
- Alles
- Produktname
- Schlüsselwörter
- Produktmodell
- Produktübersicht
- Produktbeschreibung
- Volltextsuche
 Deutsch


Anzahl Durchsuchen:0 Autor:Site Editor veröffentlichen Zeit: 2026-09-12 Herkunft:Powered


Da der weltweite Vorstoß zu einer Kreislaufwirtschaft immer stärker wird, hängt die Effizienz Ihrer Recyclinganlage stark von einem grundlegenden Schritt ab. Größenreduzierung. Die primäre Ausrüstung, die Sie für die Zerkleinerung von Abfallmaterialien auswählen, bestimmt den Rhythmus, die Kosten und die Ausgabequalität Ihres gesamten Betriebs. Dennoch stehen Facility Manager und Recycler bei der Konfiguration ihrer Anlagen immer wieder vor einer kritischen Entscheidung. Sollten Sie Materialien nass oder trocken verarbeiten?
Im Mittelpunkt dieser Entscheidung steht die Kunststoffzerkleinerungsmaschine . Die Entscheidung für ein Nass- oder Trocken-Setup ändert alles. Es wirkt sich auf die Lebensdauer der Rotorblätter aus, verändert den Energieverbrauch und bestimmt letztendlich die Reinheit Ihrer recycelten Pellets. In diesem umfassenden Leitfaden erläutern wir die genauen mechanischen Unterschiede, betrieblichen Vor- und Nachteile sowie ideale Anwendungsfälle für beide Methoden. Unabhängig davon, ob es sich um saubere Fabrikreste handelt oder um die Entwicklung eines komplexen Waschsystems, bietet diese Analyse die technische Perspektive, die für eine fundierte Kaufentscheidung erforderlich ist.
Bei der Konfiguration einer Recyclinganlage ist das Verständnis der grundlegenden Mechanismen Ihrer Zerkleinerungsanlage der erste Schritt zur betrieblichen Effizienz. Ein Trockensystem funktioniert genau so, wie der Name vermuten lässt. Es zerkleinert Kunststoffabfälle mit rein mechanischer Kraft, ganz ohne Einbringen von Flüssigkeiten in die Schneidkammer.
Betreten Sie den Boden einer Trockenverarbeitungsanlage und Sie bemerken sofort die kinetische Intensität. Der mechanische Prozess beruht auf kinetischer Hochgeschwindigkeitsenergie und Scherkraft. Im Inneren der Maschine dreht sich ein Hochleistungsrotor, der mit rotierenden Messern ausgestattet ist, mit hoher Umdrehung pro Minute. Wenn Kunststoffmaterial in den Trichter geleitet wird, fällt es in die Schneidkammer. Dabei wird es immer wieder von den sich drehenden Rotorblättern getroffen.
Diese beweglichen Klingen passieren mit einer mikroskopischen Toleranz – oft nur 0,2 mm – gegen stationäre Bettmesser, die am robusten Gehäuse der Maschine montiert sind. Diese scherenartige Scherwirkung bricht den Kunststoff und schneidet ihn in kleinere Stücke. Das Material verbleibt in der Schneidkammer, bis es klein genug ist, um durch ein genau dimensioniertes Sieb am Boden zu gelangen. Da dieser Prozess vollständig auf trockener mechanischer Kraft beruht, erzeugt er enorme Reibung und Wärmeenergie. Eine ordnungsgemäße Belüftung und Luftzirkulation sind unbedingt erforderlich, um eine Überhitzung der Maschine zu verhindern und die fertigen Flocken effizient abzutransportieren.
Trockenzerkleinerung ist keine universelle Lösung. Es zeichnet sich jedoch aus, wenn es auf bestimmte Materialströme angewendet wird. Der optimale Anwendungsfall für ein Trockensystem ist die Verarbeitung sauberer, nicht kontaminierter postindustrieller Abfälle. Dazu gehören Fabrikabfälle, fehlerhafte Produkte aus Spritzgussprozessen, Thermoformskelette und nicht kontaminierte PVC- oder PE-Rohre.
Es ist kein Waschelement erforderlich. Was auch immer in einen Trockenbrecher gelangt, kommt genau so heraus, wie es war, nur kleiner. Wenn das Eingangsmaterial makellos ist, kann das resultierende Mahlgut oft sofort wieder in den Herstellungsprozess eingeführt oder direkt einem Granulierextruder zugeführt werden. Der Einsatz eines Trockensystems für saubere Materialien vermeidet unnötige Komplikationen und den enormen Energieaufwand beim Trocknen des Kunststoffs nach der Zerkleinerung.
Die Nassgranulierung verändert die Dynamik von Standardzerkleinerungsgeräten grundlegend. Durch die Integration der Fluiddynamik in den mechanischen Scherprozess erfüllt diese Methode einen doppelten Zweck. Es zerbricht den Kunststoff und führt gleichzeitig eine aggressive Vorwäsche durch.
Bei einer Nassgranulierungsanlage wird Wasser über leistungsstarke Sprühdüsen kontinuierlich direkt in die Schneidkammer eingeleitet. Während sich der Rotor dreht und die Klingen den Kunststoff abscheren, erzeugt das Wasser in der Kammer eine stark turbulente Aufschlämmung.
Diese eingespritzte Flüssigkeit erfüllt mehrere wichtige technische Funktionen. Erstens fungiert es als hydrodynamisches Schmiermittel. Dadurch wird der Reibungskoeffizient zwischen Kunststoff, Rotor und feststehenden Messern drastisch reduziert. Darüber hinaus verwandelt die intensive Bewegung, die durch die Drehung des Hochgeschwindigkeitsrotors in einer wassergefüllten Umgebung verursacht wird, den Brecher in einen Wäscher mit hoher Reibung. Durch die mechanische Kraft werden Oberflächenverunreinigungen entfernt. Gleichzeitig trägt das Wasser den entstehenden Schmutz durch das Sieb und aus der Maschine heraus.
Kommunaler Plastikmüll kommt selten unversehrt an. Ballen aus Post-Consumer-Kunststoffen landen stark kontaminiert auf dem Sortierboden. Sie sind mit Schleifsand, verrottenden organischen Speiseresten, Papieretiketten und hartnäckigen chemischen Klebstoffen bedeckt.
Würde man dieses Material trocken bearbeiten, würde das Schleifkorn wie Schleifpapier auf die Stahlklingen wirken. Es würde sie innerhalb weniger Stunden stumpf machen. Die durch Trockenreibung erzeugte Hitze würde außerdem dazu führen, dass klebrige Rückstände und Kleber schmelzen, das Sieb verklebt und katastrophale Maschinenstaus verursacht. Durch die Nassgranulierung werden diese Probleme vollständig gemildert. Das Wasser kühlt das System und verhindert so das Schmelzen des Klebers. Gleichzeitig zersetzt die aggressive Flüssigkeitsbewegung den Schmutz und spült abrasive Partikel von den empfindlichen Schneidkomponenten weg.
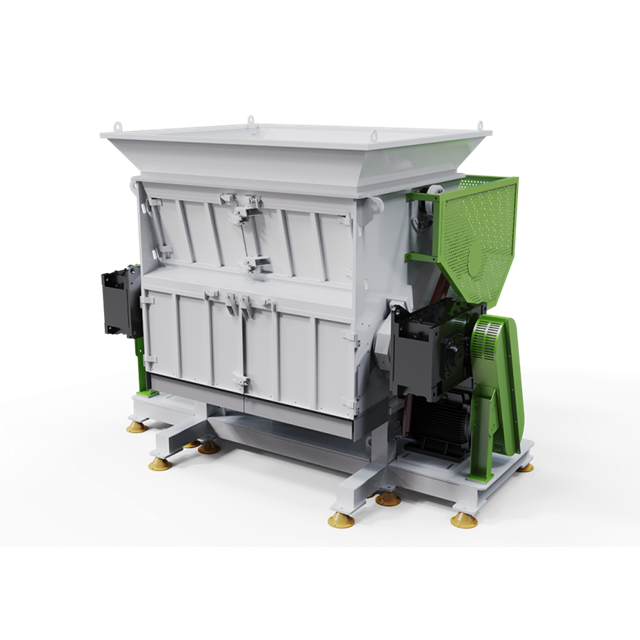
Um eine fundierte Kaufentscheidung zu treffen, müssen Facility Manager bewerten, wie sich Nass- und Trockensysteme bei mehreren kritischen Betriebsmetriken unterscheiden. Um diese Kernunterschiede hervorzuheben, haben wir einen technischen Vergleich zusammengestellt.
| Operative metrische | Trockenzerkleinerung von Kunststoffen, | Nassgranulierung. |
|---|---|---|
| Reibung und Hitze | Hohe Wärmeerzeugung; Gefahr des Polymerschmelzens. | Wasser fungiert als Kühlmittel; sichere Umgebungstemperaturen. |
| Klingenverschleiß | Beschleunigter Verschleiß durch mangelnde Schmierung. | Längere Lebensdauer; Wasser spült Schleifmittel weg. |
| Staubunterdrückung | Erfordert teure externe Luftfiltersysteme. | Kein Staub in der Luft; Partikel bleiben in der Gülle hängen. |
| Schadstoffentfernung | Keiner. Schmutz wird einfach zwischen den Flocken umverteilt. | Aggressives Vorwaschen entfernt Etiketten, Schmutz und Schlamm. |
| Infrastrukturkosten | Geringere Anfangsinvestition; Plug-and-Play-Setup. | Höhere Kosten; erfordert Pumpen, Trockner und Wasseraufbereitung. |
Die Physik des Trockenscherens erzeugt naturgemäß intensive Wärmeenergie. Bei der Verarbeitung dichter Polymere oder dickwandiger Teile führt die Reibung in einer trockenen Schneidkammer zu einem erheblichen Temperaturanstieg. Wenn die Temperatur den Erweichungspunkt des jeweiligen Polymers überschreitet, beginnt der Kunststoff zu schmelzen, sich zu zersetzen oder an den Klingen zu kleben. Im Gegensatz dazu besitzt Wasser eine hohe spezifische Wärmekapazität. Dies macht es zu einem außergewöhnlichen Kühlmittel. Der kontinuierliche Wasserfluss absorbiert die durch die Scherwirkung erzeugte Wärmeenergie, sorgt für einen sicheren Betrieb der Schneidkammer und schützt hitzeempfindliche Polymere.
Die Bewertung eines Trockensystems erfordert eine Abwägung seiner mechanischen Einfachheit gegen seine strengen Einschränkungen bei der Handhabung kontaminierter Ströme.
Vorteile:
Nachteile:
Die Nassgranulierung ist eine industrietaugliche Lösung, die sorgfältig für das Hochleistungsrecycling entwickelt wurde. Es bringt jedoch eine erhebliche betriebliche Komplexität mit sich.
Vorteile:
Nachteile:
Wenn es um bestimmte Post-Consumer-Ströme geht, ist die Wahl zwischen nass und trocken keine bloße Präferenz mehr. Es wird zu einer strengen technischen Anforderung. Diese Realität wird am deutlichsten beim Recycling von Polyethylenterephthalat.
PET-Flaschen sind bekanntermaßen schwer zu recyceln. Sie weisen ein komplexes Spektrum an Schadstoffen auf. Eine herkömmliche PET-Flasche enthält zuckerhaltige organische Rückstände, ist mit einem Etikett aus Polypropylen oder Polyvinylchlorid umwickelt und verfügt über starke Klebstoffe in Industriequalität, die das Etikett an Ort und Stelle halten.
Bei trockener Verarbeitung schmilzt die Reibungswärme diese Kleber. Der Klebstoff verschmiert über die PET-Flocken und verunreinigt die Charge dauerhaft. Die Nassgranulierung dient als obligatorischer, aggressiver erster Schritt in einer kompletten PET-Flaschen-Recycling-Waschanlage . Das Wasser kühlt die Kammer und verhindert so, dass der Leim schmilzt. Gleichzeitig werden durch die starke mechanische Scherung die Etiketten von den Flaschen gelöst. Durch den Slurry-Effekt können die leichteren Etikettenmaterialien und der Schmutz bereits bei der Zerkleinerung teilweise von den schwereren PET-Flocken getrennt werden.
Das Endziel des PET-Recyclings ist oft flaschentaugliches Harz oder hochwertige Polyester-Stapelfasern. Diese Anwendungen erfordern außergewöhnlich hohe Reinheitsgrade. Hersteller tolerieren oft weniger als 50 Teile pro Million PVC- oder Klebstoffverunreinigungen.
Durch die Nasszerkleinerung wird sichergestellt, dass das Material, das in die anschließenden Heißwasch- und Reibwaschstufen gelangt, bereits frei von starkem Oberflächenschmutz und großen Etikettenfragmenten ist. Durch die Verwendung von Wasser beim ersten Zerkleinern des Kunststoffs verhindern Recycler, dass Verunreinigungen tief in die Mikrorisse der Kunststoffflocken gelangen. Dies garantiert, dass die Endproduktion strengen Standards für die Grenzviskosität entspricht.
Aktuelle Marktanalysen zur Entwicklung des mechanischen Recyclings zeigen einen eindeutigen Branchenwechsel. Globale gesetzgebende Körperschaften setzen energisch strengere Vorschriften für Post-Consumer-Recyclinginhalte in Verbraucherverpackungen durch. Infolgedessen ist die Toleranz gegenüber kontaminierten Harzen im gesamten Fertigungssektor stark gesunken.
Die Nassgranulierung wandelt sich schnell von einem optionalen Premium-Upgrade zu einem obligatorischen Industriestandard. Anlagen, die bisher auf Trockenzerkleinerung setzten, rüsten ihre Linien zunehmend auf die Integration von Fluiddynamik um. Anlageningenieure haben erkannt, dass die Erzielung von PCR in Lebensmittelqualität oder hochreinen Flocken ohne aggressives Waschen im Frühstadium praktisch unmöglich ist. Der Markt akzeptiert einfach keine beschädigten, verfärbten Pellets mehr, die durch Trockenreibungsverbrennungen verursacht wurden.
Die Auswahl der optimalen Zerkleinerungsausrüstung ist kein Patentrezept, das für alle passt. Die Entscheidung bestimmt im Wesentlichen die Betriebseffizienz Ihrer Anlage, den Wartungsaufwand und die Endqualität Ihrer recycelten Produktion. Hier finden Sie einen praktischen Engineering-Ansatz als Leitfaden für Ihre Beschaffungsstrategie.
Der entscheidende Faktor ist in erster Linie die Art und der Zustand Ihres Inputmaterials. Als technische Standardgrundlage eignen sich saubere, postindustrielle Abfälle hervorragend für die Trockenzerkleinerung. Diesen Materialien fehlt der abrasive Schmutz, der ein Waschen erforderlich macht. Umgekehrt ist Post-Consumer-Abfall von Natur aus unvorhersehbar. Wenn kommunale Ballen einem Trockenprozess unterzogen werden, wird die Schneidkammer schnell beschädigt. Für diese stark verunreinigten Bäche ist die Integration eines Nassgranulierungssystems nicht verhandelbar.
Berücksichtigen Sie außerdem die physische Form Ihres Schrotts. Die Verarbeitung sperriger Materialien wie Kunststoffschalen oder großer Teller erfordert spezielle Trichtergeometrien. Beispielsweise verfügt der Tablettplatten-Spezialbrecher der DYPS-T-Serie über einen horizontalen Zuführmechanismus, der speziell dafür entwickelt wurde, Materialbrücken zu verhindern und eine gleichmäßige Zufuhr zu gewährleisten. Wenn Sie es mit massiven Abfällen oder dicken Klumpen zu tun haben, benötigen Sie möglicherweise zunächst einen Mehrzweck-Kunststoff-Einwellenzerkleinerer für die Primärzerkleinerung, bevor Sie das Material einem Nassgranulator zuführen.
Die Finanzplanung für die Recyclinginfrastruktur erfordert eine umfassende Analyse sowohl der Investitionsausgaben als auch der Betriebsausgaben. Trockenzerkleinerungssysteme zeichnen sich durch deutlich geringere Anschaffungskosten und eine kompakte Stellfläche aus. Allerdings können die Betriebskosten schnell in die Höhe schnellen, wenn versteckte Schleifmittel zu häufigen Produktionsunterbrechungen wegen Klingenwechsel führen.
Die Nassgranulierung erfordert einen höheren finanziellen Vorabaufwand. Außerdem ist eine wesentlich größere Grundfläche der Anlage erforderlich, um mechanische Reibscheiben, Zentrifugalentwässerungsmaschinen und Wasseraufbereitungssysteme mit geschlossenem Kreislauf unterzubringen. Während die Anschaffungskosten hoch sind, zeigen sich die langfristigen Betriebsvorteile in einer längeren Lebensdauer der Rotorblätter und der Möglichkeit, hochreine, hochwertige Recycling-Flocken zu einem höheren Preis zu verkaufen.
Die Wahl der richtigen Zerkleinerungsausrüstung ist die wichtigste Entscheidung, die Sie bei der Planung einer Recyclinganlage treffen werden. Sowohl Trocken- als auch Nasszerkleinerungsmethoden sind äußerst effektiv. Ihr Erfolg hängt jedoch ausschließlich von der Abstimmung der Technologie auf Ihre spezifische Anwendung ab. Die Nassgranulierung eignet sich am besten für schmutzige Verbraucherabfälle, schützt Ihre Maschinen und liefert gleichzeitig erstklassige Reinheit. Im Gegensatz dazu bleibt die Trockenzerkleinerung der unangefochtene Champion für saubere Industrieabfälle, bei denen Feuchtigkeit unnötige Verarbeitungskosten verursacht.
Bewerten Sie Ihre Materialien, bewerten Sie Ihr Betriebsbudget und antizipieren Sie zukünftige Marktanforderungen, bevor Sie Ihre Investition tätigen. Geben Sie sich nicht mit handelsüblichen Maschinen zufrieden, die Ihre Leistung beeinträchtigen. Besuchen Sie Jwell Recycling, um ein umfassendes Sortiment an anpassbaren, leistungsstarken Zerkleinerungsgeräten zu entdecken. Wenden Sie sich noch heute an unsere erfahrenen Ingenieure, um eine Verarbeitungslinie zu entwerfen, die genau auf Ihre Produktionsziele zugeschnitten ist.
Während physikalische Modifikationen technisch möglich sind, raten Ingenieure dringend davon ab, eine Trockenmaschine für den Nassbetrieb umzurüsten. Nassbrecher sind von Grund auf speziell für den ständigen Kontakt mit Flüssigkeiten konstruiert. Sie verwenden spezielle, wasserdichte Außenlagergehäuse, die verhindern, dass Wasser und abrasiver Schlamm in die mechanischen Komponenten eindringen. Darüber hinaus verfügen Nassmaschinen über speziell entwickelte Untertrichter, die für eine schnelle Wasserableitung optimiert sind. Ein Umbauversuch an einem Standard-Trockenbrecher führt unweigerlich zu Lagerschäden und schweren Motorschäden.
Wenn ein Nassbrecher von einem renommierten Hersteller stammt, ist er äußerst korrosionsbeständig. Kritische interne Komponenten, die ständig Wasser und Reibung ausgesetzt sind – wie die Schneidkammerauskleidung und die Rotorsegmente – werden typischerweise aus hochwertigem Edelstahl gefertigt oder mit fortschrittlichen Korrosionsschutzlegierungen behandelt. Die Außenrahmen sind mit wasserbeständigen Epoxidfarben in Industriequalität beschichtet. Um diese Korrosionsschutzeigenschaften zu erhalten, sind jedoch regelmäßige Wartung und tägliche Reinigung weiterhin unerlässlich.
Um den Energieverbrauch zu bewerten, muss die gesamte Verarbeitungslinie betrachtet werden. Auf lokaler Maschinenebene läuft ein Nassbrecher tatsächlich effizienter als ein Trockenbrecher. Das Wasser wirkt als starkes Schmiermittel und verringert den mechanischen Widerstand, den der Motor überwinden muss. Aus makroökonomischer Sicht verbraucht die Nassgranulierung jedoch deutlich mehr Gesamtenergie. Um die Feuchtigkeit aus den Flocken zu entfernen, sind Hochdruckwasserpumpen, mechanische Reibscheiben und Hochleistungs-Thermotrockner erforderlich.
In modernen, umweltbewussten Recyclinganlagen wird Wasser als wertvolle, wiederverwendbare Ressource und nicht als wegwerfbares Nebenprodukt behandelt. Nasssysteme sind in geschlossene Wassermanagementinfrastrukturen integriert. Das aus dem Brecher austretende Abwasser wird in ein Filtersystem gepumpt, wo Vibrationssiebe und Absetztanks Schlamm, Papierbrei und Sand entfernen. Das gereinigte Wasser wird dann zurück in das Einspritzsystem des Brechers gepumpt, wodurch der kommunale Wasserverbrauch drastisch reduziert und die Einhaltung der Umweltvorschriften sichergestellt wird.
Das optimale Wasser-Kunststoff-Verhältnis variiert je nach Verschmutzungsgrad des Eingangsmaterials und der spezifischen Polymerdichte. Im Allgemeinen empfehlen Ingenieure ein Verhältnis von 1:2 bis 1:3 (ein Volumenteil Kunststoff zu zwei oder drei Volumenteilen Wasser) für stark verschmutzten Post-Consumer-Abfall. Dieses Volumen gewährleistet eine ausreichende hydrodynamische Schmierung zum Schutz der Klingen und sorgt gleichzeitig für genügend Turbulenzen, um Schmutz und Klebstoffe effektiv zu entfernen.
Die Trocknung ist ein mehrstufiger mechanischer und thermischer Prozess. Unmittelbar nach dem Verlassen des Nassbrechers gelangt die Aufschlämmung in eine Hochgeschwindigkeits-Zentrifugal-Entwässerungsmaschine. Dieses Gerät dreht sich mit hoher Drehzahl und drückt den Großteil des Oberflächenwassers durch ein feinmaschiges Sieb. Für Standardanwendungen ist dieses maschinelle Schleudern oft ausreichend. Bei hygroskopischen Materialien wie PET müssen die Flocken jedoch anschließend thermische Pipeline-Trockner durchlaufen, um den Feuchtigkeitsgehalt vor der Extrusion auf unter 1 % zu reduzieren.


