
- Alles
- Produktname
- Schlüsselwörter
- Produktmodell
- Produktübersicht
- Produktbeschreibung
- Volltextsuche
 Deutsch


Anzahl Durchsuchen:0 Autor:Site Editor veröffentlichen Zeit: 2026-08-12 Herkunft:Powered


Der weltweite Recyclingsektor für Polyethylenterephthalat, allgemein bekannt als PET, erlebt ein explosionsartiges Wachstum. Dieser Anstieg ist größtenteils auf aggressive Nachhaltigkeitsauflagen und Kreislaufwirtschaftsinitiativen weltweit zurückzuführen. Doch ein häufiger und kostspieliger Fehltritt von Anlageninvestoren ist die Annahme, dass sich alle PET-Abfälle in der Fabrikhalle gleich verhalten. Gebrauchte Getränkeflaschen und ausrangierte Polyestertextilien weisen genau dieselbe grundlegende chemische DNA auf. Ihre Bearbeitung erfordert jedoch völlig andere technische Ansätze.
Ihre einzigartigen physikalischen Eigenschaften, Feuchtigkeitsspeicherraten und Kontaminationsprofile können entweder Ihren Durchsatz optimieren oder Ihren Betrieb zum Stillstand bringen. Anlagenbauer müssen erkennen, dass die Anwendung falscher mechanischer Kräfte zwangsläufig zur Zerstörung der Polymerkette führt. In diesem umfassenden Leitfaden werden wir die entscheidenden materiellen Unterschiede zwischen diesen beiden wichtigen Abfallströmen aufdecken. Wenn Sie das unterschiedliche Verhalten von starren Flocken im Vergleich zu flauschigen Textilien verstehen, sind Sie in der Lage, die ideale auszuwählen, Kunststoffgranulierungsmaschine um eine konsistente, hochwertige Harzproduktion sicherzustellen.
Marktanalysten, die die zirkuläre Modebewegung genau verfolgen, stellen einen massiven Strukturwandel fest. Globale Bekleidungsmarken sehen sich einem zunehmenden gesetzlichen Druck ausgesetzt, insbesondere durch Richtlinien der Europäischen Union, recycelte Post-Consumer-Inhalte in ihre Kleidungsstücke zu integrieren. Infolgedessen steigt die Nachfrage nach verwerteten Textilabfällen sprunghaft an. Brancheninformationen deuten darauf hin, dass das Textil-zu-Textil-Recycling derzeit die absolute Spitze des fortschrittlichen mechanischen Recyclings darstellt.
Recycler geben sich nicht mehr mit dem Downcycling von Materialien zu minderwertigen Umreifungsbändern zufrieden. Stattdessen entwickeln sie hochviskose Harze, die zu ultrafeinen Mikrofilamenten für Performance-Sportbekleidung und Automobilinnenräume gesponnen werden können. Darüber hinaus wird den Betrieben schnell klar, dass die Verarbeitung von Textilien exponentiell schwieriger ist als herkömmliche Flaschen-zu-Flaschen-Kreisläufe. Diese Schwierigkeit ergibt sich aus komplexen Materialmischungen, synthetischen Farbstoffen und tief verwurzelten industriellen Oberflächen.
Um die Kernnuancen des PET-Recyclings zu verstehen, muss man zunächst untersuchen, wie starre Verpackungen recycelt werden. Post-Consumer-PET-Flaschen stellen das ausgereifteste und bekannteste Segment der Kunststoffrecyclingindustrie dar. Der Lebenszyklus dieser Flaschen beginnt in kommunalen Sammelsystemen. Hier werden sie optisch nach Farben sortiert, von groben Rückständen befreit und für den Transport zu dichten Ballen gepresst.
Stellen Sie sich auf den Boden einer modernen Waschanlage und Sie werden Zeuge einer äußerst aggressiven mechanischen Transformation. Hochleistungsgranulatoren zerreißen die Ballen mit Gewalt und zerkleinern ganze Flaschen in grobe Fragmente. Anschließend werden diese Fragmente einer intensiven Heißwäsche unterzogen. Natronlauge wird häufig verwendet, um hartnäckige organische Rückstände und Klebereste zu lösen. Anschließend schrubben Hochgeschwindigkeits-Reibscheiben die Kunststoffoberflächen sauber, wodurch schließlich gleichmäßige, feste Flaschenflocken entstehen.
Aus betrieblicher Sicht sind die Materialeigenschaften dieser Flakes für die Standardextrusion äußerst günstig. Sie sind hart, flach und fest. Aufgrund dieses starren Zustands besitzen sie eine relativ hohe Schüttdichte, die typischerweise zwischen 250 und 400 Kilogramm pro Kubikmeter liegt. Diese Dichte ermöglicht eine reibungslose Zuführung der Flocken in Standard-Extrusionstrichter ohne Brückenbildung. Betreiber müssen weiterhin auf bestimmte Schadstoffe achten. Die Hauptgegner sind hier Polyvinylchlorid aus Schrumpfschläuchen und Polyolefine wie PP oder PE aus Flaschenverschlüssen, die später im Prozess eine robuste Schmelzefiltration erfordern.
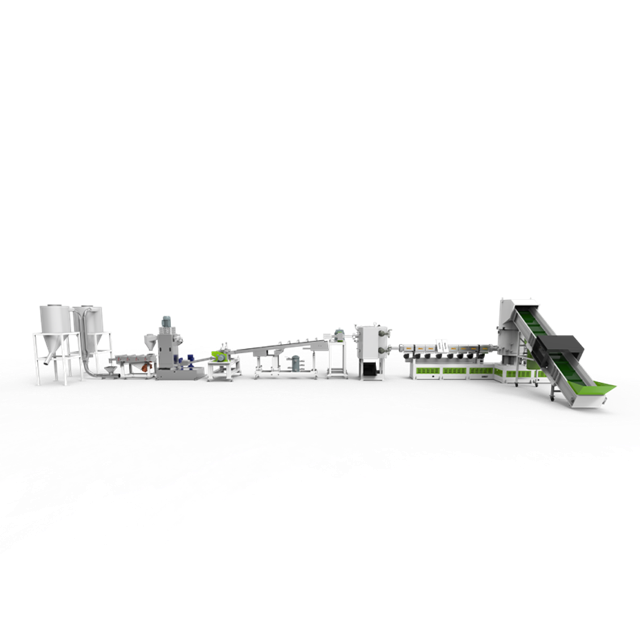
Die Verlagerung des Fokus auf die Textilindustrie offenbart eine völlig andere Materiallandschaft. PET-Faserabfälle entstehen hauptsächlich durch Abfälle aus der Bekleidungsherstellung, ausrangierte Polyesterbekleidung und Industriefilamente wie teilweise orientiertes Garn. Um fundierte Infrastrukturinvestitionen zu tätigen, müssen Anlageningenieure die physikalischen und chemischen Unterschiede zwischen diesen beiden Rohstoffen sorgfältig bewerten.
| Parameter | PET-Flaschenflocken | PET-Faserabfall |
|---|---|---|
| Schüttdichte | 250 - 400 kg/m³ (Hoch) | Unter 100 kg/m³ (extrem niedrig) |
| Fütterungsmechanismus | Standard-Schwerkrafttrichter | Zwangsverdichter oder Seitenbeschicker |
| Kontaminationsprofil | PVC-Etiketten, Kleber, PE/PP-Kappen | Spinnpräparationen, synthetische Farbstoffe, Feuchtigkeit |
| Feuchtigkeitsspeicherung | Oberflächenfeuchtigkeit, leicht trocknend | Tief eingeschlossene Umgebungsfeuchtigkeit |
Die frei fließende Beschaffenheit von Flaschenflocken ermöglicht es ihnen, sich nahtlos durch standardmäßige volumetrische oder gravimetrische Dosiersysteme zu bewegen. Die Schwerkraft übernimmt das schwere Heben. Im krassen Gegensatz dazu bedeutet die verworrene Geometrie der Faserabfälle, dass die Schwerkraft allein nicht ausreicht. Bei unsachgemäßer Zuführung verflechten sich die Fasern und bilden einen festen Bogen über der Auswurföffnung eines Trichters. Dieses als Brückenbildung bekannte Phänomen stoppt den Zuführvorgang, was zu einer starken Extruderverknappung und einer inkonsistenten Pelletqualität führt.
Darüber hinaus werden Textilfasern in Spinnpräparationen stark beschichtet. Diese Industrieöle sollen die Reibung während des Hochgeschwindigkeitsgarnspinnprozesses verringern. Beim Eintritt in den Extruderzylinder verdampfen diese chemischen Zusätze sofort. Sie erzeugen große Mengen flüchtiger organischer Verbindungen (VOCs), die aggressiv extrahiert werden müssen, um poröse, spröde Pellets zu verhindern.
Die Verknüpfung dieser wesentlichen Materialunterschiede mit der Auswahl Ihrer Ausrüstung ist der Schlüssel zur Aufrechterhaltung der betrieblichen Rentabilität. Wenn eine Anlage versucht, flauschiges Polyestergarn auf einer Linie für feste Wasserflaschen zu verarbeiten, sind die Ergebnisse oft katastrophal.
Die größte Hürde ist das Feuchtigkeitsproblem. PET ist stark hygroskopisch und nimmt Feuchtigkeit direkt aus der umgebenden Atmosphäre auf. Wenn PET auf seinen Schmelzpunkt von etwa 260 Grad Celsius erhitzt wird und dabei Feuchtigkeit im Inneren eingeschlossen ist, kommt es zu einer zerstörerischen chemischen Reaktion, die als Hydrolyse bezeichnet wird. Durch Hydrolyse werden die Polymerketten effektiv geschert. Dies führt zu spröden Pellets mit niedriger Viskosität, die für die High-End-Herstellung praktisch unbrauchbar sind. Da die verworrene Matrix aus Faserabfällen wesentlich mehr Umgebungsluft und Feuchtigkeit einschließt als flache Flocken, ist das Risiko einer Hydrolyse exponentiell höher.
Als nächstes kommt das Entgasungsproblem. Da Fasern flüchtige Spinnpräparationen enthalten, muss die gewählte Extrusionsausrüstung über hervorragende Vakuumentlüftungsmöglichkeiten verfügen. Wenn diese verdampften Gase nicht effektiv aus der Schmelze entfernt werden, sind die resultierenden Pellets mit mikroskopisch kleinen Luftblasen durchsetzt. Diese Hohlräume zerstören die visuelle Klarheit und Strukturdichte des endgültigen Harzes.
Für Unternehmen, die sich ausschließlich auf die Rückgewinnung starrer Post-Consumer-Verpackungen konzentrieren, kann die Gerätekonfiguration relativ standardisiert werden. Es muss jedoch strenge Vorbehandlungsmodule integrieren, die speziell zur Bekämpfung der Hydrolyse entwickelt wurden.
Bei der Konfiguration einer Kunststoff-Recycling-Granulierlinie für starre Materialien kann die Notwendigkeit einer Tiefentrocknung und Kristallisation nicht genug betont werden. Amorphe PET-Flocken werden bei Temperaturen über ihrem Glasübergangspunkt von etwa 70 Grad Celsius unglaublich klebrig und verklumpen. Daher gelangt das Material zunächst in einen Vorkristallisator, der die Flocken langsam bewegt und erhitzt und so ihre Molekularstruktur verändert, um ein Verklumpen zu verhindern. Anschließend reduziert ein leistungsstarker Entfeuchtungstrockner die interne Feuchtigkeit auf ein akzeptables Maß, bevor die Flocken jemals die Extruderschnecke berühren.
Sobald es richtig getrocknet ist, basiert der Extrusionsprozess auf einem robusten Einschneckenmechanismus. Industrielle Standardlinien verfügen häufig über ein L/D-Verhältnis von 30:1 bis 36:1, was eine ausreichende Verweilzeit für ein schonendes Schmelzen gewährleistet. Während das geschmolzene Polymer durch den Zylinder fließt, filtern kontinuierlich arbeitende Doppelkolben-Siebwechsler mikroskopisch kleine Verunreinigungen wie Sand oder ungeschmolzene PVC-Partikel heraus, ohne dass die Maschine abgeschaltet werden muss. Anschließend wird die gereinigte Schmelze durch eine Lochplatte gepresst und in gleichmäßige Pellets geschnitten, wodurch je nach Modell stabile Leistungen von 300 bis 1000 Kilogramm pro Stunde erzielt werden.
Wenn eine Anlage ihren Schwerpunkt auf postindustrielle Textilien und flauschige Faserabfälle verlagert, stoßen Standard-Einschneckenkonfigurationen schnell an ihre Grenzen. Die physikalischen Komplexitäten von PET mit niedriger Dichte erfordern einen weitaus aggressiveren und fortschrittlicheren mechanischen Ansatz.
Zur Überwindung der anhaltenden Brückenbildung und der Engpässe bei geringer Schüttdichte ist der Einsatz einer Doppelschnecken-Pelletierungslinie weithin als Industriestandard anerkannt. Bei diesen hochspezialisierten Systemen werden Standard-Schwerkrafttrichter zugunsten integrierter Kompaktoreinheiten oder modularer Seitenkraftbeschicker aufgegeben. Ein Verdichter nutzt schwere rotierende Messer, um Reibung zu erzeugen, wodurch der flockige Abfall teilweise verdichtet und aktiv direkt in die Extruderschnecken gedrückt wird. Dies garantiert einen gleichmäßigen, ununterbrochenen Durchsatz und macht Eingriffe des Bedieners an der Einfüllöffnung völlig überflüssig.
Das wahre Kraftpaket der Doppelschneckentechnologie liegt insbesondere in ihren überlegenen Misch- und Entgasungsfähigkeiten. Gleichläufige, ineinandergreifende Doppelschnecken, oft mit einem erweiterten L/D-Verhältnis von 40:1 oder 44:1 konstruiert, sorgen für eine außergewöhnliche Oberflächenerneuerung. Während sich die Schnecken drehen, dehnen und falten sie sich kontinuierlich und legen neue Schichten der Polymerschmelze an den Vakuumanschlüssen frei. Erweiterte Modelle verfügen über zwei- oder dreistufige Vakuumzonen mit hoher Kapazität. Diese Zonen saugen die enormen Mengen an eingeschlossener Luft, Feuchtigkeit und verdampften Spinnpräparationsölen, die in Textilabfällen vorkommen, aggressiv ab.
Aufgrund dieser intensiven Inline-Vakuumfähigkeit können Betriebe häufig die riesigen, energieintensiven Vortrocknungssilos umgehen, die für Flockenlinien mit einer Schnecke unbedingt erforderlich sind. Die präzise Temperaturregelung und die deutlich kürzere Verweilzeit des Materials in einem Doppelschneckenzylinder minimieren den thermischen Abbau und schützen so das empfindliche Molekulargewicht der recycelten Fasern fachmännisch.
Unabhängig davon, ob es sich bei Ihrem primären Ausgangsmaterial um starre Flaschenflocken oder verfilzte Teppichfasern handelt, bestimmen mehrere universelle technische Faktoren die endgültige Qualität des recycelten Harzes. Die Aufklärung der Beschaffungsteams über diese Variablen ist für die Aufrechterhaltung eines Wettbewerbsvorteils auf dem Sekundärkunststoffmarkt von entscheidender Bedeutung.
Die Filtrationstechnologie ist die vorderste Verteidigungslinie für die Qualitätskontrolle. Post-Consumer-PET enthält zwangsläufig mikroskopisch kleine Ablagerungen. Wenn diese Partikel den Extruder umgehen, erzeugen sie kritische Schwachstellen in den Folgeprodukten. Daher sind robuste Siebwechsler mit kontinuierlicher Rückspülung zwingend erforderlich. Diese Systeme nutzen den Schmelzedruck, um Rückstände automatisch von feinmaschigen Sieben zu entfernen und oft bis zu einer Größe von 20 bis 50 Mikrometern zu filtern, ohne den Produktionsfluss zu unterbrechen.
Auch die gewählte Pelletierungsmethode hat großen Einfluss auf den Marktwert des Endprodukts. Während die herkömmliche Wasserring- oder Stranggranulierung nach wie vor üblich ist, werden für High-End-Anwendungen zunehmend Unterwassergranulierungssysteme nachgefragt. Durch das Schneiden der Polymerschmelze unmittelbar beim Austritt aus der Düsenplatte unter Wasser entstehen bei dieser Methode gleichmäßige, kugelförmige Pellets. Kugelpellets zeichnen sich durch eine höhere Schüttdichte, eine geringere Staubentwicklung beim Transport und eine gleichmäßigere Kristallstruktur aus. Dies sind Eigenschaften, die von nachgeschalteten Spritzgießern sehr geschätzt werden.
Während PET-Flocken und PET-Fasern die exakt gleiche chemische Grundlage haben, erfordern ihre physikalischen Formen und Kontaminationsprofile sehr unterschiedliche Verarbeitungsmethoden. Die goldene Regel beim Kunststoffrecycling gilt nach wie vor: Sie können flauschige, feuchtigkeitsreiche Textilfasern nicht in eine Standard-Flockenmaschine zwingen und dabei qualitativ hochwertige, profitable Ergebnisse erwarten. Dies führt zu ständigen Betriebsausfällen, starkem Polymerabbau und schlechterer Pelletproduktion.
Bewerten Sie noch heute sorgfältig Ihren primären Abfallstrom. Ganz gleich, ob es sich um eine Standard-Einschneckenlinie mit robuster Kristallisation für Flocken oder um eine fortschrittliche Doppelschneckenanlage mit aggressiver Zwangszuführung für Textilien handelt, die Wahl der richtigen Maschine ist der grundlegende Schritt zu einem hochprofitablen Recyclingbetrieb. Sind Sie bereit, Ihre Extrusionsinfrastruktur zu aktualisieren? Entdecken Sie unser komplettes Angebot an Spezialgeräten bei Jwell Recycling, um die perfekte technologische Lösung für Ihre spezifischen Materialanforderungen zu finden.
Es ist ein weit verbreiteter Branchenmythos, dass Kleidung aus Polyester und PET-Textilien aufgrund von Mischgeweben und komplexen Farbstoffen nicht recycelt werden können. Während die Verarbeitung unbestreitbar schwieriger ist als die von Klarwasserflaschen, sind reine PET-Faserabfälle in hohem Maße recycelbar. Bei der Verarbeitung durch spezielle Doppelschneckenextrusionssysteme, die mit aggressiven Agglomeratoren und Tiefenvakuumentgasung ausgestattet sind, können Textilabfälle erfolgreich wieder in hochwertige, wiederverwendbare Pellets umgewandelt werden.
Ja, aber es erfordert einen hochgradig individuellen, modularen Engineering-Ansatz. Eine Maschine, die für den doppelten Verwendungszweck vorgesehen ist, kann sich nicht auf einen einzigen Zuführmechanismus verlassen. Es muss über austauschbare Zuführsysteme verfügen, wie z. B. einen standardmäßigen Schwerkrafttrichter für starre Flocken und einen Zwangsverdichter oder einen Seitenzuführer für flauschige Fasern. Darüber hinaus muss der Extruder über hochgradig anpassungsfähige Vakuumentgasungsfunktionen verfügen, um die stark schwankenden Feuchtigkeitsniveaus bewältigen zu können.
Die Grenzviskosität sinkt hauptsächlich aufgrund zweier zerstörerischer Kräfte: Hydrolyse und thermischer Abbau. Hydrolyse tritt auf, wenn PET in Gegenwart von eingeschlossener Feuchtigkeit geschmolzen wird. Die Wassermoleküle reagieren chemisch mit der Polymerkette, durchtrennen diese und verringern das Molekulargewicht. Der thermische Abbau erfolgt durch übermäßige Hitze oder aggressive mechanische Scherreibung im Extruderzylinder.
Um eine starke Hydrolyse zu verhindern und die strukturelle Integrität der Polymerkette aufrechtzuerhalten, muss PET-Material vor dem Schmelzen auf einen extrem niedrigen Feuchtigkeitsgehalt getrocknet werden. Der Industriestandard verlangt, dass der Feuchtigkeitsgehalt auf unter 50 Teile pro Million gesenkt wird. Bei Einschneckensystemen sind daher spezielle Entfeuchtungstrockner erforderlich. Doppelschneckensysteme können aufgrund ihrer aggressiven Vakuumentlüftung in der Leitung manchmal eine etwas höhere Anfangsfeuchtigkeit verarbeiten.
Eine Brückenbildung entsteht, wenn leichte, flockige Materialien ineinander greifen und den Einfüllstutzen des Extruders blockieren. Um dies zu verhindern, müssen Ingenieure auf herkömmliche Schwerkrafttrichter verzichten. Stattdessen muss die Leitung mit einem Zwangsvorschubmechanismus ausgestattet sein. Die effektivsten Lösungen sind integrierte Schneidverdichter, die das Material durch Reibung verdichten, oder Doppelschnecken-Seitenzuführungen, die die verwickelten Fasern mechanisch direkt in den Hauptextruderzylinder drücken.


