
- Alles
- Produktname
- Schlüsselwörter
- Produktmodell
- Produktübersicht
- Produktbeschreibung
- Volltextsuche
 Deutsch


Anzahl Durchsuchen:0 Autor:Site Editor veröffentlichen Zeit: 2026-08-28 Herkunft:Powered


Ruinieren Staub und hohe Arbeitskosten Ihre Kunststoffrecyclinganlage? Der manuelle Umgang mit recycelten Kunststoffpellets führt unweigerlich zu einer Materialverschlechterung. Außerdem entstehen unordentliche, ineffiziente Arbeitsbereiche, die den täglichen Betrieb behindern. Stellen Sie sich einen Gabelstaplerfahrer vor, der mit einem riesigen Mahlgutbehälter durch eine enge Kurve fährt. Eine falsche Bewegung bedeutet stundenlanges Aufräumen und verlorenes Material. Ein Upgrade auf eine automatisierte Infrastruktur löst diese Probleme effizient.
Die Integration moderner pneumatischer Technologie in ein zentrales Zufuhrsystem gilt weithin als die zuverlässigste Methode zum Transport recycelter Kunststoffe. Dieser Aufbau transportiert Material von Lagersilos direkt zu Verarbeitungsmaschinen. Durch diesen Übergang verbessern Extrusions- und Spritzgussanlagen die Sicherheit drastisch. Sie schützen die Harzintegrität und skalieren die Produktion, ohne dass sich die Gemeinkosten proportional erhöhen.
Um vollständig zu verstehen, wie die moderne Kunststoffherstellung mit höchster Effizienz funktioniert, müssen Sie die grundlegenden Mechanismen der pneumatischen Förderung verstehen. Diese spezielle Technologie ersetzt klobige mechanische Riemen und intensive Handarbeit durch präzise gesteuerte Luftströme.
Der Kunststoffverarbeitungssektor durchläuft derzeit einen massiven Wandel, der durch globale Vorgaben zur Kreislaufwirtschaft vorangetrieben wird. Aktuelle Marktdaten deuten darauf hin, dass Hersteller mit strengen Vorschriften konfrontiert sind, um deutlich höhere Anteile an Post-Consumer-Harz in ihre Produktlinien aufzunehmen. Diese regulatorische Änderung hat die fatalen Mängel traditioneller mechanischer Förderer aufgedeckt. Herkömmliche Systeme können die schwankenden Schüttdichten und den hohen Staubgehalt moderner Recyclingströme einfach nicht bewältigen. Infolgedessen schwenken Werksleiter aggressiv auf pneumatische Architekturen mit geschlossenem Regelkreis um. Diese modernen Systeme gewährleisten einen hohen Durchsatz, ohne die Einhaltung von Umweltvorschriften oder die Arbeitssicherheit zu beeinträchtigen.
Bei der pneumatischen Förderung wird atmosphärische Luft als primäres Transportmedium genutzt, um Schüttgüter durch vollständig geschlossene Rohrleitungen zu transportieren. Die Kernphysik besteht darin, in einem geschlossenen System einen deutlichen Druckunterschied zu erzeugen. Durch die Einführung eines Hochleistungsgebläses oder einer Vakuumpumpe an einem Ende der Rohrleitung erzeugt das System entweder einen Überdruck, um die Luft zu drücken, oder einen Unterdruck, um sie anzusaugen.
Wenn die Luftgeschwindigkeit im Rohr einen bestimmten Schwellenwert erreicht, der als Saltationsgeschwindigkeit bezeichnet wird, überwindet sie die auf die Kunststoffpellets wirkende Schwerkraft und Reibung. Die Pellets werden vom Luftstrom mitgerissen und nahtlos an ihren Bestimmungsort befördert. Die Einhaltung eines präzisen Luft-Material-Verhältnisses ist von entscheidender Bedeutung. Ein perfekt abgestimmtes Verhältnis stellt sicher, dass die Kunststoffe in der Schwebe bleiben, ohne dass es zu Rohrleitungsverstopfungen oder übermäßigem abrasivem Verschleiß kommt.
Die Verarbeitung recycelter Kunststoffpellets erfordert im Vergleich zu Neuharz einen sehr differenzierten Ansatz. Neuware-Pellets sind in Größe, Form und Dichte einheitlich. Diese Einheitlichkeit macht ihr aerodynamisches Verhalten während des Transports relativ vorhersehbar. Im krassen Gegensatz dazu stellen recycelte Pellets mehrere einzigartige technische Herausforderungen dar.
Recycelte Materialien neigen dazu, spröde und unregelmäßig geformt zu sein. Sie sind sehr anfällig für die Bildung feiner Staubpartikel. Wenn diese zerbrechlichen Teile mit hoher Geschwindigkeit gegen das Innere eines Förderrohrs stoßen, zersplittern sie. Diese Zersplitterung führt später zu ungleichmäßigen Schmelzraten im Extruderzylinder. Moderne pneumatische Systeme sind sorgfältig kalibriert, um genau diese Inkonsistenzen zu bewältigen. Durch die Feinabstimmung der Luftstromgeschwindigkeit und den Einsatz spezieller Filtereinheiten stellen Ingenieure sicher, dass unregelmäßig recycelte Kunststoffe schonend transportiert werden.
Für Verarbeitungsbetriebe, die mehrere Extrusions- oder Spritzgusslinien gleichzeitig verwalten, sind eigenständige Lader keine praktikable Langzeitstrategie mehr. Der Industriestandard hat sich definitiv hin zu integrierten anlagenweiten Lösungen verlagert.
Ein zentralisiertes Zuführsystem ist ein hochautomatisiertes Netzwerk, das dazu dient, Schüttgüter von einem einzigen Lagerort an mehrere aktive Verarbeitungsmaschinen zu verteilen. Anstatt einzelne Plastiktüten neben jedem einzelnen Extruder zu horten, werden die Rohstoffe sicher in großen Außensilos oder speziellen Innenräumen für Materialien aufbewahrt. In industriellen Anlagen werden häufig Trichter und Rohrleitungen aus Edelstahl SUS304 verwendet, um Kreuzkontaminationen und Rost zu verhindern.
Durch ein ausgeklügeltes Netzwerk aus Pneumatikleitungen, automatisierten Verteilerventilen und intelligenten SPS-Steuerungen erkennt das System automatisch, wenn eine bestimmte Maschine mehr Harz benötigt. Es liefert dann in Echtzeit genau die benötigte Menge. Durch diese Strukturänderung wird Schüttgut vollständig aus der aktiven Produktionsfläche entfernt.
In der Vergangenheit waren Kunststoffhersteller stark auf dezentrale Zuführmethoden angewiesen. Die Bediener platzierten einzelne Trichter, kleine Vakuummotoren und schwere Säcke mit Rohmaterial direkt neben jeder Verarbeitungsmaschine. Ständig schnitten die Arbeiter Säcke auf und schütteten das Harz manuell aus. Dadurch entstand ein chaotischer und staubiger Boden.
Durch den Übergang zu einer zentralisierten Architektur werden diese betrieblichen Engpässe beseitigt. Die Raumausnutzung geht von stark überladen bis vollständig optimiert. Der Arbeitsaufwand sinkt erheblich, da die automatische Lieferung das kontinuierliche manuelle Nachfüllen ersetzt. Die zentralisierte Filterung sorgt für eine hervorragende Staubkontrolle, wohingegen eigenständige Einheiten häufig zu lokalisierten Staubwolken an jeder Maschine führen.
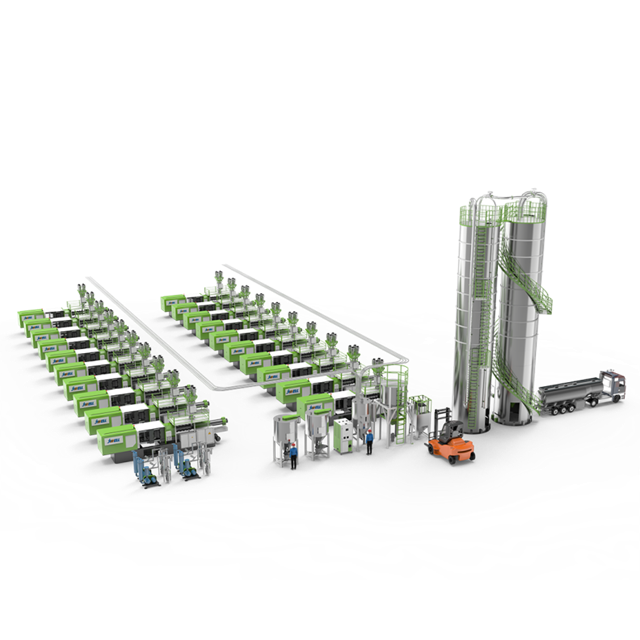
Bei der Planung eines pneumatischen Transportnetzes müssen Facility Manager zwei Hauptmechanismen bewerten. Dies sind Unterdruck und Überdruck. Jeder dient je nach Anlagenlayout und Materialmenge einem bestimmten industriellen Zweck.
Ein Vakuumfördersystem nutzt eine leistungsstarke Pumpe am Zielpunkt. Diese Pumpe saugt Luft aus der Rohrleitung an. Dadurch entsteht eine Unterdruckumgebung, die die recycelten Kunststoffpellets aktiv aus dem Quellsilo durch das Rohrleitungsnetz direkt in den Empfänger zieht.
Aus technischer und sicherheitstechnischer Sicht gelten Vakuumsysteme allgemein als die beste Wahl für zentrale Zufuhranwendungen in Innenräumen. Der Hauptvorteil im Betrieb liegt in der Ausfallsicherheit hinsichtlich der Staubeindämmung. Wenn sich eine Rohrverbindung im Laufe der Zeit verschlechtert oder ein Leck entsteht, wird Umgebungsluft in das Rohr gesaugt. Diese physikalische Eigenschaft gewährleistet, dass gefährlicher Kunststoffstaub und Feinstaub nicht in die Fabrikatmosphäre gelangen können.
Umgekehrt platziert die Überdruckförderung das Gebläse an der Materialquelle. Das Gebläse drückt Druckluft in die Rohrleitung und drückt die Kunststoffpellets aggressiv an ihren Bestimmungsort. Überdruck-Setups sind außergewöhnlich leistungsstark. Ingenieure setzen sie typischerweise für Hochleistungsanwendungen über große Entfernungen ein, beispielsweise für den Transport großer Mengen recycelter Kunststoffe von einem Lieferwaggon in ein riesiges Lagersilo im Freien. Bei der Verteilung in Innenräumen an einzelne Verarbeitungsmaschinen stellt Überdruck jedoch ein deutliches Umweltrisiko dar. Tritt ein Leck auf, wird unter Druck stehender Kunststoffstaub direkt in den Fabrikarbeitsraum geblasen.
Für die Beschickung mehrerer Extrusions- oder Spritzgusslinien innerhalb einer Standardproduktionsanlage bleibt die Vakuumförderung der maßgebliche Industriestandard. Seine Fähigkeit, eine makellose Umwelt zu bewahren, kombiniert mit präzisen Dosiermöglichkeiten, macht es zur optimalen Wahl für die Handhabung spröder recycelter Kunststoffpellets.
Der pneumatische Transport von Recyclingkunststoffen stellt technische Hürden dar. Ohne ordnungsgemäße Systemauslegung und sorgfältige Kalibrierung beeinträchtigen die auf die Pellets wirkenden physikalischen Kräfte die Materialqualität erheblich, bevor sie überhaupt den Extruder erreichen.
Eines der häufigsten und frustrierendsten Probleme bei der Kunststoffförderung ist die Bildung von Engelshaaren oder Streifen. Dieses Phänomen tritt auf, wenn sich Kunststoffpellets mit zu hoher Geschwindigkeit durch die Rohrleitung bewegen. Da die Pellets heftig an den Innenwänden der Rohre kratzen, entsteht durch die entstehende Reibung örtlich begrenzte Hitze. Besonders problematisch ist dies bei scharfen Biegungen und Ellbogen.
Dieser schnelle Wärmeaufbau führt dazu, dass die Außenfläche des Kunststoffpellets leicht schmilzt und an der Metallrohrwand verschmiert. Beim Durchgang weiterer Pellets schälen sie diesen verschmierten Kunststoff in langen, dünnen Strängen ab. Wenn nichts dagegen unternommen wird, sammeln sich die Engelshaare schnell an. Es verstopft schließlich Filter, blockiert Zellenradschleusen und stört den Fütterungsprozess vollständig.
Um den Materialabbau aktiv einzudämmen, müssen Ingenieure die geeignete Förderphase basierend auf Luftgeschwindigkeit und Materialkonzentration sorgfältig auswählen. Bei der Hochgeschwindigkeits-Dünnphasenförderung schweben die Pellets vollständig im Luftstrom und bewegen sich mit hoher Geschwindigkeit. Während die Förderung in verdünnter Phase für langlebige Neuharze äußerst effizient ist, erhöht sie das Risiko eines reibungsbedingten Schmelzens beim Umgang mit zerbrechlichen Recyclingmaterialien drastisch.
Im Gegensatz dazu bewegt die Dichtstromförderung Materialien mit viel geringeren Geschwindigkeiten. Anstatt vollständig zu schweben, bewegen sich die Pellets in konzentrierten Kugeln am Boden des Rohrs entlang. Dieser Ansatz mit niedriger Geschwindigkeit reduziert die Reibungs- und Aufprallkräfte drastisch. Es wird dringend empfohlen, um die strukturelle Integrität recycelter Pellets zu bewahren.
Neben der Anpassung der Luftgeschwindigkeit ist die Modernisierung der physischen Infrastruktur der Pipeline ein entscheidender Schritt. Standardbögen mit glatter Bohrung sind sehr anfällig für Reibungsschmelzen. Um dem entgegenzuwirken, werden spezielle Rohrleitungslösungen implementiert. Kugelgestrahlte Rohrinnenseiten erzeugen eine mikrotexturierte Oberfläche, die verhindert, dass der Kunststoff vollständig mit dem Metall in Kontakt kommt. Durch die Installation spezieller Ablenkbögen werden die sich bewegenden Pellets dazu gezwungen, auf ein Kissen aus anderen Pellets und nicht auf die blanke Metallwand zu prallen.
Die Investition in ein automatisiertes Materialtransportnetzwerk erfordert ein solides Verständnis seiner grundlegenden Architektur. Ein robustes Netzwerk besteht aus mehreren synchronisierten Komponenten, die perfekt im Einklang arbeiten.
Den Ausgangspunkt des Netzwerks bilden Großlagereinheiten. Abhängig von der Tageskapazität der Anlage reichen diese von riesigen Aluminiumsilos im Freien, die Dutzende Tonnen fassen können, bis hin zu kleineren Tagesbehältern für den Innenbereich. Diese Lagereinheiten sind häufig mit mechanischen Rührwerken ausgestattet, um eine Verdichtung der recycelten Pellets an der Abgabestelle zu verhindern.
Die mechanischen Lungen des Systems sind die Vakuumpumpen und Gebläse. Moderne Anlagen nutzen typischerweise Verdrängergebläse oder Klauenvakuumpumpen. Um maximale Energieeffizienz zu gewährleisten, werden diese Industriepumpen häufig mit Frequenzumrichtern kombiniert. Dadurch kann das System seinen Stromverbrauch dynamisch an den Materialbedarf in Echtzeit anpassen.
Direkt über dem Trichter der Verarbeitungsmaschine befinden sich Materialbehälter, die das Kunststoffgranulat vom Förderluftstrom trennen. Wenn das Luft-Pellets-Gemisch in den Behälter gelangt, führt ein plötzlicher Geschwindigkeitsabfall dazu, dass die schweren Pellets elegant in den Trichter fallen. Gleichzeitig wird die Abluft durch einen zentralen Staubabscheider geleitet. Dieses Gerät verwendet hocheffiziente Faltenfilter, um Feinstaub aufzufangen.
Das Gehirn der Operation ist die speicherprogrammierbare Steuerung. Das zentrale Bedienfeld nutzt ein Netzwerk kapazitiver oder Ultraschallsensoren, die sich in den Maschinentrichtern befinden. Wenn ein Sensor niedrige Materialfüllstände erkennt, sendet er sofort ein Signal an die SPS. Die SPS öffnet dann automatisch die entsprechenden Verteilerventile und aktiviert die Vakuumpumpe. Dadurch wird ein präziser Fütterungszyklus ohne menschliches Eingreifen initiiert.
Für Kunststoffverarbeiter und Finanzentscheider ist der Übergang von einem manuellen Materialhandhabungsansatz zu einer automatisierten Architektur eine wichtige strategische Entscheidung. Die Integration bietet messbare Kapitalrenditen, indem sie zentrale Ineffizienzen in der Fertigung beseitigt.
Eines der drängendsten Probleme für moderne Hersteller sind strenge räumliche Beschränkungen. Bei der herkömmlichen Materialhandhabung sind individuelle Lagerbehälter und Ladeeinrichtungen direkt neben jeder Spritzgießmaschine erforderlich. Dies führt zu einer starken Überlastung des Bodens. Ein zentraler Aufbau löst diesen räumlichen Engpass entscheidend, indem er die Materiallagerung von der Materialverarbeitung entkoppelt. Die Materialien werden über Deckenleitungen vertikal und horizontal in der Anlage verteilt. Durch diesen architektonischen Wandel wird wertvolle Produktionsfläche zurückgewonnen.
Der manuelle Materialtransport ist sehr arbeitsintensiv und von Natur aus anfällig für menschliches Versagen. Bediener transportieren häufig schwere Säcke mit recycelten Pellets, schneiden sie mit Teppichmessern auf und beladen die Trichter manuell. Dieser manuelle Prozess birgt ein erhebliches Risiko einer Kreuzkontamination. Das Mischen der falschen Charge recycelter Harze führt zu katastrophalen Produktionsausfällen. Durch die Automatisierung des Transportprozesses steuern SPS den exakten Materialfluss. Dadurch wird sichergestellt, dass die richtigen recycelten Kunststoffe genau dann an die jeweilige Verarbeitungsmaschine geliefert werden, wenn sie benötigt werden.
Beim Umgang mit recycelten Kunststoffpellets entstehen häufig große Mengen an Mikroplastikstaub. In einer schlecht abgedichteten Umgebung gelangen diese Partikel in die Luft. Es stellt eine schwere Gefahr für die Atemwege der Arbeiter dar und setzt sich auf erhitzten Maschinen ab, wodurch gefährliche Brandrisiken entstehen. Da die Vakuumförderung mit Unterdruck arbeitet, ist sie ein wichtiges Sicherheitsmerkmal. In Kombination mit einer zentralen Filterung sorgt es für eine saubere Arbeitsumgebung, die stets den strengen Arbeitsschutzvorschriften entspricht.
Um die betrieblichen Unterschiede weiter zu veranschaulichen, zeigt die folgende Tabelle einen direkten Vergleich zwischen traditioneller manueller Zuführung und automatisierten zentralen Systemen:
| Operatives metrisches | dezentrales manuelles Fütterungssystem | mit automatischer zentraler Fütterung |
|---|---|---|
| Flächennutzung | Arm. Vollgestopft mit einzelnen Behältern und Paletten. | Exzellent. Die Lagerung wurde an einen anderen Standort oder über Kopf verlegt. |
| Arbeitsanforderungen | Hoch. Kontinuierliches manuelles Laden und schweres Heben. | Niedrig. Die Verteilung erfolgt über eine automatisierte SPS-Steuerung. |
| Staubkontrolle | Minimal. Beim Abladen besteht ein hohes Risiko von Partikeln in der Luft. | Hoch. Der Unterdruckbehälter fängt Staub ein. |
| Risiko einer Kreuzkontamination | Hoch. Völlig abhängig von der Genauigkeit des Bedieners. | Nahe Null. Systematisch verlegte und gesicherte Rohrleitungen. |
| Skalierbarkeit | Schwierig. Erfordert die Einstellung weiterer manueller Arbeitskräfte. | Nahtlos. Fügen Sie bei Bedarf einfach neue Rohrtropfen hinzu. |
Die Auswahl der geeigneten pneumatischen Förderarchitektur erfordert eine strenge technische Bewertung. Facility Manager sollten einen methodischen Ansatz verfolgen, um eine optimale Systemleistung sicherzustellen.
Der grundlegende Schritt ist die Analyse der spezifischen Eigenschaften des Schüttguts. Recycelte Kunststoffpellets verhalten sich ganz anders als Neuharze. Aufgrund vorangegangener thermischer Zyklen und mechanischer Zerkleinerung weisen recycelte Pellets häufig unregelmäßige Geometrien und eine höhere Sprödigkeit auf. Ingenieure müssen die Schüttdichte berechnen und die Zerbrechlichkeit des Materials beurteilen.
Die Anlagendimensionierung hängt stark vom erforderlichen Materialdurchsatz ab. Dies wird typischerweise in Kilogramm pro Stunde berechnet. Es ist wichtig, nicht nur den durchschnittlichen täglichen Verbrauch, sondern auch den Spitzenbedarf zu berechnen. Wenn mehrere Spritzgießmaschinen gleichzeitig arbeiten, muss das Zuführsystem über die Vakuumkapazität verfügen, um alle Empfänger zu versorgen, ohne dass es zu einem Materialdefizit kommt.
Die Entfernung bestimmt direkt die Größe der erforderlichen Vakuumpumpen. Facility Manager müssen den genauen Verlauf der Rohrleitungen von den zentralen Lagersilos bis zur am weitesten entfernten Verarbeitungsmaschine abbilden. Diese Berechnung muss horizontale Läufe, vertikale Hebungen und die entsprechende Länge der Ellbogen umfassen. Jede 90-Grad-Biegung führt zu Reibung, die eine zusätzliche Gebläsekapazität überwinden muss.
Ebenso wichtig ist die Konfiguration der Lieferendpunkte. Anlagenmanager müssen die Anzahl der Extruder prüfen, die beschickt werden müssen. Unterschiedliche Verarbeitungsmaschinen erfordern möglicherweise unterschiedliche Rezepturen. Wenn Sie beispielsweise Linien für wärmeempfindliche Materialien konfigurieren, stellt die Verwendung eines maßgeschneiderten zentralen PVC-Zufuhrsystems sicher, dass die einzigartigen Fließeigenschaften von Polyvinylchlorid respektiert werden. Dies verhindert thermischen Abbau und korrosiven Verschleiß beim Transport.
Die pneumatische Förderung ist eine hochgradig maßgeschneiderte technische Lösung. Der Versuch, ein System aus unterschiedlichen Komponenten zusammenzusetzen, führt oft zu Druckungleichgewichten und häufigen Verstopfungen. Die Partnerschaft mit einem spezialisierten Hersteller garantiert, dass alle Komponenten perfekt aufeinander abgestimmt sind und streng auf Ihr spezifisches Recyclingmaterialprofil getestet werden.
Der effiziente Transport recycelter Kunststoffpellets erfordert ein feines, hochentwickeltes Gleichgewicht zwischen Luftstrom, Geschwindigkeit und Automatisierung. Ein zentrales Zuführsystem automatisiert diesen komplexen Prozess vollständig. Durch die Implementierung dieser Technologie werden die Arbeitskosten direkt gesenkt, Materialverschwendung minimiert und Ihre Produktionsfläche zuverlässig vor Gefahren aus der Luft geschützt. Letztendlich handelt es sich um eine intelligente, skalierbare und hochprofitable Langzeitinvestition für moderne Kunststofffabriken, die ihre Abläufe optimieren möchten. Wenn Sie bereit sind, Ihre Anlage zu modernisieren, erkunden Sie die fortschrittlichen Materialtransportlösungen von Jwell Recycling, um ein System zu finden, das genau auf Ihre Produktionsanforderungen zugeschnitten ist.
Ja, moderne automatisierte Systeme sind in hohem Maße in der Lage, sowohl Neu- als auch Recyclingharze gleichzeitig zu verarbeiten. Dies wird typischerweise durch die Integration von Proportional-Dosierventilen erreicht, die sich am Maschinenempfänger oder am zentralen Verteiler befinden. Diese Ventile können über die zentrale SPS so programmiert werden, dass sie abwechselnd Frischpellets aus einem Silo und recycelte Pellets aus einem anderen beziehen. Durch schnelles Verschieben der Saugkraft erzeugt das System eine präzise Mischung direkt im Trichter.
Für kurze bis mittlere Distanzen sind Vakuumfördersysteme in der Regel die effizienteste Lösung. In einer typischen Kunststoffproduktionsumgebung kann ein ausgereiftes Vakuumsystem recycelte Pellets zuverlässig bis zu 300 bis 500 Fuß weit transportieren. Wenn in einer Anlage Materialien über Entfernungen von mehr als 500 Fuß bewegt werden müssen, empfehlen Ingenieure in der Regel den Übergang zu einem Überdrucksystem. Zwangsluft drückt das Material und ist nicht an die gleichen atmosphärischen Beschränkungen gebunden.
Automatisierte zentrale Fütterungssysteme sind auf hohe Energieeffizienz ausgelegt. Im Gegensatz zu herkömmlichen mechanischen Förderern, die unabhängig vom Materialbedarf häufig kontinuierlich laufen, arbeiten moderne pneumatische Systeme ausschließlich nach Bedarf. Heutige Systeme verwenden häufig Frequenzumrichter für die Gebläsemotoren. Diese passen die Motorgeschwindigkeit automatisch an den genauen Luftstrom an, der in dieser bestimmten Sekunde benötigt wird, und reduzieren so den Gesamtstromverbrauch drastisch.
Rohrverstopfungen sind durch die richtige Systemauslegung und routinemäßige Wartung vollständig vermeidbar. Erstens ist die Aufrechterhaltung des richtigen Luft-Material-Verhältnisses von größter Bedeutung, um sicherzustellen, dass die Luftgeschwindigkeit nicht unter die Salzbildungsgeschwindigkeit fällt. Zweitens nutzen automatisierte Systeme Leitungsspülzyklen. Nach jeder einzelnen Ladesequenz lässt das System die Vakuumpumpe noch einige Sekunden weiterlaufen und schließt gleichzeitig das Materialeinlassventil. Dadurch wird ein Schwall sauberer Luft durch die Rohrleitungen gesaugt und sichergestellt, dass auch das letzte Pellet in den Behälter gespült wird.
Die ideale Luftgeschwindigkeit hängt stark von der Förderphase ab. Bei der Dünnstromförderung liegen die Geschwindigkeiten typischerweise zwischen 15 und 25 Metern pro Sekunde. Da recycelte Pellets jedoch dazu neigen, durch Reibung zu schmelzen und zu zersplittern, empfehlen Ingenieure dringend die Dichtstromförderung für diese Materialien. Bei einem Aufbau mit dichter Phase wird die Luftgeschwindigkeit absichtlich niedrig gehalten, oft unter 5 Metern pro Sekunde, um Materialschläge sanft durch die Rohrleitung zu drücken, ohne dass es zu einer Verschlechterung kommt.
Feuchtigkeit ist für die pneumatische Förderung äußerst schädlich. Recycelte Kunststoffe, insbesondere hygroskopische Materialien wie PET oder Nylon, nehmen Umgebungsfeuchtigkeit leicht auf. Wenn nasse Pellets in die Förderleitung gelangen, können diese verklumpen, an den Rohrwänden kleben bleiben und schwere Verstopfungen verursachen. Um dies zu verhindern, müssen Anlagen Adsorptionstrockner oder Kristallisatoren in die Materiallagersilos integrieren, bevor die Pellets in die pneumatischen Förderleitungen gezogen werden.


