
- Alles
- Produktname
- Schlüsselwörter
- Produktmodell
- Produktübersicht
- Produktbeschreibung
- Volltextsuche
 Deutsch


Anzahl Durchsuchen:0 Autor:Site Editor veröffentlichen Zeit: 2026-09-15 Herkunft:Powered


Wenn Sie nassen Kunststoffabfall direkt in einen Extruder werfen, ruiniert dies garantiert Ihren Produktionslauf. Ein hartnäckiges Problem in der Fabrikhalle ist der gefährliche Irrglaube, dass alle Kunststoffe Feuchtigkeit auf genau die gleiche Weise absorbieren. Wenn Sie sich auf einen standardisierten, einheitlichen Trocknungsansatz verlassen, führt dies unweigerlich zum Ausfall Ihrer gesamten Produktionslinie. Das Ergebnis? Verschwendete elektrische Energie, starke mechanische Beschädigung und völlig aussortierte Chargen.
In diesem technischen Leitfaden werden wir die unterschiedlichen Feuchtigkeitseigenschaften verschiedener Polymere aufschlüsseln. Durch das Verständnis der zugrunde liegenden Materialwissenschaft erfahren Sie genau, wie Sie Ihre spezifischen Harze mit den entsprechenden Trocknungstechnologien kombinieren. Nur durch diese Präzision ist eine einwandfreie Extrusion und eine hochwertige Pelletproduktion gewährleistet.
Im Bereich der Polymerverarbeitung ist die Feuchtigkeitskontrolle wohl die wichtigste Variable, die sich auf die Qualität des Endprodukts auswirkt. Gelingt es nicht, den Kunststoffharzen ausreichend Wasser zu entziehen, bevor sie in die Extrusionsphase gelangen, kommt es zu einer Kaskade mechanischer, chemischer und optischer Fehler. Diese Ausfälle können leicht die Produktion einer ganzen Schicht ruinieren.
Wenn feuchte Kunststoffpellets in den beheizten Zylinder eines Extruders gelangen, übersteigt die Umgebungstemperatur schnell den Siedepunkt von Wasser. Dadurch wird jegliche Restfeuchtigkeit, die an der Oberfläche oder tief im Inneren des Pellets eingeschlossen ist, sofort in Dampf umgewandelt. Bei der Umwandlung von einer Flüssigkeit in ein Gas dehnt sich Wasser auf etwa das 1.700-fache seines ursprünglichen Volumens aus. Diese heftige Expansion führt zu starken, unvorhersehbaren Druckschwankungen im Extrusionszylinder.
Für den Maschinenbediener macht sich dieser eingeschlossene Dampf durch deutliche optische und bauliche Mängel bemerkbar. Sie werden häufig Spreizspuren beobachten, die in der Branche gemeinhin als Silberstreifen bezeichnet werden. Interne Blasen, Hohlräume an der Oberfläche und eine insgesamt raue, poröse Oberfläche sind ebenfalls Standardindikatoren für nasses Material. Diese Mängel beeinträchtigen die Dimensionsstabilität des extrudierten Profils erheblich.
Über bloße kosmetische Mängel hinaus fügt Feuchtigkeit bestimmten Polymeren durch einen zerstörerischen Prozess, der als Hydrolyse bezeichnet wird, schwere chemische Schäden zu. Diese chemische Reaktion findet statt, wenn Wassermoleküle unter Bedingungen hoher Hitze und Scherung mit Polymerketten interagieren. Das Wasser spaltet effektiv die molekularen Bindungen und reduziert so das Gesamtmolekulargewicht des Materials drastisch.
Die Zuführung von nicht ordnungsgemäß vorbereitetem, feuchtigkeitshaltigem Material in eine Kunststoffgranuliermaschine führt zu einer dauerhaften Veränderung der physikalischen Eigenschaften des Kunststoffs. Die resultierenden recycelten Pellets leiden unter einer drastisch verringerten Zugfestigkeit, geringerer Schlagfestigkeit und extremer Sprödigkeit. Im Gegensatz zu Oberflächendefekten, die möglicherweise wieder geschmolzen werden, handelt es sich bei der Hydrolyse um einen dauerhaften chemischen Abbau. Sobald diese Polymerketten in der Schmelzphase zerbrochen werden, geht die mechanische Integrität des Kunststoffs für immer verloren.
Um eine effektive und energieeffiziente Trocknungsstrategie umzusetzen, müssen Betreiber zunächst verstehen, wie verschiedene Polymere mit der Umgebungsfeuchtigkeit interagieren. Kunststoffe werden aufgrund ihrer molekularen Affinität zu Wasser grob in zwei Hauptgruppen eingeteilt.
Nicht hygroskopische Polymere besitzen eine dichte Molekularstruktur, die einfach kein Wasser in den Pelletkern zieht oder absorbiert. Stattdessen sammelt sich Feuchtigkeit nur an der Außenseite. Dies geschieht typischerweise als Folge von Kondensation in der Umgebung. Beispielsweise schwitzt kaltes Material, das in eine warme, feuchte Fabrikumgebung gebracht wird, sofort.
Häufige Beispiele für nicht hygroskopische Kunststoffe sind Polyethylen, Polypropylen, Polystyrol und Polyvinylchlorid. Der Vorbereitungsaufwand für diese Materialien ist erfrischend minimal. Da die Feuchtigkeit rein oberflächlich ist, müssen die Bediener lediglich warme Umgebungsluft über das Material leiten, um die Oberflächenkondensation vor der Extrusion zu verdampfen.
Im krassen Gegensatz dazu haben hygroskopische Polymere eine starke molekulare Affinität zu Wasser. Ihre Struktur ähnelt bemerkenswert einem mikroskopisch kleinen Schwamm. Sie entziehen der Umgebungsluft aktiv Feuchtigkeit und halten sie tief im Pelletkern fest.
Zu den bekannten hygroskopischen Kunststoffen gehören Polyethylenterephthalat, Nylon, Polycarbonat, Acrylnitril-Butadien-Styrol und Polymilchsäure. Die Gewinnung von Wasser aus diesen Materialien ist äußerst anspruchsvoll. Oberflächenwärme allein reicht völlig nicht aus. Betreiber müssen spezielle Zusatzgeräte einsetzen, die eine lokale Umgebung mit extrem trockener Luft und einem bemerkenswert niedrigen Taupunkt schaffen. Alternativ können Tiefvakuumsysteme die Feuchtigkeit physikalisch aus der inneren Molekülstruktur entziehen.
Betrachtet man die breitere Produktionslandschaft, so erlebt der Kunststoffrecyclingsektor derzeit einen massiven Wandel, der durch globale Nachhaltigkeitsanforderungen vorangetrieben wird. Markeninhaber fordern einen höheren Anteil an recycelten Post-Consumer-Harzen in ihren Verpackungen. Folglich ist die Toleranz gegenüber feuchtigkeitsbedingtem Abbau verschwunden. Branchenanalysten stellen einen raschen Übergang weg von einfachen Heißluftsystemen hin zu hochentwickelten, energieeffizienten Trockenmittel- und Infrarot-Trocknungstechnologien fest. Die Verarbeiter erkennen nun, dass die Einhaltung strenger, neuwertiger Qualitätsstandards für recycelte Materialien chemisch unmöglich ist, ohne die interne Feuchtigkeitsextraktion zu beherrschen.
Die Auswahl der richtigen Trocknungstechnologie erfordert eine sorgfältige Abstimmung des Wirkmechanismus der Ausrüstung auf die spezifischen Feuchtigkeitseigenschaften des Polymers. Die moderne Kunststoffrecyclingindustrie ist stark auf vier Primärtrocknungstechnologien angewiesen.
Heißlufttrockner arbeiten nach einem sehr einfachen Konvektionsprinzip: Sie saugen Fabrikluft aus der Umgebung an, erhitzen sie auf eine bestimmte Zieltemperatur und blasen sie kontinuierlich durch einen mit Kunststoffpellets gefüllten Trichter. Die erwärmte Luft nimmt das Oberflächenwasser auf und gibt die feuchte Luft in die Atmosphäre ab. Sie sind äußerst energieeffizient und erschwinglich für nicht hygroskopische Materialien. Sie sind jedoch völlig wirkungslos, um tiefsitzende innere Feuchtigkeit zu entfernen.
Adsorptionstrockner gelten als Goldstandard für die Verarbeitung technischer Kunststoffe. Anstatt sich auf die Umgebungsluft der Fabrik zu verlassen, nutzen diese Systeme einen hochentwickelten Prozess mit geschlossenem Kreislauf. Luft wird durch Trockenmittelbetten gedrückt, die Kieselgel oder synthetische Molekularsiebe enthalten. Dadurch wird der Luft Feuchtigkeit entzogen, wodurch eine extrem trockene Umgebung mit einem Taupunkt von etwa minus 40 Grad Celsius entsteht. Diese aggressiv trockene Luft wird dann erhitzt und durch den Materialtrichter zirkuliert, wodurch ein Dampfdruckdefizit entsteht, das den Kunststoffpellets buchstäblich die innere Feuchtigkeit entzieht.
Darüber hinaus nutzen Vakuumtrockner die Physik des Atmosphärendrucks, um Wasser schnell zu entfernen. Durch die Platzierung der Kunststoffpellets in einer versiegelten Hochleistungskammer und das Anlegen eines tiefen Vakuums wird der Siedepunkt von Wasser drastisch gesenkt. Dieses physikalische Phänomen ermöglicht, dass innere Feuchtigkeit in Dampf übergeht und bei viel niedrigeren Temperaturen als bei herkömmlichen Konvektionsmethoden extrahiert wird. Dies ist ideal für hitzeempfindliche Materialien, die in einem Standard-Trockenmitteltrichter thermisch zersetzt werden könnten.
Infrarot-Trockner nutzen spezifische Wellenlängen elektromagnetischer Strahlung, um den Kern des Kunststoffgranulats direkt zu erhitzen. Dadurch wird die Notwendigkeit einer konvektiven Wärmeübertragung aus der Umgebungsluft umgangen. Durch die direkte Energieübertragung verdunstet die Feuchtigkeit im Inneren des Pellets schnell und gleichzeitig kristallisiert die äußere Materialschicht. Gerade bei der Verarbeitung von amorphem PET wird die Infrarottrocknung besonders geschätzt, da die schnelle Kristallisation verhindert, dass das Material während der Erhitzungsphase klebrig wird.
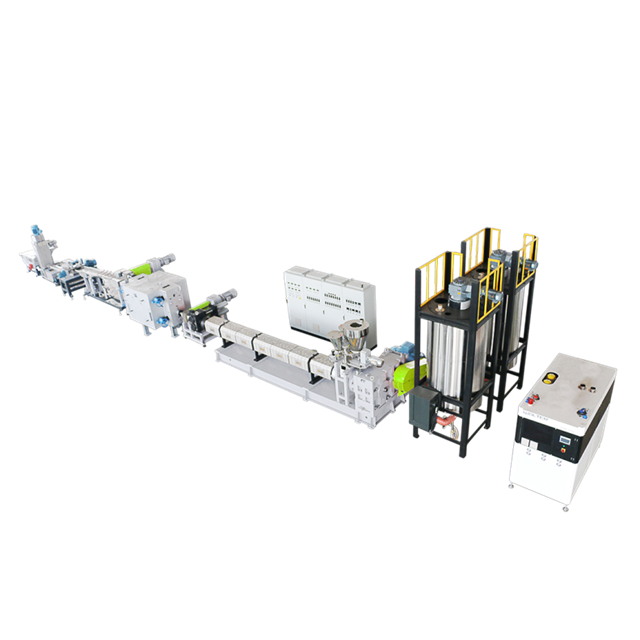
Die Anwendung der falschen Trocknungsmethode auf ein Polymer führt entweder zu einer unvollständigen Feuchtigkeitsentfernung oder zur Verschwendung großer Mengen elektrischer Energie. Hier finden Sie einen praktischen technischen Leitfaden dazu, wie Bediener Methoden an bestimmte Materialklassen anpassen sollten.
Für Standardkunststoffe wie Polyethylen und Polypropylen ist die Heißlufttrocknung die perfekte Lösung. Da sich bei diesen Materialien durch Temperaturschwankungen in der Umgebung nur Oberflächenfeuchtigkeit ansammelt, reicht es völlig aus, erwärmte Umgebungsluft durch den Trichter zu blasen. Der Einsatz eines hochwertigen Adsorptionstrockners für Standardkunststoffe ist mit unnötigen Kapitalkosten verbunden und verschwendet Energie.
Umgekehrt erfordern technische Kunststoffe wie ABS, Polycarbonat und Nylon eine Trockenmitteltrocknung. Diese Harze unterliegen einem starken mechanischen Abbau, wenn die innere Feuchtigkeit nicht sorgfältig entzogen wird. Sie erfordern strenge Taupunkte und längere, spezifische Verweilzeiten. Der Versuch, Nylon mit einem herkömmlichen Heißlufttrockner zu trocknen, führt dazu, dass der Kern vollständig gesättigt ist und die Extrusionsleistung beeinträchtigt wird.
Wärmeempfindliche und Biopolymere wie Polymilchsäure stellen eine einzigartige Herausforderung bei der Herstellung dar. PLA ist stark hygroskopisch, besitzt jedoch eine sehr niedrige Glasübergangstemperatur. Wenn PLA-Pellets in einem Standardtrockner hoher Hitze ausgesetzt werden, werden sie schnell weich, kleben zusammen und bilden massive Klumpen, die den Einfüllstutzen des Trichters verstopfen. Daher ist eine präzise Vakuumtrocknung bei geringer Hitze oder eine Trockenmitteltrocknung bei niedriger Temperatur zwingend erforderlich.
| Polymertyp | Feuchtigkeitstyp | Optimale Trocknungstechnologie | Zieltemperatur und -zeit |
|---|---|---|---|
| Polyethylen und Polypropylen | Nur Oberfläche | Heißlufttrockner | 80-90°C für 1-2 Stunden |
| Polyethylenterephthalat | Intern (stark hygroskopisch) | Trockenmittel / Infrarot | 160–180 °C für 4–6 Stunden |
| Nylon | Intern (hygroskopisch) | Adsorptionstrockner | 75–80 °C für 2–4 Stunden |
| Polycarbonat | Intern (hygroskopisch) | Adsorptionstrockner | 120–125 °C für 3–4 Stunden |
| Polymilchsäure | Intern (wärmeempfindlich) | Vakuum-/Niedertemperatur-Trockenmittel | 45–50 °C für 4–6 Stunden |
Polyethylenterephthalat ist nach wie vor einer der weltweit am häufigsten recycelten Kunststoffe. Es ist jedoch bekanntermaßen eines der anspruchsvollsten Materialien bei der korrekten Verarbeitung. Die Beherrschung seines Feuchtigkeitsprofils ist die absolute Trennlinie zwischen hochwertigem Harz und nutzlosem Abfall.
PET ist stark hygroskopisch und nimmt sehr schnell Umgebungsfeuchtigkeit aus der Fabrikhalle auf. Darüber hinaus ist es bei typischen Schmelztemperaturen, die zwischen 260 und 280 Grad Celsius liegen, außerordentlich anfällig für Hydrolyse. Bei der Verarbeitung von Post-Consumer-PET-Flakes müssen Betreiber auch den physikalischen Zustand des Materials aktiv verwalten. Amorphes PET muss vor der Hochtemperaturtrocknung eine Kristallisationsphase durchlaufen. Andernfalls wird das Material weicher, stark klebrig und bildet eine Brücke im Trocknungstrichter, wodurch die Produktion unterbrochen wird.
Das wichtigste Maß für die kommerzielle Qualität bei der PET-Verarbeitung ist die Grenzviskosität. Diese Metrik misst das Molekulargewicht und die strukturelle Integrität des Polymers. Wenn PET mit auch nur mikroskopisch kleinen Mengen an innerer Feuchtigkeit extrudiert wird, werden die Polymerketten durch Hydrolyse aggressiv durchtrennt. Dies führt zu einem starken, irreversiblen Abfall der Grenzviskosität.
Eine ordnungsgemäße Vortrocknung ist die einzige physikalische Möglichkeit, die strukturelle Integrität des Kunststoffs während der PET-Granulatproduktion aufrechtzuerhalten . Beispielsweise sind Systeme wie die JWT-PET-Einzelschnecken-Pelletierlinie darauf ausgelegt, ordnungsgemäß kristallisierte und getrocknete Flocken effizient zu verarbeiten. Hochwertiges recyceltes PET, das für lukrative Bottle-to-Bottle-Anwendungen vorgesehen ist, beruht ausschließlich darauf, vor dem Schmelzen einen extrem niedrigen Feuchtigkeitsgehalt zu erreichen. Ohne strenge Taupunktkontrolle und ausreichende Verweilzeit sind die resultierenden Pellets viel zu spröde, um in neue Flaschen geblasen zu werden.
Ein hartnäckiges und kostspieliges Missverständnis in der Kunststoffrecyclingindustrie ist, dass fortschrittliche Extrusionsmaschinen den Bedarf an zusätzlicher Trocknungsausrüstung vollständig ersetzen können. Obwohl moderne Extruder über hervorragende Feuchtigkeitsmanagementfähigkeiten verfügen, sind sie auf keinen Fall ein Ersatz für eine ordnungsgemäße Materialvorbereitung.
Hochleistungs-Extrusionsgeräte sind bewusst für die Verarbeitung flüchtiger Substanzen konzipiert. Fortschrittliche Systeme, wie beispielsweise eine drehmomentstarke Doppelschnecken-Pelletierungslinie , verfügen über mehrere Entlüftungs- und Vakuumentgasungszonen, die strategisch entlang der Länge des beheizten Zylinders platziert sind. Während der Kunststoff schmilzt und von den ineinandergreifenden rotierenden Schnecken aggressiv geknetet wird, entziehen diese Vakuumzonen aktiv restliche Oberflächenfeuchtigkeit, eingeschlossene atmosphärische Gase und flüchtige organische Verbindungen aus dem Schmelzbad. Die hohe Oberflächenerneuerung durch spezifische Längen-Durchmesser-Verhältnisse macht diesen Entgasungsprozess äußerst effizient.
Trotz dieser fortschrittlichen Entlüftungsmöglichkeiten bleibt eine gründliche Vortrocknung für alle hygroskopischen Materialien von entscheidender Bedeutung. Der Grund liegt in der physischen Zeitachse des Extrusionsprozesses selbst. Die Hydrolyse erfolgt fast augenblicklich in dem Moment, in dem ein nasses hygroskopisches Polymer in den Schmelzzustand übergeht.
In einem Doppelschneckenextruder schmilzt das Material in den anfänglichen Kompressions- und Übergangszonen. Dies geschieht lange bevor es physisch die erste Vakuumentlüftung erreicht. Bis die Vakuumzone den expandierenden Dampf absaugt, sind die chemischen Bindungen des Polymers bereits gelöst. Daher ist ein Doppelschneckenaufbau zwar hervorragend geeignet, oberflächliche Feuchtigkeit und flüchtige Verbindungen zu entfernen, doch wenn man sich ausschließlich auf die Entlüftung des Zylinders verlässt, um innere Feuchtigkeit zu entfernen, führt dies immer noch zu einem dauerhaften molekularen Abbau. Die Vakuumentlüftung ist eine notwendige Ergänzung zur ordnungsgemäßen Trocknung und niemals ein vollständiger Ersatz.
Nur durch die richtige Integration von Zusatzgeräten können Sie verhindern, dass Restfeuchtigkeit Ihr Endprodukt beeinträchtigt. Gerätesynergien gehen über das bloße Zusammenstecken von Maschinen hinaus. Dazu muss die Kapazität Ihres Trockners mathematisch an Ihre spezifische Extrusionskonfiguration angepasst werden.
Um eine optimale Leistung zu gewährleisten, muss die Kapazität Ihres Trocknertrichters sorgfältig anhand Ihres Produktionsdurchsatzes berechnet werden, der normalerweise in Kilogramm pro Stunde gemessen wird. Jedes Polymer erfordert eine bestimmte Verweilzeit, um eine vollständige Feuchtigkeitsentfernung zu erreichen. Da beispielsweise Nylon im Allgemeinen vier Stunden lang kontinuierlich getrocknet werden muss, muss eine Anlage, die einen Extruder mit 500 Kilogramm pro Stunde betreibt, einen Trichter verwenden, der mindestens 2.000 Kilogramm fassen kann.
Eine Unterdimensionierung dieser kritischen Komponente zwingt die Bediener dazu, Material vorzeitig durch das System zu drücken, wodurch der innere Kern der Pellets gesättigt wird. Umgekehrt setzt ein übergroßer Trichter das Harz einer längeren thermischen Belastung aus, was zu starker Verschlechterung und spürbarer Vergilbung führt. Berechnen Sie die Trichtergröße immer anhand der Schüttdichte des Materials, die bestimmt, wie viel Platz die Pellets tatsächlich einnehmen.
Das perfekte Trocknen des Kunststoffs im Trichter ist nur der erste Schritt. Sie müssen das Material nach dem Verlassen des Trockners sorgfältig schützen. Die Luft in der Fabrikumgebung enthält einen hohen Grad an natürlicher Luftfeuchtigkeit. Frisch getrocknete hygroskopische Polymere wirken wie ein Vakuum und nehmen sofort wieder Feuchtigkeit aus der Luft auf.
Der Transport getrockneter Pellets durch Freiluftbehälter oder Standard-Pneumatikschläuche ruiniert stundenlange Trocknungszeit. Anlagen müssen geschlossene Fördersysteme verwenden, die das Material mit ultratrockener Luft oder Inertgas transportieren. Vakuumlader sind für diese Aufgabe äußerst effektiv, da sie das Material direkt aus dem Trockner in die Einfüllöffnung des Extruders ziehen, ohne es den Umgebungsbedingungen auszusetzen. Stellen Sie sicher, dass alle Förderrohre stark isoliert sind, um zu verhindern, dass sich internes Kondenswasser bildet und direkt in Ihren erhitzten Schmelzestrom tropft.
Adsorptionstrockner erfordern eine strenge, planmäßige Wartung, damit sie langfristig ordnungsgemäß funktionieren. Bediener müssen den Taupunkt des Systems während des Betriebs kontinuierlich überwachen. Ein niedriger Taupunkt ist die einzige Garantie für extrem trockene Prozessluft. Da sich Trockenmittelbetten mit der Zeit verschlechtern und ihre Absorptionsfähigkeit verlieren, sollten Wartungsteams die Trockenmittelkügelchen unbedingt alle sechs Monate überprüfen. Rückluftfilter erfordern eine tägliche Inspektion und gründliche Reinigung. Verstopfte Filter reduzieren den Luftstrom drastisch, sodass der Kern des Pellets nass bleibt, obwohl die Maschine mit voller Leistung läuft.
Die kurze Antwort lautet: Unter keinen Umständen. PET ist von Natur aus ein stark hygroskopisches Polymer, das heißt, es absorbiert Feuchtigkeit bis tief in seine innere Molekülstruktur. Heißlufttrockner entfernen Feuchtigkeit nur mithilfe der Umgebungsluft der Fabrik, die von Natur aus Feuchtigkeit enthält, von der Pelletoberfläche. Wenn man feuchte Luft über PET bläst, trocknet der Kern niemals aus. Die Verarbeitung von PET mit innerer Feuchtigkeit führt zu einem schnellen Abfall der Grenzviskosität, wodurch das Endprodukt extrem spröde und bruchanfällig wird. Sie müssen einen Adsorptionstrockner oder ein Infrarotsystem verwenden, um den strengen Taupunkt zu erreichen, der für eine tiefe Feuchtigkeitsentfernung erforderlich ist.
Vermutungen haben in professionellen Kunststofffertigungsumgebungen keinen Platz. Man kann einfach nicht erkennen, ob ein Pellet trocken ist, indem man es ansieht oder fühlt. Zur Überprüfung müssen Sie präzise analytische Prüfgeräte verwenden. Die genaueste Methode ist die chemische Karl-Fischer-Titration, die den genauen inneren Wassergehalt in Teilen pro Million misst. Beispielsweise muss PET einen Trocknungsgrad von unter 50 Teilen pro Million haben, während für Polycarbonat normalerweise Werte unter 200 Teilen pro Million erforderlich sind. Ziehen Sie Ihre Testprobe immer direkt aus dem Trichterausgang des Trockners, da das auf dem Tisch liegende Material bereits wieder Umgebungsfeuchtigkeit absorbiert hat, was zu falschen Ergebnissen führt.
Die akzeptablen Feuchtigkeitswerte variieren drastisch je nach dem jeweiligen Polymer. Für nicht hygroskopische Materialien wie Polyethylen sind Feuchtigkeitswerte von etwa 0,1 % bis 0,2 % im Allgemeinen akzeptabel, da sich das Wasser nur an der Oberfläche befindet. Allerdings erfordern technische Kunststoffe viel strengere Kontrollen. Nylon sollte auf unter 0,1 % getrocknet werden, Polycarbonat auf unter 0,02 % und PET muss streng auf unter 0,005 % getrocknet werden. Das Überschreiten dieser spezifischen Schwellenwerte führt zu Hydrolyse und optischen Mängeln während der Schmelzphase.
Wenn hygroskopische Kunststoffe im nassen Zustand geschmolzen werden, reagieren die Wassermoleküle heftig mit den Polymerketten in einem Prozess, der Hydrolyse genannt wird. Diese Reaktion zerschneidet die langen Polymerketten buchstäblich in kürzere Segmente. Kürzere Polymerketten führen zu einem geringeren Molekulargewicht. In der Praxis bedeutet dies, dass der endgültige extrudierte Kunststoff unter starker Sprödigkeit, drastisch verringerter Zugfestigkeit und schlechter Schlagfestigkeit leidet. Ein Produkt, das langlebig sein sollte, kann bei minimaler Belastung leicht reißen oder zerbrechen.
Ja, aufgrund der fortschrittlichen mechanischen Konstruktion der ineinandergreifenden Schnecken wird die Restfeuchtigkeit während der Schmelzphase viel effektiver bewältigt. Doppelschneckensysteme erneuern ständig die Oberfläche der Schmelze und geben eingeschlossene Gase direkt an mehrere Vakuumentgasungszonen entlang des Zylinders ab. Diese Zonen extrahieren aggressiv Dampf und flüchtige organische Verbindungen. Allerdings können Sie sich nicht ausschließlich auf die Vakuumöffnungen des Extruders verlassen. Die Vortrocknung bleibt für alle hygroskopischen Materialien von entscheidender Bedeutung, da die chemische Hydrolyse in dem Moment stattfindet, in dem der Kunststoff zu schmelzen beginnt, lange bevor er überhaupt die Entlüftungsöffnung erreicht.
Übertrocknung ist ein äußerst kostspieliger Fehler, der auftritt, wenn Kunststoff zu lange im Trockner bleibt oder die Trocknungstemperaturen zu hoch eingestellt sind. Kunststoffe reagieren sehr empfindlich auf längere Hitzeeinwirkung. Die Hauptfolge ist ein starker thermischer Abbau, bei dem die Polymerketten zerfallen, was die mechanische Festigkeit des Endprodukts erheblich verringert. Zweitens werden Sie eine dauerhafte Farbverschiebung bemerken; Durchsichtige oder weiße Kunststoffe verfärben sich durch thermische Oxidation gelb oder dunkelbraun. Schließlich führt übermäßige Hitze dazu, dass kritische, teure chemische Zusatzstoffe verflüchtigen und aus dem Kunststoff verdampfen.
Sind Sie bereit, Ihre Extrusionsleistung zu verbessern? Lassen Sie nicht mehr zu, dass Feuchtigkeit Ihre Ausschussraten bestimmt. Ganz gleich, ob Sie eine fortschrittliche Einschneckenanlage für eine stabile PET-Verarbeitung oder eine drehmomentstarke Doppelschneckenlinie mit hervorragender Vakuumentgasung benötigen, die richtige Ausrüstung für Ihr Material ist von entscheidender Bedeutung. Entdecken Sie branchenführende Extrusionslösungen bei Jwell Recycling und stellen Sie sicher, dass Ihre Produktionslinie für eine einwandfreie, qualitativ hochwertige Pelletproduktion ausgelegt ist.


