
- Alles
- Produktname
- Schlüsselwörter
- Produktmodell
- Produktübersicht
- Produktbeschreibung
- Volltextsuche
 Deutsch


Anzahl Durchsuchen:0 Autor:Site Editor veröffentlichen Zeit: 2026-10-05 Herkunft:Powered


Haben Sie schon einmal eine Charge recycelter Pellets verarbeitet und festgestellt, dass diese spröde, verfärbt oder von den Käufern komplett abgelehnt wurden? Als Extrusionsingenieur sehe ich dieses Problem ständig in der Fabrikhalle. Die Temperaturkontrolle ist unbestritten der Herzschlag des Kunststoffrecyclings. Wärme ist zum Schmelzen und Umformen von Polymeren unbedingt erforderlich. Eine zu hohe Schmelzetemperatur wirkt sich jedoch als stiller Killer für die Qualität des recycelten Kunststoffs aus.
Der Kern dieser Transformation findet innerhalb der Extrusionsanlage statt. Die Qualität Ihres endgültigen Pellets hängt direkt davon ab, wie gut das System die äußere Erwärmung, die innere Reibung und die schnelle Abkühlung bewältigt. Wenn dieses Gleichgewicht falsch ist, verschlechtert sich das Material. In diesem umfassenden Leitfaden untersuchen wir die physikalischen und mechanischen Auswirkungen von Überhitzung, die Wissenschaft hinter der thermischen Zersetzung und wie die Auswahl der richtigen Geräteparameter diese betrieblichen Probleme dauerhaft lösen kann.
Betrachtet man die aktuellen Branchentrends, sieht sich die Recyclingbranche mit immer strengeren Qualitätsanforderungen globaler Konsumgütermarken konfrontiert. Unternehmen verpflichten sich, in ihren Verpackungen einen höheren Anteil an hochwertigem Post-Consumer-Harz zu verwenden. Recycler können sich nicht mehr darauf verlassen, dass thermisch abgebaute Kunststoffe durch Downcycling zu minderwertigen Gegenständen wie Parkbänken verarbeitet werden. In der Branche besteht ein starker Konsens darüber, dass die Erhaltung des ursprünglichen Schmelzindex und der Zugfestigkeit des Polymers von größter Bedeutung ist. Infolgedessen verlagern sich die Anlagen schnell von manuellen Extrudern und investieren stark in automatisierte, sensorreiche Linien, die proaktiv thermischen Abbau verhindern.
Um wirklich zu verstehen, wie extreme Temperaturen recycelte Kunststoffe schädigen, müssen Sie zunächst die Mechanik des Schmelzprozesses verstehen. Bei der Verarbeitung von Kunststoffmaterialien kommt es zu schwerwiegenden physikalischen und chemischen Veränderungen. In dieser heiklen Phase ist die Temperaturkontrolle Ihre wichtigste Variable.
Der Recyclingprozess verwandelt gewaschene Kunststoffflocken oder Post-Consumer-Abfälle in einheitliche, wiederverwendbare Pellets. Diese Reise beginnt, wenn das Rohmaterial in den Trichter gelangt. Wenn Sie neben der Maschine stehen, hören Sie das gleichmäßige Summen des Antriebsmotors, der leichte Flocken in ein langes, beheiztes zylindrisches Fass befördert. In diesem Zylinder befindet sich eine robuste rotierende Schnecke.
Während sich die Schnecke dreht, fördert sie den Kunststoff kontinuierlich durch verschiedene Wärmezonen. Dazu gehören die Einzugszone, die Kompressionszone und die Dosierzone. Während dieses Transports erweicht der feste Kunststoff allmählich zu einer viskosen Flüssigkeit. Schließlich drückt die Schnecke das geschmolzene Polymer durch einen Düsenkopf und formt es zu kontinuierlichen Strängen, die anschließend abgekühlt und in Pellets geschnitten werden. Wenn die thermische Umgebung während dieses Transports nicht streng reguliert wird, wird die strukturelle Integrität des Kunststoffs dauerhaft beeinträchtigt.
Ein weit verbreitetes Missverständnis in der Recyclingindustrie ist, dass die gesamte Wärme direkt von den externen Heizungen der Maschine kommt. Tatsächlich stammt die Wärmeenergie in einer Standard- Kunststoffgranuliermaschine aus zwei unterschiedlichen Quellen. Dabei handelt es sich um äußere Heizbänder und innere Scherreibung.
Die äußeren Heizbänder umschließen den Lauf. Sie liefern die erste Wärmeenergie, die zum Erweichen des kalten Kunststoffs erforderlich ist. Wenn sich die Schnecke jedoch dreht, komprimiert und schert sie den Kunststoff stark an den gehärteten Zylinderwänden. Diese intensive mechanische Reibung erzeugt eine enorme Menge an innerer Energie, die als Scherwärme bezeichnet wird.
In vielen Betriebsszenarien ist unkontrollierte Scherwärme die Hauptursache für zu hohe Schmelzetemperaturen. Sobald der Kunststoff vollständig geschmolzen ist, kann diese Reibung dazu führen, dass die Innentemperatur weit über die Sollwerte der externen Heizungen hinaus ansteigt. Fehlen in der Anlage schnelle Abkühlmechanismen oder ist das Schneckendesign grundlegend fehlerhaft, greift diese überschüssige Wärme direkt das molekulare Rückgrat des Polymers an.
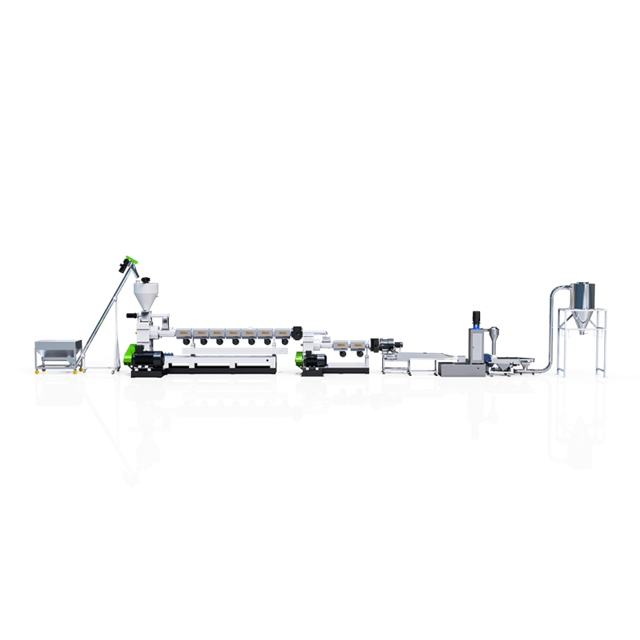
Wenn Kunststoff einer thermischen Überlastung ausgesetzt ist, bleiben die Schäden selten verborgen. Wenn Bediener über die Fabrikhalle gehen, können sie den thermischen Abbau erkennen, indem sie spezifische visuelle und sensorische Mängel wahrnehmen, lange bevor die Pellets in das Kühlbad gelangen.
Eine deutliche Farbverschiebung ist normalerweise das erste Warnsignal. Wenn Polymere über einen längeren Zeitraum hohen Temperaturen ausgesetzt werden, unterliegen sie einer schnellen Oxidation. Durch diese chemische Reaktion werden die optischen Eigenschaften des Kunststoffs grundlegend verändert.
Beispielsweise kann klares PET ein trübes, unansehnliches Gelb annehmen. Weißes PE oder PP kann einen braunbraunen Farbton annehmen. Verfärbte Pellets signalisieren, dass das Material zersetzt ist. Dadurch sinkt der Marktwert erheblich. Käufer von recycelten Kunststoffen verlangen eine strenge Farbkonsistenz. Daher werden oxidierte Pellets häufig aussortiert, da sie nicht zur Herstellung ästhetisch ansprechender Endprodukte verwendet werden können.
Ein weiterer häufiger Fehler, der durch übermäßige Hitze verursacht wird, ist die Bildung von Blasen oder Hohlräumen im Inneren der Pellets. Wenn die Schmelzetemperatur das sichere Verarbeitungsfenster überschreitet, beginnt der Kunststoff chemisch zu zerfallen. Dabei werden flüchtige Gase in einem Prozess freigesetzt, der als Ausgasung bezeichnet wird.
Diese Gase werden in der dicken, viskosen Polymerschmelze eingeschlossen. Wenn der Kunststoff den Düsenkopf verlässt und im Wasserring oder Strangbad schnell abkühlt, bilden die Gase dauerhafte Hohlräume im festen Pellet. Dieser Schaumeffekt beeinträchtigt das optische Erscheinungsbild des Pellets und verringert seine Schüttdichte drastisch. Wenn Hersteller versuchen, diese mit Hohlräumen gefüllten Pellets im nachfolgenden Spritzgussverfahren zu verwenden, führt die eingeschlossene Luft zu Strukturfehlern und Schwachstellen in den endgültigen Formteilen.
Sensorische Indikatoren sind ebenso wichtig wie visuelle. Bei starker thermischer Zersetzung werden flüchtige organische Verbindungen in die Umgebungsluft freigesetzt. Wenn Sie neben einem funktionsfähigen Extruder stehen, bemerken Sie möglicherweise einen strengen, beißenden Geruch von verbrannten Polymeren, der die Produktionslinie durchdringt.
In extremen Fällen gibt der zersetzte Kunststoff sichtbaren Rauch ab, wenn er durch den Düsenkopf gedrückt wird. Dieser Rauch ist ein klarer empirischer Indikator dafür, dass die Polymerketten aktiv brennen. Dadurch wird nicht nur die gesamte Materialcharge zerstört, sondern durch die Emission von gefährlichem Rauch entsteht auch eine unsichere Arbeitsumgebung für das Anlagenpersonal.
| Der primäre technische | Fehlertyp hat | Auswirkungen auf die endgültige Pelletqualität |
|---|---|---|
| Vergilbung/Bräunung | Thermische Oxidation aufgrund verlängerter Verweilzeit | Verlust der visuellen Klarheit; deutlich geringerer Marktwert und Käuferablehnung. |
| Interne Hohlräume | Ausgasende und eingeschlossene flüchtige Gase | Reduzierte Schüttdichte; führt zu Strukturfehlern im nachgelagerten Spritzguss. |
| Rauch und Geruch | Freisetzung flüchtiger organischer Verbindungen | Vollständiger Materialabbau; erhebliche Gefahren für Sicherheit und Umwelt darstellen. |
Während visuelle Mängel sicherlich problematisch sind, sind die unsichtbaren mikroskopischen Schäden, die durch extreme Temperaturspitzen verursacht werden, weitaus schädlicher. Hohe Hitze verändert die grundlegende Physik des Polymers. Es entzieht dem Material die mechanischen Eigenschaften, die es für Fertigungsanwendungen nützlich machen.
Kunststoffe erhalten ihre inhärente Festigkeit, Flexibilität und Haltbarkeit aus ihrer molekularen Struktur. Polymere bestehen aus langen, sich wiederholenden Ketten von Molekülen, die tief miteinander verflochten sind. Stellen Sie sich diese Ketten wie ein engmaschiges Netz vor. Die Länge dieser Ketten bestimmt das Molekulargewicht und die Gesamtfestigkeit des Materials.
Wenn die Schmelztemperatur zu hoch wird, überwältigt die Wärmeenergie die chemischen Bindungen, die diese Ketten zusammenhalten. Die Hitze wirkt wie eine mikroskopisch kleine Schere. Es schneidet die langen Polymerketten gewaltsam in kürzere, fragmentierte Stücke. Dieses Phänomen ist wissenschaftlich als Polymerkettenspaltung bekannt. Wenn die Ketten auseinanderbrechen, sinkt das durchschnittliche Molekulargewicht des Kunststoffs steil, was seine physikalischen Eigenschaften grundlegend verändert.
Die direkte Folge der Polymerkettenspaltung ist ein drastischer Verlust der mechanischen Leistungsfähigkeit. Lange Polymerketten können sich dehnen, biegen und Stöße absorbieren, indem sie aneinander vorbeigleiten. Kurze, kaputte Ketten können das einfach nicht.
Folglich werden Kunststoffpellets, die einer thermischen Zersetzung ausgesetzt waren, sehr spröde. Sie verlieren ihre Zugfestigkeit, die entscheidende Fähigkeit, einem Bruch unter Spannung standzuhalten. Wenn ein Hersteller diese zersetzten Pellets unwissentlich zur Herstellung eines Plastikstuhls oder einer robusten gewebten Tasche verwendet, wird das Endprodukt strukturell beeinträchtigt. Unter normalem Betriebsdruck kann es reißen, brechen oder vorzeitig ausfallen.
Der Schmelzflussindex misst, wie leicht ein geschmolzenes Polymer unter Druck fließt. Es handelt sich um eine wichtige Spezifikation für nachgelagerte Hersteller. Übermäßige Hitze stört den Schmelzflussindex von recyceltem Kunststoff auf höchst unvorhersehbare Weise.
Typischerweise führt eine Kettenspaltung dazu, dass der Kunststoff viel zu flüssig wird, was zu einem ungewöhnlich hohen Schmelzindex führt. Die kürzeren Molekülketten bieten dem Fluss nur einen sehr geringen Widerstand. Bei bestimmten Polymeren löst jedoch extreme Hitze eine Vernetzung aus. Hier verbinden sich gebrochene Ketten nicht richtig miteinander, wodurch der Kunststoff unerwartet steif wird. In beiden Fällen machen die veränderten Fließeigenschaften die Verarbeitung der Pellets in Blasform- oder Spritzgussmaschinen zu einem Albtraum.
Probleme bei der Temperaturregelung sind selten auf die Maschineneinstellungen beschränkt. Über die mechanische Reibung hinaus hat die Reinheit des Ausgangsmaterials großen Einfluss auf die thermische Dynamik während des Extrusionsprozesses. Verunreinigungen wirken oft als versteckte Katalysatoren und beschleunigen den thermischen Abbau rapide.
Recycelte Kunststoffflocken enthalten häufig mikroskopisch kleine Spuren von Verunreinigungen. Dazu gehören Restschmutz, feiner Sand oder metallischer Staub. Diese Verunreinigungen besitzen völlig andere thermische Eigenschaften als der umgebende Kunststoff. Konkret leiten und speichern Metalle und Schmutz die Wärme wesentlich effizienter als Polymere.
Wenn diese Verunreinigungen in das erhitzte Fass gelangen, absorbieren sie schnell die umgebende Wärmeenergie. Dadurch entstehen örtlich begrenzte Hotspots im Schmelzbad. Selbst wenn die Gesamttemperatur der Maschine am Bedienfeld korrekt eingestellt ist, ist der Kunststoff, der diese heißen Stellen unmittelbar umgibt, extremer, konzentrierter Hitze ausgesetzt. Diese lokale Überhitzung löst eine schnelle Kettenspaltung und Oxidation aus.
Verunreinigungen sind nicht auf feste Partikel beschränkt. Feuchtigkeit und Reste von Druckfarben wirken bei Hitze gleichermaßen zerstörerisch. Wenn nasse oder stark mit Tinte bedeckte Flocken in die Hochtemperaturumgebung des Extruders gelangen, kochen die Flüssigkeiten schnell. Sie verwandeln sich in Dampf und flüchtige chemische Gase.
Bleiben diese Gase unter anhaltend hoher Hitze und hohem Druck eingeschlossen, kommt es zu einem hydrolytischen Abbau. Dadurch werden die Polymerketten weiter durchtrennt. Daher ist der Einsatz von Geräten mit speziellen Vakuumentgasungszonen nicht verhandelbar. Diese Zonen entziehen der Schmelze sicher und effizient Dampf und chemische Gase, bevor sie den thermischen Abbau katalysieren können.
Zu verstehen, dass übermäßige Hitze Kunststoff beschädigt, ist nur der erste Schritt. Um das Problem dauerhaft zu lösen, müssen Betreiber zunächst die spezifischen betrieblichen und mechanischen Fehler identifizieren, die Temperaturspitzen überhaupt erst auslösen.
Die geometrische Gestaltung der Extruderschnecke bestimmt genau, wie viel Scherreibung auf das Material ausgeübt wird. Unterschiedliche Kunststoffe erfordern sehr unterschiedliche Schneckenprofile. Beispielsweise wird eine Schnecke, die mit einem sehr aggressiven Kompressionsverhältnis ausgelegt ist, das Material viel zu schnell in einen engen Raum drängen.
Diese aggressive mechanische Wirkung erzeugt eine enorme Menge an interner Scherwärme. Wenn der Kunststoff die Mitte des Zylinders erreicht, ist das Material durch die Reibung bereits verbrannt. Der Versuch, eine universelle Einheitsschraube für alle Kunststoffarten zu verwenden, ist ein weit verbreiteter Bedienungsfehler. Es garantiert praktisch ungleichmäßige Schmelztemperaturen und zersetzte Pellets.
Bevor der geschmolzene Kunststoff die Düse verlässt, muss er einen Siebwechsler durchlaufen. Dieses robuste Filtersystem wurde entwickelt, um nicht geschmolzene Partikel, Papier und feste Verunreinigungen aufzufangen. Im Laufe der Betriebsstunden verstopfen diese feinen Siebe unweigerlich durch Ablagerungen.
Wenn ein Filter stark verstopft ist, entsteht im Zylinder ein starker Gegendruck. Die rotierende Schraube muss dann deutlich stärker arbeiten, um den zähflüssigen Kunststoff durch die verengte Öffnung zu drücken. Dieser erhöhte mechanische Aufwand erzeugt enorme Mengen unerwünschter Scherwärme. Es verursacht schnelle, lokale Temperaturspitzen, die das Polymer nur wenige Sekunden vor der Pelletierung verbrennen.
Da die Scherreibung ihre eigene interne Wärme erzeugt, werden die externen Heizungen häufig automatisch abgeschaltet, sobald die Maschine ihren stabilen Betriebszustand erreicht. Von diesem Zeitpunkt an muss sich die Maschine vollständig auf ihre Kühlsysteme verlassen, um eine stabile thermische Umgebung aufrechtzuerhalten.
Wenn die Laufkühlventilatoren ausfallen oder die internen Wasserkühlkanäle durch Mineralien verkrustet werden und an Effizienz verlieren, verliert die Maschine ihre Fähigkeit, die Reibungswärme zu regulieren. Ohne Kontrolle wird die Temperatur weiter unkontrolliert ansteigen.
Während erfahrene Bediener die Temperaturen manuell überwachen und Grundeinstellungen anpassen können, ist der menschliche Eingriff selten schnell genug, um plötzliche Temperaturspitzen aufgrund von Materialinkonsistenzen zu verhindern. Die grundlegende Lösung zur Verhinderung einer thermischen Verschlechterung liegt in der Konstruktion und Automatisierung der Ausrüstung selbst. Durch die Umrüstung auf moderne Maschinen verlagert sich die Last der Temperaturregelung vom Bediener auf hochentwickelte digitale Systeme.
Bei älteren oder Einsteiger-Recyclinggeräten erfolgt die Temperaturregelung rein reaktiv. Wenn ein herkömmlicher Sensor erkennt, dass der Lauf zu heiß ist, beginnen die Polymerketten im Inneren bereits zu reißen. Moderne Extrusionstechnologie nutzt proaktive und hochautomatisierte Systeme, um ein striktes, unerschütterliches thermisches Fenster aufrechtzuerhalten.
Hochmoderne Systeme basieren auf fortschrittlichen speicherprogrammierbaren Steuerungen in Kombination mit strengen PID-Algorithmen. Diese intelligenten Systeme berechnen die genaue Energiemenge, die zur Aufrechterhaltung der Zieltemperatur erforderlich ist, und berücksichtigen dabei in Echtzeit die von der Schnecke erzeugte interne Scherwärme. Wenn Reibung einen unerwarteten Temperaturanstieg verursacht, aktiviert das System sofort Flüssigkeitskühlkanäle oder Hochgeschwindigkeits-Lüfter, um die überschüssige Wärme abzuleiten.
Eine der kritischsten Zonen für das Temperaturmanagement ist der Materialzufuhrbereich. Wenn kalte, unregelmäßige und flauschige Kunststoffflocken direkt in einen stark erhitzten Extruderzylinder gedrückt werden, muss die Maschine stark auf aggressive mechanische Scherkräfte zurückgreifen, um das Material schnell zu schmelzen. Dieser plötzliche Thermoschock ist eine Hauptursache für lokale Überhitzung.
Die Integration eines Fräsverdichters in das System verändert diese Dynamik grundlegend. Ein Schneidverdichter ist eine große zylindrische Kammer, die mit schnell rotierenden Messern ausgestattet ist und sich direkt vor dem Extrudereinlass befindet. Wenn sich die Klingen drehen, erzeugen sie kontrollierte mechanische Reibung. Durch diese Reibung werden die leichten Kunststoffflocken sanft vorgewärmt, getrocknet und verdichtet, sodass ein warmer, teigartiger Zustand entsteht.
Da das Material bereits vorgewärmt und verdichtet ist, bevor es die Schnecke berührt, benötigt der Extruder deutlich weniger Scherkräfte, um eine gleichmäßige Schmelze zu erreichen. Dieser sanfte Übergang verringert das Risiko unkontrollierbarer Temperaturspitzen drastisch. Für Anlagen, die leichte Folien verarbeiten, ist die Investition in eine integrierte Kunststoffpelletisierungslinie, die mit einem Schneidverdichter ausgestattet ist, eine bewährte Methode zur Erhaltung der Polymerintegrität. Diese fortschrittlichen Linien verfügen oft über Wasserring-Heisstanzschneiden und eine robuste Vakuumentgasung und bewältigen mühelos Kapazitäten von 300 kg/h bis zu 1000 kg/h, während die Scherwärme streng kontrolliert wird.
Nicht alle Kunststoffe verhalten sich bei Hitze gleich. Die Wärmemanagementstrategien, die bei flexiblen LDPE-Agrarfolien einwandfrei funktionieren, versagen oft kläglich, wenn sie auf starre HDPE-Flaschen oder PP-Batteriegehäuse angewendet werden. Um qualitativ hochwertige Ergebnisse zu erzielen, sind Geräte erforderlich, die speziell auf die physikalischen Eigenschaften des Ausgangsmaterials abgestimmt sind.
Starre Mahlgutmaterialien besitzen eine deutlich höhere Schüttdichte als flexible Folien. Wenn zerkleinerte Rohre, Spritzgussabfälle oder dickwandige Flaschen in den Extruder gelangen, stellen sie einzigartige thermodynamische Herausforderungen dar. Da diese Partikel dicht und hart sind, schmelzen sie nicht schnell. Wenn ein Bediener versucht, den Prozess zu beschleunigen, indem er einfach die Fasstemperatur erhöht, verbrennt die Außenseite der Flocken, während die Innenseite völlig fest bleibt.
Starre Kunststoffe erfordern eine längere Verweilzeit und eine spezielle Schneckenkonstruktion mit einem sanfteren Kompressionsverhältnis. Durch diese sorgfältige Konstruktion kann die Wärme gleichmäßig in die dicken Flocken eindringen und das Material gründlich schmelzen, ohne dass die äußeren Schichten abbauenden Temperaturen ausgesetzt werden. Darüber hinaus sind Hartkunststoffe sehr scherempfindlich. Schon eine geringfügige Überschreitung der idealen Verarbeitungstemperatur führt zu einer sofortigen Spaltung der Polymerkette.
Bei starren Kunststoffen, stark bedruckten Materialien oder Rohstoffen mit höherem Feuchtigkeitsgehalt ist es in einem einzigen Zylinder unglaublich schwierig, die Schmelztemperatur zu kontrollieren und gleichzeitig Verunreinigungen zu entfernen. Die effektivste technische Lösung für dieses komplexe Problem ist das zweistufige Extrusionsverfahren.
Die Verarbeitung dieser dichten Materialien erfordert ein spezielles Pelletierungssystem für starren Kunststoff . Ein zweistufiger Aufbau unterteilt den Recyclingprozess in zwei unterschiedliche thermische Zonen und stellt sicher, dass der Kunststoff nie länger als unbedingt nötig starker Hitze ausgesetzt wird.
Der Primärextruder arbeitet mit höherer Geschwindigkeit und Temperatur. Bei einem hohen L/D-Verhältnis besteht sein einziger Zweck darin, die starren Flocken tief zu schmelzen, feste Verunreinigungen durch einen robusten Siebwechsler herauszufiltern und die Schmelze einer intensiven Vakuumentgasungszone auszusetzen. Durch die hohe Hitze werden Feuchtigkeit und flüchtige Tinten sicher verdampft. Sobald das Material entgast und gefiltert ist, wird es in den sekundären, kürzeren Baby-Extruder überführt. Dieser Lauf arbeitet mit einer viel geringeren Geschwindigkeit und einer deutlich reduzierten Temperatur. Seine Hauptfunktion besteht darin, die Schmelze sanft abzukühlen, den Innendruck zu stabilisieren und den Kunststoff reibungslos durch den Düsenkopf zu extrudieren. Dieser präzise thermische Verlauf bewahrt die mechanischen Eigenschaften und stellt sicher, dass die endgültigen Pellets optisch klar und strukturell einwandfrei sind.
Eine zu hohe Schmelzetemperatur wirkt sich stillschweigend negativ auf die Qualität des recycelten Kunststoffs aus. Es ruiniert sowohl die optische Attraktivität als auch die strukturelle Integrität. Bei extremer Hitze zersetzen sich Polymerketten und verwandeln potenziell wertvolles Recyclingmaterial in spröden, unbrauchbaren Abfall.
Obwohl die Fähigkeiten des Bedieners und eine aufmerksame Überwachung wichtig sind, können sie die inhärenten Mängel schlecht konstruierter Geräte nicht beheben. Um die Temperaturregelung wirklich zu beherrschen, benötigen Sie zuverlässige, ausgereifte Maschinen. Fortschrittliche Systeme, die mit intelligenten Steuerungen, Schneidverdichtern oder zweistufiger Extrusion ausgestattet sind, sorgen für das präzise Wärmemanagement, das zum Schutz Ihrer Polymere erforderlich ist.
Verlieren Sie kein Geld mehr durch minderwertige Kunststoffpellets. Bewerten Sie Ihre aktuellen Anforderungen an Rohstoffe und Durchsatz und erkunden Sie die fortschrittlichen Extrusionslösungen von Jwell, um die genau passende Maschine für Ihre Anlage zu finden. Die Aufrüstung Ihrer Linie ist der schnellste Weg zur Eliminierung thermischer Zersetzung, zur Optimierung Ihres Schmelzflussindex und zur kontinuierlichen Produktion erstklassiger, hochwertiger Recyclingpellets, denen Käufer vertrauen.
Sie hängt stark von der spezifischen Polymerart und ihrem Molekulargewicht ab. Beispielsweise schmilzt LDPE normalerweise effizient zwischen 160 °C und 200 °C. Im Gegensatz dazu erfordert PP ein höheres thermisches Fenster, typischerweise zwischen 220 °C und 250 °C. Schon eine Überschreitung dieser spezifischen Temperaturfenster um 10 bis 20 Grad kann zu einem schnellen thermischen Abbau führen, der zu irreversiblen Schäden an der strukturellen Integrität des Materials führt.
Sobald es aufgrund übermäßiger Hitze zu einer Spaltung der Polymerkette kommt, ist der mechanische Verlust leider dauerhaft. Die molekularen Bindungen, die dem Kunststoff seine Flexibilität und Zugfestigkeit verleihen, wurden durchtrennt. Während Sie einen kleinen Prozentsatz thermisch abgebauter Pellets mit hochwertigem Neumaterial mischen können, um den Defekt zu verdünnen, können Sie den chemischen Schaden nicht rückgängig machen oder die verlorenen physikalischen Eigenschaften vollständig wiederherstellen.
Dies ist ein klassisches, dokumentiertes Zeichen für thermischen Abbau und Polymeroxidation. Bei Ihrer Maschine tritt wahrscheinlich eines von drei Problemen auf: Die externen Heizbänder sind auf eine zu hohe Temperatur eingestellt, die interne Schneckengeometrie erzeugt übermäßige Scherreibung oder das Material verbringt zu viel Zeit im beheizten Zylinder. Jeder dieser Faktoren führt dazu, dass der Kunststoff schnell verbrennt.
Ja, es ist sehr effektiv. Eine zweistufige Linie verwendet einen primären Extruder speziell zum Schmelzen und Vakuumentgasen, gefolgt von einem sekundären, langsameren Extruder, der der sanften Kühlung und dem Druckaufbau dient. Durch die Trennung dieser Prozesse verhindert das System, dass das Polymer gleichzeitig anhaltend hohen Temperaturen und aggressiven Scherkräften ausgesetzt wird. Daher ist es besonders für thermisch empfindliche oder kontaminierte Materialien zu empfehlen.
Ein Schneidverdichter nutzt die mechanische Reibung von schnell rotierenden Messern, um leichte Kunststoffflocken sanft vorzuwärmen, zu trocknen und zu verdichten, bevor sie in den Extruderzylinder gelangen. Da das Material bereits warm und zu einem einheitlichen Zustand verdichtet ist, muss die Hauptextruderschnecke nicht so aggressiv arbeiten, um eine Schmelze zu erreichen. Dadurch wird die notwendige Scherkraft drastisch reduziert und plötzliche, unkontrollierbare Scherwärmespitzen vermieden.
Übermäßige Feuchtigkeit im Ausgangsmaterial wirkt zerstörerisch, wenn es hohen Extrusionstemperaturen ausgesetzt wird. Wenn der nasse Kunststoff in das erhitzte Fass gelangt, verdampft das Wasser schnell zu Dampf. Dieser eingeschlossene Dampf verursacht in Kombination mit hoher Hitze einen hydrolytischen Abbau, der die Polymerketten aggressiv aufbricht. Aus diesem Grund ist eine ordnungsgemäße Vortrocknung oder der Einsatz eines Extruders mit robusten Vakuum-Entgasungszonen für die Aufrechterhaltung der Materialqualität von entscheidender Bedeutung.
Aus technischer Sicht ist die akzeptable Temperaturschwankung unglaublich gering. Hochwertige Extrusionslinien zielen darauf ab, die Schmelzetemperatur innerhalb eines Fensters von ±2 °C bis ±5 °C des Zielsollwerts zu halten. Größere Schwankungen weisen auf ein schlechtes Wärmemanagement oder eine übermäßige Scherreibung hin, was unweigerlich zu inkonsistenten Werten für den Schmelzindex und einer schwankenden Pelletqualität in der gesamten Charge führt.


