
- Alles
- Produktname
- Schlüsselwörter
- Produktmodell
- Produktübersicht
- Produktbeschreibung
- Volltextsuche
 Deutsch


Anzahl Durchsuchen:0 Autor:Site Editor veröffentlichen Zeit: 2026-09-01 Herkunft:Powered


Die weltweite Nachfrage nach recyceltem Polystyrol steigt. Die Anforderungen an die Nachhaltigkeit werden im gesamten verarbeitenden Gewerbe immer strenger. Die Kreislaufwirtschaft hat endlich Fuß gefasst. Große Hersteller sind aggressiv auf der Suche nach hochwertigen recycelten Harzen, um ihre Produktionsquoten zu erfüllen. Dennoch stellt die Aufbereitung dieses speziellen Schrotts für die Wiederverwendung für viele Anlagenmanager nach wie vor ein großes betriebliches Problem dar.
Eine schlechte Vorbereitung ruiniert direkt das Endprodukt. Überspringen Sie einen entscheidenden Dekontaminations- oder Größenreduzierungsschritt, und Ihre Polymermatrix wird während der Extrusion einen katastrophalen Ausfall erleiden. In diesem umfassenden technischen Leitfaden erläutern wir genau, wie man Polystyrolabfälle effektiv verarbeitet. Wir werden die Nuancen der optischen Sortierung, die reine Mechanik der Zerkleinerung und die Auswahl der präzisen Verarbeitungsausrüstung erkunden, die zur Maximierung Ihrer betrieblichen Rentabilität erforderlich ist.
Polystyrol ist ein äußerst vielseitiges synthetisches aromatisches Kohlenwasserstoffpolymer. Wenn Sie den Boden einer Recyclinganlage betreten, werden Sie feststellen, dass sich die Abfallmengen in verschiedenen Formen hochstapeln. Sie werden alles entdecken, von durchsichtigen, spröden CD-Hüllen bis hin zu dichten, langlebigen Gerätegehäusen. Die genaue Klassifizierung dieses eingehenden Abfalls ist von entscheidender Bedeutung. Die physikalischen Eigenschaften des Schrotts bestimmen die gesamte Vorverarbeitungsmethode.
In gewerblichen Abfallströmen kommt Polystyrol im Allgemeinen in zwei unterschiedlichen physikalischen Formen vor. Das Mischen dieser beiden Formen ohne ordnungsgemäße unabhängige Vorverarbeitung führt zu völlig inkonsistenten Schüttdichten. Diese Inkonsistenz führt schnell zu einer Störung der Zuführmechanismen von Standard-Extrusionsmaschinen, was zu einem Anstieg und einem ungleichmäßigen Schmelzedruck führt.
Starres PS: Allzweck-Polystyrol ist klar und spröde und wird häufig in Einwegbesteck und Reagenzgläsern verwendet. Hochschlagfestes Polystyrol enthält Gummizusätze für zusätzliche Haltbarkeit und eignet sich daher ideal für Kleiderbügel, Lebensmittelbehälter und Elektronikgehäuse. Die Vorverarbeitung dieser starren Variante steht im Mittelpunkt unseres Engineering-Workflows.
Expandiertes PS: Dieses leichte Material, allgemein bekannt als Styropor, besteht zu 98 % aus Luft. Aufgrund seiner extrem geringen Schüttdichte erfordert es einen völlig anderen Vorverarbeitungsschritt. Anlagenbetreiber müssen die thermische Verdichtung oder Kaltverdichtung nutzen, bevor dieses Material jemals in Standard-Extrusionslinien eingeführt werden kann.
Die strukturelle Integrität von recyceltem Kunststoff hängt vollständig von der Reinheit des Polymers ab. Das Einbringen von Fremdpolymeren in eine Polystyrol-Charge wirkt wie ein Gift für die Schmelze. Verschiedene Kunststoffe haben unterschiedliche Schmelzpunkte und thermische Zersetzungsschwellen.
Beispielsweise schmilzt Polyethylenterephthalat bei etwa 260 °C. Polystyrol schmilzt viel niedriger, typischerweise zwischen 210 °C und 240 °C. Wenn eine ungeeignete PET-Flasche oder ein Polypropylen-Tablett mit PS-Abfall vermischt wird, bleiben diese Fremdkunststoffe fest im erhitzten Fass. Sie verstopfen die Filtersiebe stark und erzeugen strukturelle Schwachstellen in den fertigen Pellets.
Moderne Recyclinganlagen nutzen ein mehrschichtiges Abwehrsystem, um eine nahezu perfekte Materialreinheit zu erreichen. Der Prozess beginnt mit der manuellen Sortierung, bei der die Arbeiter offensichtliche nichtplastische Verunreinigungen wie Metallklammern, Papiereinlagen und Holzfragmente physisch entfernen. Von dort durchläuft das Material optische Nahinfrarotsortierer. Wenn Infrarotlicht auf einen Kunststoffgegenstand trifft, reflektiert das Polymer eine bestimmte Lichtsignatur. Dadurch können gezielte Luftstrahlen das Polystyrol von anderen gemischten Kunststoffen wegblasen.
Nach der optischen Trennung werden in Anlagen häufig Schwimm-Sink-Tanks eingesetzt. Hartes Polystyrol sinkt aufgrund seines spezifischen Gewichts auf natürliche Weise im Wasser. Im Gegensatz dazu schwimmen leichte Polyolefine an der Oberfläche und ermöglichen eine hocheffiziente, dichtebasierte Trennung. Bevor es weitergeht, werden durch die Oberflächendekontamination grober Schmutz, Klebeetiketten und organische Rückstände entfernt. Dieser entscheidende Schritt schützt die Brechermesser vor vorzeitigem abrasivem Verschleiß.
Sperrmüll, wie zum Beispiel große Fernsehgehäuse oder Kleiderbügelwirrwarr, kann man einfach nicht direkt einem Extruder zuführen. Die Größenreduzierung ist ein aggressiver mechanischer Prozess, der die physikalischen Abmessungen des Materials standardisiert. Diese Standardisierung ist eine entscheidende Voraussetzung für die Aufrechterhaltung eines stabilen Drucks in der gesamten Leitung.
Bei der industriellen Größenreduzierung erfolgt typischerweise ein brutaler zweistufiger mechanischer Abbau. Erstens arbeiten Hochleistungs-Industriezerkleinerer mit niedrigen Drehzahlen und einem enormen Drehmoment. Sie zerreißen dickwandige Bauteile in grobe, zackige Stücke. Diese Brocken werden anschließend in Hochgeschwindigkeitsgranulatoren eingespeist.
In der Mahlkammer scheren hochbelastbare rotierende Messer den spröden Kunststoff gegen feststehende Messer. Dadurch entsteht ein ohrenbetäubendes Knirschen, das über den gesamten Hallenboden hallt. Ein unterhalb der Schneidkammer positioniertes Sieb bestimmt die endgültige Größe der Ausgabe. Das ultimative Ziel besteht darin, den Sperrmüll in kleine, standardisierte Flocken mit einem Durchmesser von 10 mm bis 15 mm zu zerkleinern. Diese präzise Geometrie bietet das ideale Verhältnis von Oberfläche zu Volumen und ermöglicht eine schnelle und gleichmäßige Wärmeaufnahme während des bevorstehenden Extrusionsprozesses.
Selbst nach der anfänglichen Dekontamination und Zerkleinerung bleiben in den Flocken häufig mikroskopisch kleine Verunreinigungen, Industrieöle und hartnäckige Klebstoffreste zurück. Die Wasch- und Trocknungsphase dient als letzter Polierschritt, um diese verbleibenden Verunreinigungen zu entfernen.
Sobald die Flocken granuliert sind, werden sie in einem Hochgeschwindigkeits-Reibungswäscher gründlich geschrubbt. Mithilfe eines internen Rotors, der sich mit über 1.000 U/min dreht, löst die intensive mechanische Reibung, die zwischen den Flocken, dem Rotor und dem Wasser entsteht, effektiv Kleberreste von Papieretiketten. Nach dieser heftigen Wäsche treiben die Flocken durch lange Spülbecken. Paddel schieben das sinkende Material sanft am Boden entlang, während leichte Verunreinigungen von der Oberfläche abgeschöpft werden.
Das Trocknen ist wohl der sensibelste Vorbereitungsschritt überhaupt. Feuchtigkeit ist der Hauptfeind der Polymerextrusion. Wenn nasse Flocken auf die sengende Hitze eines Extruderzylinders treffen, verwandelt sich das Wasser sofort in Dampf. Dieser eingeschlossene Dampf löst eine chemische Reaktion aus, die als Hydrolyse bezeichnet wird. Es bricht die Polymerketten gewaltsam auf und verringert die mechanische Festigkeit des Kunststoffs. Um dem entgegenzuwirken, nutzen Anlagen Zentrifugaltrockner, um Oberflächenwasser mechanisch abzuschleudern. Über thermische Luftleitungen wird dann die verbleibende mikroskopisch kleine Feuchtigkeit verdunstet. Strenge Industriestandards verlangen, dass der Endfeuchtigkeitsgehalt unter 1 % sinkt.
Nach sorgfältiger Sortierung, Zerkleinerung, Wäsche und Trocknung erreichen die aufbereiteten Flakes den Höhepunkt des Wiederaufbereitungsworkflows. Das Material wird nun vorbereitet, um sich wieder in ein äußerst wertvolles Rohharz umzuwandeln.
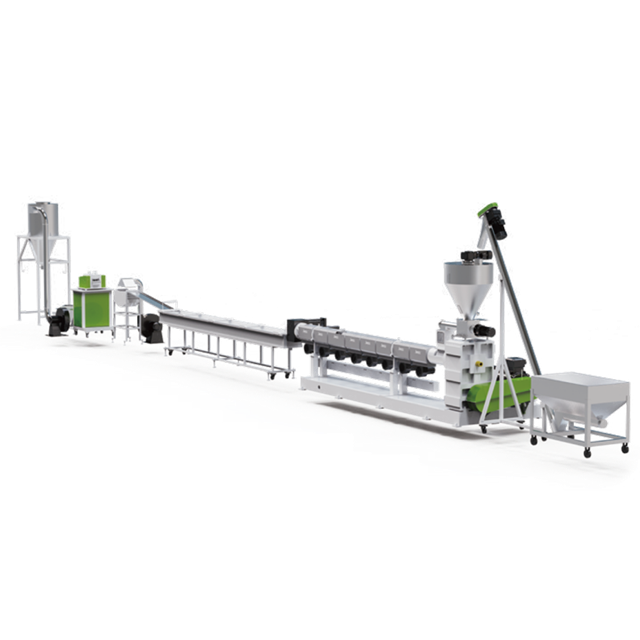
Die sauberen Flocken werden typischerweise über ein geschlossenes pneumatisches Vakuumsystem direkt in den Haupteinfülltrichter einer Kunststoffgranulierungsmaschine transportiert . Bei starren Flocken sorgen präzise volumetrische oder gravimetrische Dosierer für einen kontinuierlichen, unterbrechungsfreien Materialfluss in die Schnecke. Dieser konstruierte Vorschubmechanismus verhindert ein Überlaufen oder Verhungern des Fasses.
Im Inneren des Zylinders transportiert eine rotierende Schnecke das Material durch mehrere präzise kalibrierte Heizzonen. Das Temperaturprofil beginnt typischerweise bei etwa 180 °C am Einfüllstutzen und erreicht allmählich einen Spitzenwert zwischen 220 °C und 240 °C in der Nähe des Düsenkopfs. Während der Kunststoff schmilzt, extrahieren einzelne oder doppelte Vakuum-Entgasungszonen aktiv verdampfte flüchtige organische Verbindungen und Spuren von Feuchtigkeit. Bevor der geschmolzene Kunststoff die Stanzform erreicht, wird er durch kontinuierliche hydraulische Siebwechsler gedrückt. Dadurch werden alle mikroskopisch kleinen, ungeschmolzenen Fremdpartikel herausgefiltert, um absolute Reinheit zu gewährleisten.
Die Beschaffung der richtigen Maschinen erfordert eine sorgfältige Analyse Ihres spezifischen Materialstroms. Anlagenmanager müssen den Verschmutzungsgrad und den gewünschten Durchsatz bewerten, um die geeignete Systemarchitektur auszuwählen. Die Verarbeitung starrer, amorpher Polymere erfordert eine spezielle thermische und mechanische Handhabung, um Scherspannungen zu vermeiden.
Bei der Bewertung einer Pelletierlinie für starren Kunststoff dreht sich die primäre Entscheidung um die Konfiguration der Extruderzylinder. Ein einstufiger Extruder, bestehend aus einem langen Zylinder, ist hocheffizient und verbraucht weniger Energie. Es ist die optimale Wahl für saubere, gut vorbereitete Post-Industrial-Flakes mit geringem Feuchtigkeitsgehalt und minimaler Kontamination. Da das Material nur eine Schmelzphase durchläuft, erfährt es eine geringere thermische Vorgeschichte, wodurch seine Zugfestigkeit erhalten bleibt.
Umgekehrt verwendet ein zweistufiger Aufbau einen primären Extruder, der geschmolzenen Kunststoff in einen sekundären, kleineren Extruder einspeist. Diese komplexe Konfiguration bietet zwei unterschiedliche Filtrationspunkte und zusätzliche Tiefvakuum-Entgasungszonen. Es wurde speziell für Post-Consumer-Abfälle entwickelt, die nach dem Waschen noch hohe Tintenmengen, leichte Verunreinigungen oder schwankende Feuchtigkeitswerte enthalten können.
| Systemkonfiguration | Ideale Materialeingabe, | Filtration und Entgasung | , thermische Geschichte, | beste Anwendung |
|---|---|---|---|---|
| Einstufiger Extruder | Sauberer, postindustrieller Schrott, Feuchtigkeit <1 % | Einfacher Siebwechsler, 1-2 Entgasungszonen | Niedrig (behält die maximale Zugfestigkeit bei) | Hochreines GPPS/HIPS-Mahlgut |
| Zweistufiger Extruder | Post-Consumer-Schrott, Drucksachen, leichte Feuchtigkeit | Doppelte Siebwechsler, mehrere Tiefenvakuumzonen | Mäßig (verlängerte Schmelzphase) | Stark eingefärbtes oder gewaschenes Post-Consumer-PS |
Nach dem Schmelzen und Filtern definiert die Schneidtechnologie das Endprodukt. Die Stranggranulierung gilt weithin als die zuverlässigste Methode für Hartpolystyrol. Das geschmolzene Polymer wird in kontinuierliche Stränge extrudiert, durch ein langes Wasserkühlbad gezogen, um es sanft zu verfestigen, und in gleichmäßige zylindrische Pellets zerkleinert. Diese allmähliche Abkühlung verhindert, dass das spröde Material zerbricht, ein häufiges Problem bei der Verwendung von aggressiven Wasserring-Schneidern ohne präzise Temperaturkontrolle.
Der Versuch, starre Flocken in Maschinen zu verarbeiten, die für weiche Folien ausgelegt sind, ist ein Rezept für häufige mechanische Ausfälle und eine schlechte Materialausbeute. Starre Kunststoffe haben höhere Schüttdichten und erfordern optimierte Schneckengeometrien, um die Scherempfindlichkeit zu bewältigen.
Die Investition in ein speziell entwickeltes Pelletiersystem für Hartplastik bietet deutliche betriebliche Vorteile. Diese fortschrittlichen Systeme nutzen Keramikheizungen und automatisierte Gebläse, um ein präzises Wärmemanagement aufrechtzuerhalten. Diese gezielte Technik reduziert unnötigen Energieverbrauch, verringert das Risiko von Schneckenverschleiß und minimiert die Arbeitskosten, die durch Maschinenblockaden entstehen. Die daraus resultierende betriebliche Effizienz beschleunigt direkt die Kapitalrendite Ihrer Anlage.
Über die grundlegende Effizienz hinaus wird der Marktwert von recyceltem Harz durch seine physikalischen Eigenschaften bestimmt. Käufer achten auf Farbkonsistenz, Zugfestigkeit und Gleichmäßigkeit der Pellets. Spezielle Maschinen sorgen für eine hervorragende Entgasung und kontinuierliche Filtration und produzieren hochwertige, blasenfreie Pellets, die den Spritzgießern höhere Gewinnspannen bescheren.
Mit Blick auf die breitere Recyclinglandschaft stellen Branchenanalysten einen deutlichen Aufwärtstrend für recyceltes Post-Consumer-Polystyrol fest. Angetrieben durch das Engagement der Verpackungsindustrie für zirkuläre Lieferketten und strengere globale Umweltvorschriften suchen große Marken aktiv nach zuverlässigen Quellen für hochwertige recycelte Harze. Wir erleben eine massive Abkehr vom Downcycling. Stattdessen verlangt der Markt nach recycelten Materialien in Lebensmittelqualität oder nahezu erstklassiger Qualität.
Diese Verschiebung setzt Recyclinganlagen unter enormen Druck, rudimentäre Anlagen aufzugeben. Die Umrüstung auf fortschrittliche mechanische Sortierung und spezielle Extrusionstechnologien ist nicht mehr optional. Es ist eine strenge Anforderung, die Reinheitsstandards des Unternehmens einzuhalten. Die richtige Vorbereitung bleibt die unbestreitbare Grundlage für hochwertiges Recycling. Sortieren, Zerkleinern und Waschen sind wichtige erste Schritte. Die ultimative Transformation hängt jedoch stark von zuverlässigen, spezialisierten Maschinen ab. Durch die Auswahl der richtigen Extruderkonfiguration und Schneidtechnologie können Anlagenmanager einen anspruchsvollen Abfallstrom in eine hochprofitable, marktreife Ressource verwandeln.
Obwohl beide Materialien das gleiche Basispolymer verwenden, erfordern ihre physikalischen Formen eine drastisch unterschiedliche Handhabung vor der Extrusion. Styropor enthält bis zu 98 Vol.-% Luft. Die direkte Einspeisung dieses Rohmaterials in einen Standardextruder ist äußerst ineffizient. Es muss zunächst durch einen Verdichter oder Kaltverdichter verarbeitet werden, um feste Barren herzustellen. Sobald es zu einer starren Form verdichtet ist, kann es häufig in denselben Extrusionslinien verarbeitet werden, die auch für starre Flocken verwendet werden, sofern der Zuführmechanismus richtig eingestellt ist.
Der Schrott muss einer strengen Dekontamination unterzogen werden. Es sollte gründlich gewaschen werden, um Öle, organische Rückstände und Klebstoffe zu entfernen. Während hochwertige Extruder mit hydraulischen Siebwechslern ausgestattet sind, um mikroskopisch kleine Verunreinigungen herauszufiltern, führt die Zuführung stark verunreinigter Schrotte zu schnellen Siebverstopfungen. Dadurch wird der Schmelzedruck gestört und die optische Klarheit der fertigen Pellets beeinträchtigt.
Der Feuchtigkeitsgehalt muss vor dem Einfüllen in den Trichter unbedingt auf unter 1 % reduziert werden. Bei den hohen Temperaturen, die zum Schmelzen des Polymers erforderlich sind, verdampft das restliche Wasser sofort zu Dampf. Wenn dieser Dampf durch Vakuumentgasung nicht vollständig entfernt wird, wird er eingeschlossen. Es zersetzt die Polymerketten und führt zu spröden, schaumigen oder hohlen Pellets.
Der Hauptunterschied liegt in der Materialzufuhr und -verdichtung. Starre Flocken haben eine hohe Schüttdichte und lassen sich leicht fließen, was die Verwendung standardmäßiger volumetrischer Trichter oder Zwangsdosierer ermöglicht. Flexible Kunststofffolien sind leicht und flauschig. Sie benötigen einen integrierten Schneid-Verdichter, um das weiche Material vorzuwärmen und zu verdichten, bevor die Extruderschnecke es erfassen kann.
Die Entscheidung hängt ganz von der Qualität Ihres Inputmaterials ab. Wenn Ihre Anlage sauberen, postindustriellen Abfall verarbeitet oder eine fortschrittliche Waschstraße nutzt, die Flocken mit nahezu keinem Feuchtigkeitsgehalt liefert, ist eine einstufige Maschine äußerst effizient. Wenn Sie Post-Consumer-Abfälle verarbeiten, die schwere Tinten, Klebstoffreste oder schwankende Feuchtigkeit enthalten, ist eine zweistufige Linie wegen der entscheidenden Sekundärfiltration und Tiefenvakuum-Entgasung unbedingt erforderlich.
Der Schmelzindex bestimmt, wie leicht das geschmolzene Polymer unter Druck fließt. Das Mischen von Schrott aus unterschiedlichen Produktionsherkünften kann zu stark schwankenden Schmelzindexwerten führen. Diese Inkonsistenz führt zu Stößen am Düsenkopf und unregelmäßigen Pelletgrößen. Das Sortieren von Materialien nach ihrer ursprünglichen Anwendung hilft, den Schmelzindex während der Extrusion zu stabilisieren.
Brüchige Pellets sind typischerweise das Ergebnis einer starken thermischen Zersetzung oder einer durch Feuchtigkeit verursachten Hydrolyse. Wenn die Temperaturen im Extruderzylinder zu hoch eingestellt sind oder das Material aufgrund einer falschen Schneckenkonstruktion einer übermäßigen Scherbeanspruchung ausgesetzt ist, brechen die Polymerketten ab. Durch die Gewährleistung eines Feuchtigkeitsgehalts unter 1 % und den Einsatz präziser Keramikheizungen wird dieses Strukturversagen verhindert.
Für die Umwandlung komplexer Polystyrolabfälle in hochwertige, ertragsstarke Pellets sind mehr als nur grundlegende Maschinen erforderlich. Es erfordert Präzisionstechnik, die auf Ihren spezifischen Materialstrom zugeschnitten ist. Unabhängig davon, ob es sich um sauberes Post-Industrial-Mahlgut oder stark bedruckten Post-Consumer-Abfall handelt, ist die Konfiguration der richtigen Wärme- und Filtereinrichtung der Schlüssel zur Maximierung Ihres Durchsatzes. Bewerten Sie Ihre aktuellen betrieblichen Engpässe und erkunden Sie fortschrittliche Extrusionstechnologien bei Jwell Recycling, um genau die Systemarchitektur zu finden, die Ihren Produktionszielen entspricht.


