
- Alles
- Produktname
- Schlüsselwörter
- Produktmodell
- Produktübersicht
- Produktbeschreibung
- Volltextsuche
 Deutsch


Anzahl Durchsuchen:0 Autor:Site Editor veröffentlichen Zeit: 2026-10-24 Herkunft:Powered


Wenn Sie den Boden einer hochproduktiven industriellen Recyclinganlage betreten, bemerken Sie als Erstes die starke Hitze und das unerbittliche Summen schwerer Maschinen. Unter den dicken Stahlgehäusen dieser Maschinen durchläuft roher und unregelmäßiger Kunststoffschrott eine heftige thermodynamische Umwandlung. Es wird in wertvolle, alltägliche Produktionsrohstoffe umgewandelt. Dennoch fällt es vielen Facility Managern und Neueinsteigern in der Polymerbranche schwer, die genaue mechanische Physik zu verstehen, die im Inneren des Fasses abläuft.
Wenn Sie vorhaben, eine Produktionslinie zu modernisieren oder eine profitable Recyclinganlage von Grund auf aufzubauen, ist das Verständnis der internen Mechanismen der Extrusion Ihr absoluter erster Schritt. In diesem technischen Leitfaden werden wir den genauen betrieblichen Arbeitsablauf aufschlüsseln, die wichtigen Strukturkomponenten untersuchen und untersuchen, wie moderne Hochleistungssysteme die hartnäckigsten Post-Consumer-Materialien verarbeiten.
Im Kern ist ein Industrieextruder eine hochentwickelte kontinuierliche Pumpe. Es dient zum Schmelzen, Homogenisieren und Pressen roher thermoplastischer Materialien durch ein restriktives Metallformwerkzeug. Obwohl dieser Mechanismus in der Lebensmittelproduktion und Metallurgie eingesetzt wird, bleibt er das unbestrittene Rückgrat der globalen Kunststoffherstellung und Ressourcenrückgewinnung.
Die Hauptaufgabe dieser Ausrüstung besteht darin, feste Polymerflocken oder -pellets in eine homogene, honigähnliche Flüssigkeit umzuwandeln. Anfänger gehen oft davon aus, dass die externen Heizbänder das gesamte Schmelzen übernehmen. In Wirklichkeit wird der Prozess durch äußere Wärme erst in Gang gesetzt. Der überwiegende Teil der Wärmeenergie wird durch innere Reibung erzeugt. Während die rotierende Schnecke den Kunststoff gegen die gehärteten Zylinderwände drückt, erzeugt die mechanische Scherung enorme Hitze. Sobald das Polymer die richtige Viskosität erreicht hat, drückt die Maschine diese unter Druck stehende Flüssigkeit durch einen Düsenblock, um ein kontinuierliches Profil zu bilden.
Betrachtet man die aktuellen Branchentrends, so erlebt die Extrusionslandschaft einen massiven technologischen Wandel. Aufgrund strenger globaler Kreislaufwirtschaftsvorschriften und steigender Stromkosten verzichten moderne Anlagen auf veraltete manuelle Systeme. Wir erleben eine schnelle Einführung der intelligenten Extrusionstechnologie. Anlagenbauer integrieren jetzt Echtzeit-Schmelzedrucksensoren, automatisierte gravimetrische Dosierung und Permanentmagnet-Synchronmotoren. Dieser datengesteuerte Ansatz reduziert die Energieverschwendung drastisch und minimiert den CO2-Fußabdruck des gesamten Rückgewinnungsprozesses.
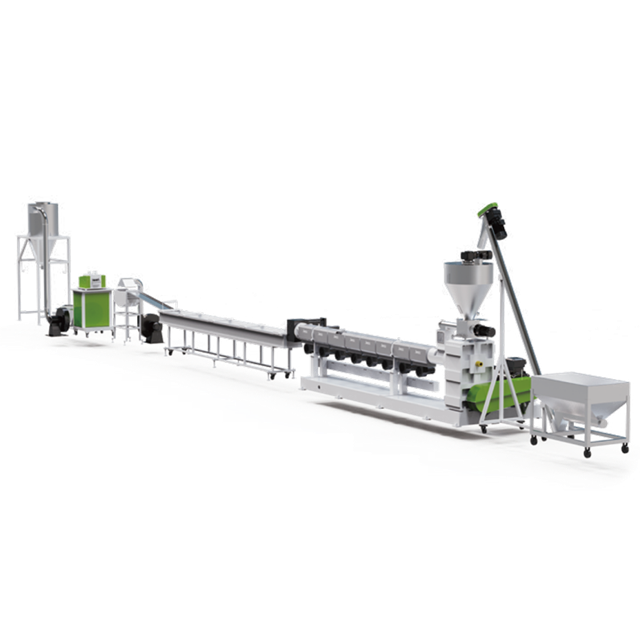
Um Produktionsfehler vollständig beheben zu können, müssen Sie die Anatomie Ihrer Ausrüstung verstehen. Ein Extruder besteht aus einer Reihe integrierter mechanischer Zonen, die zusammenarbeiten. Ein Ausfall in einer Zone wirkt sich sofort auf die gesamte Leitung aus.
Der Trichter ist der Materialeintrittspunkt. Es befindet sich hinten über dem Einfüllstutzen und nutzt die Schwerkraft, um die Flocken in den Lauf fallen zu lassen. In der Fabrikhalle achten die Bediener genau auf diesen Bereich. Ein gleichmäßiges, rhythmisches Knirschen weist auf einen guten Fluss hin. Wenn das Material außergewöhnlich leicht oder flockig ist, installieren Ingenieure mechanische Zwangszuführungen, um den Kunststoff physisch in die Schneckengänge zu pressen und eine Brückenbildung zu verhindern.
In dieser robusten zylindrischen Kammer befindet sich die Schnecke. Da es einem Innendruck von mehr als mehreren tausend PSI und dem ständigen Scheuern durch schmutzige Flocken standhält, wird es aus bimetallisch gehärteten Stahllegierungen gegossen. Die Außenseite ist mit Keramik- oder Infrarot-Heizbändern umwickelt, die in unabhängige Temperaturzonen unterteilt sind. Das thermische Profil ist so programmiert, dass es von der Einfüllöffnung bis zum Düsenkopf allmählich zunimmt. Dies verhindert einen plötzlichen Temperaturschock und eine Polymerzersetzung.
Die Schraube ist das schlagende Herz der Operation. Während es rotiert, fördert, komprimiert und plastifiziert es das Polymer. Ein Standardprofil ist in drei verschiedene geometrische Abschnitte unterteilt. Der Vorschubbereich verfügt über tiefe Spiralgewinde, um das Rohmaterial aggressiv zu zerkleinern. In Zukunft weist der Übergangsabschnitt eine abnehmende Kanaltiefe auf. Dadurch wird der Kunststoff fest zusammengedrückt, wodurch die zum Schmelzen erforderliche extreme Scherreibung entsteht. Schließlich nutzt der Dosierbereich sehr flache Gewinde, um Temperaturschwankungen auszugleichen und den enormen Druck aufzubauen, der zum Pumpen erforderlich ist.
Das Drücken einer hochviskosen Flüssigkeit durch ein verengtes Metallrohr erfordert brutale Rotationskräfte. Das Antriebssystem kombiniert einen hocheffizienten Elektromotor mit einem Hochleistungs-Untersetzungsgetriebe. Das Getriebe senkt die Motordrehzahl und vervielfacht gleichzeitig das Drehmoment. Noch wichtiger ist, dass es eine massive Axiallagerbaugruppe beherbergt. Während die Schraube den Kunststoff heftig nach vorne drückt, drückt dieser zurück. Das Drucklager absorbiert diese starke Rückwärtskraft und schützt so den Motor vor einer katastrophalen Zerstörung.
Für Werksleiter, die den Durchsatz optimieren möchten, ist die Beherrschung des sequentiellen Arbeitsablaufs von entscheidender Bedeutung. Der Prozess folgt einem streng thermodynamischen Pfad.
Der Zyklus beginnt, wenn Rohflocken durch die Einfüllöffnung in die rotierenden Schneckengänge fallen. Dabei ist die Aufrechterhaltung eines konstanten Volumenstroms unerlässlich. Jede Unterbrechung oder Materialbrücke führt zu einem sofortigen Druckabfall am Düsenkopf, was zu gebrochenen Strängen oder ungleichmäßigen Produktabmessungen führt.
Während der massive Antriebsmotor die Welle dreht, bewegt sich der Kunststoff vorwärts in die Übergangszone. Hier kommt die wahre Physik der Extrusion zum Tragen. Durch die abnehmende Tiefe der Schneckenkanäle werden die festen Flocken einer extremen mechanischen Scherung ausgesetzt. Diese innere Reibung verwandelt den geräuschvollen, festen Kunststoff in eine lautlose, gleichmäßige Schmelze.
Beim Umgang mit Post-Consumer-Schrott sind Restfeuchtigkeit und Oberflächendruckfarben unvermeidbar. Wenn diese Verunreinigungen auf die Hochtemperaturzonen treffen, verdampfen sie sofort zu flüchtigen Gasen. Bleiben diese Gase eingeschlossen, ist das Endprodukt strukturell schwach und voller Hohlblasen. Um dieses Problem zu lösen, verfügen moderne Fässer über eine spezielle Dekompressionszone. Die Schraubenkanäle vertiefen sich schlagartig und der Innendruck sinkt. Eine leistungsstarke Vakuumpumpe saugt dann die eingeschlossene Feuchtigkeit und das Gas kraftvoll durch eine oben angebrachte Entlüftung ab.
Nach der vollständigen Entgasung gelangt die saubere Schmelze in die Hochdruck-Dosierzone. Die Schnecke fungiert als Pumpe und drückt die Flüssigkeit durch einen hydraulischen Siebwechsler. Feinmaschige Filter aus Metall fangen mikroskopisch kleine Aluminiumflocken, Papierfasern oder nicht geschmolzenen Schmutz ein. Das gereinigte Polymer wird dann durch die Düse gedrückt und gelangt an die Luft, wo es sofort abgekühlt und geformt werden kann.
Während die traditionelle Fertigung diese Technologie zur Herstellung von Fertigprodukten wie PVC-Rohren nutzt, nutzt sie die Recyclingbranche zur Materialstandardisierung. Geschredderter Post-Consumer-Kunststoff ist sperrig, chaotisch und bekanntermaßen schwer in Standard-Spritzgussmaschinen einzuspeisen. Eine spezielle Kunststoff-Granuliermaschine löst diesen logistischen Albtraum, indem sie den Abfall in gleichmäßige, dichte Harzzylinder umwandelt.
Der Arbeitsablauf beginnt identisch mit dem Schmelzen und Filtern des Schrotts. Doch anstatt ein Rohr zu formen, werden in den Düsenkopf Dutzende winziger kreisförmiger Löcher eingearbeitet. Die Maschine extrudiert endlose, glühend heiße Spaghettistränge. Diese Stränge werden sofort durch eine lange, umlaufende Wasserrinne gezogen. Durch den schnellen Temperaturabfall verfestigt sich das Polymer und verleiht ihm die nötige Zugfestigkeit. Nachdem die Stränge Hochgeschwindigkeits-Luftmesser durchlaufen haben, um Oberflächenwasser wegzublasen, gelangen sie in einen Rotationsschneider. Wirbelnde Klingen zerhacken den Kunststoff in perfekte, gleichmäßige Pellets, die durch Vibration klassifiziert und für den Wiederverkauf verpackt werden.
Flexible Agrarfolien und starre Logistikkisten verhalten sich unter Hitze und Druck sehr unterschiedlich. Dichte Materialien wie Polypropylen und hochdichtes Polyethylen stammen aus strapazierfähigen Gegenständen wie Shampooflaschen, Autobatteriegehäusen und Industrierohren.
Die Verarbeitung dieser dichten Polymere erfordert kompromisslose Geräte mit hohem Drehmoment. Zukunftsorientierte Anlagenbesitzer erzielen Rentabilität durch die Investition in eine spezielle Pelletierungslinie für starre Kunststoffe, die speziell für hohe Schüttdichten entwickelt wurde.
Starre Flocken stellen besondere Herausforderungen bei der Verarbeitung dar. Sie enthalten mehr hartnäckige Oberflächenverunreinigungen, darunter starke Klebstoffe und schwere Druckfarben. Wenn diese in das Fass gelangen, erzeugen sie riesige Gasmengen. Wenn das Vakuumsystem zu klein ist, sind die resultierenden Pellets mit mikroskopisch kleinen Hohlräumen übersät, sodass sie für den High-End-Spritzguss unbrauchbar werden.
Bei der Gestaltung eines Anlagenlayouts müssen Ingenieure den Feuchtigkeits- und Verunreinigungsgrad ihres Eingangsmaterials bewerten, um die richtige Maschinenarchitektur auszuwählen. Nachfolgend finden Sie einen praktischen Vergleich der beiden in der Branche verwendeten Primärkonfigurationen.
| Systemarchitektur, | ideales Materialprofil, | technische Eigenschaften | , Hauptvorteil |
|---|---|---|---|
| Einstufige Extrusion | Sauberer, trockener Post-Industrie-Abfall mit minimalem Druck. | Verwendet einen langen durchgehenden Lauf. Das Verhältnis von Länge zu Durchmesser liegt typischerweise zwischen 32 und 36. Einzelner Vakuum-Entlüftungsanschluss. | Äußerst energieeffizient, benötigt weniger Platz im Werk und bietet geringere Wartungskosten. |
| Zweistufige Extrusion | Schmutziger, stark bedruckter Post-Consumer-Abfall mit hohem Feuchtigkeitsgehalt. | Mutter-Kind-Konfiguration. Der primäre Hochgeschwindigkeitsextruder speist direkt in einen größeren, langsameren sekundären Extruder. Zwei Vakuumzonen. | Bietet eine riesige Oberfläche für ultrafeine Filtration und aggressive Sekundärentgasung und garantiert so porenfreie Pellets. |
Die Anschaffung von Industriemaschinen ist ein enormer Investitionsaufwand. Werksleiter müssen die Gerätespezifikationen genau auf ihre Materialströme abstimmen. Eine Nichtübereinstimmung führt hier zu häufigen Ausfällen von Axiallagern, schlechter Produktionsqualität und schweren finanziellen Verlusten.
Es gibt kein universelles Schraubendesign. Die Geometrie muss mathematisch auf den Schmelzindex und die Schüttdichte Ihres Polymers zugeschnitten sein. Bei der Konfiguration eines Pelletiersystems für starren Kunststoff sind bestimmte Parameter erforderlich. Suchen Sie nach Systemen, die abhängig von Ihrer Zielkapazität stabile Leistungen im Bereich von 300 bis 1000 Kilogramm pro Stunde ermöglichen.
Die Filtrationstechnologie ist ein weiterer kritischer Kontrollpunkt. Standardmäßige manuelle Siebwechsler zwingen den Bediener dazu, die Maschine anzuhalten, um verstopfte Filter auszutauschen. Diese Ausfallzeit ist bei einem 24/7-Betrieb nicht akzeptabel. Geben Sie hydraulische Siebwechsler mit kontinuierlichem Doppelkolben an. Mit diesen fortschrittlichen Einheiten können Bediener die Siebe im Handumdrehen austauschen, ohne dass der Schmelzedruck sinkt oder die Stränge brechen.
Bewerten Sie abschließend den Wirkungsgrad des Antriebsmotors. Hohe Leistungsanforderungen erfordern exponentiell mehr Strom. Geben Sie Permanentmagnet-Synchronmotoren an. Sie liefern ein überlegenes Drehmoment bei niedrigen Drehzahlen und können den Energieverbrauch im Vergleich zu herkömmlichen Asynchronmotoren um bis zu 30 % senken. Als gängige technische Praxis sollten Sie Ihr Getriebe so dimensionieren, dass es bequem bei 80 % Kapazität läuft. Diese einzige Entscheidung verdoppelt die Lebensdauer Ihrer internen Axiallager.
Das Verständnis der thermodynamischen Mechanik der Extrusion entmystifiziert die komplexe Welt des industriellen Recyclings. Jede Komponente, vom Bimetallzylinder bis zum hydraulischen Siebwechsler, spielt eine entscheidende Rolle für die Aufrechterhaltung einer kontinuierlichen, profitablen Produktion.
Der Erfolg in der Fabrik hängt von der präzisen Abstimmung der Ausrüstung ab. Unabhängig davon, ob Sie saubere Industrieabfälle oder stark verunreinigte Post-Consumer-Flocken verarbeiten, ist die Abstimmung des Drehmoments und der Entgasungsfunktionen Ihrer Maschine auf Ihr Material nicht verhandelbar. Wenn Sie bereit sind, Ihren Betrieb zu skalieren, den Energieaufwand zu reduzieren und erstklassiges Harz zu produzieren, erkunden Sie die maßgeschneiderten Hochleistungslösungen von Jwell Recycling , um eine Linie aufzubauen, die Schicht für Schicht einwandfrei läuft.
Seine Hauptfunktion besteht darin, mechanische Scherreibung und kontrollierte Wärme anzuwenden, um feste Rohkunststoffe zu schmelzen. Es fungiert als massive Hochdruckpumpe und drückt die viskose, homogenisierte Schmelze durch eine restriktive Düse, um kontinuierliche Profile wie Rohre, Platten oder Stränge zum Pelletieren zu erzeugen.
Die Betriebstemperaturen hängen vollständig vom spezifischen Polymer ab, das verarbeitet wird. Beispielsweise liegt die Temperatur von Polyethylen niedriger Dichte in der Regel zwischen 160 und 200 Grad Celsius, während technische Kunststoffe wie Polycarbonat möglicherweise Wärmeprofile von mehr als 280 bis 300 Grad Celsius erfordern. Um diese Ziele schrittweise zu erreichen, ist der Lauf in mehrere Heizzonen unterteilt.
Die routinemäßige Wartung konzentriert sich stark auf Schmierung und Ausrichtung. Anlageningenieure müssen regelmäßig den Getriebeölstand überprüfen, die Drucklager auf ungewöhnliche Vibrationen untersuchen und die Wärmesensoren kalibrieren. Darüber hinaus müssen die Bediener die Schnecke regelmäßig herausziehen und reinigen, um abgebaute Kohlenstoffablagerungen zu entfernen, die künftige Chargen verunreinigen können.
Ein einstufiger Aufbau verwendet ein durchgehendes Fass und ist für sauberen, trockenen Schrott ausgelegt. Ein zweistufiger Aufbau verbindet zwei Maschinen nacheinander. Die erste Maschine schmilzt und führt eine Grobfiltration durch, während die zweite, langsamere Maschine eine riesige Oberfläche für die Ultrafeinfiltration und sekundäre Vakuumentgasung bereitstellt. Dadurch ist die Doppelstufe ideal für nasse, stark bedruckte Post-Consumer-Abfälle.
Das System drückt die gereinigte Schmelze durch einen Düsenkopf, um lange, kontinuierliche Stränge zu bilden. Diese heißen Stränge werden sofort durch eine Kaltwasserrinne gezogen, um sie zu verfestigen. Nachdem Hochgeschwindigkeits-Luftmesser die Restfeuchtigkeit entfernt haben, werden die gehärteten Stränge einem Rotationsschneider zugeführt, wo sie von rotierenden Messern in gleichmäßige, zylindrische Pellets zerkleinert werden.
Starre Materialien wie zerkleinerte Flaschen und Batteriegehäuse weisen eine hohe Schüttdichte und starke Verschmutzung auf. Ein dafür entwickeltes System verfügt über bimetallisch gehärtete Zylinder, maßgeschneiderte Hochscherschneckengeometrien, übergroße Drucklager und robuste Doppelvakuum-Entgasungszonen, die große Mengen an verdampfter Tinte und Feuchtigkeit absaugen können.
Extrusion ist ein kontinuierlicher, ununterbrochener Prozess, bei dem geschmolzenes Material durch eine offene Düse gepresst wird, um lange, ununterbrochene Formen zu erzeugen. Spritzgießen ist ein zyklischer Stop-and-Go-Prozess. Es spritzt einen präzisen, abgemessenen Schuss geschmolzenen Kunststoffs in eine geschlossene Metallform, hält es zum Abkühlen unter Druck und wirft ein diskretes, dreidimensionales Teil wie einen Flaschenverschluss oder ein Autozubehör aus.


