
- Alles
- Produktname
- Schlüsselwörter
- Produktmodell
- Produktübersicht
- Produktbeschreibung
- Volltextsuche
 Deutsch


Anzahl Durchsuchen:0 Autor:Site Editor veröffentlichen Zeit: 2026-10-23 Herkunft:Powered


Wenn Sie den Boden einer modernen Recyclinganlage betreten, werden Sie sofort das gleichmäßige Summen der Kunststoffextrusion hören. Es dient als grundlegende treibende Kraft für das industrielle Recycling weltweit. Dennoch fällt es vielen Anlagenbetreibern und Facility Managern immer noch schwer, die komplexe interne Mechanik dieser Maschinen vollständig zu verstehen. Aufgrund dieser Wissenslücke ist die Auswahl der richtigen Maschinen für bestimmte Polymerströme oft eine entmutigende und kostspielige Aufgabe.
Wenn Sie sich fragen, wie der Extrusionsprozess starre Abfälle tatsächlich in wertvolle Ressourcen umwandelt, müssen Sie über die grundlegenden Lehrbuchdefinitionen hinausblicken. Dieser umfassende Leitfaden beschreibt den gesamten Weg von der Rohstoffannahme bis zum fertigen Produkt aus der Sicht eines Ingenieurs. Letztendlich ist die Beherrschung dieser thermodynamischen Prinzipien von entscheidender Bedeutung, wenn Sie in Spezialausrüstung zur Skalierung Ihrer Abläufe investieren.
Grundsätzlich handelt es sich bei der Kunststoffextrusion um einen kontinuierlichen Herstellungsprozess mit hohen Stückzahlen. Es ist ausdrücklich für die Verarbeitung roher thermoplastischer Materialien wie starre Flocken, zerkleinerte Pellets oder Mahlgut konzipiert. Die Maschine schmilzt diese Feststoffe und bildet ein kontinuierliches Profil. Im Gegensatz zum Spritzgießen, bei dem diskrete Einzelteile entstehen, indem geschmolzenes Harz in einen geschlossenen Hohlraum gedrückt wird, entstehen beim Extrudieren kontinuierliche Materiallängen mit einem einheitlichen Querschnitt. Stellen Sie es sich wie ein endloses Band aus geschmolzenem Kunststoff vor.
Jeder Extrusionsingenieur verfolgt ein vorrangiges Ziel: eine perfekt homogene Schmelze zu erreichen. Das Polymer muss in der gesamten Masse eine gleichmäßige Konsistenz und ein gleichmäßiges Temperaturprofil erreichen. Wenn die Innentemperatur des Zylinders zu niedrig bleibt, führen nicht geschmolzene Partikel zu schwerwiegenden Strukturschwächen im Endprodukt. Umgekehrt kommt es bei übermäßiger Hitze zum Abbau der Polymerketten. Dies führt unweigerlich zu spröden Kunststoffen und einem katastrophalen Verlust der mechanischen Eigenschaften.
Im Rahmen des industriellen Recyclings fungiert der Extruder als zentrale Verarbeitungseinheit. Es wird nicht nur zur Herstellung von PVC-Rohren oder Fensterprofilen verwendet. Es ist das schlagende Herz moderner Recyclingmaschinen. Durch das Einschmelzen starrer Kunststoffabfälle und das systematische Herausfiltern von Verunreinigungen bereitet der Extruder das geschmolzene Polymer für die letzte Stufe des zirkulären Recyclingkreislaufs vor: die Pelletierung.
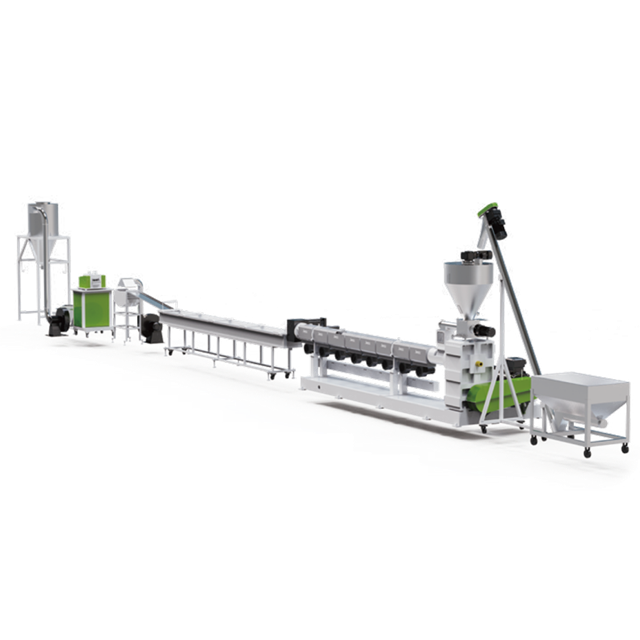
Für Bodenbetreiber und Ingenieure ist es gleichermaßen wichtig, den inneren Weg des Polymers zu verstehen. Der Extrusionsprozess ist eine sorgfältig orchestrierte Abfolge mechanischer und thermischer Vorgänge.
Der Prozess beginnt am Trichter, dem Einlauftrichter, der sich an der Rückseite des Geräts befindet. Rohkunststoff – oft in Form von starren Flocken, Mahlgut oder Neuharz – wird in dieses Reservoir geladen. Bei Standard-Hartkunststoffen mit hoher Schüttdichte reicht normalerweise die Schwerkraft allein aus, um das Material in den Einfüllschacht zu ziehen.
Allerdings stehen Bediener in der Fabrikhalle oft vor Herausforderungen, da leichte Materialien oder Flocken anfällig für Brückenbildung sind. Eine Brückenbildung entsteht, wenn sich Partikel ineinander verhaken und den Fluss vollständig blockieren. In diesen Szenarien kommen Zwangszuführungsmechanismen wie Crammer-Feeder oder mechanische Rührwerke zum Einsatz. Der gleichmäßige, ununterbrochene Materialfluss vom Trichter in das Fass ist absolut entscheidend. Jede Schwankung der Zufuhrgeschwindigkeit führt zu Druckschwankungen stromabwärts, was zu einem instabilen Endprodukt führt.
Sobald der Kunststoff durch die Einfüllöffnung fällt, gelangt er in den beheizten Zylinder und trifft auf die rotierende Extrusionsschnecke. Als komplexestes und wichtigstes Bauteil der Maschine ist die Schnecke typischerweise in drei verschiedene geometrische Zonen unterteilt.
Zuerst kommt die Futterzone. Dieser Abschnitt befindet sich direkt unter dem Trichter und verfügt über tiefe Flüge. Seine Hauptfunktion besteht darin, den festen Kunststoff aufzufangen und ihn schnell in die erhitzten Abschnitte des Zylinders zu befördern.
Als nächstes kommt die Kompressionszone. Während sich das Material vorwärts bewegt, vergrößert sich der Kerndurchmesser der Schnecke allmählich. Dadurch wird der Raum zwischen der Schnecke und der Zylinderwand effektiv verringert. Diese starke Kompression zwingt die Kunststoffpartikel dazu, aggressiv aneinander und an den Metalloberflächen zu reiben. Diese Reibung erzeugt eine enorme mechanische Scherung. In industriellen Extrudern stammen bis zu achtzig Prozent der zum Schmelzen des Kunststoffs erforderlichen Energie aus dieser internen mechanischen Scherung. Die externen Fassheizbänder liefern lediglich zusätzliche Wärmeenergie.
Schließlich gelangt die Schmelze in die Dosierzone. In diesem letzten Abschnitt der Schnecke wird die Gangtiefe flach und konstant. Der Kunststoff ist nun vollständig geschmolzen. Dabei fungiert die Dosierzone als Hochdruckpumpe. Es baut die nötige Kraft auf, um die homogene Schmelze in einem gleichmäßigen Volumen durch das Filtersystem und aus der Düse zu drücken.
Bei der Verarbeitung recycelter Materialien enthält der Kunststoff häufig Restfeuchtigkeit, Oberflächenfarben oder flüchtige organische Verbindungen. Wenn diese Elemente unbehandelt bleiben, verdampfen sie bei großer Hitze. Dies führt zu Hohlräumen, Blasen und Strukturfehlern in den fertigen Pellets. Um dem entgegenzuwirken, verfügen spezielle Extruder über spezielle Entlüftungszonen. Eine Hochleistungs-Vakuumpumpe wird an eine Öffnung im Fass angeschlossen. Beim Umgang mit gewaschenen Flocken gibt diese Vakuumzone ein scharfes Zischen von sich, da sie verdampfte Feuchtigkeit und flüchtige Gase aggressiv absaugt, bevor der Kunststoff die Matrize erreicht.
Nach dem Entgasen muss der geschmolzene Kunststoff gründlich gefiltert werden. Recycelte starre Flocken enthalten häufig mikroskopisch kleine Verunreinigungen wie Papier, Schmutz, Aluminiumfragmente oder nicht geschmolzenen Gummi. Die Schmelze wird mit Kraft durch einen Siebwechsler gedrückt, bei dem es sich um eine robuste Filtervorrichtung mit feinen Drahtnetzen handelt. Fortschrittliche Systeme nutzen kontinuierliche hydraulische Siebwechsler. Dadurch können Techniker verschmutzte Filter austauschen, ohne die gesamte Extrusionslinie anhalten zu müssen.
Nach dem Siebwechsler gelangt die unter Druck stehende, saubere und homogene Schmelze zum Düsenkopf. Die Matrize ist ein präzise bearbeiteter Metallblock, der als Form dient. Es gibt dem kontinuierlichen Kunststoffstrom seine endgültige Form. Bei einem Pelletiervorgang verfügt die Matrize typischerweise über mehrere kleine kreisförmige Öffnungen. Der Kunststoff wird durch diese Löcher gedrückt und tritt als lange, durchgehende Stränge aus. Diese leuchtenden Stränge sind dann zum schnellen Abkühlen und Schneiden bereit.
Um einen stabilen Betrieb und einen hohen Durchsatz aufrechtzuerhalten, ist ein Extruder auf mehrere Hochleistungskomponenten angewiesen, die perfekt synchronisiert arbeiten. Das Verständnis dieser Teile hilft Facility Managern, vorbeugende Wartungsarbeiten effektiv zu planen.
| Technische Eigenschaften der | primären | Komponentenfunktion |
|---|---|---|
| Motor & Getriebe | Bietet die erforderliche Rotationskraft, um die Schraube gegen einen enormen Gegendruck zu drehen. | Erfordert eine hohe Drehmomentkapazität und robuste Drucklager, um die durch das Drücken der schweren Schmelze erzeugte Rückwärtskraft zu absorbieren. |
| Der Hopper | Hält und reguliert die Aufnahme von Kunststoffrohstoffen. | Häufig ausgestattet mit Trocknungseinheiten oder automatisierten gravimetrischen Dosiersystemen für eine präzise Materialmischung. |
| Das Fass und die Heizungen | Beherbergt die Schnecke und versorgt das Polymer mit zusätzlicher Wärmeenergie. | Hergestellt aus gehärteten Stahllegierungen. Ausgestattet mit elektrischen Heizbändern und Kühlventilatoren für eine präzise Temperaturregelung in Zonen. |
| Die Extrusionsschraube | Fördert, komprimiert, schmilzt und pumpt den Kunststoff vorwärts. | Typischerweise mit Bimetallbeschichtungen behandelt, um abrasivem Verschleiß zu widerstehen. Dies ist besonders kritisch bei der Verarbeitung recycelter Hartkunststoffe. |
| Der Stanzkopf | Formt das geschmolzene Polymer in sein endgültiges kontinuierliches Profil. | Es muss eine gleichmäßige Temperatur- und Druckverteilung aufrechterhalten werden, um einen gleichmäßigen Strangdurchmesser sicherzustellen. |
Bei der Bewertung der Extrusionstechnologie für eine Anlagenmodernisierung ist es von größter Bedeutung, die mechanischen Unterschiede zwischen Einzelschnecken- und Doppelschneckenkonfigurationen zu verstehen.
Einschneckenextruder bleiben der absolute Industriestandard für die meisten grundlegenden Förder-, Schmelz- und Pumpanwendungen. Sie verfügen über eine rotierende Schnecke, die in einem zylindrischen Zylinder untergebracht ist. Aufgrund ihres relativ unkomplizierten Designs sind sie äußerst zuverlässig, für das Bodenpersonal einfacher zu warten und äußerst kostengünstig. Sie beruhen hauptsächlich auf Reibung und Druck, um das Harz zu schmelzen. Für die Verarbeitung sauberer, gleichmäßiger Hartkunststoffe ist eine Einzelschneckenanordnung oft die effizienteste Wahl.
Im Gegensatz dazu verwenden Doppelschneckenextruder zwei ineinandergreifende Schnecken, die sich entweder in die gleiche Richtung oder in entgegengesetzte Richtungen drehen. Dieses komplexe Design bietet außergewöhnliche Misch- und Compoundiermöglichkeiten. Durch die Verzahnung wird der Kunststoff durch enge Zwischenräume gedrückt, wodurch außerordentlich hohe Schergeschwindigkeiten entstehen. Dadurch eignen sie sich ideal zum Mischen verschiedener Polymere, zum Dispergieren von Farbstoffen oder zum starken Entgasen stark verunreinigter Kunststoffe. Doppelschneckenmaschinen erfordern jedoch einen deutlich höheren Kapitaleinsatz und verursachen höhere Wartungskosten.
Betrachtet man die breitere Produktionslandschaft, so entwickelt sich der Kunststoffextrusionssektor schnell weiter, um strenge globale Nachhaltigkeitsanforderungen zu erfüllen. Die jüngsten Marktveränderungen verdeutlichen einen definitiven Trend in Richtung Automatisierung und Energieeffizienz. Insbesondere entfernen sich moderne Anlagen von rein mechanischen Aufbauten und setzen auf intelligente Extruder, die mit Sensoren für das industrielle Internet der Dinge integriert sind.
Diese digitale Transformation ermöglicht es Bedienern, Schmelzdruck- und Temperaturprofile in Echtzeit direkt über die Dashboards im Kontrollraum zu überwachen. Ingenieure können jetzt den Verschleiß vorhersagen, bevor ein katastrophaler Ausfall die Produktion stoppt. Da die Kreislaufwirtschaft außerdem die Nachfrage nach höherwertigen recycelten Harzen steigert, ist die Verarbeitung stark kontaminierter Post-Consumer-Abfälle zum neuen Industriestandard geworden.
Um trotz steigender Betriebskosten die Rentabilität aufrechtzuerhalten, statten Gerätehersteller Extrusionslinien zunehmend mit Permanentmagnet-Synchronmotoren aus. Diese fortschrittlichen Antriebe senken den Energieverbrauch pro Kilogramm verarbeiteter Flocken deutlich. Damit ist die Beherrschung des thermodynamischen Gleichgewichts im Extruder nicht mehr nur eine technische Anforderung. Es ist ein entscheidender Unternehmenswert für die Maximierung der Betriebsmargen.
Der Extrusionsprozess allein ergibt noch keinen fertigen, transportfähigen Rohstoff. Um den Recyclingkreislauf vollständig zu schließen, muss das kontinuierliche geschmolzene Profil in diskrete, handhabbare Granulatkörner umgewandelt werden. Hier integriert sich der Extruder nahtlos in eine komplette Kunststoffgranuliermaschine.
Sobald der Extruder den geschmolzenen Kunststoff durch die Strangdüse drückt, müssen die Hochtemperaturstränge schnell verfestigt werden. Dies wird typischerweise dadurch erreicht, dass die glühenden Stränge durch ein langes, temperiertes Wasserkühlbad gezogen werden. Anschließend entziehen Hochgeschwindigkeits-Luftmesser den Strängen die Restfeuchtigkeit. Abschließend werden die abgekühlten Kunststoffstränge einem Granulator zugeführt. Diese spezielle Einheit verwendet einen Hochgeschwindigkeits-Rotationsschneiderotor, um die fortlaufenden Stränge in gleichmäßige zylindrische Pellets zu zerkleinern. Diese Pellets ähneln optisch und physikalisch dem neuen Kunststoffharz und können daher verpackt, verkauft und in Spritzgussmaschinen eingespeist werden, um brandneue Produkte herzustellen.
Starre Kunststoffe wie Flaschen aus hochdichtem Polyethylen, Batteriegehäuse aus Polypropylen, spritzgegossene Kisten und Strukturabfälle stellen besondere Herausforderungen bei der Verarbeitung dar. Im Gegensatz zu flexiblen Folien besitzen starre Flocken eine höhere Schüttdichte und sind stark abrasiv. Daher sind spezielle Verarbeitungslinien erforderlich, die für die Bewältigung enormer mechanischer Belastungen ausgelegt sind und gleichzeitig eine hervorragende Filterung bieten.
Abhängig vom Zustand und der Quelle Ihres Ausgangsmaterials müssen Facility Manager zwischen zwei primären Maschinenkonfigurationen wählen.
Ein einstufiges System besteht aus einem Hauptextruder, der das Fördern, Schmelzen, Entgasen, Filtern und Pumpen in einem einzigen kontinuierlichen Durchgang übernimmt. Diese Konfiguration ist äußerst effizient. Es ist die optimale Wahl für die Verarbeitung starrer Kunststoffabfälle, die relativ sauber, trocken und gleichmäßig in der Zusammensetzung sind.
Da das Material nur einen Erhitzungszyklus durchläuft, wird der thermische Abbau der Polymerketten minimiert. Einstufige Systeme benötigen eine kleinere Anlagenfläche, verbrauchen weniger Strom und sind für den Betreiber einfacher zu warten. Beispielsweise nutzen Systeme, die für Kapazitäten von 300 bis 1000 Kilogramm pro Stunde ausgelegt sind, optimierte Längen-Durchmesser-Verhältnisse, um ein gründliches Schmelzen ohne übermäßige Scherung zu gewährleisten. Wenn Ihre Anlage sauberes postindustrielles Mahlgut verarbeitet, sorgt die Investition in eine hochwertige Pelletierlinie aus starrem Kunststoff für einen hohen Durchsatz mit optimierten Wartungsprotokollen und sorgt so für eine schnelle Kapitalrendite.
Post-Consumer-Hartkunststoffe stellen ganz andere thermodynamische Herausforderungen dar. Aus kommunalen Abfallströmen gewonnene Materialien sind häufig mit starken Druckfarben, organischen Rückständen, Papieretiketten und hoher Restfeuchtigkeit aus dem Waschprozess verunreinigt. Ein einstufiger Extruder hat oft Schwierigkeiten, diese eingeschlossenen Gase ausreichend zu entlüften und schwere Verunreinigungen herauszufiltern, ohne dass es zu einer starken Druckinstabilität kommt.
Um dieses Problem zu lösen, verwenden Ingenieure ein zweistufiges System, das in der Branche allgemein als Mutter-Kind-Konfiguration bezeichnet wird. Dieser Aufbau verbindet zwei separate Extruder in einer sequentiellen Linie. Der Primärextruder führt das anfängliche Schmelzen, die starke Entgasung und die Grobfiltration durch. Die teilweise filtrierte Schmelze wird dann direkt in einen kleineren Sekundärextruder überführt. Die zweite Stufe arbeitet mit einer niedrigeren Rotationsgeschwindigkeit und sorgt für eine entscheidende Runde ultrafeiner Filtration und stabilisiert den Schmelzedruck, bevor er die Düse erreicht. Für Einrichtungen, die stark verunreinigten Post-Consumer-Abfall verarbeiten, ist ein spezielles Pelletiersystem für Hartkunststoff mit zweistufigem Design die Standardausrüstung, die zur Herstellung kommerziell nutzbarer, fehlerfreier Harze erforderlich ist.
Der Versuch, starre Kunststoffflocken mit Extrusionsanlagen zu verarbeiten, die für flexible Folien oder Allzweck-Compoundierung ausgelegt sind, führt häufig zu einem suboptimalen Durchsatz, häufigen Maschinenverstopfungen und einer schlechten Pelletqualität. Die Investition in ein dediziertes System bietet messbare Vorteile in Bezug auf Betriebswirtschaftlichkeit, Materialqualität und Langlebigkeit der Ausrüstung.
Effizienz und Automatisierung: Modernes industrielles Recycling ist stark auf die Minimierung manueller Eingriffe angewiesen. Spezielle Leitungen aus starrem Kunststoff sind mit fortschrittlichen gravimetrischen Zuführsystemen ausgestattet, die die Aufnahme schwerer Flocken präzise steuern und so eine Brückenbildung im Trichter verhindern. Darüber hinaus überwachen hochentwickelte speicherprogrammierbare Steuerungen kontinuierlich die Zylindertemperaturen und den Schmelzedruck in Echtzeit. Wenn der Druck am Siebwechsler ansteigt, was auf einen vollen Filter hinweist, löst das automatisierte System einen hydraulischen Siebwechsel aus, ohne den Extrusionsprozess zu stoppen. Dadurch werden kostspielige Ausfallzeiten drastisch reduziert.
Überlegene Ausgabequalität: Kunststoffhersteller, die recyceltes Granulat kaufen, verlangen, dass es sich beim Spritzgießen genauso verhält wie Neuharze. Dedizierte Systeme gewährleisten diese hochwertige Ausgabe durch präzise thermodynamische Steuerung. Durch den Einsatz optimierter Schneckenkonstruktionen, die speziell auf starre Polymere zugeschnitten sind, erreicht der Extruder eine homogene Schmelze ohne übermäßige Scherwärme. Fortschrittliche Vakuumentgasungssysteme entfernen mikroskopisch kleine Luftblasen und sorgen dafür, dass die fertigen Pellets dicht und strukturell einwandfrei sind und auf dem Rohstoffmarkt einen hohen Stellenwert haben.
Haltbarkeit und langfristiger Wert: Die Verarbeitung von Post-Consumer-Hartkunststoffen ist von Natur aus abrasiv. Materialien wie zerdrückte Batteriegehäuse enthalten oft Reste von Schmutz, Sand und mikroskopisch kleinen Metallfragmenten. Über Tausende von Stunden führen diese abrasiven Partikel zu starkem Verschleiß an internen Komponenten. Spezielle Maschinen bekämpfen dies durch spezielle Metallurgie. Die Extrusionsschnecken und Innenauskleidungen des Zylinders werden typischerweise mit Bimetallbeschichtungen wie Wolframcarbidlegierungen behandelt, die durch Plasma-Lichtbogenschweißen aufgebracht werden. Diese Bimetallpanzerung verlängert die Lebensdauer der Ausrüstung erheblich, reduziert die Häufigkeit kostspieliger Ersatzteile und sichert Ihre langfristige Kapitalrendite.
Das Verständnis der inneren Mechanik eines Kunststoffextruders ist der grundlegende Schritt zur Optimierung jeder modernen Recyclinganlage. Es ist der entscheidende Motor, der rohen, kontaminierten Abfall in wertvolles, gleichmäßiges Granulat verwandelt. Während die Grundphysik von Wärme, Druck und Scherung konstant bleibt, muss sich die spezifische Konfiguration der Maschine an die einzigartigen physikalischen Eigenschaften Ihres Ausgangsmaterials anpassen. Durch die Auswahl spezieller Hartkunststoff-Verarbeitungsgeräte, die auf die Verunreinigung und den Feuchtigkeitsgehalt Ihres Materials zugeschnitten sind, können Sie den Durchsatz maximieren und eine erstklassige Pelletqualität sicherstellen. Um fortschrittliche Extrusionslösungen zu erkunden und die Maschinen zu finden, die genau zu den Kapazitätsanforderungen Ihrer Anlage passen, erkunden Sie die technischen Lösungen von JWELL Machinery, um eine nachhaltige, profitable Zukunft in der Kunststoffverarbeitung zu sichern.
Sie variiert je nach Kunststofftyp, liegt jedoch im Allgemeinen bei 200 °C und 275 °C für gängige Kunststoffe wie Polypropylen und Polyethylen.
Ein Extruder drückt geschmolzenen Kunststoff kontinuierlich durch eine Düse, um lange Formen wie Rohre oder Stränge zum Pelletieren zu erzeugen. Beim Spritzgießen wird Kunststoff in eine geschlossene Form gepresst, um einzelne, diskrete Teile herzustellen.
Recycelte Kunststoffe enthalten oft Feuchtigkeit oder Tinte. Entgasungsöffnungen entfernen diese flüchtigen Gase während des Extrusionsprozesses und verhindern so hohle oder spröde Pellets.
Obwohl dies mit speziellen Schneckenkonstruktionen möglich ist, wird die Verwendung spezieller Leitungen dringend empfohlen, da starre Flocken und flexible Folien sehr unterschiedliche Schüttdichten und Schmelzverhalten aufweisen.
Die Dicke wird durch den Ausgleich der Geschwindigkeit der Extruderschnecke, die das Materialvolumen bestimmt, und der Geschwindigkeit der nachgeschalteten Ziehausrüstung gesteuert. Auch die Formgestaltung spielt eine große Rolle für die Endabmessungen.
Ein plötzlicher oder instabiler Austragsfluss wird typischerweise durch inkonsistente Zufuhr im Trichter, Brückenbildung bei leichten Materialien, ungleichmäßige Zylindererwärmung oder eine nicht auf das zu verarbeitende Polymer abgestimmte Schneckenkonstruktion verursacht.


