
- Alles
- Produktname
- Schlüsselwörter
- Produktmodell
- Produktübersicht
- Produktbeschreibung
- Volltextsuche
 Deutsch


Anzahl Durchsuchen:0 Autor:Site Editor veröffentlichen Zeit: 2026-10-26 Herkunft:Powered


Haben Sie schon einmal auf einen Berg von Post-Consumer-Kunststoffabfällen gestarrt und sich gefragt, wie daraus tatsächlich wieder wertvolles Harz wird? Der Extrusionsprozess ist der unbesungene Held der modernen Kunststoff- und Recyclingindustrie. Unabhängig davon, ob in einer Anlage Endlos-PVC-Rohre hergestellt werden oder gewaschenen HDPE-Flocken ein zweites Leben gegeben wird, sind diese Hochleistungsmaschinen das Herzstück des Betriebs.
Dennoch erscheinen die internen Mechanismen für diejenigen außerhalb der technischen Abteilung oft wie eine Black Box. Wie genau verwandelt sich roher Vollkunststoff in ein kontinuierliches, gleichmäßiges Produkt oder perfekt geformte Pellets? Werksleiter, B2B-Einkäufer und Recyclingunternehmer benötigen klare, objektive Daten, um intelligente Geräteentscheidungen zu treffen. In diesem technischen Tieftauchgang werden wir die Thermodynamik und die mechanischen Scherprinzipien der Kunststoffextrusion aufschlüsseln. Wir befreien uns von der Fachsprache und schauen uns die genauen Industriesysteme an, die moderne, profitable Recyclinganlagen antreiben.
Um die Realität der industriellen Fertigung zu erfassen, muss man zunächst die Primärmaschinerie verstehen. Stellen Sie sich einen Extruder als eine hochentwickelte Hochleistungspumpe für Thermoplaste vor. Seine Hauptfunktion besteht darin, festen Rohkunststoff in eine gleichmäßige, kontinuierlich fließende Schmelze umzuwandeln. Dieses geschmolzene Polymer wird dann unter enormem Druck durch ein maschinell bearbeitetes Werkzeug namens Matrize gepresst. Die Matrize fungiert als endgültige Form und verleiht dem Kunststoff seine kontinuierliche Strukturform.
Um die komplexe Thermodynamik zu verstehen, müssen wir die wesentlichen Komponenten des Systems untersuchen.
Als Einlaufstelle dient der Trichter. Dabei handelt es sich um einen trichterartigen Behälter, in den das Rohmaterial geladen wird, bevor es durch die Schwerkraft oder einen Zwangszuführungsmechanismus in das Fass eingeführt wird. Der Zylinder selbst ist ein dicker Zylinder aus gehärtetem Bimetallstahl, in dem die Schraube untergebracht ist. Es ist mit mehreren elektrischen Heizbändern umwickelt. Diese Bänder liefern die anfängliche Wärmeenergie, die zum Erweichen des Kunststoffs beim Start erforderlich ist.
Die wohl kritischste Komponente ist die Schraube. Diese präzise gefertigte Spiralwelle bestimmt den gesamten Prozess. Während es rotiert, fördert, komprimiert, schmilzt und mischt sein spezifisches geometrisches Flugdesign das Polymer. Diese massive Stahlwelle wird von der Motor- und Getriebebaugruppe angetrieben. Diese Hochleistungskomponenten bieten die enorme Drehmoment- und Drehzahlsteuerung, die erforderlich ist, um dem extremen Gegendruck des geschmolzenen Kunststoffs entgegenzuwirken.
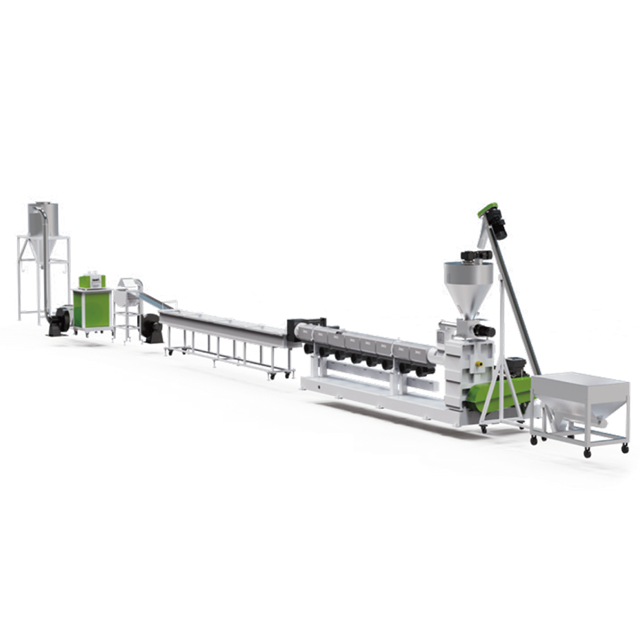
Wenn man die Reise des Kunststoffs von Anfang bis Ende verfolgt, offenbart sich ein empfindliches kontinuierliches Gleichgewicht von Temperatur, Druck und mechanischer Scherung. Dabei geht es nie nur um die Anwendung von Wärme.
Der Extrusionsprozess beginnt am Trichter. Feste Kunststoffflocken oder Neupellets fallen in den Einfüllschacht und gelangen in die rotierenden Schneckengänge. Bei Materialien mit geringer Schüttdichte, wie z. B. flauschiger Kunststofffolie oder voluminösen, starren Flocken, versagt die Standardzuführung durch Schwerkraft oft. In diesen Szenarien stopft ein vertikaler Zwangsförderer das Material physisch in das Fass. Dies verhindert die Bildung von Verstopfungen und sorgt für einen sehr konstanten Durchsatz.
Im Inneren des Zylinders schiebt die rotierende Schnecke den Kunststoff durch die Einzugszone vorwärts. Während das Material in die Übergangszone vordringt, vergrößert sich der Fußdurchmesser der Schnecke allmählich. Diese geometrische Änderung verringert den verfügbaren Platz für den Kunststoff und erzeugt eine starke Kompression.
Ein weit verbreitetes technisches Missverständnis besteht darin, dass externe Fassheizer den Kunststoff vollständig schmelzen. In Wirklichkeit wird der überwiegende Teil des Schmelzprozesses durch mechanische Reibung angetrieben. Diese in der Fluiddynamik als viskose Dissipation oder Scherwärme bekannte Energie entsteht schnell, wenn der Kunststoff aggressiv zwischen der rotierenden Schnecke und der stationären Zylinderwand zusammengedrückt wird. Die elektrischen Heizgeräte dienen in erster Linie dazu, die Maschine beim Anfahren auf Temperatur zu bringen und ein stabiles Wärmeprofil über verschiedene Zonen hinweg aufrechtzuerhalten.
Wenn der Kunststoff in die Kompressionszone eintritt, geht er von einem festen Bett aus reibungserhitzten Partikeln in eine homogene Schmelze über. Das richtige Mischen gewährleistet eine gleichmäßige Farbverteilung und strukturelle Integrität.
In dieser Phase wird die Entgasung für Post-Consumer-Materialien zur absoluten Notwendigkeit. Stellen Sie sich vor, Sie waschen gewaschene Waschmittelflaschen. Restfeuchtigkeit und flüchtige organische Verbindungen aus Tinten dehnen sich bei extremer Hitze schnell aus. Moderne Extruder verfügen über spezielle Entlüftungszonen mit Flüssigkeitsring-Vakuumpumpen. Diese Pumpen saugen eingeschlossene Gase aggressiv durch eine Öffnung im Zylinder ab. Wenn diese flüchtigen Bestandteile nicht entfernt werden, entstehen mikroskopisch kleine Hohlräume im Endprodukt, was seine mechanische Zugfestigkeit stark beeinträchtigt.
Der letzte Abschnitt der Schnecke ist die Dosierzone. Dabei bleibt die Kanaltiefe konstant, um den Innendruck zu stabilisieren und eine gleichmäßige Fördermenge zu gewährleisten. Bevor der geschmolzene Kunststoff die Düse erreicht, wird er durch einen hydraulischen Siebwechsler gedrückt. Dieses robuste Filtersystem fängt ungeschmolzene Partikel, mikroskopisch kleine Metallfragmente und Restschmutz ein. Schließlich strömt die saubere, unter Druck stehende Schmelze durch die Matrize und nimmt ihre neue kontinuierliche Form an.
Die Wahl zwischen einem Ein- oder Doppelschneckenaufbau hängt ganz von Ihrem Ausgangsmaterial und der gewünschten Leistung ab. Ohne Kontext ist keines von beiden von Natur aus überlegen. Jedes bedient hochspezifische industrielle Anwendungen.
Das Einschnecken-Design basiert auf einem unkomplizierten Prinzip und nutzt eine rotierende Welle. Es ist äußerst kostengünstig, wartungsfreundlich und äußerst effizient beim Pumpen sauberer, gleichmäßiger Materialien. Dies macht es zur Standardwahl für die Herstellung von Rohrprofilen und grundlegende Recyclingvorgänge.
Im Gegensatz dazu verfügt eine Doppelschneckenmaschine über zwei ineinandergreifende Schnecken, die sich gemeinsam in einem achtförmigen Zylinder drehen. Da die Schnecken ineinandergreifen, sind sie weitgehend selbstreinigend. Doppelschneckenmaschinen bieten eine enorme Scherkraft, eine hervorragende Additiv-Compoundierung und eine hervorragende Entgasung. Sie sind die ideale Lösung für die Verarbeitung stark verschmutzter Materialien oder die Herstellung hochwertiger Farbmasterbatches.
| Spezifikation | Einschneckenextruder | Doppelschneckenextruder |
|---|---|---|
| Primäre Funktion | Schmelzen, Fördern und Druckaufbau | Intensives Mischen, Compoundieren und Entgasen |
| Scherkraft | Niedrig bis mittel | Extrem hoch |
| Wartungskosten | Geringer unkomplizierter Teileaustausch | Hoch erfordert eine präzise Ausrichtung |
| Am besten geeignet für | Standardrecycling, Rohr, Blasfolie | Masterbatch, komplexe PCR-Polymere |
Während Extruder für die Herstellung von Endlosprofilen wie Fensterrahmen bekannt sind, erfüllen sie im Recyclingsektor einen etwas anderen Zweck. Anstatt ein Endverbrauchsprodukt zu formen, fungiert die Maschine als Kernmotor einer robusten Kunststoff-Granuliermaschine.
In dieser speziellen Anwendung ist die Düse am Austrittsende eine dicke Stahlplatte mit mehreren kleinen Öffnungen. Das System drückt die homogenisierte Kunststoffschmelze durch diese Löcher, um Formen zu erzeugen, die leicht in gleichmäßige Granulatkörner geschnitten werden können. Diese standardisierten Pellets werden weltweit zum Rohstoff für Spritzgussanlagen.
Die Methode zum Schneiden des geschmolzenen Kunststoffs lässt sich im Allgemeinen in zwei verschiedene technische Kategorien einteilen. Bei der Stranggranulierung werden endlose spaghettiartige Polymerstränge durch ein langes Wasserkühlbad gezogen, bevor ein Rotationsschneider sie in präzise Zylinder zerschneidet. Diese Methode ist für hochschmelzende Materialien wie PET äußerst zuverlässig. Alternativ werden beim Pelletieren mit Wasserringdüsen schnell rotierende Messer verwendet, die bündig mit der Düsenplatte abschließen. Die Klingen schneiden die extrudierte Schmelze sofort in kleine Tröpfchen. Durch die Zentrifugalkraft werden diese Tröpfchen in einen zirkulierenden Wasserring geschleudert, um sie zu kugelförmigen Pellets abzukühlen. Diese Methode ist für PE- und PP-Harze äußerst platzsparend.
Die Analyse aktueller Marktdaten zeigt einen massiven Wandel in der Recyclinglandschaft. Globale Nachhaltigkeitsvorschriften zwingen große Verbrauchermarken dazu, 20 bis 30 % recycelten Inhalt in neue Verpackungen zu integrieren. Diese regulatorische Änderung verändert die Anforderungen an Extrusionsanlagen drastisch.
Verarbeiter haben es nicht mehr mit sauberem, vorhersehbarem Industrieschrott zu tun. Die heutigen Post-Consumer-Harzrohstoffe sind stark verunreinigt. Anlagenbetreiber sind mit unvorhersehbaren Schmelzflussindizes, starken Feuchtigkeitsschwankungen und gemischten Polymerchargen konfrontiert. Infolgedessen ist die Nachfrage nach fortschrittlicher Entgasung und mehrstufiger Filtration sprunghaft angestiegen. Um diese komplexen Materialien gewinnbringend zu verarbeiten, sind die Betriebe jetzt auf eine spezielle Pelletierlinie für starre Kunststoffe angewiesen.
Bei Hartkunststoffen wie HDPE-Waschmittelflaschen oder ABS-Elektroschrott müssen in der Extrusionsphase schwere mikroskopische Verunreinigungen berücksichtigt werden.
Bei einem einstufigen Aufbau wird ein langer Zylinder mit mehreren Entgasungszonen verwendet. Es eignet sich nur für Hartflocken, die besonders gut gewaschen und gründlich getrocknet wurden. Allerdings befürworten Industriestandards bei anspruchsvollen Post-Consumer-Rigids stark einen zweistufigen Mutter-Kind-Aufbau.
Bei einer zweistufigen Architektur arbeitet der primäre Mutterextruder bei hoher Temperatur und hohem Drehmoment, um die groben Flocken zu schmelzen. Es führt die anfängliche Hochleistungs-Siebfiltration und Primärentgasung durch. Die heiße Schmelze wird dann direkt in einen zweiten Baby-Extruder geleitet. Diese zweite Maschine arbeitet mit niedrigerer Geschwindigkeit und reduzierter Temperatur und ermöglicht eine ultrafeine Schmelzefiltration und eine tiefere Vakuumentgasung. Dieser zweistufige Prozess garantiert, dass selbst stark verunreinigtes Input erstklassige, blasenfreie Pellets liefert.
Der Aufbau eines hocheffizienten Pelletiersystems für starren Kunststoff erfordert die Integration mehrerer spezialisierter Peripheriemodule rund um den Kernextruder. Jede Komponente mildert eine bestimmte Prozessvariable.
Bei starren Kunststoffflocken kommt es oft zu ungleichmäßigen Schüttdichten. Die standardmäßige Schwerkraftbeschickung führt zu einer ungleichmäßigen Ausgabe. Fortschrittliche volumetrische oder gravimetrische Zwangsförderer mit internen Rührwerken sorgen für einen konstant dosierten Materialfluss in die Schnecke. Dadurch wird die Durchsatzstabilität maximiert und Motorstromspitzen vermieden.
Da Post-Consumer-Flocken zwangsläufig Spuren von Fremdstoffen wie Aluminiumfolie oder mikroskopisch kleinem Sand enthalten, ist eine robuste Schmelzefiltration nicht verhandelbar. Kontinuierliche hydraulische Doppelkolben-Siebwechsler ermöglichen es dem Bediener, verstopfte Filtergewebe auszutauschen, ohne die Produktionslinie anzuhalten. Erweiterte Modelle verfügen über eine hydraulische Rückspültechnologie zur automatischen Reinigung der Siebe. Dadurch werden kostspielige Betriebsausfallzeiten drastisch reduziert.
Sobald die Pellets geschnitten und abgekühlt sind, müssen sie vollständig getrocknet werden. Restfeuchtigkeit an der Oberfläche führt beim späteren Spritzgießen zu großen Fehlern. Hochgeschwindigkeits-Zentrifugaltrockner nutzen einen intensiven Luftstrom, um Wassertröpfchen abzustreifen, bevor die trockenen Pellets pneumatisch in Lagersilos gefördert werden.
Die Investition in eine Extrusionslinie ist ein enormer Kapitalaufwand. Werksleiter müssen Maschinen anhand objektiver Leistungskennzahlen und nicht anhand oberflächlicher Marketingmerkmale bewerten.
Bewerten Sie zunächst die Produktionskapazität im Verhältnis zum Schneckendurchmesser. Die Leistung wird weitgehend durch den Schneckendurchmesser und das Verhältnis von Länge zu Durchmesser bestimmt. Eine standardmäßige 120-mm-Einschneckenmaschine kann 500 kg/h produzieren, wohingegen eine robuste 160-mm-Schnecke mehr als 1000 kg/h leisten kann. Sie müssen die Spezifikationen des Extruders perfekt an die Möglichkeiten Ihrer vorgeschalteten Waschanlage anpassen. Eine Überdimensionierung führt zu einer Materialverschlechterung aufgrund einer zu langen Verweilzeit. Eine Unterdimensionierung von Engpässen beeinträchtigt die Rentabilität Ihrer gesamten Anlage.
Überprüfen Sie außerdem die Energieeffizienz. Strom ist der höchste laufende Betriebskostenfaktor beim Kunststoffrecycling. Fordern Sie vom Hersteller die Kennzahlen zum spezifischen Energieverbrauch gemessen in kWh/kg an. Suchen Sie nach Geräten mit Permanentmagnet-Synchronmotoren und fortschrittlichen Keramik-Zylinder-Isolierabdeckungen, um Wärmeverluste zu minimieren.
Bestehen Sie abschließend auf einer maßgeschneiderten Schraubengeometrie. Kunststoffe verhalten sich unter Hitze und Druck völlig unterschiedlich. Das für PP mit hohem Schmelzfluss erforderliche Schneckenprofil versagt, wenn es für HDPE mit niedrigem Schmelzfluss verwendet wird. Stellen Sie sicher, dass der Hersteller maßgeschneiderte Barriereschächte oder Maddock-Mischer entwickelt, die genau auf Ihr spezifisches Ausgangsmaterial zugeschnitten sind.
Das Verständnis der mechanischen und thermischen Prinzipien der Extrusion ist für jeden, der einen Kunststoffherstellungs- oder -recyclingbetrieb skaliert, von entscheidender Bedeutung. Es ist der transformative Motor, der feste Abfälle in verwertbare, profitable Materialien verwandelt. Durch die perfekte Abstimmung von Scherreibung, Vakuumentgasung und präziser Filtration treiben moderne Extruder die Kreislaufwirtschaft voran.
Unabhängig davon, ob Sie sauberen Industrieschrott verarbeiten oder stark kontaminierte Post-Consumer-Hartkunststoffe verarbeiten, ist der Einsatz der richtigen Extrusionsarchitektur die einzige Möglichkeit, die betriebliche Effizienz zu maximieren. Verlieren Sie kein Geld mehr durch überhöhte Energierechnungen und häufige Wartungsausfälle. Durch die Investition in hochwertige, maßgeschneiderte Maschinen stellen Sie sicher, dass Ihre Produktion den strengsten globalen Marktstandards entspricht.
Sind Sie bereit, den Durchsatz und die Pelletqualität Ihrer Anlage zu verbessern? Bewerten Sie Ihr aktuelles Ausgangsmaterial, bestimmen Sie Ihre Zielkapazität und integrieren Sie eine Pelletierungslinie in kommerzieller Qualität, die genau auf Ihre betrieblichen Anforderungen zugeschnitten ist.
Das L/D-Verhältnis steht für das Verhältnis von Länge zu Durchmesser. Sie stellt die Schneckenganglänge dividiert durch ihren Außendurchmesser dar. Ein höheres L/D-Verhältnis wie 36:1 sorgt für eine längere Verweilzeit des Kunststoffs im Zylinder. Dies ermöglicht ein besseres Schmelzen, eine bessere Vermischung der Zusatzstoffe und mehr Platz für mehrere Vakuum-Entgasungsanschlüsse. Niedrigere L/D-Verhältnisse wie 24:1 werden typischerweise für saubere, leicht schmelzbare Polymere verwendet, bei denen eine übermäßige Hitzeentwicklung zu einer Verschlechterung führen könnte.
Die Reinigung einer Extruderschnecke erfordert ein spezielles Verfahren, um eine Kontamination zwischen verschiedenen Polymerchargen zu verhindern. Normalerweise lässt der Bediener ein handelsübliches Reinigungsmittel durch die Maschine laufen. Reinigungscompounds sind hochviskose, hitzestabile Harze, die dazu dienen, karbonisierten Kunststoff und Farbstoffe von den Schneckengängen und Zylinderwänden zu entfernen. Für eine gründliche mechanische Reinigung müssen Ingenieure die Schraube vollständig aus dem Zylinder ziehen, während sie noch heiß ist, und die Gewindegänge manuell mit Messingdrahtbürsten und speziellen Kupfernetzpads reinigen.
Die Temperaturen im Inneren des Fasses variieren stark, abhängig vom spezifischen Polymer, das verarbeitet wird. Im Allgemeinen liegt das Temperaturprofil zwischen 150 °C und 300 °C. Es ist wichtig zu beachten, dass diese Wärme nicht ausschließlich von den externen elektrischen Heizbändern bereitgestellt wird. Ein erheblicher Teil der Wärmeenergie wird intern durch mechanische Reibung und Scherkräfte erzeugt, die entstehen, wenn die rotierende Schnecke den Kunststoff komprimiert.
Der Hauptunterschied liegt in der Kontinuität des Prozesses. Extrusion ist ein kontinuierlicher, stationärer Prozess, bei dem geschmolzener Kunststoff durch eine offene Düse gepresst wird, um lange, gleichmäßige Formen wie Rohre, Platten oder Stränge zu erzeugen. Beim Spritzgießen handelt es sich um einen zyklischen Start-Stopp-Prozess. Es spritzt geschmolzenen Kunststoff unter extremem Druck in eine geschlossene dreidimensionale Stahlform, um einzelne Einzelteile wie Flaschenverschlüsse oder Armaturenbrettkomponenten für Autos herzustellen.
Post-Consumer-Hartkunststoffe behalten auch nach gründlichem Waschen mikroskopische Mengen an Feuchtigkeit und flüchtigen organischen Verbindungen aus Tinten und Etiketten. Beim Schmelzen des Kunststoffs verdampfen diese Stoffe zu expandierenden Gasen. Wenn der Extruder nicht über eine geeignete Flüssigkeitsring-Vakuum-Entgasungszone zur Entlüftung dieser Gase verfügt, bleibt der Dampf im geschmolzenen Polymer eingeschlossen. Dies führt zur Bildung von Luftblasen im Inneren der endgültigen Pellets, wodurch diese strukturell schwach und für High-End-Spritzgießer nicht mehr vermarktbar sind.


