
- Alles
- Produktname
- Schlüsselwörter
- Produktmodell
- Produktübersicht
- Produktbeschreibung
- Volltextsuche
 Deutsch


Anzahl Durchsuchen:0 Autor:Site Editor veröffentlichen Zeit: 2026-10-19 Herkunft:Powered


Leiden Ihre Compoundierlinien unter schlechter Materialmischung und schnellem inneren Verschleiß? Als Verfahrenstechniker erlebe ich, dass Betriebsleiter täglich mit diesen doppelten Frustrationen konfrontiert sind. Das genaue Verständnis des mechanischen Verhaltens Ihrer Maschinen ist die erste Verteidigungslinie gegen kostspielige ungeplante Produktionsausfälle.
In dieser technischen Aufschlüsselung betrachten wir die interne Funktionsweise moderner Extrusionsanlagen. Wir erkunden die mechanischen Stufen, vergleichen Gerätekonfigurationen und teilen umsetzbare Strategien zur Optimierung Ihres Systems für maximale Leistung und Rentabilität.
Ein Doppelschneckenextruder ist ein leistungsstarkes elektromechanisches Verarbeitungsgerät, das in der Kunststoff- und Chemieindustrie häufig eingesetzt wird. Im Kern besteht die Maschine aus zwei parallel rotierenden Wellen, die in einem eng anliegenden beheizten Zylinder untergebracht sind. Im Gegensatz zu einfachen Umformmaschinen führt diese hochentwickelte Ausrüstung kontinuierliche chemische und physikalische Reaktionen unter präziser Temperatur- und Druckkontrolle durch.
Das Grundkonzept beruht auf der dynamischen Wechselwirkung zwischen den beiden rotierenden Wellen und der Innenwand des Zylinders. Ihr geometrisches Design treibt Polymerharze und chemische Zusätze voran und setzt sie gleichzeitig starker mechanischer Scherung aus. Diese raue Innenumgebung erleichtert das schnelle Schmelzen und homogene Mischen unterschiedlicher Rohstoffe zu einer einzigen einheitlichen Matrix.
Die Bedienung dieser Maschinen erfordert ein hohes Maß an technischem Können. Moderne Techniker müssen digitale Schmelzedruckwandler kontinuierlich überwachen und die gravimetrischen Zufuhrraten im laufenden Betrieb anpassen. Sie regulieren auch die Wellengeschwindigkeiten, um sicherzustellen, dass die Polymerschmelze vollkommen stabil bleibt. Selbst eine geringfügige Abweichung dieser Parameter kann zu einer sofortigen Materialverschlechterung oder einer inkonsistenten Pelletgeometrie führen.
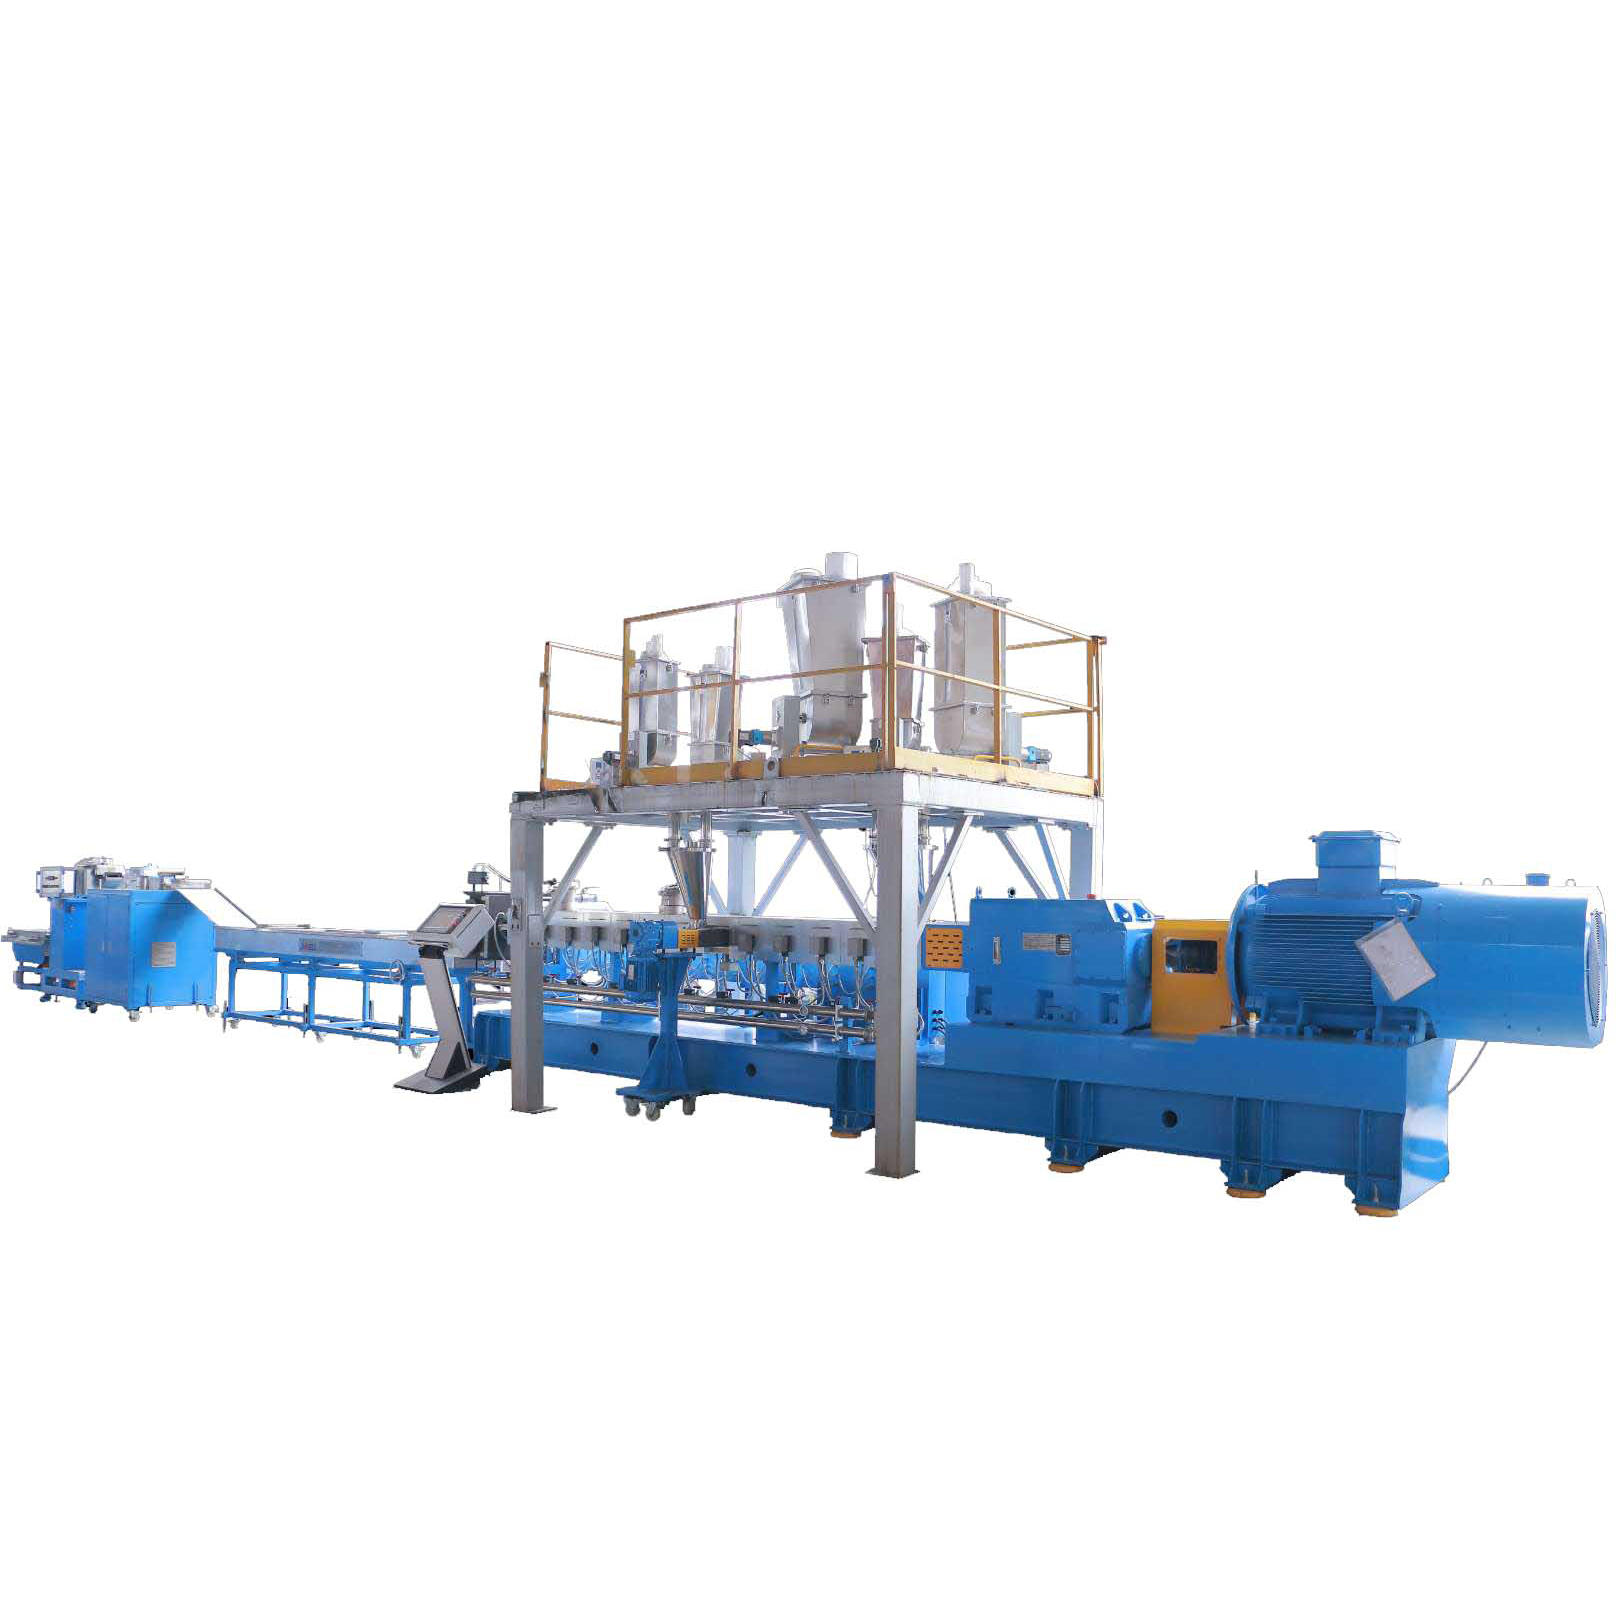
Das Verständnis des mechanischen Ablaufs dieser Ausrüstung ist für Werksleiter, die ihre Produktionslinien optimieren möchten, von entscheidender Bedeutung. Der interne Prozess ist in fünf verschiedene Phasen unterteilt. Jede Stufe ist so konstruiert, dass sie eine bestimmte Funktion an der Polymermatrix ausübt.
Der Prozess beginnt in der Einlaufzone. Rohstoffe wie Basisharze, flüssige Additive, Farbstoffe und mineralische Füllstoffe gelangen in den Haupttrichter. In industriellen Anlagen werden in der Regel fortschrittliche Differenzialdosierer eingesetzt. Diese intelligenten Geräte dosieren die Rohstoffe mit äußerster Präzision. Um Verstopfungen vorzubeugen, ist der Ansaugbereich mit tiefen Mitnehmern ausgestattet, die darauf ausgelegt sind, große Feststoffmengen aufzunehmen und diese schnell aus der Einfüllöffnung zu befördern.
Während sich das Material vorwärts bewegt, gelangt es in die Übergangszone. Hier beginnt die Rotation, das Polymer aggressiv zu komprimieren. Während externe elektrische Heizbänder zunächst Wärmeenergie liefern, wird der Schmelzprozess größtenteils durch mechanische Reibung angetrieben. Die unglaublich engen Abstände zwischen dem rotierenden Metall und der Zylinderwand erzeugen eine starke innere Hitze. Dadurch werden die festen Kunststoffpellets in einen hochviskosen, geschmolzenen Zustand überführt.
Sobald das Material vollständig geschmolzen ist, gelangt es in die Mischzone. In diesem Abschnitt werden spezielle modulare Elemente verwendet, hauptsächlich Knetblöcke und Reverse-Pitch-Komponenten. Durch diese Teile wird die Polymerschmelze enormen Scherkräften ausgesetzt. Durch disperses Mischen werden feste Agglomerate in mikroskopisch kleine Partikel zertrümmert. Gleichzeitig sorgt das verteilende Mischen dafür, dass diese winzigen Partikel gleichmäßig in der Polymermatrix verteilt werden.
Während der intensiven Schmelzphasen werden Umgebungsfeuchtigkeit, eingeschlossene Luft und flüchtige organische Verbindungen aus den Rohstoffen freigesetzt. Wenn diese expandierenden Gase in der Schmelze eingeschlossen bleiben, verursachen sie Hohlräume und schwere Strukturschwächen im Endprodukt. Um dem entgegenzuwirken, verfügt der Lauf über eine Entlüftungszone, die zu einem leistungsstarken Vakuumsystem führt. Das Spezialprofil verteilt die Schmelze dünn. Dadurch vergrößert sich die Oberfläche drastisch und das Vakuum kann unerwünschte gasförmige Verunreinigungen aggressiv absaugen.
Im Endstadium fungiert die Maschine als leistungsstarke Dauerpumpe. Es baut ausreichend Druck auf, um die gereinigte homogene Polymerschmelze durch einen präzisionsgefertigten Düsenkopf zu drücken. Wenn das glühende Material in Form kontinuierlicher Stränge aus der Düse austritt, wird es sofort abgeschreckt. Schließlich wird der verfestigte Kunststoff von einer in gleichmäßige, vermarktungsfähige Pellets geschnitten Kunststoffpelletiermaschine , die für die Verpackung oder die weitere nachgelagerte Fertigung bereit sind.
Um Investitionen in Investitionsgüter effektiv bewerten zu können, müssen Käufer die physische Architektur der Maschinen genau verstehen. Eine Standardlinie basiert auf drei wichtigen, miteinander verbundenen Subsystemen.
Das Antriebssystem fungiert als schlagendes Herz des Extruders. Es besteht aus einem Hochleistungs-Wechselstrommotor, der direkt mit einem Hochleistungs-Untersetzungsgetriebe gekoppelt ist. Das Getriebe muss das enorme mechanische Drehmoment gleichmäßig auf zwei separate parallele Wellen verteilen und gleichzeitig eine absolute Rotationssynchronisation aufrechterhalten. Durch die hohe Drehmomentkapazität kann die Maschine hochviskose technische Materialien und große Füllstoffmengen ohne Abwürgen verarbeiten. High-End-Geräte unterstützen beispielsweise oft ein spezifisches Drehmoment von bis zu 11,5 Nm/cm³ und ermöglichen so problemlos eine hochgefüllte Compoundierung.
Moderne Industrieextruder nutzen ein hochmodulares Zylinderdesign. Mehrere einzelne Abschnitte werden fest miteinander verschraubt. Diese Modularität ermöglicht es Prozessingenieuren, das Verhältnis von Länge zu Durchmesser entsprechend ihren spezifischen Verarbeitungsanforderungen anzupassen. Die Verhältnisse liegen je nach Anwendung typischerweise zwischen 32:1 und über 52:1. Jeder unabhängige Zylinderabschnitt ist mit eigenen eingegossenen elektrischen Heizgeräten und internen Flüssigkeitskühlkanälen ausgestattet. Dadurch entstehen präzise Temperaturkontrollzonen.
Im Gegensatz zu einfachen Agrarschnecken bestehen die Innenteile nicht aus massiven, einteiligen Metallwellen. Stattdessen werden sie zusammengebaut, indem verschiedene modulare Teile auf eine zentrale Keilwelle geschoben werden. Dieses brillante Design ermöglicht es Ingenieuren, ein benutzerdefiniertes Profil zu entwerfen. Zu den Elementen gehören Vorwärtsförderblöcke für den schnellen Materialtransport, breite Knetblöcke für aggressives Schmelzen und Rückwärtsförderelemente zur Erzeugung lokaler Schmelzversiegelungen.
Bei der Auswahl neuer Verarbeitungsgeräte müssen Entscheidungsträger zwischen zwei primären mechanischen Konfigurationen wählen. Diese grundlegende Wahl bestimmt die Verarbeitungsfähigkeiten der Maschine und ihre idealen Fabrikanwendungen.
Bei einer gleichläufigen Konfiguration drehen sich beide Wellen in genau die gleiche Richtung. Dieses Design erzeugt eine Umgebung mit bemerkenswert hohen Scherkräften und verfügt über einen einzigartigen Selbstwischmechanismus. Der Flug einer Welle reinigt kontinuierlich die Wurzel ihres Partners. Gleichläufige Maschinen arbeiten mit außergewöhnlich hohen Geschwindigkeiten, oft über 600 U/min, und bieten eine beispiellose Mischeffizienz. Sie bleiben der unbestrittene Industriestandard für fortschrittliches Recycling, bei dem eine gründliche Homogenisierung das Hauptziel ist.
Im Gegensatz dazu dreht sich bei einem gegenläufigen Aufbau die Wellen in entgegengesetzte Richtungen. Dieser Mechanismus schafft eine Umgebung mit geringer Scherung und geringer Reibung. Rohstoffe werden im Wesentlichen in isolierten Kammern eingeschlossen und mit minimaler interner Durchmischung vorwärtsgepumpt. Da sie nur sehr wenig Reibungswärme erzeugen, werden gegenläufige Extruder vor allem für die Verarbeitung hochtemperaturempfindlicher Materialien wie PVC eingesetzt.
Anlagenmanager stehen häufig vor der schwierigen Entscheidung, ob sie in ein Ein- oder Zweiwellensystem investieren sollen. Während Einwellenextruder mechanisch einfacher und in der Anschaffung deutlich kostengünstiger sind, erfüllen sie in der Fertigung einen grundlegend anderen Zweck. Um die Geräteauswahl klarer zu machen, rate ich meinen Kunden immer, sich diese praktische Vergleichsmatrix anzusehen, die auf realen technischen Anforderungen basiert.
| Funktion | Einschneckenextruder | Doppelschneckenextruder |
|---|---|---|
| Primäre Funktion | Schmelzen und Fördern vorgemischter Materialien. | Intensives Compoundieren, Mischen und Entgasen. |
| Mischfähigkeit | Niedrig. Verlässt sich hauptsächlich auf den Widerstandsfluss. | Außergewöhnlich. Bietet sowohl dispersives als auch verteilendes Mischen. |
| Materialflexibilität | Probleme mit hohen Füllstoffmengen oder Pulverzusätzen. | Bewältigt problemlos komplexe Rezepte und bis zu 80 % mineralische Füllstoffe. |
| Selbstreinigend | Arm. Erfordert Abrisse oder starke Säuberungen. | Exzellent. Das mitrotierende Design wischt den Lauf kontinuierlich sauber. |
Insbesondere wenn Ihre Produktion das Mischen mehrerer Additive oder die Bewältigung hoher Füllstoffmengen erfordert, ist das ineinandergreifende Doppelwellensystem die einzig logische Wahl. Eine Einwellenmaschine verliert in der Schmelzphase einfach ihre strukturelle Integrität, wenn sie über ihre vorgesehenen Formungskapazitäten hinaus beansprucht wird.
Ein Blick auf aktuelle Marktanalysen und Geräteentwicklungen zeigt, dass sich die Fertigungslandschaft rasant weiterentwickelt. Der weltweite gesetzgeberische Vorstoß in Richtung Nachhaltigkeit zwingt Gerätehersteller zu einer schnellen Anpassung. Die Nachfrage nach Systemen, die scherempfindliche Biokunststoffe wie PLA und PBAT verarbeiten können, steigt branchenweit massiv an. Diese fortschrittlichen Ökomaterialien erfordern eine äußerst präzise lokale Scherkontrolle.
Darüber hinaus hat der Übergang zu Kreislaufwirtschaftsmodellen dazu geführt, dass hocheffiziente Schmelzefiltration und Vakuumentgasung nicht mehr verhandelbar sind. Moderne Verarbeitungsanlagen integrieren zunehmend Sensoren für das industrielle Internet der Dinge direkt in die Trommeln und Getriebe. Dieser digitale Wandel ermöglicht Anlagenbetreibern den Übergang von der reaktiven Fehlerbehebung zur vorausschauenden Wartung. Die Überwachung von Drehmomentspitzen, Vibrationsharmonischen oder subtilen Temperaturabweichungen in Echtzeit, bevor ein katastrophaler mechanischer Ausfall auftritt, ist heute die Basis der Branche.
Die industrielle Fertigung erfordert Präzision, Wiederholgenauigkeit und einen hohen kontinuierlichen Durchsatz. Die Beherrschung der industriellen Kunststoffgranulierung hängt in hohem Maße von der Vielseitigkeit des Gleichlaufmechanismus ab. Da diese Maschinen überlegene Fähigkeiten bieten, nutzen Hersteller in verschiedenen Branchen diese Technologie, um eine breite Palette von Polymeren, chemischen Zusatzstoffen und verstärkenden Füllstoffen zu verarbeiten.
Bei der Herstellung von Farbmasterbatches ist die Erzielung einer perfekten Pigmentdispersion das absolut vorrangige Betriebsziel. Rohpigmente neigen von Natur aus dazu, zusammenhängende, hartnäckige Agglomerate zu bilden. Diese Klumpen können zu starken Farbstreifen oder Strukturschwächen im endgültigen geformten Kunststoffprodukt führen. Die hohen Scherkräfte, die durch spezielle Knetblöcke erzeugt werden, zerkleinern diese festen Agglomerate effektiv. Durch diese mechanische Wirkung wird sichergestellt, dass das Pigment gleichmäßig im Trägerharz verteilt wird und so eine absolute Farbkonsistenz über große Produktionschargen hinweg gewährleistet ist.
Technische Kunststoffe erfordern oft die komplexe Mischung von Basisharzen mit Verstärkungsmitteln wie Glasfasern, Talk oder chemischen Flammschutzmitteln. Dieser Compoundierungsprozess erfordert ein empfindliches Gleichgewicht der mechanischen Kräfte. Die Ausrüstung muss genügend Scherenergie bereitstellen, um die Polymermatrix zu schmelzen, aber nicht so viel, dass die strukturelle Integrität der Verstärkungsfasern zerstört wird. Die Integration einer drehmomentstarken Doppelschnecken-Pelletierungslinie in Ihre Anlage ermöglicht diese modulare Flexibilität. Bediener können nachgeschaltete Seitenzuführungen nutzen, um spröde Glasfasern später in die Schmelzzone einzuführen, was einen schnellen Übergang zwischen verschiedenen technischen Compound-Rezepten ermöglicht.
Post-Consumer- und Post-Industrial-Recycling stellen unglaublich einzigartige Verarbeitungsherausforderungen dar. Dies ist in erster Linie auf das starke Vorhandensein von Umgebungsfeuchtigkeit, flüchtigen organischen Verbindungen und Resttintenverunreinigungen zurückzuführen. Fortschrittliche Geräte zeichnen sich bei dieser speziellen Anwendung durch ihre aggressive Oberflächenerneuerung und hocheffiziente Vakuumentgasungsfähigkeiten aus. Während die Polymerschmelze kontinuierlich gefaltet und gedehnt wird, werden eingeschlossene Gase an die Oberfläche gedrückt und abgesaugt. Dadurch wird die mechanische Qualität des wiedergewonnenen Materials erheblich verbessert, sodass es für High-End-Anwendungen wie das Bottle-to-Bottle-PET-Recycling geeignet ist.
Bei der Bewertung der Modernisierung von Investitionsgütern müssen Werksleiter sowohl die betrieblichen Vorteile als auch den laufenden Wartungsbedarf der Maschinen objektiv abwägen, um eine maximale Rentabilität aufrechtzuerhalten.
Der Hauptvorteil dieser Ausrüstung ist ihre hohe Dauerleistung in Kombination mit einer präzisen lokalen Kontrolle der Materialverweilzeit. Im Gegensatz zu herkömmlichen Einwellensystemen, bei denen geschmolzenes Material leicht stagnieren und verbrennen kann, erzeugt das ineinandergreifende Profil einen starken Selbstwischeffekt. Dadurch wird ein Polymerabbau verhindert und eine sehr enge Verweilzeitverteilung gewährleistet. Folglich profitieren Hersteller von einer gleichbleibenden Pelletqualität, gleichmäßigen Schmelztemperaturen und deutlich reduzierten Ausschussraten.
Trotz ihrer robusten Industriekonstruktion sind diese Maschinen besonderen Gefahren im Betrieb ausgesetzt. Die größte Herausforderung ist der abrasive Verschleiß der Innenelemente. Die Verarbeitung hochgefüllter Verbindungen, insbesondere solcher, die Titandioxid oder abrasive Glasfasern enthalten, kann zur schnellen Erosion von Standardstahlbauteilen führen. Um dies zu mildern, müssen Hersteller in spezielle Metallurgie investieren, wie zum Beispiel bimetallische Laufauskleidungen und mit Wolframcarbid beschichtete Verschleißteile.
Eine weitere wichtige Vorsichtsmaßnahme besteht darin, eine externe Metallverunreinigung zu verhindern. Wenn Fremdmetall in den Einfülltrichter gelangt, kann es sofort zu katastrophalen Schäden an den ineinandergreifenden Wellen und am Hauptgetriebe des Getriebes führen. Die Installation von Hochleistungsmagnetabscheidern am Einfüllstutzen ist eine obligatorische industrielle Schutzmaßnahme.
Um die maximale mechanische Effizienz Ihrer Compoundierlinie zu erreichen, ist mehr als nur das Einschalten der Stromversorgung erforderlich. Bediener und Verfahrenstechniker müssen die Betriebsparameter kontinuierlich an die spezifischen thermischen Eigenschaften des Polymers anpassen.
Der modulare Aufbau ist unbestritten das Herzstück des Compoundierprozesses. Es gibt kein universelles Setup; Es muss genau auf das jeweilige Harz abgestimmt sein. Ein standardmäßiges geometrisches Profil besteht aus Förderelementen zum Bewegen des Rohmaterials, Knetblöcken zum Schmelzen und Elementen mit umgekehrter Steigung zum Erzeugen von Schmelzdichtungen. Wenn die interne Schmelztemperatur gefährlich hoch wird, kann der Austausch aggressiver breiter Knetblöcke durch mildere verteilende Mischelemente die übermäßige Scherwärme drastisch reduzieren.
Ein proaktiver, datengesteuerter Wartungsplan ist nicht verhandelbar. Das Getriebe überträgt ein enormes Drehmoment und erfordert neben planmäßigen Flüssigkeitswechseln auch regelmäßige Ölprobenentnahmen, um einen katastrophalen Ausfall des Drucklagers zu verhindern. Bediener sollten darin geschult werden, auf ungewöhnliche Getriebegeräusche zu achten. Darüber hinaus müssen Wartungsingenieure routinemäßig die physischen Abstände zwischen den Mitnehmern und der Innenwand des Laufs messen. Da sich dieser Abstand aufgrund von abrasivem Verschleiß natürlich vergrößert, sinkt die Vorwärtspumpeffizienz.
Zu einem ordnungsgemäßen Temperaturmanagement gehört ein sorgfältiger Ausgleich der externen elektrischen Heizbänder mit der durch die Rotation erzeugten internen Reibungswärme. Bei vielen Hochgeschwindigkeitsanwendungen erzeugt das Polymer mehr als genug innere Scherwärme, um vollständig geschmolzen zu bleiben. Durch die Feinabstimmung der internen Kühlwasserzonen können Betreiber den Abbau von Polymeren verhindern, die Ausgasung minimieren und den Gesamtenergieverbrauch drastisch senken.
Diese fortschrittlichen Systeme arbeiten nach dem strikten Hungerfütterungsprinzip. Dies bedeutet, dass der Gesamtdurchsatz vollständig von den vorgeschalteten Zuführeinrichtungen und nicht von der Rotationsgeschwindigkeit bestimmt wird. Eine inkonsistente Materialzufuhr ist die Hauptursache für Druckstöße am Extrusionsdüsenkopf. Der Einsatz hochpräziser Differenzialdosierer stellt sicher, dass der Massendurchfluss unabhängig von Schwankungen der Schüttdichte vollkommen stabil bleibt. Diese Zufuhrstabilität ist das absolute Geheimnis für die Herstellung gleichmäßiger Pellets und die Vermeidung frustrierender Strangbrüche während der Wasserkühlungsphase.
Die Beherrschung der Mechanik Ihrer Extrusionsausrüstung ist für den Erfolg moderner Fertigung von entscheidender Bedeutung. Dieses umfassende technische Wissen versetzt Werksleiter in die Lage, die Produktionsausbeute zu verbessern, Fehler schnell zu beheben und ungeplante Ausfallzeiten drastisch zu reduzieren. Durch die richtige Einrichtung wird sichergestellt, dass Ihre Geräte mit höchster Effizienz laufen, während die Auswahl der richtigen Konfiguration Ihre Gesamtausgabequalität maximiert.
Priorisieren Sie stets strenge, datengestützte Wartungspläne, um die Lebensdauer Ihrer Maschinen zu verlängern. Wenn Sie das komplexe Gleichgewicht zwischen Scherung, Temperatur und Materialfluss verstehen, können Sie Ihre Compoundierlinie in eine hochprofitable, zuverlässige Anlage verwandeln.
Sind Sie bereit, Ihre Compoundierungs- und Recyclingkapazitäten zu verbessern? Besuchen Sie Jwell Machinery , um branchenführende Extrusionslösungen zu entdecken, die genau auf Ihre Produktionsanforderungen zugeschnitten sind.
Ja, sie sind äußerst effektiv und werden zunehmend für fortschrittliche industrielle Kunststoffrecyclingbetriebe bevorzugt. Im Gegensatz zu herkömmlichen Einwellenmaschinen bieten diese Systeme außergewöhnliche Entgasungs- und Schmelzefiltrationsfähigkeiten. Beim Recycling von Post-Consumer-Materialien wie PET-Flaschen oder stark bedruckten Verpackungsfolien ist das Polymer oft stark mit Feuchtigkeit und flüchtigen organischen Verbindungen verunreinigt. Das ineinandergreifende Design erneuert kontinuierlich die Oberfläche der Polymerschmelze und legt diese eingeschlossenen Gase frei, sodass sie effizient durch Hochvakuum-Entlüftungsöffnungen abgesaugt werden können.
Die Betriebslebensdauer variiert erheblich je nach den spezifischen Polymeren und chemischen Zusatzstoffen, die verarbeitet werden. Beim Einsatz von standardmäßigen ungefüllten Standardkunststoffen wie Polyethylen oder Polypropylen können hochwertige Stahlelemente bei minimalem mechanischem Verschleiß problemlos mehrere Jahre halten. Beim Compoundieren stark abrasiver Materialien wie Glasfasern oder Titandioxid beschleunigt sich die Verschleißrate jedoch deutlich. In diesen rauen Umgebungen müssen Standardelemente möglicherweise alle 6 bis 12 Monate ausgetauscht werden. Die Investition in Bimetall- oder Wolframkarbidbeschichtungen verlängert diese Lebensdauer erheblich.
Druckstöße äußern sich in einem inkonsistenten und pulsierenden Fluss geschmolzenen Kunststoffs am Düsenkopf und stellen eine häufige betriebliche Herausforderung dar. In einem System mit Hungerernährung wird ein Anstieg am häufigsten durch eine inkonsistente Rohstoffzufuhr verursacht. Wenn die gravimetrischen Dosierer Brücken bilden oder ihre Kalibrierung verlieren, schwankt der Massenfluss in das Fass, was zu starken Druckschwankungen führt. Eine weitere häufige Ursache ist eine unsachgemäße interne Konfiguration, bei der es nicht gelingt, vor der Vakuum-Entlüftungszone eine ordnungsgemäße Schmelzedichtung zu erzeugen, wodurch der Vorwärtsförderdruck unterbrochen wird.
Das Verständnis dieser mechanischen Unterscheidung ist für die Optimierung komplexer Formulierungen von entscheidender Bedeutung. Beim dispersen Mischen wird eine hohe Scherbeanspruchung angewendet, um kohäsive Feststoffklumpen, wie z. B. Farbpigmentagglomerate, physikalisch in mikroskopisch kleine Partikel aufzubrechen. Dies erfordert eine starke mechanische Kraft. Beim verteilenden Mischen werden die zerkleinerten Partikel gleichmäßig in der gesamten Polymermatrix verteilt, ohne dass ihre physikalische Größe notwendigerweise weiter verringert wird. Fortschrittliche Extruder zeichnen sich dadurch aus, dass ihre modularen Profile so konstruiert werden können, dass sie beides gleichzeitig in optimalem Maße liefern.
Das Verhältnis von Länge zu Durchmesser bestimmt die Verweilzeit und den verfügbaren Verarbeitungsraum zum Schmelzen, Mischen und Entlüften. Für Grundmischungen und wärmeempfindliche Materialien ist oft ein kürzeres L/D-Verhältnis, beispielsweise 32:1, ausreichend. Umgekehrt sorgt ein längeres L/D-Verhältnis wie 48:1 oder 52:1 für die längere Verweilzeit, die für komplexe reaktive Extrusion, mehrere nachgeschaltete Zuführstufen und aggressive Vakuumentgasung stark verunreinigter recycelter Kunststoffe erforderlich ist.
Das spezifische Drehmoment ist ein entscheidender Leistungsindikator, der angibt, wie viel Rotationsleistung das Getriebe relativ zu ihrem Achsabstand an die Wellen liefern kann. Geräte mit hohem spezifischem Drehmoment ermöglichen es Ingenieuren, die Maschine mit höheren Füllständen und niedrigeren Drehzahlen zu betreiben und dabei den gleichen Durchsatz aufrechtzuerhalten. Dies führt zu deutlich niedrigeren Schmelzetemperaturen und einem geringeren Polymerabbau, was es ideal für die Verarbeitung hochviskoser technischer Kunststoffe und scherempfindlicher Verbindungen macht.


