
- Alles
- Produktname
- Schlüsselwörter
- Produktmodell
- Produktübersicht
- Produktbeschreibung
- Volltextsuche
 Deutsch


Anzahl Durchsuchen:0 Autor:Site Editor veröffentlichen Zeit: 2026-10-27 Herkunft:Powered


Stellen Sie sich einen Extruder als eine riesige, beheizte Industriepumpe vor, die speziell für zähe thermoplastische Polymere entwickelt wurde. Es handelt sich um eine Großserienfertigungseinheit. Seine Hauptaufgabe besteht darin, feste Kunststoffmaterialien – Post-Consumer-Flocken, Industriegranulate oder feine Pulver – zu nehmen und sie kontinuierlich in einen homogenen flüssigen Zustand zu überführen.
Wenn Sie Plastikmüll wie ausrangierte Waschmittelflaschen oder landwirtschaftliche Rohre sammeln, wird das Material zunächst zerkleinert und gewaschen. Allerdings können Spritzgussanlagen unregelmäßige, flauschige gewaschene Flocken nicht direkt verwenden. Das Material muss geschmolzen, gründlich von verbleibenden Verunreinigungen gefiltert und in dichte, gleichmäßige Kunststoffpellets umgeformt werden. Durch das Verständnis der zugrunde liegenden Mechanik dieser Ausrüstung können Anlagenbetreiber Produktionsengpässe schneller beheben. Sie können den Energieverbrauch in Fabriken erheblich senken. Darüber hinaus können sie die spezifischen Schergeschwindigkeiten optimieren, die für verschiedene Polymertypen erforderlich sind, ohne empfindliche chemische Strukturen zu beeinträchtigen. Im Recyclingsektor fungiert diese Maschine als Hauptmotor einer kompletten Kunststoffgranulierungsmaschine und wandelt Rohabfälle in gewinnbringende Rohstoffe um.
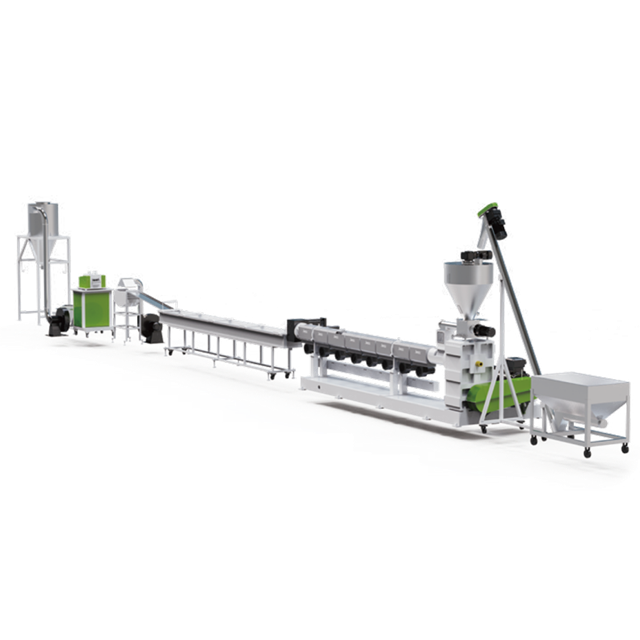
Um den Prozess wirklich zu verstehen, müssen wir die Maschine konzeptionell zerlegen. Ein Extruder ist kein einzelner Mechanismus. Es handelt sich um eine synchronisierte Baugruppe aus hochbelastbaren, präzisionsgefertigten Teilen. Die Kenntnis dieser Grundlagen ist der erste Schritt zur Beherrschung der Fabrikhalle.
Dies ist der Haupteingangspunkt für alle Rohstoffe. Der trichterförmige Trichter befindet sich an der Rückseite der Maschine und speichert die Kunststoffflocken, bevor sie in das Fass fallen. Moderne, hocheffiziente Anlagen ersetzen häufig standardmäßige Schwerkrafttrichter durch volumetrische oder gravimetrische Dosiereinheiten. Diese automatisierten Zuführgeräte führen Rohstoffe und Zusatzstoffe mit mathematisch präzisen Raten ein. Diese Technologie verhindert Materialbrücken und gewährleistet eine gleichmäßige Zuführung zur Schnecke.
Direkt unter dem Trichter sitzt das Fass. Dieser dickwandige, hochbelastbare Stahlzylinder beherbergt die Extruderschnecke. Es ist so konstruiert, dass es extremen Innendrücken und korrosivem Verschleiß standhält. Äußerlich umhüllen elektrische Heizbänder den Zylinder und sind in mehrere unterschiedliche Temperaturzonen unterteilt. Neben diesen Heizgeräten arbeiten industrielle Kühlventilatoren oder Wassermäntel. Dieses dynamische Wärmemanagement ermöglicht es PID-Reglern, während der Vorwärtsbewegung des Kunststoffs ein strenges Temperaturprofil aufrechtzuerhalten.
Die rotierende Schnecke ist das schlagende Herz der Produktionslinie. Das aus hochfestem legiertem Stahl gefertigte geometrische Design bestimmt die Leistung der Maschine. Die Schnecke zeichnet sich durch unterschiedliche Gangtiefen, Steigungen und spezifische Länge-zu-Durchmesser-Verhältnisse aus. Hochleistungslinien nutzen oft L/D-Verhältnisse von 36:1, um ein gründliches Mischen und Schmelzen zu gewährleisten. Angetrieben von einem massiven Elektromotor und einem Hochleistungsgetriebe befördert die Schnecke festen Kunststoff nach vorne. Es erzeugt die intensive mechanische Reibung, die zum Schmelzen des Polymers erforderlich ist, und vermischt die Ketten zu einer homogenen Flüssigkeit.
An der Austragsseite trifft die unter Druck stehende Schmelze auf den Siebwechsler. Bei Recyclinganwendungen ist diese Komponente Ihre letzte Verteidigungslinie. Es beherbergt Filter aus gewebtem Stahlgeflecht, die nicht geschmolzene Partikel, Schmutz oder Metallfragmente auffangen, die die Wäscheleine überstanden haben. Sobald die Schmelze gereinigt ist, strömt sie durch den Düsenkopf. Diese bearbeitete Stahlplatte dient als Form. Es formt den fließenden Kunststoff zu durchgehenden Spaghetti-ähnlichen Strängen, bevor er zum Abkühlen und Schneiden in ein Wasserbad gelangt.
Die Umwandlung einer festen Flocke in eine gleichmäßige flüssige Schmelze hängt stark von der Fluiddynamik und Thermodynamik ab. Der Weg des Polymers wird basierend auf der Schneckengeometrie in drei verschiedene Zonen eingeteilt.
Durch die Schwerkraft wird Rohkunststoff aus dem Trichter in den Einfüllschacht gezogen. Dabei greifen die tiefen Spiralgewinde der rotierenden Schnecke das Feststoffmaterial. Das Hauptziel in dieser Anfangszone ist die Volumenerfassung. Die Schnecke fördert den festen Kunststoff physikalisch von der Einfüllöffnung weg. Die Fasstemperaturen bleiben in dieser Zone absichtlich niedrig. Dieser entscheidende Schritt verhindert ein vorzeitiges Schmelzen, das den Hals verstopfen und die Produktion stoppen könnte.
Wenn sich Material in den Mittelteil bewegt, übernimmt die Kernphysik die Oberhand. Der Wurzeldurchmesser der Schraube nimmt allmählich zu. Diese geometrische Verschiebung verringert den verfügbaren Raum zwischen der Schnecke und der Zylinderwand und komprimiert den Kunststoff stark. Externe Heizgeräte liefern grundlegende Wärmeenergie, sind jedoch nicht die primäre Wärmequelle. Die starke Reibung und Scherkraft, die dadurch entsteht, dass die rotierende Schraube den Kunststoff gegen den Zylinder zieht, erzeugt eine enorme interne Wärmeleitung. Diese mechanische Energie zersetzt das feste Polymer in eine viskose Flüssigkeit.
Im letzten Abschnitt wird die Flugtiefe flach und konstant. Zu diesem Zeitpunkt ist der Kunststoff vollständig geschmolzen. Ziel ist hier eine vollständige Homogenisierung. Das System sorgt für eine gleichmäßige Temperatur und gleichmäßige Viskosität der gesamten Flüssigkeit. Die flachen Flüge erzeugen einen starken Druck. Die Schnecke fungiert nun als leistungsstarke Pumpe und drückt die Schmelze mit perfekt konstanter Geschwindigkeit durch den restriktiven Siebwechsler und aus dem Düsenkopf.
Die Wahl des richtigen Strukturdesigns hängt ganz von Ihrem Materialeinsatz ab. Entscheidungsträger wägen bei der Modernisierung ihrer Anlagen ständig die Konfiguration mit Einzel- oder Doppelschnecke ab.
| Funktion | Einschneckenextruder | Doppelschneckenextruder |
|---|---|---|
| Mechanismus | Eine rotierende Schraube in einem zylindrischen Zylinder. | Zwei ineinandergreifende Schrauben in einem Achterlauf. |
| Beste Anwendung | Standardrecycling, vorgewaschene Hartkunststoffe, Hochdruckpumpen. | Komplexe Compoundierung, schwere Füllstoffe, aggressive Entgasung. |
| Mischfähigkeit | Hervorragend geeignet für Standardhomogenisierung und -schmelzen. | Überlegenes verteilendes und dispersives Mischen. |
| Wartung und ROI | Geringere Anfangsinvestition, einfachere Wartung, schneller ROI. | Höhere Kapitalkosten, strenger und komplexer Wartungsplan. |
Einschneckenmodelle bleiben der unbestrittene Industriestandard für die meisten konventionellen Pelletiervorgänge. Sie zeichnen sich dadurch aus, dass sie den hohen Druck aufbauen, der zum Pumpen viskoser Materialien durch feine Filtersiebe erforderlich ist. Sie sind äußerst effizient und profitabel für relativ saubere, vorgewaschene Hartkunststoffe wie Polyethylen und Polypropylen.
Im Gegensatz dazu bieten Doppelschneckenkonstruktionen eine hervorragende Oberflächenerneuerung für die Vakuumentgasung. Sie sind im Allgemeinen stark verunreinigten, feuchtigkeitsintensiven Kunststoffen oder speziellen Compoundierungsaufgaben vorbehalten, bei denen schwere mineralische Füllstoffe eingesetzt werden.
Die Kunststoffextrusionslandschaft verändert sich rasant. Globale Nachhaltigkeitsauflagen und der Vorstoß zu Industrie 4.0 führen zu massiven technologischen Verbesserungen in der gesamten Branche.
Aktuelle Marktdaten verdeutlichen einen starken Anstieg der Nachfrage nach Systemen, die höhere Anteile an Post-Consumer-Harz verarbeiten können. Da PCR-Materialien häufig unvorhersehbare Schmelzflussindizes und höhere Kontaminationsgrade aufweisen, passen sich die Maschinendesigns an. Führende Hersteller setzen mittlerweile Schnecken mit längerem L/D-Verhältnis neben hochentwickelten Dual-Vakuum-Entgasungssystemen ein, um diese flüchtigen Materialien zu verarbeiten.
Darüber hinaus wird intelligente Automatisierung zum Fabrikstandard. Moderne Linien integrieren IoT-Sensoren direkt in Lauf und Getriebe. Diese Sensoren erfassen Echtzeitdaten zu Schmelzedruck, thermischen Schwankungen und Motorvibrationen. KI-gesteuerte vorausschauende Wartung kann nun Bediener warnen, bevor ein katastrophaler mechanischer Ausfall auftritt. Auch die Energieeffizienz steht im Fokus. Anlagen ersetzen zunehmend ältere hydraulische Antriebe durch direkt angetriebene Permanentmagnet-Synchronmotoren. Dieses einzige Upgrade reduziert den CO2-Fußabdruck und den Stromaufwand von Recyclingbetrieben erheblich.
Das Recycling starrer Kunststoffe – wie HDPE-Flaschen, dicke PP-Rohre oder robuste Spritzgussbehälter – stellt einzigartige technische Hürden dar. Harte Kunststoffe besitzen höhere Schmelzpunkte. Sie halten hartnäckige Oberflächenfeuchtigkeit zurück und weisen oft einen starken Oberflächendruck auf. Um diese gewinnbringend zu verarbeiten, muss der Extruder in ein hochspezialisiertes System integriert werden.
Bei einem einstufigen Aufbau wird ein langer Hochleistungsextruder zum Schmelzen, Entgasen und Pumpen verwendet. Das Fass verfügt über eine spezielle Vakuum-Entgasungszone in der Mitte des Prozesses, um eingeschlossene Feuchtigkeit und flüchtige Gase zu entfernen. Für Anlagen, die sauberen Standard-Hartkunststoffabfall mit minimaler Verunreinigung verarbeiten, bietet die Investition in ein Pelletiersystem für Hartplastik eine hervorragende Lösung. Geräte dieser Kategorie liefern typischerweise Kapazitäten von 300 kg/h bis 1000 kg/h und bieten so eine hohe Stundenleistung bei überschaubarem Energieverbrauch.
Was passiert, wenn Post-Consumer-Hartkunststoffe stark bedruckt oder leicht verschmutzt sind oder einen hohen Feuchtigkeitsgehalt aufweisen? Ein einzelner Extruder wird zwangsläufig Schwierigkeiten haben. In diesen Szenarien ist eine zweistufige Konfiguration – oft als Mutter-Kind-Konfiguration bezeichnet – die technische Standardlösung.
Dieser Aufbau verbindet einen großen primären Extruder direkt mit einem sekundären, kleineren Extruder. Die technischen Vorteile sind immens. Es ermöglicht eine zusätzliche Hochleistungsfiltration zwischen den beiden Extrudern. Dadurch werden feinere Verunreinigungen erfasst, die durch ein einzelnes Sieb gelangen könnten. Darüber hinaus sorgt es für eine doppelte Vakuumentgasung. Für eine maximale Qualitätskontrolle und die Herstellung hochwertiger, blasenfreier Pellets wird der Einsatz einer Pelletierlinie aus starrem Kunststoff dringend empfohlen. Diese robusten Systeme verarbeiten mühelos anspruchsvollen Schrott und sorgen gleichzeitig für eine kontinuierliche Leistung von bis zu 1000 kg/h.
Die Langlebigkeit der Ausrüstung hängt von der strikten Einhaltung der Standardarbeitsanweisungen ab. Stellen Sie sich die Fabrikhalle im Morgengrauen vor. Wenn ein Bediener die Startsequenz überstürzt, sind katastrophale mechanische Ausfälle fast garantiert.
Vor dem Einschalten des Hauptmotors benötigt die Maschine eine gründliche Vorheizphase. Die Fassheizungen müssen die Soll-Verarbeitungstemperatur erreichen. Noch wichtiger ist, dass die Maschine eine obligatorische Warmhaltezeit benötigt. Dies dauert typischerweise ein bis zwei Stunden nach Erreichen der Oberflächentemperatur. Es stellt sicher, dass der restliche Kunststoff tief im Inneren der Schneckengänge vollständig geschmolzen wird. Das Starten eines massiven Antriebsmotors, während ein fester Brocken kristallisierten Polymers in der Dosierzone zurückbleibt, führt zum Bruch der Schneckenwelle oder zur vollständigen Zerstörung der Getrieberäder.
Sobald es vollständig eingeweicht ist, starten Sie den Extruder mit der niedrigstmöglichen Drehzahl. Geben Sie manuell eine kleine Menge Rohmaterial in den Trichter, um die Schnecke vorzubereiten. Erhöhen Sie die Geschwindigkeit schrittweise und überwachen Sie dabei sorgfältig die Motorlaststromstärke und die Schmelzdruckmessgeräte. Dieser vorsichtige Ansatz verhindert plötzliche Druckspitzen, die zum Platzen des Siebwechslers führen könnten.
Eine routinemäßige Wartung ist nicht verhandelbar. Wartungsteams müssen Heizbänder und Thermoelemente täglich überprüfen. Überprüfen Sie wöchentlich die Spannung des Antriebsriemens und der Vakuumentgasungspumpen. Der regelmäßige Austausch von Filtersieben, bevor sie den maximalen Druckabfall erreichen, ist das ultimative Geheimnis dafür, dass die Linie ohne unerwartete Ausfallzeiten profitabel läuft.
Investitionen in schwere Maschinen erfordern eine kalkulierte Bewertung der genauen Parameter Ihrer Fabrik. Es gibt keine universell perfekte Maschine. Es gibt nur die richtigen Maschinen, die speziell auf Ihren Materialeinsatz zugeschnitten sind.
Bewerten Sie Extrusionssysteme anhand dieser praktischen Kriterien:
Die Beherrschung der Extrusionsmechanik ist für die moderne Kunststoffherstellung und das Recycling von entscheidender Bedeutung. Von dem Moment, in dem die rohen Flocken in den Trichter fallen, bis zu dem Moment, in dem die präzise zweite gleichmäßige Pellets die Matrize verlassen, ist jede Phase eine Meisterklasse in thermischer und mechanischer Technik.
Dieser Prozess bestimmt die Rentabilität, die Größe und die Produktreinheit Ihres Betriebs. Durch strenge Wartung und intelligente Betriebspraktiken sorgen Sie dafür, dass Ihre Geräte über Jahre hinweg konstante Einnahmen generieren. Sind Sie bereit, Ihren Betrieb zu skalieren? Bewerten Sie Ihre spezifischen Materialanforderungen und kombinieren Sie sie mit der richtigen ein- oder zweistufigen Extrusionstechnologie. Entdecken Sie die leistungsstarken Lösungen bei Jwell Recycling, um genau die industrielle Konfiguration zu finden, die Ihren Produktionserfolg garantiert.
Das Gerät arbeitet mit einer rotierenden Schnecke, die in einem beheizten Stahlzylinder untergebracht ist. Wenn sich die Schraube dreht, erzeugt sie starke mechanische Reibung und Hitze. Dadurch wird roher, fester Kunststoff geschmolzen und die resultierende Flüssigkeit durch eine geformte Matrize gedrückt, um ein kontinuierliches Produkt zu erzeugen.
Der Extruder ist die zentrale mechanische Komponente, die für das Schmelzen, Mischen und Pumpen des Kunststoffs verantwortlich ist. Unter einer kompletten Pelletierlinie versteht man das gesamte integrierte Produktionssystem. Dazu gehören der Extruder, automatische Zuführungen, Kühlwasserbäder und der letzte rotierende Pelletschneider.
Diese als Doppelstufen- oder Mutter-Baby-System bekannte Konfiguration verwendet zwei Extruder, um eine zusätzliche Feinfiltration und sekundäre Vakuumentgasung zu ermöglichen. Dieser erweiterte Prozess ist unbedingt erforderlich, um schmutzige, bedruckte oder nasse Hartkunststoffabfälle in hochwertige, blasenfreie Pellets umzuwandeln.
Die Betriebstemperaturen schwanken je nach verarbeitetem Kunststoff erheblich. Typische starre Thermoplaste wie Polypropylen und Polyethylen erfordern jedoch im Allgemeinen Innentemperaturen im Zylinder zwischen 200 °C und 280 °C, um einen ordnungsgemäßen Schmelzfluss zu erreichen.
Eine verklemmte Schraube ist in der Regel auf Kaltstarts oder das Eindringen von Fremdkörpern aus Metall in den Zylinder zurückzuführen. Bediener müssen zunächst die Maschine anhalten und eine längere Hitzeeinwirkung einleiten, um jeglichen kristallisierten Kunststoff zu schmelzen. Wenn der Stau weiterhin besteht, müssen der Düsenkopf und der Siebwechsler entfernt und die Schnecke mithilfe spezieller hydraulischer Extraktionswerkzeuge zur manuellen Reinigung physisch gedrückt oder herausgezogen werden.
Druckstöße werden typischerweise durch ungleichmäßige Zufuhr, starke Temperaturschwankungen oder einen verstopften Siebwechsler verursacht. Wenn das Filtergewebe durch Schmutz oder nicht geschmolzene Partikel zugesetzt wird, kann die Schmelze die Düse nicht schnell genug verlassen. Dadurch steigt der Innendruck im Fass schnell an, wodurch Sicherheitsalarme ausgelöst werden oder das Filternetz platzt.


