
- Alles
- Produktname
- Schlüsselwörter
- Produktmodell
- Produktübersicht
- Produktbeschreibung
- Volltextsuche
 Deutsch


Anzahl Durchsuchen:0 Autor:Site Editor veröffentlichen Zeit: 2026-10-03 Herkunft:Powered


Schauen Sie sich Ihren Extruder in der Werkstatt an. Der Motor brüllt unter Volllast und verbraucht enorme Stromstärken. Doch wenn Sie zum Düsenkopf gehen, sehen Sie kaum ein Rinnsal Schmelze durchkommen. Sie sind sicherlich nicht der erste Facility Manager, der frustriert auf einen Trichter voller Material starrt, der sich einfach weigert, die Schnecke zu befüllen, während die Schnecke völlig trocken läuft.
Materialien mit geringer Schüttdichte sind dafür bekannt, dass Recyclingmaschinen ausgehungert werden. Harte Kunststoffe fließen mühelos. Aber leichte Flusen – wie Agrarfolien, Einkaufstüten und EPS-Schaumstoffe – führen zu massiven Engpässen. Sie nehmen viel Platz ein, bieten aber nahezu keine tatsächliche Masse. Dadurch wird die Produktionslinie effektiv verstopft. In diesem Leitfaden werden wir die genaue Physik hinter diesen Fütterungsfehlern aufschlüsseln. Noch wichtiger ist, dass wir uns mit gezielten Ausrüstungs-Upgrades befassen, die Ihren täglichen Durchsatz sofort verdoppeln können.
Bevor wir uns mit der Mechanik befassen, werfen wir einen Blick darauf, wohin sich die Recyclingindustrie entwickelt. Jüngste Marktanalysen zeigen einen massiven Anstieg der Rücknahmevorschriften für flexible Verpackungen weltweit. Recycler werden mit Mehrschichtfolien und landwirtschaftlichen Verpackungen überschwemmt. Allerdings ist die Unfähigkeit, diese leichten Rohstoffe effizient zu verarbeiten, der größte Engpass, der die Betriebe daran hindert, von der boomenden Nachfrage nach recycelten Post-Consumer-Harzen zu profitieren. Die Industrie gibt die herkömmlichen schwerkraftgespeisten Systeme zunehmend auf. Stattdessen hat sich der Fokus vollständig auf hochautomatisierte, aktive Fütterungstechnologien verlagert, die speziell darauf ausgelegt sind, dieses Missverhältnis zwischen Volumen und Gewicht zu überwinden.
Das Verständnis der physikalischen Eigenschaften Ihres Schrotts ist ebenso wichtig wie die Kenntnis seiner chemischen Zusammensetzung. Die Schüttdichte ist eine grundlegende Messgröße. Es bestimmt genau, wie sich das Polymer während der Zufuhr- und Extrusionsphase verhält.
Die Schüttdichte ist das Gewicht eines Materials pro Volumeneinheit. In industriellen Anwendungen messen Ingenieure ihn in Kilogramm pro Kubikmeter. Entscheidend ist, dass es sowohl die feste Kunststoffmasse als auch die Hohlräume berücksichtigt. Dazu gehört auch die zwischen unregelmäßigen Partikeln eingeschlossene Umgebungsluft.
Das Verhalten von Kunststoffabfällen in einem Trichter variiert je nach Verhältnis von Volumen zu Gewicht drastisch. Starre Kunststoffe wie zerkleinerte HDPE-Flaschen oder PET-Flocken haben im Verhältnis zu ihrem Volumen eine hohe Masse. Ihre Schüttdichte liegt oft zwischen 300 und 500 kg/m³. Da sie schwer und kompakt sind, überwindet die Schwerkraft die Reibung leicht. Dadurch werden sie durch den Trichter nach unten und direkt in die Extruderschnecke gezogen.
Im Gegensatz dazu verhalten sich flexible und leichte Kunststoffe völlig anders. Materialien wie Agrarfolien, EPS-Schaum und gewebte Säcke haben ein enormes Volumen, aber eine äußerst geringe Masse. Ihre Schüttdichte kann auf Werte zwischen 20 und 100 kg/m³ sinken. Wenn Sie einen Trichter mit diesen Materialien füllen, versuchen Sie im Wesentlichen, Ihrer Maschine hauptsächlich Luft zuzuführen.
Standardmäßige Trichter mit Schwerkraftzuführung werden unter bestimmten Voraussetzungen konstruiert. Das Material muss genügend Masse haben, um die innere Reibung zu überwinden und nach unten zu fließen. Bei Kontakt mit leichten Flusen bricht diese Physik völlig zusammen. Dem Kunststoff fehlt einfach die nötige Schwerkraft, um sich in den Einfüllschacht zu schieben. Das Ergebnis ist ein stagnierender, wirrer Haufen, der sich weigert, in die Maschine zu gelangen, und ein ständiges menschliches Eingreifen erfordert.
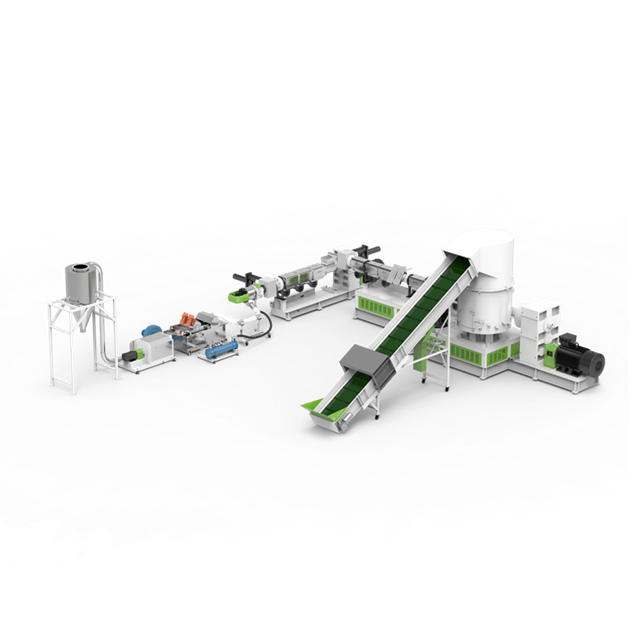
Bei der Einspeisung flexibler Kunststoffe in Standard-Recyclinganlagen löst die geringe Schüttdichte eine Kaskade mechanischer und thermodynamischer Ausfälle aus. Diese Ausfälle legen die Produktionsleistung erheblich lahm.
Extruder sind von Natur aus volumetrische Maschinen. Ihr Durchsatz wird dadurch bestimmt, wie viel physikalisches Volumen die Schnecke pro Umdrehung nach vorne ziehen kann. Bei der Verarbeitung von Flusen geringer Dichte füllen sich die Schneckengänge mit Material, das überwiegend aus Luft besteht. Folglich ist die tatsächliche feste Polymermasse, die in das Fass gelangt, vernachlässigbar. Wir bezeichnen dieses Phänomen als Materialmangel in der Werkstatt. Selbst wenn der Hauptantriebsmotor mit maximaler Drehzahl läuft, kann eine Kunststoffgranuliermaschine ihre Nennleistung nicht erreichen, wenn die Schnecke Luft statt dichtes Material packt.
Flexible Kunststoffe weisen unregelmäßige, oft fadenförmige Formen auf, die eine extreme innere Reibung erzeugen. Wenn diese Materialien in den Trichter gelangen, verhaken sie sich und haften hartnäckig an den Metallwänden. Durch diese Verzahnung entsteht ein struktureller Bogen direkt über der Einfüllöffnung. Sobald sich eine Brücke gebildet hat, wird die kleine Menge Schrott darunter schnell verarbeitet. Die Schnecke dreht sich leer, während darüber eine massive Verstopfung hängt. Die Produktion stoppt vollständig, bis ein Bediener den Bogen manuell mit einer Stange zerbricht.
Darüber hinaus befördern Rohstoffe mit geringer Schüttdichte große Mengen Umgebungsluft direkt in das erhitzte Fass. Wenn der Kunststoff zu schmelzen beginnt, wird diese Luft in der Polymermatrix eingeschlossen. Wenn die Luft nicht durch den Einfüllstutzen oder durch spezielle Vakuumentgasungszonen nach hinten entweichen kann, führt dies zu schwerwiegenden thermodynamischen Problemen. Die Anwesenheit von Sauerstoff bei hohen Temperaturen führt zu einer schnellen Polymeroxidation. Dadurch verschlechtern sich die mechanischen Eigenschaften des Kunststoffs. Dieses eingeschlossene Gas erzeugt außerdem hohle, spröde Pellets, was den Bediener dazu zwingt, die Maschine drastisch zu verlangsamen, um eine ausreichende Entgasung zu ermöglichen.
Verschiedene Arten von Kunststoffabfällen stellen aufgrund ihres spezifischen Volumen-Gewichts-Verhältnisses besondere Herausforderungen bei der Handhabung dar. Facility Manager müssen diese Materialien genau identifizieren, um die richtigen mechanischen Eingriffe durchführen zu können.
| Materialtyp | Gemeinsame Quellen | Geschätzte Schüttdichte kg/m³ | Primäre Fütterungsherausforderung |
|---|---|---|---|
| EPS/EPE-Schaum | Schutzverpackung, Isolierung | 10 - 30 | Extrem hoher Luftgehalt; neigt dazu, im Trichter zu schwimmen, anstatt zu sinken. |
| LDPE/LLDPE-Folie | Stretchfolie, Agrarfolie, Einkaufstüten | 50 - 150 | Sehr anfällig für Dehnung, Verheddern und starke Brückenbildung im Trichter. |
| PP-gewebte Taschen | Jumbotaschen, Bast, Zementsäcke | 80 - 120 | Durch die hohe Zugfestigkeit entstehen fadenförmige Flusen, die sich aggressiv um die Schrauben wickeln. |
| Kantenbeschnitte | Verschnitt aus der industriellen Fertigung | 100 - 200 | Lange, durchgehende Streifen, die ineinandergreifen und den Einfüllschacht sofort blockieren. |
| Referenz starre Flocken | Zerkleinerte HDPE-Flaschen, starre Rohre | 300 - 500 | Fließt leicht; Ideal für die Standard-Schwerkraftfütterung. |
Es ist ein kostspieliger Fehler, Versorgungsengpässe als geringfügige betriebliche Belästigung zu behandeln. Eine niedrige Schüttdichte wirkt sich durch mehrere versteckte, aber verheerende finanzielle Belastungen direkt auf die Kapitalrendite einer Recyclinganlage aus.
Industrielle Extruder benötigen eine enorme Menge Strom, um ihre Primärantriebsmotoren und Zylinderheizungen anzutreiben. Der Energieverbrauch bleibt relativ konstant, unabhängig davon, ob die Maschine 200 kg/Stunde oder 500 kg/Stunde verarbeitet. Wenn Materialien mit geringer Dichte die Schnecke verhungern lassen, steigt der spezifische Energieverbrauch sprunghaft an. Wenn Sie eine Maschine halb leer betreiben, zahlen Sie den vollen Strompreis, erzeugen aber nur die Hälfte des verkaufbaren Produkts.
Wenn sich Trichter häufig überbrücken, sind die Anlagen gezwungen, Personal ausschließlich für die Überwachung der Einzugszone einzusetzen. Bediener befinden sich oft in gefährlicher Nähe zum Trichter und schwingen lange Stangen, um die hartnäckigen Flusen manuell in die rotierende Schnecke zu drücken. Dies erhöht nicht nur die Arbeitskosten pro Tonne recyceltem Kunststoff drastisch, sondern birgt auch erhebliche Sicherheitsrisiken am Arbeitsplatz.
Eine gleichbleibende Pelletqualität hängt ausschließlich von stabilen thermodynamischen Bedingungen im Extruderzylinder ab. Wenn die Materialzufuhr aufgrund der geringen Schüttdichte unregelmäßig ist, schwanken Schmelzedruck und -temperatur stark. Dies führt zu schlecht plastifiziertem Material, nicht geschmolzenen Partikeln und unterschiedlicher Viskosität. Letztendlich wird der Wert der resultierenden Pellets herabgestuft, was sich direkt auf die Gewinnspanne der Anlage auswirkt.
Sie können einfach keine ganzen Agrarfolien, Längskantenbeschnitte oder intakte Jumbo-Beutel direkt einer Standard-Extrusionslinie zuführen. Eine mechanische Vorkonditionierung ist zwingend erforderlich, um den physikalischen Zustand des Materials zu verändern, bevor es überhaupt den Extruder erreicht.
Das erste Gesetz bei der Verarbeitung von Kunststoffen geringer Dichte ist die Größenreduzierung. Große, unregelmäßige Stücke haben eine zu große Oberfläche und neigen dazu, sich zu falten, zu dehnen und zu verheddern. Indem Sie das Material in kleinere, gleichmäßige Stücke zerkleinern, verringern Sie die Wahrscheinlichkeit, dass es sich verhakt. Dies ist die Hauptursache für die Überbrückung.
Durch die Integration eines Hochleistungs- Kunststofffolienzerkleinerers in Ihren Arbeitsablauf werden unhandliche Abfälle in einen konsistenten Ausgangsstoff umgewandelt. Ein geeignetes Zerkleinerungssystem zerkleinert lange, faserige Materialien sauber. Dadurch wird verhindert, dass sie sich um Förderbänder oder Extruderschnecken wickeln. Während das Zerkleinern allein die Schüttdichte nicht wesentlich erhöht, entsteht dadurch eine gleichmäßige Partikelgröße, die sich wesentlich einfacher fördern, lagern und in nachfolgenden Verdichtungsschritten verarbeiten lässt.
Es ist wichtig zu beachten, dass nicht alle Zerkleinerungsgeräte für flexible Kunststoffe geeignet sind. Standardgranulatoren arbeiten mit hohen Geschwindigkeiten. Dadurch schweben leichte Folien ziellos in der Schneidkammer herum und erzeugen übermäßige Hitze und Staub. Ein speziell für Folien konzipierter Einwellenzerkleinerer arbeitet mit niedrigerer Drehzahl und höherem Drehmoment. Um flexible Materialien sauber zu scheren, ohne dass sie sich um die rotierende Welle wickeln, sind spezielle V-förmige Rotorkonstruktionen und eng tolerierte Klingen erforderlich.
Während die Zerkleinerung das Problem der Partikelgröße löst, löst sie nicht das Problem der geringen Schüttdichte. Um den Durchsatz zu maximieren, muss das Material verdichtet werden, bevor es in den Extruder gelangt. Hier wird der Fräsverdichter zum absoluten Game-Changer.
Ein Schneidverdichter ist eine große, zylindrische Verarbeitungskammer, die direkt über der Einfüllöffnung des Extruders sitzt. Es ersetzt effektiv den standardmäßigen Schwerkrafttrichter. Die Ingenieure haben es speziell entwickelt, um die Lücke zwischen Abfall geringer Dichte und Extrusion mit hoher Kapazität zu schließen.
Im Inneren des Verdichters schneiden und vermischen Hochgeschwindigkeitsrotationsmesser kontinuierlich die Kunststoffflocken. Die kinetische Energie dieser rotierenden Schaufeln erzeugt erhebliche Reibungswärme. Durch diese gezielte Hitze erweichen und schrumpfen die leichten Folien und Beutel. Sie agglomerieren zu dichteren, schwereren Körnchen. Durch das Austreiben der eingeschlossenen Luft und das Schrumpfen des Kunststoffs wird die Schüttdichte unmittelbar vor der Extrusionsphase drastisch erhöht.
Im Gegensatz zu Standardtrichtern, die auf der Schwerkraft basieren, nutzt der Schneidverdichter aktive mechanische Kraft. Die rotierenden Schaufeln erzeugen einen kraftvollen Zentrifugalwirbel. Dadurch wird das neu verdichtete, vorgewärmte Material aktiv direkt in die Extruderschnecke gedrückt. Durch die Aufrüstung auf eine umfassende Kunststoffpelletierlinie, die mit einem Schneidverdichter ausgestattet ist, werden Materialmangel und Brückenbildung vollständig vermieden. Es stellt sicher, dass die Schneckenflügel bis zur absoluten Maximalkapazität gefüllt sind.
Wenn die Integration eines Schneidverdichters für Ihr spezifisches Anlagenlayout nicht möglich ist, gibt es alternative Maschinenbaulösungen, die darauf ausgelegt sind, Materialien mit geringer Dichte aktiv in den Extrusionsprozess zu zwingen.
Ein seitlicher Krafteinzug ist ein Hilfseinzugsmechanismus, der senkrecht oder in einem Winkel zum Hauptextruderzylinder montiert ist. Dieses Gerät nutzt mechanische Verdrängung und verfügt typischerweise über zwei gleich- oder gegenläufig rotierende Schrauben. Diese Hilfsschnecken greifen mechanisch die leichten Flusen und treiben sie unter enormem Druck direkt in die Schmelzzone. Durch die Synchronisierung der Geschwindigkeit des Zwangszuführers mit der Hauptextruderschnecke über ein Regelsystem mit geschlossenem Regelkreis umgeht dieser kontinuierliche Zufuhrmechanismus effektiv Überbrückungsprobleme.
Die Innengeometrie der Extruderschnecke spielt eine entscheidende Rolle bei der Handhabung von Kunststoffen mit geringer Dichte. Eine für starres Mahlgut konzipierte Standardschnecke verfügt typischerweise über einen relativ flachen Einzugsbereich. Dadurch kann pro Umdrehung nicht genügend Volumen an leichtem Film erfasst werden. Um Flusen effizient zu verarbeiten, entwickeln die Hersteller spezielle Schneckenprofile mit deutlich tieferen Gängen in der Einzugszone. Diese erhöhte Kanaltiefe maximiert das verfügbare freie Volumen. Dadurch kann die Schnecke mit jeder einzelnen Umdrehung ein größeres physisches Volumen an leichtem Material erfassen und fördern.
Da Materialien mit geringer Schüttdichte von Natur aus große Mengen an Umgebungsluft und Oberflächenfeuchtigkeit in den Extruderzylinder befördern, ist eine robuste Entgasung unerlässlich. Wenn diese Luft nicht aggressiv entfernt wird, wird sie in der Polymerschmelze eingeschlossen. Moderne Extruder, die leichte Materialien verarbeiten, müssen mit Doppel- oder sogar Dreifach-Vakuum-Entgasungszonen ausgestattet sein. Leistungsstarke Flüssigkeitsring-Vakuumpumpen extrahieren aktiv flüchtige Gase, bevor die Schmelze den Düsenkopf erreicht, und sorgen so für feste, gleichmäßige Pellets.
Der Kauf von industriellen Recyclinggeräten ist mit erheblichen Kapitalausgaben verbunden. Wenn Ihr Primärrohstoff aus Kunststoffen mit geringer Schüttdichte besteht, müssen Ihre Bewertungskriterien streng sein und sich auf die langfristige Betriebseffizienz konzentrieren.
Der erste Schritt bei der Gerätebewertung ist eine strenge Prüfung Ihres typischen Materialstroms. Wenn Ihre Anlage einen gemischten Strom verarbeitet, bei dem leichte Folien und gewebte Beutel mehr als 30 Prozent des Volumens ausmachen, versagen Standardsysteme mit Schwerkraftzufuhr. In diesen Szenarien sind eine anfängliche Größenreduzierung und aktive Verdichtung zwingend erforderlich, um katastrophale Verwicklungen und Verstopfungen zu verhindern.
Das moderne Kunststoffrecycling ist stark auf Automatisierung angewiesen, um einen konstanten Durchsatz aufrechtzuerhalten und die Maschinen vor Bedienerfehlern zu schützen. Wenn Sie eine neue Linie evaluieren, sollten Sie das System der speicherprogrammierbaren Steuerung genau unter die Lupe nehmen. Fortschrittliche SPS nutzen PID-Schleifen, um die Stromstärke des Hauptmotors in Echtzeit zu überwachen. Erkennt die SPS einen Lastabfall, erhöht sie automatisch die Geschwindigkeit der Zuführeinheit. Wenn umgekehrt der Schmelzedruck ansteigt, verlangsamt das System vorübergehend die Zufuhrgeschwindigkeit. Darüber hinaus stellt die Suche nach hohen L/D-Verhältnissen wie 32:1 oder 36:1 sicher, dass das Material ausreichend Verweilzeit hat, um richtig zu schmelzen und zu entgasen.
Beschaffungsentscheidungen müssen auf den Gesamtbetriebskosten und nicht nur auf den anfänglichen Investitionsausgaben basieren. Ein kostengünstiger Standard-Extruder könnte finanziell attraktiv erscheinen. Wenn der Durchsatz bei der Verarbeitung von Filmen mit geringer Dichte jedoch um 60 Prozent sinkt, werden die anfänglichen Einsparungen durch den Betriebsaufwand schnell zunichte gemacht. Ein System, das einen hohen Durchsatz für leichte Kunststoffe garantiert, ist mit höheren Vorlaufkosten verbunden, amortisiert sich jedoch schnell, da sich der Tagesertrag verdoppelt und die manuellen Arbeitskosten drastisch gesenkt werden.
Eine geringe Schüttdichte ist der stille Feind des Maschinendurchsatzes. Es verwandelt Recyclingbetriebe mit hohem Potenzial leicht in ineffiziente, arbeitsintensive Kämpfe. Die dem Trichter zugrunde liegende Physik wird durch mehr manuelle Arbeit nicht behoben. Leichte Kunststoffe erfordern spezielle mechanische Lösungen für eine effiziente Verarbeitung.
Durch die Vorbehandlung der Materialien mit einem Qualitätszerkleinerer und die Aufrüstung auf eine fortschrittliche Pelletiermaschine, die mit einem Schneidverdichter oder einer Zwangszuführung ausgestattet ist, garantieren Sie eine kontinuierliche Zuführung mit hoher Kapazität. Hören Sie auf, den vollen Preis für Strom zu zahlen, um eine halb leere Maschine zu betreiben. Bewerten Sie noch heute Ihre aktuelle Durchsatzeffizienz. Besuchen Sie Jwell Recycling, um gezielte Anlagen-Upgrades zu erkunden und beraten Sie sich mit unserem Ingenieurteam, um eine maßgeschneiderte Recyclinglinie zu entwerfen, die Abfälle geringer Dichte mühelos in hochwertige Kunststoffpellets umwandelt.
Obwohl es je nach Maschine unterschiedlich ist, ist eine Schüttdichte von etwa 300 bis 400 kg/m³ im Allgemeinen ideal für Standard-Schwerkraftextruder. Materialien unter 100 kg/m³ erfordern fast immer spezielle Zuführgeräte wie einen Schneidverdichter, um einen effizienten Durchsatz aufrechtzuerhalten.
Während ein Granulator Folien schneiden kann, neigen leichte Materialien dazu, in der Hochgeschwindigkeits-Schneidkammer herumzuschweben und übermäßige Hitze und Staub zu erzeugen, ohne richtig verarbeitet zu werden. Ein spezieller Kunststofffolienzerkleinerer arbeitet mit einer niedrigeren Geschwindigkeit und einem höheren Drehmoment, was ihn bei der anfänglichen Zerkleinerung von Materialien mit geringer Dichte weitaus effizienter und zuverlässiger macht.
Hohle Pellets werden hauptsächlich durch eingeschlossene Luft und Feuchtigkeit verursacht. Da Materialien mit geringer Schüttdichte eine große Menge Umgebungsluft in den Zylinder transportieren, wird diese Luft in der Kunststoffschmelze eingeschlossen, wenn Ihre Extrusionslinie nicht über ein geeignetes, mehrstufiges Vakuumentgasungssystem verfügt. Dies führt zu hohlen, spröden und minderwertigen Pellets.
Bei Materialien mit extrem geringer Schüttdichte wie Agrarfolien oder PP-Gewebesäcken kann die Integration eines Schneidverdichters den Durchsatz einer Pelletiermaschine um 50 bis über 100 Prozent im Vergleich zu einer herkömmlichen Schwerkrafttrichteranordnung steigern. Dies wird einfach dadurch erreicht, dass das Material verdichtet wird und sichergestellt wird, dass die Extruderschnecke immer voll gepackt ist.
Feuchtigkeit, die auf großen Oberflächen wie Filmen ruht, verdampft schnell im erhitzten Zylinder, was zu starker Schaumbildung und Polymerzersetzung führt. Durch die richtige Vorwärmung des Kompaktors wird die Oberflächenfeuchtigkeit vor der Extrusion verdrängt, während eine Mehrzonen-Vakuumentgasung erforderlich ist, um den verbleibenden Dampf aus der Schmelze zu entfernen.
Einschneckenextruder mit integrierten Schneidverdichtern sind aufgrund ihrer hohen Volumenkapazität, ihres robusten Designs und ihrer Kosteneffizienz der Industriestandard für das Recycling von Post-Consumer-Folien. Doppelschneckensysteme sind in der Regel speziellen Compoundierungsanwendungen vorbehalten, bei denen eine intensive Vermischung mit Additiven statt einer grundlegenden Volumenrückgewinnung erforderlich ist.


