
- Alles
- Produktname
- Schlüsselwörter
- Produktmodell
- Produktübersicht
- Produktbeschreibung
- Volltextsuche
 Deutsch


Anzahl Durchsuchen:0 Autor:Site Editor veröffentlichen Zeit: 2026-09-11 Herkunft:Powered


Leiden Ihre Recyclinglinien unter schlechter Pelletqualität? Inkonsistente Partikelgrößen sind meist die versteckte Ursache. Nachgelagerte Prozesse erfordern präzise physikalische Abmessungen, um erfolgreich zu sein. Selbst geringfügige Abweichungen in der Geometrie des Ausgangsmaterials können die Produktionseffizienz drastisch beeinträchtigen. In diesem Beitrag werden wir genau untersuchen, wie sich die Materialgröße auf jede Phase des Recyclingweges auswirkt. Wir werden auch herausfinden, wie die Wahl der richtigen Zerkleinerungsausrüstung die Lücke zwischen Sperrmüll und hochprofitablem Recyclingharz schließt.
Betrachtet man die aktuelle Marktdynamik, verlagert sich der Recyclingsektor schnell in Richtung hochwertiger mechanischer Systeme mit geschlossenem Kreislauf und fortschrittlicher chemischer Depolymerisation. Globale Marken verlangen mittlerweile Post-Consumer-Harz in Lebensmittelqualität, um anspruchsvolle Nachhaltigkeitsziele zu erreichen. Folglich schrumpft die Toleranz für Rohstoffinkonsistenzen auf nahezu Null. Die präzise Zerkleinerung wird nicht mehr als einfacher Vorbehandlungsschritt betrachtet. Es hat sich zu einem wichtigen Gateway für die Qualitätskontrolle entwickelt, das die Rentabilität des gesamten Betriebs bestimmt. Betriebe, die es versäumen, ihre Schredderprotokolle zu modernisieren, werden mit der Ablehnung ihrer Produktion durch hochrangige Käufer konfrontiert.
Im Zusammenhang mit der Kunststoffrückgewinnung bezieht sich die Partikelgröße auf die spezifischen physikalischen Abmessungen von geschredderten Flocken oder Mahlgut, typischerweise gemessen in Millimetern. Um eine angestrebte Dimension zu erreichen, geht es nicht nur darum, große Objekte kleiner zu machen. Vielmehr geht es darum, eine vorhersagbare Schüttdichte und Oberfläche für nachfolgende Verarbeitungsstufen zu entwickeln.
Die Zerkleinerung von Kunststoffabfällen erfolgt nach einem bestimmten mechanischen Ablauf. Der Prozess beginnt mit sperrigen, unregelmäßigen Materialien wie verdichteten Ballen, dicken Schüttungen oder langen Rohren. Diese Rohmaterialien werden einer Primärzerkleinerung unterzogen, um sie in handliche Stücke zu zerlegen. Anschließend durchläuft das Material häufig eine sekundäre Granulierung, um die endgültige, verfeinerte Flockengröße zu erreichen, die für die Weiterverarbeitung erforderlich ist.
Daher hängt der erste entscheidende Schritt auf diesem Weg stark von robuster Industrieausrüstung ab. Eine Anlage muss über eine zuverlässige Kunststoffzerkleinerungsmaschine verfügen , um riesige Abfallmengen gleichmäßig zu zerkleinern. Wenn die anfängliche Größenreduzierung unregelmäßig verläuft, wird jede nachfolgende Maschine in der Recyclinglinie Schwierigkeiten haben, die Inkonsistenz auszugleichen. Dies führt unweigerlich zu kaskadierenden betrieblichen Engpässen.
Nachgeschaltete Recyclinganlagen sind für den Umgang mit Materialien mit sehr spezifischen physikalischen Eigenschaften ausgelegt. Wenn die Eingabe von diesen strengen Parametern abweicht, wird die Effizienz des gesamten Systems beeinträchtigt. Werksleiter müssen verstehen, wie sich Maßabweichungen auf jede einzelne Phase auswirken.
Beim mechanischen Recycling müssen zerkleinerte Kunststoffe gründlich gewaschen werden, um Schmutz, Klebstoffe und organische Rückstände zu entfernen. Die Partikelgröße bestimmt in dieser Phase direkt das Verhältnis von Oberfläche zu Volumen. Wenn die Partikel zu groß sind, bleiben die Verunreinigungen in Falten verborgen oder haften an intakten Oberflächen. Diese großen Stücke überstehen den Friktionswaschvorgang problemlos. Umgekehrt können Partikel, wenn sie auf mikroskopische Größe reduziert werden, durch die feinen Siebe von Schwimm-Sink-Tanks schlüpfen. Dies führt dazu, dass erhebliche Mengen Material in den Abfluss gespült werden und die Gewinnmargen direkt schmälern.
Die Extrusion basiert auf einer präzisen, vorhersehbaren thermischen Dynamik. Im Inneren eines Extruderzylinders absorbieren gleichmäßige Partikel Wärme und schmelzen mit gleichmäßiger Geschwindigkeit. Wenn gemischte Größen in den Einfülltrichter geschüttet werden, kommt es zu starken thermischen Ungleichgewichten. Große Brocken benötigen zum Schmelzen mehr Hitze und Verweilzeit. Sie passieren die Schnecke oft teilweise ungeschmolzen und verursachen im fertigen Pellet optische Mängel, sogenannte Gele. Währenddessen schmelzen kleinere Fragmente zu schnell, was dazu führt, dass die Polymerketten verbrennen und sich zersetzen. Dieser thermische Abbau verringert die mechanische Festigkeit, Farbklarheit und den Marktwert des resultierenden Harzes drastisch.
Fortgeschrittene Recyclingmethoden wie Pyrolyse und Vergasung reagieren noch empfindlicher auf die Geometrie des Rohstoffs. Chemische Reaktoren erfordern einen hochspezifischen, gleichmäßigen Input, um eine konsistente Wärmeübertragung und Reaktionsgeschwindigkeit sicherzustellen. Unregelmäßig große Einsatzstoffe verursachen kalte Stellen im Reaktorkern. Dies verringert die Ausbeute der gewünschten chemischen Produkte und erhöht gleichzeitig die Produktion unerwünschter, minderwertiger Nebenprodukte.
Das Versäumnis, die physischen Abmessungen zu kontrollieren, kostet Verarbeitungsbetrieben Tausende von Dollar an Effizienzverlust, Notfallwartung und ruinierten Chargen. Ein von geringer Qualität Abfallzerkleinerer für Kunststoffabfälle führt oft zu extremen Produktionsschwankungen, was zu schwerwiegenden Betriebsrisiken im gesamten Werksbereich führt.
Wenn die Partikel zu groß sind, kommt es zur Brückenbildung. Hierbei handelt es sich um ein Phänomen, bei dem sich übergroße Flocken verhaken und den Materialfluss in Trichtern, Silos und pneumatischen Förderleitungen blockieren. Bediener sind gezwungen, schwere Geräte manuell zu räumen, was zu gefährlichen und kostspieligen Ausfallzeiten führt. Im Inneren des Extruders erhöhen diese übergroßen Teile den physischen Verschleiß der Schnecken und Zylinder. Sie verhindern außerdem eine vollständige Entgasung, wodurch Luftblasen im Endprodukt zurückbleiben.
Am anderen Ende des Spektrums stellen übermäßige Feinanteile und Staub ein ebenso schädliches Szenario dar. Mikropartikel werden beim Transport leicht weggeblasen. Wenn sich feiner Plastikstaub ansammelt, blendet er optische Sortiersensoren und bildet in Reibscheiben eine schlammige Paste. Wartungsteams müssen die Linie zum manuellen Schaben anhalten. Noch besorgniserregender ist, dass hohe Konzentrationen von Kunststoffstaub in der Luft ein ernstes Risiko für die Atemwege der Arbeitnehmer darstellen und die Gefahr einer Verbrennung in der Anlage drastisch erhöhen.
Es gibt keine universelle Dimension für das gesamte Kunststoffrecycling. Das ideale Ziel hängt von mehreren sich überschneidenden Faktoren ab, die Betriebsleiter täglich bewerten müssen. Um dies zu vereinfachen, haben wir eine Kernreferenzmatrix für Standardanwendungen zusammengestellt.
| Ausgangsmaterialtyp, | angestrebte Ausgangsgröße, | empfohlene Rotorkonfiguration, | nachgeschaltete Anwendung |
|---|---|---|---|
| Starre Kunststoffe wie HDPE-Rohre | 40mm bis 60mm | Versetzte Anordnung, niedrige Drehzahl, hohes Drehmoment | Sekundäre Granulierung |
| Flexible Agrarfolien | 50mm bis 80mm | V-förmige Anordnung, höhere Drehzahl | Reibwaschen und Auspressen |
| Gemischter Post-Consumer-Abfall | 20mm bis 40mm | Hochleistungs-Flachmesser mit geringem Abstand | Chemische Pyrolysereaktoren |
| Sauberes Mahlgut | 10mm bis 15mm | Hochgeschwindigkeits-Granulatorrotor | Direkte Einschneckenextrusion |
Verschiedene Polymere verhalten sich bei mechanischer Belastung unterschiedlich. Starre Kunststoffe zerbrechen und schneiden anders als flexible Gewächshausfolien. Starre Materialien erfordern in der Regel eine langsamere Rotorgeschwindigkeit und spezielle Siebgeometrien, um die gleiche Ausgabedimension wie flexible Folien zu erreichen. Der unmittelbare Bestimmungsort des zerkleinerten Materials bestimmt dessen erforderliche Größe. Standard-Extrusionslinien bevorzugen typischerweise eine einheitliche Sekundärflockengröße von 10 mm bis 15 mm. Primäre Zerkleinerungsgeräte haben die Aufgabe, das Material perfekt für einen sekundären Granulator vorzubereiten, ohne den Primärmotor zu stark zu belasten.
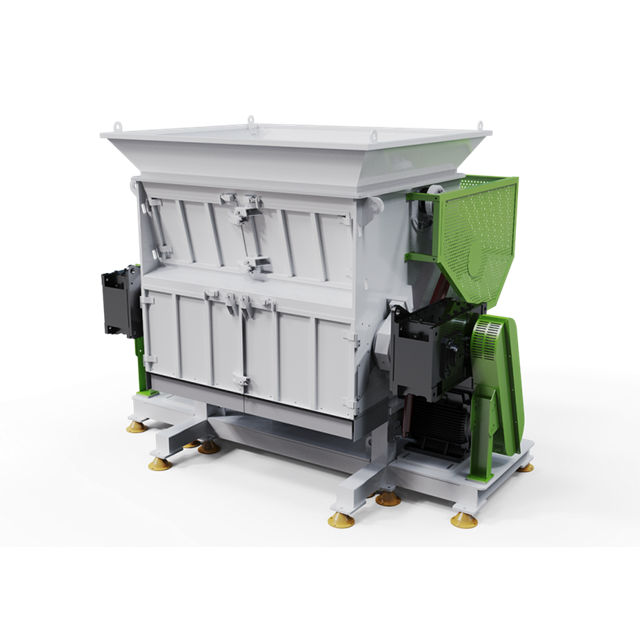
Bei der Bewertung von Geräten zur Größenreduzierung für eine Recyclinganlage wägen Anlagenmanager häufig die Unterschiede zwischen verschiedenen Konfigurationen ab. Während sich Doppelwellenmaschinen bei der anfänglichen Volumenreduzierung bei sperrigen Artikeln wie Reifen auszeichnen, sind sie für eine präzise nachgelagerte Vorbereitung grundsätzlich ungeeignet. Der technische Standard zur Erzielung einer strengen Dimensionskontrolle ist der Einwellenzerkleinerer.
Herkömmliche Doppelwellenmaschinen ziehen Material durch gegenläufig rotierende Messer. Dieser Mechanismus zerreißt und zerreißt den Kunststoff, was zu langen, gezackten und sehr unregelmäßigen Streifen führt. Im Gegensatz dazu verwendet eine ausgereifte Einwellenmaschine einen Hochgeschwindigkeitsrotor, der mit gehärteten Schneidmessern ausgestattet ist. Diese Messer laufen mit extrem engen Toleranzen gegen eine stationäre Statorklinge, oft genau kalibriert zwischen 0,2 mm und 0,5 mm.
Durch diese Scherwirkung wird der Kunststoff sauber zerteilt. Saubere Schnitte verhindern eine Dehnung und Spannung des Polymers, wodurch die Entstehung von Reibungswärme verringert wird. Darüber hinaus wird durch diesen sauberen Schneidvorgang die Entstehung von Kunststoffpartikeln und -staub deutlich minimiert. Dies ist ein entscheidender Faktor für die Aufrechterhaltung einer hohen Materialausbeute.
Der entscheidende Vorteil einer Einzelwellenkonfiguration ist die integrierte Siebtechnologie. Einwellenmaschinen zwingen das Material dazu, in der Schneidkammer zu bleiben, bis es den genauen Durchmesser des installierten Siebs passiert. Dadurch ist gewährleistet, dass absolut keine übergroßen Partikel in den Extruder gelangen. Moderne Geräte wie die DYSSQ-Serie sind für die Verarbeitung unterschiedlichster Materialien konzipiert, ohne Kompromisse bei der Ausgabekonsistenz einzugehen. Durch die Anpassung der Rotorgeschwindigkeit und den Austausch der Siebgrößen können Anlagen eine strenge Kontrolle über ein breites Spektrum an Polymertypen aufrechterhalten.
Investitionen in Industriemaschinen sind ein erheblicher Kapitalaufwand. Um sicherzustellen, dass die Ausrüstung die nachgelagerte Effizienz tatsächlich unterstützt, müssen Entscheidungsträger bestimmte technische Merkmale bewerten. Diese Funktionen wirken sich direkt auf die Betriebszeit und das Wärmemanagement aus.
Anpassbare und austauschbare Siebe: Die Fähigkeit, sich schnell an unterschiedliche Downstream-Anforderungen anzupassen, ist von entscheidender Bedeutung. Suchen Sie nach Maschinen mit hydraulisch abgesenkten Siebträgern. Dieses ergonomische Design ermöglicht einem einzelnen Bediener den sicheren und schnellen Siebwechsel und minimiert so kostspielige Ausfallzeiten beim Materialwechsel.
Intelligente hydraulische Schieber: Bei einer Einzelwellenkonfiguration muss das Material kontinuierlich dem Schneidrotor zugeführt werden. Fortschrittliche Zerkleinerer nutzen SPS-gesteuerte, stromabhängige Hydraulikzylinder von Siemens. Wenn der Rotor anfängt, zu viel elektrischen Strom zu ziehen, was darauf hindeutet, dass eine massive HDPE-Spülung auf die Rotorblätter trifft, fährt der Stößel automatisch zurück. Dies verhindert eine Überlastung des Motors. Diese intelligente Zuführung sorgt für eine gleichmäßige Bisstiefe der Messer, was sich direkt in einer gleichmäßigen Flockengröße niederschlägt.
Fortschrittliche Kühlsysteme: Reibung ist der Feind des Kunststoffrecyclings. Polymere mit niedrigen Schmelzpunkten sind sehr anfällig für thermischen Abbau. Industriezerkleinerer verfügen über wassergekühlte Rotorwellen und Statorgehäuse zur Wärmeableitung. Dadurch bleibt der Kunststoff in einem festen Zustand und ermöglicht ein sauberes Schneiden.
Zugänglichkeit für routinemäßige Wartung: Stumpfe Klingen schneiden nicht; sie pulverisieren. Die Aufrechterhaltung scharfer Klingen ist das wichtigste Betriebsprotokoll. Die Ausstattung mit übergroßen Zugangstüren und umkehrbaren Schneidkronen aus DC53-Stahl ermöglicht es dem Bediener, die Klinge einfach auf eine neue Kante zu drehen. Dadurch wird der Arbeitsaufwand für die routinemäßige Wartung erheblich reduziert.
Letztendlich müssen die technischen Spezifikationen Ihrer Maschinen zu messbaren finanziellen Erträgen führen. Der Zusammenhang zwischen präziser Partikelgrößenkontrolle und Kapitalrendite ist direkt und quantifizierbar. Anlagen, die von rudimentären Brechern zu speziellen, präzisionsgefertigten Zerkleinerern aufrüsten, verzeichnen in der Regel enorme Verbesserungen.
Erstens erhöht sich der Extrusionsdurchsatz dramatisch. Extruder funktionieren optimal, wenn sie mit einer konsistenten, einheitlichen Ernährung gefüttert werden. Durch die Eliminierung übergroßer Partikel und Brückenbildungsprobleme kann der Extruder kontinuierlich mit der maximal ausgelegten Drehzahl laufen. Empirische Betriebsdaten zeigen, dass eine ordnungsgemäße Größenreduzierung den Gesamtdurchsatz der Extrusionslinie um bis zu 25 Prozent steigern kann.
Zweitens steigt die Produktbewertung. Auf dem hart umkämpften Markt für recyceltes Harz bestimmt die Qualität der Pellets den Verkaufspreis. Die gleichmäßige Partikelgröße gewährleistet eine gleichmäßige Wärmeaufnahme während der Schmelzphase. Dadurch entstehen hochwertigere, fehlerfreie Pellets, die von den Verpackungsherstellern zu Höchstpreisen angeboten werden.
Schließlich senken reduzierter Arbeitsaufwand und ungeplante Ausfallzeiten die Betriebskosten. Jede Stunde, die damit verbracht wird, einen Trichter zu reinigen, ist eine Stunde Produktionsverlust. Ein hochwertiger Aktenvernichter beseitigt diese Engpässe an der Quelle, sodass sich das Anlagenpersonal auf die Qualitätskontrolle statt auf die Fehlerbehebung im Notfall konzentrieren kann.
Der Erfolg des Downstream-Recyclings hängt im Wesentlichen von der richtigen Materialaufbereitung ab. Die präzise Partikelgröße sorgt für optimales Schmelzen, besseres Waschen und eine hervorragende Endproduktqualität. Mit inkonsistenten Rohstoffen kann man einfach keine profitable Kreislaufwirtschaft aufbauen. Indem sie die Größenreduzierung als grundlegendes Präzisionsinstrument der gesamten Recyclinglinie betrachten, können Facility Manager ihre nachgelagerten Prozesse schützen. Wenn Ihre Anlage mit inkonsistenten Rohstoffen zu kämpfen hat, ist es an der Zeit, Ihre Strategie zur Größenreduzierung zu aktualisieren. Entdecken Sie die leistungsstarken Recyclinglösungen bei Jwell Machinery, um genau die Ausrüstung zu finden, die auf Ihre Produktionsanforderungen zugeschnitten ist.
Standardmäßige mechanische Recyclinglinien folgen im Allgemeinen einem zweistufigen Zerkleinerungsprozess. Bei der Primärzerkleinerung werden Sperrmüll in der Regel in einheitliche Stücke von 40 mm bis 100 mm zerkleinert. Diese standardisierten Stücke werden dann einem sekundären Granulator zugeführt, der sie weiter auf 10 mm bis 15 mm große Flocken zerkleinert. Dieser spezielle Bereich gilt als Industriestandard für effizientes Reibwaschen, optische Sortierung und gleichmäßiges Schmelzen in Standardextrudern.
Ja, eine ausgereifte Einwellenmaschine ist außergewöhnlich vielseitig und kann eine Vielzahl von Polymertypen verarbeiten. Der Schlüssel liegt in der Einstellbarkeit. Bei starren Kunststoffen wie dickwandigen Rohren sorgt eine langsamere Rotorgeschwindigkeit mit einer versetzten Messeranordnung für ein hohes Drehmoment und verhindert ein Zersplittern. Bei flexiblen Materialien wie Agrarfolien sorgt eine höhere Rotorgeschwindigkeit mit einer V-förmigen Schneidanordnung für sauberes Schneiden.
Die primäre Methode zur Anpassung der Ausgabegröße besteht darin, das direkt unter dem Schneidrotor angebrachte Sieb auszutauschen. Siebe werden mit spezifischen Lochdurchmessern hergestellt; Die Installation eines Bildschirms mit kleineren Löchern führt zu einer feineren Ausgabe. Darüber hinaus werden Größe und Qualität des Schnitts durch den Spalt zwischen den rotierenden Messern und den feststehenden Statormessern beeinflusst. Durch die Einhaltung eines engen, genau kalibrierten Spalts wird sichergestellt, dass das Material sauber geschnitten wird.
Übermäßiger Staub ist in der Regel auf eine schlechte Schneidmechanik und nicht auf den Kunststoff selbst zurückzuführen. Der häufigste Übeltäter ist das Arbeiten mit stumpfen Schneidmessern. Wenn Klingen ihre Schärfe verlieren, zerkleinern und pulverisieren sie das Polymer, anstatt es sauber zu scheren. Zu den weiteren Faktoren, die dazu beitragen, gehören ein falscher Abstand zwischen den Rotorblättern, der Betrieb des Rotors mit zu hoher Drehzahl oder die Verwendung einer zu restriktiven Siebgröße.
Extruderschnecken dienen zum Fördern und Schmelzen von Material basierend auf einer bestimmten Schüttdichte. Wenn die Partikelgröße stark schwankt, sinkt die Schüttdichte und die Schnecke verhungert. Gleichmäßige Partikel gelangen sanft in die Schneckengänge, sodass der Motor mit maximaler Effizienz ohne Drehmomentspitzen läuft. Diese gleichmäßige Zuführung maximiert direkt den stündlichen Durchsatz der Extrusionslinie.
Ein Primärzerkleinerer arbeitet mit niedrigen Geschwindigkeiten und hohem Drehmoment, um massive, sperrige oder stark verunreinigte Gegenstände in grobe Stücke zu zerkleinern, die normalerweise etwa 40 mm bis 100 mm groß sind. Ein sekundärer Granulator arbeitet mit hoher Geschwindigkeit und geringerem Drehmoment, nimmt diese vorzerkleinerten Stücke auf und schneidet sie sauber in endgültige 10- bis 15-mm-Flocken, die zum Waschen und Extrudieren bereit sind. Die Verwendung beider nacheinander schützt die Ausrüstung und gewährleistet eine perfekte Größenkontrolle.


