
- Alles
- Produktname
- Schlüsselwörter
- Produktmodell
- Produktübersicht
- Produktbeschreibung
- Volltextsuche
 Deutsch


Anzahl Durchsuchen:0 Autor:Site Editor veröffentlichen Zeit: 2026-11-03 Herkunft:Powered


Wichtige Erkenntnisse
Um fundierte Entscheidungen über die Post-Extrusions-Hardware treffen zu können, müssen Sie zunächst die betrieblichen Grenzen der Schmelzeinheit selbst verstehen. Polyethylen hoher Dichte ist ein hochkristallines Polymer. Es ist weithin für sein hervorragendes Verhältnis von Festigkeit zu Dichte und seine hervorragende chemische Beständigkeit bekannt. Diese spezifischen thermischen und rheologischen Eigenschaften erfordern eine präzise mechanische Handhabung des Polymers während der Schmelzphase.
Die Hauptfunktion des Extruders besteht darin, feste Rohstoffe wie Pellets, Flocken oder Mahlgut aufzunehmen. Die Maschine setzt diese Feststoffe kontrollierter Hitze und mechanischer Scherung aus. Diese intensive Umgebung wandelt den Roheinsatz in eine homogene, unter Druck stehende Schmelze um. Die Innengeometrie des Zylinders, insbesondere das Länge-zu-Durchmesser-Verhältnis und das Schneckenprofil, ist so konstruiert, dass sie dem spezifischen Schmelzindex des Polymers entspricht.
Der kritische Übergabepunkt liegt genau am Düsenkopf. Sobald das geschmolzene Polymer die Düse verlässt, übernimmt sofort der nachgelagerte Prozess. Die falsche Abstimmung eines Extruders mit inkompatibler oder minderwertiger nachgeschalteter Hardware führt unweigerlich zu schwerwiegenden Produktionsproblemen. Wenn der nachgeschaltete Puller zu schnell arbeitet, reißt der Schmelzebruch die Produktoberfläche auf. Bei einer zu langsamen Verarbeitung der Schmelze entsteht ein gefährlicher Gegendruck. Dies birgt die Gefahr von Geräteschäden und führt zu einem schnellen thermischen Abbau des Polymers.
Ein breiterer Blick auf die aktuelle Fertigungslandschaft zeigt einen massiven globalen Wandel hin zur Kreislaufwirtschaft. Aktuelle Marktanalysen zeigen, dass strenge Umweltauflagen Verpackungshersteller dazu drängen, deutlich höhere Anteile an Post-Consumer-Harz in ihre Produktlinien zu integrieren. Infolgedessen ist die industrielle Nachfrage nach hochwertigem recyceltem HDPE-Granulat sprunghaft angestiegen. Anlagen, die mit automatisierten Recyclinglinien mit hoher Ausbeute ausgestattet sind, verzeichnen derzeit beispiellose Gewinnspannen.
Für Abfallentsorgungsbetriebe ist die Kombination einer Schmelzanlage mit einer speziellen Recyclinganlage eine äußerst lukrative Wahl. Diese Konfiguration zielt speziell auf das Post-Consumer- und Post-Industrial-Recycling ab. Es wandelt sperrige, unregelmäßige Kunststoffabfälle effizient in einheitliches, marktreifes Granulat um.
Ingenieure müssen den geeigneten Schneidmechanismus basierend auf dem Materialverhalten und der Fabrikfläche auswählen. Beim herkömmlichen Strangverfahren drückt der Extruder die Schmelze durch eine Mehrlochdüse, um kontinuierliche Stränge zu bilden. Diese Stränge werden durch ein langes Wasserkühlbad aus Edelstahl gezogen, mit einem Luftmesser getrocknet und einem Rotationsschneider zugeführt. Diese Methode bleibt für saubere, stabile HDPE-Schmelzflüsse äußerst effektiv.
Bei Materialien mit schwankenden Schmelzflussraten ist das Wasserringschneiden oft die bessere Wahl. Rotierende Klingen schneiden das Polymer direkt an der Düsenfläche. Die Zentrifugalkraft schleudert die frisch geschnittenen, halbgeschmolzenen Pellets in einen zirkulierenden Wasserring. Das Wasser kühlt sie sofort. Diese präzise Methode verhindert frustrierende Strangbrüche und erfordert eine deutlich geringere physische Stellfläche in der Fabrikhalle.
Der Verschmutzungsgrad Ihres Eingangsmaterials bestimmt die architektonische Gestaltung der Extrusionslinie. Einstufige Systeme eignen sich optimal für saubere, trockene und relativ gleichmäßige Abfälle. Ein einziger Durchgang reicht völlig aus, um das Material zu schmelzen, zu filtern und zu schneiden.
Post-Consumer-Kunststoffe enthalten oft Feuchtigkeit, Reste von Druckfarben und kleinere Verunreinigungen. Bei der Handhabung solch komplexer Abfälle ist ein robustes Pelletiersystem für Hartkunststoffe mit zweistufiger Konfiguration unbedingt erforderlich. Der Primärextruder übernimmt das anfängliche Schmelzen und die Primärfiltration. Der sekundäre Extruder arbeitet mit einer niedrigeren Geschwindigkeit, um eine tiefe Vakuumentgasung zu gewährleisten. Hochleistungs-Industrielinien verfügen häufig über ein Hauptverhältnis von Länge zu Durchmesser von 36:1 gepaart mit einem Nebenverhältnis von 12:1. Durch diese zweistufige Verarbeitung wird sichergestellt, dass flüchtige Gase vollständig entfernt werden. Die Produktionskapazitäten dieser Hochleistungsanlagen liegen typischerweise zwischen 300 und 1000 Kilogramm pro Stunde und garantieren dichte Pellets ohne strukturelle Schwächen.
Eine voll funktionsfähige Recyclinganlage besteht nie nur aus einer einzelnen Maschine. Es handelt sich um eine synchronisierte Abfolge spezialisierter Geräte. Eine Standard -Pelletierlinie für starre Kunststoffe integriert mehrere Kernkomponenten, um eine kontinuierliche Produktion ohne unerwartete Ausfallzeiten sicherzustellen.
Bevor das geschmolzene HDPE die Form erreicht, muss es ein Hochleistungsfiltersystem durchlaufen. Dadurch werden nicht schmelzende Verunreinigungen wie Papieretiketten oder nicht geschmolzene Fremdkunststoffe entfernt. In der Fabrikhalle verlassen sich die Bediener auf fortschrittliche kontinuierliche Non-Stop-Siebwechsler. Diese hydraulischen Einheiten ermöglichen den Austausch des Filtergewebes, ohne den Extruder anzuhalten. Durch die Aufrechterhaltung eines stabilen Innendrucks wird die Betriebszeit maximiert und eine Materialverschlechterung verhindert.
HDPE speichert die Wärme unglaublich gut. Zur Verfestigung der Polymerketten ist eine schnelle Abkühlung zwingend erforderlich. Nach der Abkühlphase kommen Zentrifugalentwässerungsmaschinen und Vibrationstrockner zum Einsatz. Diese Maschinen nutzen eine Hochgeschwindigkeitsrotation und einen gerichteten Luftstrom, um den Pellets gewaltsam Feuchtigkeit zu entziehen. Hochwertige Trocknungssysteme garantieren, dass das Endprodukt den strengen Industriestandards für den Feuchtigkeitsgehalt entspricht und den Feuchtigkeitsgehalt strikt unter einem Prozent hält.
Die endgültige Granulatqualität hängt stark von der Präzision des nachgeschalteten Schneidwerks ab. Die Anlage verwendet rotierende Hochgeschwindigkeitsmesser, um das Polymer in gleichmäßige Formen zu schneiden. Nach dem Schneiden durchlaufen die Pellets Vibrationssiebe, um übergroße Granulatkörner abzutrennen. Leistungsstarke Luftgebläse befördern die angenommenen Pellets dann in große Lagersilos, wo sie automatisch verpackt und weltweit verteilt werden.
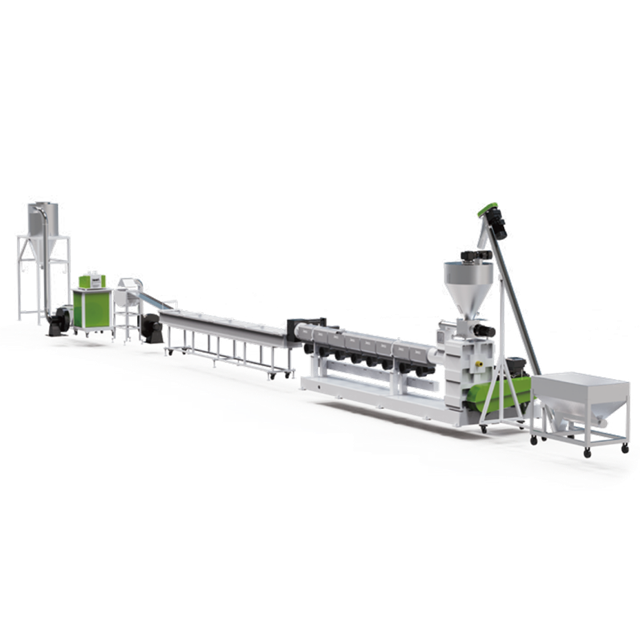
Über den Recyclingsektor hinaus wird der HDPE-Extruder stark in der Infrastrukturindustrie eingesetzt. Die fortschreitende globale Modernisierung kommunaler Wasserverteilungsnetze hat zu einer enormen Nachfrage nach PE100-Rohren geführt. Bei diesen Hochleistungsanwendungen ist die nachgeschaltete Ausrüstung eher für eine strenge Dimensionskalibrierung als für die Pelletierung ausgelegt.
Beim Extrudieren von Rohren verlässt das geschmolzene Rohr den Düsenkopf in einem sehr formbaren Zustand. Es ist äußerst anfällig für gravitative Verformungen. Es gelangt sofort in einen Vakuumkalibriertank. In dieser Edelstahlkammer zieht Unterdruck den weichen Kunststoff nach außen gegen eine präzise gefertigte Kalibrierhülse. Diese mechanische Wirkung bestimmt den genauen Außendurchmesser des Rohrs.
Gleichzeitig entziehen großvolumige Wassersprühdüsen dem Polymer schnell Wärme. Dickwandige Rohre speichern in ihrem Kern enorme Wärmeenergie. Dem anfänglichen Vakuumtank folgen häufig mehrere sekundäre Kühltanks. Wenn Sie an einer Rohrextrusionslinie entlanggehen, werden Sie feststellen, dass diese erweiterten Kühlzonen von entscheidender Bedeutung sind. Wenn keine ausreichende Kühlung gewährleistet ist, kommt es zu katastrophalen Schrumpfungen nach der Extrusion oder Problemen mit der Ovalität des Rohrs.
Weiter unten in der Linie ziehen Abzugsmaschinen das extrudierte Rohr physisch durch die Kühltanks. Abhängig vom Rohrdurchmesser verfügen diese Einheiten über Raupenketten oder Mehrbandkonfigurationen. Sie sind so konzipiert, dass sie das Rohr festhalten, ohne dass es zu einer Verformung der Oberfläche kommt.
Die Ziehgeschwindigkeit muss sorgfältig mit der Leistung des Extruders synchronisiert werden. Wenn der Abzug zu schnell erfolgt, wird die Rohrwand dünner und die Druckprüfung besteht nicht. Nach dem Abzieher schneiden automatische Planetenschneider oder staubfreie Kreissägen das kontinuierlich bewegte Rohr in handelsübliche Standardlängen.
Während Infrastrukturanwendungen auf Steifigkeit angewiesen sind, ermöglicht die inhärente Vielseitigkeit von HDPE die Verarbeitung zu flexiblen Verpackungen. Die hervorragenden Feuchtigkeitsbarriereeigenschaften des Polymers machen es zu einem festen Bestandteil der globalen Verpackungsindustrie.
Beim Blasfolienverfahren drückt der Extruder die homogene Schmelze vertikal nach oben durch eine kreisförmige Ringdüse. Durch die Mitte wird Druckluft eingeblasen. Dadurch wird der Kunststoff zu einer kontinuierlichen zylindrischen Blase aufgeblasen. Ein externer Luftring sorgt für gekühlte Luft mit hoher Geschwindigkeit um die Außenseite der Blase, um diese zu stabilisieren. Während die Blase durch einen Kühlturm nach oben wandert, verfestigt sie sich, bevor sie durch Führungsplatten kollabiert. Motorisierte Andruckrollen ziehen dann die flachgedrückte Folie fest.
Für Anwendungen, die dickere halbstarre Verpackungen erfordern, wird die Plattenextrusion eingesetzt. Der Extruder beschickt eine flache Kleiderbügeldüse, die das Polymer zu einer breiten Bahn verteilt. Diese geschmolzene Bahn wird sofort auf eine Reihe hochglanzpolierter Kühlwalzenkalender gegossen. Diese Walzen kühlen den Kunststoff sofort ab. Der genaue Abstand zwischen diesen Rollen bestimmt die endgültige Dicke des Blechs.
Der betriebliche Erfolg einer Extrusionsanlage hängt stark von der technischen Synchronisierung zwischen der Schmelzeinheit und ihren nachgeschalteten Gegenstücken ab. Der isolierte Betrieb dieser Maschinen führt zu katastrophalen Prozessausfällen und Materialverschwendung.
Die Aufrechterhaltung einer konstanten Schmelzetemperatur und eines stabilen Düsendrucks ist die absolute Grundlage für die Extrusionsstabilität. Bei Temperaturschwankungen verändert sich die Viskosität der Schmelze drastisch. In einer Rohrleitung führt dies zu ungleichmäßigen Wandstärken. In einer Pelletierlinie führt dies zu einem fadenziehenden Ausstoß. Fortschrittliche Linien nutzen Proportional-Integral-Derivativ-Regler mit geschlossenem Regelkreis und Präzisionszahnradpumpen, um Druckspitzen abzumildern.
Die mechanische Synchronisation ist die zweite Säule der Prozessstabilität. Das Verhältnis zwischen der volumetrischen Leistung des Extruders und der Geschwindigkeit des nachgeschalteten Schneidwerkzeugs bestimmt die physikalischen Abmessungen des Endprodukts.
Beim Betrieb einer Hochleistungs- Kunststoffgranuliermaschine muss die Rotationsgeschwindigkeit der Schneidmesser genau auf den Schmelzefluss abgestimmt sein. Wenn sich die Klingen zu langsam drehen, werden die resultierenden Pellets zu lang. Wenn sich die Klingen zu schnell drehen, zerfallen die Pellets zu Staub. Dadurch sinkt der kommerzielle Wert des recycelten Materials drastisch.
| Prozessparameter | Upstream-Auswirkung | Downstream-Auswirkung | Empfohlene Kontrollmethode |
|---|---|---|---|
| Schmelztemperatur | Viskositäts- und Durchflussstabilität. | Abkühlzeitanforderungen und Formbeständigkeit. | Mehrzonen-Wärmeregler. |
| Druck sterben | Belastung des Extrudermotors und mögliche Überspannung. | Maßhaltigkeit und Gleichmäßigkeit der Pellets. | Schmelzedruckwandler und Zahnradpumpen. |
| Schraubendrehzahl | Gesamtvolumenleistung pro Stunde. | Abstimmung der Abzugsgeschwindigkeit und der Schneidmessergeschwindigkeit. | Motoren mit variablem Frequenzantrieb. |
| Kühlwassertemp | Keiner | Kristallisationsrate und Schrumpfungsverhinderung. | Industriekühler mit geschlossenem Kreislauf. |
Die Auswahl der geeigneten nachgeschalteten Ausrüstung ist mit einem hohen Investitionsaufwand verbunden. Entscheidungsträger müssen ihre Rohstoffeinsätze und Zielmärkte systematisch bewerten, um ihre Kapitalrendite zu beschleunigen.
Der erste Schritt ist eine strenge Bewertung des Ausgangsmaterials. Wenn Ihre Anlage saubere Industriereste verarbeitet, werden mit einem einstufigen Aufbau hervorragende Ergebnisse erzielt. Dieser optimierte Ansatz erfordert weniger Stellfläche und einen geringeren Wartungsaufwand.
Die Investition in stark kontaminierte Post-Consumer-Ballen erfordert eine völlig andere Strategie. Der Einsatz eines zweistufigen Systems mit aggressiver Vakuumentgasung und kontinuierlicher Schmelzefiltration ist hier unabdingbar. Für Hersteller, die auf den Bausektor abzielen, ist ein Aufbau mit Abzügen mit hohem Drehmoment und mehrstufiger Vakuumkalibrierung unbedingt erforderlich, um internationale Druckprüfstandards zu erfüllen.
Manuelle Downstream-Leitungen haben einen niedrigeren Anfangspreis, verursachen aber zwangsläufig höhere langfristige Kosten. Erhöhte Ausschussraten und längere Umrüstzeiten schmälern direkt die Gewinnspanne. Moderne intelligente Systeme verfügen über zentralisierte speicherprogrammierbare Steuerungen mit intuitiven Touchscreen-Schnittstellen. Mit diesen Systemen können Bediener den Extruder direkt mit den nachgeschalteten Abziehern verbinden. Bei einem leichten Druckabfall im Extruder passt die Steuerung die Abzugsgeschwindigkeit automatisch in Millisekunden an. Dadurch werden menschliche Fehler minimiert und die Materialverschwendung beim Anfahren deutlich reduziert.
Ein HDPE-Extruder ist eine unglaublich vielseitige Maschine. Sein wahres Herstellungspotenzial wird jedoch erst durch den damit verbundenen nachgelagerten Prozess erschlossen. Die Auswahl der richtigen Nachextrusionsausrüstung maximiert Ihren Produktionswert und gewährleistet eine strikte Produktkonsistenz. Präzise Rohrkalibrierungslinien garantieren die strukturelle Integrität von Infrastrukturprojekten. Hochergiebige Recyclingsysteme verwandeln stark verunreinigten Kunststoffabfall in reinen Gewinn.
Um auf dem anspruchsvollen Markt von heute wettbewerbsfähig zu bleiben, nehmen Sie sich die Zeit, Ihre aktuellen Produktionsengpässe gründlich zu bewerten. Entdecken Sie die fortschrittlichen Systeme von Jwell Recycling, um branchenführende Extrusions- und Recyclinglösungen zu finden, die auf Ihre spezifischen Materialanforderungen zugeschnitten sind. Lassen Sie sich von unseren Technikexperten beraten, um ein Setup individuell anzupassen, das perfekt zu Ihren Leistungszielen passt und den Betriebserfolg Ihrer Anlage beschleunigt.
Die Hauptfunktion des Extruders besteht lediglich darin, den Kunststoff zu schmelzen, zu homogenisieren und vorwärts zu pumpen. Allerdings ist es höchst ineffizient, genau dieselbe Maschine sowohl für die Rohrherstellung als auch für die Pelletierung zu verwenden. Das Design der Innenschraube wird normalerweise für eine bestimmte Anwendung entwickelt. Der Übergang von der Rohr- zur Pelletierung erfordert einen kompletten Austausch des Düsenkopfes und der gesamten nachgeschalteten Infrastruktur. Für eine optimale Ausbeute und Betriebsstabilität empfehlen Best Practices der Branche dringend den Einsatz spezieller Extrusionslinien für bestimmte Produktausbeuten.
Ein zweistufiges System verwendet einen primären Mutterextruder und einen sekundären Babyextruder, die in Reihe geschaltet sind. Der Hauptvorteil ist eine hervorragende Entgasung und eine fortschrittliche Schmelzefiltration. Bei der Verarbeitung von Post-Consumer-HDPE, das Restfeuchtigkeit oder geringfügige Oberflächenverunreinigungen enthält, erzeugt das Material beim Schmelzen flüchtige Gase. Der zweistufige Aufbau bietet eine erweiterte Verarbeitungszone mit mehreren Vakuumentlüftungsöffnungen zum Absaugen dieser Gase. Es ermöglicht zwei getrennte Stufen der Siebfiltration, um sicherzustellen, dass die endgültigen Pellets dicht und völlig frei von inneren Luftblasen sind.
Die Pelletgröße wird durch die genaue mathematische Beziehung zwischen dem Volumen der aus der Düse austretenden Polymerschmelze und der Drehzahl des Schneidmechanismus bestimmt. Betreiber verwenden umrichtergesteuerte Motoren, um diese Dimensionierung anzupassen. Werden kleinere Pellets benötigt, wird die Geschwindigkeit der rotierenden Schneidmesser im Verhältnis zur Extrusionsleistung erhöht. Wenn Sie den Fräser verlangsamen, werden größere Pellets produziert. Die Aufrechterhaltung eines stabilen Extruderdüsendrucks ist von entscheidender Bedeutung, da Druckstöße unabhängig von der Schneidgeschwindigkeit zu einer ungleichmäßigen Pelletgröße führen.
HDPE verfügt über eine hohe spezifische Wärmekapazität und eine hohe Wärmeleitfähigkeit. Es speichert die Wärme noch lange nach dem Extrusionsprozess effizient. Eine schnelle, gleichmäßige und anhaltende Wasserkühlung ist unbedingt erforderlich, um die Polymerketten einzufrieren und die Form des Kunststoffs sofort festzulegen. Ob Vakuum-Sprühtanks für dickwandige Rohre oder Wasserringsysteme zur Pelletierung: Eine unzureichende Kühlung führt dazu, dass das HDPE ungleichmäßig schrumpft. Dies führt zu gravierenden Produktionsengpässen und Materialverschwendung.
Schmelzbruch tritt auf, wenn die Scherspannung an der Düsenwand die kritische Grenze des Polymers überschreitet. Um diesen Oberflächenfehler zu verhindern, müssen die Bediener die Düsentemperatur optimieren und die nachgeschaltete Abzugsgeschwindigkeit sorgfältig synchronisieren. Auch der Einsatz von Verarbeitungshilfsmitteln aus Polymeren oder die Anpassung der inneren Formgeometrie kann die Reibung erheblich reduzieren und so eine glatte und gleichmäßige Produktoberfläche gewährleisten.
Der Energieverbrauch variiert stark je nach spezifischer Konfiguration und Leistungskapazität. Eine moderne automatisierte Linie nutzt Frequenzumrichter und fortschrittliche Wärmeisolierung, um den Stromverbrauch zu minimieren. Hocheffiziente Wasserkühlsysteme mit geschlossenem Kreislauf und optimierte Zahnradpumpen tragen dazu bei, das Gesamtverhältnis von Kilowattstunde pro Kilogramm zu reduzieren, wodurch der gesamte Betrieb deutlich kostengünstiger wird.


