
- Alles
- Produktname
- Schlüsselwörter
- Produktmodell
- Produktübersicht
- Produktbeschreibung
- Volltextsuche
 Deutsch


Anzahl Durchsuchen:0 Autor:Site Editor veröffentlichen Zeit: 2026-09-04 Herkunft:Powered


Der Ersatz nur eines Bruchteils des neuen Polymers durch schlecht verarbeiteten recycelten Kunststoff kann ein Heißkanalsystem sofort blockieren. Plötzlich kommt eine mehrere Millionen Dollar teure Produktionslinie zum Stillstand. Die Landschaft der Kunststoffherstellung verändert sich rasant. Strenge Verpackungsgesetze und sich verändernde Verbrauchererwartungen führen dazu, dass die Nachfrage nach hochwertigen Recyclingmaterialien so hoch ist wie nie zuvor.
Allerdings sind Sekundärrohstoffe selten gleichwertig. Der Kauf von undokumentiertem Regranulat führt zu chaotischen Variablen in Ihrem Herstellungsprozess. Sie werden mit schwerwiegenden visuellen Mängeln, strukturellen Schwächen und letztlich auch mit Compliance-Verstößen konfrontiert sein. Um die Produktionsleistung zu schützen, müssen Beschaffungsteams von ihren Lieferanten hochspezifische technische Datenblätter verlangen.
In diesem umfassenden Leitfaden erläutern wir die genauen physikalischen, chemischen und Reinheitsspezifikationen, die Sie überprüfen müssen, bevor Sie eine Bestellung unterzeichnen. Wir untersuchen auch, wie grundlegende Maschinen direkt die Qualität des endgültigen Pellets beeinflussen. Dieses Wissen versetzt Sie in die Lage, Ihre Lieferkette mit absoluter Sicherheit zu prüfen.
Branchendaten zeigen ein massives strukturelles Defizit im Kunststoffrecyclingmarkt. Während die Sammelquoten für Siedlungsabfälle insgesamt steigen, bleibt die Versorgung mit hochwertigem Post-Consumer-Harz in Spritzgussqualität weiterhin stark eingeschränkt. Globale Mandate verlagern den Markt von freiwilligen Nachhaltigkeitsversprechen hin zu strengen gesetzlichen Anforderungen. Marken bemühen sich darum, Premium-Regranulat zu sichern, um hohe Steuern bei Verstößen zu vermeiden. Infolgedessen wird der Markt mit minderwertigen Materialien überschwemmt, die als Premium-Pellets getarnt sind.
Über den regulatorischen Druck hinaus fordern Endverbraucher nachhaltige Verpackungen, weigern sich jedoch, Kompromisse bei Funktionalität oder Ästhetik einzugehen. Eine Lotionsflasche, die zu 50 Prozent aus recyceltem Material besteht, muss genauso funktionieren und aussehen wie ihr neues Gegenstück. Alle visuellen Mängel, wie etwa schwarze Kohlenstoffflecken oder strukturelle Sprödigkeit, beeinträchtigen sofort den Markenwert.
Darüber hinaus kämpfen Materialrückgewinnungsanlagen ständig mit der Variabilität der kommunalen Abfallströme. Wenn ein Recyclingpartner keine strengen Verarbeitungskontrollen durchsetzt, um diese eingehenden Schwankungen abzumildern, überträgt sich das Chaos direkt auf Ihre Fabrikhalle. Die finanziellen Folgen von Maschinenstillständen, verstopften Heißkanälen und Ausschussteilen werden die anfänglichen Kosteneinsparungen durch den Kauf von billigem, nicht dokumentiertem Regranulat schnell in den Schatten stellen.
Um eine reibungslose Produktion zu gewährleisten, müssen Käufer recyceltes Harz mit genau der gleichen analytischen Kontrolle behandeln wie Neumaterialien. Das Akzeptieren eines generischen Etiketts aus recyceltem Kunststoff ist ein Rezept für eine Katastrophe. Nachfolgend sind die kritischen Spezifikationen aufgeführt, die Sie im technischen Datenblatt jeder Charge bewerten müssen.
Der Schmelzflussindex misst, wie leicht eine thermoplastische Polymerschmelze bei einer bestimmten Temperatur und einem bestimmten Gewicht fließt. Für Hersteller ist dies wohl der kritischste Betriebsparameter. Stellen Sie sich eine Spritzgießmaschine vor, die eine Charge Regranulat mit stark schwankenden Durchflussraten verarbeitet. In einer Minute ist die Schmelze zu viskos, was zu kurzen Schüssen führt, die den Formhohlraum nicht vollständig ausfüllen. In der nächsten Minute wird es zu flüssig und es entsteht Grat – überschüssiges Material sickert aus der Form, was ein kostspieliges manuelles Zuschneiden erfordert.
Käufer müssen sicherstellen, dass der Regranulat-Durchflussindex genau zu ihrem spezifischen Verarbeitungsaufbau passt. Ein sehr variabler Index innerhalb eines einzelnen Batches ist ein großes Warnsignal. Dies weist darauf hin, dass der Lieferant willkürlich verschiedene Polymerqualitäten gemischt hat, was zu einer ständigen, nervtötenden Instabilität in der Produktionslinie führen wird.
Feuchtigkeit ist der stille Killer bei der Kunststoffverarbeitung. Dies gilt insbesondere für hygroskopische Polymere wie Polyethylenterephthalat und Nylon. Wenn feuchte Kunststoffpellets in die Schmelzphase eines Extruders gelangen, verwandelt sich das eingeschlossene Wasser gewaltsam in Dampf. Dieser sich ausdehnende Dampf verursacht Spreizungen – unansehnliche silberne Streifen oder Blasen – auf der Oberfläche des endgültigen Formteils.
Noch wichtiger ist, dass hohe Feuchtigkeit eine chemische Reaktion auslöst, die als Hydrolyse bezeichnet wird. Durch diese Reaktion werden Polymerketten durchtrennt und die mechanische Festigkeit des Kunststoffs drastisch verringert. Bei Standard-Polyolefinen sollte der Feuchtigkeitsgehalt strikt auf unter 0,1 Prozent begrenzt werden. Bei empfindlichen Materialien müssen Sie vor der Verarbeitung einen garantierten Feuchtigkeitsgehalt unter 0,05 Prozent einfordern.
Post-Consumer-Abfälle enthalten von Natur aus Fremdstoffe, unabhängig davon, wie aggressiv sie sortiert werden. Die Kontamination reicht von Resten von Papieretiketten und Aluminiumfolie bis hin zu Kreuzkontaminationen durch inkompatible Polymere. Käufer müssen Daten zu akzeptablen Kontaminationsgrenzwerten anfordern, die normalerweise in Teilen pro Million gemessen werden.
Große Mengen ungeschmolzener Partikel wirken wie mikroskopisch kleine Abrissbirnen. Sie verstopfen die komplizierten Heißkanalsysteme in Spritzgussmaschinen und erzeugen Spannungskonzentratoren im Endprodukt. Dies führt unweigerlich zu einer vorzeitigen Rissbildung unter Druck. Geben Sie immer die maximal zulässige Mikrometergröße für Verunreinigungen an.
Unter Schüttdichte versteht man das Gewicht der Kunststoffpellets pro Volumeneinheit. Eine gleichmäßige Schüttdichte und eine konsistente Pelletgeometrie sind für die automatisierten Zuführ- und Dosiersysteme in modernen Fabriken unbedingt erforderlich.
Wenn eine Regranulatlieferung stark unregelmäßige Pellets, übermäßig viel Kunststoffstaub oder ungeschnittene, fadenförmige Polymerstränge enthält, führt dies unweigerlich zu Brückenbildung im Einfülltrichter. Zur Brückenbildung kommt es, wenn unregelmäßige Pellets ineinander greifen, den Materialfluss in die Extruderschnecke blockieren und dazu führen, dass die Maschine trocken läuft. Die konsistente Pelletgeometrie garantiert die gleichmäßige Zufuhrrate, die zur Aufrechterhaltung eines kontinuierlichen Drucks erforderlich ist.
Bei verbraucherorientierten Anwendungen wird die Ästhetik stark geprüft. Das Datenblatt sollte präzise Farbmetrikdaten enthalten, häufig unter Verwendung des Lab-Farbraums, um die visuelle Konsistenz von Charge zu Charge sicherzustellen. Darüber hinaus enthalten Post-Consumer-Kunststoffe häufig flüchtige organische Verbindungen aus ihrem vorherigen Lebenszyklus, wie zum Beispiel stechende Waschmittelrückstände oder verrottende Gerüche von Lebensmitteln. Käufer müssen sicherstellen, dass das Regranulat einer intensiven Geruchsbeseitigung unterzogen wurde, um sicherzustellen, dass das Endmaterial aromatisch neutral ist.
| Spezifikationsparameter: | Regranulat von geringer Qualität, | Regranulat von Premium-Injektionsqualität, | Auswirkungen auf die Herstellung. |
|---|---|---|---|
| Feuchtigkeitsgehalt | Mehr als 0,5 % | Weniger als 0,05 % | Oberflächenspreizung, starke Hydrolyse, verringerte Zugfestigkeit |
| Kontamination | Mehr als 500 ppm | Weniger als 100 ppm | Verstopfte Heißkanäle, strukturelle Schwachstellen, häufige Ausfallzeiten |
| MFI-Varianz | ± 20 % pro Charge | ± 5 % pro Charge | Inkonsistente Formfüllung, Gratdefekte, kurze Schüsse |
| Schüttdichte | Sehr variabel mit Staub | Gleichmäßig und kugelförmig | Trichterbrückenbildung, instabile Extruderzuführung, Druckabfälle |
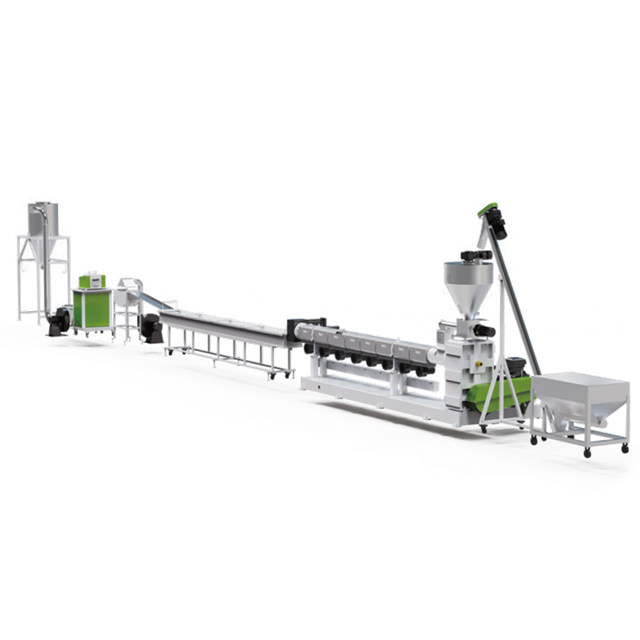
Die Fähigkeit einer Recyclinganlage, diese anspruchsvollen physikalischen und chemischen Spezifikationen zu erfüllen, hängt vollständig von der Qualität ihrer Verarbeitungsausrüstung ab. Der Extruder ist das schlagende Herz jedes Recyclingbetriebs. Hochwertige und gleichbleibende technische Daten kann ein Lieferant nur garantieren, wenn er eine der neuesten Generation einsetzt Kunststoffgranuliermaschine .
Um die strengen Grenzwerte für Feuchtigkeit und flüchtige Verbindungen einzuhalten, muss die Extrusionsausrüstung über eine fortschrittliche Vakuumentgasungstechnologie verfügen. Hochwertige Pelletierer nutzen optimierte Längen-Durchmesser-Verhältnisse sowie doppelt belüftete oder Hochvakuum-Entgasungszonen, die strategisch entlang des Extruderzylinders positioniert sind. Wenn der Kunststoff in einen geschmolzenen Zustand übergeht, saugt das Vakuumsystem eingeschlossene Luft, Feuchtigkeit und Gase mit niedrigem Molekulargewicht aktiv ab. Diese aggressive Extraktion verhindert die Bildung von Hohlräumen in den Pellets, sorgt für eine hohe Schüttdichte und verringert das Risiko einer Hydrolyse während Ihrer nachfolgenden Herstellungsphase.
Ebenso werden Verschmutzungsvorgaben direkt durch das in die Linie integrierte Schmelzefiltrationssystem gesteuert. Fortschrittliche Maschinen nutzen kontinuierliche Doppelsäulen-Siebwechsler oder hochentwickelte Laserfilter, die das geschmolzene Polymer durch mikroskopisch kleine Stahlnetze drücken. Die kontinuierliche Beschaffenheit dieser Systeme ermöglicht es der Maschine, mikroskopisch kleine Verunreinigungen – wie Klebstoffreste oder Aluminiumstaub – zu entfernen, ohne die Produktion anzuhalten. Darüber hinaus wird die physikalische Geometrie des Regranulats an der Düsenfläche mithilfe von Unterwasserschneidtechnologien perfektioniert, die das Polymer schnell abkühlen und in perfekt kugelförmige, gleichmäßige Pellets schneiden.
Während in der Pelletierungsphase das Endprodukt entsteht, wird die Grundqualität des Regranulats weit vorgelagert hergestellt. Es ist eine Grundregel des Recyclings: Aus schlecht aufbereitetem, kontaminiertem Schrott kann man keine hochspezialisierten Pellets herstellen. Die mechanischen Eigenschaften des endgültigen Harzes hängen stark von einer strikten Größenreduzierung und Dekontamination ab.
Bei der Zerkleinerung handelt es sich um den mechanischen Prozess, bei dem sperriger Kunststoffabfall in handliche, gleichmäßige Stücke zerkleinert wird. der Einsatz eines industrietauglichen Für die Aufrechterhaltung der Materialkonsistenz ist Hochleistungsaggregate sind mit verschleißfesten V-förmigen Rotorblättern und intelligenten hydraulischen Schiebern ausgestattet. Kunststoff-Recycling-Schredders unerlässlich.
Diese Hochleistungsrotoren sind so konstruiert, dass sie den Kunststoff in bestimmte Flockengrößen schneiden und gleichzeitig die Reibungswärme minimieren. Wenn sich ein Lieferant auf minderwertige Zerkleinerungsgeräte verlässt, werden die resultierenden Flocken sehr unregelmäßig sein. Wenn diese ungleichmäßigen Flocken in den Extruder gelangen, schmelzen sie mit deutlich unterschiedlichen Geschwindigkeiten. Kleinere Stücke unterliegen einem starken thermischen Abbau, während größere Stücke auf die Verflüssigung warten. Dieses ungleichmäßige Wärmeprofil zerstört den Fließindex und die Zugfestigkeit des Materials.
Bei bestimmten Polymeren sind die Kontaminationstoleranzen äußerst unerbittlich. Das Erreichen hochklarer, lebensmittelnaher Spezifikationen ist ohne fortschrittliche chemische und mechanische Waschprotokolle mathematisch unmöglich.
Bei der Verarbeitung von Post-Consumer-Flaschen muss der Lieferant eine umfassende PET-Flaschen-Recycling-Waschanlage einsetzen . Diese spezialisierte Infrastruktur umfasst mehrere aggressive Dekontaminationsstufen. Kochend heiße, mit Natronlauge angereicherte Waschtanks lösen hartnäckige Industrieklebstoffe und organische Fette. Hochgeschwindigkeits-Reibscheiben, die mit über tausend Umdrehungen pro Minute arbeiten, reinigen die Flocken mechanisch, um eingebetteten Schmutz zu entfernen. Schließlich nutzen präzise Sink-Schwimm-Trenntanks das spezifische Gewicht, um reines Polymer von Polyolefinkappen und -ringen zu isolieren. Käufer, die Premium-Regranulat benötigen, müssen sicherstellen, dass diese mehrstufigen Waschprotokolle aktiv umgesetzt werden.
Bei der Beschaffung von Regranulat müssen Käufer eine klare Grenze zwischen Materialien ziehen, die aus flexiblen Folien und solchen aus starren Kunststoffen wie Waschmittelflaschen, Batteriegehäusen oder Elektronikgehäusen gewonnen werden. Bei thermischer Belastung verhalten sich diese Materialien völlig unterschiedlich.
Im Vergleich zu weichen Folien weisen starre Kunststoffflocken grundsätzlich andere Schüttdichten, Schmelzpunkte und Fließverhalten auf. Käufer, die starres Regranulat für die Strukturextrusion oder den Hochleistungsspritzguss verwenden, müssen bestimmte mechanische Eigenschaften fordern – nämlich höhere Zugfestigkeit und überlegene Schlagfestigkeit. Wenn die Polymerketten während des Recyclingprozesses geschert und gebrochen werden, leiden die fertigen Formteile unter katastrophaler Sprödigkeit.
Um diese wichtigen mechanischen Parameter zu erhalten, müssen Lieferanten das Material mithilfe einer speziellen Infrastruktur verarbeiten. Eine spezielle Pelletierungslinie für starre Kunststoffe wurde speziell für die Bewältigung der einzigartigen thermischen Dynamik von Hartflocken entwickelt. Im Gegensatz zu Foliengranulierern, die auf Kompaktorsystemen basieren, um leichtes Material in die Schnecke zu drücken, nutzen starre Anlagen fortschrittliche Zwangsfördermechanismen, die für Materialien mit hoher Dichte konzipiert sind. Dadurch wird eine äußerst konstante Vorschubgeschwindigkeit gewährleistet, die den Schmelzedruck stabilisiert. Ein stabiler Schmelzedruck verhindert den Scherabbau des Polymers und stellt sicher, dass das Molekulargewicht – und damit die strukturelle Festigkeit – des Kunststoffs erhalten bleibt. Moderne Anlagen verwenden außerdem präzise Wasserring-Gesenkschnitte, um eine hervorragende Pelletgeometrie zu gewährleisten.
Der weltweite Vorstoß in Richtung recycelter Kunststoffe hat sich von freiwilligen Umweltversprechen zu strikter Einhaltung gesetzlicher Vorschriften entwickelt. Für Beschaffungsteams ist der Einkauf von Regranulat mittlerweile eine wichtige regulatorische Maßnahme, die eine lückenlose Dokumentation erfordert.
Weltweit setzen gesetzgebende Körperschaften energisch verbindliche Gesetze zum Mindestgehalt an Post-Consumer-Harz um. Die Nichteinhaltung dieser Schwellenwerte kann zu schweren Geldstrafen und einem völligen Marktausschluss führen. Käufer müssen daher genaue Angaben zur Herkunft des Polymers verlangen. Ein Standarddatenblatt reicht nicht aus, wenn es nicht klar den Prozentsatz des echten Post-Consumer-Abfalls im Vergleich zum sauberen Produktionsabfall abgrenzt. Während sich Industrieabfälle hervorragend für die allgemeine Nachhaltigkeit eignen, schreiben viele neue Gesetze strikt vor, dass Verbraucherabfälle die Compliance-Ziele erfüllen müssen.
Zur Minderung rechtlicher Risiken ist der empirische Nachweis der Rückverfolgbarkeit zwingend erforderlich. Einkaufsmanager sollten anerkannte Zertifizierungen Dritter anfordern. Diese Audits validieren die Produktkette von der kommunalen Abfallsammelstelle bis zum endgültigen Pellet und stellen so sicher, dass die Massenbilanzberechnungen des Lieferanten rechtlich einwandfrei sind.
Darüber hinaus unterliegen Marken zunehmend den „Design for Recycling“-Protokollen. Durch die Beschaffung von hochspezialisiertem, chemisch reinem Regranulat stellen Sie sicher, dass Ihre Endprodukte nicht unbeabsichtigt alte Additive oder gemischte Polymerverunreinigungen wieder auf den Markt bringen, und schützen so die zukünftige Recyclingfähigkeitsbewertung Ihres eigenen Produkts.
Um die Lücke zwischen technischen Anforderungen und praktischer Beschaffung zu schließen, müssen Einkäufer über Marketingbroschüren hinaussehen und gründliche Betriebsprüfungen durchführen. Die Qualität des endgültigen Regranulats ist ein direktes Ergebnis der Verarbeitungsfähigkeiten des Lieferanten. Nutzen Sie diese geprüfte Checkliste mit hochspezifischen Fragen, um die empirischen Realitäten der Infrastruktur Ihres Lieferanten aufzudecken:
Die Umsetzung strenger Spezifikationen für Kunststoffregranulate ist der effektivste Weg, die Qualität Ihres Endprodukts und Ihr Geschäftsergebnis zu schützen. Durch die Behandlung von Sekundärrohstoffen mit der gleichen analytischen Genauigkeit wie Neupolymere können Hersteller kostspielige Störungen vermeiden, die durch schwankende Schmelzströme, Feuchtigkeitsdefekte und Verstopfungen durch Kontamination verursacht werden.
Denken Sie immer daran, dass diese strengen Standards stark von der Technologie Ihres Recyclingpartners abhängen. Von der Präzision der anfänglichen Zerkleinerungsausrüstung bis hin zu den fortschrittlichen Entgasungs- und Filterfunktionen der endgültigen Pelletierungslinie bestimmen Maschinen die Materialqualität. Eine fortschrittliche Infrastruktur gewährleistet stabile, konforme und leistungsstarke Recyclingmaterialien.
Wir fordern Beschaffungsteams dringend auf, von ihren aktuellen Lieferanten umfassende technische Daten zu verlangen. Wenn Sie dagegen eine Recyclinganlage betreiben, ist die Modernisierung Ihrer Verarbeitungslinien zur Erfüllung dieser steigenden Marktanforderungen nicht mehr optional – sie ist überlebenswichtig. Um sicherzustellen, dass Ihre Produktion den höchsten globalen Standards entspricht und die Rentabilität maximiert, erkunden Sie noch heute die branchenführenden Extrusions- und Waschlösungen bei Jwell Recycling.
Post-Consumer-Harz stammt aus Kunststoff, der von Verbrauchern verwendet und im Abfallstrom entsorgt wurde. Postindustrielles Harz wird aus sauberen Produktionsabfällen gewonnen. Verbraucherabfälle sind im Hinblick auf die Einhaltung neuer Verpackungsgesetze sehr gefragt, erfordern jedoch aufgrund des höheren Kontaminationsniveaus fortschrittliche Waschprotokolle und hochwertige Extrusionsmaschinen, um sie effektiv verarbeiten zu können.
Überschüssige Feuchtigkeit führt während des Spritzgussprozesses mit hoher Hitze zu einem chemischen Abbau, der Hydrolyse genannt wird. Dies führt zu spröden Produkten, Oberflächenfehlern, sogenannten Spreizungen, und einer starken Verringerung der mechanischen Festigkeit. Hohe Feuchtigkeit weist typischerweise darauf hin, dass die Extrusionsausrüstung des Lieferanten über keine geeignete Vakuumentgasungstechnologie verfügt.
Ein spezieller Zerkleinerer sorgt für eine gleichmäßige Zerkleinerung des Rohkunststoffabfalls. Wenn die Kunststoffflocken uneben sind, schmelzen sie im Extruder mit deutlich unterschiedlicher Geschwindigkeit. Dies führt zu einer thermischen Zersetzung in den kleineren Teilen und hinterlässt ungeschmolzene Partikel in den größeren, wodurch die Fließeigenschaften des Materials vollständig beeinträchtigt werden.
Bei der Beschaffung von Polyethylenterephthalat müssen Käufer die Grenzviskosität, den Acetaldehydgehalt und die Farbklarheit streng prüfen. Um diese präzisen Messwerte zu erreichen, sind spezielle Dekontaminationsgeräte erforderlich, beginnend mit einer strengen, mehrstufigen Heißwasch- und Friktionswaschlinie.
Hierbei handelt es sich um ein spezielles Recycling-Extrusionssystem, das speziell für die Verarbeitung von Hartplastik – wie Batteriegehäusen, Waschmittelflaschen und starren Elektronikgehäusen – anstelle von weichen, flexiblen Folien entwickelt wurde. Es nutzt kundenspezifische Schneckengeometrien und Zwangsvorschubmechanismen, die optimiert sind, um die strukturelle Integrität, Zugfestigkeit und Schlagfestigkeit starrer Polymere aufrechtzuerhalten, ohne dass es zu einer Verschlechterung durch Scherung kommt.
Erhebliche Abweichungen im Schmelzflussindex innerhalb einer einzelnen Charge bedeuten, dass der Kunststoff ungleichmäßig schmilzt. Diese Unvorhersehbarkeit führt zu schwerwiegenden Herstellungsfehlern. Wenn der Durchfluss zu gering ist, füllt sich die Form nicht vollständig, was zu kurzen Schüssen führt. Wenn es zu leicht fließt, sickert das Material aus dem Formhohlraum und erzeugt Grate, die ein manuelles Trimmen erfordern und die Produktion verlangsamen.
Für Premium-Spritzgussanwendungen sollte die Verunreinigung idealerweise unter 100 ppm gehalten werden. Höhere Mengen an ungeschmolzenen Fremdpartikeln verstopfen Heißkanalsysteme und wirken als Spannungskonzentratoren im Formteil, was das Risiko eines mechanischen Versagens unter Druck deutlich erhöht.


