
- Alles
- Produktname
- Schlüsselwörter
- Produktmodell
- Produktübersicht
- Produktbeschreibung
- Volltextsuche
 Deutsch


Anzahl Durchsuchen:0 Autor:Site Editor veröffentlichen Zeit: 2026-10-11 Herkunft:Powered


Die weltweite Nachfrage nach nachhaltigen Verpackungen steigt. Anlagenbetreiber und Fabrikmanager sehen sich in der Produktion mit einer harten Realität konfrontiert. Ein echtes Recycling im geschlossenen Kreislauf ist bekanntermaßen schwierig zu erreichen. Open-Loop-Systeme tolerieren geringfügige Materialfehler. Im Gegensatz dazu erfordert ein geschlossener Regelkreis keine Kompromisse bei der Materialintegrität, Sicherheit und mechanischen Leistung.
Um eine gebrauchte Getränkeflasche wieder in einen makellosen Behälter in Lebensmittelqualität zu verwandeln, ist absolute Reinheit erforderlich. Um diese Exzellenz zu erreichen, sind strenge Qualitätskontrollprotokolle und die Integration hochspezialisierter Verarbeitungsgeräte erforderlich. In diesem Leitfaden erläutern wir die genauen Qualitätskontrollschritte, globalen Compliance-Standards und Maschinenkonfigurationen, die zum Aufbau eines profitablen geschlossenen Kreislaufsystems erforderlich sind.
Um wirksame Fabrikprotokolle zu etablieren, müssen Facility Manager zwischen Recyclingmodellen mit offenem und geschlossenem Kreislauf unterscheiden. Beim Open-Loop-Recycling handelt es sich um die Verarbeitung von Kunststoffabfällen zu Produkten mit geringerem Strukturwert. Ein klassisches Beispiel ist die Umwandlung von Polyethylenterephthalatflaschen in synthetische Teppichfasern. Während dadurch Abfälle von Mülldeponien ferngehalten werden, wird das Polymer dauerhaft aus der Lieferkette für hochwertige Verpackungen entfernt.
Ziel des geschlossenen Recyclingkreislaufs ist es, ein Produkt wieder in seinen ursprünglichen Lebenszyklus zurückzuführen. Dies bedeutet, dass ein starres Tablett aus hochdichtem Polyethylen so perfekt verarbeitet wird, dass es in ein brandneues Tablett umgeformt werden kann.
Aktuelle Marktdaten zeigen einen massiven Umschwung in der Kunststoffindustrie. Große Verbrauchermarken gehen von freiwilligen Nachhaltigkeitsversprechen zu verbindlichen Quoten für recycelte Inhalte über. Regulatorische Rahmenbedingungen wie die Einwegkunststoffrichtlinie der Europäischen Union fordern einen verbindlichen Recyclinganteil von 30 Prozent in Getränkeflaschen bis 2030. Käufer wollen nicht mehr nur einfaches recyceltes Harz. Sie verlangen eine Leistung wie eine Jungfrau. Dieser regulatorische Druck zwingt Recyclingbetriebe dazu, ihre bestehenden Qualitätskontrollrahmen komplett zu überarbeiten, um wettbewerbsfähig zu bleiben.
Die zentrale Herausforderung ist die Qualitätslücke. Polymere mit geschlossenem Kreislauf müssen genau die gleichen Zugfestigkeits-, Farbklarheits- und Schmelzflusseigenschaften aufweisen wie neue petrochemische Harze. Um diese Lücke zu schließen, sind exponentielle Verbesserungen bei der Entfernung von Verunreinigungen erforderlich.
| Parameter | Open-Loop Downcycling | Closed-Loop Circularity |
|---|---|---|
| Kontaminationstoleranz | Mäßig. Kleinere Verunreinigungen vermischen sich mit der Matrix. | Null. Mikroskopische Verunreinigungen verursachen Strukturversagen. |
| Filtrationsanforderung | Standardmäßige manuelle Siebwechsler. | Kontinuierliche Rückspülung oder selbstreinigende Laserfilter. |
| Endproduktwert | Landwirtschaftliche Rohre oder Umreifungsbänder mit geringem Rand. | Verpackungsharze in Lebensmittelqualität mit hoher Marge. |
| Komplexität der Maschinen | Grundlegende Einschneckenextrusion. | Tiefvakuumentgasung und mehrstufige Extrusion. |
Die Qualitätskontrolle in einer Anlage mit geschlossenem Kreislauf ist eine kontinuierliche Architektur. Es bestimmt die physische Anordnung der Fabrikhalle. Jeder Verarbeitungsschritt dient als Voraussetzung für den nächsten.
Der grundlegende Schritt der Qualitätskontrolle ist die Isolierung des Zielpolymers. Moderne Anlagen nutzen optische Nahinfrarotsortierer, um Kunststoffe schnell nach Polymertyp zu identifizieren. Schon ein Bruchteil eines Prozents Polyvinylchlorid, das in einen Hauptstrom gelangt, verursacht während der Schmelzphase einen katastrophalen chemischen Abbau.
Nach der optischen Sortierung wird das Material einer aggressiven Zerkleinerung unterzogen. Durch den Einsatz eines Hochleistungs- Schredders für Kunststoffrecycling wird sichergestellt, dass die ankommenden Ballen in eine gleichmäßige Flockengröße zerfallen. Die Flockengeometrie ist eine zutiefst unterschätzte Metrik. Warum ist die Flockengeometrie wichtig? Wenn Flocken eine unregelmäßige Größe haben, schmelzen sie im Extruderzylinder sehr unterschiedlich schnell. Diese Inkonsistenz führt zu nicht geschmolzenen Partikeln und thermischem Abbau. High-End-Zerkleinerer verfügen über V-förmige Rotoranordnungen und präzise Siebmaschen, um ein gleichmäßiges Schneiden zu gewährleisten.
Stellen Sie sich einen Ballen Altplastik vor, der in Ihrer Einrichtung ankommt. Es ist mit starken Industrieklebern, klebrigen Rückständen und abrasivem Schmutz überzogen. Eine normale Kaltwasserspülung zerkratzt die Oberfläche kaum.
Um eine Grundreinheit im geschlossenen Kreislauf zu erreichen, sind Einrichtungen auf spezielle Geräte angewiesen. Die Implementierung einer leistungsstarken PET-Flaschen-Recycling-Waschanlage ist unerlässlich. Diese fortschrittlichen Konfigurationen nutzen kochend heiße Waschtanks, die auf einer Temperatur von 85 bis 90 Grad Celsius gehalten werden. Sie kombinieren eine präzise Natronlauge-Dosierung mit Hochgeschwindigkeits-Reibscheiben, die mit über 1000 U/min laufen. Durch die intensive mechanische Reibung und thermische Einwirkung werden hartnäckige Verunreinigungen entfernt. Wenn organische Rückstände diesen Schritt umgehen, verkohlen sie unter der extremen Hitze des Extruders, was zu unzulässigen schwarzen Flecken führt.
Sobald das Material gründlich gewaschen und getrocknet ist, geht es von einer festen Flocke in eine flüssige Schmelze über. In dieser Phase werden zwei wichtige Qualitätskontrollmechanismen eingeführt. Wir brauchen mikroskopische Filterung und Extraktion flüchtiger Gase.
Schmelzefilter nutzen feinmaschige Siebe, um mikroskopische Verunreinigungen wie Aluminiumstaub aufzufangen. Gleichzeitig führt das System eine Tiefvakuumentgasung durch. Post-Consumer-Kunststoffe absorbieren im Laufe ihrer Lebensdauer Feuchtigkeit und flüchtige organische Verbindungen. Das Extrahieren dieser flüchtigen Gase aus dem flüssigen Polymer ist unerlässlich. Wenn kein starkes Vakuum angelegt wird, entstehen Luftblasen und unangenehme Gerüche im fertigen Kunststoff.
Bei bestimmten Materialien verringert der mechanische Recyclingprozess zwangsläufig das Molekulargewicht des Polymers. Dadurch wird der Kunststoff spröde. Die Grenzviskosität ist die wichtigste Messgröße zur Messung des Molekulargewichts und der Schlagfestigkeit.
Moderne Anlagen nutzen Festkörper-Polykondensationsreaktoren. Bei diesem Verfahren werden recycelte Pellets über mehrere Stunden hinweg präzisen Hitze- und Tiefvakuumbedingungen ausgesetzt. Es verbindet gebrochene Polymerketten buchstäblich wieder miteinander. Dadurch wird die Schlagfestigkeit wieder auf das Niveau einer Neuware gebracht.
Die Herstellung recycelter Harze für Anwendungen mit Lebensmittelkontakt bringt strenge regulatorische Hürden mit sich. Behörden wie die Food and Drug Administration verlangen empirische Beweise dafür, dass der Recyclingprozess jegliches Potenzial für chemische Migration ausschließt.
Das Hauptrisiko besteht in der Verwendung veralteter Zusatzstoffe und dem Missbrauch durch Endverbraucher. Ein Verbraucher könnte eine Plastikgetränkeflasche dazu verwenden, Haushaltsreinigungschemikalien aufzubewahren, bevor er sie entsorgt. Wenn der Recyclingprozess den Kunststoff nicht effektiv auf molekularer Ebene dekontaminiert, wandern gefährliche Chemikalien in neu geformte Produkte.
Um dieses Problem zu lösen, sind hochspezialisierte Maschinenlösungen erforderlich. Extrusionslinien, die auf Lebensmittelkonformität ausgelegt sind, nutzen erweiterte Längen-Durchmesser-Verhältnisse, die oft 36:1 oder 40:1 erreichen. Sie verfügen über mehrere Tiefvakuum-Entgasungszonen. Indem die Polymerschmelze über eine längere Verweilzeit hohen Temperaturen und starkem Vakuumdruck ausgesetzt wird, verflüchtigen diese Systeme und extrahieren tief eingebettete chemische Verunreinigungen.
Da globale Lieferketten immer größere Mengen an recycelten Inhalten verwenden, fordern Hersteller absolute Konsistenz von Charge zu Charge. Spritzgießer können es sich nicht leisten, die Maschineneinstellungen für jede neue Lieferung ständig anzupassen. Um die Konsistenz zu überprüfen, führen moderne Recyclinganlagen strenge Labortests und digitale Rückverfolgbarkeitsprotokolle ein.
Führende Recyclinganlagen betreiben eigene Labore, in denen in regelmäßigen Abständen Materialproben entnommen werden. Zu den gängigen Testmetriken gehören:
Darüber hinaus lässt sich die digitale Rückverfolgbarkeitssoftware direkt in die speicherprogrammierbaren Steuerungen der Maschinen integrieren. Dadurch können Anlagenmanager den Lebenszyklus einer bestimmten Charge vom eingehenden Abfallballen bis zum endgültigen Pellet verfolgen. Die Protokollierung von Temperaturprofilen und Filtrationsdrücken bietet Endkäufern einen umfassenden Compliance-Audit-Trail.
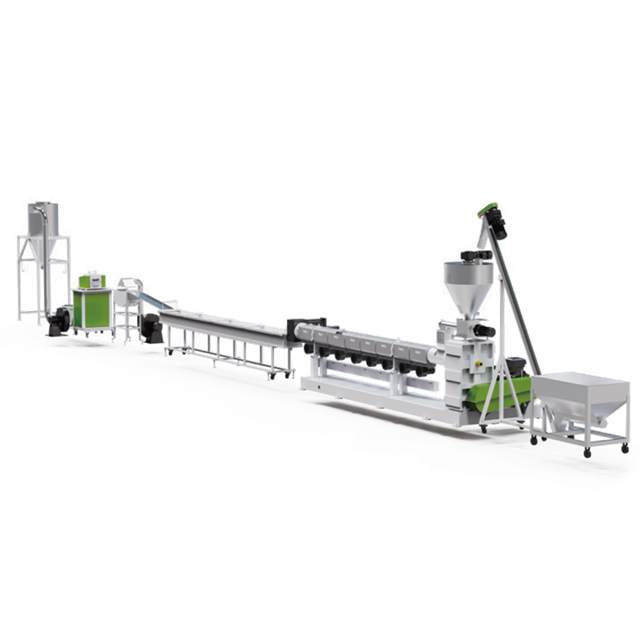
In der komplexen Hierarchie des geschlossenen Recyclingkreislaufs werden alle vorherigen Sortier- und Waschbemühungen obsolet, wenn das Polymer in der letzten Extrusionsphase zersetzt wird. Die Kunststoff-Granuliermaschine dient als ultimativer Qualitätskontrolleur. Es legt die physikalischen und chemischen Eigenschaften des Harzes fest, bevor es den Kunden erreicht.
Die größte Gefahr in dieser Phase ist der thermische Abbau. Wenn Flocken übermäßiger Scherkraft oder unkontrollierten Hitzezonen ausgesetzt werden, reißen Polymerketten ab. Dieser molekulare Abbau äußert sich physisch in einer gelblichen Färbung, einem verbrannten Geruch und einer starken Strukturschwäche. Ein erstklassiges Pelletiersystem mindert diese Risiken durch präzise thermodynamische Steuerung. Ingenieure nutzen fortschrittliche Bimetallschneckengeometrien, um den Kunststoff sanft und gleichmäßig zu schmelzen und so vorzeitigen Verschleiß und Scherwärme zu verhindern.
Über die Wahrung der Polymerintegrität hinaus bestimmt der physikalische Schneidmechanismus die Verwendbarkeit des Produkts. Endabnehmer benötigen gleichmäßige, staubfreie Pellets, um eine gleichmäßige Zufuhr in Formmaschinen sicherzustellen. Hochwertige Pelletierer nutzen Präzisions-Wasserring- oder Unterwasserschneidsysteme, um perfekt kugelförmige Pellets herzustellen.
Werksleiter erwägen häufig die Aufrüstung von Anlagen, um Materialien wie gebrauchte Reinigungsmittelflaschen oder Lebensmittelbehälter aus Polypropylen zu verarbeiten. Standard-Open-Loop-Extruder versagen bei starker Verschmutzung einfach. Bei der Aufrüstung auf eine spezialisierte Pelletierlinie für starre Kunststoffe müssen bestimmte technische Merkmale zur Bewältigung schwerer Druckfarben und eingebetteter Verschmutzungen priorisiert werden.
Stellen Sie bei der Konfiguration Ihrer Fabrikhalle sicher, dass Ihre Maschinen über spezifische technische Upgrades verfügen:
Die Umsetzung dieser strengen Qualitätskontrollen führt zu messbaren Betriebserfolgen. Die Branche standardisiert sich auf mehrere bewährte Modelle, die starke Verschmutzungen in Produkte mit hohen Gewinnspannen umwandeln.
Eine große europäische Recyclinganlage stellte von der Produktion minderwertiger Umreifungsmaterialien auf Flaschenharz in Lebensmittelqualität um. Durch die Integration eines speziellen Heißwasch-Reibsystems und eines speziellen Pelletierers mit Tiefenvakuum-Entgasung erreichte die Anlage die vollständige Einhaltung der Lebensmittelqualität. Durch die strenge Schmelzefiltration wurden schwarze Flecken auf nahezu Null reduziert. Dadurch konnten sie lukrative Lieferverträge mit globalen Getränkemarken abschließen.
Ebenso hatte eine nordamerikanische Anlage, die starre Post-Consumer-Behälter verarbeitet, Probleme mit chemischen Restgerüchen. Ihr Produkt beschränkte sich auf billige Agrarrohre. Durch die Aufrüstung auf eine zweistufige starre Pelletierungslinie mit verbesserten Extraktionsmöglichkeiten für flüchtige Stoffe konnte die Anlage Altgerüche erfolgreich beseitigen. Die daraus resultierenden hochreinen Pellets werden nun an Originalverpackungshersteller zurückverkauft. Dadurch wird der Kreislauf geschlossen und die Gewinnspanne pro Tonne drastisch erhöht.
Das Recycling im geschlossenen Kreislauf ist unbestreitbar die Zukunft der Kunststoffindustrie. Der Erfolg beruht jedoch ausschließlich auf einer kompromisslosen Qualitätskontrolle. Der Unterschied zwischen hochwertigem Harz in Lebensmittelqualität und minderwertigem Downcycling-Kunststoff besteht in der Technologie, mit der es verarbeitet wird.
Die richtigen Maschinen verhindern den Materialabbau, entfernen mikroskopisch kleine Verunreinigungen und sorgen für die Konsistenz von Charge zu Charge. Um in einem von strengen gesetzlichen Vorschriften geprägten Markt wettbewerbsfähig zu bleiben, müssen Anlagen in fortschrittliche Sortierung, Reinigung mit hoher Reibung und Präzisionsextrusion investieren.
Möchten Sie Ihre Anlage so aufrüsten, dass sie den Closed-Loop-Standards entspricht? Bewerten Sie noch heute Ihre aktuellen Geräteengpässe. Entdecken Sie branchenführende Waschstraßen, Schredder und Extrusionssysteme von JWELL Recycling, um höchste Qualität zu gewährleisten. Kontaktieren Sie unsere Engineering-Experten für eine individuelle Maschinenberatung, die auf Ihre spezifischen Materialströme und Produktionsziele zugeschnitten ist.
Während jeder Schritt von entscheidender Bedeutung ist, sind die Schmelzefiltration und die Vakuumentgasung in der Extrusionsausrüstung wohl die kritischsten. Diese Prozesse entfernen mikroskopisch kleine feste Verunreinigungen und extrahieren flüchtige organische Verbindungen. Dies bestimmt letztendlich die strukturelle Integrität, visuelle Klarheit und Sicherheit des endgültigen Kunststoffharzes.
Nein. Für das Recycling im geschlossenen Kreislauf sind fortschrittliche Extrusionssysteme erforderlich. Diese Maschinen müssen über Tiefvakuum-Entgasungszonen, spezielle Schneckenkonstruktionen für eine schonende Schmelze zur Verhinderung einer thermischen Zersetzung und kontinuierliche, hochpräzise Schmelzefilter verfügen. Standardmaschinen mit offenem Regelkreis können nicht die molekulare Reinheit erreichen, die für Anwendungen mit hoher Belastung erforderlich ist.
Getränkeflaschen sind typischerweise mit Klebeetiketten und süßen organischen Rückständen verunreinigt. Eine spezielle Waschanlage nutzt eine gezielte heiße Reibungswäsche und eine spezifische Chemikaliendosierung, um sicherzustellen, dass die Flocken völlig rein sind. Werden diese Verunreinigungen vor dem Schmelzen nicht entfernt, verbrennen sie im Extruder und zerstören die Charge.
Die Zerkleinerungsphase sorgt dafür, dass die Kunststoffflocken eine einheitliche Geometrie aufweisen. Wenn die Flocken eine unregelmäßige Größe haben, schmelzen sie im Extruderzylinder unterschiedlich schnell. Dies führt zu nicht geschmolzenen Partikeln, starken Druckschwankungen und örtlicher Verbrennung. Dadurch werden die mechanischen Eigenschaften des recycelten Pellets grundlegend zerstört.
Die Qualität wird durch strenge Labortests überprüft. Ingenieure testen den Schmelzflussindex, um das richtige Verhalten beim Spritzgießen sicherzustellen. Sie messen außerdem den Feuchtigkeitsgehalt, um eine Hydrolyse zu verhindern, und verwenden kolorimetrische Tests, um eine durch thermischen Abbau verursachte Vergilbung festzustellen.
Schwarze Flecken entstehen vor allem durch organische Rückstände, Papierfasern oder aggressive Klebstoffe, die die Waschphase überdauern. Wenn diese Verunreinigungen in die Hochtemperaturumgebung des Extruderzylinders gelangen, verkohlen sie sofort. Durch die Umstellung auf Heißwäsche mit hoher Reibung und kontinuierlicher feinmaschiger Schmelzefiltration wird dieses Problem behoben.


