
- Alles
- Produktname
- Schlüsselwörter
- Produktmodell
- Produktübersicht
- Produktbeschreibung
- Volltextsuche
 Deutsch


Anzahl Durchsuchen:0 Autor:Site Editor veröffentlichen Zeit: 2026-10-14 Herkunft:Powered


Verlieren Sie Geld durch ineffizientes Kunststoffrecycling? Betreten Sie eine Fabrikhalle, in der es um die Polymerrückgewinnung geht, und Sie werden schnell erkennen, dass ein Pelletextruder kein einfaches Plug-and-Play-Gerät ist. Eine falsche Einrichtung führt unweigerlich zu kostspieligen Ausfallzeiten, häufiger Wartung und schlecht geformten Pellets, die von nachgeschalteten Käufern abgelehnt werden. In diesem umfassenden Leitfaden erfahren Sie genau, wie Sie Ihr System so konfigurieren, dass es Ihren spezifischen Material- und Durchsatzanforderungen entspricht.
Im Kern ist ein industrieller Granulierextruder darauf ausgelegt, Rohpolymere oder recycelte Kunststoffflocken intensiver mechanischer und thermischer Energie auszusetzen. Durch eine rotierende Schnecke oder Doppelschnecken, die in einem beheizten Zylinder untergebracht sind, erfüllt die Maschine vier Hauptfunktionen. Dazu gehören das Schmelzen des Polymers, das Homogenisieren der Schmelze, das Herausfiltern von Verunreinigungen und das Formen des Materials zu gleichmäßigen, handlichen Pellets.
Betrachtet man die aktuellen Branchentrends, so zwingt der weltweite Drang nach Kreislaufwirtschaftsstandards Recycler dazu, größere Mengen stark kontaminierter Post-Consumer-Abfälle zu verarbeiten. Marktdaten deuten auf einen massiven Wandel weg von Standard-Einheitsaufbauten hin zu hochmodularen, anwendungsspezifischen Extrusionsarchitekturen hin. Verarbeiter benötigen heute Systeme, die in der Lage sind, variable Schmelzindexe und flüchtige Feuchtigkeitsgehalte ohne Einbußen beim Durchsatz zu bewältigen. Daher ist die Verwendung einer einfachen, reduzierten Konfiguration ein Rezept für betriebliche Engpässe.
Der Basisextruder ist im Wesentlichen nur der Motor des Betriebs. Die tatsächliche Leistungsfähigkeit, Stabilität und Endproduktqualität einer Recyclinganlage hängen stark von den an diesen Motor angeschlossenen Peripheriemodulen ab. Eine Standard-Einzelschnecke kann ohne die richtigen Zuführmechanismen, Entgasungszonen und Schneidsysteme nicht jede Art von Kunststoffabfall effizient verarbeiten. Die spezifischen physikalischen Eigenschaften Ihres Eingangsmaterials bestimmen, welche modularen Erweiterungen erforderlich sind. Durch die Auswahl der richtigen Erweiterungen verwandeln Sie eine einfache Kunststoffgranuliermaschine in ein hocheffizientes, anwendungsspezifisches Kraftpaket.
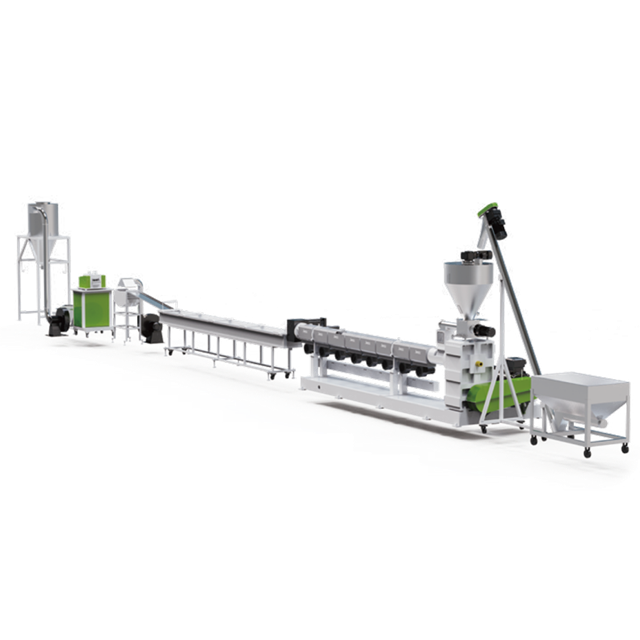
Die Methode zum Schneiden des geschmolzenen Polymers in Pellets hat drastische Auswirkungen auf die physikalischen Eigenschaften Ihres Endprodukts und den Gesamtdurchsatz der Linie. Unterschiedliche Materialien erfordern unterschiedliche Wärmemanagement- und Schneidmechaniken.
| Pelletierungstechnologie | Am besten geeignete Materialien | Wichtiger technischer Vorteil | Typischer Kapazitätsbereich |
|---|---|---|---|
| Strangpelletierung | PET, ABS, PC, hochviskos | Kostengünstige, traditionelle Zuverlässigkeit | 100 - 800 kg/h |
| Wasserring-Matrize | PP, PE, mittelviskos | Verhindert gebrochene Litzen, kompakte Stellfläche | 200 - 1000 kg/h |
| Unterwasserpelletierung | TPU, TPE, hoher Schmelzindex | Vollautomatische, perfekte Kugelpellets | 500 - 3000+ kg/h |
| Luftkühlendes heißes Gesicht | PVC, WPC, Biokunststoffe | Keine Wassereinwirkung, verhindert Zersetzung | 150 - 600 kg/h |
Die Stranggranulierung ist nach wie vor eine der etabliertesten Methoden in der Kunststoffindustrie. Bei diesem Aufbau drückt der Extruder die Polymerschmelze durch einen Düsenkopf und bildet so kontinuierliche zylindrische Nudeln. Bediener oder automatisierte Führungen ziehen diese heißen Stränge durch ein langes Wasserkühlbad, um sie zu verfestigen, bevor sie in einen Rotationsschneider gezogen werden.
Diese Methode eignet sich am besten für starre Kunststoffe, hochviskose Materialien und technische Polymere wie PET, ABS und PC. Herkömmliche Litzenaufbauten sind zwar zuverlässig, können jedoch arbeitsintensiv sein. Eine häufige Frustration in der Fabrikhalle sind Strangbrüche, die durch geringfügige Schwankungen des Schmelzedrucks verursacht werden. Moderne Systeme begegnen diesem Problem, indem sie eine automatische Strangführung und präzise Spannungskontrollen integrieren, wodurch die Notwendigkeit einer ständigen Überwachung des Kühlbads durch einen Bediener minimiert wird.
Im Gegensatz dazu erfolgt beim Wasserring-Granulieren die Scherung der Polymerschmelze genau in dem Moment, in dem sie die Düsenfläche verlässt. Hochgeschwindigkeits-Rotationsmesser schneiden den Kunststoff und die Zentrifugalkraft schleudert die heißen Pellets sofort nach außen in einen zirkulierenden Ring aus Kühlwasser. Dieser Wasserstrom transportiert sie dann zu einer Entwässerungszentrifuge.
Dies ist die branchenübliche Wahl für die Verarbeitung von Polyolefinen mit mittlerer Schmelzviskosität. Diese Konfiguration spart nicht nur Platz in der Fabrikhalle, sondern beugt auch aktiv den Problemen durch gebrochene Litzen vor. Der automatisierte Charakter des Stanzschneidens führt zu einem äußerst stabilen kontinuierlichen Betrieb und erzeugt gleichmäßige, linsenförmige Körnchen.
In einem Unterwassersystem sind die Schneidfläche und die Schneidmesser vollständig in einer Druckwasserkammer eingetaucht. Während die Schmelze extrudiert wird, wird sie durch das umgebende Wasser sofort geschnitten und abgeschreckt, wodurch perfekt kugelförmige Pellets entstehen.
Wenn Sie eine Produktionsumgebung mit hoher Kapazität betreiben oder Materialien mit einem hohen Schmelzindex wie TPU- und TPE-Elastomere verarbeiten, ist dies die ultimative Konfiguration. Durch die sofortige Abschreckung wird ein Verklumpen klebriger Materialien verhindert. Die resultierenden kugelförmigen Pellets bieten eine hervorragende Schüttdichte und Fließfähigkeit für das nachfolgende Spritzgießen.
Darüber hinaus können nicht alle Polymere die Einwirkung von Wasser während der Schneidphase überstehen. Luftgekühlte Matrizengranulatoren funktionieren ähnlich wie Wasserringsysteme, nutzen jedoch leistungsstarke Umgebungs- oder Kaltluftgebläse, um die Pellets unmittelbar nach dem Schneiden abzukühlen.
Bei stark feuchtigkeitsempfindlichen Materialien ist diese Konfiguration zwingend erforderlich. Wenn Sie PVC, Holz-Kunststoff-Verbundwerkstoffe oder bestimmte hygroskopische Biokunststoffe verarbeiten, würde die Einwirkung eines Wasserbades zu einer starken Zersetzung und einer inakzeptablen Feuchtigkeitsaufnahme führen.
Die Art und Weise, wie Material in den Lauf eingebracht wird, ist ein entscheidender Faktor für die Gesamtstabilität Ihres Systems. Eine inkonsistente Zuführung führt zu Druckstößen, Druckabfällen und ungleichmäßigen Pelletgrößen. Stellen Sie sich vor, Sie versuchen, flauschige, gewaschene Agrarfolien direkt in einen Standardtrichter zu füllen. Sie werden unweigerlich eine Brücke schlagen, die Schraube aushungern lassen und die Produktion stoppen.
Ein Schneidverdichter ist eine große, vertikale zylindrische Trommel, die direkt über der Einfüllöffnung des Extruders positioniert ist. Im Inneren erzeugen sich schnell drehende Rotorblätter eine starke mechanische Reibung. Durch diese Reibung werden leichte Materialien geschnitten, vorgewärmt und verdichtet, wodurch sie in einen halbgeschmolzenen Zustand überführt werden, bevor sie zwangsweise der Schnecke zugeführt werden.
Die Integration dieses Moduls ist die optimale Möglichkeit, eine hocheffiziente Kunststoffpelletierlinie aufzubauen , die für flexible Materialien wie LDPE-Stretchfolien, gewebte Beutel und PP-Bast konzipiert ist. Durch die Verdichtung des Materials vor der Extrusion gewährleistet der Kompaktor eine konstante volumetrische Zufuhrrate. Es verarbeitet Feuchtigkeitsgehalte bis zu fünf Prozent und macht einen teuren, separaten Vorzerkleinerungsschritt überflüssig. Die Produktionskapazitäten dieser integrierten Systeme liegen typischerweise zwischen 100 und 1000 Kilogramm pro Stunde.
Insbesondere bei schweren, starren Materialien ist ein Schneidverdichter unnötig und verschwendet Energie. Stattdessen werden mechanische Zwangszuführungen eingesetzt. Diese bestehen aus Einzel- oder Doppelschneckenschnecken, die im Trichter montiert sind und das zerkleinerte Material aktiv nach unten in den Extruderzylinder treiben.
Dieser Aufbau eignet sich perfekt für starre Kunststoffflocken, wie z. B. zerkleinerte HDPE-Reinigungsmittelflaschen oder ABS-Elektroschrott. Force Feeder sorgen dafür, dass die Schneckengänge des Extruders vollständig gepackt bleiben. Dadurch wird die Durchsatzkapazität maximiert und ein absolut stabiler Schmelzedruck in der gesamten Extrusionszone aufrechterhalten.
Post-Consumer- und Post-Industrial-Kunststoffe kommen grundsätzlich mit dem Gepäck an. Häufig stoßen Sie auf Papieretiketten, Holzsplitter, Aluminiumreste oder nicht geschmolzenes Gummi. Wenn diese Verunreinigungen durch den Düsenkopf schlüpfen, beeinträchtigen sie die mechanischen Eigenschaften Ihres Endprodukts und zerstören schnell Ihre Schneidmesser.
Siebwechsler sind hydraulische Mechanismen, die Stahlgewebefilter direkt im Weg des Polymerschmelzstroms halten.
Einzelplattenwechsler verfügen über einen Schiebemechanismus. Wenn der Filter verstopft ist, muss der Bediener den Extruder kurz anhalten, um die Platte zu verschieben und das Sieb auszutauschen. Diese kostengünstige Option eignet sich gut für sauberen, postindustriellen Schrott, bei dem selten Änderungen vorgenommen werden. Im Gegensatz dazu nutzen Doppelkolbenwechsler zwei separate zylindrische Kolben. Wenn ein Sieb ausgetauscht werden muss, bleibt das andere im Schmelzefluss aktiv. Dies ermöglicht einen kontinuierlichen Betrieb ohne Anhalten der Maschine und ist daher die Standardwahl bei mäßiger Verschmutzung.
Bei stark kontaminiertem Post-Consumer-Abfall erfordern Standard-Siebwechsler übermäßige Handarbeit und verursachen unzulässige Druckspitzen. Kontinuierliche Rückspülsysteme stellen die Spitze der Filtrationstechnik dar.
Diese fortschrittlichen, selbstreinigenden Filter überwachen automatisch den Druckaufbau. Wenn ein Sieb eine Verstopfung erkennt, kehrt das System kurzzeitig den Fluss einer kleinen Menge sauberer Polymerschmelze um. Dadurch werden die Verunreinigungen kraftvoll vom Netz gesprengt und über eine spezielle Abfallöffnung abgeführt. Wenn Ihr Ziel darin besteht, eine Anlage kontinuierlich ohne manuelle Eingriffe zu betreiben, ist diese Technologie eine Notwendigkeit.
Ein häufiges Problem in der Fabrikhalle ist das Geräusch platzender Blasen am Düsenkopf, was zu hohlen, spröden oder schäumenden Pellets führt. Dieser Defekt wird fast immer durch eingeschlossene Gase in der Polymerschmelze verursacht. Diese Gase entstehen durch Restfeuchtigkeit, flüchtige organische Verbindungen oder den thermischen Abbau von Druckfarben.
Um diese Gase aggressiv abzusaugen, muss der Extruderzylinder mit Entlüftungszonen ausgestattet sein, die an industrielle Flüssigkeitsring-Vakuumpumpen angeschlossen sind. Für relativ saubere, trockene Materialien reicht in der Regel ein einziger Entgasungsanschluss aus. Bei sehr anspruchsvollen Inputs wie nassen Agrarfolien oder stark bedruckten Verpackungen ist die Hinzufügung einer doppelten Vakuum-Entgasungszone jedoch von entscheidender Bedeutung. Dies sorgt für eine größere Oberfläche und eine längere Einwirkung des Vakuums, wodurch sichergestellt wird, dass alle Feuchtigkeits- und Tintendämpfe entfernt werden, bevor der Kunststoff die Matrize erreicht. Das Ergebnis sind solide, strukturell einwandfreie Pellets, die Spitzenpreise auf dem Markt erzielen.
Empirische Betriebsdaten belegen, dass materialspezifische Aufbauten die höchste Stabilität erzielen. Polypropylen und Polyethylen stellen weltweit die größte Menge recycelter Kunststoffe dar, kommen jedoch in völlig unterschiedlichen Formen vor. Daher erfordert eine spezielle PP-PE-Pelletierlinie eine hochentwickelte Kombination von Modulen, um unterschiedliche Schüttdichten effektiv zu verarbeiten.
Um den Durchsatz zu maximieren und den Polymerabbau zu minimieren, sollten Sie diesen idealen Konfigurationsaufbau für Polyolefine in Betracht ziehen:
Der Extrusionsprozess endet nicht an der Düsenfläche. Was unmittelbar nach dem Schneiden der Kunststoffschmelze passiert, bestimmt den endgültigen Feuchtigkeitsgehalt und den Marktwert Ihres Produkts. Die Implementierung einer robusten Downstream-Automatisierung demonstriert Systemkompetenz und reduziert den Arbeitsaufwand drastisch.
Für Systeme, die wasserbasiertes Schneiden verwenden, ist eine Zentrifugalentwässerungsmaschine nicht verhandelbar. Hochgeschwindigkeits-Vertikalrotoren schleudern die nassen Pellets gegen ein zylindrisches Sieb und nutzen dabei kinetische Energie, um Oberflächenfeuchtigkeit abzustreifen. Ein richtig dimensionierter Trockner reduziert den Feuchtigkeitsgehalt auf weniger als ein Prozent und verhindert so Fehler wie Spreizungen beim künftigen Spritzgießen.
Darüber hinaus kommt es auch bei präzisem Schneiden gelegentlich zu Anomalien wie übergroßen Klumpen oder feinem Polymerstaub. Vibrationssiebklassierer dienen als letzte Kontrollstelle für die Qualitätskontrolle. Mithilfe gestapelter vibrierender Maschensiebe filtern sie unregelmäßige Formen heraus und stellen so sicher, dass nur hochwertige, gleichmäßige Körnchen weiterbefördert werden.
Schließlich ermöglicht die Lagerung der Pellets in Silos mit großem Fassungsvermögen eine Chargenmischung, die den Schmelzindex und die Farbkonsistenz homogenisiert. Durch die Integration automatisierter Absackstationen, die mit Präzisionswägezellen ausgestattet sind, werden exakte Gewichte in 25-Kilogramm-Säcke oder Schüttgutsäcke dosiert, was die Logistik beschleunigt und menschliche Wiegefehler eliminiert.
Eine Kaufentscheidung erfordert den Übergang von technischen Spezifikationen zu finanziellen Kennzahlen. Die genaue Konfiguration Ihrer Maschinen wirkt sich direkt auf Ihre Gesamtbetriebskosten und den endgültigen Return on Investment aus.
Bewerten Sie zunächst Ihr Inputmaterial objektiv. Wenn Sie EPS-Schaum oder -Folien mit geringer Dichte verarbeiten, führt der Versuch, durch den Verzicht auf den Schneidverdichter Geld zu sparen, zu erheblichen Kapazitätsengpässen. Achten Sie auch bei der Handhabung von Post-Consumer-Abfällen darauf, dass Ihr Filtersystem nicht unterbewertet wird. Die Arbeitskosten für den manuellen Siebwechsel werden die anfänglichen Kapitaleinsparungen schnell in den Schatten stellen.
Bewerten Sie als Nächstes Ihre Zielausgabe. Ihre erforderliche Kapazität bestimmt die physische Größe der Maschine. Während herkömmliche Strang- oder Standard-Wasserringsysteme für mittlere Kapazitäten bis 500 Kilogramm pro Stunde sehr wirtschaftlich sind, profitieren Industriewaagen über 1000 Kilogramm pro Stunde enorm von der vollautomatischen Bedienung von Unterwassergranulatoren per Knopfdruck.
Schauen Sie bei der Bewertung von Angeboten über den Aufkleberpreis hinaus. Günstigere Voraboptionen kosten über einen Lebenszyklus von fünf Jahren aufgrund des höheren Arbeitsaufwands, des höheren Energieverbrauchs und häufiger Wartungsausfallzeiten oft deutlich mehr. Die Investition in fortschrittliche Module wie kontinuierliche Rückspülfilter und doppelte Entgasungszonen gewährleistet eine unterbrechungsfreie Produktion in Premiumqualität und führt zu einer viel schnelleren und zuverlässigeren Kapitalrendite.
Die Abstimmung Ihrer Schneid-, Zuführ- und Entgasungstechnologien auf Ihr spezifisches Material ist unbestritten der Schlüssel zum betrieblichen Erfolg. Durch die sorgfältige Konfiguration Ihrer Linie schützen Sie Ihre Margen und garantieren ein Produkt, dem nachgelagerte Hersteller vertrauen können.
Ja, eine einzelne Maschine kann technisch beides verarbeiten, erfordert jedoch spezifische technische Anpassungen. Um unterschiedliche Schüttdichten verarbeiten zu können, muss die Maschine über austauschbare Zuführmodule verfügen. Sie müssten einen mechanischen Zwangszuführer für starre Flocken durch einen speziellen Seitenzuführer für leichtere Materialien ersetzen. Betriebsdaten zeigen jedoch immer wieder, dass dedizierte Leitungen, die speziell für starre oder flexible Eingaben entwickelt wurden, mit viel höherer Effizienz arbeiten und eine konsistentere Ausgabe liefern.
Bei einer zweistufigen Konfiguration wird ein primärer Extruder zum Schmelzen, Mischen und für die anfängliche Entgasung verwendet, gefolgt von einem sekundären, langsamer drehenden Extruder für die endgültige Abgabe. Der Hauptvorteil liegt in der besseren Homogenisierung der Schmelze und der Möglichkeit, einen zweiten, wesentlich feineren Filtrationsschritt durchzuführen. Dies macht es zur absolut besten Wahl für die Verarbeitung stark verunreinigter Post-Consumer-Abfälle oder Materialien mit hoher Restfeuchte, da es den Schmelzedruck beruhigt und ein Pumpen des Düsenkopfs verhindert.
Hohle Pellets oder innere Hohlräume werden fast ausschließlich durch unzureichende Entgasung während der Schmelzphase verursacht. Wenn Restfeuchtigkeit, chemische Reinigungsmittel oder flüchtige Verbindungen aus Druckfarben nicht vollständig aus dem Zylinder entfernt werden, verdampfen sie und dehnen sich aus, wenn der Kunststoff den Düsenkopf verlässt. Um dieses Problem zu lösen, sollten Bediener ihr System mit einer hocheffizienten Flüssigkeitsring-Vakuumpumpe aufrüsten oder den Zylinder mit einer doppelten Entgasungszone konfigurieren, um sicherzustellen, dass alle Gase vor dem Schneiden gründlich entlüftet werden.
Das Verhältnis von Länge zu Durchmesser bestimmt, wie viel Verweilzeit das Polymer im beheizten Zylinder hat. Für saubere, leicht schmelzbare Materialien reicht ein Standardverhältnis von 28:1 oder 30:1 aus. Wenn Sie jedoch starre Flocken verarbeiten, die eine intensive Plastifizierung erfordern, oder Materialien, die eine umfassende Entgasung erfordern, bietet die Aufrüstung auf ein L/D-Verhältnis von 32:1 oder 36:1 die erforderliche Zylinderlänge für gründliches Schmelzen und Vakuumentlüften.
Für Materialien mit einem hohen Schmelzindex, wie zum Beispiel Schmelzklebstoffe, TPU oder bestimmte Elastomere, ist die Unterwassergranulierung die optimale Wahl. Da diese Materialien im geschmolzenen Zustand sehr viskos und klebrig sind, führen herkömmliche Strang- oder Wasserringmethoden häufig zu verklumpten oder deformierten Pellets. Unterwassersysteme schneiden und kühlen die Schmelze sofort in einer Druckwasserkammer ab und sorgen so für perfekt kugelförmige, nicht klebende Körnchen.
Die Kapitalinvestition variiert erheblich je nach Zielkapazität, Automatisierungsgrad und spezifischen modularen Add-ons. Eine einfache Linie mit geringer Kapazität, manuellen Siebwechslern und Strangschneiden erfordert eine geringere Anfangsinvestition. Umgekehrt erhöht die Integration fortschrittlicher Technologien wie kontinuierlicher Rückspülfiltration, Unterwasserschneiden und automatisierter Absackung die Vorabkosten. Trotz der höheren Anfangskosten reduzieren diese automatisierten Funktionen die täglichen Arbeitskosten und Wartungsausfallzeiten drastisch und verbessern so die langfristige Rentabilität erheblich.
Sind Sie bereit, Ihren Recyclingbetrieb zu modernisieren? Verlieren Sie kein Geld mehr durch ineffiziente Einrichtungen und häufige Ausfallzeiten. Bewerten Sie Ihren Materialbedarf und erkunden Sie hochentwickelte, modulare Lösungen, die genau auf Ihre Bedürfnisse zugeschnitten sind. Besuchen Sie Jwell Recycling , um branchenführende Extrusionsarchitekturen zu entdecken, von robusten Schneid-Verdichter-Linien bis hin zu fortschrittlichen Unterwasser-Granuliersystemen, und sichern Sie sich noch heute Ihre langfristige betriebliche Rentabilität.


