
- Alles
- Produktname
- Schlüsselwörter
- Produktmodell
- Produktübersicht
- Produktbeschreibung
- Volltextsuche
 Deutsch


Anzahl Durchsuchen:0 Autor:Site Editor veröffentlichen Zeit: 2026-08-02 Herkunft:Powered


Die Investition in eine Kunststoffrecyclinganlage ist eine große betriebliche Verpflichtung. Die Auswahl der richtigen Ausrüstung bestimmt die Grenze zwischen einem hochprofitablen Unternehmen und einem Albtraum mit kontinuierlicher Wartung. Das Herzstück dieses Rückgewinnungsprozesses ist der Extrudergranulator. Diese hochentwickelte Maschine schmilzt, filtert und schneidet Kunststoffabfälle in gleichmäßige, wiederverwendbare Pellets. Gibt es eine universelle Lösung? Selten. Der Feuchtigkeitsgehalt Ihres eingehenden Schrotts, die spezifische Polymermorphologie und die angestrebte Tagesleistung erfordern eine präzise mechanische Anpassung.
Unabhängig davon, ob Sie eine Standard- Pelletiermaschine für Kunststoffe oder einen hochspezialisierten Aufbau konfigurieren, müssen Sie die verfügbaren modularen Upgrades verstehen. Dieser Leitfaden führt Sie durch die wichtigsten Komponenten. Es stellt sicher, dass Sie die kostengünstigste Wahl für Ihre Werkstatt treffen.
Wichtige Erkenntnisse
Bevor Sie sich mit der Hardware-Auswahl befassen, werfen Sie einen Blick auf die aktuelle Entwicklung des Recyclingsektors. Aktuelle Branchenanalysen zeigen einen deutlichen Wandel hin zu hochgradig anpassungsfähigen Extrusionssystemen. Aufgrund strengerer Vorschriften zur Kreislaufwirtschaft sehen sich Anlagenbetreiber immer komplexeren Post-Consumer-Abfallströmen gegenüber. Grundeinstellungen reichen nicht mehr aus. Moderne Recycler legen Wert auf fortschrittliche Entgasung und intelligente Filtration, um eine nahezu reine Polymerqualität zu erreichen. Der Markt belohnt eindeutig eine hochreine Produktion gegenüber dem bloßen Verarbeitungsvolumen. Die Ausrüstung muss unterschiedliche Schmelzindexe und starke Verschmutzungen ohne Einbußen beim Durchsatz bewältigen.
Grundsätzlich nimmt diese Maschine rohen Kunststoffabfall auf und wandelt ihn durch thermische und mechanische Energie um. Das Material schmilzt in einem beheizten zylindrischen Zylinder, der von einer präzise konstruierten rotierenden Schnecke angetrieben wird. Auf diesem Weg filtert das System physikalische Verunreinigungen heraus und extrahiert flüchtige Gase. Letztendlich schneidet es das geschmolzene Polymer in standardisierte Pellets.
Für einen Werksleiter ist es von entscheidender Bedeutung, diese Maschinen als eine anpassbare Abfolge von Modulen zu erkennen. Für jede einzelne Zone sind Optionen erforderlich, die auf die Schüttdichte Ihres Ausgangsmaterials zugeschnitten sind. Eine Fehlanpassung führt unweigerlich zu häufigen Blockaden und beschleunigtem Verschleiß beweglicher Teile. Wenn Sie beispielsweise ein falsches Verhältnis von Länge zu Durchmesser wählen, werden entweder empfindliche Polymere abgebaut oder dichte Kunststoffe können nicht vollständig geschmolzen werden.
Eine der folgenreichsten strukturellen Entscheidungen betrifft die Anzahl der Extrusionsstufen. Diese Wahl bestimmt die geometrische Grundfläche und die mechanische Fähigkeit, Feuchtigkeit und flüchtige Emissionen zu bewältigen.
Ein einstufiges System verwendet eine kontinuierliche Zylinder- und Schneckenkonfiguration. Dieser Aufbau wurde für sauberen und relativ einheitlichen Industrieschrott entwickelt und zeichnet sich durch eine geringere Anfangsinvestition aus. Es nimmt eine kleinere Fabrikfläche ein und arbeitet mit einem geringeren Energieverbrauch. Umgekehrt kämpft es mechanisch mit hoher Feuchtigkeit. Bei der Verarbeitung problematischer Abfälle kommt es hier häufig zu starker Schaumbildung. Das Ergebnis sind hohle, spröde Pellets mit geringem kommerziellen Wert.
Im Gegensatz dazu verbindet ein zweistufiges System einen primären Extruder physisch direkt mit einer sekundären Einheit. Diese zweistufige Architektur ist eine absolute Notwendigkeit für Post-Consumer-Abfälle oder gewaschene Agrarfolien, die eine hohe Restfeuchtigkeit behalten. Die physische Übergangszone zwischen den beiden Extrudern ermöglicht eine hervorragende natürliche Entgasung. Eingeschlossene Gase gelangen an die Atmosphäre und können leicht abgesaugt werden. Dadurch wird sichergestellt, dass das fertige Pellet dicht und fest ist.
Um die betrieblichen Unterschiede zu verdeutlichen, betrachten Sie den folgenden technischen Vergleich:
| Funktion: | einstufige Extrusion, | zweistufige Extrusion |
|---|---|---|
| Idealer Rohstoff | Sauberer, trockener Industrieschrott | Gewaschener, feuchter Post-Consumer-Abfall |
| Typisches L/D-Verhältnis | 32:1 bis 36:1 | Primär 36:1, Sekundär 12:1 |
| Entgasungsfähigkeit | Standardmäßige Vakuumentlüftung | Natürliche Übergangsbelüftung plus Doppelvakuum |
| Platzbedarf und Kosten | Kompakt, geringere Anfangsinvestitionen | Größere Stellfläche, höhere Kapitalkosten, höherer ROI für schmutzigen Schrott |
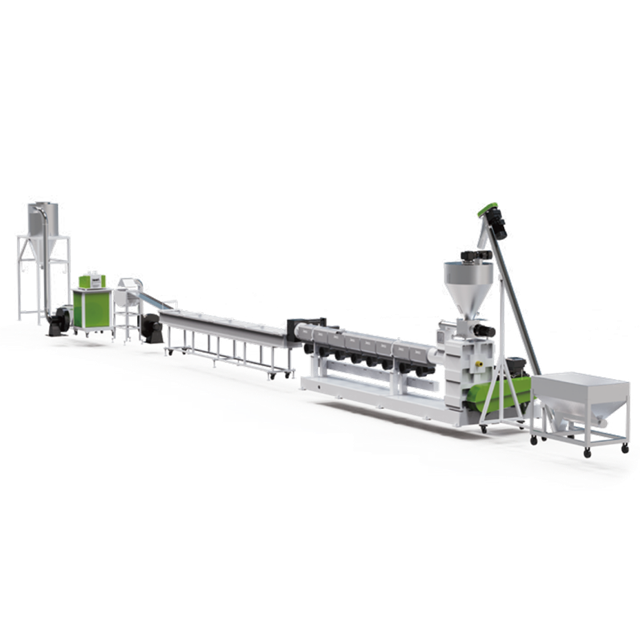
Wie das Rohmaterial den Extruder physisch durchdringt, bestimmt maßgeblich den kontinuierlichen Durchsatz. Durch die Auswahl des richtigen Zuführmechanismus wird verhindert, dass sich Material im Trichter bildet. Es garantiert einen gleichmäßigen Fluss geschmolzenen Kunststoffs.
Der traditionelle Trichter basiert ausschließlich auf der Schwerkraft und ist ideal für schwere, gleichmäßige Materialien. Es handelt sich um eine Basisoption, bleibt jedoch bei sauberen, starren Mahlgütern wie dickem Spritzgussabfall äußerst effektiv. Es erfordert nur minimale Wartung. Allerdings hängt es ausschließlich von der Schüttdichte des Materials ab, um konstante Zufuhrgeschwindigkeiten aufrechtzuerhalten.
Beim Umgang mit leichten, flauschigen Materialien oder sperrigen, eckigen, starren Teilen ist ein Zwangsvorschub unverzichtbar. Eine motorisierte Schnecke drückt unregelmäßiges Material aktiv in den Hauptextrusionszylinder. Durch diese aktive Zufuhr wird sichergestellt, dass die Maschine mit maximaler Volumenkapazität arbeitet. Es verhindert ein Verhungern der Hauptschnecke, was zu starken Schwankungen des Schmelzedrucks führt.
Für ultraleichte Rohstoffe mit extrem geringer Schüttdichte wird die Integration eines Schneidverdichters direkt in die primäre Aufgabezone dringend empfohlen. Diese Spezialeinheit nutzt die Reibungswärme, die von schnell rotierenden Messern erzeugt wird. Es erwärmt, schneidet und verdichtet das Material, bevor es durch die Zentrifugalkraft in den Extruder gedrückt wird.
Um hochwertige Pellets herzustellen, die an hochwertige Spritzgusshersteller verkauft werden können, müssen Ihre Anlagen über robuste Filtertechnologien verfügen.
Durch die Schmelzefiltration werden physikalische Verunreinigungen wie Papier oder ungeschmolzene Polymere entfernt. Bei der Umrüstung auf hydraulische Non-Stop-Siebwechsler kommt ein Zweikanalsystem zum Einsatz. Bediener tauschen verstopfte Filternetze aus, ohne den Extrusionsprozess anzuhalten. Dadurch werden die täglichen Produktionserträge deutlich verbessert. Doppelplattensysteme bieten eine deutlich größere Filterfläche. Dies ist bei stark verunreinigten Post-Consumer-Kunststoffen zwingend erforderlich, um gefährliche Druckspitzen zu vermeiden.
Während der thermischen Schmelzphase verdampfen Oberflächenfeuchtigkeit und Druckfarben zu flüchtigen organischen Verbindungen. Abhängig vom Schweregrad der Kontamination können sich Betreiber für einfache oder doppelte Vakuum-Absaugzonen entscheiden. Leistungsstarke Flüssigkeitsring-Vakuumpumpen saugen diese Gase kraftvoll ab, bevor die Schmelze die Formfläche erreicht. Dadurch wird verhindert, dass sich im Inneren der Pellets mikroskopisch kleine Hohlräume bilden.
Der Schneidmechanismus stellt die endgültige Transformation dar. Es verwandelt einen kontinuierlichen Fluss geschmolzenen Kunststoffs in ein vermarktbares Produkt. Die geeignete Schneidoption hängt vollständig vom Schmelzindex, der Viskosität und der thermischen Empfindlichkeit Ihres spezifischen Polymers ab.
In diesem dynamischen System wird geschmolzener Kunststoff von rotierenden Messern in Scheiben geschnitten, sobald er die kreisförmige Düsenfläche verlässt. Die heißen Pellets werden zum schnellen Abschrecken sofort nach außen in einen kontinuierlichen Ring aus rotierendem Wasser geschleudert. Diese Option eignet sich am besten für Standard-Polyolefine und bietet eine äußerst kompakte Stellfläche sowie eine außergewöhnliche Widerstandsfähigkeit gegenüber geringfügigen Schmelzdruckschwankungen.
Alternativ kann der Kunststoff durch eine gerade Düse in lange, kontinuierliche Stränge extrudiert werden. Diese Stränge werden mechanisch durch ein langes Wasserkühlbad gezogen. Hochdruckgebläse trocknen sie an der Luft, bevor ein Hochgeschwindigkeitsrotationsschneider sie in zylindrische Pellets zerkleinert. Diese Methode bietet außergewöhnliche Stabilität für technische Kunststoffe mit hoher Viskosität oder geringer Schmelzfestigkeit.
Für die ultimative automatisierte Produktion ist die Formfläche vollständig in eine Druckwasserkammer eingetaucht. Der Kunststoff wird direkt unter Wasser geschnitten, sofort abgeschreckt und zu einem Zentrifugaltrockner transportiert. Es eignet sich hervorragend für die Verarbeitung extrem klebriger Materialien und liefert perfekt kugelförmige Pellets.
Hartkunststoffe reichen von zerkleinerten PVC-Rohren bis hin zu dicken HDPE-Flaschen. Sie zeigen ein grundlegend anderes thermodynamisches Verhalten unter Hitze und Druck als flexible Folien. Wenn Ihre Anlage diese anspruchsvollen Materialien verarbeitet, ist die Investition in eine spezielle Pelletierlinie für starre Kunststoffe unerlässlich.
Physikalisch dichte und oft stark abrasive, starre Flocken erzeugen erhebliche Drehmomentanforderungen. Bei unsachgemäßer Verarbeitung beschleunigen sie den Verschleiß von Standard-Extrusionskomponenten. Der Extrudergranulator muss mit hochbelastbaren bimetallbeschichteten Schnecken ausgestattet sein. Diese werden oft mit Wolframkarbid behandelt, um den Strapazen des starren Mahlguts über Tausende von Betriebsstunden standzuhalten. Hocheffiziente Modelle verfügen oft über ein individuelles Verhältnis von Länge zu Durchmesser von 36:1, um eine vollständige Plastifizierung schwerer Flocken zu gewährleisten.
Um Ihr Pelletiersystem für Hartplastik zu optimieren , ist eine spezifische Betriebskonfiguration erforderlich. Ein einstufiger Extruder ist in der Regel ausreichend, vorausgesetzt, die starren Flocken werden vorher gründlich gewaschen und thermisch getrocknet. Bleibt die Restfeuchte weiterhin hoch, ist ein zweistufiger Aufbau erforderlich. Ein robuster Kraftzuführer ist von entscheidender Bedeutung, um eine gleichmäßige volumetrische Eingabe sperriger, eckiger Flocken aufrechtzuerhalten. Schließlich wird die Wahl zwischen Strang- oder Wasserringschneiden ausschließlich von den spezifischen Schmelzfließeigenschaften der zu verarbeitenden starren Polymere bestimmt.
Nach dem Abtrennen von der Matrizenfläche müssen die Pellets vor dem Eintritt in das Verpackungssilo umfassend gekühlt und getrocknet werden. Schon kleinste Spuren restlicher Oberflächenfeuchtigkeit können für den Endhersteller das Endprodukt ruinieren.
Diese aggressive Trocknungsoption wird hauptsächlich zusammen mit Wasserring- und Unterwasserschneidsystemen eingesetzt und nutzt einen Hochgeschwindigkeits-Vertikalrotor. Die starke Zentrifugalkraft schleudert restliches Kühlwasser von den Pelletoberflächen. Die Feuchtigkeit wird durch ein Edelstahlsieb abgeleitet, während das trockene Produkt nach oben gefördert wird.
Der Vibrationsklassierer erfüllt einen wichtigen Doppelzweck und fungiert sowohl als sekundäre Umgebungskühlstufe als auch als mechanisches Sieb. Der Vibrationsmotor schüttelt übergroße Ansammlungen oder Feinstaub aus. Dies garantiert, dass nur einwandfrei gleichmäßige Pellets in die Verpackung gelangen.
Für feuchtigkeitsempfindliche Materialien werden leistungsstarke Luftgebläse und Zyklonsilos eingesetzt. Diese Systeme zirkulieren zwangsweise Umgebungs- oder gekühlte Luft durch die Großcharge. Sie senken die Kerntemperatur effektiv auf Raumtemperatur ab und verhindern das Zusammenschmelzen heißer Pellets in Lagersäcken.
Die Entwicklung der perfekten Linie erfordert eine sorgfältige empirische Bewertung Ihrer Betriebsvariablen. Die Auswahl der richtigen mechanischen Optionen steigert letztendlich Ihre Betriebsausgaben und bestimmt Ihre Kapitalrendite.
Bewerten Sie zunächst Ihr Ausgangsmaterial genau. Wenn Ihre Beschaffungsstrategie auf der Beschaffung kostengünstiger nasser Agrarkunststoffe basiert, ist die Investition in eine zweistufige Maschine mit robuster Dual-Vakuum-Entgasung nicht verhandelbar. Der anfängliche Investitionsaufwand ist zwar höher, wird aber schnell durch lukrative Margen aus der Verarbeitung kostengünstiger Rohstoffe ausgeglichen.
Bewerten Sie außerdem Ihren Zielmarkt. Die Lieferung recycelter Harze an High-End-Spritzgießer für die Automobilindustrie erfordert eine kompromisslose Qualitätskontrolle. Umfangreiche Investitionen in kontinuierliche Doppelplatten-Siebwechsler gewährleisten höchste Reinheit. Legen Sie Wert auf Energieeffizienz, indem Sie isolierte Keramikheizbänder und hocheffiziente Wechselstrommotoren auswählen. Diese Entscheidungen erhöhen direkt die Nettogewinnspanne jeder produzierten Charge.
Ein Extrudergranulator ist weit mehr als eine statische Maschine. Es handelt sich um ein hochgradig anpassbares, vernetztes System, das sorgfältig auf Ihre genaue Produktionsumgebung zugeschnitten werden muss. Durch die objektive Analyse Ihres Ausgangsmaterials und die Auswahl geeigneter Extrusionsstufen, Schneidmethoden und Zuführmechanismen legen Sie den Grundstein für einen hocheffizienten Recyclingbetrieb.
Ganz gleich, ob Sie leichte Agrarfolien verarbeiten oder in eine Hochleistungsanlage für starre Kunststoffe investieren – die Wahl der richtigen modularen Upgrades sorgt für maximale Betriebszeit. Diese strategischen Ausrüstungsentscheidungen sichern Ihre Margen und beschleunigen Ihre Kapitalrendite in einem zunehmend wettbewerbsintensiven Umfeld.
Sind Sie bereit, Ihre Recyclinganlage zu modernisieren? Entdecken Sie bei Jwell Recycling fortschrittliche, maßgeschneiderte Lösungen, die auf Ihre spezifischen Materialanforderungen zugeschnitten sind. Unser Engineering-Team kann Ihnen dabei helfen, genau die Maschinen zu konfigurieren, die zur Maximierung Ihrer betrieblichen Rentabilität und Produktionsreinheit erforderlich sind.
Ein einstufiges System verwendet einen Hauptextruderzylinder und ist hocheffizient für saubere, trockene Industriekunststoffe. Ein zweistufiges System verbindet zwei Extruder physisch miteinander. Dieses Tandem-Design bietet eine erweiterte Filterung und eine hervorragende natürliche Entlüftung und ist somit die ideale Wahl für nasse oder stark verunreinigte Post-Consumer-Kunststoffe.
Bei Standard-Hartkunststoffen wie Polypropylen- und Polyethylenflocken ist die Wasserringgranulierung äußerst effizient und spart Platz in der Fabrik. Bei starren Kunststoffen mit hoher Viskosität oder thermischer Empfindlichkeit ist die Stranggranulierung jedoch in der Regel die bevorzugte Option, um eine strenge Prozessstabilität aufrechtzuerhalten.
Wenn Sie leichte Materialien wie Filmflocken oder sperrige, unregelmäßige starre Flocken verarbeiten, wird ein Zwangsvorschub dringend empfohlen. Es drückt das Material aktiv in den Zylinder und verhindert so eine Brückenbildung im Trichter. Dadurch wird sichergestellt, dass die Extruderschnecke konstant versorgt bleibt.
Beim thermischen Schmelzprozess verwandeln sich Restfeuchtigkeit und Oberflächentinten in flüchtige Gase. Wenn diese Gase nicht aggressiv entfernt werden, werden sie in der Kunststoffschmelze eingeschlossen, wodurch hohle, strukturell schwache Pellets entstehen. Eine Vakuumentgasungseinheit entzieht dem Fass diese Gase aktiv.
Obwohl es technisch möglich ist, ist es für eine hocheffiziente kommerzielle Produktion selten optimal. Für flexible Folien ist in der Regel ein spezielles Schneid-Verdichter-Zufuhrsystem erforderlich, um das Material zu verdichten. Bei starren Kunststoffen kommt es auf die standardmäßige Schwerkraft- oder Zwangszuführung im Trichter an. Die Verarbeitung beider auf einer einzigen Linie erfordert eine hochgradig maßgeschneiderte Hybridkonfiguration, die so konzipiert ist, dass schwerwiegende betriebliche Engpässe vermieden werden.
Das Verhältnis von Länge zu Durchmesser bestimmt die Verweilzeit des Kunststoffs im Zylinder. Ein höheres Verhältnis, beispielsweise 36:1, eignet sich hervorragend für stark verunreinigte Materialien, die ein umfangreiches Schmelzen und Entgasen erfordern. Bei sauberen, leicht schmelzbaren Polymeren minimiert ein kürzeres Verhältnis wie 28:1 oder 32:1 den thermischen Abbau und reduziert den Energieverbrauch.
Häufige Verstopfungen sind in der Regel darauf zurückzuführen, dass der Kunststoffabfall nicht ausreichend vorgewaschen wird oder dass das Filtergewebe für die anfängliche Extrusionsphase zu fein gewählt wird. Durch die Verwendung eines zweistufigen Extruders können Sie auf dem ersten Extruder ein gröberes Sieb und auf dem zweiten ein feineres Sieb anbringen, wodurch Druckspitzen und Wartungsausfallzeiten drastisch reduziert werden.


