
- Alles
- Produktname
- Schlüsselwörter
- Produktmodell
- Produktübersicht
- Produktbeschreibung
- Volltextsuche
 Deutsch


Anzahl Durchsuchen:0 Autor:Site Editor veröffentlichen Zeit: 2026-10-20 Herkunft:Powered


Ruiniert eine schlechte Produktionsqualität Ihre Gewinne beim Kunststoffrecycling? Viele Facility Manager und B2B-Einkäufer konzentrieren sich ausschließlich auf den Anfangspreis neuer Geräte. Sie übersehen völlig die technischen Spezifikationen, die tatsächlich ihren finanziellen Erfolg bestimmen. Das Ignorieren dieser kritischen Kennzahlen führt zu schwerwiegenden betrieblichen Engpässen in der Fabrikhalle. Schlimmer noch, am Ende erhalten Sie minderwertige Endprodukte, die für ein paar Cent für den Dollar an nachgelagerte Hersteller verkauft werden.
Eine vollautomatische Kunststoffrecyclingmaschine löst dieses inhärente Problem, indem sie präzise, streng kontrollierte Verarbeitungsumgebungen bietet. Um Ihren Return on Investment wirklich zu maximieren, müssen Sie genau wissen, welche Leistungskennzahlen wichtig sind. In diesem umfassenden Leitfaden schlüsseln wir die kritischen Leistungsspezifikationen auf, von der Durchsatzkapazität bis zur Pelletgleichmäßigkeit. Dies sind die genauen technischen Parameter, die Sie vor dem Kauf eines vollständigen Recyclingsystems bewerten müssen.
Bevor wir auf bestimmte Maschinenparameter eingehen, müssen wir uns mit einem großen Wandel im Recyclingsektor befassen. Aktuelle Branchenanalysen verdeutlichen einen massiven Trend hin zum Recycling im geschlossenen Kreislauf. Aufgrund strengerer Verpackungsvorschriften und unternehmerischer Nachhaltigkeitsauflagen fordern Käufer jetzt Post-Consumer-Harz, das die gleiche Leistung wie Neukunststoffe aufweist. Damit sind Leistungsspezifikationen nicht mehr nur Qualitätsmaßstäbe. Sie sind zwingende Voraussetzungen für den Einstieg in lukrative Lieferketten. Wenn Ihre Ausrüstung die Anforderungen an hohe Reinheit und einen stabilen Schmelzfluss nicht dauerhaft erfüllen kann, werden Sie einfach von den Premiummärkten ausgeschlossen.
Beachten Sie bei der Bewertung der Betriebsleistung, dass der Ausstoß nicht nur ein Nebenprodukt des endgültigen Extruders ist. Es ist das kumulative Ergebnis eines nahtlos integrierten und hochautomatisierten Ökosystems. Jedes einzelne Modul von der anfänglichen Zerkleinerung bis zur letzten Kühlstufe hat direkten Einfluss auf die physikalischen und chemischen Eigenschaften der recycelten Pellets.
Die Vorverarbeitung bestimmt zwangsläufig die nachgelagerte Effizienz. Die Hauptfunktion eines robusten Kunststoff-Recycling-Schredders besteht darin, sperrige, unvorhersehbare Abfälle in handliche und gleichmäßige Stücke zu zerkleinern. Stellen Sie sich vor, Sie würden wild unregelmäßige Stücke starren Kunststoffs in einen Extruder einspeisen. Die Schraube würde Schwierigkeiten haben, einen gleichmäßigen Biss beizubehalten. Dies führt zu starken Druckschwankungen im Zylinder, was letztendlich zu ungleichmäßigem Schmelzen und einer schlechten Gleichmäßigkeit der Pellets führt. Durch die Einhaltung strenger Spezifikationen für Siebgrößen und die Verwendung eines speziellen Einwellenrotordesigns stellen die Anlagenmanager sicher, dass das zerkleinerte Material reibungslos in die nächste Verarbeitungsstufe fließt. Dadurch werden Verstopfungen wirksam verhindert und der mechanische Verschleiß drastisch reduziert.
Moderne Recyclinglinien sind stark auf speicherprogrammierbare Steuerungen angewiesen, um verschiedene Betriebsphasen zu synchronisieren. Die Automatisierung schließt die Lücke zwischen den Phasen Zerkleinern, Waschen und Extrudieren. Es verwandelt sie in eine einzige zusammenhängende Einheit. Sensoren überwachen kontinuierlich Motorlasten, Temperaturzonen und Materialflussraten in Echtzeit. Wenn das System einen plötzlichen Materialanstieg aus dem Schredder erkennt, regelt die Steuerung automatisch die Fördergeschwindigkeit zurück. Dies verhindert eine Überlastung des Extrudertrichters. Eine solche präzise Synchronisierung minimiert menschliche Fehler, stabilisiert den Schmelzedruck und garantiert, dass die Endausstoßrate während der gesamten Produktionsschicht konstant bleibt.
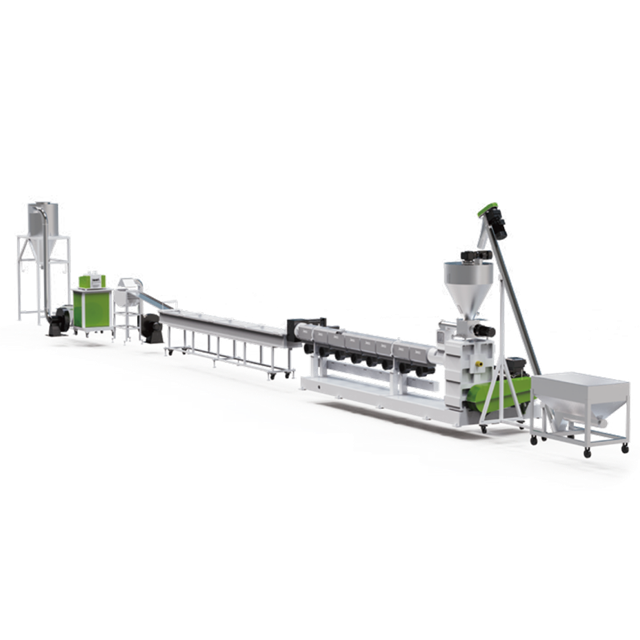
Die Durchsatzkapazität ist fast immer die erste Spezifikation, nach der Käufer auf einem Datenblatt suchen. Die Bewertung der Kapazität erfordert ein differenziertes Verständnis dafür, wie sich theoretische Zahlen in die schwierige Realität des täglichen Betriebs umsetzen lassen.
Facility Manager müssen klar zwischen der auf einer Hochglanzbroschüre abgedruckten Nennkapazität und der tatsächlichen Betriebsleistung unterscheiden. Der tatsächliche Output wird stark von der Schüttdichte, dem Feuchtigkeitsgehalt und dem Verschmutzungsgrad des Rohmaterials beeinflusst. Die Verarbeitung von starrem und sauberem HDPE-Mahlgut führt zu einer Leistung, die viel näher an der Nennkapazität liegt. Umgekehrt führt der Versuch, leichte und stark bedruckte LDPE-Folien zu verarbeiten, aufgrund von Ineffizienzen bei der Zuführung natürlich zu einer Verringerung der Stundenausbeute.
| Materialtyp | Eingabeschüttdichte | Nominelle Maschinenkapazität | Erwartete tatsächliche Ausgabe |
|---|---|---|---|
| Starre HDPE-Flocken | Hoch | 1.000 kg pro Stunde | 900 - 950 kg pro Stunde |
| LDPE-Folie reinigen | Niedrig | 1.000 kg pro Stunde | 750 - 850 kg pro Stunde |
| Gemischte/nasse Kunststoffe | Variable | 1.000 kg pro Stunde | 600 - 700 kg pro Stunde |
Durch die frühzeitige Erfassung dieser Variablen wird sichergestellt, dass Käufer ihre Ausrüstung nicht unterdimensionieren. Das ist ein Fehler, der unweigerlich dazu führt, dass Produktionsziele verfehlt werden und die ROI-Zeitpläne schmerzhaft verlängert werden.
Bei der Investition von Kapital in eine vollautomatische Kunststoffrecyclingmaschine bewerten vorausschauende Käufer die Modularität des Systems. Wenn eine Recyclinganlage lukrativere kommunale oder kommerzielle Aufträge erhält, wird die Menge des ankommenden Abfalls natürlich stark ansteigen. Geräte mit skalierbaren Komponenten ermöglichen es den Betreibern, den Durchsatz zu steigern, ohne die ganze Linie ausbauen und austauschen zu müssen. Die frühzeitige Beurteilung der Skalierbarkeitsspezifikationen schützt die anfängliche Kapitalinvestition. Es legt einen klaren technischen Weg für die zukünftige Erweiterung der Anlage fest.
Die finanzielle Rentabilität eines Recyclingbetriebs hängt vollständig vom Marktwert der Produktion ab. Endverbraucher von recyceltem Kunststoff verlangen Materialien, die sich bei Hochgeschwindigkeits-Spritzguss- oder Blasformprozessen vorhersehbar verhalten. Daher sind die physikalischen und chemischen Spezifikationen des endgültigen Pellets absolut entscheidend.
Hersteller benötigen Pellets, die gleichmäßig groß, makellos glatt und völlig frei von inneren Hohlräumen oder eingeschlossenen Luftblasen sind. Um diese makellose Konsistenz zu erreichen, nutzt eine hochwertige Pelletiermaschine für Kunststoffe eine hochpräzise Schneidtechnologie in Kombination mit einer kontrollierten Wasserringkühlung. Moderne Systeme verfügen oft über ein optimiertes L/D-Verhältnis von 32:1 oder 36:1, um eine gründliche Plastifizierung zu gewährleisten. Darüber hinaus ist die Schüttdichte eine entscheidende Spezifikation, die oft übersehen wird. Durch die hohe Schüttdichte sind die Pellets dicht zusammengepackt. Dadurch werden die Verpackungs- und Logistikkosten drastisch gesenkt. Noch wichtiger ist, dass dichte Pellets wesentlich effizienter in die Trichter nachfolgender Spritzgießmaschinen gelangen.
Der Schmelzflussindex misst genau, wie leicht ein thermoplastisches Polymer fließt, wenn es Hitze und Druck ausgesetzt wird. Wenn dieser Index von Charge zu Charge stark schwankt, können Hersteller die Pellets einfach nicht zur Herstellung strukturell einwandfreier Waren verwenden. Ein überlegenes Pelletiersystem sorgt für die Aufrechterhaltung dieser lebenswichtigen Stabilität durch den Einsatz hochpräziser Temperaturkontrollzonen entlang des Extruderzylinders. Dadurch wird der Polymerabbau minimiert. Indem die Scherbeanspruchung und die Verweilzeit innerhalb optimaler Grenzen gehalten werden, bewahrt die Ausrüstung die Molekülkettenlänge des Kunststoffs.
Feuchtigkeit ist wohl der größte Feind des Kunststoffextrusionsprozesses. Selbst mikroskopisch kleine Spuren von Wasser, die in den Extruder gelangen, können die strukturelle Integrität des endgültigen Pellets erheblich beeinträchtigen.
Wenn nasse Kunststoffflocken in einen glühend heißen Extruder gelangen, wird das Wasser aufgrund der hohen Verarbeitungstemperaturen sofort in Dampf umgewandelt. Dieser Dampf wird heftig in der Polymerschmelze eingeschlossen. Dies führt zu Schaumbildung, starkem Molekularabbau und letztendlich zu spröden Pellets, die unter Druck brechen. Um diesen katastrophalen Qualitätsabfall zu verhindern, muss die Leistungsspezifikation für jedes vorgeschaltete Trocknungssystem strikt einen Endfeuchtigkeitsgehalt von weniger als 1 Prozent vorschreiben. Durch die konsequente Einhaltung dieser Spezifikation wird sichergestellt, dass der Extruder reibungslos funktioniert und die endgültigen Pellets ihre maximale Zugfestigkeit behalten.
Um diese unglaublich strengen Feuchtigkeitsgrenzwerte zu erreichen, setzt eine kommerzielle Recycling-Waschanlage typischerweise eine strategische Kombination aus mechanischen und thermischen Trocknungstechnologien ein. Zentrifugaltrockner nutzen extrem hohe Rotationskräfte, um Wasser physikalisch von der Oberfläche starrer Kunststoffflocken zu entfernen. Bei flexiblen Folien oder hochporösen Materialien reicht die mechanische Trocknung allein nicht aus. In diesen Szenarien müssen thermische Trocknungssysteme wie Heißluftleitungen nahtlos in die Waschstraße integriert werden. Die Bewertung der spezifischen Trocknungsmechanismen und ihrer garantierten Feuchtigkeitsabgabe ist ein wesentlicher Schritt bei der Anpassung der Wäschelinie an Ihren beabsichtigten Abfallstrom.
Post-Consumer-Kunststoffabfälle sind von Natur aus schmutzig. Es kommt verunreinigt mit Papieretiketten, Klebstoffresten, eingebettetem Schmutz und inkompatiblen Polymerspuren an. In der Extrusionsphase müssen diese Verunreinigungen aggressiv entfernt werden, um ein kommerziell nutzbares Produkt herzustellen.
Die Spezifikationen des Siebwechslers bestimmen die endgültige Reinheit des endgültigen Pellets. Käufer müssen die aktive Filterfläche und die Maschenweite, die das System bewältigen kann, ohne übermäßigen Gegendruck zu verursachen, kritisch bewerten. Standardbetriebe sind oft auf Einplatten-Siebwechsler angewiesen, aber diese erfordern, dass der Bediener die Maschine anhält, um die Siebe auszutauschen. Dadurch wird der automatisierte Arbeitsablauf abrupt unterbrochen und die tatsächliche Produktionskapazität sinkt. Für Großserienbetriebe sind kontinuierlich arbeitende Doppelkolben-Siebwechsler der Goldstandard. Sie ermöglichen es den Technikern, verstopfte Filtersiebe auszutauschen, während die Schmelze weiterfließt, sodass keinerlei Ausfallzeiten entstehen.
Beim intensiven Schmelzen von Post-Consumer-Kunststoffen verdampfen restliche Druckfarben und abgebaute organische Stoffe und es entstehen flüchtige organische Verbindungen. Bleiben diese Gase in der Polymermatrix eingeschlossen, manifestieren sie sich als hässliche Oberflächendefekte. Fortschrittliche Maschinen verfügen über Doppel- oder Mehrzonen-Vakuumentgasungssysteme, die sorgfältig darauf ausgelegt sind, diese flüchtigen Stoffe direkt aus dem Extruderzylinder zu extrahieren. Eine hocheffiziente Entgasungsspezifikation steht in direktem Zusammenhang mit brillanter visueller Klarheit und der vollständigen Beseitigung unangenehmer Gerüche im Endprodukt.
Während ein hoher Durchsatz und eine hervorragende Pelletqualität Ihren Umsatz bestimmen, bestimmt der Energieverbrauch Ihre Betriebskosten. In der modernen Industrielandschaft ist echte Rentabilität untrennbar mit Energieeffizienz verbunden.
Kluge Käufer sollten den konkreten Energieverbrauch immer direkt beim Gerätehersteller erfragen. Dies wird typischerweise in Kilowattstunden pro Kilogramm ausgedrückt. Eine Maschine, die riesige Mengen produziert, aber übermäßig viel Strom verbraucht, wird Ihre Gewinnspanne schnell schmälern. Echte betriebliche Effizienz wird nur erreicht, wenn die Energiekosten, die für die Herstellung eines einzigen Kilogramms hochwertigen Kunststoffs erforderlich sind, minimiert werden. Der Vergleich dieser Spezifikationen über verschiedene Konfigurationen hinweg liefert eine mathematisch fundierte Grundlage für die Berechnung des langfristigen ROI.
Die intelligente Integration fortschrittlicher elektrischer Komponenten trägt maßgeblich zur Senkung der Energiekosten bei. Moderne vollautomatische Kunststoffrecyclingmaschinen nutzen Frequenzumrichter für die Hauptextrudermotoren und Schredderantriebe. Anstatt ständig mit voller Neigung zu laufen, passen diese Antriebe die Leistungsaufnahme des Motors dynamisch an die Lastanforderungen in Echtzeit an. Darüber hinaus verhindert die Aufrüstung auf Infrarot-Heizbänder oder eine dicke Keramikisolierung rund um den Extruderzylinder, dass wertvolle Wärmeenergie in die umgebende Fabrikumgebung gelangt. Diese intelligenten Technologien sorgen dafür, dass jedes Watt elektrischer Energie ausschließlich für das Schmelzen des Kunststoffs verwendet wird.
Es ist ein kostspieliger Fehler anzunehmen, dass sich die Produktionsspezifikationen auf alle Arten von Kunststoffabfällen übertragen lassen. Die physikalischen Eigenschaften des Eingangsmaterials bestimmen die notwendigen mechanischen Konfigurationen und erwarteten Ausgangsparameter.
Polypropylen und Polyethylen dominieren die Recyclinglandschaft, erfordern jedoch sehr spezifische Verarbeitungsbedingungen. Eine spezielle PP-PE-Pelletierlinie muss über präzise Temperaturregelungsspezifikationen verfügen, um den thermischen Abbau dieser empfindlichen Materialien zu verhindern. Konkret müssen die Schnittgeschwindigkeit der Matrizenfläche und die Wassertemperatur im Kühlring sorgfältig auf die spezifische Schmelzfestigkeit des Kunststoffs abgestimmt werden. Wenn die Schnittgeschwindigkeit etwas zu langsam ist, verklumpen die Pellets zu nutzlosen Klumpen. Wenn die Pellets zu schnell sind, haben sie eine unregelmäßige Form, was zur Ablehnung durch nachgelagerte Käufer führt.
Das Recycling flexibler Verpackungen stellt im Vergleich zu starren Flaschen völlig andere Herausforderungen bei der Produktion dar. Stellen Sie sich vor, wie man eine Handvoll Federn in einen Hochgeschwindigkeitsventilator füttert. Das ist im Wesentlichen der Fall, wenn Bediener versuchen, flauschige Filme mit geringer Dichte ohne ordnungsgemäße Verdichtung zu verarbeiten. Um eine hohe Produktionskapazität aufrechtzuerhalten, müssen Maschinen, die Folien verarbeiten, eine spezielle Schneid-Verdichter-Einheit integrieren. Dieser Verdichter nutzt rohe Reibungswärme, um den leichten Film zu schwereren, halbgeschmolzenen Körnchen zu verdichten, bevor er sie zwangsweise in die Extruderschnecke einspeist. Die Bewertung der Verarbeitungsspezifikationen dieses Kompaktors ist für Einrichtungen, die sich auf postkommerzielle Verpackungsabfälle konzentrieren, unbedingt erforderlich.
Technische Broschüren und raffinierte Verkaufspräsentationen liefern theoretische Daten. Für B2B-Käufer, die erhebliche Kapitalinvestitionen tätigen, stellt die Annahme dieser Leistungsspezifikationen für bare Münze ein ernstes Betriebsrisiko dar. Die Überprüfung dieser Behauptungen durch objektive Tests unter realen Bedingungen ist ein obligatorischer Schritt im Beschaffungsprozess.
Bevor die Restzahlung überwiesen und der Versand genehmigt wird, sollten Käufer ein umfassendes Werksabnahmetestprotokoll anfordern. Während dieses Tests muss der Hersteller die Maschine mit den spezifischen Kunststoffabfallmaterialien Ihrer Einrichtung betreiben. Dieser Live-Testlauf liefert empirische Beweise dafür, dass die Maschine die versprochene Durchsatzkapazität konstant erreichen, den erforderlichen Schmelzflussindex beibehalten und Pellets mit der richtigen Schüttdichte produzieren kann. Erfüllt die Maschine bei diesem kritischen Test nicht die vereinbarten Leistungsspezifikationen, können Werksingenieure die erforderlichen mechanischen Anpassungen vornehmen, bevor die Ausrüstung die Fertigungshalle verlässt.
Letztlich bestimmen Leistungsvorgaben Ihren betrieblichen Erfolg. Während ein hoher Durchsatz und eine makellose Pelletqualität die Tür zu Premiummärkten öffnen, sorgt eine strenge Energieeffizienz dafür, dass Ihre täglichen Betriebskosten überschaubar bleiben. Durch die Investition in eine vollautomatische Kunststoffrecyclingmaschine mit verifizierten, erstklassigen Spezifikationen können Facility Manager Produktionsengpässe beseitigen und die langfristige Rentabilität sichern. Hören Sie auf, bei Ihren Kapitalanlagen zu raten. Besuchen Sie Jwell noch heute, um unsere leistungsstarken Recyclinglösungen zu entdecken. Kontaktieren Sie unser Engineering-Team, um individuelle Spezifikationen für Ihre spezifischen Abfallströme zu besprechen und ein detailliertes, leistungsorientiertes Ausrüstungsangebot anzufordern.
Dies hängt vollständig von der physischen Größe Ihrer Einrichtung und der vertraglich vereinbarten Menge an eingehendem Abfall ab. Kleine bis mittlere Recyclinganlagen können mit Maschinen mit einer Kapazität von 300 bis 500 kg pro Stunde effizient arbeiten. Betriebe im industriellen Maßstab erfordern typischerweise Hochleistungssysteme, die 1.000 bis 3.000 kg pro Stunde schieben können. Das entscheidende technische Prinzip ist hier die Synchronisation. Um kostspielige Materialengpässe zu vermeiden, müssen Sie die Ausstoßleistung Ihres Extruders perfekt auf das Verarbeitungsvolumen Ihrer vorgeschalteten Zerkleinerungs- und Waschanlagen abstimmen.
Die Waschphase dient als absolute Grundlage für die spätere Pelletqualität. Ein Hochleistungswaschsystem entfernt aggressiven Schmutz, organische Öle und Papieretiketten, die sonst schnell die Filtersiebe des Extruders verstopfen würden. Am wichtigsten ist, dass die speziellen Trocknungsmodule innerhalb der Wäschelinie den Feuchtigkeitsgehalt der Kunststoffflocken drastisch reduzieren. Wenn Kunststoff mit hoher Feuchtigkeit in den Extruder gelangt, verwandelt sich das eingeschlossene Wasser in Dampf, was zu einem starken Polymerabbau führt und zu spröden, minderwertigen Pellets mit Gasblasen führt.
Eine einstufige Maschine verwendet einen Hauptextruderzylinder. Es ist äußerst energieeffizient und eignet sich hervorragend für die Verarbeitung sauberer, vorgewaschener Hartkunststoffe, die bereits einen geringen Feuchtigkeitsgehalt aufweisen. Im Gegensatz dazu verfügt eine zweistufige Kaskadenmaschine über einen primären Extruder, der geschmolzenen Kunststoff direkt in einen sekundären, kleineren Extruder einspeist. Dieser kaskadierte Aufbau bietet deutlich mehr Oberfläche für eine erweiterte Schmelzefiltration und Hochvakuum-Entgasung. Es ist die zwingende Wahl für die Verarbeitung von stark bedruckten, stark verunreinigten oder feuchtigkeitsintensiveren Materialien wie Post-Consumer-Agrarfolien.
Der Schmelzflussindex misst genau, wie leicht ein thermoplastisches Polymer fließt, wenn es unter bestimmten Gewichten und Temperaturen geschmolzen wird. Hersteller, die Ihre recycelten Pellets kaufen, um neue Produkte zu formen, kalibrieren ihre teuren Maschinen auf der Grundlage hochspezifischer Indexwerte. Wenn Ihre Recyclingmaschine die Polymerketten aufgrund übermäßiger Scherbeanspruchung oder schlechter Temperaturkontrolle abbaut, schwankt der Index von Charge zu Charge stark. Ein stabiler und vorhersehbarer Schmelzfluss ist der Hauptindikator für hochwertigen recycelten Kunststoff und ermöglicht es Ihnen, Ihre Produktion sicher zu einem viel höheren Marktpreis zu verkaufen.
Die tatsächliche Produktionskapazität wird durch Wiegen der fertigen, gekühlten und getrockneten Pellets gemessen, die über eine kontinuierliche, ununterbrochene Stunde Normalbetrieb produziert wurden. In den ersten Minuten des Startvorgangs sollten Sie die Kapazität nicht messen, da sich das System noch stabilisiert. Um eine genaue Metrik zu erhalten, analysieren Sie Ihr typisches Abfallmaterial mit seinen Standardverunreinigungsgraden. Sammeln Sie den Ausstoß genau sechzig Minuten lang in einem Großbeutel auf einer geeichten Bodenwaage. Dieser praxisnahe Test berücksichtigt Siebwechsel, geringfügige Zufuhrschwankungen und Schwankungen der Materialdichte.
Schwankungen werden hauptsächlich durch unbeständigen thermischen Abbau während des Extrusionsprozesses verursacht. Wenn die Temperatur des Extruderzylinders zu hoch ist oder die Schneckenkonstruktion übermäßige Scherspannungen erzeugt, brechen die Polymermolekülketten zusammen und erhöhen die Schmelzflussrate unvorhersehbar. Darüber hinaus führt die Verarbeitung gemischter Kunststoffqualitäten ohne ordnungsgemäße Sortierung oder das Versäumnis, die Restfeuchtigkeit vor der Extrusion zu entfernen, zu einer drastischen Änderung des Endindex. Die Aufrechterhaltung einer präzisen Temperaturkontrolle und die Gewährleistung eines trockenen, gut sortierten Eingangsmaterials sind für die Stabilisierung Ihres Endprodukts von entscheidender Bedeutung.


