
- Alles
- Produktname
- Schlüsselwörter
- Produktmodell
- Produktübersicht
- Produktbeschreibung
- Volltextsuche
 Deutsch


Anzahl Durchsuchen:0 Autor:Site Editor veröffentlichen Zeit: 2026-08-11 Herkunft:Powered


Handelt es sich bei Plastikmüll lediglich um Umweltmüll oder um einen versteckten Industriewert? Wenn Sie eine moderne Werkstatt betreten, werden Sie die Antwort sehen. Für Produktionsanlagen und vorausschauende Investoren hängt die Rentabilität der Materialrückgewinnung vollständig von der Qualität, Reinheit und Konsistenz der Endprodukte ab. Hersteller benötigen Sekundärrohstoffe, die genauso funktionieren wie neue petrochemische Kunststoffe. Das bedeutet, dass der Transformationsprozess mit absoluter mechanischer Präzision durchgeführt werden muss.
Diese Transformation beruht auf einem hochentwickelten, mehrstufigen Prozess, der rohe, kontaminierte Abfälle in hochwertige, produktionsbereite Rohstoffe umwandelt. Um fundierte Investitionen in die Ausrüstung tätigen zu können, ist es entscheidend, genau zu verstehen, welche Erträge sich aus jeder Phase dieses Vorgangs ergeben. In diesem technischen Leitfaden werden wir die genauen Materialien aufschlüsseln, die in jeder Phase der Produktionslinie erzeugt werden. Durch die Analyse der mechanischen Prinzipien und Materialerträge können Facility Manager genau die richtigen Maschinen auswählen, um den strengen Anforderungen ihres Zielmarktes gerecht zu werden.
Übersicht über die Kernausgaben
| Verarbeitungsstufe | Primärmaschinerie | Ausgangsmaterial | Physische Eigenschaften | Marktwert |
|---|---|---|---|---|
| Stufe 1: Größenreduzierung | Einwellenzerkleinerer | Grobes Mahlgut | 10 mm bis 40 mm große unregelmäßige Fragmente, ungewaschen | Niedrig. Dient als Zwischenrohstoff. |
| Stufe 2: Dekontamination | Reibungs- und Schwimmwäscheleine | Saubere Flocken | Frei von Schmutz und Öl, Feuchtigkeit unter 1 Prozent | Medium. Bereit für die thermische Extrusion. |
| Stufe 3: Thermoextrusion | Pelletierextruder | Einheitliche Pellets | Standardisierte Vollsicken, keine strukturellen Hohlräume | Hoch. Direkter Input für den Spritzguss. |
Der Weg von Post-Consumer- oder Post-Industrial-Abfällen zu wiederverwendbarem Produktionsmaterial ist keine einmalige Aktion. Es handelt sich vielmehr um eine hochentwickelte Abfolge mechanischer und thermischer Ereignisse. Der gesamte Vorgang ist darauf ausgelegt, Verarbeitungsvariablen systematisch zu entfernen. Durch die Eliminierung von Größenunterschieden, biologischer Kontamination und eingeschlossener Feuchtigkeit erhalten Betreiber ein standardisiertes Rohmaterial.
Bevor die mechanische Verarbeitung überhaupt beginnt, identifizieren und trennen Sammelstellen Kunststoffe nach Polymertyp, um katastrophale Kreuzkontaminationen zu verhindern. Sobald das Material sortiert und zu Ballen gepresst ist, gelangt es in die mechanische Linie. Große, sperrige Kunststoffe werden mithilfe von Hochleistungsrotoren gewaltsam in handliche Stücke zerkleinert. Anschließend werden durch mechanische Reibung und thermische Dynamik Verunreinigungen weggeschrubbt. Schließlich wird das gereinigte Material geschmolzen, auf mikroskopischer Ebene gefiltert und zu festen Perlen geformt.
Für Anlagenmanager ist der Return on Investment direkt von der Reinheit und Gleichmäßigkeit dieser Endausbeute abhängig. Hersteller von Konsumgütern benötigen präzise Schmelzindexe und keine flüchtigen Verunreinigungen, um Defekte an ihren Spritzgießmaschinen zu verhindern. Durch den Einsatz einer hochwertigen Verarbeitungslinie können Betreiber erstklassige Marktpreise für ihre Materialien erzielen. Dadurch verlagert sich ihr Geschäftsmodell effektiv von der einfachen Abfallentsorgung hin zur fortschrittlichen Polymerversorgung.
Der erste große mechanische Eingriff in die Rückgewinnungsleitung konzentriert sich ausschließlich auf die Volumenreduzierung. Rohabfälle fallen in anspruchsvollen Formen an. Denken Sie an eng aufgewickelte Agrarfolien oder massive, dichte Automobilteile. Diese Strukturen müssen standardisiert werden, bevor eine Reinigung oder ein Schmelzen erfolgen kann.
Das direkte Ergebnis dieser ersten Phase ist das sogenannte Kunststoff-Mahlgut oder zerkleinerte Abfälle. Physisch handelt es sich dabei um grob geschnittene, unregelmäßige Kunststofffragmente. Abhängig vom spezifischen Klassierungssieb, das unter dem Rotor installiert ist, liegt die Ausbeute typischerweise zwischen 10 mm und 40 mm Durchmesser. Zu diesem Zeitpunkt bleiben die Abfälle stark mit Oberflächenschmutz, Papieretiketten und Restfeuchtigkeit verunreinigt.
Um diesen Grobausstoß zuverlässig zu erreichen, setzen Betreiber auf einen robusten Kunststoff-Recyclingzerkleinerer . Diese Maschinen nutzen Mechaniken mit hohem Drehmoment und niedriger Geschwindigkeit, um zähe Materialien zu zerreißen. Beispielsweise verfügt ein industrietaugliches Gerät oft über Motorleistungen von 37 kW bis 132 kW, um dichte Spülungen zu bewältigen. Ein massiver hydraulischer Drücker drückt den sperrigen Kunststoffblock gegen eine rotierende Welle, die mit gehärteten Stahlmessern besetzt ist. Die Maschine übt eine enorme Scherkraft aus, um das Material zu zerkleinern. Entscheidend ist, dass dabei keine übermäßige Reibungswärme entsteht, die das Polymer vorzeitig schmelzen und die Schneidkammer verstopfen könnte.
Während zerkleinertes Mahlgut ein definierter Output ist, ist seine direkte Marktanwendung relativ begrenzt. Bestimmte Fertigungsbereiche im unteren Preissegment kaufen möglicherweise ungewaschenes Mahlgut, um dickwandige Artikel herzustellen, bei denen die strukturelle Ästhetik keine Rolle spielt. In einer professionellen Anlage dient Mahlgut jedoch lediglich als Zwischenrohstoff, der so konstruiert ist, dass er reibungslos in die anschließende Waschphase fließt.
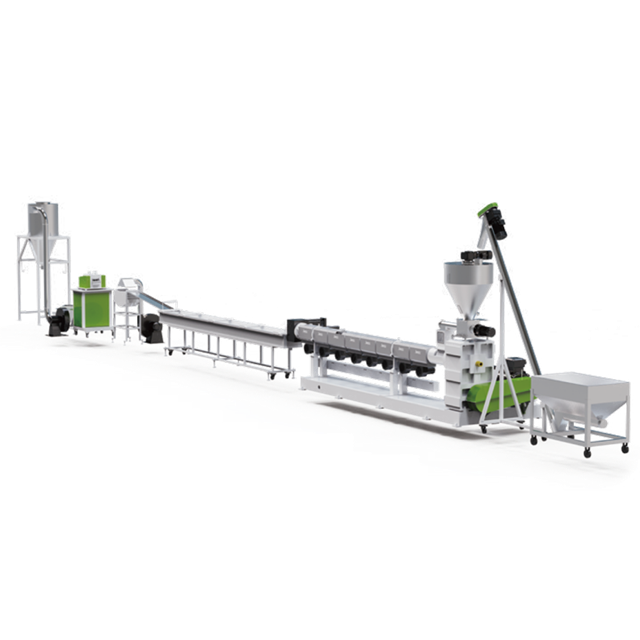
Sobald das Material auf eine einheitliche Größe reduziert ist, muss es einer gründlichen Dekontamination unterzogen werden. In der Waschphase beginnt der Kunststoff einen erheblichen kommerziellen Wert zu erlangen. Eventuell verbleibende Verunreinigungen verkohlen während der späteren Schmelzphase und ruinieren das Endprodukt.
Der Ertrag aus dieser Phase besteht aus sauberen Kunststoffflocken. Im Gegensatz zu rohem Mahlgut werden diese Späne hochverarbeitet. Sie sind vollständig von organischen Rückständen, Maschinenöl, chemischen Klebstoffen und Papieretiketten befreit. Darüber hinaus werden sie mechanisch und thermisch getrocknet. Der Feuchtigkeitsgehalt wird auf ein striktes Minimum reduziert, oft unter 1 Prozent. Wie jeder Extrusionsingenieur weiß, ist überschüssige Feuchtigkeit ein nicht verhandelbarer Fehlerpunkt, der zu starker Schaumbildung und Kavitation im Extruderzylinder führt.
Die Herstellung dieser makellosen Chips erfordert eine vielseitige Recycling-Waschanlage . Dieses System funktioniert durch eine Kombination aus kinetischer Energie und spezifischem Gewicht. Hochgeschwindigkeits-Reibscheiben schleudern die Flocken mit über 1.000 U/min gegen ein Maschensieb. Diese intensive mechanische Reibung schrubbt hartnäckigen Schmutz buchstäblich weg. Folglich basieren Sink-Schwimm-Tanks auf der Dichtetrennung. Polyethylen schwimmt, während schwerere Verunreinigungen oder schädliche Kunststoffe sicher auf den Boden sinken. Bei hartnäckigen Industrieklebstoffen werden die Flocken in beheizten Thermotanks mit alkalischen Reinigungsmitteln gerührt.
Saubere Flocken haben ein erhebliches Marktgewicht. Hochreine Polyethylenterephthalat-Flocken werden häufig direkt an Hersteller verkauft, um Polyesterfasern für die Textilindustrie zu spinnen. Um jedoch die Gewinnspanne und die universelle Kompatibilität zu maximieren, müssen diese Flocken in ein dichteres Format umgewandelt werden.
Die letzte und technologisch komplexeste Phase des Verwertungsprozesses schließt die Lücke zwischen recyceltem Abfall und neuwertigen Herstellungsmaterialien.
Die Endproduktion besteht aus Kunststoffpellets, allgemein als Granulat bezeichnet. Dabei handelt es sich um kleine, sehr gleichmäßige, linsengroße Kügelchen aus festem Kunststoff. Pellets sind der Goldstandard in der Kunststoffindustrie. Aufgrund ihrer standardisierten Größe, Form und Schüttdichte spiegeln sie die physikalischen Eigenschaften von petrochemischem Neuharz perfekt wider.
Um leichte Flocken in dichtes Granulat umzuwandeln, setzen die Betriebe eine spezielle Kunststoffpelletiermaschine ein . Der Prozess ist ein Wunderwerk der Thermodynamik. Saubere Flocken werden in ein beheiztes Fass mit rotierender Schnecke geleitet. Industrielle Extruder verwenden häufig ein L/D-Verhältnis von 32:1 oder 36:1, um eine ausreichende Verweilzeit der Schmelze zu gewährleisten. Die Kombination aus thermischen Heizbändern und mechanischer Scherung schmilzt den Kunststoff zu einer viskosen, homogenen Flüssigkeit.
Konkret wird das geschmolzene Polymer durch unglaublich feine Metallsiebe gepresst. Dadurch werden mikroskopisch kleine Verunreinigungen wie winzige Aluminiumfragmente erfasst, die die Wäscheleine überstanden haben. Vakuumentlüftungsöffnungen entlang des Extruderzylinders entfernen eingeschlossene Gase und verdampfte Feuchtigkeit. Dieser kritische Entgasungsschritt verhindert strukturelle Blasen im Endprodukt. Schließlich wird die gefilterte Schmelze durch einen Düsenkopf gedrückt und sofort von rotierenden Hochgeschwindigkeitsmessern in Scheiben geschnitten, wodurch sie sofort zu gleichmäßigen Pellets erstarrt.
Verschiedene Polymerfamilien zeigen unterschiedliche rheologische Verhaltensweisen. Daher erfordert die Verarbeitung allgegenwärtiger Materialien wie Polypropylen und Polyethylen spezielle Gerätekonfigurationen, um eine thermische Zersetzung zu verhindern.
Polypropylen und Polyethylen machen weltweit den Großteil der Verbraucherverpackungen aus. Dazu gehören leichte Einkaufstaschen, landwirtschaftliche Stretchfolien und starre Waschmittelbehälter. Flexible PE-Folien stellen aufgrund ihrer geringen Schüttdichte eine besondere Herausforderung in der Werkstatt dar. Sie neigen dazu, im Trichter zu schwimmen, anstatt reibungslos in die Schnecke zu gelangen.
Um dieses Zufuhrproblem zu bekämpfen, wurde eine spezielle PP-PE-Pelletierlinie mit integriertem Kompaktor entwickelt. Diese Komponente nutzt Reibungswärme, um die leichten Folien vorab zu halbgeschmolzenen Popcornfragmenten zu verdichten, bevor sie zwangsweise in den Extruder eingeführt werden. Dies gewährleistet eine stabile, kontinuierliche Leistung, wobei Hochleistungsmodelle Kapazitäten bis zu 1000 kg/h erreichen.
Die Präzision einer speziellen Linie stellt sicher, dass das resultierende Granulat seine molekulare Integrität behält. Diese Premiumproduktion wird anschließend von industriellen Herstellern zur Herstellung langlebiger Güter genutzt. Hochleistungsauskleidungen für die Industrie, landwirtschaftliche Bewässerungsrohre und starre Vorratsbehälter für Haushalte basieren alle auf diesem Material. Durch die Beibehaltung der Festigkeit der Polymerkette liefern diese Maschinen eine Leistung, die in anspruchsvollen Umgebungen zuverlässig Neukunststoff ersetzt.
Ein bedeutender Wandel verändert derzeit die globale Kunststofflandschaft. Angetrieben durch strenge Umweltauflagen, internationale Verpackungssteuern und Verbraucherdruck erhöhen multinationale Konsumgütermarken aggressiv den Einsatz von Post-Consumer-Harz.
Folglich entfernt sich die Branche rasch vom Downcycling. Die Umwandlung hochwertiger Kunststoffe in minderwertige Gegenstände wie Parkbänke ist nicht länger das primäre Ziel. Stattdessen schwenkt der Markt auf eine geschlossene Flasche-zu-Flasche-Verarbeitung um. Dieser Trend führt dazu, dass Käufer sich nicht mehr mit stark beeinträchtigten, verfärbten Pellets zufrieden geben. Hersteller fordern jetzt Schmelzindexe und Zugfestigkeiten, die genau denen neuer Petrochemikalien entsprechen.
Um in dieser sich entwickelnden Landschaft wettbewerbsfähig zu bleiben, müssen Facility Manager Ergebnisse liefern, die praktisch nicht von erstklassigen Materialien zu unterscheiden sind. Diese Marktentwicklung zwingt Werke dazu, veraltete Anlagen zu modernisieren. Große Investitionen in intelligente optische Sortierung und kontinuierliche Schmelzefiltration sind nicht mehr optional. Es ist die absolute Grundvoraussetzung, um die Materialreinheit zu gewährleisten und in lukrative globale Lieferketten einzusteigen.
Da die Fertigungsstandards in allen Bereichen steigen, wird die manuelle Qualitätskontrolle schnell obsolet. Moderne Maschinen integrieren intelligente Technologie, um menschliches Versagen zu verhindern und die Reinheit der Endausbeute zu gewährleisten.
Lange bevor das Material den Schredder erreicht, kommen fortschrittliche optische Sortiersysteme zum Einsatz. Mithilfe von Nahinfrarottechnologie und Kameras mit künstlicher Intelligenz scannen diese Systeme den Abfallstrom auf Hochgeschwindigkeitsförderbändern. Sie analysieren das von den Kunststoffen reflektierte Lichtspektrum, um die genaue chemische Zusammensetzung jedes Artikels zu ermitteln. Dies verhindert eine katastrophale Kreuzkontamination, die andernfalls den Schmelzpunkt verändern und eine ganze Charge extrudierter Pellets zersetzen würde.
Selbst bei gründlichem Waschen und optischer Sortierung können mikroskopisch kleine Verunreinigungen zurückbleiben. Als Reaktion darauf nutzen moderne Extrusionssysteme vollautomatische, kontinuierliche Siebwechsler. Diese intelligenten Filtersysteme überwachen ständig den internen Schmelzedruck. Wenn ein plötzlicher Druckanstieg anzeigt, dass das Filtersieb mit mikroskopisch kleinen Rückständen gesättigt ist, schaltet das System automatisch ein sauberes Sieb ein, ohne die Produktionslinie anzuhalten. Diese kontinuierliche Filterung garantiert eine einwandfreie Ausgabe in Premiumqualität.
Investitionen in Industriemaschinen erfordern eine strategische Abstimmung zwischen den Rohabfällen, zu denen Sie Zugang haben, und dem spezifischen Markt, den Sie beliefern möchten. Entscheidungsträger müssen mehrere technische Kriterien bewerten, anstatt sich auf Vermutungen zu verlassen.
Bewerten Sie zunächst die Dichte Ihres Eingangsmaterials. Die physikalischen Eigenschaften Ihres Abfallstroms bestimmen Ihren Gerätebedarf. Die Verarbeitung starrer Kisten aus Polyethylen hoher Dichte erfordert leistungsstarke Einwellenzerkleinerer mit enormer Schlagfestigkeit. Im Gegensatz dazu erfordern weiche landwirtschaftliche Folien Zerkleinerer, die speziell dafür ausgelegt sind, zu verhindern, dass sich Material um den Rotor wickelt, gefolgt von speziellen schwimmenden Waschtanks.
Definieren Sie als Nächstes Ihre Filtrations- und Entgasungsanforderungen. Wenn es Ihr Ziel ist, globale Spritzgusshersteller zu beliefern, werden Standard-Siebwechsler scheitern. Sie müssen Ihre Linie mit kontinuierlichen Schmelzefiltern mit Doppelkolben ausstatten, um höhere Verschmutzungsmengen bewältigen zu können, ohne den Leitungsdruck zu senken. Stark bedruckte oder leicht feuchte Flocken erfordern eine längere Entgasung. Wählen Sie einen Extruderzylinder mit mehreren Vakuum-Entlüftungszonen, um sicherzustellen, dass Ihre endgültigen Pellets keine Porosität aufweisen.
Industrielles Recycling ist kein Patentrezept, das für alle passt. Käufer können ihre Produktionslinien durch die Integration spezifischer modularer Komponenten individuell anpassen. Durch die strategische Kombination gezielter Größenreduzierung, strenger Waschmodule und einer speziellen Extrusionslinie können Betreiber ihre Anlage präzise konstruieren, um maximale Einnahmen zu erzielen.
Kunststoffflocken sind das Zwischenprodukt der Wäschestraße, bestehend aus zerkleinerten, gereinigten und getrockneten Kunststoffstücken. Kunststoffpellets sind das Endprodukt der Pelletiermaschine. In dieser letzten Phase wurden die Flocken geschmolzen, mikroskopisch gefiltert, entgast und in gleichmäßige, feste Perlen geschnitten, die sofort für die kommerzielle Herstellung verwendet werden können.
Im Allgemeinen nein. Die Umwandlung von Rohabfällen in produktionsbereites Material erfordert eine synchronisierte Abfolge spezialisierter Maschinen. Eine umfassende Produktionslinie muss einen Schredder zur anfänglichen Zerkleinerung, ein Waschsystem zur gründlichen Dekontamination und einen Extruder zum Schmelzen und Pelletieren des Endprodukts umfassen.
Die Kapitalrendite variiert je nach Maschinenkapazität, lokalen Stromkosten und Rohstoffverfügbarkeit. Anlagen, die hochreine Pellets in Neuqualität herstellen, amortisieren sich jedoch häufig innerhalb von 12 bis 18 Monaten. Der Premium-Marktpreis, der für einwandfreie, entgaste Pellets erzielt wird, beschleunigt diesen Zeitrahmen erheblich im Vergleich zum Verkauf von ungewaschenem Mahlgut.
Eine Einrichtung im industriellen Maßstab erfordert eine beträchtliche physische Stellfläche. Eine Standard-Wasch- und Extrusionslinie mit einer Leistung von 1000 kg/h erfordert typischerweise eine lineare Anlagenlänge von mindestens 40 bis 60 Metern. Eine ordnungsgemäße Layoutplanung ist für die Unterbringung von Wartungszugangspunkten, der Rohballenlagerung und fertigen Pelletsilos unerlässlich.
Der Materialrückgewinnungsprozess ist ein unerbittliches Umfeld, in dem Präzisionstechnik die Rentabilität bestimmt. Um Premium-Mahlgut, einwandfreie Flocken und Neuware-Pellets zu produzieren, sind Maschinen erforderlich, die für den kontinuierlichen Hochleistungsbetrieb ausgelegt sind. Minderwertige Geräte führen zu übermäßigen Ausfallzeiten und schlechteren Ergebnissen. Wenn Sie bereit sind, den Ertrag Ihrer Anlage zu steigern und erstklassige Marktpreise zu erzielen, erkunden Sie die robusten technischen Lösungen von Jwell. Kontaktieren Sie noch heute unser Engineering-Team über die Jwell-Website, um eine Zerkleinerungs-, Wasch- oder Pelletierungslinie zu konfigurieren, die genau auf Ihre Produktionsambitionen zugeschnitten ist.


