
- Alles
- Produktname
- Schlüsselwörter
- Produktmodell
- Produktübersicht
- Produktbeschreibung
- Volltextsuche
 Deutsch


Anzahl Durchsuchen:0 Autor:Site Editor veröffentlichen Zeit: 2026-10-30 Herkunft:Powered


Sie können den fortschrittlichsten Extruder in der Fabrikhalle einsetzen. Wenn Ihr Materialeinsatz jedoch schwankt, wird Ihr Endprodukt scheitern. Der Extrusionsprozess ist vollständig auf die vorgelagerte Stabilität angewiesen. Ein Hochleistungszylinder übernimmt die schwere Arbeit beim Schmelzen, Scheren und Mischen. Die genaue Qualität dieser Pellets hängt jedoch ausschließlich von der Zuführgenauigkeit ab. Die uralte Herstellungsregel „Müll rein, Müll raus“ bestimmt jeden Aspekt der Compoundierung.
Die weltweite Fertigung erfordert derzeit ein höheres Drehmoment und schnellere Schneckengeschwindigkeiten, um die Leistung zu maximieren. Aus genau diesen Gründen sehen wir einen massiven Wandel hin zur Einführung des chinesischen Doppelschneckenextruders. Moderne Anlagen unterliegen starken Schwankungen der Schüttdichte, insbesondere beim Umgang mit recycelten Post-Consumer-Kunststoffen. Branchendaten zeigen, dass über 60 % der Compoundierungsfehler direkt auf eine inkonsistente Dosierung und nicht auf Probleme mit der Fasstemperatur zurückzuführen sind. Anlagen müssen nun variable Mahlgüter verarbeiten und dabei strenge mechanische Eigenschaften einhalten. Dieser Trend macht intelligente, reaktionsfähige Fütterungsarchitekturen zwingend erforderlich.
Viele Werksleiter machen immer noch einen schwerwiegenden Fehler. Sie kombinieren einen hochleistungsfähigen Extruder mit hohem Drehmoment mit einem einfachen, unzureichenden Zufuhrsystem. Diese Nichtübereinstimmung führt unweigerlich zu Materialstößen, schlechter Verteilung und kostspieligen Maschinenstillstandszeiten. Diese technische Aufschlüsselung liefert die technischen Erkenntnisse, die Sie benötigen, um genau die Konfiguration auszuwählen, die zur Optimierung Ihrer Produktion und zur Vermeidung von Ausschuss außerhalb der Spezifikation erforderlich ist.
Das grundlegende Funktionsprinzip eines Doppelschneckenextruders unterscheidet sich drastisch von dem einer Einschneckenmaschine. Einschneckenextruder werden typischerweise mit Flutbeschickung betrieben. Die Schnecke nimmt aus einem vollen Trichter so viel Material auf, wie die Schwerkraft zulässt. Im Gegensatz dazu arbeitet ein chinesischer Doppelschneckenextruder mit einem strikten Unterdruckmechanismus. Die Extruderschnecken bleiben im Einzugsbereich bewusst teilweise leer.
Da die Schneckengänge nie vollständig mit Polymer gefüllt sind, bestimmt die Drehzahl der Schnecke nicht den Durchsatz. Die Ausstoßleistung wird vollständig durch das oberhalb des Fasses positionierte Zuführsystem bestimmt. Fördert der Feeder genau 500 Kilogramm pro Stunde, verarbeitet der Extruder genau 500 Kilogramm pro Stunde. Dies setzt voraus, dass die Motor- und Schraubenkonstruktion das aufgebrachte Drehmoment bewältigen kann. Somit fungiert die Zuverlässigkeit des Feeders als Hauptregler für die Stabilität der gesamten Linie.
Der Übergang zur Kreislaufwirtschaft zwingt Betriebe dazu, sehr variable Materialien zu verarbeiten. Recycelte Flocken weisen von Natur aus schwankende Schmelzindexe und inkonsistente Schüttdichten auf. Im Bereich der industriellen Kunststoffgranulierung führt eine inkonsistente Zuführung zu einer schnellen Kaskade von Verarbeitungsfehlern. Hochleistungsgeräte wie die CJWH-Serie mit einem spezifischen Drehmoment von bis zu 11,3 T/A³ und Schneckengeschwindigkeiten von bis zu 600 U/min erfordern absolute Vorschubstabilität, um katastrophale Drehmomentspitzen zu verhindern.
Wenn ein Feeder anspringt, schwankt der Füllgrad im Inneren des Fasses stark. Diese Schwankungen führen zu gefährlichen Schwankungen des Schmelzdrucks, der Scherraten und der Verweilzeit. Wenn das Material aufgrund von Unterzufuhr zu lange im Fass verweilt, kommt es zu einer thermischen Zersetzung. Dies führt zu starken Verfärbungen oder zum Verlust der mechanischen Eigenschaften. Eine Überdosierung überfordert die Schmelzkapazität, was zu nicht geschmolzenen Partikeln und Düsendruckspitzen führt. Ein hochwertiger Extruder ist auf präzises Compoundieren ausgelegt, erfordert jedoch ein ebenso leistungsfähiges Zuführsystem, um gleichmäßige Pellets herzustellen.
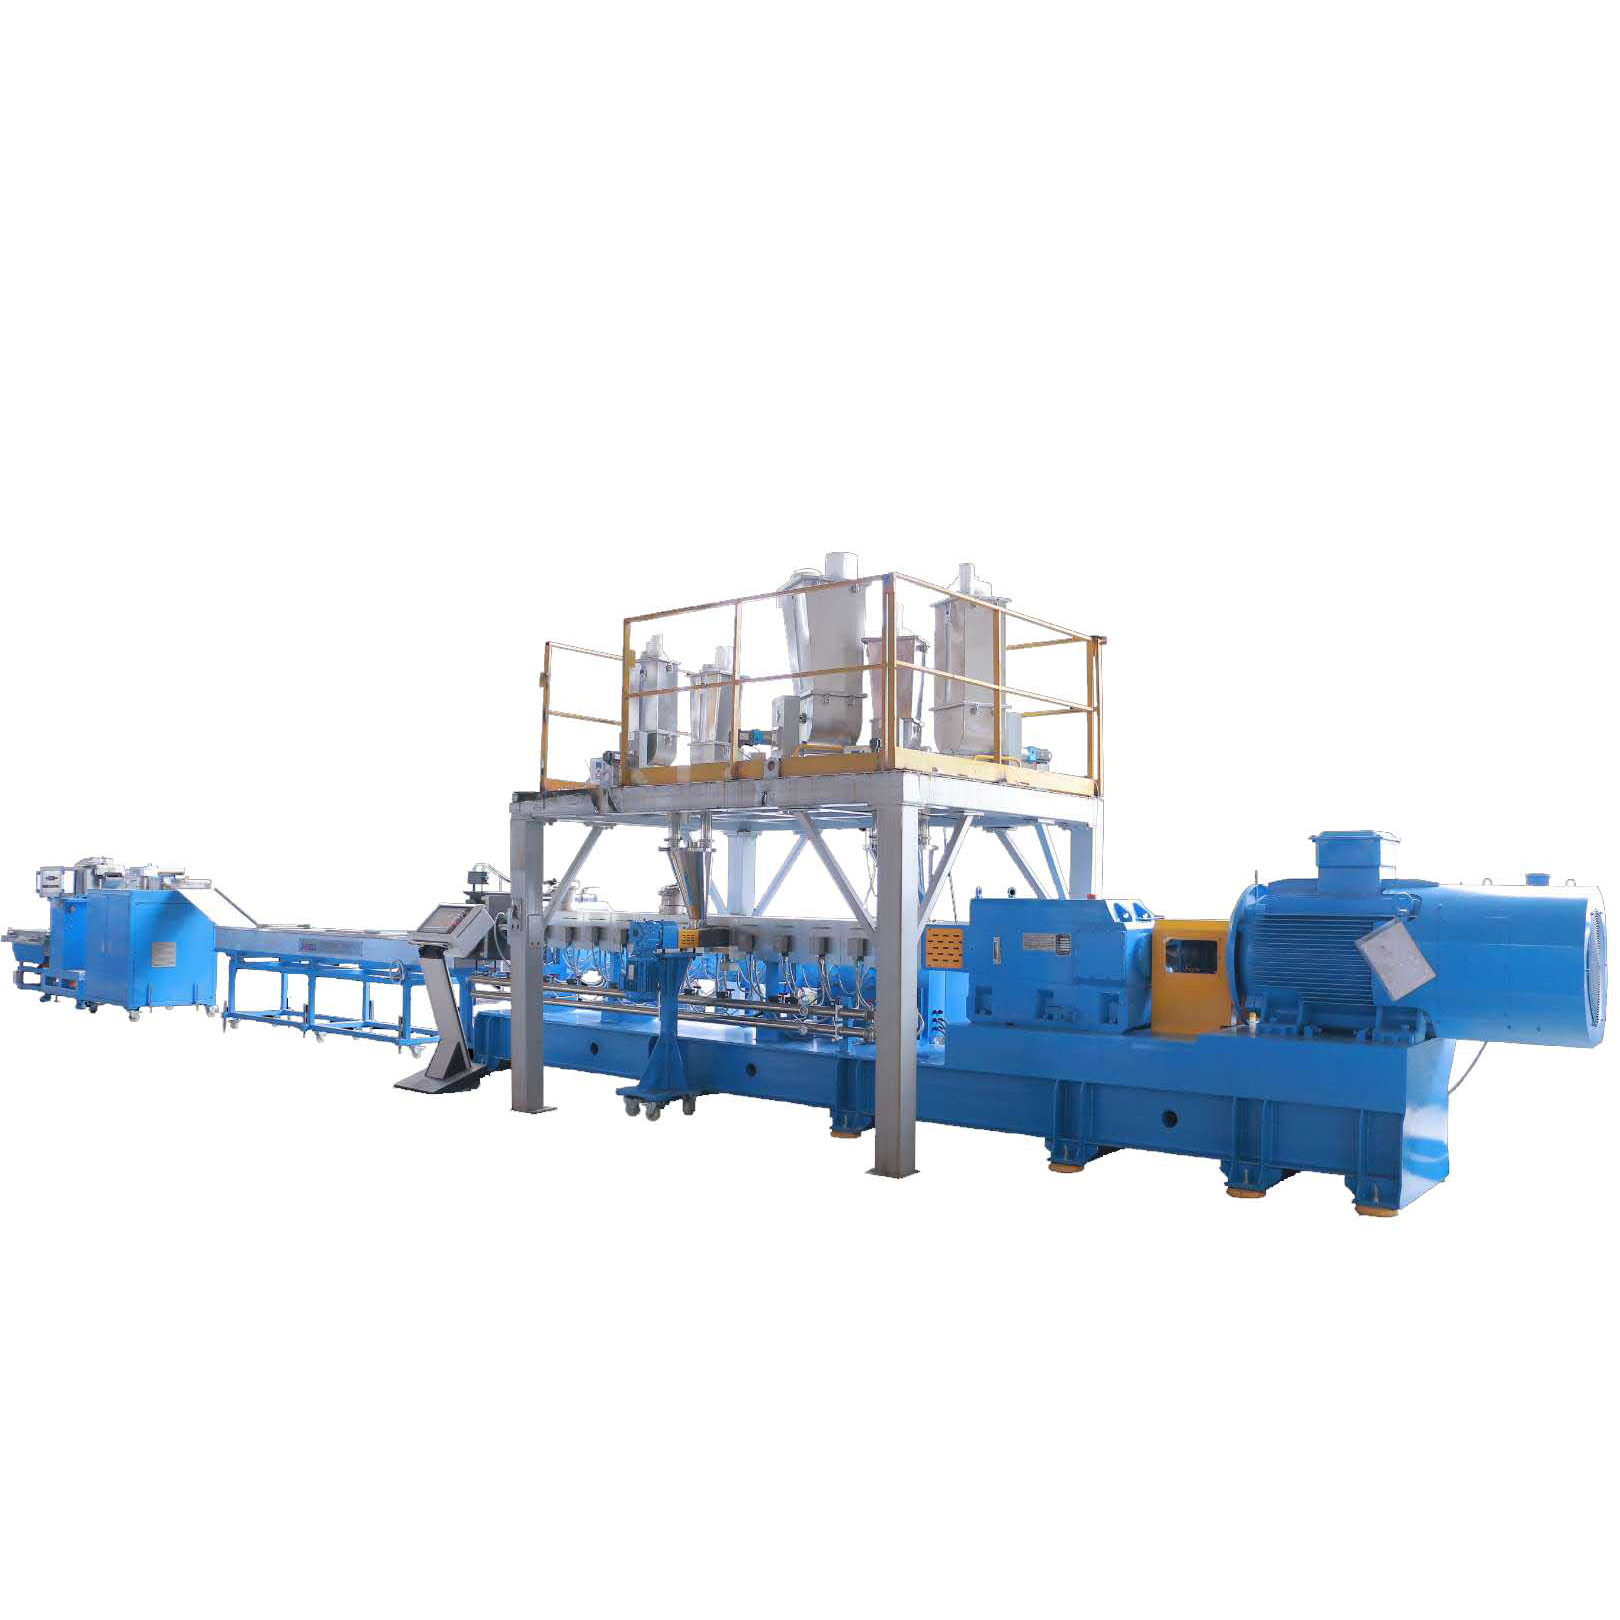
Volumetrische Dosierer arbeiten nach einem einfachen mechanischen Prinzip. Sie dosieren Schüttgüter nach Volumen und nicht nach Gewicht. Das System besteht typischerweise aus einem Materialtrichter und einer rotierenden Dosierschnecke an der Basis. Durch die Steuerung der Rotationsgeschwindigkeit dieser Schnecke liefert der Förderer pro Umdrehung eine bestimmte Materialmenge.
Um den tatsächlichen Massendurchfluss zu bestimmen, müssen die Bediener in der Fabrikhalle einen manuellen Kalibrierungstest durchführen. Ein Bediener fängt das ausgeworfene Material 60 Sekunden lang in einem Sack auf, wiegt es, berechnet die Schüttdichte und passt die Motorgeschwindigkeit an. Solange die physikalischen Eigenschaften des Rohmaterials vollkommen gleichmäßig bleiben, liefert der volumetrische Dosierer eine bemerkenswert gleichmäßige Ausgabe.
Die volumetrische Zuführung glänzt bei stabilen, unkomplizierten Anwendungen. Beim Betrieb einer Standard- Kunststoffpelletiermaschine, die für die Verarbeitung von Neuharzpellets bestimmt ist, erbringen volumetrische Dosierer eine außergewöhnlich gute Leistung. Die kugelförmigen Pellets von Prime weisen eine hervorragende Fließfähigkeit auf und behalten von Charge zu Charge eine konstante Schüttdichte bei.
Sie eignen sich auch für die Verarbeitung einzelner Zutaten oder die Herstellung von Basis-Masterbatches. Anlagen, die unter strengen Budgetbeschränkungen arbeiten, setzen häufig volumetrische Dosierer für die Hauptpolymermatrix ein. Anschließend reservieren sie ihr Kapital für teurere gravimetrische Technologien zur Dosierung kritischer, hochwertiger Zusatzstoffe.
Bei der Bewertung volumetrischer Dosierer müssen Ingenieurteams die mechanische Einfachheit gegen die Einschränkungen in dynamischen Verarbeitungsumgebungen abwägen.
| Feature | -Feldleistung |
|---|---|
| Anfängliche Investitionskosten | Äußerst budgetfreundlich für Standardoperationen mit nur einem Material. |
| Wartung | Einfache mechanische Wartung. Erfordert eine Grundschmierung und Sichtprüfungen. |
| Materialhandhabung | Versagt schnell, wenn sich die Schüttdichte oder die Fließeigenschaften mitten in der Charge ändern. |
| Kalibrierung | Erfordert manuelle Fangtests mit Eimer und Stoppuhr jedes Mal, wenn ein neues Material eingeführt wird. |
Gravimetrische Differenzialverlustsysteme stellen den absoluten Goldstandard für Präzision in der modernen Extrusion dar. Im Gegensatz zu volumetrischen Einheiten, die blind nach Volumen messen, messen gravimetrische Dosierer kontinuierlich die tatsächliche Masse des Materials, das in den China-Doppelschneckenextruder gelangt.
Ingenieure montieren die gesamte Zuführeinheit auf hochempfindlichen Wägezellen mit hoher Auflösung. Während sich die Schnecke dreht und das Material aus der Rutsche austritt, erfassen die Wägezellen den genauen Rückgang des Gesamtgewichts im Laufe der Zeit. Der Systemmikroprozessor vergleicht diesen tatsächlichen Massendurchfluss kontinuierlich mit dem Bedienersollwert. Wenn die Schüttdichte des Pulvers plötzlich sinkt, signalisiert die Steuerung dem Dosiermotor sofort, dass er beschleunigen soll. Dies kompensiert das leichtere Material und sorgt für eine vollkommen stabile Massenzufuhrrate.
Für Hersteller, die High-End-Compoundierungslinien betreiben, ist Präzision ein entscheidender wirtschaftlicher Faktor. Komplexe Rezepturen enthalten oft exorbitante Wirkstoffe. Dazu gehören UV-Stabilisatoren, Flammschutzmittel, Antioxidantien oder spezielle Pigmente.
Wenn es einem Zufuhrsystem an Präzision mangelt, müssen Hersteller diese kostspieligen Zusatzstoffe überdosieren, nur um sicherzustellen, dass die erforderliche Mindestspezifikation erfüllt wird. Ein gravimetrischer Dosierer erreicht typischerweise eine Genauigkeit von ±0,25 % bis ±0,5 %. Dadurch entfällt die Notwendigkeit einer Überdosierung vollständig. Der Return on Investment dieser fortschrittlichen Zuführgeräte wird häufig innerhalb weniger Monate allein durch die drastische Reduzierung der Rohstoffverschwendung erzielt.
Moderne Extrusionslinien nutzen fortschrittliche speicherprogrammierbare Steuerungen, um ein geschlossenes Kommunikationsnetzwerk mit gravimetrischen Zuführungen zu bilden. Diese nahtlose Integration ermöglicht eine automatisierte, datengesteuerte Fertigung.
Die SPS überwacht das Drehmoment, den Schmelzedruck und die Schneckengeschwindigkeit des Extruders in Echtzeit. Es synchronisiert diese Parameter mit der Feeder-Ausgabe. Beim Hoch- und Herunterfahren oder bei dynamischen Rezeptänderungen erhöht oder verringert das integrierte System automatisch die Zufuhrraten im perfekten Verhältnis. Dieser digitale Handshake ermöglicht eine umfassende Datenprotokollierung und ermöglicht es Qualitätskontrollteams, die genaue Rezeptur jeder einzelnen produzierten Pelletcharge zu verfolgen.
Ein Seitenzuführer ist eine zusätzliche Dosiereinheit, die direkt an der Seite des Extruderzylinders angebracht ist. Es befindet sich stromabwärts der Hauptzuführung. Anstatt das Material vertikal in die primäre Schmelzzone fallen zu lassen, verwendet ein seitlicher Zuführer einen eigenen Satz Doppelschnecken, um das Material horizontal in das geschmolzene Polymer zu drücken. Diese Konfiguration ermöglicht es dem Bediener, bestimmte Zutaten mitten im Prozess einzuführen, lange nachdem die primäre Polymermatrix geschmolzen ist.
Die Hauptfunktion eines Seitenzuführers ist die Schonung der Ausrüstung. Dies gilt insbesondere bei der Verarbeitung stark abrasiver Füllstoffe wie Calciumcarbonat, Titandioxid, Talkum oder Bariumsulfat.
Wenn Bediener neben festen Polymerpellets auch Schleifpulver in den Haupteinfüllschacht einführen, unterliegen die Materialien einer starken Reibung und Kompression. Das wirkt genau wie Schleifpapier. Es verursacht starken, beschleunigten Verschleiß an teuren Hauptschneckenelementen und Zylinderauskleidungen. Durch die Einbringung dieser Füllstoffe über eine nachgeschaltete Seitenzuführung befindet sich das Polymer bereits in einem flüssigen, schmierenden Zustand. Dadurch wird der abrasive Verschleiß drastisch verringert und die Lebensdauer der Kernkomponenten deutlich verlängert.
Neben dem Schutz der Hardware schützt die seitliche Zuführung auch die strukturelle Integrität empfindlicher Zusatzstoffe. Glasfasern, Kohlenstofffasern und bestimmte wärmeempfindliche Biopolymere zersetzen sich unter hoher Scherbeanspruchung schnell.
Durch die Zufuhr von Glasfasern in den Haupthals werden diese durch aggressive Knetblöcke gepresst. Dadurch werden die Fasern zerkleinert, ihr Aspektverhältnis verringert und die mechanische Festigkeit des endgültigen Verbundwerkstoffs zerstört. Durch die seitliche Zufuhr werden diese Fasern direkt in eine nachgeschaltete Mischzone mit geringer Scherung eingeführt. Die Fasern werden durch die Polymerschmelze sanft benetzt und dispergiert, ohne zu brechen. Dadurch bleibt die in modernen Verbundwerkstoffen erforderliche Zugfestigkeit erhalten.
Nicht alle Additive in der industriellen Compoundierung sind fest. Viele Formulierungen erfordern präzise Zugaben von flüssigen Weichmachern, Mineralölen, flüssigen Farbstoffen oder reaktiven Vernetzungsmitteln. Standard-Schneckenförderer können Flüssigkeiten einfach nicht verarbeiten.
Flüssigkeitsinjektionssysteme nutzen spezielle Verdrängerpumpen, um Flüssigkeiten direkt in den Extruderzylinder zu drücken. Ingenieure montieren diese Systeme häufig auf Wägezellen für die Flüssigdosierung mit Gewichtsverlust. Um zu verhindern, dass die Flüssigkeit verdampft oder einen Druckrückschlag verursacht, muss der Einspritzpunkt beim China-Doppelschneckenextruder sorgfältig ausgewählt werden. Es wird typischerweise unmittelbar im Anschluss an eine dynamische Schmelzdichtungskonfiguration auf der Hauptschnecke positioniert.
Recyclinganwendungen stellen aufgrund der außergewöhnlich geringen Schüttdichte besondere Herausforderungen bei der Fütterung dar. Postindustrielle Kantenbeschnitte, gewaschene Agrarfolien und geschredderte Kunstfasern fangen große Luftmengen ein.
Wenn diese Materialien in einen Standardtrichter mit Schwerkraftzufuhr gegeben werden, bilden sie eine Brücke oder ein Rattenloch. Dadurch wird der Materialfluss in den Extruder vollständig gestoppt. Crammer-Feeder lösen diesen mechanischen Engpass. Sie verwenden einen großen, vertikal ausgerichteten konischen Trichter, der mit einer aggressiven, langsam rotierenden Schnecke ausgestattet ist. Diese Schnecke komprimiert den flockigen Abfall aktiv in den Einfüllschacht. Es erhöht künstlich die Schüttdichte des Materials und sorgt für eine kontinuierliche Zufuhrrate für ein effizientes Kunststoffrecycling.
Die Auswahl des geeigneten Zuführmechanismus erfordert eine systematische Bewertung der physikalischen Materialeigenschaften, Produktionsziele und wirtschaftlichen Einschränkungen. Anlagenmanager müssen das Zufuhrsystem als primäre Variable betrachten, die die Stabilität der nachgeschalteten Anlage bestimmt. Nutzen Sie diese praktischen technischen Kriterien, um Materialien mit Zuführtypen abzugleichen.
Die Grundlage für die Auswahl von Dosierern ist das Verständnis der rheologischen und physikalischen Eigenschaften Ihrer Rohstoffe. Ingenieurteams müssen mehrere kritische Parameter bewerten:
Fließfähigkeit und Schüttwinkel: Materialien mit einem geringen Schüttwinkel, wie z. B. erstklassige kugelförmige Harzpellets, sind sehr gut rieselfähig. Sie funktionieren hervorragend mit Standard-Volumendosierern. Umgekehrt haben kohäsive Pulver einen hohen Schüttwinkel und neigen zur Klumpenbildung. Diese erfordern Doppelschneckendosierer, die mit internen Trichterrührwerken ausgestattet sind, um Brückenbildung zu verhindern.
Schwankungen der Schüttdichte: Recyceltes Mahlgut oder Post-Consumer-Flocken weisen massive Dichteschwankungen auf. Wenn ein volumetrischer Dosierer Materialien mit unterschiedlichen Schüttdichten verarbeitet, schwankt die tatsächlich an den Extruder gelieferte Masse. Hier sind gravimetrische Dosierer zwingend erforderlich, um die Schneckengeschwindigkeit in Echtzeit anzupassen.
Temperatur- und Feuchtigkeitsempfindlichkeit: Hygroskopische Materialien erfordern Zuführungen, die in Trockenmittel-Trocknungssysteme integriert sind. Wachse mit niedrigem Schmelzpunkt müssen von den primären Wärmezonen der Zufuhröffnung ferngehalten werden. Dies erfordert häufig eine stromabwärts gelegene seitliche Zufuhr oder wassergekühlte Zufuhrrutschen, um ein vorzeitiges Schmelzen und Verstopfen zu verhindern.
Moderne Extrusionsverfahren basieren selten auf einem einzigen Rohstoff. Für grundlegende Compoundierungsaufgaben mit vorgemischten Mischungen kann ein einziger Dosierer ausreichend sein. Allerdings erfordert die High-End-Compoundierung modulare Multi-Feeder-Aufbauten.
Eine Standardkonfiguration für eine spezielle Doppelschnecken-Granulierlinie umfasst typischerweise einen primären gravimetrischen Feeder für das Basisharz, einen sekundären Mikrofeeder für eine präzise Pigmentdosierung und einen nachgeschalteten seitlichen Feeder für mineralische Füllstoffe. Bei der PET-Verarbeitung verhindert eine präzise Zuführung in Kombination mit einer Hochvakuum-Entgasung einen Abfall der Eigenviskosität. Dieser modulare Ansatz stellt sicher, dass jede Zutat genau an der optimalen Stelle zugeführt wird. Eine zentrale SPS synchronisiert das gesamte System, um genaue Rezepturverhältnisse einzuhalten.
Das fortschrittlichste Fütterungssystem behält seine Präzision nur dann bei, wenn es einer strengen Wartung unterzogen wird. Die Betriebsumgebung eines chinesischen Doppelschneckenextruders ist mit starkem Staub, Vibrationen und thermischen Schwankungen verbunden. Dies erfordert ein proaktives Gerätemanagement, um Sensordrift zu verhindern.
Die Genauigkeit hängt stark von der Integrität der Wägezellen ab. Die routinemäßige statische und dynamische Kalibrierung muss mit zertifizierten Testgewichten durchgeführt werden. Wägezellen müssen von äußeren Umwelteinflüssen isoliert sein. Extrudervibrationen, starker Fußgängerverkehr oder sogar starker Luftzug in der Klimaanlage können sich als falsche Gewichtsschwankungen bemerkbar machen. Die Installation flexibler Verbindungen zwischen dem Auslassrohr des Zufuhrgeräts und der Zufuhröffnung des Extruders ist von entscheidender Bedeutung. Geeignete vibrationsdämpfende Halterungen sorgen für eine genaue Datenerfassung.
In kundenspezifischen Compoundierungsanlagen ist Agilität ein großer Wettbewerbsvorteil. Eine einzelne Maschine kann morgens schwarzes Masterbatch und nachmittags transparente Compounds in medizinischer Qualität verarbeiten. Eine Kreuzkontamination ist ein inakzeptables Risiko.
Zuführsysteme müssen für eine schnelle und gründliche Reinigung ausgelegt sein. Feeder der obersten Etage verfügen über Schnellspannklemmen, wegschwenkbare Trichter und herausziehbare Schraubmechanismen. Bediener können Materialkontaktbereiche ohne Spezialwerkzeuge demontieren. Standardarbeitsanweisungen sollten industrielle Vakuumsysteme und Druckluft für die chemische Reinigung vorschreiben. Bei hartnäckigen Rückständen entfernen spezielle Reinigungsverbindungen zersetzte Polymere von Metalloberflächen und maximieren so die produktive Betriebszeit.
Die Wahl der richtigen Zuführoption ist der grundlegende Schritt für den Erfolg der Extrusion. Es schließt die kritische Lücke zwischen Rohstoffhandhabung und hochwertiger Pelletproduktion. Volumetrische Dosierer bieten eine einfache und kostengünstige Bedienung für stabile Materialien. Gravimetrische Systeme liefern die exakte Rezepturkontrolle, die für komplexe, hochwertige Mischungen erforderlich ist.
Durch die Nutzung der Seitenzuführungen wird der Hauptlauf vor abrasivem Verschleiß geschützt. Spezialisierte Stampfer oder Flüssigkeitsdosierer lösen einzigartige Herausforderungen bei der Materialhandhabung. Lassen Sie nicht mehr zu, dass eine schlechte Fütterung Ihre Produktion beeinträchtigt. Unabhängig davon, ob Sie eine bestehende Linie aufrüsten oder in ein brandneues System mit hohem Drehmoment investieren, ist die präzise Materialhandhabung Ihr Schlüssel zur Rentabilität. Besuchen Sie https://www.jwell-recycling.com, um innovative Extrusionslösungen zu entdecken, die genau auf Ihre Materialanforderungen zugeschnitten sind. Kontaktieren Sie noch heute unser Engineering-Team, um eine maßgeschneiderte Zuführarchitektur zu entwerfen, die Verschwendung vermeidet und Ihren langfristigen ROI sichert.
Ja, die Aufrüstung des Zuführsystems ist eine weit verbreitete Methode zur Verbesserung bestehender Extrusionslinien. Die meisten modernen Extrusionssysteme sind modular aufgebaut. Durch die Nachrüstung eines Standard-Volumendosierers mit einem gravimetrischen Differentialdosiersystem wird die Dosiergenauigkeit sofort verbessert. Die größte technische Herausforderung besteht darin, die neue Feeder-Steuerungssoftware in die bestehende Extruder-SPS zu integrieren. Hersteller stellen in der Regel Kommunikationsbrücken bereit, um diese Integration zu erleichtern, ohne dass eine vollständige elektrische Überholung erforderlich ist.
Die Verarbeitung recycelter Kunststoffe stellt aufgrund der unterschiedlichen Schüttdichten besondere Herausforderungen dar. Für leichte, flauschige Materialien wie gewaschene Agrarfolien ist ein Crammer-Feeder die optimale Wahl. Es komprimiert Flusen geringer Dichte mechanisch in den Lauf, um eine Brückenbildung zu verhindern. Wenn Sie Post-Consumer-Harzflocken oder festes Mahlgut verarbeiten, wird ein gravimetrischer Dosierer dringend empfohlen. Das gravimetrische System passt die Schneckengeschwindigkeit automatisch an, um inhärente Dichteschwankungen auszugleichen und so eine stabile Ausstoßrate zu gewährleisten.
Die Schüttdichte bestimmt, ob Sie sich auf ein einfaches volumetrisches System verlassen können oder ob Sie eine gravimetrische Kontrolle benötigen. Wenn Ihr Material von Charge zu Charge eine vollkommen stabile Schüttdichte aufweist, liefert ein volumetrischer Dosierer eine gleichmäßige Masse an den Extruder. Wenn jedoch die Schüttdichte schwankt, liefert ein volumetrischer Dosierer eine inkonsistente Masse, was zu Druckspitzen und schlechter Durchmischung führt. Unter diesen variablen Bedingungen ist ein gravimetrischer Dosierer erforderlich, der das Material aktiv wiegt und die Motorgeschwindigkeit anpasst, um einen konstanten Massenfluss aufrechtzuerhalten.
Wärmeempfindliche Zusatzstoffe wie bestimmte Flammschutzmittel, Treibmittel oder Naturfasern sollten niemals über den Haupteinfüllstutzen eingebracht werden. Durch das aggressive Schmelzen und Scheren in den Primärzonen werden diese Materialien thermisch zersetzt, bevor sie die Form erreichen. Stattdessen sollten Sie eine Seitenzuführung verwenden, um diese Zusatzstoffe stromabwärts einzuführen. Indem Sie sie in eine spätere Zone einspritzen, in der das Basispolymer bereits geschmolzen ist und die Scherraten geringer sind, bewahren Sie die chemische und physikalische Integrität der empfindlichen Inhaltsstoffe.
Die Wahl hängt ganz von den Fließeigenschaften Ihres Rohmaterials ab. Einschneckendosierer eignen sich hervorragend für frei fließende Materialien wie Neuharzpellets. Wenn Sie kohäsive, klebrige oder fließfähige Pulver wie Titandioxid oder feines Talkum verarbeiten, ist ein Doppelschneckendosierer zwingend erforderlich. Das ineinandergreifende Profil der Doppelschnecken sorgt für eine selbstabwischende Wirkung, die verhindert, dass sich Material auf den Mitnehmern ansammelt. Doppelschneckendosierer greifen und fördern aktiv schwierige Pulver und verhindern so häufige Fließprobleme wie Rattenlochbildung.


