
- Alles
- Produktname
- Schlüsselwörter
- Produktmodell
- Produktübersicht
- Produktbeschreibung
- Volltextsuche
 Deutsch


Anzahl Durchsuchen:0 Autor:Site Editor veröffentlichen Zeit: 2026-10-06 Herkunft:Powered


Wenn Sie den Boden einer herkömmlichen Recyclinganlage betreten, erzählt die Umgebungsluft sofort die Geschichte des vergangenen Lebens des Materials. Sie werden wahrscheinlich den sauren Geruch verrottender Milchprodukte, den scharfen Biss von Agrarchemikalien oder den schweren Geruch von Motoröl wahrnehmen. In der Post-Consumer-Recyclingkunststoffindustrie sind unangenehme Gerüche nach wie vor eine der hartnäckigsten und wirtschaftlich schädlichsten Herausforderungen. Wenn die endgültigen recycelten Pellets diese Gerüche behalten, sinkt ihr Marktwert. Duftende Pellets sind in margenstarken Anwendungen wie Konsumgütern in Innenräumen, Lebensmittelverpackungen und Fahrzeuginnenräumen strengstens verboten. Stattdessen werden sie in minderwertige Downcycling-Produkte verbannt.
Um diese Gerüche wirksam zu beseitigen, müssen Anlagenbetreiber verstehen, dass Kunststoffgerüche aus zwei unterschiedlichen physikalischen Bereichen stammen. Oberflächliche Verunreinigungen wie Lebensmittelreste oder Etikettenklebstoffe bedecken die Außenseite der Flocke. Umgekehrt dringen eingebettete flüchtige organische Verbindungen tief in die Polymermatrix selbst ein. Die Adressierung nur einer dieser Quellen führt unweigerlich zu einem beeinträchtigten Endprodukt.
Zur Bekämpfung dieser doppelten Bedrohung setzt die Branche vor allem auf zwei Methoden. Das Waschen dient als strenge Vorbehandlung, während das Entgasen als spezielle thermische Schmelzphasenbehandlung dient. Durch das Waschen wird die Außenseite der Plastikflocken stark geschrubbt. Durch die Entgasung wird die innere Molekularstruktur während der Extrusion gereinigt. Um hochwertige, geruchlose Pellets herzustellen, müssen moderne Recyclinganlagen die unterschiedlichen Mechanismen beider Prozesse beherrschen und sie nahtlos in ihre Produktionslinien integrieren.
Vor der Implementierung einer technischen Lösung müssen Facility Manager den Ursprung des Geruchs genau diagnostizieren. Kunststoffe sind hochempfindliche Materialien. Abhängig von ihrer Moleküldichte und der Umgebung, in der sie verwendet werden, absorbieren und speichern sie eine überraschend große Vielfalt an geruchsverursachenden Stoffen.
Gerüche in recyceltem Kunststoff lassen sich im Allgemeinen in zwei Kategorien einteilen. Die erste ist die Oberflächenverunreinigung, die hauptsächlich durch organischen Verfall verursacht wird. Denken Sie an ein gebrauchtes Milchkännchen oder einen ausrangierten Lebensmittelbehälter. Reste von Flüssigkeiten, Fetten und Proteinen bleiben an den Wänden des Kunststoffs haften. Wenn diese organischen Materialien in einer Sammeleinrichtung über Wochen hinweg Umgebungstemperaturen und bakterieller Einwirkung ausgesetzt werden, zersetzen sie sich. Bei diesem biologischen Abbau entstehen übelriechende Nebenprodukte wie Schwefelwasserstoff und Ammoniak. Darüber hinaus tragen die Klebstoffe von Papier- oder Kunststoffetiketten stark zu chemischen Gerüchen auf der Oberfläche bei.
Im Gegensatz dazu handelt es sich bei der zweiten Kategorie um eingebettete Gerüche. Im Gegensatz zu oberflächlichem Schmutz bleiben diese Gerüche nicht auf dem Kunststoff hängen. Sie wandern direkt in die Polymerketten. Auf mikroskopischer Ebene wirken Kunststoffe oft wie starre Schwämme. Eine Waschmittelflasche, ein landwirtschaftlicher Pestizidbehälter oder eine Shampooflasche absorbieren nach und nach die chemischen Verbindungen der darin enthaltenen Flüssigkeiten. Nach monatelanger Lagerung werden diese Wirkstoffe in den amorphen Bereichen des Polymers eingeschlossen. Folglich können diese tief eingebetteten Chemikalien auch durch aggressives Schrubben der Oberfläche nicht entfernt werden.
Um eingebettete Gerüche zu bekämpfen, müssen Recycler die komplexe Wissenschaft der Entgasung verstehen. Dieser Begriff bezieht sich auf die Freisetzung flüchtiger organischer Verbindungen und anderer eingeschlossener Chemikalien aus einem festen Zustand in die umgebende Atmosphäre. Bei stabiler Raumtemperatur verströmt ein Stück recycelter Kunststoff möglicherweise nur einen schwachen Geruch. Allerdings ändert sich die thermodynamische Dynamik während der Verarbeitung drastisch.
Wenn Kunststoffflocken in ein Extrusionssystem eingeführt werden, sind sie starker thermischer Energie und mechanischer Reibung ausgesetzt. Wenn das Polymer Temperaturen über 200 Grad Celsius erreicht und von einem Feststoff in eine geschmolzene Flüssigkeit übergeht, dehnen sich die Molekülketten aus. Diese Strukturerweiterung wirkt als Katalysator. Dadurch verdampfen die eingeschlossenen Chemikalien, Tintenlösungsmittel und Restfeuchtigkeit schnell zu Gasen. Wenn diese Gase während der Schmelzphase des Kunststoffs nicht aktiv abgesaugt werden, bleiben sie eingeschlossen. Sobald der Kunststoff am Düsenkopf abkühlt und erstarrt, bilden diese Gase mikroskopisch kleine Blasen – oder Hohlräume – und entweichen im Laufe der Zeit langsam weiter. Die Folge ist ein dauerhafter, unangenehmer Geruch.
Aus kommerzieller Sicht bestimmt die Geruchskontrolle direkt die Rentabilität. Aktuelle Marktanalysen zeigen einen massiven Wandel der Käufererwartungen im gesamten Verpackungssektor. Globale Marken von schnelllebigen Konsumgütern drängen aggressiv darauf, bis zum Ende des Jahrzehnts 30 bis 50 Prozent Recyclinganteil in ihre Verpackungen zu integrieren. Infolgedessen steigt die Nachfrage nach desodorierten Pellets in nahezu reiner Qualität sprunghaft an.
Branchenberichte weisen auf eine wachsende Marktlücke hin. Während herkömmliche, geruchsintensive Downcycling-Kunststoffe einer starken Preisstagnation ausgesetzt sind, wird für hochwertiges, geruchsneutrales Recyclingharz ein erheblicher Aufpreis erzielt. Tatsächlich ist die Preisgestaltung für Premium-Recyclingpellets oft vollständig von der Preisgestaltung für Neuharz abgekoppelt. Hersteller von verbraucherorientierten Produkten benötigen Drop-in-Ersatzteile. Wenn eine Charge recycelter Pellets nach ranziger Milch oder industriellen Lösungsmitteln riecht, wird sie sofort von lukrativen Märkten wie Kosmetikverpackungen oder Automobilinnenräumen ausgeschlossen. Die Beherrschung der Geruchsminderung ist nicht mehr optional. Es ist ein grundlegender Wettbewerbsvorteil.
Um zu verhindern, dass Oberflächenverunreinigungen das Endprodukt ruinieren, muss der Kunststoff einem gründlichen Waschprozess unterzogen werden, bevor er jemals Hitze ausgesetzt wird. Das Waschen ist die entscheidende erste Verteidigungslinie für ein umfassendes Geruchsmanagement.
Beim industriellen Waschen von Kunststoffen handelt es sich um einen mehrstufigen mechanischen Ablauf, der darauf ausgelegt ist, organische Stoffe, Papier, Kleber und Schmutz zu entfernen. Nachdem der Kunststoffabfall in gleichmäßige Flocken zerkleinert wurde, gelangt er in die Nassverarbeitungslinie. Die Reise beginnt typischerweise in einem Sink-Schwimm-Trenntank. Dieser Tank nutzt das spezifische Gewicht von Wasser, um schwere Verunreinigungen wie Glas oder PVC von den Zielpolyolefinen zu trennen.
Nach der Trennung wird das Material Hochgeschwindigkeits-Reibscheiben zugeführt. In praktischer technischer Hinsicht sind diese Maschinen die Schwergewichte der Wäschestraße. Mithilfe von Rotoren, die sich mit unglaublich hohen Drehzahlen drehen, schrubben sie die Kunststoffflocken physisch gegen ein verstärktes Sieb. Diese intensive kinetische Energie löst hartnäckigen Schmutz und verrottende organische Rückstände. Durch die Beseitigung der verrottenden organischen Substanz beseitigt die Reibscheibe sofort die Hauptquelle biologischer Gerüche.
Bei Post-Consumer-Kunststoffen, die stark mit Motorölen, Fetten oder klebrigen Industrieklebstoffen verunreinigt sind, reicht die Kaltwasser-Reibreinigung einfach nicht aus. In diesen anspruchsvollen Szenarien setzen Einrichtungen Heißwaschsysteme ein. Diese Thermotanks funktionieren ähnlich wie riesige Industriegeschirrspüler und bewegen die Kunststoffflocken in Wasser, das auf Temperaturen zwischen 80 und 90 Grad Celsius erhitzt ist.
Um die Geruchsentfernung in dieser Phase zu maximieren, dosieren die Bediener die chemischen Wirkstoffe präzise in die Heißwassermatrix. Zu den Standardzusätzen gehören milde Industriewaschmittel, Tenside und Natronlauge. Die erhöhte Hitze verringert die Viskosität von Ölen. Währenddessen leitet die Natronlauge die Verseifung ein, wodurch die chemischen Bindungen komplexer Fette aufgebrochen und saure Rückstände neutralisiert werden. Dieses aggressive chemische Bad entfernt die Kunststoffflocken und stellt sicher, dass keine geruchsverursachenden Stoffe auf der Oberfläche verbleiben.
Trotz seiner strengen Natur weist das Waschen eine definitive physische Einschränkung auf. Es handelt sich ausschließlich um einen externen Prozess. Friktionswäscher und heiße Laugenbäder können nur das reinigen, was sie physisch berühren können. Sie können die feste Polymermatrix nicht durchdringen, um die während des ursprünglichen Lebenszyklus des Kunststoffs absorbierten Lösungsmittel und Chemikalien zu extrahieren.
Wenn eine Recyclinganlage ausschließlich auf eine Nassanlage setzt, sehen die resultierenden Flocken möglicherweise außergewöhnlich sauber aus und riechen bei Raumtemperatur völlig neutral. Sobald diese Flocken jedoch zum Pelletieren geschmolzen werden, verdampfen die darin enthaltenen flüchtigen Verbindungen. In der Anlage verbleibt eine Charge Pellets, die einen starken, künstlichen chemischen Geruch aufweisen. Waschen ist also eine zwingende Voraussetzung, stellt jedoch allein noch keine vollständige Lösung zur Geruchsbekämpfung dar.
Um die tiefsitzenden Gerüche, die beim Waschen unweigerlich zurückbleiben, zu beseitigen, muss das Material entgast werden. Dieser hochentwickelte Prozess findet ausschließlich während der Extrusionsphase statt, in der der feste Kunststoff in eine handhabbare, fließende Schmelze umgewandelt wird.
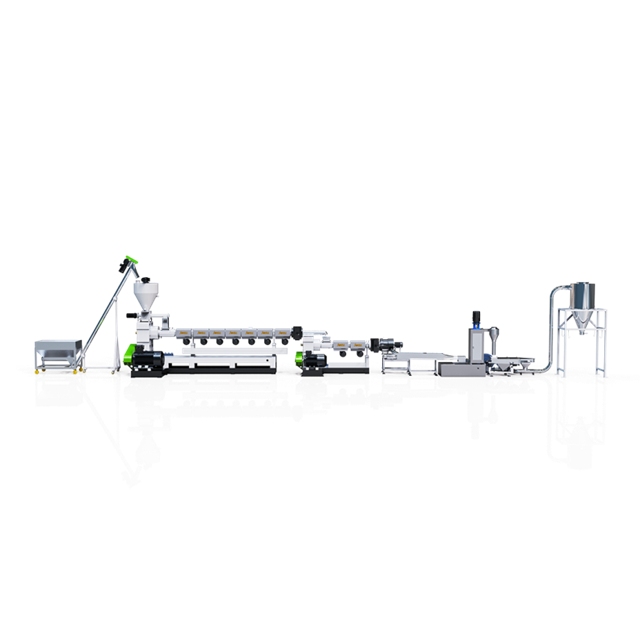
Die Entgasung beruht grundsätzlich auf den Prinzipien der Thermodynamik und der Druckunterschiede. Wenn die sauberen, getrockneten Kunststoffflocken einer Kunststoffgranulierungsmaschine zugeführt werden , wird das Material durch die rotierende Schnecke und die externen Zylinderheizer enormen Hitze- und Scherkräften ausgesetzt. Wenn der Kunststoff schmilzt, erreichen die im Inneren eingeschlossene Feuchtigkeit, die Tintenlösungsmittel und die absorbierten chemischen Verbindungen ihren Siedepunkt und gehen in einen gasförmigen Zustand über.
Um diese Gase zu extrahieren, ist der Extruderzylinder mit speziellen Dekompressionszonen ausgestattet. In diesen Zonen verändert sich die Geometrie der Schnecke. Konkret nimmt die Flugtiefe zu. Dadurch wird die Schicht aus geschmolzenem Kunststoff dünner und der Innendruck sinkt vorübergehend. An genau diesen Zonen angebrachten Entlüftungsöffnungen werden hocheffiziente Vakuumpumpen angebracht. Das Vakuum erzeugt eine starke Unterdruckumgebung und saugt aktiv die verdampfte Feuchtigkeit und die chemischen Gerüche aus dem geschmolzenen Polymer ab, bevor es durch den Düsenkopf gedrückt wird. Die abgesaugten flüchtigen Gase werden dann sicher gefiltert und aus der Produktionshalle abgesaugt.
Die Effizienz der Geruchsbeseitigung hängt stark von der konkreten Konfiguration des Entgasungssystems ab. Standardextruder verfügen normalerweise über eine Entgasungseinrichtung mit einer Entgasung. Während dies für leicht verunreinigten Post-Industrial-Abfall völlig ausreichend ist, hat eine einzige Entlüftung oft Schwierigkeiten, die enorme Gasmenge abzusaugen, die durch stark bedruckte Folien oder chemisch gesättigten Post-Consumer-Abfall entsteht. Wenn eine einzelne Entlüftung überlastet ist, kann es zu einem Schmelzstoß kommen, bei dem geschmolzener Kunststoff die Auslassöffnung verstopft.
Für Materialien mit starken, hartnäckigen Gerüchen ist eine fortschrittliche mehrstufige Entlüftung erforderlich. Dies beinhaltet entweder die Verwendung mehrerer Vakuumentlüftungsöffnungen, die nacheinander entlang eines einzelnen länglichen Extruderzylinders angeordnet sind, oder den Einsatz eines zweistufigen Kaskadensystems. Indem dem geschmolzenen Kunststoff wiederholt die Möglichkeit gegeben wird, eingeschlossene Gase unter tiefem Vakuum freizusetzen, stellen die Bediener eine gründliche molekulare Reinigung sicher.
Letztendlich ist die Vakuumentgasung die nicht verhandelbare Lösung zur Geruchskontrolle auf molekularer Ebene. Indem das Polymer in einen flüssigen Zustand gebracht wird, werden die physikalischen Barrieren, die zuvor die geruchsverursachenden Chemikalien einschlossen, vorübergehend entfernt. Das Vakuumsystem nutzt diese kurze Zustandsänderung und zieht die Chemikalien physikalisch aus der Kunststoffmatrix. Ohne diesen entscheidenden Schritt würden die resultierenden Pellets unter starker Ausgasung, struktureller Schwäche und einem anhaltenden chemischen Gestank leiden.
Um vollständig zu verstehen, wie sich diese beiden Technologien ergänzen, ist es hilfreich, ihre spezifischen Funktionen, Ziele und Betriebsphasen innerhalb einer Recyclinganlage zu vergleichen. In der folgenden Aufschlüsselung werden ihre unterschiedlichen Rollen im Kampf gegen Plastikgeruch dargelegt.
| Vergleichsparameter | Kunststoffwaschphase | Vakuumentgasungsphase |
|---|---|---|
| Primäres Ziel | Äußere Verunreinigungen wie Schmutz, Speisereste, Etiketten und Oberflächenöle. | Interne Verunreinigungen wie eingeschlossene Feuchtigkeit, flüchtige Verbindungen und eingebettete Chemikalien. |
| Betriebsphase | Vorverarbeitung vor dem Schmelzen. | Extrusions- und Schmelzphase beim Pelletieren. |
| Verwendete Kerntechnologie | Reibscheiben, Thermotanks und chemische Reinigungsmittel. | Belüftete Extruderzylinder, veränderte Schneckengeometrie und Vakuumpumpen. |
| Art des behandelten Geruchs | Biologischer Verfall, Oberflächenschimmel und oberflächliche Verschüttungen von Chemikalien. | Molekulare Ausgasung, Tintenlösungsmittel und Gerüche des Originalinhalts. |
| Konsequenz des Überspringens | Organische Stoffe verbrennen im Extruder und verursachen starke Rauchentwicklung und beißende Gerüche. | Pellets behalten starke chemische Gerüche und weisen innere Hohlräume auf. |
Wenn man sich ausschließlich auf das Waschen oder ausschließlich auf die Entgasung verlässt, erhält man niemals Premium-Recyclingpellets. Die Physik der Kunststoffverarbeitung schreibt vor, dass diese beiden unterschiedlichen Systeme zusammenarbeiten müssen, um echte Geruchsneutralität zu erreichen.
Das Verhältnis zwischen Aufbereitung und thermischer Verarbeitung ist äußerst synergetisch. Wenn ein Bediener versucht, ungewaschenen kontaminierten Kunststoff direkt in einen Extruder zu verarbeiten, sind die Ergebnisse katastrophal. Die extreme Hitze des Fasses verbrennt sofort alle verbleibenden organischen Stoffe, Papieretiketten oder Schmutz. Bei dieser Verbrennung entstehen Rußflecken, die die Schmelze stark verfärben und gleichzeitig völlig neue beißende Gerüche erzeugen. Darüber hinaus verstopft der übermäßige Rauch brennender Trümmer schnell die Vakuumentgasungsöffnungen, wodurch das Absaugsystem völlig unbrauchbar wird.
Wenn der Kunststoff hingegen sorgfältig gewaschen, aber ohne ordnungsgemäße Vakuumentgasung verarbeitet wird, wird die strukturelle Integrität des Produkts beeinträchtigt. Die inneren chemischen Verbindungen und die Restfeuchtigkeit verdampfen, bleiben aber im geschmolzenen Kunststoff eingeschlossen. Wenn das Material abkühlt, bilden diese Gastaschen mikroskopisch kleine Blasen. Diese Porosität fängt nicht nur chemische Gerüche ein, sondern verringert auch drastisch die mechanische Zugfestigkeit und Schlagfestigkeit des Endprodukts.
Um die begehrte nahezu ursprüngliche Qualität zu erreichen, bei der das recycelte Pellet optisch klar, strukturell dicht und völlig geruchlos ist, müssen beide Prozesse vollständig optimiert werden. Die Waschstraße dient als zwingende Vorbereitung und stellt sicher, dass nur reines, unverunreinigtes Polymer in die thermische Phase gelangt. Anschließend fungiert eine fortschrittliche Kunststoffpelletisierungslinie, die mit robusten Entgasungsfunktionen ausgestattet ist, als Endreiniger. Es entfernt die unsichtbare chemische Geschichte des Kunststoffs. Dieser sequenzielle Ansatz ist der etablierte technische Standard für hochwertige Recyclingbetriebe.
Nicht alle Kunststoffe verhalten sich beim Recyclingprozess gleich. Starre Kunststoffe stellen einzigartige, gewaltige Herausforderungen dar, die spezielle Gerätekonfigurationen erfordern, um die Geruchsemission effektiv zu steuern.
Starre Kunststoffe wie Flaschen aus hochdichtem Polyethylen und Polypropylenbehälter sind die Verpackung der Wahl für aggressive Haushaltschemikalien, Autoflüssigkeiten und stark parfümierte Körperpflegeprodukte. Da starre Behälter dickere Wände haben als flexible Verpackungsfolien, enthalten sie ein deutlich größeres Volumen an Polymermatrix, die diese chemischen Verbindungen absorbieren kann.
Im Laufe der Lebensdauer eines Waschmittelbehälters dringen die Tenside und künstlichen Duftstoffe tief in die dicken Kunststoffwände ein. Wenn dieses zerkleinerte Material schließlich recycelt wird, setzt es beim Extrudieren einen hochkonzentrierten, massiven Ausbruch flüchtiger Gase frei. Standard-Einzelentlüftungsaufbauten verfügen einfach nicht über die interne Verweilzeit und die reine Vakuumleistung, die zum Absaugen dieser überwältigenden Gasmenge erforderlich sind.
Um der starken Ausgasung starrer Materialien entgegenzuwirken, müssen fortschrittliche Anlagen spezielle Maschinen einsetzen. Ein spezielles Pelletiersystem für starren Kunststoff verwendet typischerweise eine zweistufige oder Mutter-Kind-Extrusionsarchitektur.
In einem zweistufigen System wird das Material geschmolzen, zunächst entgast und im primären Mutterextruder filtriert. Der geschmolzene Kunststoff wird dann reibungslos in einen zweiten Baby-Extruder überführt. Dieser zweistufige Prozess erhöht das Gesamtverhältnis von Länge zu Durchmesser des Systems drastisch und erreicht in der Primärstufe oft 36:1 oder mehr. Der verlängerte Schmelzweg sorgt für eine wesentlich längere Verweilzeit. Dies ermöglicht den Einsatz mehrerer aggressiver Vakuumentgasungszonen in beiden Fässern. Diese längere und wiederholte Einwirkung einer Tiefenvakuumextraktion ist äußerst effektiv bei der Entfernung der hartnäckigsten, tiefsitzenden chemischen Gerüche, die in dickwandigen, starren Kunststoffen zu finden sind.
Für Recyclinganlagen, die ihre Infrastruktur modernisieren und in erstklassige geruchsfreie Märkte vordringen möchten, ist die Auswahl der richtigen Maschinen eine entscheidende technische Entscheidung. Nachfolgend finden Sie eine wichtige Checkliste für den Käufer mit Funktionen, die bei der Beurteilung von Geräten zur optimalen Geruchsminderung zu berücksichtigen sind.
In der komplexen Landschaft des Kunststoffrecyclings sind Waschen und Entgasen keine konkurrierenden Technologien. Sie sind vielmehr ergänzende, wesentliche Schritte im Kampf gegen Plastikgeruch. Durch das Waschen wird die äußere Leinwand sorgfältig gereinigt und sichergestellt, dass kein biologischer Zerfall oder Oberflächenschmutz in die thermische Verarbeitungsphase gelangt. Durch die Entgasung hingegen wird die innere Chemie des Kunststoffs gereinigt, indem Hitze und Vakuumdruck genutzt werden, um die unsichtbaren flüchtigen Verbindungen zu extrahieren, die tief im Polymer eingebettet sind.
Die Investition in eine hochwertige Pelletierungsinfrastruktur mit fortschrittlicher mehrstufiger Vakuumentgasung ist die profitabelste Entscheidung, die eine Anlage treffen kann. Durch die erfolgreiche Überbrückung der Lücke zwischen Nassaufbereitung und thermischer Reinigung können Recycler ihre Produktebene deutlich verbessern. Sie verwandeln stinkenden Abfall von geringem Wert in hochwertiges, geruchsneutrales Harz, das für erstklassige Fertigungsanwendungen bereit ist. Betreiber, die ihr Unternehmen zukunftssicher machen möchten, sollten sich an erfahrene Gerätehersteller wenden, um eine maßgeschneiderte Extrusionslinie zu entwerfen, die speziell auf ihre Materialströme und Geruchskontrollanforderungen zugeschnitten ist.
Nein, das kann es nicht. Wenn ungewaschener Kunststoff, der organische Abfälle, Schmutz oder Papieretiketten enthält, direkt in den Extruder eingespeist wird, werden diese Verunreinigungen durch die hohe Hitze sofort verbrannt. Diese Verbrennung erzeugt starken Rauch, verstopft die Vakuumöffnungen und erzeugt neue beißende Gerüche, die oft schlimmer sind als der ursprüngliche Geruch. Waschen ist eine zwingende Voraussetzung.
Unter Ausgasung versteht man die Freisetzung flüchtiger organischer Verbindungen und Chemikalien, die während seines ursprünglichen Lebenszyklus vom Kunststoff absorbiert wurden. Wenn der recycelte Kunststoff während des Schmelzprozesses extremer Hitze und Reibung ausgesetzt wird, verdampfen diese eingeschlossenen Chemikalien zu Gasen und müssen abgesaugt werden, um üble Gerüche im Endprodukt zu verhindern.
Die Notwendigkeit einer Heißwäsche hängt ganz vom Verschmutzungsgrad des Eingangsmaterials ab. Für relativ sauberen postindustriellen Schrott kann eine Kaltreibungswäsche ausreichend sein. Bei Post-Consumer-Abfällen wie Lebensmittelbehältern, Ölkrügen oder Waschmittelflaschen wird jedoch dringend eine heiße Wäsche in Kombination mit chemischen Reinigungsmitteln empfohlen, um hartnäckige Öle und fettige Rückstände effektiv zu lösen.
Blasen oder innere Hohlräume in einem fertigen Pellet werden hauptsächlich durch eingeschlossene Feuchtigkeit und flüchtige Gase verursacht. Dieser strukturelle Defekt weist stark darauf hin, dass das Entgasungssystem Ihrer Pelletierlinie entweder nicht für die erzeugte Gasmenge geeignet ist, unter verstopften Entlüftungsöffnungen leidet oder während der Extrusion keinen ausreichend starken Vakuumdruck erzeugt.
Eine zweistufige Kaskadengranulierungslinie ist ein fortschrittliches System, das zwei nacheinander geschaltete Extruder verwendet. Der erste Extruder schmilzt den Kunststoff auf, entgast ihn zunächst und filtert ihn. Das geschmolzene Material fließt dann in den zweiten Extruder, der für zusätzliche Verweilzeit und weitere Stufen der Tiefvakuumentgasung sorgt. Dieses Setup eignet sich perfekt für stark verunreinigte, stark bedruckte oder außergewöhnlich stinkende Kunststoffe.
Während die Schmelzefiltration hauptsächlich auf feste Verunreinigungen abzielt, verbessert sie indirekt die Geruchskontrolle. Fortschrittliche kontinuierliche Siebwechsler sorgen dafür, dass mikroskopisch kleine, nicht schmelzende Verunreinigungen wie feiner Holzstaub oder Papierfasern aus der Schmelze entfernt werden, bevor sie thermisch zersetzt werden. Wenn diese Partikel in der Schmelze verbleiben, verbrennen sie und erzeugen einen starken Rauchgeruch.
Nein. Chemische Desodorierungsmittel und Maskierungsmittel, die während der Extrusion hinzugefügt werden, überdecken die vorhandenen Gerüche nur vorübergehend. Sie entfernen weder die eingeschlossenen flüchtigen Gase noch die Feuchtigkeit. Ohne ordnungsgemäße Vakuumentgasung bleibt die strukturelle Integrität des Pellets beeinträchtigt und die überdeckten Gerüche kehren schließlich zurück, wenn sich die chemischen Wirkstoffe auflösen.
Sind Sie bereit, Gerüche zu beseitigen und die Qualität Ihres PCR-Harzes zu verbessern? Die richtigen Maschinen machen den Unterschied. Ganz gleich, ob Sie stark bedruckte Folien oder dickwandige starre Behälter verarbeiten, erkunden Sie die fortschrittlichen, anpassbaren Extrusionslösungen von Jwell Recycling, um genau die Pelletierlinie zu finden, die für Ihre spezifischen Materialherausforderungen entwickelt wurde.


