
- Alles
- Produktname
- Schlüsselwörter
- Produktmodell
- Produktübersicht
- Produktbeschreibung
- Volltextsuche
 Deutsch


Anzahl Durchsuchen:0 Autor:Site Editor veröffentlichen Zeit: 2026-08-24 Herkunft:Powered


Stellen Sie sich die Fabrikhalle vor. Eine perfekt laufende Blasfolienblase entwickelt plötzlich einen Spannungspunkt. Es bricht zusammen und bringt die gesamte Produktionslinie zum Stillstand. Der Schuldige ist oft ein mikroskopischer Defekt. In der Branche nennen es Ingenieure „Fischauge“, „Hard Spot“ oder einfach „Gel“. Für Kunststoffhersteller ist die Entdeckung dieser lokalisierten Mängel in Polyethylenfolien eine kostspielige Frustration. Diese Anomalien beeinträchtigen die Ästhetik der Verpackung. Schlimmer noch, sie beeinträchtigen die mechanische Festigkeit und optische Klarheit erheblich. Letztendlich zerstören sie den Marktwert der fertigen Rolle.
Der globale Kunststoffsektor wandelt sich rasch in Richtung einer Kreislaufwirtschaft. Infolgedessen nimmt die Abhängigkeit von mechanisch recyceltem Post-Consumer-Harz zu. Aktuelle Marktanalysen deuten auf einen stark steigenden Bedarf an hochwertigen recycelten flexiblen Verpackungen hin. Allerdings bringt die Verarbeitung von Post-Consumer-Folien besondere rheologische Herausforderungen mit sich. Wiederholte Temperaturwechsel und starke Extrusionsdrücke verändern die molekulare Architektur des Polymers. Wenn dieser Abbau nicht kontrolliert wird, äußert er sich direkt in der Gelbildung.
Obwohl die Entstehung dieser Defekte komplexe chemische und physikalische Reaktionen erfordert, sind sie vollständig vermeidbar. Durch die Ermittlung der Grundursachen, die von thermischer Zersetzung bis hin zu Spurenkontaminationen reichen, können Anlagenbetreiber diese Probleme effektiv entschärfen. Das Ziel ist nicht mehr nur Recycling. Es produziert Polyethylenpellets in nahezu reiner Qualität, die auf Hochgeschwindigkeitsfolienanlagen einwandfrei laufen. Um dies zu erreichen, sind hochentwickelte Verarbeitungsgeräte und strenge Betriebsstandards erforderlich.
Um diese Mängel effektiv zu beseitigen, müssen wir sie zunächst durch die Linse der Polymerwissenschaft definieren. Im Zusammenhang mit der Kunststoffextrusion ist ein Gel eine lokalisierte Zone innerhalb der Polymermatrix. Es weist im Vergleich zum umgebenden homogenen Material eine deutlich andere Viskosität, ein anderes Molekulargewicht oder einen anderen Schmelzindex auf. Da diese anomalen Cluster nicht mit der gleichen Geschwindigkeit schmelzen oder fließen wie das Basispolymer, bleiben sie als feste oder halbfeste Einheiten im Schmelzstrom suspendiert.
Während des Blasform- oder Stretchfolienherstellungsprozesses wird die Polymerschmelze auf extrem dünne Stärken verkleinert. Das gesunde Polymer dehnt sich reibungslos. Allerdings widersteht das starre Gelpartikel einer Verformung. Folglich führt diese Diskrepanz zu starken Spannungskonzentrationen an der Grenzfläche zwischen dem Gel und der normalen Matrix. Unter Spannung lösen diese Mikrostresspunkte Risse aus. Diese Risse können sich schnell ausbreiten und zu katastrophalen Bahnrissen und erheblichen Maschinenstillstandszeiten führen.
Nicht alle Gele haben denselben Ursprung. Die Identifizierung der spezifischen physikalischen Eigenschaften des Defekts ist der erste Schritt zur Diagnose der Fehlerstelle in Ihrem Recyclingbetrieb. Sie fallen im Allgemeinen in drei verschiedene Kategorien:
Aktuelle Branchenanalysen verdeutlichen eine wachsende Herausforderung für Maschinenrecycler. Da flexible Verpackungsdesigns immer komplexer werden und oft mehrschichtige Barrierestrukturen beinhalten, ist die Häufigkeit kontaminationsbedingter Gele in Standard-Recyclingströmen sprunghaft angestiegen. Marktdaten deuten darauf hin, dass Recycler ohne fortschrittliche Sortierung und spezielle Schmelzefiltration mit einem massiven Anstieg der Fehlerraten bei der Verarbeitung moderner Post-Consumer-Ballen konfrontiert sind. Um diesen Trend umzukehren, ist es entscheidend, die spezifischen Kräfte zu verstehen, die auf das Polymer wirken.
Die hartnäckigsten und am schwierigsten zu behandelnden Defekte entstehen durch chemischen Abbau. Wenn Abfälle aus Polyethylen niedriger und hoher Dichte wiederholten Extrusionszyklen unterzogen werden, ist das Material einer hohen Scherbeanspruchung und erhöhten Temperaturen ausgesetzt. Diese raue Umgebung initiiert die Spaltung von Polymerketten, also das Aufbrechen langer Molekülketten.
Nach dieser Spaltung werden in der Schmelze hochreaktive freie Radikale erzeugt. In Polyethylen neigen diese freien Radikale dazu, mit benachbarten Polymerketten zu reagieren. Sie verbinden sie in einem komplexen, dreidimensionalen Netzwerk, das als Vernetzung bezeichnet wird. Sobald sich ein bestimmter Molekülcluster vernetzt, wandelt er sich effektiv in einen duroplastischen Kunststoff um. Sein Schmelzpunkt liegt inzwischen weit über den üblichen Verarbeitungstemperaturen. Während es durch den Düsenkopf wandert, entsteht ein hartes, unnachgiebiges Abbaugel.
Post-Consumer-Filme sind selten rein. Ballenförmiges Ausgangsmaterial enthält häufig Spuren von Polyethylenterephthalat, Polypropylen oder speziellen Barriereschichten wie Ethylenvinylalkohol und Nylon. Diese Fremdpolymere besitzen im Vergleich zu Standard-Polyethylen deutlich andere thermodynamische Eigenschaften.
Konkret erfordern Spurenpolyester Temperaturen von über 250 Grad Celsius, um vollständig zu schmelzen. Mittlerweile werden Standardfilmqualitäten in der Regel viel schlechter verarbeitet. Wenn ein Standardtemperaturprofil verwendet wird, bleiben diese Spurenpolymere vollständig fest. Wenn sie in den Schmelzstrom gedrückt werden, wirken sie genau wie starre Gele. Sie stören die strukturelle Kontinuität des Films und verursachen optische Phasentrennungen.
Umweltfaktoren während der Extrusionsphase verstärken den Polymerabbau erheblich. Die Einwirkung von Luftsauerstoff bei hohen Temperaturen wirkt als starker Katalysator für die Bildung freier Radikale, die die Vernetzung vorantreiben. Darüber hinaus führt Restfeuchtigkeit aufgrund unzureichender Trocknungsprozesse zu einer weiteren Komplexitätsebene. Bei Extrusionstemperaturen verdampft das eingeschlossene Wasser sofort zu Dampf und löst so eine Hydrolyse aus. Diese chemische Reaktion zersetzt die Polymerketten und erzeugt Mikrohohlräume, wodurch sich die Schmelzviskosität schnell ändert und harte Gele entstehen.
Viele Bediener gehen fälschlicherweise davon aus, dass die Gelbildung ausschließlich ein Problem der Extrusion ist. In der Praxis wird die Grundlage für ein makelloses, gelfreies Pellet gelegt, lange bevor der Kunststoff überhaupt in den Extruderzylinder gelangt. Eine mangelhafte Vorverarbeitung garantiert eine hohe Fehlerquote, unabhängig von der Komplexität der nachgeschalteten Maschinen.
Schmutz, Sand, Papieretiketten und organische Rückstände sind in Post-Consumer-Agrarfolien und -verpackungen allgegenwärtig. Wenn diese Verunreinigungen die Sortierphase umgehen, gelangen sie in den Extruder und wirken als Keimbildner. Ein Keimbildner bietet eine physikalische Oberfläche, an der abgebaute Polymerketten haften und vorzeitig kristallisieren können. Dies wächst schnell zu einem großen Kontaminationsgel um einen mikroskopisch kleinen Schmutzkern herum.
Um diese Kettenreaktion zu verhindern, ist die Implementierung eines industrietauglichen Kunststoffabfallwaschsystems eine Grundvoraussetzung. Moderne Waschstraßen nutzen eine Kombination aus Hochgeschwindigkeits-Reibungswaschanlagen, Schwimm-Sink-Trenntanks und Zentrifugaltrocknern, um die Filmoberfläche aggressiv zu schrubben. Durch die Entfernung hartnäckiger Klebstoffe und eingebetteter Kieselsäure stellen Recycler sicher, dass nur reine, nicht kontaminierte Flocken in die Schmelzphase gelangen.
Eine inkonsistente Materialzufuhr ist ein häufig übersehener Auslöser für thermische Instabilität im Inneren eines Extruders. Wenn Post-Consumer-Folien durch einen minderwertigen Brecher verarbeitet werden, weisen die resultierenden Flocken extreme Schwankungen in der Schüttdichte und Größe auf. Diese Unregelmäßigkeit führt zu einem Anstieg der Extruderschnecke, was zu unregelmäßigen Perioden mit Unterzufuhr und anschließender Überzufuhr führt.
Bei Überfütterung erzeugen lokale Druckspitzen eine starke Schererwärmung, die eine sofortige Vernetzung bewirkt. Umgekehrt verhindert eine Unterfütterung, dass das Material gleichmäßige Wärme absorbiert, was zu ungeschmolzenen Gelen mit hohem Molekulargewicht führt. Der Einsatz eines Präzisionszerkleinerers für Kunststofffolien, der mit einer V-förmigen Rotoranordnung ausgestattet ist, sorgt für eine gleichmäßige Partikelgröße. Fortschrittliche Einzelwellenkonstruktionen können Kapazitäten von bis zu 3000 Kilogramm pro Stunde bewältigen und dabei eine konsistente Ausgangsgeometrie beibehalten. Diese Konsistenz garantiert eine vorhersehbare Wärmeaufnahme und ein äußerst stabiles Druckprofil.
Sobald das Ausgangsmaterial gründlich gewaschen und gleichmäßig dimensioniert ist, wird die Extrusionsphase zur letzten, kritischen Barriere gegen Defekte. Die innere Geometrie und die integrierten Technologien moderner Extrusionsanlagen bestimmen direkt die rheologische Gesundheit des Endpolymers.
Der direkteste mechanische Eingriff gegen physikalische Gele und verbleibende Spurenverunreinigungen ist die kontinuierliche Schmelzfiltration. Wenn das Polymer in den geschmolzenen Zustand übergeht, muss es ein Filtersieb passieren, bevor es den Düsenkopf erreicht. Für hochwertige Folienanwendungen reicht die Standardfiltration oft nicht aus.
Hochleistungssysteme nutzen kontinuierliche Siebwechsler, beispielsweise Doppelkolbenkonfigurationen oder fortschrittliche Laserfilter. Diese Mechanismen ermöglichen die Integration ultrafeiner Siebe, ohne übermäßige Druckspitzen auszulösen, die die Produktion stoppen würden. Durch die Aufrechterhaltung eines kontinuierlichen Flusses und die automatische Beseitigung eingeschlossener Rückstände verhindern diese Filter, dass vernetzte Gele und ungeschmolzene inkompatible Polymere physikalisch daran gehindert werden, in das endgültige Pellet zu gelangen.
Um Oxidation und Hydrolyse zu bekämpfen, ist die aggressive Entfernung von eingeschlossener Luft, Feuchtigkeit und flüchtigen organischen Verbindungen unbedingt erforderlich. Ein Standard-Einschneckenextruder ohne Entlüftung fängt diese Gase in der Schmelze ein und beschleunigt so eine starke Oxidation.
Eine spezielle Kunststoff-Granuliermaschine behebt diese Schwachstelle durch doppelte Vakuum-Entgasungszonen, die strategisch entlang des Zylinders angeordnet sind. Hochleistungs-Roots-Vakuumpumpen extrahieren Dampf und oxidative Gase aus dem geschmolzenen Polymer, bevor sie einen chemischen Abbau auslösen können. Dieser entscheidende Schritt stabilisiert die Molekülstruktur und sorgt für eine dichte, gelfreie Ausgabe.
Das Design der Extruderschnecke ist wohl der entscheidende Faktor bei der Verhinderung einer thermischen Verschlechterung. Das Länge-zu-Durchmesser-Verhältnis und die spezifische Geometrie der Schneckengänge bestimmen die genaue Menge der auf den Kunststoff ausgeübten Scherspannung.
Eine schlecht konstruierte Schraube erzeugt übermäßige Reibungswärme. Dadurch entstehen lokale Hotspots, die die Polymerketten schnell vernetzen. Im Gegensatz dazu sorgt ein optimiertes Schneckenprofil für eine schonende und gleichmäßige Plastifizierung. Es gleicht die mechanische Scherung perfekt mit der externen Zylinderheizung aus, um das Polymer gleichmäßig zu schmelzen, ohne jemals seine thermische Zersetzungsschwelle zu überschreiten. Durch das richtige Schermanagement bleibt der ursprüngliche Schmelzindex des Materials erhalten und thermisch induzierte Gele werden verhindert.
Die Auswahl der geeigneten Maschinenkonfiguration ist für die Optimierung des Recyclings von leichten Materialien mit geringer Schüttdichte von entscheidender Bedeutung. Die physikalischen Eigenschaften Ihres spezifischen Ausgangsmaterials sollten Ihren technischen Ansatz bestimmen.
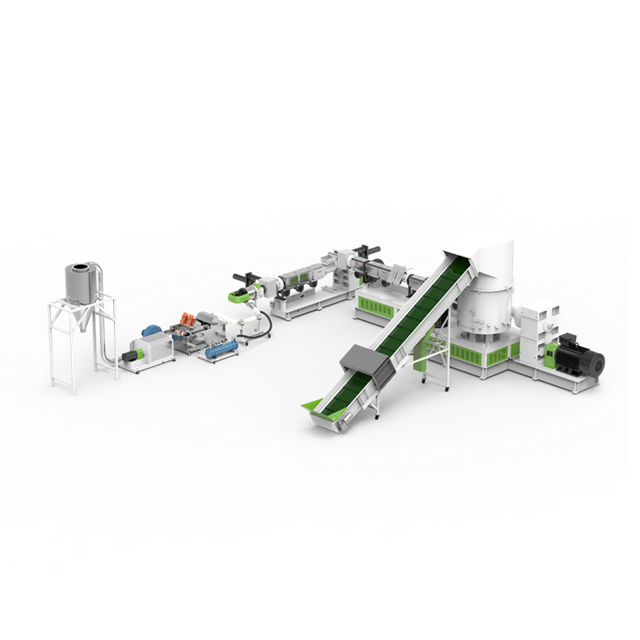
Das direkte Zuführen von flauschiger, leichter Folie in einen Standardtrichter führt oft zu Lufteinschlüssen und ungleichmäßigen Zufuhrraten. Dies führt direkt zu einem ungleichmäßigen Schmelzen. Eine Kunststoffpelletierlinie mit Schneidverdichter löst dieses Problem vollständig.
Durch den Einsatz von Hochgeschwindigkeitsrotationsmessern erzeugt der Verdichter Reibungswärme. Es schneidet, wärmt, trocknet und verdichtet gleichzeitig die Filmreste. High-End-Anlagen bieten je nach Modell Leistungen von 150 bis 1200 Kilogramm pro Stunde. Dieser vorkonditionierte Zuführmechanismus stabilisiert den Zylinderdruck, reduziert Thermoschocks und minimiert die Scherspannung, die zum Erreichen einer homogenen Schmelze erforderlich ist.
Neben den Vorschubmechanismen ist auch die Länge des Extrusionsweges entscheidend. Ingenieure müssen das Maschinenlayout an den Verschmutzungsgrad des ankommenden Abfalls anpassen.
| Systemtyp, | der am besten für | die Kerntechnik geeignet ist. Vorteil: | Gelpräventionsmechanismus. |
|---|---|---|---|
| Einstufige Extrusion | Saubere postindustrielle Abfälle, betriebsinterne Fabrikabfälle. | Kürzere thermische Geschichte, geringerer Energieverbrauch. | Verhindert eine Überhitzung bereits sauberer Polymerketten. |
| Zweistufige Extrusion | Stark bedruckte, stark verschmutzte oder mit Feuchtigkeit beladene Post-Consumer-Folien. | Erweiterter Verarbeitungsweg mit Doppelfiltration und Tiefentgasung. | Der Primärextruder übernimmt die aggressive Entgasung; Sekundärextruder sorgt für Feinfiltration und Druckstabilisierung. |
Selbst mit hochmodernen Maschinen erfordert die Aufrechterhaltung einer erstklassigen Produktion die strikte Einhaltung bewährter betrieblicher Praktiken in der Fabrikhalle. Ingenieure verlassen sich auf die folgenden Protokolle:
Das Vorhandensein von Gelen in recycelten Harzen ist nicht nur ein technisches Ärgernis. Es handelt sich um eine erhebliche wirtschaftliche Belastung. Wenn recycelte Pellets eine hohe Gelzahl aufweisen, können sie nicht für lukrative Dünnschichtanwendungen verwendet werden. Hersteller sind gezwungen, das Material für den Einsatz im dickwandigen Spritzguss oder für minderwertige Bauprodukte herabzustufen. Dadurch sinken die Gewinnspannen drastisch.
Über den Materialwertverlust hinaus verursachen Gele beim Folienblasen kontinuierliche Bahnrisse. Dies führt zu Energieverschwendung, Ausschussrollen und übermäßigen Maschinenstillstandszeiten. Durch die Bekämpfung des rheologischen Abbaus an der Quelle können Recycler hochwertige Pellets in nahezu reiner Qualität herstellen. Diese hochwertigen Materialien erzielen Spitzenpreise auf dem Markt. Sicherstellen, dass die Investitionsausgaben für moderne Maschinen schnell durch eine höhere betriebliche Effizienz und eine höhere Endproduktbewertung ausgeglichen werden.
Gele in recycelter Polyethylenfolie sind das Ergebnis eines komplexen Zusammenspiels zwischen thermischer Zersetzung, physikalischer Kontamination und inkonsistentem Schmelzen. Obwohl sie eine erhebliche Gefahr für die Filmqualität darstellen, sind sie durchaus vermeidbar. Mechanisch recycelter Post-Consumer-Abfall kann nahezu unberührte Eigenschaften erreichen, vorausgesetzt, die mechanische Beanspruchung und die thermische Vorgeschichte des Polymers werden fachmännisch gehandhabt.
Durch die Einführung einer strengen Vorverarbeitungsroutine und den Einsatz fortschrittlicher Extrusionstechnologie mit geeigneter Entgasung und Schmelzefiltration können Hersteller diese Mängel beseitigen. Wenn Ihr aktueller Betrieb mit hohen Fehlerraten zu kämpfen hat, ist es an der Zeit, Ihre Extrusionseinrichtung zu bewerten. Die Umrüstung auf maßgeschneiderte Maschinen von vertrauenswürdigen Branchenführern wie Jwell Recycling ist der beste Weg zur Maximierung der Pelletqualität und zur Sicherung eines Wettbewerbsvorteils auf dem Markt. Entdecken Sie noch heute unser komplettes Sortiment an Waschsystemen, Zerkleinerern und Pelletierungslinien, um Ihre Produktionsmöglichkeiten zu transformieren.
Während es wissenschaftlich schwierig ist, eine absolut perfekte Eliminierung in stark kontaminierten Post-Consumer-Strömen zu erreichen, kann der Einsatz hochwertiger Extrusionsmaschinen mit fortschrittlicher Laserfiltration und Tiefenvakuumentgasung bei den meisten kommerziellen Blasfolienanwendungen die Gelbildung auf ein nicht nachweisbares Niveau reduzieren.
Für hochwertige Folienanwendungen wird typischerweise eine Filterfeinheit von 80 bis 120 Mesh empfohlen. Um dies zu erreichen, ist jedoch ein robuster kontinuierlicher Siebwechsler erforderlich, der den damit verbundenen Druck bewältigen kann, ohne die Produktionsraten zu verlangsamen.
In der Polymerschmelze eingeschlossene Feuchtigkeit verdampft zu Dampfblasen und fördert eine schnelle Oxidation bei hohen Temperaturen. Dadurch verändern sich die Struktureigenschaften des Kunststoffs, es kommt zur Kettenvernetzung und zur Bildung harter Gele. Um diese Feuchtigkeit zu extrahieren, bevor es zu einer Zersetzung kommt, ist eine Maschine mit einer starken Vakuum-Entgasungszone erforderlich.
Wenn die physikalische Filterung ordnungsgemäß funktioniert, aber Fischaugen vorhanden sind, liegt das Problem wahrscheinlich an einer thermischen Zersetzung im Düsenkopf nach dem Filter. Es könnte sich auch um inkompatible Polymermischungen handeln, die unterschiedlich schnell geschmolzen und wieder erstarrt sind. Um dieses Problem zu beheben, müssen Sie Ihre Vorsortierprozesse verbessern oder die Schergeschwindigkeit und das Temperaturprofil des Extruders anpassen.
Ingenieure verwenden typischerweise optische Inspektionssysteme, die direkt an der Blasfolienanlage montiert sind, um Gelfehler pro Quadratmeter in Echtzeit zu zählen. Im Labor werden Gießfolienextrusionstests mit einer Probe der recycelten Pellets durchgeführt, wobei die Folie über einen Leuchtkasten oder durch einen automatischen Gelzähler geführt wird, um die Harzqualität zu bewerten.
Absolut. Der Betrieb bei zu niedrigen Temperaturen führt zu nicht geschmolzenen Gelen mit hohem Molekulargewicht. Umgekehrt beschleunigt der Betrieb bei Temperaturen, die über der thermischen Stabilitätsgrenze des Polymers liegen, die Oxidation und Vernetzung, wodurch harte Abbaugele entstehen. Die Aufrechterhaltung eines präzisen, gleichmäßigen Temperaturprofils ist von entscheidender Bedeutung.


