
- Alles
- Produktname
- Schlüsselwörter
- Produktmodell
- Produktübersicht
- Produktbeschreibung
- Volltextsuche
 Deutsch


Anzahl Durchsuchen:0 Autor:Site Editor veröffentlichen Zeit: 2026-08-19 Herkunft:Powered


Die Qualität von recyceltem Kunststoff schwankt stark. Werksleiter und Extrusionsbetreiber kennen diese Frustration nur zu gut. Sie geben eine Charge Mahlgut in den Trichter und plötzlich steigt der Schmelzedruck der Maschine oder die Düsenoberfläche beginnt zu sabbern. Warum kommt es zu dieser Inkonsistenz? Die Antwort liegt darin, wie die thermische Verarbeitung die physikalischen Eigenschaften eines Polymers grundlegend verändert.
Das Ignorieren der Schmelzfließeigenschaften eines Materials führt unweigerlich zu fehlerhaften Endprodukten. In der Fabrikhalle führt dieses Versehen direkt zu kostspieligen Maschinenstillstandszeiten, Energieverschwendung und Materialverlusten. Um die Komplexität der Polymerrückgewinnung erfolgreich zu meistern, ist die Beherrschung der Schmelzflussrate unabdingbar. Es erfordert viel mehr als nur grundlegende Labortests. Es erfordert den Einsatz fortschrittlicher Verarbeitungsgeräte, die darauf ausgelegt sind, diese rheologischen Veränderungen im Handumdrehen zu korrigieren.
Die effektive Verarbeitung recycelter Harze erfordert ein wissenschaftliches Verständnis darüber, wie sich Polymere unter starker Hitze- und Scherbeanspruchung verhalten. Die Schmelzflussrate dient als grundlegende diagnostische Messgröße für diese kritische Analyse.
Die Schmelzflussrate, häufig auch als Schmelzflussindex bezeichnet, ist eine standardisierte Messung. Es beziffert genau, wie leicht eine thermoplastische Schmelze unter Druck fließt. In der Praxis messen Labortechniker die Masse eines Polymers, das durch eine präzise gefertigte Kapillardüse extrudiert wird. Sie bringen bei konstanter Temperatur über einen Zeitraum von zehn Minuten ein bestimmtes Eigengewicht auf.
Die Standardmaßeinheit ist Gramm pro zehn Minuten. Unterschiedliche Polymere erfordern hochspezifische Prüfbedingungen. Beispielsweise erfolgt die Prüfung von Polypropylen herkömmlicherweise bei 230 Grad Celsius und einer Last von 2,16 Kilogramm. Polyethylen nutzt genau die gleiche Belastung, jedoch bei 190 Grad Celsius. Die Festlegung dieser Basismessungen ermöglicht es Recyclingbetrieben, Eingangsabfälle genau zu kategorisieren und vorherzusagen, wie sich der Kunststoff verhält, wenn er in einen beheizten Extruderzylinder gelangt.
Die physikalischen Eigenschaften eines Kunststoffs ergeben sich aus seiner molekularen Struktur. Insbesondere die Länge der verwobenen Polymerketten bestimmt seine Festigkeit und Flexibilität. Der Fließindex fungiert als äußerst zuverlässiger, indirekter Indikator sowohl für das Molekulargewicht als auch für die Schmelzviskosität.
Wenn ein Kunststoff über lange, verschlungene Polymerketten verfügt, weist es ein hohes Molekulargewicht auf. Diese langen Ketten widerstehen beim Schmelzen von Natur aus einer Bewegung und erzeugen eine hohe Schmelzviskosität. Folglich fließt das Material träge durch die Testdüse, was zu einem niedrigen Durchflusswert führt. Umgekehrt weisen kürzere Polymerketten auf ein geringeres Molekulargewicht hin. Das Material weist eine niedrige Schmelzviskosität auf und fließt schnell unter Druck, was zu einer hohen Fließgeschwindigkeit führt.
Verfahrenstechniker verlassen sich täglich auf diesen umgekehrten Zusammenhang. Wenn eine Charge recycelten Kunststoffs eine deutlich höhere Fließgeschwindigkeit aufweist als ihr Neuware-Pendant, schließen die Betreiber sofort, dass die Polymerketten in früheren Lebenszyklen gebrochen sind.
Der Übergang von der Herstellung von Neukunststoff zur Verarbeitung von recyceltem Post-Consumer-Kunststoff führt zu einem enormen Maß an Materialunvorhersehbarkeit. Aktuelle Branchenanalysen zeigen einen starken Wandel im globalen Kunststoffmarkt hinsichtlich der Materialstandards. Aufgrund strenger staatlicher Vorgaben für einen höheren Recyclinganteil in Verbraucherverpackungen lehnen große Markeninhaber minderwertige, recycelte Harze strikt ab. Heute verlangen sie recycelte Pellets, die in ihren Hochgeschwindigkeitsproduktionslinien die gleiche Leistung erbringen wie Neuware.
Dieser Branchentrend hat die Flussprofilierung verändert. Es handelt sich nicht mehr nur um eine grundlegende Qualitätsprüfung; Es ist ein wichtiges Compliance- und Bewertungsinstrument. Verarbeiter, die es versäumen, enge Durchflusstoleranzen zu gewährleisten, verlieren schnell lukrative Aufträge an Wettbewerber, die über fortschrittliche rheologische Steuerungstechnologien verfügen.
Frischharze werden mit zertifizierten Spezifikationsblättern direkt aus petrochemischen Anlagen geliefert. Post-Consumer-Kunststoffe haben eine raue und komplexe thermische Geschichte. Sie wurden geschmolzen, geformt, abgekühlt, der UV-Strahlung der Umgebung ausgesetzt und aggressiv geschreddert. Jede Stufe übt mikroskopische Belastungen auf die Polymermatrix aus.
Mithilfe von Tests können Qualitätskontrolltechniker das genaue Ausmaß dieser Verschlechterung quantifizieren. Durch den Vergleich der Durchflussrate des ankommenden Kunststoffabfalls mit etablierten Branchenstandards bestimmen die Einrichtungen das Schicksal des Materials. Strukturell einwandfreie Kunststoffe finden Eingang in Hochleistungsanwendungen. Stark degradierte Chargen werden in weniger anspruchsvolle Produkte wie Verbundholz oder erdverlegte Entwässerungsrohre umgewandelt.
Käufer von Recycling-Kunststoffpellets verlangen eine konstante rheologische Konsistenz. Die Herstellungsprozesse der Endprodukte unterliegen äußerst strengen Parametern. Wenn die Durchflussrate der recycelten Pellets von einer Kiste zur nächsten unerwartet schwankt, kommt es unweigerlich zum Ausfall der gesamten Produktionslinie.
Insbesondere erfordert das Spritzgießen eine relativ hohe Durchflussrate. Die Schmelze muss komplizierte Formhohlräume schnell füllen, bevor sie erstarrt. Ein ungewöhnlich geringer Durchfluss führt zu kurzen Schüssen, wodurch die Form unvollständig gefüllt bleibt. Im Gegensatz dazu erfordert das Extrusionsblasformen eine niedrige Fließgeschwindigkeit, um die Festigkeit der Schmelze aufrechtzuerhalten. Dadurch wird verhindert, dass der geschmolzene Kunststoffvorformling unter seinem Eigengewicht durchhängt, bevor sich die Form schließt. Durch eine genaue Kontrolle wird sichergestellt, dass die recycelten Pellets genau den nachgeschalteten Spezifikationen entsprechen und so der wirtschaftliche Wert des zurückgewonnenen Materials erhalten bleibt.
Die Polymerwissenschaft nutzt mehrere unterschiedliche, aber verwandte Metriken zur Beschreibung des Fließverhaltens. Die Klärung der nuancierten Unterschiede zwischen Massedurchfluss, Volumendurchfluss und tatsächlicher Schmelzeviskosität ist für eine präzise Gerätekalibrierung in der Fabrik von entscheidender Bedeutung.
Während die Schmelzflussrate die Masse des extrudierten Polymers misst, misst die Schmelzvolumenrate das Volumen des Polymers, das unter genau denselben Standardbedingungen extrudiert wird. Dieses Maß wird in Kubikzentimetern pro zehn Minuten ausgedrückt.
Besonders nützlich erweist sich die Volumenrate bei der Beurteilung stark gefüllter Kunststoffe. Mit Calciumcarbonat, Glasfasern oder Talk vermischte Harze weisen deutlich veränderte spezifische Gewichte auf. Wenn man sich ausschließlich auf die Masse verlässt, erhält man eine verzerrte Sicht auf das tatsächliche Fließverhalten des Materials im Maschinenzylinder. Die Volumenrate eliminiert die Dichtevariable vollständig und bietet eine reine Darstellung des Volumenstroms.
Die Schmelzviskosität ist die grundlegende Eigenschaft, die den inneren Strömungswiderstand einer Flüssigkeit beschreibt. Fortschrittliche Kapillarrheometer messen dies in Pascalsekunden. Sowohl Massen- als auch Volumendurchflussraten sind vereinfachte empirische Einzelpunktmessungen. Sie korrelieren stark mit der Schmelzviskosität, liefern jedoch keine vollständige rheologische Kurve.
| Metrische | Maßeinheit, | was sie misst. | Hauptanwendung im Recycling |
|---|---|---|---|
| Schmelzflussrate | g/10 Min | Massenfluss im Zeitverlauf | Standardmäßige Qualitätskontrolle und Materialbewertung. |
| Schmelzvolumenrate | cm³/10 Min | Volumenstrom im Zeitverlauf | Bewertung hochgefüllter oder zusammengesetzter recycelter Kunststoffe. |
| Viskosität der Schmelze | Pas | Interner Strömungswiderstand | Fortschrittliche Verfahrenstechnik und Optimierung des Schneckendesigns. |
Ingenieure nutzen diese Datenpunkte zur Feinabstimmung der Betriebsparameter ihrer Recyclinglinien. Wenn Volumendaten auf eine hochviskose Schmelze hinweisen, erhöhen die Bediener proaktiv die Zylindertemperatur oder passen die Schneckengeschwindigkeit an. Dies verhindert eine übermäßige Motorbelastung und unerwünschte Scherbeeinträchtigungen.
Die zentrale Herausforderung des mechanischen Recyclings besteht darin, dass Kunststoff ohne chemische Eingriffe nicht unbegrenzt recycelbar ist. Für eine langfristige Betriebsplanung ist es von entscheidender Bedeutung, genau zu verstehen, wie sich wiederholte Verarbeitungszyklen auf den Durchflussindex auswirken.
Bei der Einspeisung von Kunststoffabfällen in einen Extruder wird dieser sofort der intensiven Wärmeenergie von Heizbändern ausgesetzt. Gleichzeitig erzeugt die schnell rotierende Schnecke eine starke mechanische Scherbeanspruchung. Diese harte Kombination führt zu einer thermomechanischen Verschlechterung.
Die genaue Reaktion hängt stark vom Polymertyp ab. Bei Polypropylen führen thermische und Scherbelastungen vor allem dazu, dass das lange Polymergerüst in kürzere Segmente zerbricht. Dieser als Kettenspaltung bezeichnete Vorgang führt bei jedem Recyclingzyklus zu einem progressiven Anstieg der Durchflussrate. Das Material wird spürbar flüssiger, verliert aber an kritischer Zugfestigkeit und Schlagfestigkeit. Darüber hinaus neigen bestimmte Polyethylenqualitäten dazu, bei übermäßiger Hitze Vernetzungen zwischen Polymerketten zu bilden. Dadurch entsteht eine komplexe, netzartige Molekularstruktur, die tatsächlich die Fließgeschwindigkeit über mehrere Zyklen hinweg verringert, wodurch das Material steifer und schwieriger zu verarbeiten wird.
Empirische Daten zeigen, dass ein direkter, unvermischter Recyclingkreislauf von Polypropylen seine Durchflussrate nach nur drei Lebenszyklen verdoppeln oder verdreifachen kann. Aufgrund dieser sehr vorhersehbaren Veränderungen verarbeiten Recyclinganlagen nur selten stark degradierten Schrott für anspruchsvolle strukturelle Anwendungen.
Stattdessen erstellen die Bediener in der Fabrikhalle präzise Mischprotokolle. Durch das Mischen berechneter Verhältnisse von Post-Consumer-Abfällen mit Neukunststoffen stabilisieren Anlagen die Aggregatdurchflussrate. Durch diese Vorgehensweise wird sichergestellt, dass das endgültige pelletierte Produkt innerhalb akzeptabler Fertigungstoleranzen bleibt.
Die Generierung zuverlässiger Daten erfordert die strikte Einhaltung internationaler Testprotokolle. Dies eliminiert Rätselraten und stellt sicher, dass die Daten von strengen Käufern allgemein akzeptiert werden.
Techniker messen die Durchflussraten mit einem speziellen Laborgerät, dem sogenannten Extrusionsplastometer. Die Testverfahren unterliegen strengen internationalen Standards, vor allem ISO 1133 und ASTM D1238.
Das Gerät verfügt über einen beheizten Metallzylinder mit einem bestimmten Innendurchmesser. Am Boden des Zylinders sitzt eine präzise gefertigte Kapillarmatrize. Ein Techniker lädt vorsichtig getrocknete Plastikflocken in dieses beheizte Fass, damit sie vorgewärmt und geschmolzen werden können. Sie setzen einen Kolben ein und bringen oben ein genormtes Eigengewicht auf. Dieses Gewicht drückt den geschmolzenen Kunststoff durch die winzige Matrize. Das über einen festgelegten Zeitraum entstehende Extrudat wird sorgfältig geschnitten und gewogen, um den Endwert zu berechnen.
Die Generierung genauer Messwerte erfordert strenge Labordisziplin. Mehrere Umgebungsvariablen können die Ergebnisse drastisch verfälschen, wenn sie nicht richtig verwaltet werden. Hygroskopische Kunststoffe wie PET und Nylon nehmen aggressiv Feuchtigkeit aus der Atmosphäre auf. Ohne gründliche Trocknung vor dem Test verwandelt sich die eingeschlossene Feuchtigkeit im erhitzten Zylinder in Dampf. Dies wirkt als vorübergehender Weichmacher, der den Messwert künstlich aufbläht und den hydrolytischen Abbau während des Tests selbst beschleunigt.
Darüber hinaus müssen Techniker zwischen jedem einzelnen Test den Lauf, den Kolben und die Matrize sorgfältig mit Messingwerkzeugen reinigen. Selbst mikroskopisch kleine Rückstände von zersetztem, verbranntem Polymer aus einer früheren Charge verändern die Strömungsdynamik und machen nachfolgende Ergebnisse völlig ungültig.
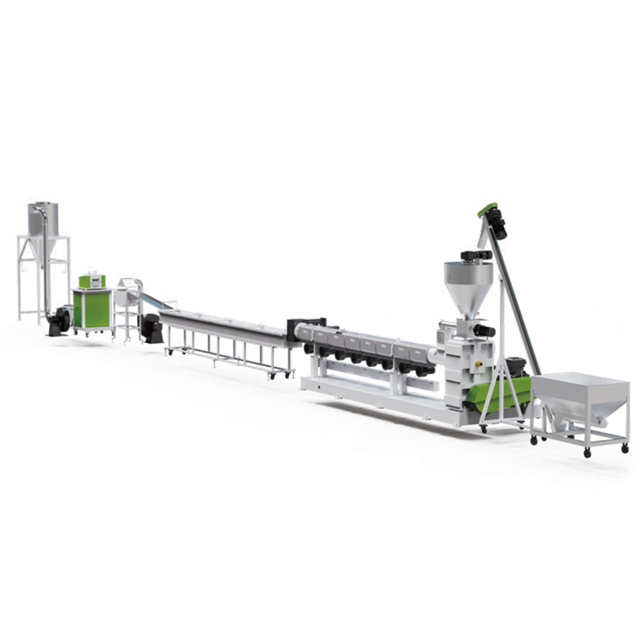
Das Verständnis der Wissenschaft hinter dem Schmelzfluss ist nur die diagnostische Phase. Die eigentliche betriebliche Herausforderung besteht darin, diese Kennzahl während der kontinuierlichen Produktion aktiv zu steuern und zu stabilisieren. Die Flussraten des eingehenden Schrotts schwanken stark. Um diesen inkonsistenten Abfall in kommerziell nutzbares Harz umzuwandeln, verlassen sich die Hersteller auf eine hochentwickelte Kunststoffgranulierungsmaschine, die speziell für das Polymerrheologiemanagement entwickelt wurde.
Feuchtigkeit und flüchtige organische Verbindungen sind die Hauptverursacher unerwünschter Durchflussschwankungen. Das Erhitzen von Polymeren in Gegenwart von Feuchtigkeit führt zu einer Hydrolyse, die zur Spaltung der Polymerketten führt und die Fließgeschwindigkeit stark erhöht. Rückstände von Druckfarben und Oberflächenverunreinigungen erzeugen außerdem Gasblasen, die den kontinuierlichen Schmelzfluss stören.
Moderne Geräte begegnen dieser Bedrohung durch Mehrzonen-Vakuumentgasungssysteme. Während der Kunststoff in einen geschmolzenen Zustand übergeht, extrahieren leistungsstarke Roots-Vakuumpumpen Dampf, niedermolekulare Monomere und flüchtige Gase. Auf einer gut optimierten Leitung ist deutlich das Zischen des abgesaugten Dampfes zu hören. Durch die Entfernung dieser Verunreinigungen, bevor der Kunststoff den Düsenkopf erreicht, wird ein hydrolytischer Abbau verhindert und so das Endprodukt stabilisiert.
Der Extrusionsprozess beruht grundsätzlich auf mechanischer Scherung, um Schmelzwärme zu erzeugen. Allerdings führt eine übermäßige Scherbeanspruchung zum Bruch der Polymerketten. Minderwertige Maschinen basieren auf roher Reibung und erzeugen übermäßige Scherwärme, die die Integrität des Materials zerstört.
High-End-Systeme verhindern dies durch hochspezifische Schneckengeometrien. Diese Schrauben wurden mit optimierten L/D-Verhältnissen von 32:1 oder 36:1 und Bimetallbeschichtungen entwickelt und liefern exakte mechanische Energie ohne übermäßige Scherung. Hochentwickelte PID-Temperaturregler arbeiten mit Wasserkühlsystemen zusammen. Wenn die Schmelzetemperatur aufgrund der inneren Reibung ansteigt, schaltet sich das Kühlsystem sofort ein. Dies verhindert einen unkontrollierten Polymerabbau und hält den Fließindex der recycelten Pellets genau auf dem Zielwert.
In vielen realen Anwendungen ist der ankommende Kunststoffabfall so weit zersetzt, dass seine natürliche Fließgeschwindigkeit einfach zu hoch ist. Eine hochwertige Kunststoffpelletierlinie fungiert als Intensivcompounder und ermöglicht es dem Bediener, spezifische Additive direkt in die Schmelze einzubringen.
Kettenverlängerer verbinden gebrochene Polymerketten wieder, senken effektiv die Fließgeschwindigkeit und stellen die Zugfestigkeit wieder her. Peroxide mit kontrollierter Rheologie können die Fließgeschwindigkeit gezielt erhöhen, wenn das Ziel ein Harz mit hoher Fließfähigkeit ist. Die dispersiven und verteilenden Mischzonen der Maschine sorgen dafür, dass chemische Modifikatoren gleichmäßig auf mikroskopischer Ebene integriert werden, wodurch unregelmäßige Flussunterschiede innerhalb der Endcharge vermieden werden.
Die Auswahl der geeigneten Maschinen erfordert die Anpassung der Gerätespezifikationen an die rheologischen Eigenschaften Ihres spezifischen Abfallstroms. Starre Kunststoffe wie HDPE-Flaschen, PP-Batteriegehäuse und ABS-Elektronikschrott stellen aufgrund ihrer hohen Schüttdichte und ihres Schmelzverhaltens besondere Herausforderungen bei der Verarbeitung dar.
Betreiber müssen je nach Zustand des Eingangsmaterials zwischen einstufigen und zweistufigen Extrusionsarchitekturen wählen.
Eine einstufige Linie verwendet einen langen Extruderzylinder. Dieser Aufbau ist hocheffizient und belastet den Kunststoff insgesamt weniger thermisch. Da das Material weniger Zeit unter Hitze und Scherung verbringt, ist eine einstufige Linie die optimale Wahl für vorgewaschenes, sauberes Hartmahlgut, das bereits über eine gleichmäßige Ausgangsdurchflussrate verfügt.
Im Gegensatz dazu erfordern stark verschmutzte Hartkunststoffe einen zweistufigen Aufbau. Ein primärer Extruder schmilzt und entgast das Material stark und führt es direkt einem sekundären, kürzeren Extruder zur zusätzlichen Filtration und Druckerzeugung zu. Während dadurch die thermische Geschichte verlängert wird, sind die überlegene Homogenisierung und die Extraktion flüchtiger Stoffe für die Bewältigung gemischter anfänglicher Durchflussraten unbedingt erforderlich.
Standardisierte Maschinen liefern selten optimale Stabilität für komplexe Ströme. Die Verarbeitung von hochviskosem HDPE-Rohrschrott erfordert ein robustes Getriebe mit hohem Drehmoment und Schnecken mit tiefem Gang, um eine Materialstagnation zu verhindern.
Auch Fütterungsmechanismen spielen eine entscheidende Rolle. Hartplastik-Mahlgut zeichnet sich durch eine hohe Schüttdichte aus. Durch den Einsatz einer speziellen Pelletierlinie aus starrem Kunststoff, die mit einem Trichter-Zwangsförderer ausgestattet ist, wird sichergestellt, dass eine gleichmäßige Materialmenge in die Schnecke gelangt. Dies verhindert ein Überströmen. Druckstöße führen zu starken Schwankungen des Schmelzedrucks, was zu einer ungleichmäßigen Schererwärmung und einer unregelmäßigen endgültigen Pelletqualität führt. Die maßgeschneiderte Anpassung dieser spezifischen Komponenten maximiert den Durchsatz und schützt gleichzeitig die strukturelle Integrität.
Die Schmelzflussrate ist die wichtigste Gesundheitskennzahl für recycelte Kunststoffe. Sie bestimmt den ultimativen Wert, die strukturelle Leistung und die Verwendbarkeit Ihres zurückgewonnenen Harzes in einem hart umkämpften Markt. Die genaue Prüfung des eingehenden Schrotts ist nur der erste diagnostische Schritt. Um die Rheologie wirklich kontrollieren zu können, sind robuste, wissenschaftlich entwickelte Recyclingmaschinen erforderlich.
Kämpfen Sie mit unregelmäßigem Schmelzedruck, inkonsistenten Durchflussraten und Ausschusschargen? Wenn Ihr aktueller Fabrikaufbau den strengen rheologischen Anforderungen der modernen Post-Consumer-Verarbeitung nicht gerecht wird, ist es an der Zeit, Ihre Ausrüstung zu bewerten. Die Umrüstung auf branchenführende Extrusionstechnologie garantiert erstklassige Pelletqualität, minimiert Ausfallzeiten und schützt Ihr Geschäftsergebnis. Entdecken Sie maßgeschneiderte, leistungsstarke Extrusionslösungen bei Jwell Machinery , um Ihre Produktion noch heute zu stabilisieren.
Es gibt keinen allgemeingültigen Standard für eine „gute“ Durchflussrate. Die ideale Kennzahl wird strikt durch den nachgelagerten Herstellungsprozess vorgegeben. Beim Spritzgießen ist ein schnelles Füllen der Kavität erforderlich, weshalb eine höhere Fließgeschwindigkeit zwischen 10 und 50 Gramm pro zehn Minuten wünschenswert ist. Extrusionsprozesse wie die Rohrherstellung erfordern eine hohe Schmelzfestigkeit, um die Form zu halten, was eine niedrige Fließgeschwindigkeit zwischen 0,5 und 3 Gramm pro zehn Minuten erfordert. Ein qualitativ hochwertiges Pellet erfüllt stets das Ziel des Käufers, ohne Abweichungen von Charge zu Charge.
Während Maschinen die Verschlechterung nicht von alleine auf magische Weise umkehren können, korrigiert und stabilisiert eine ordnungsgemäß konfigurierte Leitung die Durchflussrate absolut. Fortschrittliche Mischzonen innerhalb der Schnecke mischen Kettenverlängerer, Vernetzungsmittel oder Neuharz direkt in den abgebauten Schrott. Hervorragende Entgasung und optimierte Scherkontrolle verhindern eine weitere Zersetzung während der Verarbeitung und bringen das Material wieder in die kommerzielle Spezifikation.
Die Fließgeschwindigkeit von Polypropylen erhöht sich aufgrund der Kettenspaltung. Während seines Lebenszyklus und der Extrusion ist das Polymer starken thermischen, mechanischen und oxidativen Belastungen ausgesetzt. Diese Energie bricht die langen Kohlenstoffmolekülketten. Kürzere Ketten verringern das durchschnittliche Molekulargewicht. Ein geringeres Molekulargewicht führt zu einer geringeren Schmelzviskosität, was sich in einer schnelleren Fließgeschwindigkeit während des Tests bemerkbar macht.
Die Hauptunterschiede liegen in der Materialhandhabung, den Zuführmechanismen und dem Schneckendesign. Flexible Linien für LDPE-Folien verfügen über einen Schneidverdichter zum Vorwärmen und Verdichten flauschiger Materialien. Starre Anlagen für HDPE-Flaschen oder ABS verarbeiten Hartflocken mit hoher Schüttdichte. Diese verwenden Trichter-Zwangsförderer anstelle von Verdichtern. Auch die Schneckengeometrien unterscheiden sich, da starre Kunststoffe einzigartige Kompressionsverhältnisse benötigen, um effizient zu schmelzen, ohne die Fließgeschwindigkeit zu verändern.
Feuchtigkeit verfälscht die Testergebnisse für hygroskopische Kunststoffe wie PET drastisch. Wenn das Material vor dem Eintritt in den Schmelzindexer nicht vollständig kristallisiert und getrocknet ist, verwandelt sich Restfeuchtigkeit in Dampf. Dieser Dampf wirkt als Weichmacher und verursacht einen schnellen hydrolytischen Abbau im Testzylinder. Die Polymerketten zerfallen während des Tests selbst, was zu einer künstlich hohen und völlig ungenauen Durchflussmessung führt.
Der Schmelzedruck fungiert als Impulsgeber der Extrusionslinie. Wenn die Fließgeschwindigkeit des ankommenden Schrotts schwankt, ändert sich die Viskosität, was sofort zu einem Anstieg oder Abfall des Schmelzedrucks führt. Durch die Echtzeitüberwachung dieser Druckänderungen am Düsenkopf können Bediener die Schneckengeschwindigkeit oder Siebwechslereinstellungen anpassen. Ein konstanter Schmelzedruck gewährleistet eine gleichmäßige Schererwärmung, die für die Herstellung von Pellets mit einem stabilen, vorhersehbaren Fließindex von entscheidender Bedeutung ist.


