
- Alles
- Produktname
- Schlüsselwörter
- Produktmodell
- Produktübersicht
- Produktbeschreibung
- Volltextsuche
 Deutsch


Anzahl Durchsuchen:0 Autor:Site Editor veröffentlichen Zeit: 2026-09-20 Herkunft:Powered


Stellen Sie sich einen geschäftigen Schrottplatz vor. Bei der chaotischen Demontage alter Kühlschränke, Klimaanlagen und sperriger Fernsehgeräte liegt das Hauptaugenmerk fast immer auf der Gewinnung hochwertiger Metalle wie Kupfer, Aluminium und Stahl. Was passiert mit den riesigen Haufen aus weißem und grauem Kunststoff, die zurückbleiben, wenn die Metalle entfernt werden?
Dieser verborgene Schatz wird oft übersehen und besteht überwiegend aus hochschlagfestem Polystyrol, allgemein bekannt als HIPS. Die Verarbeitung dieses starren Kunststoffs schafft eine äußerst lukrative Einnahmequelle für Elektroschrottanlagen. Dies gilt jedoch nur, wenn das Material sorgfältig sortiert, dekontaminiert und verarbeitet wird. Die Einspeisung stark verunreinigter Geräteschrotte in die Extrusionsanlage führt garantiert zu Maschinenschäden und einer Verschlechterung der Pelletqualität. Die Umwandlung dieses Sperrmülls in gewinnbringendes wiederverwendbares Harz erfordert eine strenge Qualitätskontrolle, lange bevor die Flocken jemals eine kommerzielle Kunststoffgranulierungsmaschine erreichen.
Bevor wir uns mit den technischen Prüfungen befassen, müssen wir einen Blick auf die aktuelle Marktdynamik werfen. Der weltweite Vorstoß zur Kreislaufwirtschaft verändert grundlegend die Art und Weise, wie wir mit Geräteschrott umgehen. Aufgrund strengerer globaler Elektroschrott-Richtlinien sind große Gerätehersteller nun verpflichtet, einen höheren Anteil an Post-Consumer-Recyclingharzen in neue Produkte zu integrieren.
Wir haben die Ära des Downcyclings von Schrott zu minderwertigen Gegenständen wie Parkbänken hinter uns gelassen. Heutzutage verlangt der Markt nach nahezu neuwertigen, geschlossenen Recyclinglösungen. Die Kunststoffauskleidung eines fünfzehn Jahre alten Kühlschranks muss so hochwertig verarbeitet werden, dass sie direkt zu einem Teil für ein brandneues Gerät geformt werden kann. Diese Verschiebung bedeutet, dass saubere, ordnungsgemäß gefilterte HIPS-Flocken einen höheren Preis erzielen, wodurch fortschrittliche Sortier- und Extrusionseinrichtungen wichtiger denn je sind.
Während die globale Recyclingindustrie in der Vergangenheit Metallen den Vorrang eingeräumt hat, machen starre Kunststoffe einen enormen und wachsenden Anteil des Gesamtgewichts moderner Haushaltsgeräte aus. HIPS ist ein vielseitiges, wirtschaftliches Polymer auf Basis von Butadienkautschuk. Diese einzigartige molekulare Mischung verleiht ihm eine hervorragende Schlagfestigkeit und Dimensionsstabilität, was es für Sekundärmärkte äußerst attraktiv macht.
In einer typischen Elektroschrott-Demontageanlage ist dieses Material überall. Dennoch wird es häufig falsch identifiziert. Sortierteams sollten speziell auf die folgenden Geräteteile geschult werden:
Die Verarbeitung von Hartkunststoffen erfordert absolute Präzision. Ein einfacher Mahl- und Schmelzansatz scheitert beim Recycling von Elektroschrott einfach. Lassen Sie uns die kritischen Verunreinigungen aufschlüsseln, die Sie beseitigen müssen, um Ihre Maschinen zu schützen und eine erstklassige Produktion zu gewährleisten.
Die größte Gefahr für jeden Strangpressvorgang sind Metallrückstände. Bei der manuellen Demontage bleiben kleine Befestigungselemente wie selbstschneidende Stahlschrauben, die unter Scharnieren versteckt sind, oder Kupferdrahtschnipsel oft hartnäckig an den Kunststoffgehäusen haften.
Wenn diese Metalle Ihre anfängliche Sortierphase umgehen, wirken sie wie Granatsplitter in nachgeschalteten Maschinen. Gehärtete Stahlschnecken, die zwischen rotierenden Extruderschneckenflügeln und der Innenwand des Zylinders hängen bleiben, können zu starken Riefen, Kantenbrüchen und Motorüberlastungen führen. Die Implementierung einer redundanten magnetischen Trennung mittels Überbandmagneten und Wirbelströmen ist eine obligatorische Versicherungspolice.
Das Recycling von Kühlschränken stellt eine einzigartige Herausforderung dar. Die eingespritzte Polyurethanschaum-Isolierung bleibt auch nach dem Zerkleinern fest mit dem Kunststoff verbunden. Da dieser Schaum ein duroplastisches Polymer ist, schmilzt er niemals unter Hitze. Stattdessen versengt und verkohlt es im Inneren des Extruderzylinders.
Dieser Abbau erzeugt schwarze Kohlenstoffflecken, verfärbt die fertigen Pellets und setzt gefährliche Gase frei. Unverbrannte Schaumstoffpartikel wirken als Spannungskonzentratoren und schwächen die Schlagfestigkeit des recycelten Kunststoffs erheblich. Um diesen Schaum mechanisch zu entfernen, muss eine aggressive Reibungswäsche eingesetzt werden.
Kunststoffe aus älteren Unterhaltungselektronikprodukten enthalten häufig bromierte Flammschutzmittel. Ursprünglich wurden diese Chemikalien hinzugefügt, um Brandschutznormen zu erfüllen, heute unterliegen sie jedoch strengen Vorschriften durch globale Richtlinien. Mit Flammschutzmitteln beladene Kunststoffe erfordern eine spezielle Handhabung und dürfen nicht legal in neue Produkte wie Spielzeug oder Lebensmittelverpackungen eingearbeitet werden. Anlagen, die älteren Elektroschrott verarbeiten, sollten handgehaltene Röntgenfluoreszenzscanner verwenden, um den Bromgehalt in ankommenden Ballen zu erkennen und so konforme und getrennte Verarbeitungsströme sicherzustellen.
Eine genaue Polymersortierung ist die Grundlage für ein erfolgreiches Recycling. Im festen Zustand sieht, fühlt und verhält sich HIPS fast genauso wie ABS. Leider ist die Vermischung dieser beiden Stoffe während der Schmelzphase katastrophal.
Beide Polymere haben ein ähnliches spezifisches Gewicht, was bedeutet, dass sie beide in einem Standard-Wassertank sinken. Wenn ABS in eine HIPS-Charge gelangt, leidet die resultierende Mischung unter thermodynamischer Inkompatibilität. Der Schmelzflussindex wird unregelmäßig und die fertigen Pellets weisen starke Delaminierung und Sprödigkeit auf. Zur genauen Trennung wird dringend eine elektrostatische Trennung oder Nahinfrarotsortierung empfohlen.
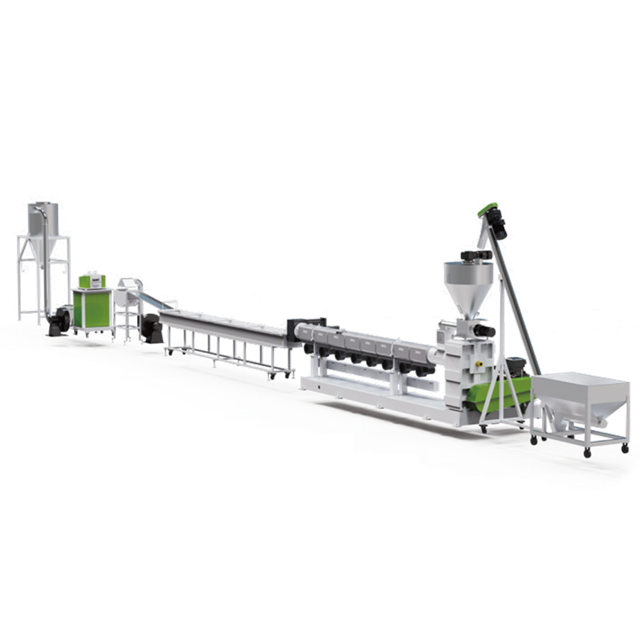
Um sperrige, unregelmäßige Schalen in einen maschinenbereiten Zustand zu überführen, ist ein strenger Vorverarbeitungsablauf erforderlich. Die Qualität Ihres endgültigen Pellets hängt direkt von der Sauberkeit der Flocken ab, die dem Trichter zugeführt werden.
Industrielle Zweiwellen-Zerkleinerer zerkleinern zunächst die großen Geräteschalen in handliche Stücke. Anschließend zerkleinern Hochgeschwindigkeitsgranulatoren das Material in gleichmäßige Flocken mit einer Zielgröße von 10 mm bis 15 mm. Eine konstante Flockengröße sorgt für eine konstante Schüttdichte, die für die Aufrechterhaltung einer stabilen Zufuhrrate in den Extruder von entscheidender Bedeutung ist.
Sobald die verschmutzten Flocken granuliert sind, gelangen sie in einen Schwimm-Sink-Trenntank. Da HIPS und ABS dichter als Wasser sind, sinken sie. Leichtere Polyolefine schwimmen an die Oberfläche und werden abgeschöpft. Anschließend wird das versunkene Material in schnelllaufende Reibscheiben transportiert. Diese Maschinen drehen sich mit hoher Drehzahl und nutzen intensive mechanische Reibung, um organische Rückstände, Kleber und hartnäckigen Polyurethanschaum wegzublasen.
Feuchtigkeit ist der ultimative Feind der Kunststoffextrusion. Wenn feuchte Flocken in ein erhitztes Fass gelangen, verwandelt sich das Wasser sofort in Dampf, was zur Hydrolyse der Polymerkette führt und zu schaumigen, porösen Pellets führt. Gewaschene Flocken müssen einen Zentrifugaltrockner und anschließend ein thermisches Heißluft-Rohrleitungssystem durchlaufen, wodurch der Feuchtigkeitsgehalt deutlich unter ein Prozent sinkt.
Standard-Foliengranulatoren basieren auf einer aggressiven Verdichtung und sind grundsätzlich nicht mit starren Geräteflocken kompatibel. Beim Versuch, sie zu verwenden, wird das Material einer übermäßigen Scherbeanspruchung ausgesetzt, wodurch seine Schlagfestigkeit zerstört wird. Um die physikalische Integrität der Gummiphase im Polymer aufrechtzuerhalten, benötigen Sie eine spezielle Pelletierlinie für starre Kunststoffe, die mit spezifischen Längen-Durchmesser-Verhältnissen ausgestattet ist.
Schauen wir uns die tatsächlichen technischen Parameter an, die für den Erfolg erforderlich sind. Ein einstufiger Hochleistungsaufbau verfügt typischerweise über ein maßgeschneidertes Einzelschneckendesign mit einem L/D-Verhältnis von 30:1 oder 36:1. Diese spezielle Geometrie sorgt für sanftes Schmelzen und gleichmäßige Plastifizierung, ohne die Butadienkautschukphase zu überhitzen. Abhängig von Ihrem Hofvolumen skalieren diese Systeme effizient und bieten Leistungen von 300 kg/h bis zu 1000 kg/h.
Darüber hinaus schlüpfen selbst nach gründlichem Waschen mikroskopisch kleine Verunreinigungen wie winzige Spuren von Papieretiketten oder Farbsplitter durch. Ein robuster kontinuierlicher hydraulischer Siebwechsler ist von entscheidender Bedeutung. Diese Systeme nutzen zwei Filterkanäle, sodass Bediener verstopfte Siebe im Bruchteil einer Sekunde austauschen können, ohne den Extrusionsprozess anzuhalten.
Recycler müssen ihren Materialstrom bewerten, um die richtige Konfiguration auszuwählen. Ein einstufiger Extruder ist hocheffizient für außergewöhnlich saubere, unbedruckte HIPS-Flocken. Für Geräteschrott, der im Allgemeinen einen höheren Anteil an Resttinte und geringfügigen Verunreinigungen aufweist, wird jedoch eine zweistufige Konfiguration dringend empfohlen. Ein zuverlässiges Pelletiersystem für starren Kunststoff nutzt einen primären Schmelzextruder, gefolgt von einer sekundären Kühl- und Extrudiereinheit. Dieses Mutter-Baby-Setup sorgt für eine sanfte Homogenisierung und zusätzliche Belüftungskapazität.
| Funktion: | Einstufige Extrusion, | zweistufige Extrusion |
|---|---|---|
| Materialreinheit | Erfordert stark gewaschene, saubere Flocken | Bewältigt höhere Verunreinigungen und Tintenmengen |
| Entlüftungskapazität | Standard-Einzelvakuumzone | Überlegene Doppelentgasungszonen |
| Filtrationspunkte | Ein Siebwechsler | Zwei Siebwechsler für ultrafeine Filterung |
| Beste Anwendung | Reinigen Sie die Innenauskleidung des Kühlschranks | Gemischter Elektroschrott, TV-Gehäuse, bedruckte Kunststoffe |
Der Übergang vom Verkauf von Schrottballen zur Produktion von Premium-Recyclingpellets bedeutet einen gewaltigen Sprung nach oben in der Wertschöpfungskette. Um eine maximale Rentabilität zu erreichen, müssen Sie die Fähigkeiten Ihrer Anlage auf die richtige Ausrüstung ausrichten.
Die Durchsatzleistung muss genau zu den Abbau- und Waschgeschwindigkeiten in Ihrem Garten passen. Der Kauf eines Extruders mit einer Leistung von 1000 kg/h ist Kapitalverschwendung, wenn Ihre Wäschestraße nur 300 kg/h ausstößt. Der Betrieb einer Maschine unter Auslastung erhöht die Verweilzeit des Polymers im Zylinder und birgt das Risiko einer thermischen Zersetzung. Berechnen Sie Ihr genaues erzielbares Volumen und wählen Sie eine Maschine aus, die einen kontinuierlichen Betrieb mit minimalem Leerlauf ermöglicht.
Selbst bei Maschinen der Spitzenklasse können sich Verfahrensfehler katastrophal auf Ihr Geschäftsergebnis auswirken. Überprüfen Sie Ihre Prozesse regelmäßig, um diese Fallstricke zu vermeiden:
Die erfolgreiche Wertschöpfung aus HIPS-Geräteschrott erfordert weit mehr als nur das Zerkleinern und Einschmelzen. Es erfordert strenge Qualitätskontrollen in der Demontagephase, die insbesondere auf versteckte Metalle, Isolierschäume und inkompatible Polymere abzielen. Letztendlich hängt die Qualität Ihres Endprodukts ebenso stark von der Ausgereiftheit Ihrer Maschinen ab wie von Ihren anfänglichen Sortierprotokollen.
Sind Sie bereit, Ihre Anlage zu modernisieren und margenstarke PCR-Märkte zu erschließen? Bewerten Sie Ihren aktuellen Materialstrom und erkunden Sie fortschrittliche Extrusionslösungen, die auf starre Kunststoffe zugeschnitten sind. Wenden Sie sich an die Experten von Jwell, um eine hocheffiziente Pelletierungslinie zu konfigurieren, die perfekt zu Ihren Durchsatz- und Qualitätsanforderungen passt und so Sperrmüll in eine äußerst lukrative, nachhaltige Einnahmequelle verwandelt.
HIPS steht für High Impact Polystyren. Es ist ein amorpher Thermoplast, der sich durch seine Steifigkeit und Schlagfestigkeit auszeichnet. Im Recyclingbereich wird es überwiegend aus den Innenauskleidungen von Kühlschränken, Klimaanlagengehäusen und den Außengehäusen älterer Fernseher, Monitore und Unterhaltungselektronik gewonnen.
Nein. Obwohl HIPS und ABS optisch identisch aussehen und ähnliche Dichten aufweisen, was ihre Trennung in Standard-Wassertanks erschwert, sind sie chemisch inkompatibel. Durch das Mischen während der Extrusion wird die Polymermatrix zerstört, was zu spröden, minderwertigen recycelten Pellets mit unregelmäßigem Schmelzfluss führt. Vor der Pelletierung müssen sie mithilfe fortschrittlicher Sortiertechnologien streng getrennt werden.
Polyurethanschaum wird typischerweise als Isolierung auf die Rückseite von Kühlschrankauskleidungen geklebt und kann nicht eingeschmolzen werden. Die Entfernung erfolgt durch einen mehrstufigen mechanischen Prozess. Der Abfall wird zunächst geschreddert, um den Schaum freizulegen, und dann durch Hochgeschwindigkeits-Reibscheiben in einem Wassertank verarbeitet. Durch die intensive mechanische Bewegung wird der Schaum entfernt. Da Polyurethanschaum extrem leicht ist, schwimmt er und wird abgeschöpft, sodass die sauberen, steifen Flocken sinken.
Eine einstufige Linie verwendet einen kontinuierlichen Extruderzylinder und eignet sich am besten für hochreine, gut gewaschene Flocken mit minimaler Feuchtigkeit. Eine zweistufige Linie nutzt zwei separate, hintereinander geschaltete Extruder mit einem primären Schmelzextruder und einer sekundären Kühleinheit. Diese Konfiguration bietet zwei Schmelzfiltrationspunkte und hervorragende Vakuumentgasungsfunktionen und ist damit die optimale Wahl für die Verarbeitung von Geräteschrott, der einen höheren Anteil an Resttinte, Farben oder geringfügigen Verunreinigungen enthalten kann.
Da chemische Zusatzstoffe durch eine visuelle Inspektion nicht erkannt werden können, verlassen sich Recyclingunternehmen auf handgeführte Röntgenfluoreszenzscanner. Bediener scannen eingehende Ballen oder einzelne Kunststoffhüllen, um sofort das Vorhandensein und die Konzentration von Brom zu erkennen. Wenn die Werte die gesetzlichen Grenzwerte überschreiten, werden diese Kunststoffe aus dem Hauptrecyclingstrom umgeleitet, um sicherzustellen, dass die endgültigen Pellets den Umweltsicherheitsstandards entsprechen.
Für eine optimale Extrusionsqualität sollte der Feuchtigkeitsgehalt der HIPS-Flocken deutlich unter 1 Prozent liegen. Durch die Zuführung nasser Flocken in einen Hochtemperatur-Extruderzylinder verdampft das Wasser sofort. Dieser Dampf erzeugt mikroskopisch kleine Blasen in der Schmelze und führt zur Hydrolyse der Polymerkette, was zu schwachen, porösen und kommerziell nicht akzeptablen Pellets führt.


