
- Alles
- Produktname
- Schlüsselwörter
- Produktmodell
- Produktübersicht
- Produktbeschreibung
- Volltextsuche
 Deutsch


Anzahl Durchsuchen:0 Autor:Site Editor veröffentlichen Zeit: 2026-09-19 Herkunft:Powered


Der globale Fertigungssektor fordert eine Kreislaufwirtschaft für Kunststoffe. Dennoch bleibt die Verarbeitung gemischter Kunststoffabfälle ein massiver betrieblicher Engpass. Das Mischen verschiedener Polymere stört den Recyclingkreislauf grundlegend. Dieser unvermeidliche Konflikt zwischen chemischen und physikalischen Eigenschaften zwingt Betriebe oft dazu, den Abfall zu recyceln oder wertvollen Schrott direkt auf die Deponie zu bringen.
Chemisches Recycling verspricht endlose Kreisläufe, ist aber noch Jahre von einer kommerziellen Skalierbarkeit entfernt. Um diese derzeitige Lücke zu schließen, ist eine hochentwickelte mechanische Bearbeitungstechnologie erforderlich. Die Modernisierung der Anlageninfrastruktur ist nicht mehr optional. In diesem Leitfaden erläutern wir, wie Spezialgeräte inhärente Materialunverträglichkeiten lösen und chaotische kommunale und industrielle Abfallströme in hochprofitable Sekundärrohstoffe verwandeln.
Die Erzielung eines geschlossenen Kreislaufsystems wird grundsätzlich durch die physikalischen Gegebenheiten der Materialien erschwert. Wenn Post-Consumer-Abfälle auf die Müllkippe gelangen, handelt es sich selten um ein einziges reines Polymer.
Das Mischen verschiedener Kunststoffe – etwa Polyethylenterephthalat mit Polyvinylchlorid oder Polyethylen mit Polypropylen – führt zu unmittelbaren thermodynamischen Konflikten im Extruder. Die meisten kommerziellen Polymere sind nicht mischbar. Wenn sie zusammen erhitzt werden, vermischen sie sich auf molekularer Ebene einfach nicht. Stattdessen kommt es zu einer Phasentrennung.
Stellen Sie sich dieses Phänomen wie das Mischen von Öl und Wasser vor. Beim Abkühlen der gemischten Kunststoffschmelze bilden die verschiedenen Polymere unterschiedliche Mikrodomänen mit unglaublich schwacher Grenzflächenhaftung. Das resultierende Material leidet unter einem katastrophalen mechanischen Versagen. Es wird spröde, verliert an Zugfestigkeit und zerbricht bei Stößen. Folglich werden diese inkompatiblen Mischungen für die High-End-Herstellung unbrauchbar und werden typischerweise zu minderwertigen Gegenständen wie Parkbänken oder Bodenschwellen verarbeitet.
Über die anfängliche Inkompatibilität hinaus führt der mechanische Recyclingprozess selbst zu einer starken thermischen und Scherbelastung der Polymerketten. Wiederholte Hitzezyklen in veralteten oder schlecht optimierten Maschinen führen zu Kettenspaltungen, wodurch lange Polymermoleküle in kürzere Fragmente zerbrochen werden.
Anlagenbetreiber kennen diese harte Realität aus erster Hand. Das mechanische Recycling ist nicht unendlich. Ohne spezielle Schneckenkonstruktionen mit geringer Scherung und präziser Temperaturkontrolle verlieren gemischte Kunststoffe schnell die intrinsische Viskosität, die für Flaschen-zu-Flasche- oder Film-zu-Film-Anwendungen erforderlich ist. Der thermische Abbau begrenzt grundsätzlich die Anzahl der Zyklen, die ein Polymer überstehen kann, bevor es mit neuem Harz vermischt werden muss.
Selbst wenn Polymere vollkommen kompatibel wären, bringt die chemische Geschichte von Post-Consumer-Abfällen erhebliche regulatorische Hürden mit sich. Kunststoffe werden mit verschiedenen Chemikalien vermischt, um während ihres ersten Lebens bestimmte Leistungsmerkmale zu erreichen, wodurch ein komplexer toxikologischer Fußabdruck entsteht.
In der Vergangenheit war die Kunststoffherstellung auf Zusatzstoffe angewiesen, die heute stark reguliert sind. Jüngste Umweltprüfungen zeigen, wie alte Chemikalien – darunter bestimmte bromierte Flammschutzmittel, die in älteren Elektronikgeräten vorkommen, und Farbstoffe auf Schwermetallbasis – die Verwendung von Post-Consumer-Harz stark einschränken.
Durch die Verarbeitung gemischter Siedlungsabfälle werden diese Altchemikalien wieder in den Recyclingkreislauf eingeführt. Ihre Anwesenheit erschwert die Einhaltung strenger Rahmenbedingungen wie REACH in Europa. Wenn eine Charge recycelter Pellets positiv auf eingeschränkte Substanzen getestet wird, wird sie sofort aus Verbraucherverpackungen oder medizinischen Geräten ausgeschlossen, wodurch Ihr Marktwert künstlich begrenzt wird.
Darüber hinaus kommen Ballen routinemäßig mit nicht-polymeren Materialien verstopft in Anlagen an. Papieretiketten, starke Industrieklebstoffe, Aluminiumfolien und organische Rückstände sind Standard. Während der Schmelzphase verkohlen organische Rückstände zu schwarzen Flecken und erzeugen üble Gerüche. Klebstoffe zerfallen in flüchtige organische Verbindungen, die Schaumbildung und strukturelle Hohlräume in der Kunststoffschmelze verursachen. Die Beseitigung dieser materialübergreifenden Kontamination ist eine absolute Voraussetzung vor der Extrusion.
Ohne sorgfältige Vorbereitung können Sie gemischte Abfälle nicht erfolgreich extrudieren. Die schwankenden Abmessungen und der starke Verschmutzungsgrad des Rohabfalls erfordern schwere mechanische Eingriffe, um ein einheitliches Ausgangsmaterial zu erzeugen.
Industrieabfälle kommen in unvorhersehbaren Formen an, von riesigen, starren Fässern bis hin zu verworrenen Massen von Agrarfolien. Die Verarbeitung dieser chaotischen Mischung erfordert eine sofortige Größenreduzierung.
Der Einsatz eines industriellen Kunststoff-Recycling-Schredders ist der entscheidende erste Schritt. Diese Maschinen sind mit Einwellenrotoren mit hohem Drehmoment und präzisionsgeschnittenen Messern ausgestattet und normalisieren die physikalischen Abmessungen des Abfalls. In einer Anlage mit hoher Kapazität zerkleinert der Schredder dicke Kisten, um gleichmäßige Flocken mit einer Größe von 40 bis 50 mm zu erzeugen. Diese Einheitlichkeit ist von entscheidender Bedeutung. Nachgeschaltete Wasch- und Sortieranlagen sind für einen effizienten Betrieb ausschließlich auf gleichbleibende Partikelgrößen angewiesen. Unregelmäßige Brocken verstopfen die Förderbänder, beschädigen die Reibscheiben und verursachen ein ungleichmäßiges Schmelzen stromabwärts.
Eine hochwertige Zerkleinerungsanlage dient zudem als erste Verteidigungslinie. Gemischter Abfall enthält oft Fremdmetalle wie versteckte Schrauben oder Drähte. Moderne Zerkleinerer integrieren Überband-Magnetabscheider an ihren Austragsbändern. Durch die frühzeitige Isolierung dieser Fremdkörper verhindert das System katastrophale Schäden an den Präzisionsschnecken des Granulators.
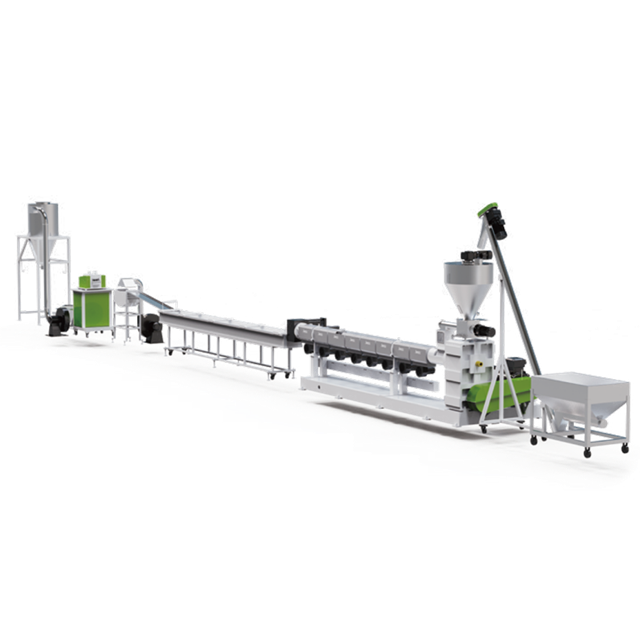
Sobald es auf eine einheitliche Größe reduziert ist, besteht die nächste Aufgabe darin, den Oberflächenschmutz zu entfernen und die zuvor identifizierten inkompatiblen Polymere abzutrennen.
Um die Öle und Klebstoffe, die den gemischten Abfall zusammenhalten, zu beseitigen, sind fortschrittliche Waschsysteme erforderlich. Eine umfassende PET-Flaschen-Recycling-Waschanlage nutzt eine Kombination aus mechanischer Reibung und thermischer Energie, um eine gründliche Reinigung zu erreichen.
Hochgeschwindigkeits-Reibscheiben, die mit über 1000 U/min rotieren, schrubben die Kunststoffflocken aggressiv, um Papieretiketten zu lösen. Heiße Waschtanks mit Natronlauge bei 85 °C lösen hartnäckige Klebstoffe auf. Obwohl sie ausdrücklich für PET optimiert sind, sind die Grundprinzipien dieser Linien für gemischte Ströme von entscheidender Bedeutung. Sink-Float-Tanks nutzen das spezifische Gewicht für eine kontinuierliche Dichtetrennung. Schwere Polymere wie PET sinken zu Boden, während leichtere Polyolefine wie PE und PP an die Oberfläche schwimmen. Diese grundlegende physikalische Anwendung ist das Rückgrat der mechanischen Sortierung.
Nach dem Waschen sind die Flocken gesättigt. Das Einbringen von Ausgangsmaterial mit hohem Feuchtigkeitsgehalt in einen Extruder, der bei 250 °C arbeitet, ist katastrophal. Feuchtigkeit löst eine Hydrolyse aus, wodurch Polymerketten schnell abgebaut werden und die mechanische Festigkeit zerstört wird. Zentrifugaltrockner schleudern das Material mit hoher Geschwindigkeit, um Oberflächenwasser zu extrahieren, gefolgt von thermischen Trocknungssystemen, die die Restfeuchte auf unter 1 % reduzieren.
Selbst durch die fortschrittlichsten Sortieranlagen schlüpfen unvermeidliche Materialien unweigerlich. Hier sorgt modernste Extrusionstechnik für die letzte Absicherung. Eine in Industriequalität Kunststoffpelletiermaschine wurde speziell entwickelt, um die physikalischen Inkonsistenzen gemischter Ströme zu beseitigen und flüchtigen Abfall in Premium-Pellets umzuwandeln.
Feste Verunreinigungen wie mikroskopisch kleine Aluminiumfolie oder Papierreste verursachen Spannungsbrüche im Endprodukt. Beispielsweise schmilzt ein verirrtes Stück PET in einem Polyethylenstrom bei PE-Verarbeitungstemperaturen nicht. Es wirkt als starrer Schadstoff.
Fortschrittliche Pelletierer bekämpfen dies mit kontinuierlichen Doppelkolben-Siebwechslern. Diese Systeme halten den Schmelzedruck konstant und entfernen gleichzeitig automatisch Verunreinigungen aus dem Extrusionsprozess, ohne die Linie abzuschalten. Durch das Herausfiltern inkompatibler Partikel im Bereich von 80 bis 100 Mikron wird sichergestellt, dass das endgültige Granulat seine strukturelle Integrität behält.
Gemischte kommunale Abläufe enthalten Resttinten und organische Verunreinigungen, die bei starker Hitze verdampfen. Wenn diese Gase eingeschlossen werden, entstehen mikroskopisch kleine Hohlräume im extrudierten Pellet.
Moderne Extrusionslinien verfügen über Zweizonen-Vakuumentgasungssysteme, die einen Vakuumdruck von -0,08 MPa aufrechterhalten können. Diese leistungsstarken Vakuumsauger saugen während der Plastifizierungsphase aktiv schädliche Gase und Feuchtigkeit direkt aus der Polymerschmelze ab. Für die Herstellung dichter, fehlerfreier Pellets ist eine aggressive Entgasung unerlässlich.
Um molekulare Inkompatibilität zu bekämpfen, verwenden fortschrittliche Pelletierer spezielle Schneckengeometrien. Hochleistungslinien nutzen optimierte Einschneckenkonstruktionen mit L/D-Verhältnissen von 36:1 oder höher und sind mit intensiven Mischzonen ausgestattet. Dadurch können Bediener während der Extrusion chemische Kompatibilisatoren einbringen. Die aggressive Scherung sorgt dafür, dass kleinere Polymermischungen gründlich zu einem äußerst stabilen Pellet homogenisiert werden.
Um maximale Betriebseffizienz zu erreichen, sind Maschinen erforderlich, die auf die spezifischen physikalischen Eigenschaften Ihres Ausgangsmaterials zugeschnitten sind. Im Vergleich zu flexiblen Folien weisen starre Kunststoffe eine deutlich andere Verarbeitungsdynamik auf.
Der stärkste Unterschied liegt in der Schüttdichte und dem Fressverhalten. Flexible Folien sind leicht und neigen zur Bildung von Brücken, weshalb Schneid-Verdichter-Einheiten erforderlich sind. Im Gegensatz dazu ist Hartplastik-Mahlgut – wie zerkleinerte HDPE-Milchkännchen oder ABS aus Elektroschrott – dicht und fließt leicht. Dieses schwere Material erfordert jedoch eine äußerst gleichmäßige Zufuhr, um eine Überlastung des Motors zu verhindern.
Für diese schweren Flocken wurde Diese Systeme nutzen gravimetrische Kraftzuführungen, die das Mahlgut präzise in den Extrudertrichter dosieren. Die Schneckengeometrie zeichnet sich durch geringere Gangtiefen aus, die für ein gleichmäßiges Schmelzen dichter Materialien optimiert sind, ohne übermäßige Scherwärme zu erzeugen. eine spezielle Pelletierungslinie aus starrem Kunststoff entwickelt.
| Verarbeitungsanforderung | Starre Kunststoffleitungen (HDPE, PP, ABS) | Flexible Kunststoffleitungen (LDPE, LLDPE-Folien) |
|---|---|---|
| Fütterungsmechanismus | Volumetrischer oder gravimetrischer Kraftzuführer | Integrierter Schneid-Verdichter |
| Handhabung der Schüttdichte | Optimiert für hohe Dichte (0,3 - 0,6 g/cm³) | Optimiert für flauschige Materialien mit geringer Dichte |
| Schraubengeometrie (L/D-Verhältnis) | Typischerweise 33:1 bis 36:1 (sanftes Schmelzen) | Typischerweise 36:1 bis 40:1 (hohe Scherung erforderlich) |
| Feuchtigkeitstoleranz | Erfordert Vortrocknung (unter 1 %). | Der Verdichter bewältigt leichte Oberflächenfeuchtigkeit |
Da sich die regulatorischen Rahmenbedingungen weltweit verschärfen, debattiert die Branche heftig über die Zukunft der Mischabfallverarbeitung. Chemische Recyclingtechnologien wie Pyrolyse und Vergasung werden häufig als die ultimative Lösung zur Umgehung von Polymerunverträglichkeiten durch die Zerlegung von Kunststoffen in Grundmonomere angepriesen.
Aktuelle Marktanalysen und technische Realitäten zeichnen jedoch ein anderes Bild. Chemisches Recycling ist nach wie vor sehr kapitalintensiv und die Energie, die zum Erhitzen gemischter Kunststoffe auf Depolymerisationstemperaturen erforderlich ist, führt zu einem enormen CO2-Fußabdruck. Auf absehbare Zeit bleibt fortschrittliches mechanisches Recycling, unterstützt durch KI-gesteuerte optische Sortierung und chemische Verträglichkeitsvermittler der nächsten Generation, die wirtschaftlichste Grundlage für die Kreislaufwirtschaft. Die Investition in modernste mechanische Extrusion ist heute die notwendige und profitable Brücke zur chemischen Kreislaufwirtschaft von morgen.
Gemischte Kunststoffabfälle stellen aufgrund von Polymerunverträglichkeiten und Altkontaminationen erhebliche Herausforderungen für die Kreislaufwirtschaft dar. Dennoch sind diese industriellen Barrieren völlig überwindbar. Der Weg in die Zukunft erfordert die Behandlung von Kunststoffabfällen als komplexes Rohmaterial, das eine robuste Vorbehandlung und modernste Extrusion erfordert. Durch die Aufrüstung Ihrer Anlage mit gezielter Zerkleinerung, intensiver Wäsche und fortschrittlicher Pelletierungstechnologie können Sie chaotische Abfallströme erfolgreich in hochprofitable Sekundärmaterialien umwandeln.
Sind Sie bereit, Verarbeitungsengpässe zu beseitigen und Ihre PCR-Qualität zu maximieren? Bewerten Sie Ihre aktuellen Materialströme und erkunden Sie bei Verarbeitungslösungen in Industriequalität, die genau auf Ihren Kapazitätsbedarf zugeschnitten sind, Jwell Machinery um Ihren Platz in der Kreislaufwirtschaft zu sichern.
Mischkunststoffe enthalten sehr unterschiedliche Arten von Polymeren wie PET, HDPE und PVC. Jedes Material besitzt einen einzigartigen Schmelzpunkt und eine einzigartige chemische Struktur. Wenn sie ohne strenge Sortierung oder Verträglichkeitsvermittler zusammengeschmolzen werden, zeigen sie eine Phasentrennung. Sie verbinden sich nicht auf molekularer Ebene. Das Ergebnis ist ein recycelter Kunststoff, der strukturell schwach und sehr spröde ist. Gemischte Ströme enthalten außerdem alte toxische Zusatzstoffe und organische Verunreinigungen, die die Einhaltung gesetzlicher Vorschriften erschweren.
Eine fortschrittliche Pelletiermaschine nutzt ausgefeilte mechanische Eingriffe, um gemischte Ströme effizient zu verarbeiten. Es verwendet kontinuierliche Schmelzefiltrationssysteme, um nicht geschmolzene Kreuzverunreinigungen physisch zu entfernen, ohne die Produktion zu unterbrechen. Mehrstufige Vakuumentgasungszonen entfernen schädliche Gase und flüchtige organische Verbindungen, die strukturelle Hohlräume verursachen. Spezielle Schneckenkonstruktionen sorgen für eine intensive Compoundierung und ermöglichen es den Bedienern, Kompatibilisierungsmittel einzumischen, die leichte Polymerschwankungen stabilisieren.
Eine Pelletierlinie für starre Kunststoffe wurde speziell für die Bewältigung der hohen Schüttdichte von Hartplastik-Mahlgut wie zerkleinerten HDPE-Flaschen entwickelt. Standardlinien sind oft mit Schneid-Verdichtern ausgestattet, die für leichte flexible Folien ausgelegt sind. Starre Leitungen nutzen Zwangsspeiser, um einen gleichmäßigen Fluss dichter Flocken zu gewährleisten. Die Schneckengeometrie ist so optimiert, dass dichter Kunststoff gleichmäßig geschmolzen wird, ohne übermäßige Scherwärme zu erzeugen, wodurch eine thermische Zersetzung verhindert wird.
Ja. Während die Kerntrennungstechnologien ausdrücklich für die strenge Dekontamination von PET optimiert sind, sind sie für andere Kunststoffe äußerst effektiv. Sink-Schwimm-Trenntanks basieren auf dem spezifischen Gewicht, um Materialien zu sortieren. In einem gemischten Strahl sinken schwerere PET-Flocken auf den Boden des Tanks, während leichtere Polyolefine wie PP- oder PE-Kappen an die Oberfläche schwimmen. Diese dichtebasierte Trennung macht die Waschstraße zu einem entscheidenden Vorteil für die Vorsortierung gemischter Kunststoffe.
Ein Schredder dient als grundlegender erster Schritt im mechanischen Recyclingprozess. Gemischter Kunststoffabfall fällt typischerweise in sperriger, unregelmäßiger Form an. Ein Hochleistungszerkleinerer zerkleinert dieses unvorhersehbare Ausgangsmaterial in gleichmäßige, handliche Stücke. Durch diese Größenreduzierung wird eine größere Oberfläche für das anschließende Waschen freigelegt, eingeschlossene Verunreinigungen werden freigesetzt und sichergestellt, dass nachgeschaltete Trenn- und Extrusionsgeräte mit höchster Effizienz arbeiten.
Chemische Verträglichkeitsvermittler fungieren als molekulare Brücken zwischen nicht mischbaren Polymeren. Diese Additive reduzieren beim Einbringen in die Mischzone des Extruders die Grenzflächenspannung zwischen verschiedenen Kunststoffarten, wie zum Beispiel PE und PP. Dies verhindert eine starke Phasentrennung beim Abkühlen der Schmelze und verbessert die Schlagfestigkeit und Zugfestigkeit des endgültigen recycelten Pellets drastisch.
Für eine optimale Extrusion sollte der Feuchtigkeitsgehalt gemischter Kunststoffflocken auf unter 1 % reduziert werden. Die Zufuhr von Material mit höherem Feuchtigkeitsgehalt in einen Extruder führt bei hohen Temperaturen zu einer Hydrolyse, die die Polymerketten auflöst und die mechanischen Eigenschaften des Materials verschlechtert. Außerdem entsteht übermäßig viel Dampf, der das Vakuumentgasungssystem überlasten kann, was zu porösen Pellets von schlechter Qualität führt.


