
- Alles
- Produktname
- Schlüsselwörter
- Produktmodell
- Produktübersicht
- Produktbeschreibung
- Volltextsuche
 Deutsch


Anzahl Durchsuchen:0 Autor:Site Editor veröffentlichen Zeit: 2026-08-20 Herkunft:Powered


Wussten Sie, dass versteckter Schmutz täglich Recyclinggeräte zerstört? Während die weltweite Nachfrage nach hochwertigen recycelten Polymeren steigt, sind nicht alle wiedergewonnenen Kunststoffe gleichwertig. Versteckte Verunreinigungen und mikroskopisch kleine Füllstoffe verursachen starken, oft unbemerkten Maschinenverschleiß, der die Leistung einer Anlage beeinträchtigen kann.
Im hart umkämpften Recyclingsektor ist das Verständnis der Materialreinheit keine Option mehr. Hier wird die Prüfung des Aschegehalts zu Ihrem wertvollsten Diagnoseinstrument. Indem Sie genau identifizieren, welche nicht schmelzbaren Materialien sich in Ihren Kunststoffflocken verbergen, können Sie Ihre Betriebsstrategie drastisch ändern. In diesem Leitfaden werden wir untersuchen, wie diese kritische Kennzahl Ihren täglichen Maschinenbetrieb bestimmt, Wartungspläne beeinflusst und sich letztendlich auf Ihr Endergebnis auswirkt.
Um die betrieblichen Herausforderungen des Kunststoffrecyclings vollständig zu verstehen, müssen Facility Manager zunächst die genaue wissenschaftliche Definition des Aschegehalts verstehen. Anstatt sich auf visuelle Inspektionen zu verlassen, liefert der Aschegehaltstest eine empirische Grundlage. Es handelt sich um ein standardisiertes Laborverfahren, das in der Regel strengen internationalen Rahmenwerken wie ISO 3451 oder ASTM D5630 folgt.
Das Laborverfahren ist denkbar einfach. Techniker geben eine sorgfältig abgewogene Probe in einen speziellen Muffelofen. Anschließend wird die Temperatur auf extreme Temperaturen erhöht, die je nach Polymertyp im Allgemeinen zwischen 600 und 900 Grad Celsius liegen. Bei diesen erhöhten Temperaturen kommt es zu einer vollständigen Verbrennung der organischen Bestandteile des Kunststoffs.
Um die Laborergebnisse genau zu interpretieren, muss zwischen organischem und anorganischem Material innerhalb der Polymermatrix unterschieden werden. Der Basiskunststoff ist vollständig organisch. Es besteht aus Primärpolymeren und Kohlenwasserstoffharzen. Während des intensiven Erhitzungsprozesses verbrennt diese organische Substanz vollständig und verwandelt sich in flüchtige Gase und Kohlendioxid.
Was nach Abschluss des Verbrennungsprozesses im Tiegel zurückbleibt, ist die Asche. Diese Restasche stellt das in der Originalprobe vorhandene anorganische Material dar. Da anorganische Materialien bei normalen Ofentemperaturen nicht brennen oder verdampfen, bleiben sie zurück. Anschließend geben die Techniker den Aschegehalt als Prozentsatz des Gesamtgewichts der Originalprobe an. Dadurch erhalten Bediener eine präzise Messung des anorganischen Vorhandenseins.
Ein häufiges Missverständnis in der Fabrikhalle ist, dass der Aschegehalt ausschließlich Schmutz oder minderwertige Abfälle misst. In Wirklichkeit umfasst Asche jede anorganische Substanz. Diese breite Kategorie umfasst absichtliche chemische Zusatzstoffe, die während des ursprünglichen Herstellungsprozesses eingeführt wurden, sowie unbeabsichtigte Umweltabfälle, die während der Lebensdauer des Produkts entstehen.
| Definition | des Materialtyps | Häufige Beispiele |
|---|---|---|
| Organischer Brennstoff | Die Grundpolymerstruktur, die schmilzt und verbrennt. | Polypropylen, Polyethylen, Polystyrol. |
| Anorganisch, nicht brennbar | Materialien, die eine Hochtemperaturverbrennung überstehen. | Sand, Erde, Glasfasern, Kalziumkarbonat, Metallspäne. |
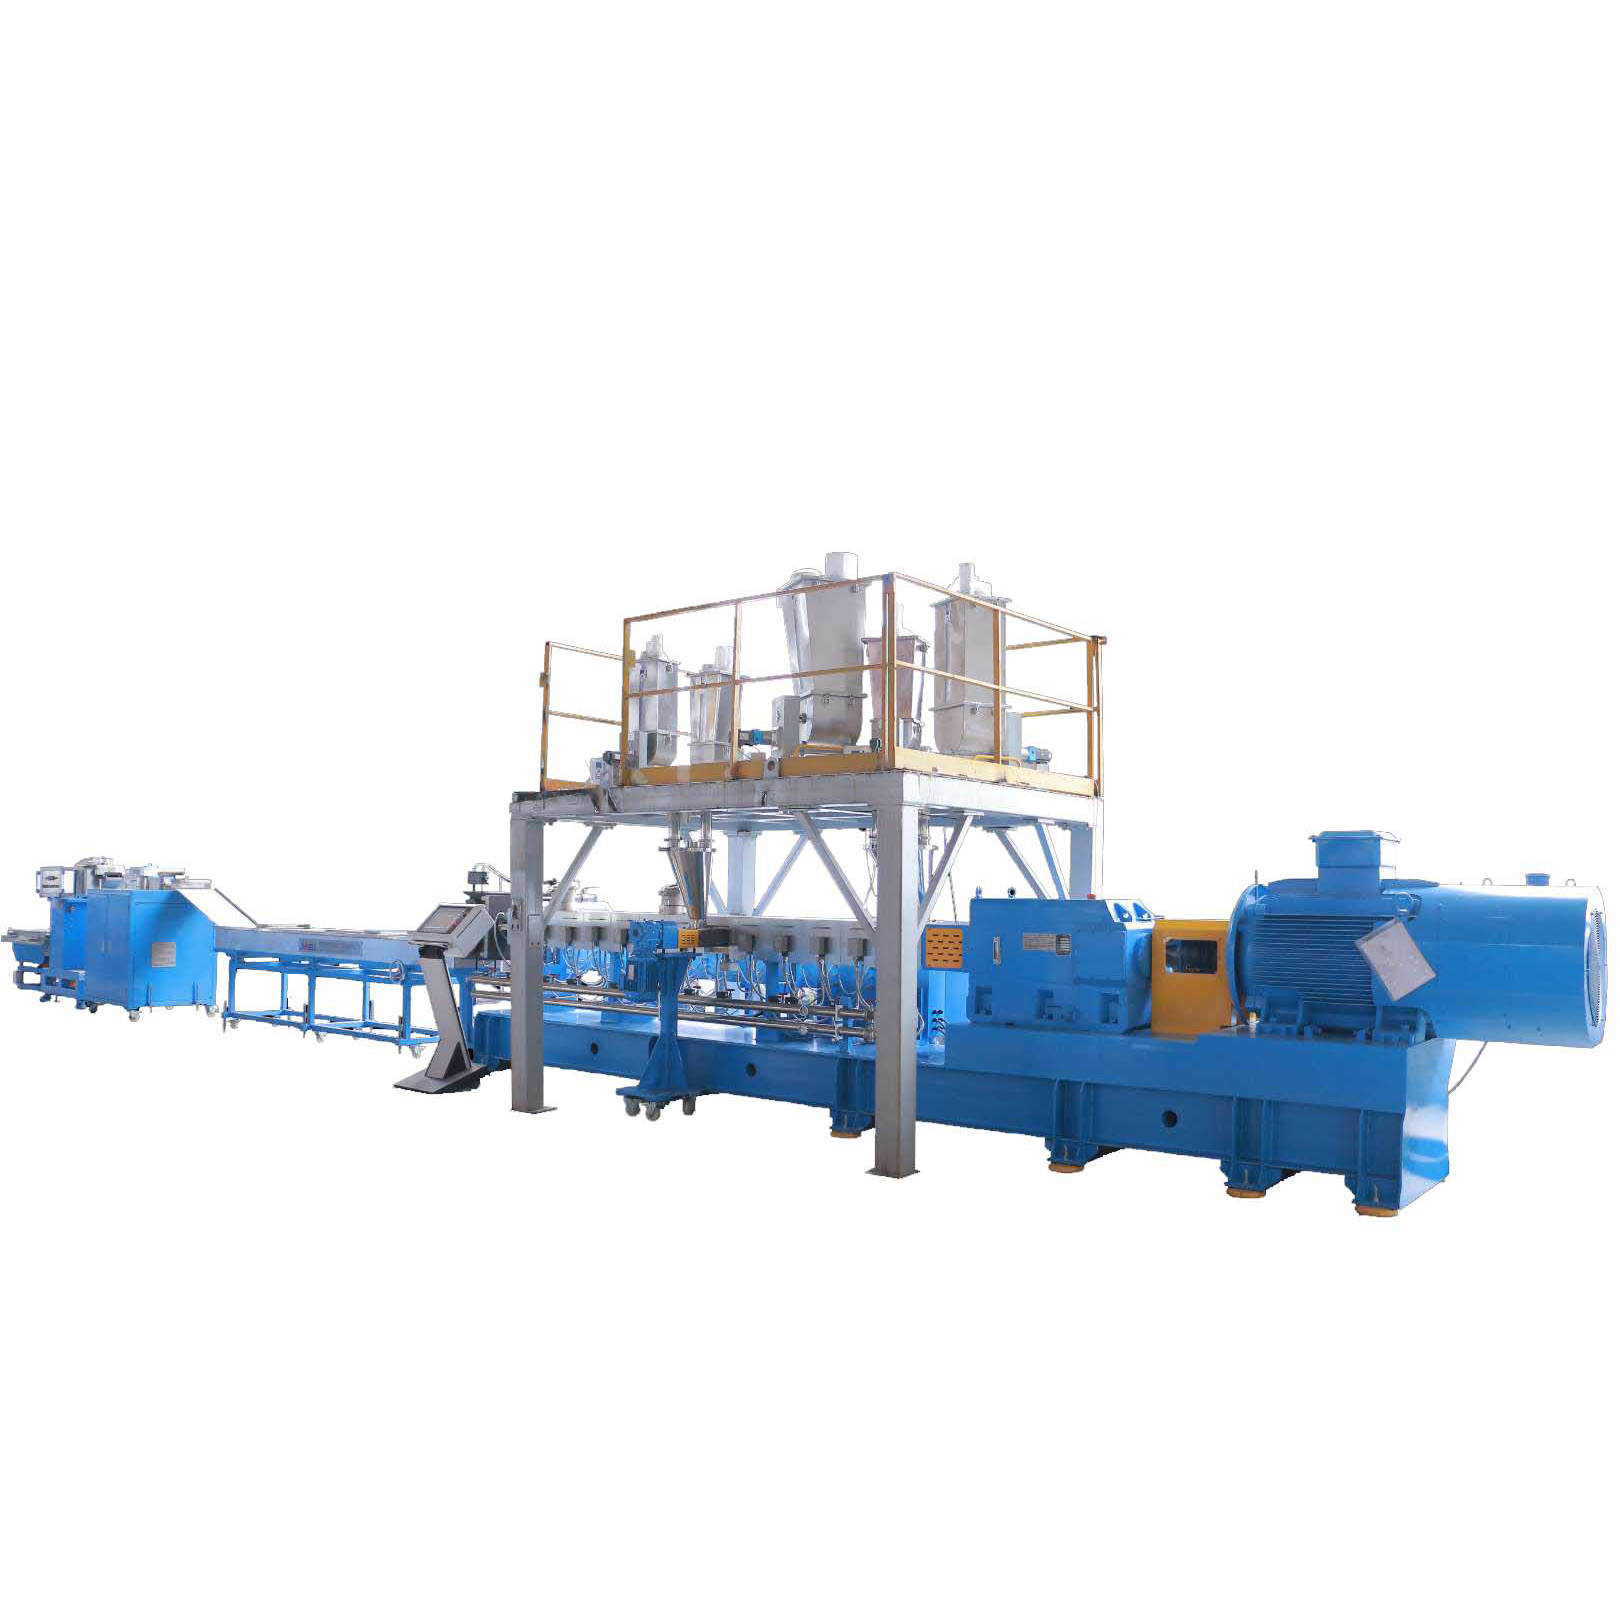
Wenn Labortechniker einen alarmierend hohen Aschegehalt melden, müssen Anlagenbetreiber schnell die spezifischen Materialien identifizieren, die zu dieser Zahl beitragen. Die chemische und physikalische Zusammensetzung der Asche hat direkten Einfluss darauf, wie sich das geschmolzene Material während der Extrusionsphase verhält.
Hersteller stellen viele Kunststoffe ursprünglich mit anorganischen Füllstoffen her, um ihre thermomechanischen Eigenschaften zu verändern, die Rohproduktionskosten zu senken oder die strukturelle Integrität zu verbessern. Da diese Füllstoffe auf molekularer Ebene zusammengesetzt sind, können sie von Wäscheleinen nicht entfernt werden. Sie bleiben dauerhaft in der Kunststoffmatrix eingebettet.
Im Gegensatz zu absichtlichen Füllstoffen handelt es sich bei unbeabsichtigten Verunreinigungen um Umweltabfälle, die während der Post-Consumer- oder Post-Industrial-Abfallphase eingebracht werden. Selbst die fortschrittlichsten optischen Sortier- und Waschanlagen können Schwierigkeiten haben, alle diese unerwünschten Partikel zu beseitigen.
Betrachtet man die aktuelle Recyclinglandschaft, so hat der weltweite Vorstoß zu einer Kreislaufwirtschaft unsere Sicht auf Materialreinheit grundlegend verändert. Da sich große Verbrauchermarken dazu verpflichten, bis 2025 30 Prozent Post-Consumer-Harze einzubeziehen, und auf mehreren Kontinenten neue Steuern auf Kunststoffverpackungen eingeführt werden, ist die Toleranz gegenüber kontaminierten Rohstoffen drastisch gesunken.
Wir sehen einen deutlichen Branchentrend, bei dem Käufer vor dem Kauf umfassende technische Datenblätter verlangen. Der Aschegehalt ist nicht mehr nur eine Laborkuriosität; es ist zu einer strengen kommerziellen Barriere geworden. Wenn Ihre Charge akzeptable anorganische Grenzwerte überschreitet, droht ihr eine sofortige Marktabwertung oder eine völlige Ablehnung. Käufer von Post-Consumer-Harz verlassen sich in hohem Maße auf diese Tests, um das Material einzustufen. Ein niedrigerer Aschegehalt weist auf einen höheren Reinheitsgrad hin, was bedeutet, dass sich das Polymer viel näher an seinem Neuzustand verhält. Hochreine recycelte Kunststoffe erzielen einen Premium-Marktpreis, da sie in anspruchsvollen Anwendungen wie der Blasfolienextrusion eine vorhersehbare Leistung erbringen.
Auf betrieblicher Ebene steht der Aschegehalt in direktem Zusammenhang mit dem Zustand der Ausrüstung. Die Verarbeitung stark verunreinigter oder stark gefüllter Materialien ohne entsprechende mechanische Vorsichtsmaßnahmen führt unweigerlich zu einer katastrophalen mechanischen Verschlechterung.
Anorganische Füllstoffe und Verunreinigungen sind von Natur aus abrasiv. Stellen Sie sich vor, wie mikroskopisch kleine Glassplitter, scharfe Sandkörnchen oder hartes Kalziumkarbonat unter enormer Hitze und Druck gegen die Fasswand gedrückt werden. Sie pumpen im Wesentlichen flüssiges Schleifpapier. Diese Materialien wirken als aggressives Schleifmittel gegen die inneren Metallkomponenten Ihrer Maschine. Mit der Zeit vergrößert sich durch diese kontinuierliche Reibung der Abstand zwischen den Schneckengängen und der Innenwand des Zylinders. Ein erhöhter Abstand führt zum Rückfluss des geschmolzenen Polymers. Dies verringert die Verarbeitungseffizienz drastisch, verringert den Durchsatz und macht letztendlich einen teuren Austausch von Komponenten an Ihrer Kunststoffgranuliermaschine erforderlich.
Die Schmelzefiltration ist ein entscheidender Schritt zur Entfernung ungeschmolzener Verunreinigungen, bevor sich der Kunststoff zu gleichmäßigen Pellets formt. Materialien mit hohem Aschegehalt stellen hier eine einzigartige und frustrierende Herausforderung dar. Auf Standardfiltersieben sammeln sich nicht schmelzende anorganische Verunreinigungen schnell an. Diese schnelle Ansammlung verstopft die mikroskopisch kleinen Poren des Netzes und führt zu starken Druckspitzen im Extruderzylinder. Um automatische Sicherheitsabschaltungen zu verhindern, müssen Bediener kontinuierliche Siebwechsler oder Laserfilter verwenden. Diese Anpassung erhöht den Verbrauch an Filtergeweben und erhöht die Gesamtbetriebskosten.
Ein nicht behandelter Aschegehalt verschlechtert direkt die physikalischen Eigenschaften des endgültigen recycelten Pellets. Hohe Konzentrationen anorganischer Füllstoffe zerstören die kontinuierliche Polymerkette und führen zu spröden Pellets mit beeinträchtigter Zugfestigkeit. Unterschiedliche Aschegehalte von Charge zu Charge führen zu einem inkonsistenten Schmelzindex. Diese Inkonsistenz macht es für nachgeschaltete Hersteller unglaublich schwierig, ihre Spritzguss- oder Blasfolienprozesse zu stabilisieren, was häufig zu Oberflächenfehlern und Ausschussprodukten führt.
Auch wenn Materialien mit hohem Aschegehalt erhebliche Hürden bei der Verarbeitung darstellen, können Sie sie dennoch gewinnbringend recyceln. Der Erfolg setzt voraus, dass Betreiber gezielte betriebliche Anpassungen vornehmen und geeignete, robuste Technik einsetzen.
Der effektivste Weg, unbeabsichtigten Aschegehalt zu kontrollieren, besteht darin, zu verhindern, dass er jemals den Extruder erreicht. Durch die Investition in eine fortschrittliche vorgelagerte Vorbereitung kann die Schleifbelastung Ihrer Ausrüstung erheblich reduziert werden. Hochgeschwindigkeits-Reibscheiben nutzen intensive mechanische Bewegung, um Sand, Erde und eingebetteten Schmutz von der Oberfläche der Kunststoffflocken zu schrubben. Durch die Optimierung der Sink-Schwimm-Trenntanks wird sichergestellt, dass schwere anorganische Verunreinigungen wie Steine und Schwermetalle auf den Boden fallen und aus dem Polymerstrom entfernt werden, bevor der industrielle Kunststoffgranulierungsprozess beginnt.
Beim Umgang mit Materialien, von denen bekannt ist, dass sie einen hohen Gehalt an absichtlichen Füllstoffen aufweisen, müssen Bediener ihre Extrusionsparameter proaktiv anpassen.
Das Verständnis der empirischen Daten zum Aschegehalt Ihres Materials ist nur der erste Schritt. Der entscheidende zweite Schritt besteht darin, dieses Materialprofil mit der entsprechenden mechanischen Infrastruktur abzugleichen. Standardmaschinen, die für sauberen Post-Industrial-Abfall konzipiert sind, versagen schnell, wenn sie abrasiven Post-Consumer-Abfall mit hohem Aschegehalt verarbeiten müssen.
Bei der Verarbeitung abrasiver Füllstoffe ist die Metallurgie Ihrer Extruderschnecke und Ihres Extruderzylinders Ihr wichtigster Schutz gegen vorzeitigen mechanischen Abbau. Standardkomponenten aus nitriertem Stahl reichen für eine kontinuierliche Verarbeitung mit hohem Aschegehalt einfach nicht aus. Durch die Schleifwirkung wird die verhärtete Schicht schnell abgetragen. Stattdessen müssen die Betriebe in Bimetallschnecken und -zylinder investieren. Diese Komponenten bestehen aus einer speziellen verschleißfesten Legierung, die häufig Wolframkarbid oder komplexe Chrom-Nickel-Matrizen enthält und im Schleuderguss auf das Grundmetall gegossen oder geschweißt wird. Diese maßgeschneiderte Metallurgie ist speziell darauf ausgelegt, der abrasiven Natur von Materialien mit hohem Aschegehalt standzuhalten und die Lebensdauer der Ausrüstung um Tausende von Betriebsstunden zu verlängern.
Über die einzelnen Komponenten hinaus muss sich die Gesamtarchitektur des Extrusionssystems nahtlos an das Kontaminationsprofil des Materials anpassen.
Ein einstufiges System besteht aus einem langen Extruder. Diese Konfiguration ist äußerst effizient für Materialien mit vorhersagbarem, geringerem Aschegehalt und minimaler Feuchtigkeit. Für starre Kunststoffe mit spezifischen, handhabbaren Füllstoffprofilen bietet eine optimierte Es kombiniert eine hervorragende Homogenisierung der Schmelze mit gezielter Filtration auf kleinerer Stellfläche und reduziert so den Gesamtenergieverbrauch. PP-PE-Pelletierlinie eine optimierte Verarbeitung.
Umgekehrt verwendet ein zweistufiges System einen primären Extruder zum anfänglichen Schmelzen und Entgasen, gefolgt von einem sekundären, langsamer rotierenden Extruder. Dieser Aufbau ist empirisch überlegen für stark verunreinigte Materialien mit hohem Aschegehalt und hoher Feuchtigkeit. Das zweistufige Layout ermöglicht eine Zweipunktfiltration. Sie können am ersten Extruder einen groben Siebwechsler anbringen, um große Rückstände zu entfernen, und am zweiten ein feineres Sieb, um Mikropartikel zu verarbeiten, ohne dass das Polymer durch übermäßige Hitze oder Scherung abgebaut wird.
| Material Aschegehalt | Primärverunreinigungen | Empfohlene Schneckenmetallurgie | Optimales Filtersystem | Systemkonfiguration |
|---|---|---|---|---|
| Niedrig unter 2 Prozent | Spuren von Staub, minimale Füllstoffe | Standardmäßig nitrierter Stahl | Einplatten-Siebwechsler | Einstufig |
| Moderat 2 bis 10 Prozent | Calciumcarbonat, Talk | Bimetallische Standardqualität | Kontinuierliches Kolbensieb | Einstufig oder Doppelschnecke |
| Hoch über 10 Prozent | Glasfaser, schwerer Sand oder Erde | Bimetallisches Wolframkarbid | Laserfilter oder Rückspülung | Zweistufiges System |
Beim industriellen Kunststoffrecycling ist der Aschegehalt ein direkter Rentabilitätstreiber. Die finanziellen Auswirkungen anorganischer Rückstände ziehen sich durch den gesamten betrieblichen Rahmen und wirken sich auf alles aus, von Rohstoffbeschaffungsstrategien bis hin zu monatlichen Stromrechnungen.
Die Beschaffung von Post-Consumer-Harz hängt stark von einer genauen Materialsortierung ab. Käufer, die den Aschegehalt streng messen, verfügen über einen deutlichen Verhandlungsvorteil. Wenn eine Charge recyceltes Polypropylen als hochrein vermarktet wird, Labortests jedoch einen Aschegehalt von 8 Prozent ergeben, kann der Käufer empirisch einen niedrigeren Kaufpreis rechtfertigen. Sie berücksichtigen das Nicht-Polymer-Gewicht, für das Sie bezahlen.
Die ineffiziente Verarbeitung von Materialien mit hohem Aschegehalt verschwendet enorme Mengen an Energie. Anorganische Füllstoffe schmelzen nicht. Sie absorbieren jedoch immer noch wertvolle Wärmeenergie von den Heizbändern des Extruders und der mechanischen Scherung. Das Erhitzen von 15 Prozent inertem Gestein oder Sand in einer Polymermatrix erfordert Strom, der dem endgültigen Pellet keinen strukturellen Vorteil bringt. Durch die Kontrolle des Aschegehalts optimieren Anlagen ihren spezifischen Energieverbrauch. Der erfolgreiche Ersatz von neuen petrochemischen Polymeren durch hochwertiges, aschearmes Recyclingharz reduziert auch direkt den CO2-Fußabdruck der Anlage.
Anlagenabschreibungen und reaktive Wartung gehören zu den höchsten Fixkosten in der Kunststoffverarbeitung. Der Zusammenhang zwischen einem unkontrollierten hohen Aschegehalt und einem beschleunigten Geräteausfall ist unbestreitbar. Wenn abrasive anorganische Füllstoffe die Schnecke und den Zylinder beschädigen, erhöhen Bediener häufig die Schneckengeschwindigkeit, um den Druckverlust auszugleichen. Diese Reaktion beschleunigt lediglich den Verschleiß in einer destruktiven Rückkopplungsschleife.
Durch die proaktive Analyse des Aschegehalts können Anlageningenieure von der reaktiven Wartung zur vorausschauenden Wartung übergehen. Durch die Kombination des spezifischen anorganischen Profils des Materials mit verschleißfesten Maschinen wird sichergestellt, dass die Ausrüstung ihren vorgesehenen Lebenszyklus erreicht. Durch die Verhinderung vorzeitiger Schraubenverschlechterung werden kostspielige ungeplante Ausfallzeiten vermieden, die Häufigkeit der Bestellung teurer Ersatzteile verringert und die Kapitalrendite Ihrer gesamten Recycling-Infrastruktur maximiert.
| Betriebskostenstelle | Auswirkungen von nicht verwaltetem hohem Aschegehalt | Auswirkungen von verwalteter Asche und optimierten Maschinen |
|---|---|---|
| Energieverbrauch | Hohe Wärmeverschwendung bei inerten Materialien | Optimierte Energie konzentriert sich ausschließlich auf die Polymerschmelze |
| Komponentenlebensdauer | Durch starken Abrieb um bis zu 60 Prozent reduziert | Maximiert durch fortschrittliche Bimetall-Metallurgie |
| Wartungsausfallzeit | Hochreaktive, ungeplante mechanische Ausfälle | Geringe vorausschauende, geplante Wartungsfenster |
| Materialbewertung | Überbezahlung für nicht-polymeres Eigengewicht | Genaue Preisgestaltung basierend auf der tatsächlichen Polymerausbeute |
Der akzeptable Schwellenwert hängt vollständig von der beabsichtigten Endverwendung der recycelten Pellets ab. Bei hochreinen flexiblen Verpackungen, wie zum Beispiel Blasfolien, muss der Aschegehalt typischerweise streng unter 1 bis 2 Prozent bleiben. Höhere Werte führen zu Rissausbreitung und optischen Mängeln in der Folie. Umgekehrt ist für starre Spritzgussanwendungen wie Automobilstoßstangen oder dicke Baumaterialien ein Aschegehalt von 5 bis über 20 Prozent oft völlig akzeptabel. In diesen speziellen Bereichen werden gezielt anorganische Materialien als Füllstoffe eingesetzt, um die Steifigkeit zu erhöhen.
Ein Granulierextruder ist in erster Linie ein Phasenwechsel- und Homogenisierungswerkzeug, kein Reinigungsgerät. Während hochwertige kontinuierliche Siebwechsler und Laserfilter große Makroverunreinigungen wie verstreute Metallflocken oder große Sandpartikel erfolgreich entfernen können, können sie Mikrofüllstoffe nicht entfernen. Chemische Zusatzstoffe wie Calciumcarbonat werden auf mikroskopischer Ebene direkt in die Polymermatrix eingearbeitet und passieren Standardfiltersiebe. Wenn die Asche aus Umweltschmutz stammt, muss sie vor dem Erreichen der Einfüllöffnung des Extruders durch eine aggressive vorgeschaltete Wäsche beseitigt werden.
Anorganische Füllstoffe schmelzen nicht und wirken daher als physikalische Hindernisse im fließenden Polymerstrom. Ein hoher Aschegehalt erhöht typischerweise die Viskosität der Schmelze, was zu einem niedrigeren Schmelzindex führt. Wenn der Aschegehalt von einer Charge zur nächsten stark schwankt, wird Ihr Schmelzindex sehr inkonsistent sein, sodass es für nachgeschaltete Spritzgießer nahezu unmöglich ist, stabile Verarbeitungsparameter aufrechtzuerhalten.
Eine visuelle Inspektion ist für die Bestimmung des Aschegehalts äußerst unzuverlässig. Während Sie möglicherweise offensichtliche Makroverunreinigungen wie Schmutz oder Papieretiketten erkennen, können Sie mikroskopisch kleine chemische Füllstoffe wie Talkum oder Titandioxid, die in die Polymermatrix eingemischt sind, nicht erkennen. Diese unsichtbaren Füllstoffe können bis zu 30 Prozent des Materialgewichts ausmachen. Die einzige genaue Möglichkeit, das tatsächliche anorganische Volumen zu bestimmen, sind standardisierte Verbrennungstests im Labor.
Hartkunststoffe aus der Automobil- oder Haushaltsgeräteindustrie werden häufig mit großen Mengen an anorganischen Füllstoffen hergestellt, um die mechanische Festigkeit zu verbessern. Materialien wie Glasfaser sind von Natur aus abrasiv. Wenn diese Partikel im Extruderzylinder hoher Hitze und extremen Scherkräften ausgesetzt werden, wirken sie als Schleifmittel gegen den Stahl. Wenn Ihre Ausrüstung standardmäßige nitrierte Schrauben verwendet, wird durch diese abrasive Wirkung die gehärtete Schicht schnell abgelöst. Der Übergang zu einer speziellen verschleißfesten Metallurgie ist die einzige empirische Lösung, um diese physikalische Verschlechterung zu stoppen.
Der Aschegehalt ist weit mehr als eine routinemäßige Labormessgröße. Es ist ein wichtiger Indikator für die Materialqualität und ein hochpräzises Vorhersagetool für Maschinenverschleiß. Ganz gleich, ob es sich um stark gefüllte Industriekunststoffe oder unvorhersehbare Post-Consumer-Abfälle handelt: Wenn Sie Ihren genauen Aschegehalt kennen, können Sie Ihren Extrusionsprozess perfekt einstellen.
Durch das Verständnis dessen, was nach der Verbrennung übrig bleibt, können Anlagen fundierte Entscheidungen über den Einkauf von Rohstoffen treffen, ihre Heiz- und Filterparameter optimieren und von reaktiven Reparaturen auf vorausschauende Wartung umstellen. Am wichtigsten ist, dass die Abstimmung des anorganischen Profils Ihres Materials mit den richtigen verschleißfesten Maschinen dafür sorgt, dass Ihr Betrieb profitabel bleibt. Wenn Sie mit einem schnellen Geräteverschleiß oder einer inkonsistenten Pelletqualität aufgrund von Materialien mit hohem Aschegehalt zu kämpfen haben, ist es an der Zeit, Ihre Verarbeitungslinie zu modernisieren. Entdecken Sie die maßgeschneiderten, verschleißfesten Extrusionslösungen bei Jwell Recycling, um genau die Maschinenkonfiguration zu finden, die den individuellen Anforderungen Ihres Materials entspricht.


