
- Alles
- Produktname
- Schlüsselwörter
- Produktmodell
- Produktübersicht
- Produktbeschreibung
- Volltextsuche
 Deutsch


Anzahl Durchsuchen:0 Autor:Site Editor veröffentlichen Zeit: 2026-08-17 Herkunft:Powered


Das Einspeisen von leichten, flauschigen oder sperrigen Kunststoffabfällen in einen Extruder führt häufig zu frustrierenden Verstopfungen. Denken Sie an einen riesigen Haufen weggeworfener Agrarfolie oder Stretchfolie. Wenn Sie versuchen, dieses zu statischer Aufladung neigende Material direkt in einen standardmäßigen Schwerkrafttrichter zu befördern, überbrückt es einfach die Einfüllöffnung. Das Material verkeilt sich, wodurch die Schraube darunter völlig ausgehungert wird.
Ein moderner Schneidverdichter löst diesen präzisen mechanischen Engpass. Es fungiert als ultimatives Vorbereitungswerkzeug vor der Extrusion. Durch die nahtlose Integration dieser Ausrüstung in eine Kunststoffpelletiermaschine können Recyclinganlagen unhandlichen Abfall in einen kontinuierlichen Fluss hochwertiger Pellets umwandeln. Dieser umfassende Leitfaden erklärt genau, wie diese Technologie funktioniert. Wir werden untersuchen, warum es für bestimmte Polymere unerlässlich ist und wie es die Kapitalrendite für Ihre Verarbeitungsvorgänge maximiert.
Um eine Recyclinganlage wirklich zu optimieren, müssen Anlagenmanager den entscheidenden mechanischen Übergang zwischen rohem Sperrmüll und dem thermischen Extrusionsprozess verstehen. Der Fräsverdichter dient in dieser Phase als entscheidende Brücke.
Im Kern handelt es sich bei einem Schneidverdichter um eine spezielle Materialaufbereitungseinheit, die für das mechanische Recycling von Weichkunststoffen konzipiert ist. Physisch besteht es aus einer großen, robusten zylindrischen Trommel. An der Basis dieser Trommel dreht sich ein Hochleistungsrotor, der mit Hochgeschwindigkeitsrotationsblättern ausgestattet ist, kontinuierlich. An den Innenwänden des Zylinders sind feststehende Statorschaufeln befestigt.
In einem modernen, optimierten Aufbau arbeitet diese Trommel nicht isoliert. Es ist physisch in das System integriert und sitzt direkt über der Einfüllöffnung des Extruders. Durch diese strategische Platzierung können Schwerkraft und Zentrifugalkraft zusammenarbeiten. Sie fördern das vorbereitete Material direkt in die Extruderschnecke. Dadurch entfällt die Notwendigkeit zwischengeschalteter Transportmechanismen wie Förderbändern oder Schnecken, die häufig zu Verunreinigungen führen oder einen vorzeitigen Wärmeverlust verursachen.
Der wahre betriebliche Wert eines Schneidverdichters liegt in seiner Doppelfunktionalität. Es fungiert sowohl als dynamischer Puffersilo als auch als aktiver Zwangszuführer. In älteren Recyclingabläufen benötigten Anlagen oft einen separaten Granulator, um die Größe des Kunststoffs zu reduzieren, bevor er in einen Trichter geleitet wird. Durch die Integration des Kompaktors umgeht das System diesen separaten Vorschneideschritt bei vielen Standardabläufen. Der Kompaktor nimmt rohe, unregelmäßig große Abfälle auf, verarbeitet sie zu einer gleichmäßigen Dichte und hält sie in einem Zustand kontinuierlicher kinetischer Bewegung.
Aktuelle Branchenanalysen zeigen einen deutlichen Wandel im mechanischen Recyclingsektor hinsichtlich dieser Art der Integration. Nachhaltigkeitsauflagen zwingen Betriebe dazu, größere Mengen an Post-Consumer-Harzen zu verarbeiten. Diese Materialien sind bekanntermaßen verunreinigt und haben einen sehr unterschiedlichen Feuchtigkeitsgehalt. Infolgedessen ist die Nachfrage nach robusten Vorkonditionierungsgeräten weltweit stark gestiegen. Sich ausschließlich auf thermisches Schmelzen zu verlassen, ist für moderne Hochdurchsatzanforderungen nicht mehr praktikabel. Stattdessen schwenkt der Markt aggressiv auf integrierte Zubereitungseinheiten um. Die Stabilisierung der physikalischen Eigenschaften des Ausgangsmaterials, bevor es die Extruderschnecke berührt, ist heute der Standard zur Gewährleistung eines gleichmäßigen Schmelzedrucks und einer gleichmäßigen Pelletqualität.
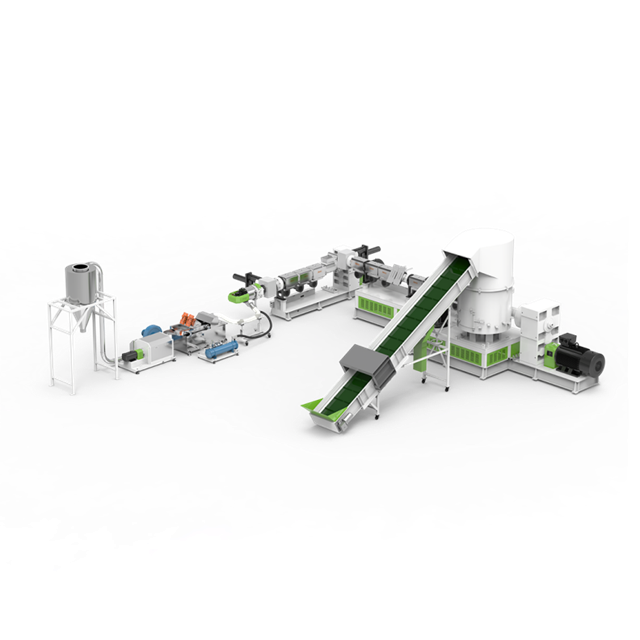
Der Betrieb eines Schneidverdichters erfordert ein komplexes, gleichzeitiges Zusammenspiel von Physik und Thermodynamik. Nachfolgend sind die Kernfunktionen aufgeführt, die es zur Konditionierung des Materials ausführt.
Wenn sperrige Materialien in die Trommel gelangen, werden sie sofort von den Hochgeschwindigkeits-Rotationsmessern erfasst. Der enge Abstand zwischen den rotierenden Messern und den stationären Wandmessern erzeugt eine scherenartige Scherwirkung. Durch dieses kontinuierliche Schneiden werden große, unhandliche Kunststoffstücke in kleinere, gleichmäßige Flocken zerkleinert. Eine gleichmäßige Flockengröße ist absolut entscheidend. Es garantiert eine gleichmäßige Wärmeverteilung während der anschließenden Schmelzphase.
Im Gegensatz zu herkömmlichen Häckslern, die ausschließlich auf scharfen Kanten basieren, nutzt ein Schneidverdichter kinetische Energie. Durch die schnelle Drehung des unteren Rotors entsteht eine starke mechanische Reibung zwischen den Kunststoffflocken selbst sowie an den Stahltrommelwänden. Diese Reibung erzeugt erhebliche Wärme. Es erhöht die Innentemperatur des Kompaktors auf einen Punkt knapp unter der Schmelzschwelle des Polymers. Dieser Erweichungsprozess reduziert die thermische Arbeit, die die Heizbänder des Extruders erfordern, erheblich, ohne die Polymerketten zu zersetzen.
Post-Consumer-Kunststoffe, insbesondere gewaschene Agrarfolien, speichern häufig Oberflächenfeuchtigkeit. Wenn dieses Wasser in den Extruder gelangt, verdampft es. Dies führt zu Schaumbildung, inneren Blasen und Strukturschwächen in den fertigen Pellets. Glücklicherweise verdunstet die durch Reibung verursachte Wärme im Inneren des Verdichters auf natürliche Weise restliche Oberflächenfeuchtigkeit. Normalerweise verträgt es einen Feuchtigkeitsgehalt von bis zu 8 Prozent. Der entstehende Dampf wird oben aus der Trommel abgelassen, wodurch sichergestellt wird, dass nur trockenes Material in die Extrusionsphase gelangt.
Weiche Kunststoffe besitzen von Natur aus eine sehr geringe Schüttdichte. Beispielsweise könnte lose LDPE-Folie eine Schüttdichte von nur 0,03 Gramm pro Kubikzentimeter haben. Die Kombination aus Hitze und Rotationskraft im Inneren des Kompaktors führt dazu, dass diese flauschigen Flocken schrumpfen, sich kräuseln und agglomerieren. Sie verwandeln sich in dichte, schwere Perlen, wodurch sich die Schüttdichte verzehnfacht. Dadurch wird aus einem leichten, schwimmenden Störstoff ein schwerer, gut fließfähiger Feststoff.
Wenn sich die Rotorblätter drehen, erzeugen sie einen starken Zentrifugalwirbel. Dieser Wirbel drückt die neu verdichteten, vorgewärmten Kunststoffkügelchen nach außen und unten. An der Unterseite der Verdichtertrommel befindet sich eine Öffnung, die direkt mit der Extruderschnecke verbunden ist. Die Zentrifugalkraft wirkt wie ein natürlicher, unerbittlicher Zwangsförderer. Es packt das verdichtete Material kontinuierlich fest in die Schneckengänge, um eine maximale Füllkapazität zu gewährleisten.
Nicht alle Kunststoffabfälle erfordern diesen Grad der Vorkonditionierung. Das Verständnis spezifischer Materialeigenschaften ist für die richtige Auswahl der Ausrüstung und die Maximierung Ihrer Kapitalrendite von entscheidender Bedeutung.
Der Schneidverdichter wurde speziell für Materialien entwickelt, denen die Steifigkeit fehlt, um auf natürliche Weise durch einen Standard-Schwerkrafttrichter zu fließen. Zu den profitabelsten Anwendungsfällen zählen Polyethylenfolien wie LDPE-Stretchfolien und dicke landwirtschaftliche Mulchfolien. Es ist gleichermaßen wirksam für Polypropylen-Gewebesäcke, Jumbo-FIBC-Säcke und Industriebast. Bestimmte Arten von EPS-Schaum, die eine sofortige Volumenreduzierung erfordern, lassen sich ebenfalls hervorragend durch dieses System verarbeiten.
Während ein Kompaktor für Standardfolien sehr effizient ist, hat er mechanische Grenzen. Wenn eine Recyclinganlage stark verunreinigte Agrarfolien mit Steinen und schwerem Sand, außergewöhnlich dicke Kunststoffklumpen oder massive, fest verdichtete Ballen verarbeitet, führt die direkte Einführung in einen Verdichter dazu, dass die Messer vorzeitig stumpf werden oder der Motor abgewürgt wird.
In diesen Hochleistungsszenarien müssen die Einrichtungen als ersten Schritt einen speziellen Ein Häcksler arbeitet mit niedriger Drehzahl und enormem Drehmoment. Es wurde speziell dafür entwickelt, zähe Ballen auseinanderzureißen und die anfängliche Größenreduzierung zu bewältigen, ohne dass es zu Verklemmungen kommt. Sobald der Schredder die schweren Ballen in handliche grobe Stücke zerkleinert, kann das Material zur Feinaufbereitung, Erwärmung und Verdichtung in den Schneidverdichter gefördert werden. Kunststofffolienzerkleinerer einsetzen.
Um den wahren Wert eines integrierten Systems zu verstehen, müssen Anlageningenieure es mit herkömmlichen Zuführmethoden vergleichen. In der folgenden Tabelle sind die betrieblichen Unterschiede aufgeführt.
| Feature: | Cutter Compactor Integrated Line | Traditioneller Trichter + Schneckenzerkleinerer | + Direktzufuhr |
|---|---|---|---|
| Beste Materialpassform | Leichte Folien, gewebte Taschen, Bast | Starres Mahlgut, schwere Flocken | Riesige Ballen, dicke Plastikklumpen |
| Risikoüberbrückung | Null. Die Zentrifugalkraft fördert aktiv Material. | Hoch. Flauschiger Film verstopft leicht den Hals. | Mäßig. Hängt von der Schrottgröße ab. |
| Vorheizfähigkeit | Exzellent. Verwendet Bewegungsreibung, um Kunststoff weicher zu machen. | Keiner. Der Extruder erledigt 100 % der thermischen Arbeit. | Keiner. Material dringt kalt ein. |
| Energieeffizienz | Hoch. Reduziert die Belastung der Extruderheizungen und des Motors. | Niedrig. Zum Schmelzen von kaltem Kunststoff ist eine hohe Scherbeanspruchung erforderlich. | Medium. Gute Größenreduzierung, aber keine thermische Vorbereitung. |
Investitionen in integrierte Maschinen erfordern ein klares Verständnis der damit verbundenen betrieblichen Verbesserungen. Ein Schneidverdichter wirkt sich direkt auf die mechanische Stabilität und die Ausgabequalität der gesamten Linie aus.
Brückenbildung ist ein berüchtigter Fehlermodus in Standard-Trichtersystemen. Es entsteht, wenn leichte Kunststoffe ineinandergreifen und eine Kuppel über dem Trichterhals bilden. Das Material unterhalb der Brücke fällt in die Schnecke, das Material darüber bleibt jedoch hängen, wodurch der Extruder trocken läuft. Da das Material in einem Kompaktor verdichtet und durch rotierende Messer ständig bewegt wird, kann es nicht ineinandergreifen. Der Zentrifugalwirbel garantiert eine positive, kontinuierliche Zufuhr und beseitigt diesen Engpass vollständig.
Die Extruderkapazität wird streng davon bestimmt, wie effektiv die Schneckengänge gefüllt sind. Bei der Zuführung von loser Folie ist die Schnecke größtenteils mit Luft gefüllt. Dies führt zu geringem Durchsatz und starken Leistungsschwankungen. Durch die Zufuhr verdichteter Perlen mit hoher Dichte direkt aus dem Verdichter werden die Schneckengänge mit festem Polymer statt mit Luft gefüllt. Empirische Daten aus Anlagenmodernisierungen zeigen, dass diese gleichmäßige Beschickung die Produktionskapazität maximiert und im Vergleich zu Standard-Schnecken-Zwangsbeschickungsvorrichtungen häufig zu einer Leistungssteigerung von 20 bis 30 Prozent führt.
Der Polymerabbau ist ein großes Problem beim mechanischen Recycling. Wenn ein Extruder zu viel arbeiten muss, um kalte, starre Kunststoffe zu schmelzen, entsteht eine übermäßige Scherspannung. Durch diese Scherbeanspruchung werden die Molekülketten des Kunststoffs physikalisch zersetzt, was zu spröden Pellets von geringer Qualität führt. Da der Schneidverdichter das Material nahe an seinem Schmelzpunkt vorwärmt, benötigt die Extruderschnecke deutlich weniger Scherkraft, um eine homogene Schmelze zu erreichen. Dadurch bleibt die Molekularstruktur erhalten, was zu stärkeren, hochwertigeren Recyclingpellets führt, die einen Premium-Marktpreis erzielen.
Investitionen in Recyclingmaschinen erfordern eine sorgfältige Bewertung der technischen Spezifikationen und der Betriebslebensdauer. Bei der Bewertung einer Kunststoffpelletierlinie, die mit einem integrierten Schneidverdichter ausgestattet ist, müssen Facility Manager über den ursprünglichen Kaufpreis hinaussehen. Die tatsächlichen Betriebskosten werden durch die Wartungsintervalle und die Fähigkeit des Systems, eine konstante Leistung aufrechtzuerhalten, bestimmt.
Die Schneidmesser sind die am stärksten beanspruchten Komponenten innerhalb des Kompaktors. Da sie für die gleichzeitige Zerkleinerung und Erzeugung von Reibung verantwortlich sind, wirkt sich ihre Haltbarkeit direkt auf die finanzielle Leistung aus. Minderwertige Klingen verschleißen schnell, was zu einem Rückgang der Reibungserzeugung führt. Wenn die Reibung sinkt, wird das Material nicht ausreichend vorgewärmt, was den Extruder dazu zwingt, härter zu arbeiten.
Priorisieren Sie bei der Bewertung eines Systems hochwertige Klingen, die aus speziellen Werkzeugstählen wie D2, SKD11 oder H13 geschmiedet sind. Diese Legierungen bieten eine außergewöhnliche Verschleißfestigkeit. Pelletierlinien der Spitzenklasse bieten typischerweise Verarbeitungskapazitäten von 300 bis 1000 Kilogramm pro Stunde, unterstützt durch robuste Extruderschneckendurchmesser zwischen 85 mm und 160 mm. Bewerten Sie außerdem die Ergonomie der Maschine. Systeme, die mit hydraulischen Öffnungsmechanismen für die Verdichtertrommel ausgestattet sind, reduzieren den Arbeitsaufwand für das routinemäßige Schärfen oder Auswechseln der Messer erheblich.
Das grundlegende Funktionsprinzip eines Schneidverdichters beruht auf Wärme. Wenn die Temperatur im Inneren der Trommel jedoch den spezifischen Schmelzpunkt des Polymers überschreitet, schmilzt der Kunststoff vollständig. Es verklumpt zu einem festen Block und verursacht einen katastrophalen Maschinenstau.
Um dies zu verhindern, sind ausgefeilte Temperaturkontrollmechanismen unabdingbar. Suchen Sie nach Systemen mit automatischer Wassereinspritzung. Im Inneren der Trommel installierte Thermoelemente überwachen kontinuierlich die Materialtemperatur. Nähert sich der kritische Grenzwert, sprüht das System automatisch einen präzisen Wassernebel in die Trommel. Das Wasser verwandelt sich sofort in Dampf, absorbiert enorme Mengen an Wärmeenergie und kühlt das Material schnell wieder in einen sicheren, verdichteten Zustand ab.
Der Motor, der die Rotorblätter antreibt, ist einer der Hauptenergieverbraucher einer Anlage. Bei älteren Systemen läuft der Motor unabhängig vom Extruderstatus häufig mit einer festen Drehzahl, was zu Energieverschwendung führt. Moderne Geräte nutzen Frequenzumrichter oder intelligente Wechselrichter, um eine synchronisierte Rückkopplungsschleife zu erstellen.
Ein intelligenter Wechselrichter überwacht kontinuierlich die elektrische Stromstärke der Extruderschnecke. Wenn der Extruder leer läuft, beschleunigt der Inverter den Kompaktor, um mehr Material zuzuführen. Wenn sich die Schnecke hingegen der maximalen Kapazität nähert, bremst der Wechselrichter den Verdichter ab. Dieses intelligente Drehmomentmanagement verhindert ein Abwürgen des Motors, reduziert Leistungsspitzen und sorgt für einen stabilen, stoßfreien Schmelzedruck.
Ein Schneidverdichter ist weit mehr als ein optionales Zubehör. Es ist das Herzstück der Materialaufbereitung für weiche Kunststoffe. Es überbrückt erfolgreich die mechanische Lücke zwischen sperrigem, unvorhersehbarem Abfall und reibungsloser, kontinuierlicher Extrusion. Die Aufrüstung auf ein integriertes System ist eine der profitabelsten Entscheidungen, die eine Recyclinganlage treffen kann. Es reduziert die Arbeitskosten drastisch und maximiert gleichzeitig den Durchsatz und die Pelletqualität. Wenn Sie bereit sind, Trichterbrücken zu beseitigen und Ihre Produktion zu skalieren, erkunden Sie die fortschrittlichen Extrusionstechnologien und wählen Sie unter https://www.jwell-recycling.com die richtige Marke und die richtigen Produkte aus, um ein System an Ihre spezifischen Materialströme anzupassen.
Während beide Maschinen die Größe des Plastikmülls reduzieren, sind ihre Funktionen unterschiedlich. Ein Kunststofffolienzerkleinerer ist eine Hochleistungsmaschine mit niedriger Geschwindigkeit und hohem Drehmoment, die für die Primärzerkleinerung konzipiert ist. Es zerreißt große Ballen oder stark verunreinigte Materialien in grobe Stücke, erhitzt oder verdichtet sie jedoch nicht. Im Gegensatz dazu ist ein Schneidverdichter eine Hochgeschwindigkeits-Aufbereitungsmaschine, die unmittelbar vor dem Extruder angeordnet ist. Es nimmt lose, leichte Abfälle auf und schneidet, erhitzt, trocknet und führt sie gleichzeitig der Extruderschnecke zu, um einen stabilen Schmelzprozess zu gewährleisten.
Ja, bis zu einem gewissen Grad. Die Hochgeschwindigkeitsrotation der Klingen erzeugt intensive mechanische Reibung und erzeugt erhebliche Wärme, die auf natürliche Weise Oberflächenfeuchtigkeit verdunstet. Ein gut konzipierter Kompaktor kann gewaschene Folien mit einer Restfeuchte von bis zu 8 Prozent effektiv verarbeiten. Wenn das Material jedoch stark durchnässt ist, wird die Reibungswärme vollständig durch das Kochen des Wassers verbraucht, anstatt den Kunststoff zu erhitzen, wodurch eine Verdichtung verhindert wird. Für stark gesättigte Materialien muss vor dem Kompaktor ein spezieller Zentrifugaltrockner eingesetzt werden.
Der Wartungsplan variiert je nach der abrasiven Beschaffenheit des Materials, dem Verschmutzungsgrad und der metallurgischen Qualität der Klingen. Die Verarbeitung relativ sauberer LDPE-Folie mit Klingen aus hochwertigem Werkzeugstahl erfordert typischerweise ein Schärfen alle 300 bis 600 Stunden Dauerbetrieb. Ein Rückgang der Leistungsdichte oder ein unerklärlicher Anstieg des Energieverbrauchs weisen in der Regel auf stumpfe Rotorblätter hin. Die Implementierung eines strengen vorbeugenden Wartungsplans wird die Lebensdauer der gesamten Pelletierungslinie drastisch verbessern.
Nein, und es wurde speziell entwickelt, um dies zu vermeiden. Ziel ist es, den Kunststoff durch Reibung auf seinen Erweichungspunkt vorzuwärmen, wodurch er schrumpft und sich zu popcornähnlichen Perlen verdichtet. Wenn der Kunststoff in der Trommel vollständig schmilzt, verschmilzt er zu einer festen Scheibe, wodurch der Motor blockiert und die Einfüllöffnung blockiert wird. Um dies zu verhindern, sind Kompaktoren mit automatischen Temperatursensoren und Wassereinspritzsystemen ausgestattet, die das Material sofort abkühlen, wenn es sich der kritischen Schmelzschwelle nähert.
Es verbessert den gesamten spezifischen Energieverbrauch, indem es die thermische Arbeit vom Extruder verlagert. In einem herkömmlichen Trichtersystem müssen die Schnecken- und Zylinderheizungen des Extruders 100 Prozent der mechanischen Scherung und Erwärmung übernehmen, die zum Schmelzen von kaltem Kunststoff erforderlich sind. Beim Einsatz eines Kompaktors gelangt das Material bereits vorgewärmt und hochverdichtet in den Extruder. Dadurch wird die Scherbeanspruchung und Drehmomentbelastung des Extrudermotors drastisch reduziert, sodass das System pro verbrauchter Kilowattstunde Strom mehr Kilogramm Kunststoff verarbeiten kann.
Über das Schärfen der Messer hinaus umfasst die routinemäßige Wartung die Inspektion der Hauptrotorlager und die Sicherstellung, dass die automatischen Wassereinspritzdüsen frei von Verstopfungen bleiben. Bediener müssen außerdem wöchentlich den Abstand zwischen den rotierenden und stationären Messern überprüfen. Die Einhaltung eines engen, präzisen Spalts ist für eine effiziente Scher- und Reibungserzeugung von entscheidender Bedeutung. Lose Abstände führen zu einer schlechten Verdichtung und zu starken Extrudervorschüben.
Im Allgemeinen nein. Schneidverdichter sind ausdrücklich für weiche Materialien mit geringer Schüttdichte konzipiert, die nicht durch Schwerkraft zugeführt werden können. Starre Kunststoffe wie zerdrückte Flaschen oder dicke Rohre besitzen bereits eine hohe Schüttdichte und fließen problemlos in einen Standard-Extrudertrichter. Wenn schwere, starre Flocken durch einen Schneidverdichter laufen, führt dies zu übermäßigem Verschleiß der Messer und einer drastischen Überlastung des Rotormotors. Starre Materialien eignen sich besser für herkömmliche Granulatoren und die direkte Schneckenbeschickung.


