
- Alles
- Produktname
- Schlüsselwörter
- Produktmodell
- Produktübersicht
- Produktbeschreibung
- Volltextsuche
 Deutsch


Anzahl Durchsuchen:0 Autor:Site Editor veröffentlichen Zeit: 2026-08-03 Herkunft:Powered


Eine häufige Frustration bei der Kunststoffherstellung ist die Entdeckung von Blasen, Hohlräumen oder Oberflächenfehlern im extrudierten Endprodukt, gerade wenn eine große Charge fertiggestellt ist. Beim Schmelzen von Kunststoffen sind eingeschlossene Umgebungsgase, Restfeuchtigkeit und flüchtige Chemikalien unvermeidlich. Dies gilt insbesondere für stark hygroskopische Materialien oder recycelte Post-Consumer-Abfälle. Wenn diese eingeschlossenen Substanzen nicht behandelt werden, beeinträchtigen sie die strukturelle Integrität und die visuelle Ästhetik der Polymerschmelze erheblich.
Die technische Standardlösung für dieses allgegenwärtige Problem ist die Vakuumentgasung. fungiert als kritischer Extraktionsprozess in einer modernen Diese Technologie Es entfernt schädliche Verunreinigungen, bevor das Polymer überhaupt den Düsenkopf erreicht. Durch die gewaltsame Entfernung dieser Verunreinigungen können Hersteller stark verunreinigte Abfälle in hochwertige Harze umwandeln.Kunststoff-Granuliermaschine und rettet die Qualität der Schmelze.
Dieser Artikel untersucht die empirischen Mechanismen der Vakuumtechnologie in der Extrusion. Wir werden detailliert beschreiben, welche Verunreinigungen durch Vakuumentgasung entfernt werden und wie der thermodynamische Prozess auf molekularer Ebene funktioniert. Darüber hinaus erklären wir, warum die Auswahl entsprechend konstruierter Geräte für die Aufrechterhaltung einer gleichbleibenden Produktionsqualität und Betriebseffizienz von entscheidender Bedeutung ist.
Bei der Vakuumentgasung wird ein negativer Atmosphärendruck direkt auf das geschmolzene Polymer ausgeübt. Ingenieure erreichen dies, indem sie spezielle Entlüftungsöffnungen in den schweren Stahlzylinder des Extruders einarbeiten. Während viskoser Kunststoff an diesen Zonen vorbeifließt, saugt eine externe Pumpe eingeschlossene Luft, Feuchtigkeit und flüchtige Gase kraftvoll ab. Es zieht sie vollständig aus dem System heraus. Dadurch wird sichergestellt, dass die Polymermatrix dicht und rein ist, bevor die Schnecke sie durch die Extrusionsdüse schiebt.
Im Inneren des Extruderzylinders weist die rotierende Schnecke unterschiedliche geometrische Zonen zum Zuführen, Komprimieren, Schmelzen und Dosieren auf. Die eigentliche Entgasung erfolgt in einem hochspezialisierten Bereich, der sogenannten Dekompressionszone. Dabei wird der Wurzeldurchmesser der Schraube schlagartig tiefer. Durch diese vorübergehende Entlastung des enormen Drucks können eingeschlossene flüssige Substanzen schnell zu Gasen expandieren.
Genau über dieser Dekompressionszone befindet sich die Vakuumentlüftung. Die Schmelze rollt und faltet sich über die tiefen Schneckengänge und legt dabei ständig neue Oberflächenbereiche frei. Gleichzeitig saugt die Vakuumpumpe die expandierten Gase ab. Bediener, die in der Nähe der Maschine stehen, können häufig das deutliche rhythmische Zischen der Pumpe hören, die diese Dämpfe absaugt. Währenddessen setzt das geschmolzene Polymer seine Vorwärtsbahn sicher in der letzten Dosierzone fort.
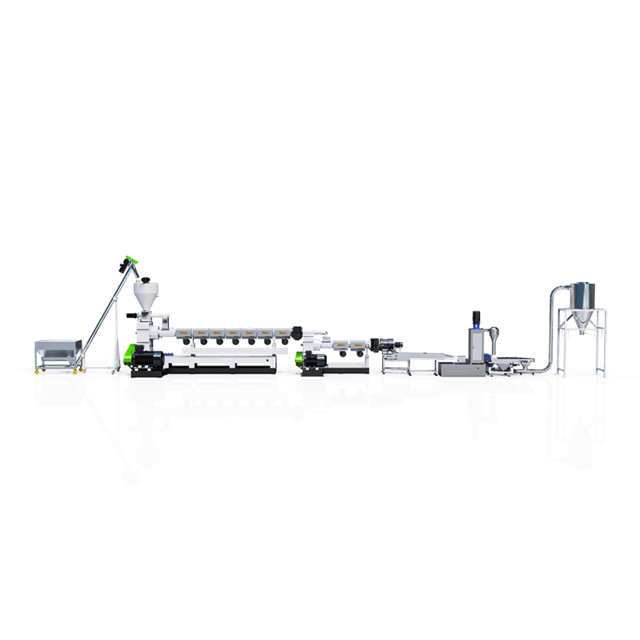
Die Hauptfunktion der Vakuumzone ist die intensive Reinigung. Je nach Einsatzstoff enthält die Schmelze unterschiedlichste Verunreinigungen. Bei extremen Extrusionstemperaturen gehen diese Verunreinigungen in einen gasförmigen Zustand über.
Derzeit erlebt die globale Recyclingbranche einen massiven Wandel hin zu Standards der Kreislaufwirtschaft. Verarbeiter sehen sich immer strengeren Anforderungen an geruchlose, für den Kontakt mit Lebensmitteln geeignete Harze großer Verbrauchermarken gegenüber. Dieses branchenweite Upgrade macht eine hocheffiziente Entgasung absolut entscheidend. Die standardmäßige atmosphärische Entlüftung kann die heute geforderten strengen Emissionsgrenzwerte einfach nicht einhalten. Die fortschrittliche Vakuumextraktion ist heute die wichtigste Methode zur Aufbereitung von geringwertigem Abfall in hochwertige, konforme Materialien.
Feuchtigkeit bleibt der häufigste Feind der Kunststoffextrusion. Hygroskopische Polymere nehmen auf natürliche Weise Wasser direkt aus der umgebenden Atmosphäre auf. Darüber hinaus enthalten recycelte Flocken häufig Restwasser aus industriellen Waschstraßen. Wenn diese Kunststoffe über ihren Schmelzpunkt hinaus erhitzt werden, verdampft die innere Feuchtigkeit schnell zu Hochdruckdampf. Das Vakuumsystem verdampft kontinuierlich und entzieht diesem Wasserdampf. Ohne Extraktion reagiert überhitztes Wasser chemisch mit den Polymerketten. Dies führt zu einem katastrophalen Zusammenbruch, der als Hydrolyse bezeichnet wird.
Neben festen Kunststoffflocken oder Rohpellets gelangt zwangsläufig auch Umgebungsluft in den Trichter des Extruders. Ein Großteil dieser Luft entweicht während der anfänglichen Kompressionsphase durch die Einfüllöffnung zurück. Allerdings bleibt ein erheblicher Teil im viskosen geschmolzenen Kunststoff hängen. Die Vakuumentgasungszone zieht diesen eingeschlossenen Sauerstoff kraftvoll aus der Matrix. Die Entfernung von Sauerstoff ist lebenswichtig. Seine Anwesenheit bei hohen Temperaturen führt zu Oxidation, was zu thermischem Abbau, Sprödigkeit und starker Vergilbung des Kunststoffs führt.
Bei der Herstellung von Neukunststoffen gelingt es einigen chemischen Bausteinen nicht, sich zu langen Polymerketten zu verbinden. Diese nicht umgesetzten Monomere bleiben in der festen Kunststoffstruktur eingeschlossen. Unter der hohen Hitze der Sekundärextrusion verflüchtigen sie sich. Darüber hinaus sind moderne Kunststoffabfälle häufig mit Druckfarben, Klebstoffen und aggressiven Reinigungsmitteln bedeckt. Diese Oberflächenverunreinigungen verdampfen zu komplexen Lösungsmittelgasen. Durch die Vakuumentgasung werden diese chemischen Dämpfe effektiv aufgefangen und so verhindert, dass gefährliche Emissionen in die Produktionsanlage gelangen.
Die Effizienz des Entgasungsprozesses bestimmt direkt die kommerzielle Durchführbarkeit und Rentabilität des extrudierten Produkts. Werden Schadstoffe nicht entfernt, entstehen unmittelbare finanzielle Verluste.
Wenn in der Schmelze eingeschlossene Gase verbleiben, werden sie durch den Düsenkopf gedrückt. Während der Kunststoff im Wasserbad abkühlt und sich verfestigt, bleiben diese Gaseinschlüsse dauerhaft im Inneren eingeschlossen. Dadurch entstehen Hohlräume und innere Blasen. In strukturellen Anwendungen wie tragenden Rohren wirken diese mikroskopisch kleinen Hohlräume als Spannungskonzentratoren. Infolgedessen verringern sie die Zugfestigkeit und Schlagfestigkeit des Endprodukts drastisch, was zu einem vorzeitigen mechanischen Versagen führt.
Während innere Blasen die Festigkeit beeinträchtigen, verursachen austretende Gase, die an die Oberfläche gelangen, verheerende kosmetische Mängel. Die häufigsten Erscheinungsformen sind Spreizflecken oder Silberstreifen. Diese länglichen, frostig wirkenden Linien beeinträchtigen die Oberflächenbeschaffenheit und optische Klarheit des Kunststoffs. Bei verbraucherorientierten Produkten führt eine unzureichende Entgasung zu sofortiger Chargenausschleusung und massiver Materialverschwendung.
Feuchtigkeit und Sauerstoff verursachen unsichtbare chemische Schäden. Wenn Wasser unter großer Hitze mit geschmolzenem, hygroskopischem Kunststoff reagiert, werden die langen Polymerketten buchstäblich durchtrennt. Durch diese Molekulargewichtsreduzierung sinkt die Grenzviskosität des Kunststoffs. Das Material wird unglaublich spröde. Eine effiziente Vakuumentgasung bewahrt die ursprüngliche molekulare Architektur und stellt sicher, dass der recycelte Kunststoff mechanische Eigenschaften behält, die mit denen von Neumaterialien vergleichbar sind.
Die Verarbeitung starrer Kunststoffe wie Polypropylen, Polyethylen und ABS stellt einzigartige Entgasungsherausforderungen dar. Dies gilt insbesondere für den Umgang mit Post-Consumer-Abfällen aus Elektronikgehäusen oder Haushaltsbehältern.
Starre Kunststoffflocken tragen eine bemerkenswert große Menge an Oberflächenverunreinigungen. Rückstände von Reinigungsmitteln, Papieretikettenfasern und dicke Schichten Siebdruckfarbe bleiben oft auch nach gründlichem Waschen am Polymer haften. Wenn diese stark verunreinigten Flocken in den Extruder gelangen, erzeugen sie eine große Menge flüchtiger Gase. Herkömmliche Single-Vent-Systeme sind durch diesen plötzlichen Dampfeinstrom schnell überfordert.
Um diese anspruchsvollen Materialien effektiv zu verarbeiten, verlassen sich Werksleiter auf ein spezielles Pelletiersystem für Hartkunststoffe . Diese fortschrittlichen Extrusionsanlagen nutzen robuste, zweistufige Vakuumentgasungskonfigurationen. Indem die Schmelze mehreren aufeinanderfolgenden Vakuumzonen ausgesetzt wird, extrahiert das Gerät selbst die am tiefsten eingebetteten flüchtigen Bestandteile. Reale technische Daten zeigen, dass Zweizonensysteme mit L/D-Verhältnissen von 36:1 oder höher dichte, schwere und völlig porenfreie Pellets produzieren. Diese Premium-Pellets werden problemlos den nachgeschalteten Spritzgussmaschinen zugeführt.
Die Optimierung einer Extrusionslinie erfordert ein grundlegendes Verständnis der thermodynamischen Prinzipien, die die Vakuumzone bestimmen. Es ist ein empfindliches Gleichgewicht zwischen Hitze, Druck und Maschinendesign.
Durch künstliches Absenken des Umgebungsdrucks um einen Stoff wird dessen Siedepunkt gesenkt. Durch Anlegen eines tiefen Vakuums, typischerweise zwischen 20 und 200 mbar Absolutdruck, an die Dekompressionszone zwingt der Extruder eingeschlossene Feuchtigkeit dazu, schnell in Dampf zu verdampfen. Dies geschieht selbst dann, wenn die Schmelztemperatur allein sie bei normalem Atmosphärendruck nicht zum Sieden bringen würde. Die Pumpe saugt diesen Dampf dann kontinuierlich ab.
Der Einsatz schlecht gewarteter Vakuumsysteme führt zu schwerwiegenden betrieblichen Engpässen. Eine Überflutung der Entlüftung ist ein frustrierendes Problem, wenn geschmolzener Kunststoff versehentlich in den Vakuumanschluss gesaugt wird. Dies erfordert, dass die Bediener die Produktion unterbrechen und gehärteten Kunststoff manuell aus den Rohrleitungen meißeln. Eine Entlüftungsüberflutung tritt normalerweise auf, wenn die Schneckenkonstruktion vor der Dekompressionszone keinen ordnungsgemäßen Schmelzverschluss schafft.
Darüber hinaus kondensieren extrahierte Wachse und Dämpfe wieder zu klebrigen Flüssigkeiten, wenn sie in die Vakuumleitungen des Kühlers gelangen. Diese unvermeidliche Kondensation verstopft Vakuumfilter. Moderne Extrusionslinien wirken dem entgegen, indem sie fortschrittliche Wasserring-Vakuumpumpen verwenden, die mit automatischen Spülsystemen ausgestattet sind, wodurch die Ausfallzeiten aufgrund manueller Wartung drastisch reduziert werden.
Bei Kaufentscheidungen muss die spezifische Konstruktion des Entgasungssystems Vorrang haben und nicht nur die Gesamtmaschinenleistung. Eine hohe Kapitalrendite hängt von der Abstimmung der Maschinen auf Ihr spezifisches Material ab.
Die Wirksamkeit eines Vakuumsystems hängt vollständig von der Geometrie der Extruderschnecke ab. Eine ausgereifte Schnecke sorgt für eine dichte dynamische Abdichtung des geschmolzenen Kunststoffs direkt vor der Entlüftung. Diese entscheidende Dichtung verhindert, dass das Vakuum Umgebungsluft aus der Einfüllöffnung zurücksaugt. Käufer müssen sicherstellen, dass der Hersteller maßgeschneiderte Schneckenprofile anbietet, die sorgfältig auf das Schmelzverhalten ihrer Zielpolymere zugeschnitten sind.
| Materialtyp | Verunreinigungsgrad | Empfohlene Entgasungseinrichtung | Wichtiger technischer Vorteil |
|---|---|---|---|
| Sauberes Neuharz | Sehr niedrig | Einzelne atmosphärische Entlüftung | Kostengünstig, verhindert grundlegende Lufteinschlüsse. |
| Gewaschene Agrarfolien | Mittel (hohe Feuchtigkeit) | Schneidverdichter + Einzelvakuum | Reibungsvortrocknung kombiniert mit Tiefenvakuumextraktion. |
| Starre Post-Consumer-Flocken | Hoch (Tinten, Etiketten, Chemikalien) | Zweistufiges Vakuumsystem | Bewältigt große Gasmengen und verhindert eine Überflutung der Entlüftungsöffnungen. |
Extrusion ist eine unerbittliche Wissenschaft. Minderwertige Maschinen weisen häufig generische Schneckenkonstruktionen und leistungsschwache Vakuumsysteme auf. Dies führt zu einer ständigen Überflutung der Entlüftung und zu minderwertigen Pellets. Die Investition in eine hochmoderne Kunststoffpelletieranlage garantiert den Zugang zu erstklassiger Technik. Integrierte Schneidverdichtersysteme nutzen beispielsweise Reibungswärme, um nasse Filme vorzutrocknen, bevor sie überhaupt die Extruderschnecke erreichen. Dadurch wird die Belastung der nachgeschalteten Vakuumpumpe deutlich reduziert. Hochwertige Maschinen führen direkt zu einem höheren Durchsatz, geringeren Fehlerraten und einem profitableren Betrieb.
Die Vakuumentgasung gilt als der unbesungene Held des Kunststoffextrusionsprozesses. Durch die kraftvolle und kontinuierliche Entfernung von Feuchtigkeit, eingeschlossener Umgebungsluft und schädlichen flüchtigen organischen Verbindungen rettet diese Technologie die physikalische und chemische Integrität der Polymerschmelze. Letztendlich hängen Qualität, Festigkeit und ästhetischer Wert Ihres endgültigen recycelten Pellets vollständig von der Effizienz dieses Extraktionsprozesses ab.
Kämpfen Sie derzeit mit porösen Pellets, aufgeplatzten Oberflächen oder ungleichmäßiger Materialfestigkeit? Die Aufrüstung Ihrer Ausrüstung mit optimierten Schneckenprofilen und fortschrittlicher, mehrstufiger Vakuumtechnologie ist der definitivste Weg, diese Mängel zu beseitigen. Entdecken Sie unser komplettes Angebot an fortschrittlichen Recyclinglösungen bei Jwell Recycling, um die genaue Gerätekonfiguration zu finden, die auf Ihre spezifischen Materialanforderungen zugeschnitten ist.
Ja, aber dies ist im Allgemeinen nur für sehr saubere, vollständig trockene Neumaterialien sinnvoll, die beim Schmelzen keine flüchtigen Gase erzeugen. Bei der Verarbeitung recycelter, stark bedruckter oder hygroskopischer Materialien ist ein Vakuumentgasungssystem unbedingt erforderlich, um schwerwiegende strukturelle und kosmetische Mängel zu vermeiden.
Die Anforderungen variieren je nach dem jeweiligen Polymer und seinem Verschmutzungsgrad. Typische Industrieextruder arbeiten jedoch bei einem Absolutdruck von 20 bis 200 mbar. Dieser Bereich sorgt für genügend Unterdruck, um Feuchtigkeit effektiv abzudampfen, ohne so aggressiv zu sein, dass die viskose Polymerschmelze in die Entlüftungsleitungen gezogen wird.
Während die thermodynamischen Grundprinzipien identisch bleiben, erfordern starre Kunststoffe im Allgemeinen eine viel aggressivere Entgasung. Aufgrund höherer Materialdurchsätze und des häufigen Vorhandenseins von Resten von Waschchemikalien oder dicker Tinte nutzen starre Recyclingsysteme häufig zweistufige Vakuumkonfigurationen, um das erhöhte Gasvolumen zu bewältigen.
Eine Entlüftungsüberschwemmung ist ein Symptom für ein größeres Prozessungleichgewicht. Die Ursache hierfür ist in der Regel ein falsches Zylindertemperaturprofil, ein falsches Schneckendesign, das keine ordnungsgemäße Schmelzversiegelung schafft, oder einfach eine Überbeschickung der Maschine. Die Umrüstung auf Maschinen mit einem materialspezifischen Schneckenprofil ist der effektivste Weg, dieses hartnäckige Problem zu lösen.
Übermäßiger Unterdruck kann das geschmolzene Polymer mit Gewalt nach oben in die Entlüftungsöffnung ziehen. Dies führt zu einer sofortigen Überflutung der Entlüftungsöffnungen, was zu verstopften Leitungen, beschädigten Vakuumpumpen und unerwarteten Maschinenstillständen führt. Eine ordnungsgemäße Druckregulierung ist für einen stabilen Betrieb von entscheidender Bedeutung.
Wartungspläne hängen stark vom Ausgangsmaterial ab. Bei stark bedruckten oder gewaschenen recycelten Kunststoffen sollten Betreiber die Filter der Wasserringpumpe täglich überprüfen und reinigen. Für die Verarbeitung sauberer Industrieabfälle sind möglicherweise nur wöchentliche Sichtprüfungen und eine Grundspülung erforderlich.


