
- Alles
- Produktname
- Schlüsselwörter
- Produktmodell
- Produktübersicht
- Produktbeschreibung
- Volltextsuche
 Deutsch


Anzahl Durchsuchen:0 Autor:Site Editor veröffentlichen Zeit: 2026-08-11 Herkunft:Powered


Betreten Sie noch heute jede Produktionsfläche mit hohem Volumen. Sie werden schnell merken, dass die Standardausrüstung mit komplexen Polymermatrizen große Probleme hat. Der Einsatz von handelsüblichen Maschinen führt häufig zu einer starken Materialverschlechterung, unregelmäßigen Ausbeuten und vorzeitigem mechanischem Versagen. Führende Hersteller von Doppelschneckenextrudermaschinen fungieren als strategische technische Partner und nicht als bloße Ausrüstungslieferanten. Sie passen jede einzelne Komponente vom Einfülltrichter bis zum nachgeschalteten Schneidmechanismus individuell an. Diese sorgfältige Technik stellt sicher, dass die Maschinen perfekt auf die einzigartigen rheologischen Eigenschaften Ihrer spezifischen Formulierung abgestimmt sind.
Die Kunststoffindustrie befindet sich derzeit in einem massiven Wandel. Aufgrund strenger globaler Nachhaltigkeitsauflagen verlagern die Verarbeiter stark auf Post-Consumer-Harze und fortschrittliche Biopolymere. Dieser Makrotrend führt zu einem schwerwiegenden Verarbeitungsengpass. Standardmaschinen fehlt einfach die spezifische Drehmomentdichte und Entgasungskapazität, die erforderlich sind, um schwankende Feuchtigkeitsgehalte in recycelten Materialien zu bewältigen. Infolgedessen verzeichnet der Markt einen starken Anstieg der Nachfrage nach hochspezialisierten Extrusionsanlagen, die speziell für Kreislaufwirtschaftsmodelle und technische Verbundwerkstoffe entwickelt wurden.
Unterschiedliche Materialien erfordern hochspezifische Verarbeitungsumgebungen. Hochgefüllte Kunststoffe erfordern ein aggressives Mischen, ohne die Fassauskleidung zu zerstören. Wärmeempfindliche Biokunststoffe erfordern eine genaue Temperaturkontrolle und niedrige Scherraten, um einen katastrophalen thermischen Abbau zu vermeiden.
Wenn Großserienbetriebe für die industrielle Kunststoffgranulierung auf nicht angepasste Maschinen angewiesen sind , stoßen sie auf kostspielige Hindernisse. Bediener haben häufig mit inkonsistenten Schmelzetemperaturen, schlechter Additivverteilung und Düsenstößen zu kämpfen. Die Anpassung löst dieses Problem direkt auf der Engineering-Ebene. Sie berechnen jede einzelne Variable, einschließlich Verweilzeit, Scherrate, Entgasungskapazität und Kühleffizienz. Dieser Ansatz reduziert den Materialabfall drastisch und senkt den Energieverbrauch pro Kilogramm. Letztendlich verlängert es die Lebensdauer der Geräte und sorgt für eine schnelle Kapitalrendite.
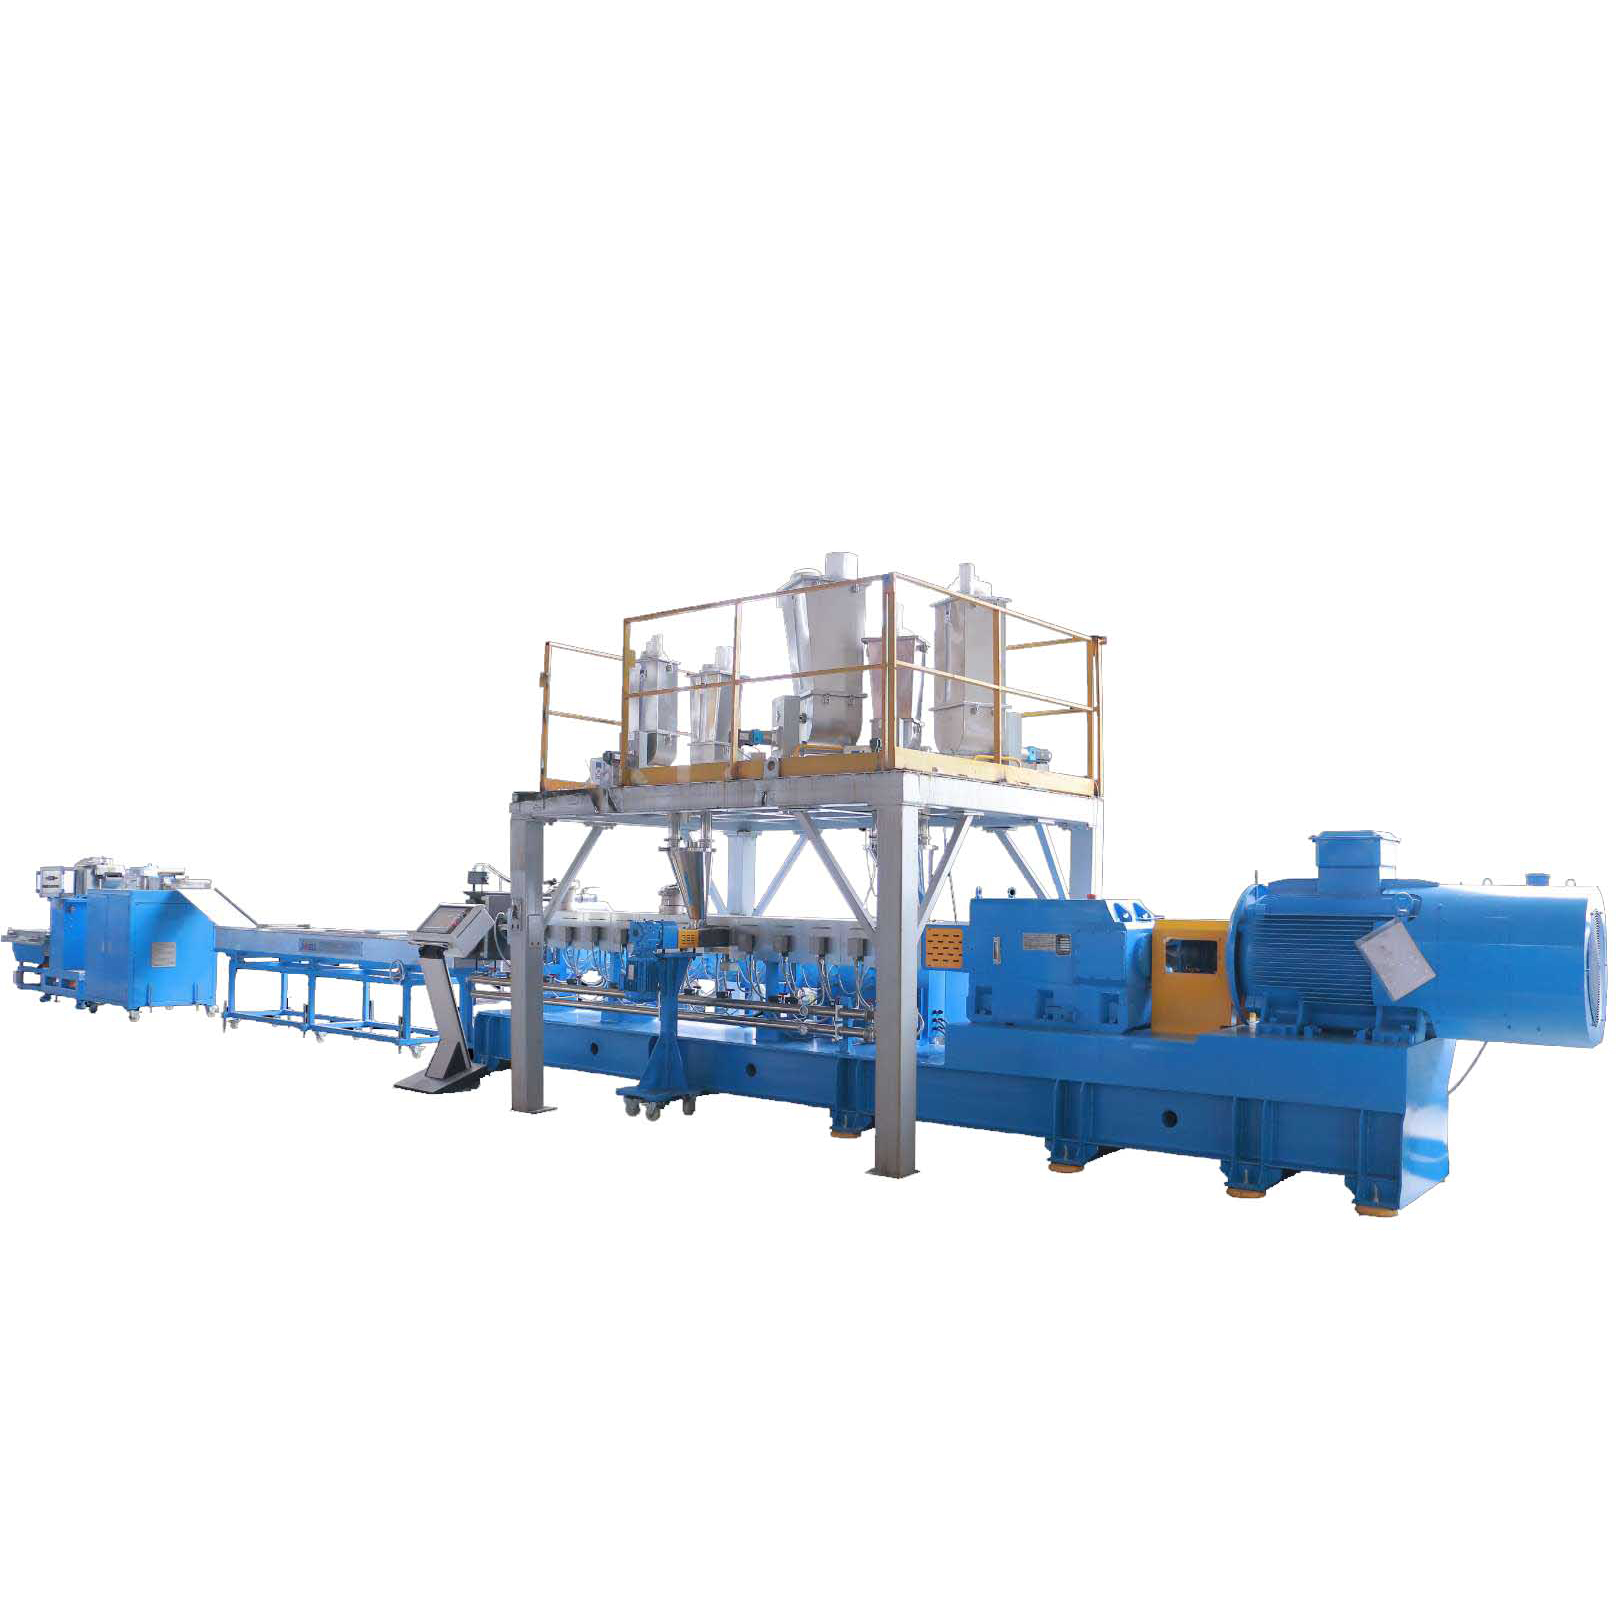
Der mechanische Kern eines jeden Doppelschneckenextruders ist seine Schnecken- und Zylinderkonfiguration. Diese innere Geometrie basiert auf einem mitrotierenden, vollständig ineinandergreifenden Prinzip und bestimmt den gesamten Compoundierungsprozess.
Im Gegensatz zu herkömmlichen Einschneckenextrudern sind Doppelschneckenprofile von Natur aus modular. Sie verwenden präzisionsgefertigte Elemente, die auf eine Keilwelle geschoben werden. Sie wählen bestimmte Elemente basierend auf der erforderlichen Scher- und Mischintensität aus. Förderelemente nutzen unterschiedliche Steigungen, um Material effizient voranzutreiben. Breitere Teilungen ermöglichen eine hohe Aufnahmemenge in der Einzugszone. Engere Abstände bauen unmittelbar vor dem Würfel einen wesentlichen Druck auf. Knetblöcke dienen als primäre Mischwerkzeuge. Durch die Einstellung des Versatzwinkels der Knetscheiben wird das dispersive Mischen mit dem verteilenden Mischen perfekt ausgeglichen.
Das Verhältnis von Länge zu Durchmesser bestimmt die Verweilzeit und den verfügbaren physischen Verarbeitungsraum. Sie ändern die Lauflänge einfach durch Hinzufügen oder Entfernen modularer Abschnitte. Längere Verhältnisse im Bereich von 40 bis 52 werden für komplexe Prozesse wie reaktive Extrusion oder mehrstufige Entgasung gebaut. Kürzere Verhältnisse zwischen 24 und 32 zielen auf wärmeempfindliche Materialien wie PVC ab. Bei diesen kürzeren Aufbauten wird eine längere Hitzeeinwirkung minimiert, um einen irreversiblen Polymerabbau zu verhindern.
Stellen Sie sich vor, Sie verarbeiten eine Charge aus 30 Prozent glasfaserverstärktem Polyamid. Ein normaler nitrierter Lauf würde innerhalb weniger Monate deutliche Riefenbildung aufweisen. Die Verarbeitung abrasiver Füllstoffe erfordert eine robuste Metallurgie. Hersteller passen die Konstruktionsmaterialien der Zylinderauskleidungen und Schneckenelemente individuell an, um vorzeitigem Verschleiß vorzubeugen.
| Primäre Eigenschaft | des Metallurgietyps, | am besten für |
|---|---|---|
| Nitrierter Stahl | Standard-Oberflächenhärte, hohe Wirtschaftlichkeit. | Ungefüllte oder leicht gefüllte Standardpolymere. |
| Bimetalllegierungen | Hohe Verschleißfestigkeit mit dicker schützender Innenschicht. | Schleifmittel wie 15 bis 30 Prozent Glasfaser oder Talk. |
| Pulvermetallurgie | Extremer Verschleiß und hohe Korrosionsbeständigkeit. | Stark abrasive Umgebungen mit mehr als 40 Prozent Glasfaser. |
Über das Fass hinaus hängt die Prozessstabilität vollständig von der Einführung des Rohmaterials ab. Eine inkonsistente Zuführung führt zu Druckspitzen, Stößen am Düsenkopf und Produkten, die nicht den Spezifikationen entsprechen.
Volumetrische Dosierer liefern Material ausschließlich auf Basis der Schneckengeschwindigkeit. Natürliche Schwankungen der Schüttdichte führen hier zu gravierenden Dosierungsfehlern. Zur Präzisionscompoundierung integrieren die Anlagen maßgeschneiderte gravimetrische Differenzialdosierer. Diese fortschrittlichen Systeme messen das exakte Materialgewicht und passen die Schneckengeschwindigkeit in Echtzeit an, um einen einwandfreien Massendurchsatz aufrechtzuerhalten. Dieses Maß an Individualisierung ist für Formulierungen mit engen Toleranzen wie Kunststoffe in medizinischer Qualität nicht verhandelbar.
Nicht alle Materialien überleben den Haupteinzugsschacht. Ingenieure bearbeiten spezielle Öffnungen für seitliche Zuführungen und Flüssigkeitseinspritzöffnungen weiter stromabwärts. Seitenzuführungen führen zerbrechliche Materialien wie Glasfasern oder hitzeempfindliche Flammschutzmittel ein. Ihre Einspeisung in eine bereits geschmolzene Polymermatrix verringert die Scher- und Verweilzeit. Dadurch bleibt die Faserintegrität perfekt erhalten. Flüssigkeitseinspritzöffnungen führen Farbstoffe oder reaktive Wirkstoffe direkt in die unter Druck stehende Schmelze ein.
Die Verwaltung des thermischen Profils und die Extraktion flüchtiger Stoffe sind die nächsten kritischen Hürden. Diese Funktionen erfordern eine präzise Anpassung auf der Grundlage der Wärmeleitfähigkeit und des Eigenfeuchtigkeitsgehalts.
Jeder modulare Zylinderabschnitt fungiert als unabhängige Temperaturzone. Standardkonfigurationen verwenden Heizelemente aus Aluminiumguss. Technische Hochtemperaturkunststoffe erfordern Gusskupferheizungen oder Keramikbänder, um extremen thermischen Belastungen standzuhalten. Interne Kühlkanäle wirken der enormen inneren Reibung entgegen, die durch Prozesse mit hoher Scherung entsteht. Systeme zirkulieren entweder enthärtetes Wasser oder Thermoöl, um zu verhindern, dass die Schmelzetemperatur die Zersetzungsschwelle überschreitet.
Feuchtigkeit und eingeschlossene Luft müssen zwangsweise abgesaugt werden, um strukturelle Hohlräume im Endprodukt zu verhindern. Hersteller positionieren einzelne oder mehrere Vakuumentgasungszonen entlang des Zylinders. Bei stark hygroskopischen Materialien wie PET sorgen Tiefenvakuumsysteme gepaart mit maßgeschneiderten Kondensationsfallen für eine blasenfreie Ausgabe.
Der Extruder schmilzt und mischt, aber nachgeschaltete Geräte bestimmen die Lebensfähigkeit des Endprodukts. Der Übergang von einer unter Druck stehenden Schmelze zu einem gleichmäßigen Pellet erfordert eine synchronisierte Technik.
Der Düsenkopf ist der kritische Übergangspunkt. Benutzerdefinierte Strömungskanäle, die mithilfe der numerischen Strömungsmechanik entwickelt wurden, beseitigen tote Stellen. Wenn das Polymer stagniert, zersetzt es sich und verursacht schwarze Flecken im Endprodukt. Spezielle Siebwechsler ermöglichen es dem Bediener, Verunreinigungen herauszufiltern, ohne den Produktionsprozess jemals zu unterbrechen.
Die Festigkeit und Klebrigkeit der Polymerschmelze bestimmen die Schneidmethode. Durch die Wahl der richtigen Konfiguration der Kunststoffpelletiermaschine wird die richtige Pelletgeometrie und Schüttdichte sichergestellt. Hersteller bieten drei Hauptkonfigurationen an.
Um eine kontinuierliche Produktion sicherzustellen, muss das gesamte System harmonisch funktionieren. Eine vollständig synchronisierte Doppelschnecken-Pelletierlinie ermöglicht es dem Hauptsteuerungssystem, die Schneidgeschwindigkeit in Echtzeit anzupassen. Dies gewährleistet trotz geringer Fördermengenschwankungen eine gleichmäßige Pelletabmessung.
Mechanische Teile sorgen für physische Leistungsfähigkeit, aber Software sorgt für Konsistenz. Bei handelsüblichen Panels fehlt die granulare Rezepturverwaltung, die moderne Compoundieranlagen erfordern.
Stellen Sie sich den Wechsel von einem Polypropylen mit hoher Fließfähigkeit zu einer hochviskosen ABS-Mischung vor. Anstelle einer manuellen Neukalibrierung führt eine benutzerdefinierte Schnittstelle die Umstellung sofort durch. Anpassungen umfassen mehrsprachige Unterstützung, mehrstufigen Benutzerzugriff und einen umfangreichen Rezeptspeicher. Dadurch wird verhindert, dass allgemeine Bediener Kernparameter ändern, und menschliche Fehler werden minimiert.
In der modernen Fabrikhalle ist es überflüssig, sich auf manuelle Parameterprüfungen zu verlassen. Kundenspezifische Extruder nutzen intelligente Sensoren, um den Druck, die Temperatur und das Motordrehmoment der Schmelze kontinuierlich zu überwachen. Die lückenlose Übertragung dieser Daten ermöglicht eine vorausschauende Wartung. Das frühzeitige Erkennen eines allmählichen Drehmomentanstiegs verhindert katastrophale Ausfälle in der Produktionsmitte.
Die Doppelschneckenextrusion erstreckt sich über sehr unterschiedliche Branchen. Führende Hersteller entwickeln Lösungen, die vollständig auf spezifischen thermischen und Scherempfindlichkeiten basieren.
Die Masterbatch-Produktion erfordert eine außergewöhnliche Mischung. Wenn Pigmente agglomerieren, weist das Endprodukt Farbschlieren auf. Maßgeschneiderte Schneckenprofile mit Intensivknetblöcken zerkleinern diese Agglomerate effektiv. Schnelle Reinigungsmöglichkeiten wie schnell öffnende Düsenköpfe und selbstreinigende Schrauben minimieren Kreuzkontaminationen bei häufigen Farbwechseln.
Die Verarbeitung von Post-Consumer-Harz erfordert spezielle Setups mit hohem Drehmoment. Extruder der Hochleistungsserie verfügen über spezifische Drehmomentfunktionen, die für zähe Schmelzen ausgelegt sind. Wenn recyceltes PET Hitze und Feuchtigkeit ausgesetzt wird, zersetzt es sich schnell. Spezialisierte Extruder mit hohem Drehmoment und mehrstufigen Hochvakuum-Entlüftungssystemen entziehen Feuchtigkeit aggressiv. Dadurch entfällt häufig eine energieintensive Vortrocknung. Biokunststoffe erfordern einen völlig anderen Ansatz. Optimierte Innenkühlung und Schneckenprofile mit geringer Scherung schmelzen das Polymer sanft, ohne seine empfindliche Molekülkette zu zerstören.
Die Auswahl eines Ausrüstungslieferanten ist eine strategische Kapitalentscheidung, die sich auf die jahrzehntelange Produktion auswirkt. Schauen Sie über den anfänglichen Preis hinaus und bewerten Sie die technische Tiefe.
Bewerten Sie zunächst die internen Engineering-Fähigkeiten. Ein zuverlässiger Hersteller nutzt fortschrittliche 3D-Modellierung und rheologische Simulation, um ein individuelles Schneckendesign zu prüfen, bevor er Metall schneidet.
Zweitens: Fordern Sie ein umfassendes Prüflabor. Kaufen Sie niemals eine Compoundierlinie auf der Grundlage theoretischer Berechnungen. Führen Sie physische Versuche mit Ihren tatsächlichen Rohstoffen durch. Überprüfen Sie die Durchsatzraten und die endgültige Pelletqualität auf Extrudern im Pilotmaßstab, bevor Sie einen Vertrag unterzeichnen.
Überprüfen Sie abschließend die After-Sales-Infrastruktur. Kundenspezifische Maschinen erfordern eine spezielle Wartung. Überprüfen Sie Garantiebedingungen, Reaktionszeiten und Ersatzteilverfügbarkeit. Ein robustes globales Servicenetzwerk minimiert längere Produktionsunterbrechungen.
Die individuelle Anpassung Ihres Doppelschneckenextruders verbessert die Leistung, reduziert Materialverschwendung und stimmt die mechanischen Komponenten perfekt auf Ihre Verarbeitungsanforderungen ab. Dadurch verlagert sich die Dynamik von einem einfachen Gerätekauf hin zu einer langfristigen Engineering-Partnerschaft. Standardmaschinen können dieses Maß an Zuverlässigkeit einfach nicht bieten. Wenn Sie bereit sind, Ihre Produktionsfläche zu modernisieren, wenden Sie sich noch heute an ein Expertenteam, um eine maßgeschneiderte Extrusionslinie zu konfigurieren, die genau Ihren Materialspezifikationen entspricht und Ihre betriebliche Effizienz steigert.
Die Vorabinvestitionen für eine kundenspezifische Maschine können je nach spezialisierter Metallurgie und fortschrittlichen Automatisierungsmodulen um 15 bis 30 Prozent höher ausfallen. Der Return on Investment wird jedoch schnell erreicht. Maßgeschneiderte Maschinen reduzieren die Materialausschussrate drastisch, optimieren den Energieverbrauch und sorgen für eine höhere kontinuierliche Betriebszeit. Dies senkt letztendlich die Gesamtkosten pro Kilogramm produzierter Pellets.
Nein. Einschneckenextruder können zwar über kundenspezifische Schneckengeometrien verfügen, ihnen fehlt jedoch grundsätzlich die inhärente Modularität von Doppelschneckensystemen. Doppelschneckenextruder verwenden segmentierte Schneckenelemente, die auf einer Keilwelle gleiten. Dadurch können Ingenieure die Misch-, Förder- und Knetzonen völlig neu konfigurieren, wenn sich die Produktionsanforderungen ändern.
Der Herstellungszeitraum für eine vollständig maßgeschneiderte Extrusions- und nachgeschaltete Pelletierungslinie liegt im Allgemeinen zwischen 12 und 24 Wochen. Dieser Zeitrahmen umfasst die anfängliche Entwicklungsphase, die Beschaffung spezieller, verschleißfester Legierungen, die präzise CNC-Bearbeitung und umfassende Werksabnahmetests vor dem Versand.
Ja, das ist ein Hauptvorteil einer modularen Plattform. Wenn sich Ihre Materialrezepturen ändern, können Hersteller neue Schneckenelemente liefern, um das Scherprofil zu ändern. Sie können das Fass mit zusätzlichen seitlichen Einfüllöffnungen nachrüsten oder den nachgeschalteten Pelletierkopf aufrüsten, ohne eine komplett neue Maschine kaufen zu müssen.
Wenn ein kundenspezifischer Doppelschneckenextruder mit spezialisierter Metallurgie konstruiert und einer ordnungsgemäßen vorausschauenden Wartung unterzogen wird, arbeitet er routinemäßig 15 bis 20 Jahre lang effizient. Der Austausch modularer Verschleißteile wie Schneckenelemente und Zylinderauskleidungen verlängert die Lebensdauer der Kernmaschine erheblich.
Die Verarbeitung hochgefüllter Compounds erfordert höchste Verschleißfestigkeit. Ingenieure lösen dieses Problem, indem sie den Lauf mit Bimetalllegierungen oder pulvermetallurgischen Materialien auskleiden. Sie verwenden außerdem spezielle verschleißfeste Beschichtungen auf den Schneckenelementen, um vorzeitiges Riefen zu verhindern und präzise Toleranzen im Laufe der Zeit aufrechtzuerhalten.


