
- Alles
- Produktname
- Schlüsselwörter
- Produktmodell
- Produktübersicht
- Produktbeschreibung
- Volltextsuche
 Deutsch


Anzahl Durchsuchen:0 Autor:Site Editor veröffentlichen Zeit: 2026-09-21 Herkunft:Powered


Beim Rundgang durch eine große Verbundwerkstoff-Produktionsanlage entdeckt man eine verborgene Goldgrube: Holz-Kunststoff-Verbundwerkstoffschrott. Doch die gemeinsame Entsorgung von Holz und Kunststoff in einer Standard-Recyclinganlage ist ein Rezept für eine Katastrophe. Eine schlechte Vorbereitung zerstört Verarbeitungsmaschinen und beeinträchtigt die Qualität der fertigen Pellets erheblich. In dieser technischen Komplettlösung erläutern wir die genauen Betriebskontrollen, die für die sichere Verarbeitung dieses anspruchsvollen Materials erforderlich sind, um eine maximale Rendite Ihrer industriellen Recyclinginvestition zu gewährleisten.
Der globale Verbundwerkstoffmarkt ist in den letzten zwei Jahrzehnten explodiert. Derzeit erleben wir eine massive Welle von Terrassendielen und Verkleidungen der ersten Generation, die das Ende ihrer Lebensdauer erreichen. Marktanalysten deuten auf einen starken Branchenumschwung hin. Der regulatorische Druck und die volatilen petrochemischen Kosten zwingen Hersteller dazu, Recyclingsysteme mit geschlossenem Kreislauf einzuführen. Wiederaufbereitung ist nicht mehr nur eine grüne Initiative; Es ist eine entscheidende Überlebenstaktik zur Aufrechterhaltung der Gewinnmargen.
Durch die Umleitung von Verbundschrott auf Deponien verringert der Bausektor seinen ökologischen Fußabdruck erheblich. Im Gegensatz zu Standardholz verhindert die Polymermatrix, die das Holzmehl einkapselt, den natürlichen Abbau. Die Rückumwandlung von Verschnitt und Post-Consumer-Abfällen in verwertbares Granulat verlängert den Lebenszyklus dieser Materialien. Dadurch schützen sich die Einrichtungen vor Lieferkettenschocks und sind weniger auf die Preise für Neuharze angewiesen.
Bevor Schrott auf die Messer trifft, ist das Sortieren Ihre erste Verteidigungslinie. Post-Consumer-Terrassendielen bergen brutale Gefahren. Abgebrochene verzinkte Schrauben, verrostete Nägel und eingebetteter Kies sind häufige Übeltäter in Fabrikhallen.
Stellen Sie sich einen einzelnen Stahlbügel vor, der an der Sortierlinie vorbeirutscht. Dieses Metall wird die gehärteten Stahlmesser eines Granulators sofort zerbrechen oder einen Extruderzylinder stark beschädigen. Eine strenge visuelle Inspektion in Kombination mit einer automatisierten Erkennung ist obligatorisch. Überband-Magnetabscheider müssen fein kalibriert sein, um Eisenmetalle aufzufangen. Hochempfindliche Wirbelstromsysteme verarbeiten Aluminium- und Messingverunreinigungen.
Darüber hinaus bewahren Polymerverträglichkeitsprüfungen ganze Chargen vor dem Ruin. WPC mischt Holzmehl mit einem Basisharz wie Polyethylen, Polypropylen oder Polyvinylchlorid. Das Mischen von Abfällen auf Polyethylenbasis mit Platten auf Polyvinylchloridbasis führt zu einer starken chemischen Zersetzung. Die stark unterschiedlichen Schmelzpunkte führen zu spröden, nutzlosen Klumpen, die nachgeschaltete Geräte verstopfen.
Holzfasern entziehen der Luft aktiv Feuchtigkeit. Wenn Terrassendielenreste in einem Garten liegen und Regen ausgesetzt sind, quillt die innere organische Matrix mit Wasser auf. Sogar in Innenräumen gelagerter Produktionsschrott nimmt mit der Zeit Umgebungsfeuchtigkeit auf.
Das direkte Einfüllen von nassem Material in ein heißes Fass ist ein Anfängerfehler. Durch die starke Hitze wird eingeschlossene Feuchtigkeit sofort verdampft. Unter hohem Druck bilden sich in der Polymerschmelze Dampftaschen. Wenn der Kunststoff aus dem Düsenkopf austritt, dehnt sich dieser Dampf heftig aus. Die Folge sind starke Schaumbildung, poröse Strukturen und sehr spröde Granulate.
Um dies zu verhindern, müssen Techniker einen Feuchtigkeitsanalysatortest durchführen. Das strenge Ziel besteht darin, den Feuchtigkeitsgehalt auf unter 1,5 Prozent zu senken. Um dies zu erreichen, müssen die zerkleinerten Flocken durch industrielle Entfeuchtungstrockner geleitet werden. Bei Verbundwerkstoffen auf Polyethylenbasis liegen die Temperaturen bei etwa 85 Grad Celsius, um Wasser zu verdampfen, ohne das empfindliche Holzmehl zu verbrennen.
| Materialzustand | Extrusionsverhalten | Endgültige Pelletqualität |
|---|---|---|
| Feuchtigkeit über 3 Prozent | Heftige Ausgasungen, starke Druckspitzen, Schmelzschwall | Geschäumt, hochporös, strukturell spröde |
| Feuchtigkeit unter 1,5 Prozent | Stabiler Schmelzefluss, gleichmäßiger Düsendruck, reibungslose Förderung | Dichte, glatte Oberfläche, hohe Zugfestigkeit |
Standard-Kunststoffgranulatoren ersticken an Verbundmaterialien. WPC ist außergewöhnlich dicht und stark abrasiv. Das Pressen dicker Terrassendielen in einen leichten Brecher führt zu verstopften Motoren, schnellem Messerverschleiß und explosiven Staubwolken.
Ingenieure wissen, dass eine konsequente Größenreduzierung die nachgelagerte Stabilität bestimmt. Der Einsatz eines speziellen Zerkleinerers für Holz-Kunststoff-Verbundwerkstoffe ist nicht verhandelbar. Diese Hochleistungseinheiten verfügen über ein V-förmiges Rotordesign und ein enormes Drehmoment, um dichte Bretter sauber zu schneiden und eine vorhersehbare Vorschubgeschwindigkeit zu gewährleisten.
Bevor Sie den Startknopf drücken, führen Sie ein mechanisches Audit durch. Überprüfen Sie die rotierenden und stationären Messer. Stumpfe Kanten pulverisieren statt zu schneiden und erzeugen gefährlichen Feinstaub statt verwendbarer 10-mm-Flocken. Überprüfen Sie den Ausgabebildschirm auf Haarrisse. Stellen Sie abschließend sicher, dass der pneumatische Staubabsaugzyklon ein ausreichendes Vakuum erzeugt, da überschüssiges Holzpulver im Extruder verbrennt.
Nicht jeder Schrott hat das gleiche Rezept. Ein Standardzaunprofil enthält möglicherweise 60 Prozent Holzmehl, während ein Strukturpfosten eher zu einer 50:50-Teilung tendiert.
Die Verarbeitung einer Charge mit hohem Holzanteil erfordert niedrigere Temperaturprofile und andere Schneckengeschwindigkeiten als eine Charge mit hohem Polymeranteil. Beim Umgang mit Post-Consumer-Strömen stellt die Durchführung eines Aschegehaltstests eine zuverlässige Basislinie dar. Durch diesen Schritt entfällt das Rätselraten bei der Einstellung der Maschinenparameter.
Durch mechanisches Recycling werden Polymerketten unweigerlich abgebaut und Naturfasern geschwächt. Die Bediener müssen abwägen, ob beim Pelletieren frische chemische Zusatzstoffe dosiert werden sollen. Die Zugabe von mit Maleinsäureanhydrid gepfropften Polymeren fungiert als Haftvermittler und stellt die lebenswichtige Verbindung zwischen hydrophilem Holz und hydrophobem Kunststoff wieder her. Nachfüllende Schmierstoffe verringern die innere Reibung und schützen das Holz vor Verbrennungen durch starke Scherung.
Verbundwerkstoffe besitzen einzigartige thermische Empfindlichkeiten. Erhöhen Sie die Hitze auf über 200 Grad Celsius, und das Bio-Mehl verbrennt. Diese Karbonisierung verdunkelt das Produkt und zerstört seine Zugfestigkeit.
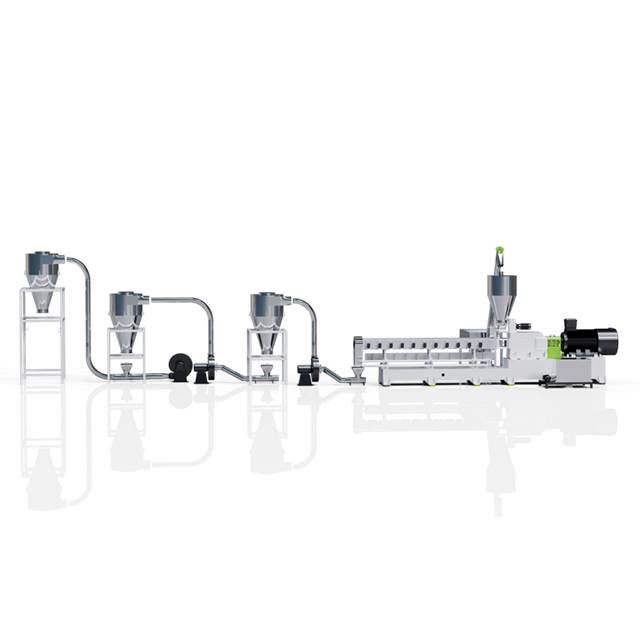
Bevor Sie die Linie beschicken, kalibrieren Sie die Temperaturzonen entlang eines speziellen WPC-Doppelschneckenextruders . Halten Sie den Einfüllschacht kühl, um eine Brückenbildung zu vermeiden. Erhöhen Sie die Wärme durch die Kompressionszonen schrittweise, basierend auf dem spezifischen Schmelzpunkt des Harzes. Durch den Einsatz präziser Thermoelementsensoren wird sichergestellt, dass das thermische Profil genau innerhalb des Betriebsfensters bleibt.
Als nächstes validieren Sie die Vakuumentgasungseinheit. Selbst richtig getrocknete Flocken setzen unter starker Scherung flüchtige organische Verbindungen frei. Überprüfen Sie die Vakuumentlüftungsöffnungen auf verkohlte Verstopfungen. Eine robuste Pumpe, die einen Unterdruck von etwa -0,08 MPa aufrechterhält, ist unerlässlich, um Restdampf vor dem Düsenkopf abzusaugen und so Hohlräume im Endprodukt zu verhindern.
Überprüfen Sie abschließend den hydraulischen Siebwechsler. Mikroskopischer Schmutz und ungeschmolzene Anteile verstopfen die Düse, wenn das mehrschichtige Siebpaket beeinträchtigt wird. Eine saubere Filterung verhindert gefährliche Gegendruckspitzen und stark inkonsistente Pelletabmessungen.
Das Überspringen der Zerkleinerungsphase bei niedriger Geschwindigkeit ist ein klassischer Fehler. Bediener versuchen manchmal, massive, starre Bretter direkt in Hochgeschwindigkeitsmühlen einzuspeisen. Das quälende Schleifgeräusch, das darauf folgt, ist das Geräusch von Drehmomentüberlastungen und brechenden Messern. Verwenden Sie einen Zweiwellenzerkleinerer immer, um massive Profile zunächst in handliche Stücke zu zerkleinern.
Ein weiterer schwerwiegender Fehler besteht darin, dass man sich auf einen Ein-Schrauben-Aufbau verlässt. Diesen Maschinen fehlt die dispersive Mischleistung, die erforderlich ist, um Holzfasern vollständig einzukapseln. Der Industriestandard fordert gleich- oder gegenläufige Doppelschneckensysteme, um eine homogene Schmelze ohne thermischen Abbau zu erreichen.
Das Ignorieren von abrasivem Verschleiß kostet Tausende. Kieselsäure und Lignin wirken wie Sandpapier auf die Fasswände. Die Vernachlässigung routinemäßiger Abstandsmessungen zwischen den Schneckengängen und dem Zylinder führt zu massiven Einbußen bei der Fördereffizienz. Beim Mischen von Tropfen muss das Gerät professionell gewartet werden.
Bei der Anschaffung industrieller Recyclinggeräte ist es erforderlich, über das Datenblatt hinauszuschauen und die realen Belastungen zu verstehen. Bei der Bewertung einer Kunststoff-Granuliermaschine für diese spezielle Anwendung sollten Sie sich stark auf das Getriebe und die Metallurgie konzentrieren.
Die steife Viskosität holzgefüllter Schmelzen erzeugt einen extremen Radialschub. Ein Hochleistungsgetriebe mit unabhängiger Ölkühlung ist zwingend erforderlich, um einen vorzeitigen Lagerausfall zu verhindern. Standardmäßig nitrierte Schrauben werden durch Reibung schnell ausgewaschen. Bestehen Sie auf Bimetallschrauben, die mit Wolframkarbidlegierungen beschichtet sind, um eine lange Lebensdauer zu gewährleisten.
Vermeiden Sie für die Abkühlphase Wasserringgranulatoren. Sie führen unerwünschte Feuchtigkeit direkt wieder in das fertige Granulat ein. Ein luftgekühlter Planschneider gepaart mit sofortiger Zyklonabscheidung ist die beste Wahl für organische Verbundwerkstoffe. Die Investition in eine vollständig integrierte, schlüsselfertige Linie von einem einzigen Hersteller gewährleistet einen synchronisierten Durchsatz und beseitigt Probleme bei der Softwarekommunikation.
Eine objektive Messung validiert Ihren gesamten Prozess. Recyceltes Granulat muss strenge Kriterien erfüllen, bevor es wieder in den primären Herstellungskreislauf gelangt.
Die Beherrschung der Wiederaufbereitung von Verbundwerkstoffen ist eine hochtechnische Disziplin. Es erfordert eine aggressive Feuchtigkeitskontrolle, eine sorgfältige Sortierung und ein präzises Wärmemanagement. Jede Betriebskontrolle wirkt sich direkt auf die strukturelle Lebensfähigkeit des endgültigen Granulats aus.
Letztendlich hängt die Qualität der Produktion von der Leistungsfähigkeit der Maschinen ab. Der Einsatz spezieller, verschleißfester Ausrüstung verhindert katastrophale Ausfallzeiten und sorgt für ein hochfestes, homogenes Produkt. Facility Manager sollten ihre aktuellen Linien anhand dieser Benchmarks überprüfen. Durch die Umrüstung auf speziell entwickelte Doppelschneckensysteme können Unternehmen ihre Recyclingziele erreichen und erhebliche Gewinne in der Kreislaufwirtschaft erzielen. Sind Sie bereit, Ihre Einrichtung zu modernisieren? Entdecken Sie bei Jwell Recycling leistungsstarke Extrusions- und Zerkleinerungslösungen, um Ihre betriebliche Effizienz zu maximieren und Ihren Gewinn zu sichern.
Nein. Herkömmlichen Maschinen fehlen die Hochleistungsgetriebe, abriebfesten Bimetallschnecken und die fortschrittliche Vakuumentgasung, die für holzgefüllte Verbundwerkstoffe erforderlich sind. Bei Verwendung von Standardgeräten werden die Naturfasern typischerweise verbrannt und die Schrauben innerhalb von Monaten zerstört. Für einen sicheren Betrieb sind spezielle Doppelschneckenaufbauten unbedingt erforderlich.
Dieser Defekt ist direkt auf übermäßige Feuchtigkeit zurückzuführen, die in den Rohflocken eingeschlossen ist, oder auf eine verstopfte Vakuumentgasungsöffnung am Extruder. Da Naturfasern wie Schwämme wirken, verwandelt sich die Umgebungsfeuchtigkeit im Fass in Hochdruckdampf. Die richtige Vortrocknung und die Aufrechterhaltung eines starken Vakuums sind Ihre unmittelbaren Abhilfemaßnahmen.
Bediener sollten gleichmäßige Flocken im Bereich von 8 mm bis 12 mm anstreben. Diese spezifische Abmessung gewährleistet eine stabile, kontinuierliche volumetrische Zuführung. Zu große Brocken bilden Brücken im Trichter und verursachen Drehmomentspitzen, während zu großer Feinstaub unter Scherbeanspruchung sofort verbrennt.
Das Mischen verschiedener Basispolymere, wie zum Beispiel das Mischen von Polyethylenplatten mit Polyvinylchloridresten, ist ein schwerwiegender Fehler. Chemische Unverträglichkeiten zerstören den Schmelzfluss und beeinträchtigen die mechanische Festigkeit der Charge. Allerdings ist das Mischen verschiedener Farben desselben Grundharzes für dunkle oder interne Strukturanwendungen durchaus akzeptabel.
Effektives Recycling beginnt mit der Entfernung von Metallverunreinigungen, gefolgt von einer zweistufigen Zerkleinerung mithilfe eines langsam laufenden Schredders und eines Hochleistungsbrechers. Die resultierenden Flocken müssen auf einen Feuchtigkeitsgehalt von unter 1,5 Prozent getrocknet werden, bevor sie in einem speziellen Doppelschneckenextruder verarbeitet werden, der mit luftgekühlter Pelletierungstechnologie ausgestattet ist.
Das optimale Temperaturprofil hängt stark vom Basispolymer ab, im Allgemeinen muss es jedoch unter 200 Grad Celsius bleiben, um ein Anbrennen der Holzfasern zu verhindern. Bei Verbundwerkstoffen auf Polyethylenbasis liegen die Zylindertemperaturen typischerweise zwischen 160 und 190 Grad Celsius und steigen vom Einfüllstutzen bis zum Düsenkopf allmählich an.


