
- Alles
- Produktname
- Schlüsselwörter
- Produktmodell
- Produktübersicht
- Produktbeschreibung
- Volltextsuche
 Deutsch


Anzahl Durchsuchen:0 Autor:Site Editor veröffentlichen Zeit: 2026-10-04 Herkunft:Powered


Da die weltweite Kunststoffnachfrage weiterhin rasant ansteigt, hat sich Recycling von einem nebensächlichen Umweltaspekt zu einer milliardenschweren industriellen Notwendigkeit entwickelt. Doch trotz dieses boomenden Marktes haben unzählige Einrichtungen immer noch Schwierigkeiten, Abfälle effizient und profitabel zu verarbeiten. Die aktuelle Branchenlandschaft zeigt einen massiven Wandel, der durch strenge globale Vorschriften für recycelte Post-Consumer-Inhalte verursacht wird. Anlagen müssen Abfälle präziser als je zuvor verarbeiten. Die Kernlösung für diesen betrieblichen Engpass liegt in der fortschrittlichen Extrusionstechnologie. Durch die Beherrschung der Maschinen im Herzen des Prozesses können Werksleiter inkonsistente Rohstoffe in hochwertige Rohstoffe umwandeln. In diesem umfassenden Leitfaden untersuchen wir die grundlegenden Mechanismen der Extrusion und bewerten die Systeme, die zur Optimierung Ihrer Produktionskapazitäten in der Fabrik entwickelt wurden.
Um die moderne Kunststoffherstellung wirklich zu verstehen, muss man zunächst eine grundlegende Frage bezüglich der Ausrüstung selbst beantworten. Ein Kunststoffextruder dient als Großserienfertigungsmaschine. Seine Hauptfunktion besteht darin, rohen, festen Kunststoff zu schmelzen und ihn zu einem kontinuierlichen, ununterbrochenen Profil zu formen. Diese Umwandlung wird erreicht, indem das Rohmaterial einem stark erhitzten zylindrischen Fass zugeführt wird. In diesem Zylinder erzeugt eine rotierende Schnecke intensive mechanische Reibung und Scherwärme, um einen gleichmäßigen, homogenen geschmolzenen Zustand zu erreichen.
Aus technischer Sicht besteht der Hauptzweck dieser Hochleistungsmaschine darin, Polymere zu plastifizieren und zu homogenisieren. In alltäglichen industriellen Anwendungen fungieren Extruder als stille Arbeitspferde, die für die Herstellung einer atemberaubenden Vielfalt an Produkten verantwortlich sind. Sie produzieren die PVC-Rohre für moderne Sanitärinstallationen, die langlebigen Fensterrahmen für den Bau und die dünnen flexiblen Folien, die für Lebensmittelverpackungen unerlässlich sind. Am wichtigsten für die Kreislaufwirtschaft ist die Produktion recycelter Kunststoffpellets, die als grundlegende Bausteine für zukünftige Produktionszyklen dienen.
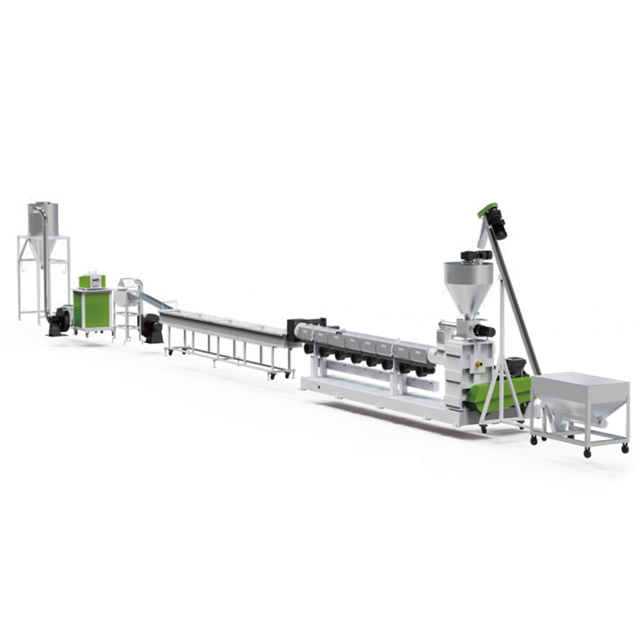
Der Extrusionsprozess ist ein heikler Balanceakt zwischen Thermodynamik und Strömungsmechanik. Das Verständnis dieses Schritt-für-Schritt-Vorgangs hilft Betreibern und Anlagenmanagern, ihre Produktionslinien zu optimieren. Außerdem werden Ausfallzeiten minimiert und eine Materialverschlechterung verhindert.
Stellen Sie sich den geschäftigen Boden einer Recyclinganlage vor. Die Transformation beginnt am Trichter. Die Rohstoffe werden durch Schwerkraft in den Einfüllstutzen des Extruders eingespeist. Bei diesen Materialien kann es sich um reine Harzpulver, gleichmäßige Körnchen oder eine chaotische Mischung aus zerkleinerten recycelten Flocken handeln. In hochautomatisierten Systemen werden gravimetrische oder volumetrische Dosierer eingesetzt, um einen präzisen und gleichmäßigen Materialfluss zu gewährleisten. Diese Präzision verhindert ein plötzliches Pumpen oder Aushungern der Schnecke, was andernfalls zu einer Destabilisierung des gesamten Schmelzedrucks führen könnte.
Sobald die starren Flocken in den Zylinder gelangen, treffen sie sofort auf die rotierende Extruderschnecke. Während das Fass mit externen elektrischen Heizbändern ausgestattet ist, die die anfängliche Schmelzenergie liefern, wird der Großteil der Wärme tatsächlich im Inneren erzeugt. Beim Drehen der Schraube wird der Kunststoff durch mechanische Scherung und Reibung stark komprimiert. Die spezifische Geometrie der Schnecke ist in verschiedene Einzugs-, Übergangs- und Dosierzonen unterteilt. Dieses Design knetet die sich zersetzenden Flocken zu einer konsistenten, homogenen Schmelze ohne feste Partikel.
Die Filtration dient als kritischer Kontrollpunkt, insbesondere bei Recyclingbetrieben, bei denen eine Kontamination unvermeidlich ist. Bevor der unter Druck stehende geschmolzene Kunststoff die Düse erreichen kann, wird er durch einen Siebwechsler gedrückt. Diese robuste Komponente nutzt feine, mehrschichtige Metallnetze, um hartnäckige Verunreinigungen aufzufangen und herauszufiltern. Zu den häufigen Verunreinigungen gehören verbrannte Papieretiketten, mikroskopisch kleine Metallfragmente oder nicht geschmolzene Fremdpolymere. Eine ordnungsgemäße Filtration stellt sicher, dass das Endprodukt maximale strukturelle Integrität behält.
Schließlich wird der gereinigte geschmolzene Kunststoff durch einen speziell bearbeiteten Düsenkopf gedrückt. Ganz abhängig vom Produktionsziel der Fabrik formt die Matrize den fließenden Kunststoff zu endlosen spaghettiartigen Strängen zum Pelletieren, zu breiten flachen Platten zum Thermoformen oder zu Hohlrohren für den Bau.
Der weltweite Vorstoß in Richtung einer nachhaltigen Kreislaufwirtschaft hängt stark von der kontinuierlichen Weiterentwicklung der Extrusionstechnologie ab. Aktuelle Marktdaten deuten auf einen raschen Übergang zu intelligenten Extrusionssystemen hin. Verarbeiter sehen sich immer komplexeren Abfallströmen mit höheren Verschmutzungsgraden gegenüber. Daher benötigen moderne Anlagen Geräte mit integrierter Echtzeit-Schmelzedrucküberwachung und dynamischen Entgasungsfunktionen, um diese anspruchsvollen Eingaben bewältigen zu können.
Wenn Post-Consumer-Abfälle gesammelt, sortiert und gründlich gewaschen werden, bleiben sie in Form unregelmäßiger, sperriger Flocken zurück. Da es diesen Flocken an Gleichmäßigkeit mangelt, können sie nicht direkt in empfindliche Spritzgussmaschinen eingespeist werden. Sie müssen zunächst durch einen Extruder verarbeitet werden, um geschmolzen, aggressiv gefiltert und homogenisiert zu werden. Im Zentrum dieses transformativen Prozesses steht die Kunststoffgranuliermaschine , ein komplettes Ökosystem, das darauf ausgelegt ist, die Polymerschmelze zu reinigen, ihren Schmelzindex zu standardisieren und sie für den lukrativen Wiederverkauf vorzubereiten.
Im umfangreichen Bereich des Kunststoffrecyclings werden Materialien im Allgemeinen in flexible Kunststoffe und starre Kunststoffe unterteilt. Zu den starren Kunststoffen zählen Polyethylen hoher Dichte, Polyethylen niedriger Dichte und Polypropylen. Diese Materialien stammen typischerweise aus gebrauchten Waschmittelflaschen, Industriechemikalienfässern, Hochleistungsrohren, Batteriegehäusen und ausrangierten Haushaltsmöbeln.
Die Verarbeitung starrer Kunststoffe bringt einzigartige thermodynamische und mechanische Hürden mit sich. Im Gegensatz zu dünnen, flexiblen Folien sind starre Kunststoffflocken dick und dicht. Nach der Waschphase bleiben häufig hartnäckige Oberflächenfeuchtigkeit zurück und enthalten schwere Verunreinigungen wie schwere Druckfarben, Klebstoffe und organische Rückstände. Die Verarbeitung dieser anspruchsvollen Materialien erfordert einen Extrusionsaufbau, der aggressive Scherkräfte aufbringen kann. Es muss gleichzeitig eingeschlossenen Dampf und flüchtige Gase ablassen, um eine mikroskopische Porosität in den fertigen Pellets zu verhindern.
Um diese spezifischen Herausforderungen direkt anzugehen, setzen Recyclingbetriebe eine spezielle Pelletierlinie für starre Kunststoffe ein . Diese robusten Linien sind mit optimierten Schneckengeometrien ausgestattet. Typischerweise weisen sie Längen-Durchmesser-Verhältnisse im Bereich von dreißig zu eins bis sechsunddreißig zu eins auf. Dieses erweiterte Verhältnis gewährleistet die gründliche Plastifizierung und Homogenisierung harter, unnachgiebiger Flocken. Darüber hinaus verfügen diese Einheiten häufig über spezielle verschleißfeste Bimetallschrauben zur Bekämpfung abrasiver Verunreinigungen. Abhängig von der Grundfläche der Fabrik können die Produktionskapazitäten nahtlos von zweihundert Kilogramm pro Stunde bis hin zu gewaltigen Systemen mit eintausend Kilogramm pro Stunde skaliert werden.
Bei der Konfiguration einer Linie für starre Kunststoffe stehen Käufer aufgrund der Beschaffenheit ihres Ausgangsmaterials vor einer entscheidenden architektonischen Entscheidung. Das Verständnis der Betriebsunterschiede zwischen ein- und zweistufigen Systemen ist für die Maximierung der Produktionseffizienz von entscheidender Bedeutung.
| Technische Merkmale | Einstufiges Extrusionssystem. | Zweistufiges Extrusionssystem |
|---|---|---|
| Rohstoffzustand | Sauber, gründlich gewaschen, geringe Verschmutzung. | Stark bedruckt, hohe Feuchtigkeit, starke Verschmutzung. |
| Feuchtigkeitsbehandlung | Standard-Einzel-Vakuum-Entgasungszone. | Überlegene Dual-Vakuum-Entgasungszonen. |
| Filtrationskapazität | Kontrollpunkt für einen einzelnen Siebwechsler. | Doppelte Filtration über Mutter- und Baby-Extruder. |
| Stromverbrauch | Hohe Energieeffizienz, geringere Betriebskosten. | Höherer Energieverbrauch durch Dual-Motor-Konfiguration. |
| Beste Anwendung | Postindustrieller Defektschrott, sauberes Mahlgut. | Kommunaler Post-Consumer-Festabfall. |
Insbesondere verwendet ein einstufiges System einen langen, hocheffizienten Extruder. Dieser Aufbau verbraucht deutlich weniger Strom und empfiehlt sich für saubere, gründlich gewaschene Hartflocken. Im Gegensatz dazu erfordern stark bedruckte oder feuchtigkeitsbelastete Materialien ein zweistufiges Vorgehen. Das geschmolzene Material durchläuft einen primären Mutterextruder zum anfänglichen Schmelzen und Vakuumentgasen. Anschließend wird es zur weiteren Homogenisierung und einer zweiten Feinfiltrationsrunde nahtlos in einen zweiten Baby-Extruder eingespeist.
Investitionen in industrielle Extrusionsmaschinen erfordern eine sorgfältige, hochtechnische Bewertung sowohl der Fabrikparameter als auch des Materialeinsatzes. Der Investitionsaufwand ist erheblich. Die Auswahl der falschen Konfiguration kann zu betrieblichen Engpässen, übermäßigen Energiekosten und unverkäuflicher Leistung führen. Entscheidungsträger sollten die folgenden Kriterien sorgfältig prüfen.
Der absolut wichtigste Faktor bei der Maschinenauswahl ist die genaue Beschaffenheit Ihres Eingangsmaterials. Wenn Ihre Anlage sauberen, trockenen Schrott direkt aus einer Spritzgussanlage verarbeitet, maximiert ein einstufiges System Ihre Kapitalrendite. Wenn Sie dagegen stark mit Schmutz und Feuchtigkeit verunreinigten Post-Consumer-Feststoffabfall verarbeiten, ist ein Pelletiersystem für Hartplastik mit einer zweistufigen Architektur unumgänglich. Der doppelte Filtrationsprozess garantiert, dass die endgültigen Pellets nicht aufgrund von Strukturschwächen oder eingeschlossenen Gasblasen von nachgeschalteten Käufern zurückgewiesen werden.
Käufer müssen die Maschinenkapazität sorgfältig auf die Sortier- und Waschdurchsatzgrenzen ihrer Anlage abstimmen. Der Betrieb einer übergroßen Maschine mit zu wenig Material verschwendet enorme Mengen an elektrischer Energie. Eine Unterdimensionierung des Extruders führt zu frustrierenden Produktionsengpässen in der Fabrikhalle.
Feuchtigkeit ist der unbestrittene Feind hochwertiger Kunststoffextrusion. Wenn feste Flocken mit Restwasser in das Fass gelangen, wird es durch die intensive Hitze sofort in Dampf umgewandelt. Ohne robuste Vakuum-Entgasungszonen erzeugt dieser Dampf mikroskopisch kleine Blasen im Inneren der Pellets, was deren mechanische Festigkeit erheblich beeinträchtigt. Kontinuierliche hydraulische Doppelkolben-Siebwechsler werden für kontaminierten Abfall dringend empfohlen. Sie ermöglichen es dem Bediener, verstopfte Filternetze auszutauschen, ohne die gesamte Produktionslinie anzuhalten.
Um die Betriebslebensdauer einer Extrusionslinie zu maximieren und eine kompromisslose Pelletqualität sicherzustellen, müssen Anlagenmanager strenge, proaktive Wartungsprotokolle durchsetzen. Die Vernachlässigung routinemäßiger Pflege führt unweigerlich zu verschlechterten Materialeigenschaften, plötzlichen Spitzen im Energieverbrauch und katastrophalen mechanischen Ausfällen.
Die routinemäßige Wartung sollte als tägliches Ritual behandelt werden. Bediener müssen den Trichter regelmäßig reinigen, um Materialbrücken und Kreuzkontaminationen zwischen verschiedenfarbigen Polymerchargen zu verhindern. Da abrasive Materialien den Metallverschleiß beschleunigen, müssen Wartungsteams außerdem regelmäßig den Abstand zwischen dem Schneckensteg und der Zylinderwand messen. Ein zu großes Spiel reduziert die Scherreibung drastisch. Dies führt zu nicht geschmolzenen Partikeln und einem starken Rückgang der Gesamtausstoßkapazität.
Ebenso wichtig ist die Überwachung von Schmelzdruckmessgeräten. Ein plötzlicher, starker Druckanstieg ist ein deutlicher Hinweis darauf, dass das Siebwechslernetz verstopft ist und sofort ausgetauscht werden muss. Darüber hinaus müssen Ingenieure regelmäßig die Drucklager und den Schmierstand des Getriebes überprüfen. Wenn der Hauptmotor überlastet ist, bedeutet dies oft, dass das Material zu schnell zugeführt wird oder die Heizzonen ihre Zieltemperaturen nicht erreicht haben, wodurch das Polymer zu viskos zum Drücken wird.
Das Verständnis der komplizierten Mechanik eines Kunststoffextruders ist der grundlegende Schritt zur Beherrschung der modernen Kunststoffherstellung und des Recyclings. Indem sie erkennen, wie Wärme, Reibung und Filterung harmonisch zusammenwirken, können Anlagenmanager ihre Abläufe optimieren, um selbst die anspruchsvollsten Abfallströme zu bewältigen.
Die Wahl der richtigen Extrusionsausrüstung ist eine entscheidende, langfristige Investition. Wenn diese leistungsstarke Maschine richtig eingesetzt wird, kann sie mehr als nur Kunststoff schmelzen. Es wandelt Umweltabfälle aktiv in ein hochprofitables, standardisiertes Gut um.
Wenn Sie die Verarbeitungsmöglichkeiten Ihrer Anlage verbessern müssen, erkunden Sie die JWELL-Recyclingmaschinen. Kontaktieren Sie noch heute unser kompetentes Vertriebsteam für ein individuelles Angebot, das auf Ihre spezifischen Material- und Kapazitätsanforderungen zugeschnitten ist.
Ein Extruder ist speziell dafür konzipiert, kontinuierliche, ununterbrochene Formen zu erzeugen, beispielsweise lange Kunststoffrohre, dünne Filme oder kontinuierliche Stränge, die anschließend in Pellets zerkleinert werden. Es arbeitet ständig im eingeschwungenen Zustand. Im Gegensatz dazu arbeitet eine Spritzgießmaschine in unterschiedlichen Zyklen. Es schmilzt Kunststoff und spritzt ihn unter enormem Druck in eine geschlossene, diskrete Form, um einzelne, spezifische Teile wie Flaschenverschlüsse mit Gewinde oder Armaturenbrettkomponenten für Autos herzustellen.
Diese speziellen Hochleistungslinien sind in erster Linie für die Verarbeitung von zerkleinerten Hartflocken konzipiert. Zu den am häufigsten verarbeiteten Polymeren gehören Polypropylen, Polyethylen hoher Dichte und Polyethylen niedriger Dichte. Diese starren Kunststoffe stammen typischerweise aus Post-Consumer- oder postindustriellen Abfallströmen, wie z. B. Schwerwaschmittelflaschen, Chemikalienfässern, starren Sanitärrohren und Autobatteriegehäusen.
Die Lebensdauer einer Extruderschnecke hängt stark von der Abrasivität der verarbeiteten Materialien und den Gesamtbetriebsstunden ab. Typischerweise hält eine hochwertige, behandelte Stahlschraube bei Dauergebrauch zwischen einem und drei Jahren. Bei der Verarbeitung stark verunreinigter Kunststoffe oder Materialien mit abrasiven Zusätzen wie Glasfasern beschleunigt sich der Verschleiß der Schneckenwendel rapide. Regelmäßige Wartungsinspektionen sind notwendig, um genau zu bestimmen, wann ein Austausch erforderlich ist.
Die Vakuumentgasung ist unerlässlich, da sie flüchtige Gase, eingeschlossene Luft und Dampf, der während der Schmelzphase aus der Restfeuchtigkeit entsteht, aktiv entfernt. Wenn diese Gase nicht aus dem Zylinder abgesaugt werden, werden sie im geschmolzenen Kunststoff eingeschlossen. Dies führt zu hohlen, porösen und strukturell schwachen Pellets, die nur einen sehr geringen kommerziellen Wert haben.
Die Temperatur der Schmelze wird durch eine präzise Kombination aus externen elektrischen Heizbändern und interner mechanischer Scherreibung gesteuert. Die Heizbänder liefern die anfängliche Energie zum Erweichen des Kunststoffs, während die rotierende Schnecke den Großteil der Wärme durch Reibung erzeugt. Bediener halten das optimale Verarbeitungsfenster aufrecht, indem sie die Drehzahl der Schnecke anpassen und Zylinderkühlventilatoren einsetzen, um zu verhindern, dass sich das Polymer bei übermäßiger Hitze zersetzt.


