
- Alles
- Produktname
- Schlüsselwörter
- Produktmodell
- Produktübersicht
- Produktbeschreibung
- Volltextsuche
 Deutsch


Anzahl Durchsuchen:0 Autor:Site Editor veröffentlichen Zeit: 2026-10-06 Herkunft:Powered


Fast jedes Kunststoffprodukt, mit dem wir täglich interagieren, hat seinen Ursprung in einer hochspezialisierten Industriemaschine. Denken Sie an die robusten Wasserflaschen auf Ihrem Schreibtisch oder die langlebigen Kunststoffteile in Ihren Fahrzeugen. Sie alle haben einen gemeinsamen Produktionsursprung. Die meisten Kunststoffartikel beginnen in einer einzigen Maschine. Vielen fällt es schwer, die genaue Mechanik eines Extruders zu verstehen, doch diese Hochleistungsausrüstung prägt im wahrsten Sinne des Wortes unsere moderne Fertigungswelt.
Im Kern ist ein Extruder ein Produktionskraftwerk. Es nutzt enormen mechanischen Druck und thermische Energie, um Rohstoffe zu schmelzen. Anschließend drückt die Maschine diesen geschmolzenen Kunststoff durch eine speziell geformte Matrize, um kontinuierliche Profile oder gleichmäßige Pellets zu erzeugen. Während die Extrusionstechnologie in verschiedenen Sektoren wie der Lebensmittelverarbeitung eingesetzt wird, liegt ihre wichtigste industrielle Anwendung heute in der Herstellung und dem Recycling von Kunststoffen im großen Maßstab.
Im Bereich der Materialrückgewinnung ist der Extruder das Herzstück jeder Aufbereitungsanlage. In diesem umfassenden Leitfaden wird genau erklärt, wie diese Maschinen in der Fabrikhalle funktionieren. Wir werden ihre wichtigsten mechanischen Komponenten untersuchen, reale technische Herausforderungen besprechen und umsetzbare Einblicke in die Auswahl der richtigen Ausrüstung für Ihre Produktionslinie geben.
Bevor Sie eine massive Kapitalausgabe für eine neue Wiederherstellungslinie beschließen, müssen Sie verstehen, was im Inneren des Fasses passiert. Bediener müssen die grundlegenden Mechanismen der Extrusionstechnologie verstehen, bevor sie sich tiefer mit komplexen Maschinenspezifikationen befassen.
Wenn Branchenexperten über Extrusion sprechen, beziehen sie sich auf einen streng kontrollierten Herstellungsprozess, bei dem Material durch eine speziell geformte Öffnung gedrückt oder geschoben wird. In industriellen Anwendungen ist ein Extruder ein komplexes elektromechanisches Gerät. Es wandelt feste Rohstoffe wie Kunststoffflocken, Pulver oder Mahlgut in einen homogenen geschmolzenen Zustand um. Die Maschine pumpt diese Schmelze dann kontinuierlich unter hohem Druck durch eine restriktive Düse.
Um das Konzept ohne Fachjargon zu veranschaulichen, betrachten Sie die Mechanik eines gewöhnlichen Fleischwolfs. Die Rotationskraft drückt das Material nach vorne, komprimiert es und drückt es aus einer verengten Öffnung. Allerdings erweitern industrielle Extruder dieses grundlegende mechanische Prinzip. Sie sorgen für präzise thermische Dynamik und extreme Drücke und arbeiten oft bei Hunderten von Grad Celsius, um eine perfekte Polymerhomogenisierung zu erreichen.
Der industrielle Extrusionsprozess erfolgt durch einen strengen, sequentiellen Arbeitsablauf. Das Verständnis dieser Schritte ist entscheidend für die Diagnose von Produktionsproblemen in der Fabrikhalle und die Optimierung Ihrer täglichen Produktion.
Der gesamte Zyklus lebt oder stirbt am Futterhals. Feste Rohstoffe gelangen während der Materialaufgabephase über einen Trichter in die Maschine. Gravimetrische oder volumetrische Dosierer sorgen für einen gleichmäßigen, dosierten Materialfluss in das System. Wenn die Zufuhrgeschwindigkeit schwankt, destabilisiert sich der gesamte nachgelagerte Prozess, was zu ungleichmäßigen Pelletgrößen führt.
Daran schließt sich die Förder- und Schmelzphase an. Wenn das Material in das Fass gelangt, wird es von der rotierenden Schnecke nach vorne gedrückt. Interessanterweise sind die externen Heizbänder nicht die primäre Wärmequelle in einem gut optimierten Extruder. Stattdessen ist es die starke mechanische Scherung und Reibung, die durch die Drehung der Schraube gegen den Kunststoff und die dicke Zylinderwand erzeugt wird.
Anschließend gelangt das Material in die Druckbeaufschlagungs- und Mischstufe. Wenn der Kunststoff schmilzt, ändert sich die Geometrie der Schnecke, um das verfügbare Volumen zu verringern. Dadurch wird der geschmolzene Kunststoff komprimiert. Durch den Druck werden Lufteinschlüsse aktiv herausgedrückt und eine gleichmäßige Temperatur- und Farbverteilung in der Schmelze gewährleistet.
Vor dem Austritt wird die unter Druck stehende Schmelze einer strengen Filterung unterzogen. Es durchläuft einen Siebwechsler. Diese Komponente fungiert als robustes mechanisches Sieb, um nicht geschmolzene Partikel, Schmutz oder Fremdkörper herauszufiltern, die den ersten Waschvorgang überstanden haben.
Abschließend wird der Prozess mit der Formgebung und dem Abkühlen abgeschlossen. Der geschmolzene Kunststoff wird durch den Düsenkopf gedrückt. Bei Recyclinganwendungen formt diese Matrize den Kunststoff typischerweise zu durchgehenden Strängen. Diese heißen Stränge werden sofort in einem turbulenten Wasserbad abgeschreckt und durch schnell rotierende Messer in gleichmäßige Pellets geschnitten.
Ein Extruder ist kein einzelnes Werkzeug. Es handelt sich um eine Anordnung präzise konstruierter Komponenten, die im Einklang arbeiten. Stellen Sie sich vor, Sie stehen in der Fabrikhalle und spüren die Vibrationen eines riesigen 160-Kilowatt-Motors. Die Langlebigkeit und Effizienz dieser Maschine hängt ausschließlich von der Qualität dieser Einzelteile ab.
Der Trichter fungiert als primäres Materialreservoir. Abhängig von der Schüttdichte des Materials kann es sich bei den Trichtern um einfache Trichter mit Schwerkraftbeschickung oder um komplexe Zwangsbeschickungssysteme mit internen Rührwerken handeln. Für leichte oder flockige Materialien wie Filmreste sind Zwangsförderer unbedingt erforderlich. Wenn Bediener auf Materialbrücken stoßen, ein frustrierendes Szenario, bei dem Kunststoff zusammenklumpt und die Einfüllöffnung blockiert, sorgt ein Stampfer für eine konstante, aggressive Füllrate der Schnecke.
Der Zylinder ist der dickwandige Stahlzylinder, der den gesamten Extrusionsprozess beherbergt. Im Inneren des Zylinders befindet sich die Schnecke, die wohl kritischste Komponente der Maschine. Eine sorgfältig konstruierte Schraube ist typischerweise in drei verschiedene Zonen unterteilt. Die Einzugszone verfügt über tiefe Schnecken zum Auffangen des Feststoffmaterials. In der Übergangszone vergrößert sich der Wurzeldurchmesser allmählich, um den Kunststoff zu komprimieren und Scherwärme zu erzeugen. Schließlich verfügt die Dosierzone über flache Förderkanäle, die den vollständig geschmolzenen Kunststoff mit gleichmäßigem Druck in Richtung der Matrize pumpen. Eine Standard-Recyclingschnecke kann ein Verhältnis von Länge zu Durchmesser von 32:1 oder 36:1 aufweisen, um eine ordnungsgemäße Homogenisierung der Schmelze zu gewährleisten.
Während die mechanische Reibung den Großteil der Schmelzenergie liefert, umgeben äußere Heizbänder aus Aluminiumguss oder Keramik den Zylinder. Diese Heizungen bringen die Maschine beim Anfahren auf Betriebstemperatur. Eine präzise Temperaturkontrolle ist von entscheidender Bedeutung. Sinkt die Hitze auch nur geringfügig unter den Schmelzpunkt des Polymers, kann die daraus resultierende mechanische Belastung die Schraube buchstäblich zerbrechen. Wenn umgekehrt durch Reibung übermäßige Hitze entsteht, werden Hochgeschwindigkeitsluftgebläse oder Wassermäntel aktiviert, um zu verhindern, dass der Kunststoff spröde wird.
Der Siebwechsler ist eine mechanische Filtervorrichtung, die sich am Ende des Zylinders befindet. Es verwendet gewebte Stahlmaschensiebe, um Verunreinigungen aufzufangen. Fortschrittliche Systeme nutzen kontinuierliche hydraulische Mechanismen, um Siebe in Sekundenbruchteilen auszutauschen, ohne die Maschine anzuhalten. Der Düsenkopf ist die letzte Werkzeugkomponente. Es begrenzt den Durchfluss, um einen Gegendruck im Zylinder aufzubauen, und formt die austretende Schmelze zum Schneiden in Stränge.
| Technische Überlegungen zum | primären Funktionsschlüssel | der Komponente |
|---|---|---|
| Trichter | Speichert Rohmaterial und führt es der Maschine zu. | Muss der Schüttdichte des Materials entsprechen, um Brückenbildung und Futtermangel zu verhindern. |
| Schrauben | Fördert, schmilzt und setzt den Kunststoff unter Druck. | Das Verhältnis von Länge zu Durchmesser bestimmt die Schmelzeffizienz und die Homogenisierungszeit. |
| Fass | Hält Druck und überträgt Wärmeenergie. | Erfordert eine Bimetallbeschichtung für die Verarbeitung stark abrasiver starrer Flocken. |
| Heizungen und Kühler | Reguliert exakte Schmelzetemperaturen über Zonen hinweg. | PID-Temperaturregler verhindern den thermischen Materialabbau und den Zusammenbruch der Polymerkette. |
| Bildschirmwechsler | Filtert physikalische Verunreinigungen aus der Schmelze. | Hydraulische kontinuierliche Wechsler reduzieren die Maschinenstillstandszeit beim Filterwechsel drastisch. |
Die Extrusionstechnologie ist äußerst anpassungsfähig. Es ist stark an spezifische Herstellungsanforderungen und Materialeigenschaften angepasst. Die Auswahl des richtigen Extrudertyps ist der grundlegende Schritt beim Aufbau einer profitablen Produktionslinie.
Einschneckenextruder stellen die gebräuchlichste und kostengünstigste Bauart in der Recyclingindustrie dar. Mithilfe einer rotierenden Welle erzeugen sie hocheffizient den Druck, der zum Pumpen von geschmolzenem Kunststoff durch eine Matrize erforderlich ist. Sie sind der zuverlässige Standard für einfaches Recycling, Rohrherstellung und Plattenextrusion, bei denen das Hauptziel einfaches Schmelzen und Formen ist.
Im Gegensatz dazu verwenden Doppelschneckenextruder zwei parallele Schnecken, die sich in einem achtförmigen Zylinder drehen. Diese Maschinen bieten hervorragende Misch-, Compoundierungs- und Entgasungsfunktionen. Ingenieure setzen sie im Allgemeinen ein, wenn sie verschiedene Kunststoffe mischen, große Mengen an Füllstoffen wie Kalziumkarbonat hinzufügen oder sehr hitzeempfindliche Materialien verarbeiten, die eine genaue Scherkontrolle erfordern.
Obwohl beide die gleichen Grundprinzipien des Schmelzens und Pressens von Kunststoff nutzen, ist der Maßstab sehr unterschiedlich. Ein Desktop-3D-Drucker-Extruder ist ein Mikrosystem, das einen vorgefertigten Filamentdraht zum Schmelzen bringt und dabei nur wenige Gramm Kunststoff pro Stunde abscheidet. Industrielle Extruder verarbeiten rohe, unregelmäßige Flocken oder Pulver. Sie arbeiten mit riesigen Motoren, die oft mehr als 160 Kilowatt leisten, um kontinuierlich Hunderte oder Tausende Kilogramm Material pro Stunde zu produzieren.
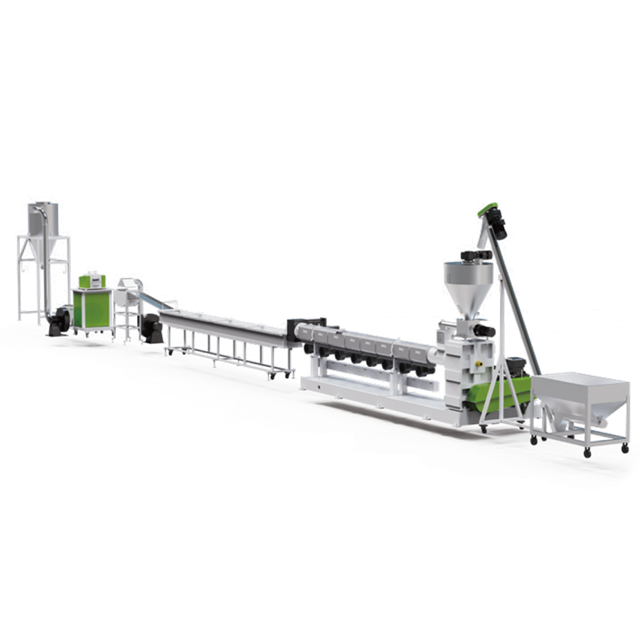
Der weltweite Vorstoß in Richtung ökologischer Nachhaltigkeit stützt sich in hohem Maße auf fortschrittliche Extrusionstechnologie. Extruder schließen die kritische Lücke zwischen der Abfallsammlung und der Herstellung neuer Produkte. Sie fungieren als transformativer Motor der Materialrückgewinnung.
Die jüngsten Entwicklungen im verarbeitenden Gewerbe verdeutlichen einen massiven Wandel in der Extrusionstechnologie. Strenge globale Vorschriften verlangen nun einen höheren Anteil an Post-Consumer-Recyclinginhalten in kommerziellen Verpackungen. Dieser gesetzgeberische Vorstoß hat Recyclingbetriebe gezwungen, ihre veralteten Linien zu modernisieren. Standardextruder können die stark schwankenden Schmelzindexe gemischter Abfallströme einfach nicht bewältigen. Heute erleben wir einen rasanten Wandel hin zu intelligenten Extrusionssystemen. Diese modernen Linien integrieren kontinuierliche Internet-of-Things-Sensoren, um den Schmelzedruck, die Motorlast und den thermischen Abbau in Echtzeit zu überwachen. Durch die fortschrittliche Automatisierung kann die Maschine die Schneckengeschwindigkeit und Temperaturzonen im Handumdrehen anpassen. Dieses Maß an Kontrolle gleicht die inhärenten Inkonsistenzen recycelter Kunststoffabfälle aus und beweist, dass die Zukunft der Materialrückgewinnung auf intelligenter, datengesteuerter Verarbeitung und nicht nur auf reiner mechanischer Leistung beruht.
Im Rahmen der Materialrückgewinnung wird ein Extruder selten isoliert eingesetzt. Vielmehr bildet es das Herzstück einer umfassenden Kunststoffgranuliermaschine . Dieses ausgeklügelte System nimmt gewaschene, geschredderte Kunststoffabfälle auf und unterzieht sie dem Extrusionsprozess. Die Maschine schmilzt die unregelmäßigen Flocken, filtert restlichen Schmutz oder Papieretiketten heraus und extrudiert den sauberen Kunststoff zu kontinuierlichen Strängen. Diese Stränge werden anschließend in einem Wasserbad abgeschreckt und durch schnell rotierende Messer in gleichmäßige, zylindrische Pellets zerkleinert. Die resultierenden Pellets stellen das standardisierte Rohmaterialformat dar, das von Spritzguss- und Blasformanlagen weltweit benötigt wird.
Ohne robuste Extrusionssysteme würde die Kreislaufwirtschaft für Kunststoffe faktisch zusammenbrechen. Geschredderte Plastikflocken weisen äußerst uneinheitliche Größen und Schüttdichten auf. Dies macht es unmöglich, sie direkt in die meisten Maschinen zur Herstellung von Konsumgütern einzuspeisen. Der Extrusions- und Pelletierungsprozess homogenisiert den Kunststoff und standardisiert seinen Schmelzindex und seine physikalischen Eigenschaften. Dies ermöglicht es den Herstellern, neue, auf fossilen Brennstoffen basierende Kunststoffe sicher durch recycelte Pellets zu ersetzen, ohne die strukturelle Integrität ihrer Endprodukte zu beeinträchtigen.
Nicht jeder Plastikmüll ist gleich. Flexible Verpackungen wie Einkaufstüten verhalten sich in einem Extruder ganz anders als harte, starre Gegenstände wie Waschmittelflaschen, dicke Rohre oder schwere Lagerkisten.
Starre Kunststoffe, vorwiegend hochdichtes Polyethylen, Polypropylen und Acrylnitril-Butadien-Styrol, stellen anspruchsvolle Verarbeitungsherausforderungen dar. Erstens sind starre Flocken bemerkenswert abrasiv. Wenn Gegenstände wie Autoteile zermahlen werden, verursachen die entstehenden scharfen Flocken einen starken und schnellen Verschleiß an Standard-Extruderschnecken und -Zylindern. Zweitens erfordern diese dichten Kunststoffe höhere Verarbeitungstemperaturen und ein enormes mechanisches Drehmoment, um eine ordnungsgemäße Schmelze zu erreichen.
Darüber hinaus enthalten Post-Consumer-Hartkunststoffe häufig eingeschlossene Feuchtigkeit aus dem Waschprozess. Wenn nasse Flocken auf ein auf 250 Grad Celsius erhitztes Fass treffen, können die Bediener förmlich hören, wie das Wasser zischt, während es in Dampf übergeht. Bei unsachgemäßer Entlüftung verwandeln sich dieser Dampf und die ausgasende Tinte in flüchtige Gase, die hohle, spröde oder schäumende Pellets bilden.
Um diese rauen industriellen Realitäten zu meistern, müssen Anlagen spezielle, auf Langlebigkeit ausgelegte Maschinen einsetzen. Interne Komponenten erfordern Bimetallzylinder und -schrauben. Ingenieure behandeln diese Teile typischerweise mit Wolframkarbidlegierungen, um der starken Abrasivität starrer Flocken standzuhalten.
Spezifische Konfigurationen sind wichtig. Diese Maschinen verfügen über aggressive Entgasungszonen, in denen spezielle Zylinderentlüftungen mit leistungsstarken Vakuumpumpen verbunden sind. Während der Kunststoff schmilzt, entzieht das Vakuum Feuchtigkeit und Gase, bevor die Schmelze den Düsenkopf erreicht. Spezialgetriebe mit hohem Drehmoment sind ebenfalls Standard. Sie stellen sicher, dass der Hauptmotor trotz des immensen physikalischen Widerstands dichter Materialien eine konstante Schneckenrotationsgeschwindigkeit aufrechterhalten kann und problemlos kontinuierliche Leistungen von 300 bis 1200 Kilogramm pro Stunde ohne Abwürgen oder Überhitzen aufrechterhält.
Bei der Konfiguration eines Systems für das Recycling starrer Kunststoffe ist die wichtigste architektonische Entscheidung, die ein Facility Manager treffen wird, die Wahl zwischen einem einstufigen und einem zweistufigen Extrusionsaufbau. Diese strukturelle Entscheidung bestimmt direkt die Qualität Ihres endgültigen Pellets und Ihre täglichen Betriebskosten.
Eine einstufige Extrusionslinie verwendet einen langen, kontinuierlichen Extruderzylinder, um das Zuführen, Schmelzen, Entlüften und Pumpen in einem einzigen Durchgang durchzuführen.
Betriebe sollten in eine Pelletierungslinie aus starrem Kunststoff mit einstufigem Design investieren, wenn ihr Ausgangsmaterial relativ sauber, trocken und konsistent ist. Wenn eine Fabrik beispielsweise ihre eigenen postindustriellen Abfälle wie defekte Polypropylenkisten oder saubere Rohrabschnitte aus hochdichtem Polyethylen recycelt, weist das Material von Natur aus keine starke Verschmutzung oder übermäßige Feuchtigkeit auf. Unter diesen günstigen Bedingungen ist eine einstufige Maschine hocheffizient. Es verbraucht deutlich weniger Strom, nimmt weniger Platz in der Fabrik ein, erfordert weniger Wartungseingriffe und erreicht problemlos hohe Durchsätze.
Im Gegensatz dazu verbindet ein zweistufiges System einen massiven Primärextruder direkt mit einem sekundären, kleineren Pumpextruder. Dies wird in der Branche häufig als Mutter-Kind-Konstellation bezeichnet. Der Kunststoff schmilzt in der ersten Stufe, durchläuft einen ersten Siebwechsler, fällt zur weiteren Verarbeitung in die zweite Stufe, durchläuft ein zweites, feineres Sieb und wird schließlich pelletiert.
Diese Hochleistungskonfiguration ist für die Verarbeitung stark kontaminierter Post-Consumer-Abfälle unbedingt erforderlich. Wenn Ihre starren Kunststoffflocken einen hohen Feuchtigkeitsgehalt von über 3 Prozent, starke Oberflächenbedruckung oder Rückstände von Schmutz durch unzureichendes Waschen aufweisen, ist eine einzige Stufe nicht in der Lage, sie effektiv zu verarbeiten. Der Einsatz eines Pelletiersystems für starren Kunststoff mit zweistufiger Anordnung ermöglicht die Entlüftung im Freien, während die Schmelze zwischen den Stufen transportiert wird. Dies sorgt für eine hervorragende, kompromisslose Entgasung. Darüber hinaus garantiert der Doppelfiltrationsprozess, dass selbst mikroskopisch kleine Verunreinigungen aufgefangen werden, wodurch ein hochwertiges, blasenfreies Recycling-Pellets entsteht, das einen höheren Marktpreis erzielt.
Die Auswahl industrieller Extrusionsgeräte ist mit großen Kapitalausgaben verbunden. Es erfordert einen genauen, objektiven Blick auf Ihre Produktionsziele und Ihre Rohstofflieferkette. Der Kauf einer nicht ausreichend ausgestatteten Maschine führt zu schlechter Pelletqualität und ständigen Ausfällen. Umgekehrt treiben übermäßige Spezifikationen Ihre anfänglichen Kapitalkosten unnötig in die Höhe.
Die chemischen und physikalischen Eigenschaften Ihres Inputmaterials müssen das Maschinendesign bestimmen. Stellen Sie eindeutig fest, ob Sie flexible Folien, starre Flakes oder spezielle technische Kunststoffe verarbeiten. Wenn Ihre Hauptversorgung aus zerkleinerten Flaschen, Batteriegehäusen oder schweren Paletten besteht, müssen Sie ein System spezifizieren, das speziell für Anwendungen mit hoher Dichte und hohem Drehmoment entwickelt wurde. Stellen Sie sicher, dass die Schneckengeometrie auf das spezifische Polymer abgestimmt ist. Ein für Polypropylen optimiertes Schneckenprofil verarbeitet Polyethylenterephthalat nicht effizient, was zu einer schlechten Homogenisierung der Schmelze führt.
Die Kapazität des Extruders wird in erster Linie durch den in Millimetern gemessenen Schneckendurchmesser (z. B. 90 mm oder 150 mm) in Kombination mit der in Kilowatt gemessenen Motorleistung bestimmt. Berechnen Sie Ihren benötigten Tagesdurchsatz genau. Wenn Ihr Geschäftsmodell die Produktion von 500 Kilogramm Pellets pro Stunde erfordert, um profitabel zu bleiben, wählen Sie eine Maschine mit einer Nennleistung von 600 Kilogramm pro Stunde, um einen komfortablen Betriebspuffer zu schaffen. Der kontinuierliche Betrieb eines Extruders mit absoluter Höchstleistung beschleunigt den Verschleiß des Getriebes und der Drucklager erheblich und führt zu einem vorzeitigen Ausfall.
Analysieren Sie den Verschmutzungsgrad Ihrer Rohflocken sorgfältig. Wenn Ihr Material gewaschen ist, aber immer noch Feuchtigkeit oder Papieretiketten enthält, bevorzugen Sie Maschinen mit aggressiven Vakuumentgasungssystemen und großflächigen Siebwechslern. Hier sollte die entscheidende Entscheidung zwischen ein- und zweistufiger Extrusion getroffen werden. Durch die Investition in moderne, kontinuierlich arbeitende hydraulische Siebwechsler entfällt die Notwendigkeit, die Produktion nur für den Filterwechsel anzuhalten. Dies steigert die Tagesleistung und die Gesamtrentabilität des Betriebs drastisch.
Das Verständnis der Mechanik eines Extruders ist nur der Anfang Ihrer Reise in die industrielle Fertigung. Diese bemerkenswerte Maschine treibt die moderne Kunststoffrecyclingindustrie an und verwandelt weltweiten Abfall in nachhaltige, profitable Ressourcen.
Die Auswahl der richtigen Ausrüstung erfordert sorgfältige Überlegungen, eine gründliche Materialanalyse und ein klares Verständnis Ihrer Endziele. Ein spezielles Pelletiersystem, das auf Ihren speziellen Kunststofftyp zugeschnitten ist, maximiert die Effizienz und garantiert ein qualitativ hochwertiges Endprodukt. Raten Sie nicht mit Ihren Spezifikationen. Bewerten Sie Ihren Materialbedarf gründlich und erkunden Sie die professionellen Maschinen von Jwell, um eine maßgeschneiderte Lösung zu konfigurieren, die genau Ihren betrieblichen Anforderungen entspricht und Ihr Recyclinggeschäft vorantreibt.
In der Recyclingindustrie dient ein Extruder als Kernverarbeitungseinheit einer Kunststoffgranuliermaschine. Es nimmt gereinigte, zerkleinerte Kunststoffabfälle wie Flakes oder Mahlgut auf, schmilzt diese durch starke mechanische Reibung und äußere Hitze ein und drückt sie durch eine Matrize. Das geschmolzene Material wird dann in einheitliche Kunststoffpellets geschnitten, die verpackt und als nachhaltiger Rohstoff an Hersteller verkauft werden, um brandneue Kunststoffprodukte herzustellen.
Es handelt sich um ein hochspezialisiertes industrielles Extrusionssystem, das speziell für die Verarbeitung harter, dichter Kunststoffe wie Polypropylen, Polyethylen und Acrylnitril-Butadien-Styrol entwickelt wurde. Diese speziellen Materialien, die typischerweise aus starren Gegenständen wie Flaschen, Transportkisten und dicken landwirtschaftlichen Rohren gewonnen werden, erfordern ein höheres Motordrehmoment, spezielle abriebfeste Schneckenkonstruktionen und robuste Vakuumentgasungsfunktionen, um effektiv wieder in hochwertige Rohkunststoffpellets umgewandelt zu werden.
Ein Extruder arbeitet kontinuierlich und drückt geschmolzenen Kunststoff kontinuierlich durch eine offene Düse, um kontinuierliche, endlose Formen wie Rohre, Folien oder lange Stränge zum Pelletieren zu erzeugen. Im krassen Gegensatz dazu arbeitet eine Spritzgießmaschine zyklisch. Es schmilzt eine bestimmte Menge Kunststoff und spritzt sie unter enormem Druck in eine geschlossene, diskrete Metallform, um ein einzelnes, festes dreidimensionales Objekt zu schaffen, beispielsweise einen Flaschenverschluss, ein Kinderspielzeug oder ein Bauteil für das Armaturenbrett eines Autos.
Ein zweistufiges System wird dringend empfohlen und ist häufig erforderlich, wenn Ihre Hartplastikflocken einen hohen Feuchtigkeitsgrad, starken Tintendruck oder Restverunreinigungen aus dem Sammelprozess enthalten. Der zweistufige Extrusionsprozess mit einem primären Schmelzextruder und einem sekundären Pumpextruder sorgt für eine hervorragende Vakuumentgasung zur Entfernung eingeschlossener Gase und ermöglicht eine Doppelfiltration. Dieser strenge Prozess stellt sicher, dass selbst stark verunreinigter Abfall ein sauberes, dichtes und blasenfreies Endgranulat ergibt, das für die High-End-Herstellung geeignet ist.
Luftblasen, oft auch Schaumbildung genannt, entstehen, wenn eingeschlossene Feuchtigkeit oder flüchtige Gase aus schmelzenden Tinten nicht entweichen können, bevor der Kunststoff den Düsenkopf erreicht. Wenn Ihre zugeführten Flocken einen hohen Feuchtigkeitsgehalt haben, fängt eine Standardmaschine diesen Dampf in der Schmelze ein. Um dies zu verhindern, müssen Bediener Extruder verwenden, die mit aggressiven Vakuum-Entgasungszonen entlang des Zylinders ausgestattet sind, um diese Gase abzusaugen und so ein dichtes, festes Endgranulat zu gewährleisten.
Das Verhältnis von Länge zu Durchmesser bestimmt, wie viel Zeit der Kunststoff im erhitzten Zylinder verbringt. Für sauberen, leicht schmelzbaren Industrieschrott könnte ein kürzeres Verhältnis von 24:1 ausreichen. Für Post-Consumer-Hartkunststoffe, die umfangreiches Mischen und Entgasen erfordern, geben Ingenieure jedoch typischerweise ein längeres Verhältnis von 32:1 oder 36:1 an, um eine ordnungsgemäße Homogenisierung der Schmelze zu gewährleisten, ohne dass es zu einer thermischen Zersetzung der Polymerketten kommt.


