
- Alles
- Produktname
- Schlüsselwörter
- Produktmodell
- Produktübersicht
- Produktbeschreibung
- Volltextsuche
 Deutsch


Anzahl Durchsuchen:0 Autor:Site Editor veröffentlichen Zeit: 2026-10-30 Herkunft:Powered


Die weltweite Nachfrage nach effizientem Kunststoffrecycling und nachhaltiger Fertigung nimmt in beispiellosem Tempo zu. Im Mittelpunkt dieses industriellen Wandels steht der Extrusionsprozess. Dieser entscheidende mechanische Vorgang bestimmt die Qualität, Konsistenz und finanzielle Rentabilität von recycelten Polymerprodukten. Anlagenmanager und Betreiber von Recyclinganlagen stehen bei der Auswahl der Kernausrüstung für ihre Produktionslinien ständig vor einem komplexen Entscheidungsprozess. Die Auswahl der falschen Maschinen verschwendet nicht nur Kapital; Dies führt unweigerlich zu schwerwiegenden betrieblichen Engpässen und inakzeptablen Ausfallzeiten.
Aktuelle Marktinformationen verdeutlichen einen massiven Wandel im globalen Kunststoffsektor. Angetrieben durch strengere Umweltvorschriften und ein unermüdliches Streben nach einer Kreislaufwirtschaft investieren Hersteller stark in fortschrittliche Recyclingtechnologien. Insbesondere zeigt der Branchentrend eine starke Abkehr von übermäßig komplexen, energieraubenden Aufbauten für Standard-Recyclingaufgaben. Stattdessen bevorzugen Anlagenbetreiber heute robuste, schlanke Einschneckensysteme. Diese modernen Maschinen garantieren einen enormen Durchsatz, einen geringeren CO2-Fußabdruck und vereinfachte Wartungsroutinen.
Um eine wirklich fundierte Kaufentscheidung treffen zu können, müssen die Entwicklungsteams die grundlegende Technologie verstehen. Dieser umfassende Leitfaden untersucht die genaue Mechanik dieses Geräts, wie es mit kontinuierlicher Betriebsbelastung umgeht und warum es nach wie vor der unangefochtene Champion für Standard-Recyclinganwendungen ist.
Im Bereich der Polymertechnik handelt es sich bei dieser Anlage um ein robustes mechanisches Gerät, das feste Kunststoffrohstoffe in ein kontinuierliches, homogenes geschmolzenes Profil umwandelt. Zu diesen Rohstoffen gehören typischerweise Post-Consumer-Flocken, industrielles Mahlgut oder Neugranulat. Die Maschine basiert auf einem unkomplizierten thermodynamischen Prinzip und verfügt über eine Schnecke im Archimedes-Stil, die sich in einem präzise gefertigten, stationären beheizten Zylinder dreht. Während der Hochleistungsmotor die Schnecke dreht, befördert er das feste Polymer vorwärts. Das Material erfährt eine starke mechanische Scherreibung in Kombination mit externer Wärmeenergie. Dieser enorme Energieeintrag zwingt den Kunststoff dazu, vom festen Zustand in eine viskose Schmelze überzugehen. Schließlich pumpt das System diese Schmelze unter extremem Druck durch einen speziellen Düsenkopf.
In jeder Standard-Recyclinganlage fungiert diese Ausrüstung als absoluter Kern des Betriebs. Betrachten Sie es als die zentrale Verarbeitungseinheit einer kompletten Kunststoffgranuliermaschine . Wenn Arbeiter Post-Consumer-Abfälle sammeln, waschen und zerkleinern, bleibt das Material in fragmentiertem Zustand. Sie können diese unregelmäßigen Flocken nicht direkt einer Spritzgießmaschine zuführen. Das Einschneckensystem schließt diese kritische Fertigungslücke. Es schmilzt die zerklüfteten Flocken, filtert über einen hydraulischen Siebwechsler restliche Verunreinigungen heraus und extrudiert das saubere Polymer zu gleichmäßigen, kontinuierlichen Strängen. Nachgeschaltete Geräte schneiden diese Stränge dann in standardisierte Pellets und verwandeln so den Rohabfall erfolgreich wieder in ein hochwertiges Industriegut.
Das Schneckendesign ist nicht nur eine einheitliche Spirale. Metallurgische Ingenieure unterteilen die Innenschraube strategisch in drei verschiedene Funktionszonen. Jedes einzelne Segment erfüllt während des Schmelzprozesses eine wichtige thermodynamische Aufgabe.
Durch mechanische Scherung wird ein erheblicher Teil der notwendigen Schmelzenergie erzeugt. Für die Qualitätskontrolle ist ein präzises Wärmemanagement jedoch weiterhin von entscheidender Bedeutung. Elektrische Heizbänder wickeln sich eng um den Zylinder, um in den verschiedenen Zonen spezifische Temperaturprofile zu erzeugen. Im Gegensatz dazu kann übermäßige Scherreibung hitzeempfindliche Polymere leicht überhitzen und zersetzen. Um dem entgegenzuwirken, integrieren Ingenieure Wasserkühlmäntel mit geschlossenem Kreislauf oder Hochgeschwindigkeits-Radialventilatoren in das Zylinderdesign. Diese doppelte Heiz- und Kühlfunktion stellt sicher, dass die Polymerschmelze genau innerhalb ihres optimalen Verarbeitungsfensters bleibt.
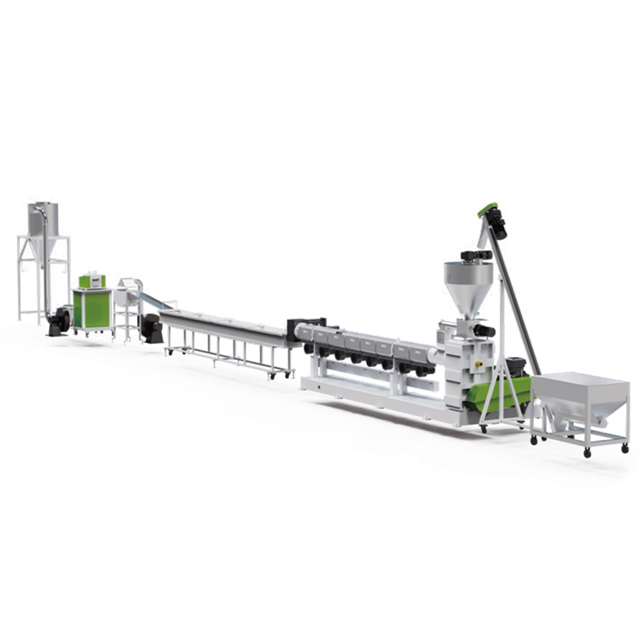
Eine kontinuierliche, profitable Produktion beruht ausschließlich auf dem synchronisierten Betrieb mehrerer hochbelastbarer mechanischer Komponenten. Ein Ausfall in einem dieser Teile führt zum Stillstand der gesamten Linie.
Bei der Kapitalzuweisung für neue Anlagen stehen Werksleiter häufig vor der Entscheidung zwischen Ein- und Doppelschneckentechnologien. Das Verständnis ihrer technischen Unterschiede ist entscheidend für die Optimierung Ihrer Kapitalrendite.
Doppelschneckensysteme nutzen zwei ineinandergreifende Schnecken, die sich in einem achtförmigen Zylinder drehen. Sie bieten außergewöhnliche dispersive Mischfähigkeiten. Ihre komplexe Mechanik führt jedoch unweigerlich zu wesentlich höheren Anschaffungskosten, erfordert eine spezielle Schulung des Bedieners und erfordert äußerst kostspielige Getriebeüberholungen.
Im Gegensatz dazu arbeiten Einschneckensysteme nach dem zuverlässigen Schleppstromprinzip. Sie bieten ein unübertroffenes Preis-Leistungs-Verhältnis, einfache Bedienung und deutlich geringere Ersatzteilkosten. Für Standard-Kunststoffrecyclinganlagen, die sich auf die Verarbeitung von gewaschenen Flocken oder gleichmäßigem Mahlgut konzentrieren, ist die Einzelschneckenkonfiguration der unangefochtene Champion.
| Funktion | Einschneckenextruder | Doppelschneckenextruder |
|---|---|---|
| Primärer Mechanismus | Widerstandsströmung und Reibung | Positive Verdrängung und ineinandergreifende Scherung |
| Anfängliche Kapitalkosten | Niedrig bis mittel | Hoch bis sehr hoch |
| Wartung und Verschleiß | Einfache Wartung, geringere Austauschkosten | Komplexe Getriebewartung, kostspielige Schraubenüberholungen |
| Mischfähigkeit | Gute verteilende Durchmischung, begrenzte Dispersion | Hervorragendes dispersives und verteilendes Mischen |
| Beste Anwendung | Standardrecycling, Pelletierung, Rohr-/Profilextrusion | Farbmischung, starke Füllstoffzugabe, hitzeempfindliches PVC |
Diese Maschinen sind äußerst vielseitig. Ingenieure können die spezifische Schneckengeometrie und Zylinderkonfiguration anpassen, um die genauen thermodynamischen Anforderungen sehr unterschiedlicher Polymere zu erfüllen.
Eine der häufigsten industriellen Anwendungen ist die Verarbeitung von Polypropylen und Polyethylen. Die Anlagen beziehen diese Materialien aus starren Behältern, Waschmittelflaschen und Spritzgussabfällen. Nach dem Waschen und Zerkleinern übernimmt eine spezielle Diese speziellen Systeme weisen typischerweise ein Länge-zu-Durchmesser-Verhältnis zwischen 30:1 und 36:1 auf, das perfekt auf das Schmelzverhalten von Polyolefinen abgestimmt ist. Mit Hochleistungsmodellen können problemlos stabile Durchsätze von 300 kg/h bis 1000 kg/h erreicht werden. Die Maschine schmilzt die starren Flocken effizient auf, filtert Restschmutz heraus und produziert äußerst gleichmäßige Pellets, die für den Spritzguss bereit sind. PP-PE-Pelletierlinie die Arbeit.
Aufgrund seiner stark hygroskopischen Natur stellt Polyethylenterephthalat besondere Herausforderungen bei der Verarbeitung dar. Es nimmt Feuchtigkeit schnell auf und ist während der Schmelzphase äußerst anfällig für hydrolytischen Abbau. Durch diesen Abbau sinkt die Grenzviskosität des Endprodukts erheblich. Um dem entgegenzuwirken, sind spezielle Geräte wie eine für PET entwickelte Hochleistungs- Kunststoffgranulierungslinie mit fortschrittlichen Doppelvakuum-Entgasungszonen ausgestattet. Diese Hochsaugzonen entziehen der Schmelze aggressiv Feuchtigkeit und flüchtige Verbindungen direkt aus der Schmelze und stellen so sicher, dass das recycelte Polymer seine strukturelle und mechanische Integrität behält.
Um eine ausgewogene technische Perspektive zu wahren, müssen Betreiber sowohl die Stärken als auch die inhärenten Grenzen dieser Maschine bewerten, bevor sie eine Bestellung abschließen.
In erster Linie liefern diese Maschinen enorme Ausstoßraten, die für eine kontinuierliche Großserienproduktion rund um die Uhr ausgelegt sind. Ihr relativ einfacher mechanischer Aufbau hält sowohl die Anfangsinvestition als auch die langfristigen Betriebskosten bemerkenswert niedrig. Da sie deutlich weniger bewegliche Teile als Doppelschneckensysteme haben, erfordern sie weitaus weniger spezielle Schulungen für Bodenbediener. Die Fehlerbehebung wird zu einem unkomplizierten Prozess. Diese vereinfachte Mechanik führt auch zu einem geringeren Verschleiß des Getriebes, was zu einer wesentlich längeren Lebensdauer der Kernkomponenten führt.
Da sie stark auf der Widerstandsströmung basieren, haben diese Maschinen Probleme mit intensiver dispersiver Vermischung. Sie sind nicht das richtige Werkzeug zum Compoundieren von Rohpolymeren mit großen Mengen an flüssigen Additiven oder schweren mineralischen Füllstoffen. Darüber hinaus kann es beim Umgang mit stark feuchtigkeitshaltigen oder stark verunreinigten Materialien zu erheblichen Zufuhrbeschränkungen kommen, es sei denn, Sie kombinieren sie mit speziellen Vorkonditionierungsgeräten wie einem integrierten Schneid-Verdichter.
Für investitionsbereite Beschaffungsverantwortliche ist die Auswahl der genauen Maschinenspezifikationen eine entscheidende Entscheidung. Eine schlecht spezifizierte Maschine führt unweigerlich zu Produktionsengpässen, schlechter Pelletqualität und häufigen Ausfallzeiten.
Ein Extruder stellt für jede Anlage eine enorme Kapitalinvestition dar. Die Umsetzung eines strikten, kompromisslosen vorbeugenden Wartungsplans ist die einzige Möglichkeit, diese Anlage zu schützen und eine gleichbleibende Ausgabequalität über Jahre hinweg unter rauen Bedingungen sicherzustellen.
Letztendlich gilt der Einschneckenextruder als äußerst zuverlässiges und kostengünstiges Arbeitstier in der modernen Kunststoffrecyclingindustrie. Durch das effiziente Schmelzen, Mischen und Pumpen von Polymermaterialien bildet es den Kern eines hochprofitablen Recyclingbetriebs.
Das Verständnis der tiefgreifenden mechanischen Nuancen, von der spezifischen Schneckengeometrie bis hin zu thermischen Temperaturprofilen, versetzt Werksleiter in die Lage, fundierte Kaufentscheidungen zu treffen. Wenn Sie Ihre Anlage mit der richtigen Extrusionstechnologie aufrüsten, die genau auf Ihre Materialarten zugeschnitten ist, stellen Sie eine langfristige Rentabilität sicher, senken Ihre Wartungskosten und garantieren eine gleichbleibend erstklassige Pelletqualität.
Wenn in Ihrer Anlage Engpässe auftreten oder Sie planen, Ihre Recyclingkapazität zu erweitern, ist die Auswahl des richtigen Partners von entscheidender Bedeutung. Bewerten Sie Ihre aktuellen Materialströme, definieren Sie Ihren Zieldurchsatz und erkunden Sie fortschrittliche, energieeffiziente Extrusionslösungen, die speziell für das Recycling in der Schwerindustrie entwickelt wurden.
Für das Post-Consumer-Recycling empfehlen Ingenieure dringend ein L/D-Verhältnis zwischen 32:1 und 36:1. Diese verlängerte Zylinderlänge sorgt für die erforderliche Verweilzeit, um inkonsistente Flocken gründlich zu schmelzen, und bietet ausreichend Platz für den Einbau von zwei Vakuum-Entgasungszonen, die für die Entfernung von Feuchtigkeit und flüchtigen Tintenbestandteilen von entscheidender Bedeutung sind.
Der Stromverbrauch variiert stark je nach Maschinengröße und Durchsatz. Eine mittelgroße Recyclinglinie mit einer Leistung von 500 kg/h erfordert typischerweise einen Hauptantriebsmotor zwischen 132 kW und 160 kW sowie zusätzliche 40 kW bis 60 kW für die Fassheizung und nachgeschaltete Ausrüstung. Moderne Systeme nutzen Frequenzumrichter, um diesen Energiebedarf basierend auf der Echtzeitlast zu optimieren.
Ja, die Verarbeitung flexibler Kunststofffolien ist durchaus möglich. Da leichte Agrar- oder Verpackungsfolien jedoch eine sehr geringe Schüttdichte haben, überbrücken und blockieren sie einen standardmäßigen Schwerkrafttrichter. Für die effektive Verarbeitung von Folien ist ein spezieller Schneid-Verdichter oder Agglomerator erforderlich, der direkt in das Zuführsystem integriert ist. Dieser hochleistungsfähige Vorkonditionierungsschritt erhöht die Materialdichte und sorgt so für eine gleichmäßige, stoßfreie Zuführung direkt in die Schneckengänge.
Die Lebensdauer hängt vollständig von der Abrasivität Ihres spezifischen Materialstroms und der metallurgischen Behandlung der Stahlkomponenten ab. Durch die Verarbeitung sauberer Standardpolymere kann problemlos eine Lebensdauer von 3 bis 5 Jahren erreicht werden. Wenn Ihr Material dagegen ständig abrasive Verunreinigungen wie Sand, Metallstaub oder Glasfasern enthält, kann selbst eine hochwertige bimetallbeschichtete Schraube innerhalb von 12 bis 18 Monaten eine professionelle Aufarbeitung oder einen vollständigen Austausch erfordern.
Für die Verarbeitung sauberer, trockener und relativ gleichmäßiger Industrieabfälle ist ein einstufiges System mit einem langen Extruder vollkommen ausreichend. Für stark kontaminierte Post-Consumer-Abfälle wird ein zweistufiges System, oft auch als Mutter-Baby-Konfiguration bezeichnet, dringend empfohlen. Wenn Ihr Material einen hohen Feuchtigkeitsgehalt, starke Tintenabdrücke oder erhebliche Feststoffverunreinigungen aufweist, bietet das zweistufige Verfahren einen kritischen sekundären Filtrationspunkt und hervorragende Entgasungsfähigkeiten und garantiert so ein fehlerfreies Endgranulat.
Spannungsspitzen oder Ausgangsinstabilität sind ein berüchtigtes Betriebsproblem, das häufig direkt mit der Einzugszone zusammenhängt. Die Ursache liegt typischerweise in einer falschen Temperatureinstellung am Einfüllstutzen, die zu einem vorzeitigen Schmelzen des Materials führt, einer inkonsistenten Schüttdichte des Rohmaterials oder einer Schneckenkonstruktion, die grundsätzlich nicht auf die Schmelzeigenschaften Ihres spezifischen Polymers abgestimmt ist. Die Druckinstabilität lässt sich normalerweise beheben, indem man die Wasserkühlung des Zufuhrhalses anpasst und eine äußerst konstante volumetrische Materialzufuhrrate gewährleistet.


