
- Alles
- Produktname
- Schlüsselwörter
- Produktmodell
- Produktübersicht
- Produktbeschreibung
- Volltextsuche
 Deutsch


Anzahl Durchsuchen:0 Autor:Site Editor veröffentlichen Zeit: 2026-10-07 Herkunft:Powered


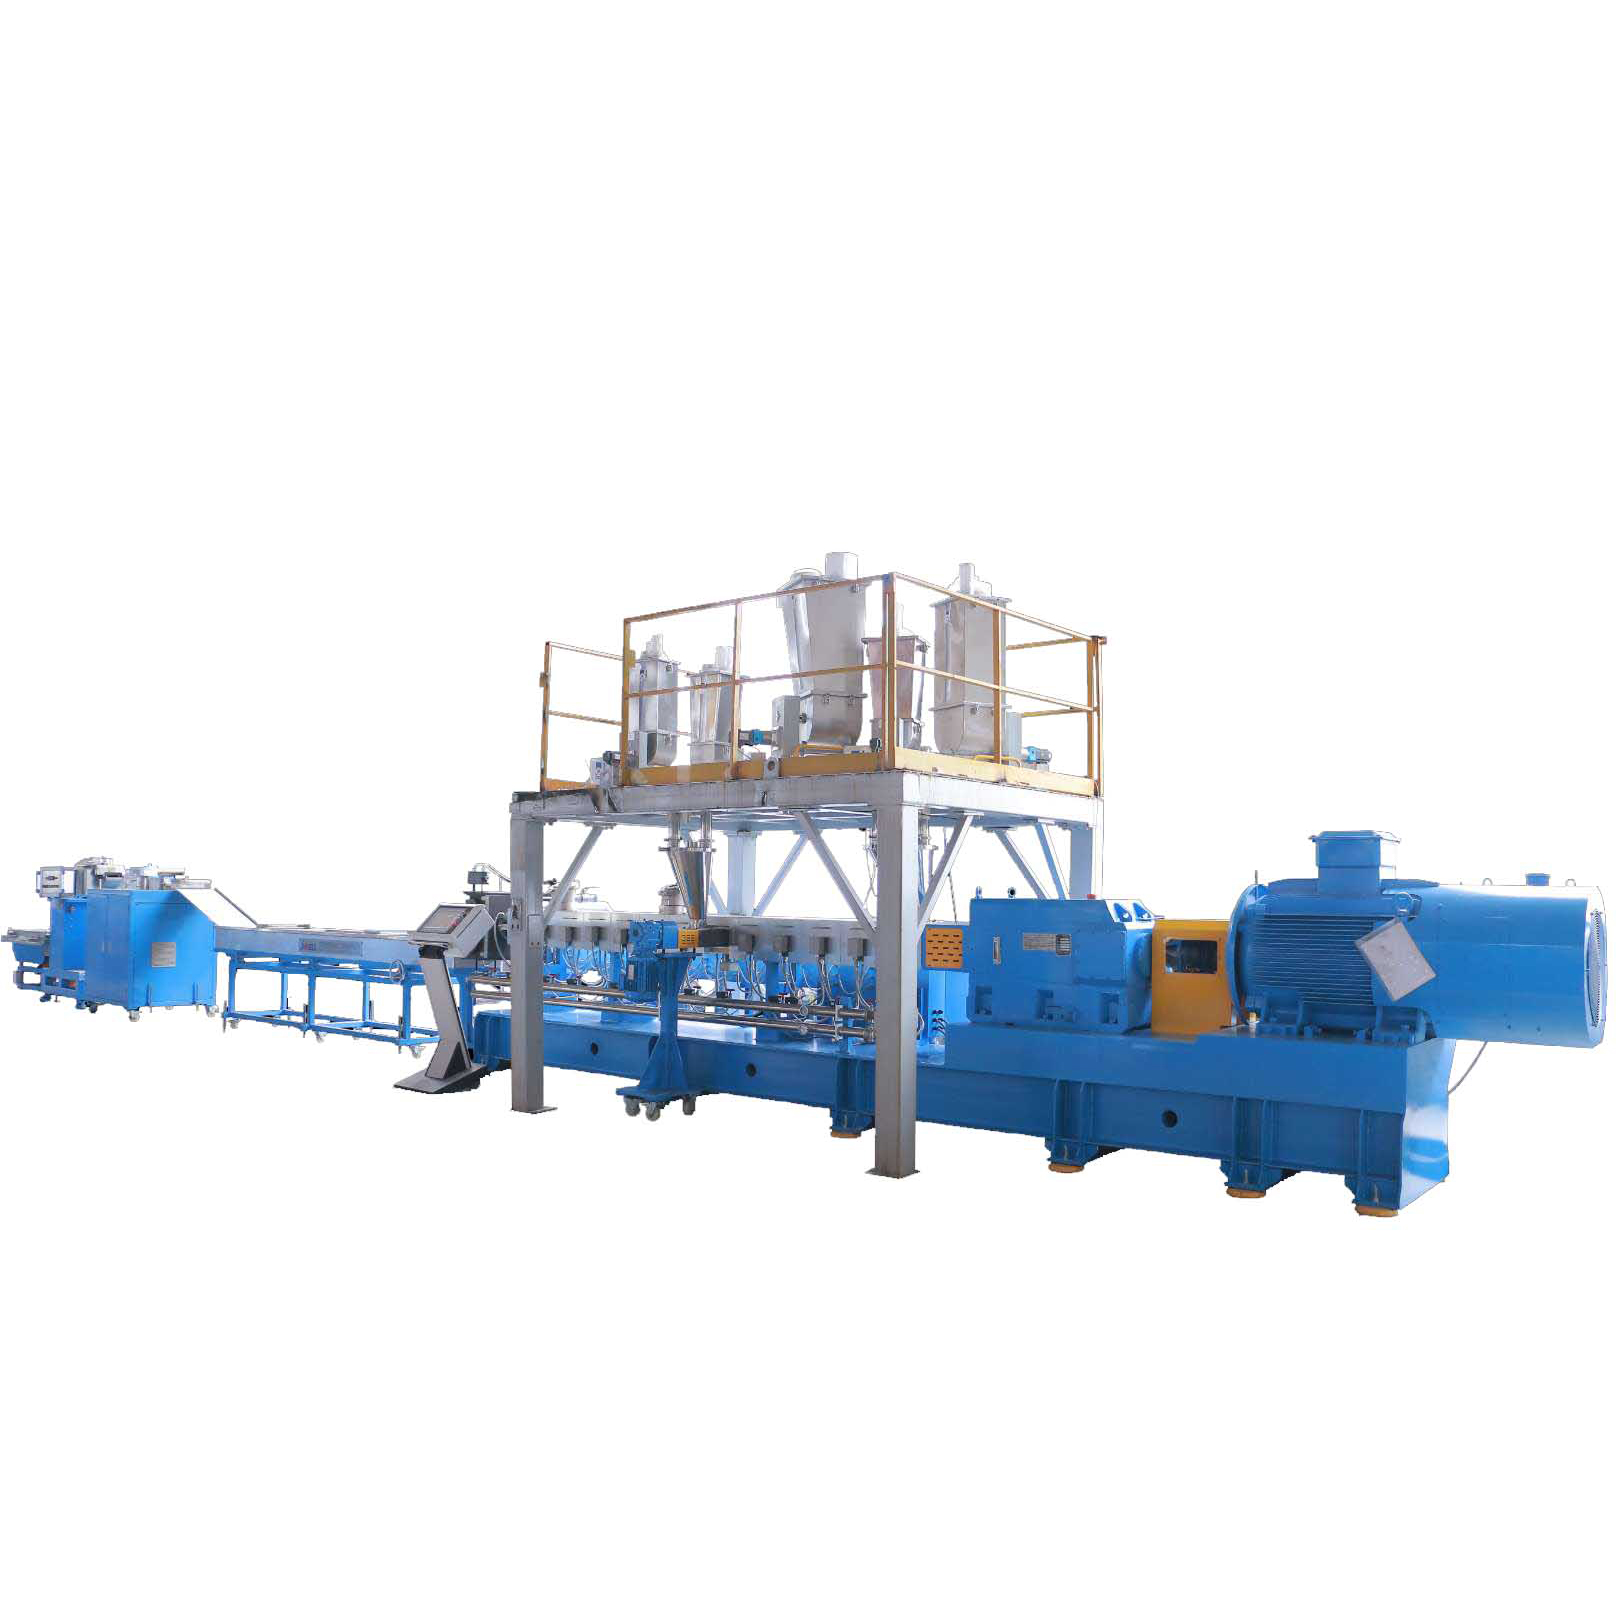
Haben Sie Probleme mit der ineffizienten Materialmischung in der Fabrikhalle? Eine schlechte Compoundierung verschwendet nicht nur wertvolle Zeit, sondern zehrt auch an wichtigen Ressourcen, was zu einer inkonsistenten Produktqualität führt. Durch die Aufrüstung Ihrer Ausrüstung kann dieser Produktionsengpass definitiv behoben werden. In diesem umfassenden Leitfaden entdecken Sie die Mechanismen hinter der fortschrittlichen Extrusionstechnologie und erkunden ihre vielfältigen industriellen Anwendungen. Für Einrichtungen, die ihre Arbeitsabläufe optimieren möchten, ist die Investition in eine robuste Kunststoffgranuliermaschine oft der erste entscheidende Schritt zu betrieblicher Exzellenz.
Wenn Werksleiter diese Maschinen untersuchen, suchen sie in der Regel nach einer technischen Aufschlüsselung ihrer kontinuierlichen Verarbeitungsfähigkeiten. Im Kern ist diese hochentwickelte Compoundieranlage für die Handhabung komplexer Formulierungen konzipiert, die intensives Mischen, Entgasen und präzises Wärmemanagement erfordern. Stellen Sie sich statt eines einfachen Schmelzrohrs einen kontinuierlichen thermodynamischen Reaktor vor.
Der betriebliche Weg des Materials im Inneren des Fasses ist ein sorgfältig orchestrierter thermodynamischer und mechanischer Prozess. Es funktioniert in mehreren unterschiedlichen Phasen.
Um die Fähigkeiten des Systems vollständig zu erfassen, ist es wichtig, seine strukturelle Anatomie zu untersuchen. Die inhärente Modularität dieser Maschinen ermöglicht eine maßgeschneiderte Anpassung an bestimmte Produktionsumgebungen. Eine geringfügige Anpassung des Schneckenprofils kann die Mischdynamik völlig verändern.
| Technische Details | der Hauptfunktion | der Komponente |
|---|---|---|
| Fütterungssystem | Liefert Rohstoffe in das Fass. | Gravimetrische Dosierer gewährleisten eine präzise Massenflusskontrolle, die für eine gleichbleibende Rezepturgenauigkeit und die Minimierung von Materialverschwendung von entscheidender Bedeutung ist. |
| Fass und Heizungen | Nimmt die Schrauben auf und verwaltet die Temperatur. | Verfügt über einen modularen Aufbau mit unabhängigen Temperaturzonen, der eine präzise Heiz- und Kühlsteuerung über verschiedene Verarbeitungsstufen hinweg ermöglicht. |
| Die Zwillingsschrauben | Fördert, schmilzt und mischt das Material. | Bestehend aus austauschbaren Elementen, die auf Keilwellen montiert sind und eine unbegrenzte Anpassungsfähigkeit beim Fördern, Kneten und Mischen bieten. |
| Motor und Getriebe | Bietet Rotationskraft und Drehmoment. | Entwickelt, um bei bestimmten Drehzahlen ein enormes Drehmoment zu liefern und einen stabilen Betrieb auch bei der Verarbeitung hochviskoser, stark gefüllter Schmelzen zu gewährleisten. |
| Schneidkopf und Schneidwerkzeug | Formt die endgültige Ausgabe. | Bestimmt die Geometrie des Extrudats, oft direkt integriert mit Unterwasser- oder Wasserring-Granuliermechanismen. |
Nicht alle Extrusionsmaschinen basieren auf der gleichen mechanischen Philosophie. Die Drehrichtung der Wellen verändert die Physik des Mischvorgangs grundlegend. Dies bestimmt direkt die idealen industriellen Anwendungen der Maschine.
Bei einer gleichläufigen Konfiguration drehen sich beide Schnecken in die gleiche Richtung. Dieses spezielle Design ermöglicht, dass der Gang einer Schraube eng an der Wurzel der anderen anliegt und so eine hochdynamische interne Umgebung schafft.
Der geschmolzene Kunststoff wird in einem kontinuierlichen Achtermuster von einer Schnecke zur anderen transportiert. Diese Bewegung ermöglicht eine außergewöhnliche verteilende und dispersive Vermischung. Darüber hinaus sorgt die eng ineinandergreifende Geometrie für eine konstante Wischwirkung. Durch die Verhinderung von Materialstagnation wird das Risiko einer thermischen Zersetzung drastisch reduziert. Dieser Aufbau stellt den Industriestandard für Hochgeschwindigkeits-Compoundierung, Masterbatch-Produktion und allgemeine Polymermodifikation dar. Es wird besonders für Formulierungen empfohlen, die eine aggressive Homogenisierung ohne übermäßigen Innendruckaufbau erfordern.
Umgekehrt drehen sich die Schrauben bei einem gegenläufigen Aufbau in entgegengesetzte Richtungen. Sie drehen sich entweder nach innen aufeinander zu oder nach außen.
Das Material wird mit Kraft zwischen den beiden rotierenden Wellen zusammengedrückt und wirkt so wie bei einem Hochleistungswalzwerk. Dieser Vorgang erzeugt einen extrem hohen Druck bei gleichzeitig relativ geringer Scherung. Da die Schmelze nicht leicht zwischen den Schnecken übertragen werden kann, wird sie in einer geschlossenen Kammer vorangetrieben. Dies führt zu einer strikten positiven Verdrängung und einer bemerkenswert engen Verweilzeitverteilung. Diese Konfiguration wird unbedingt für die Verarbeitung hoch wärmeempfindlicher Materialien bevorzugt. Beispielsweise ist diese Methode bei der Herstellung von Rohren aus Polyvinylchlorid oder Holz-Kunststoff-Verbundwerkstoffen erforderlich, da eine übermäßige Scherung unweigerlich zum Anbrennen oder zur chemischen Zersetzung des Materials führen würde.
Werksleiter diskutieren oft darüber, ob sie von Einwellen- auf Zweiwellensysteme umsteigen sollen. Während Einschneckenmaschinen für das einfache Schmelzen und Profilformen weiterhin kosteneffektiv sind, bieten Doppelwellensysteme beispiellose Verarbeitungsmöglichkeiten. Diese Fähigkeiten rechtfertigen problemlos ihre höheren Anfangsinvestitionen.
Eine einzelne Schnecke beruht in erster Linie auf der Reibung zwischen den Polymerpellets, der rotierenden Schnecke und der stationären Zylinderwand, um den Kunststoff zu fördern und zu schmelzen. Da es sich grundsätzlich um ein Schleppströmungsgerät handelt, ist seine Mischfähigkeit von Natur aus eingeschränkt.
Im krassen Gegensatz dazu arbeitet eine Doppelwellenmaschine nach den Prinzipien der positiven Verdrängung und der ineinandergreifenden Scherung. Die komplexe Geometrie zwingt das Material durch unglaublich enge Zwischenräume. Dabei wird eine starke mechanische Beanspruchung ausgeübt, die hartnäckige Agglomerate mühelos auflöst und Farbstoffe gleichmäßig verteilt.
Einwellenplattformen haben oft Probleme mit komplexen Rezepturen, hochgefüllten Materialien oder Rohstoffen mit stark variierenden Schüttdichten. Um effektiv zu funktionieren, sind häufig vorgemischte Materialien erforderlich. Dies fügt dem Herstellungsprozess einen zusätzlichen Schritt hinzu.
Doppelwellen-Setups können mehrere unterschiedliche Zutaten gleichzeitig verarbeiten. Flüssige Weichmacher, feste mineralische Füllstoffe und Basisharze können in verschiedene, isolierte Zonen des Zylinders eingebracht werden. Diese Flexibilität macht kostspielige Vormischschritte überflüssig. Dadurch wird der Produktionsablauf rationalisiert und die manuellen Arbeitskosten erheblich gesenkt.
Investitionen in fortschrittliche Extrusionstechnologie erfordern erhebliches Kapital. Die betrieblichen Vorteile rechtfertigen jedoch schnell den Aufwand durch verbesserte Produktausbeute und mechanische Zuverlässigkeit.
Das hochmodulare Schneckendesign ermöglicht es Prozessingenieuren, das Scherprofil genau an die rheologischen Anforderungen eines bestimmten Materials anzupassen. In Kombination mit unabhängigen, geschlossenen Temperaturkontrollzonen entlang des Zylinders sorgt der Bediener für ein absolutes Wärmemanagement. Dies verhindert eine örtliche Überhitzung und stellt sicher, dass jedes einzelne produzierte Pellet strenge Qualitätskontrolltoleranzen erfüllt.
Da diese Maschinen beim Fördern nicht ausschließlich auf Wandreibung angewiesen sind, können sie mit deutlich höheren Geschwindigkeiten arbeiten. Diese positive Pumpwirkung sorgt für eine stabile, hohe Fördermenge. Dies macht sie zur bevorzugten Wahl für groß angelegte industrielle Kunststoffgranulierungsvorgänge, bei denen die Maximierung der täglichen Tonnage das Hauptziel ist.
Moderne Compoundieranlagen sind auf eine optimale Energieausnutzung ausgelegt. Die vom Hauptantriebsmotor erzeugte mechanische Energie wird durch interne Scherung effizient in thermische Energie umgewandelt. Dadurch wird die Abhängigkeit von externen elektrischen Fassheizungen deutlich reduziert. Darüber hinaus führt die verbesserte Wärmeübertragungsdynamik innerhalb der Verzahnungszonen zu einem spürbar geringeren spezifischen Energieverbrauch, gemessen in Kilowattstunden pro Kilogramm verarbeitetem Material.
Für Entscheidungsträger ist es von entscheidender Bedeutung, die vielfältigen Einsatzmöglichkeiten dieser Geräte zu verstehen und deren potenzielle Kapitalrendite einzuschätzen. Das einzigartige ineinandergreifende Design ermöglicht eine genaue Kontrolle über Scherung, Temperatur und Verweilzeit. Somit passt sich die Maschine problemlos an mehrere anspruchsvolle Branchen an.
Die wichtigste Anwendung dieser Technologie liegt nach wie vor im Polymersektor. Eine leistungsstarke Doppelschnecken-Granulierlinie ist der unbestrittene Industriestandard für komplexe Compoundierungsaufgaben. Im Gegensatz zum einfachen Schmelzen erfordert das Compoundieren die homogene Dispersion von Additiven, Flammschutzmitteln und Farbstoffen in einer Basispolymermatrix. Betreiber verarbeiten häufig technische Kunststoffe wie Polyamide, Polycarbonate und thermoplastische Elastomere, die eine intensive Mischung erfordern, um gleichmäßige mechanische Eigenschaften zu erzielen.
Betrachtet man die aktuellen Branchentrends, zeigen Marktdaten einen massiven Wandel hin zur zirkulären Fertigung. Bei der Verarbeitung von Post-Consumer-Harzen besteht weltweit eine zunehmende Abhängigkeit von fortschrittlichen Extrusionstechnologien. Da sich die Nachhaltigkeitsauflagen weltweit verschärfen, entfernen sich die Hersteller von grundlegenden Recyclingkonzepten. Stattdessen setzen sie auf drehmomentstarke Doppelwellensysteme mit fortschrittlicher Vakuumentgasung. Diese spezielle Technologie ist in einzigartiger Weise in der Lage, flüchtige organische Verbindungen zu extrahieren und den molekularen Abbau zu bekämpfen, der typischerweise in recyceltem Polyethylenterephthalat und Polyolefinen auftritt. Dadurch werden Abfälle effektiv in hochwertige Produktionsmaterialien umgewandelt.
Neben synthetischen Polymeren wird die thermomechanische Extrusion auch in der Lebensmittel- und Futtermittelbranche stark genutzt. Bei der Lebensmittelverarbeitung fungiert der Extruder im Wesentlichen als kontinuierlicher biochemischer Reaktor. Die präzise Kombination aus thermischer Energie und mechanischer Scherung löst die Verkleisterung der Stärke und die Denaturierung des Proteins aus. Die in diesem Sektor eingesetzten Geräte werden sorgfältig aus lebensmittelechtem Edelstahl hergestellt, um den strengen internationalen Hygienestandards zu entsprechen.
Im pharmazeutischen Bereich ist die Hotmelt-Extrusion in hohem Maße auf diese Konfigurationen angewiesen, um feste Dispersionen pharmazeutischer Wirkstoffe herzustellen. Durch die Verbindung des Arzneimittels mit einem Polymerträger auf molekularer Ebene wird seine Bioverfügbarkeit im menschlichen Körper erheblich verbessert. In ähnlicher Weise fungieren diese Maschinen in der Industriechemie als kontinuierliche Reaktoren für die Verarbeitung von Schmelzklebstoffen und fortschrittlichen Batterieverbindungen.
Die Implementierung einer strengen Standardarbeitsanweisung ist für die Aufrechterhaltung der Langlebigkeit der Ausrüstung und die Gewährleistung der Bedienersicherheit in der Fabrikhalle von entscheidender Bedeutung. Unsachgemäße Start- oder Abschaltsequenzen können leicht zu schwerwiegenden mechanischen Ausfällen führen. Gebrochene Schneckenelemente oder zerstörte Getriebe führen zu katastrophalen Ausfallzeiten.
Der Start einer kontinuierlichen Compoundierlinie erfordert einen methodischen Ansatz, um eine thermische und mechanische Stabilisierung zu erreichen.
Eine streng kontrollierte Abschaltung ist ebenso wichtig, um eine Verkohlung des Materials im Zylinder zu verhindern. Zersetztes Material kann künftige Produktionsläufe stark verunreinigen.
| Parameter | Normalanzeige | Warnzeichen Mögliche | Ursache |
|---|---|---|---|
| Hauptmotordrehmoment | Stabil innerhalb von 60 % bis 80 % der Kapazität | Plötzliche Spitzen oder anhaltend über 90 % | Überfütterung, kalte Stellen oder Materialbrückenbildung im Einfüllschacht. |
| Schmelzedruck | Konsistent am Schneidkopf | Schneller Druckabfall oder extrem hoher Druck | Verstopfung im Siebwechsler oder sehr ungleichmäßige Zuführung. |
| Zonentemperaturen | Stabil am Sollwert | Unkontrollierbarer exothermer Temperaturanstieg | Übermäßige interne Scherreibung oder Ausfall des internen Kühlsystems. |
| Getriebeöltemp | 40 bis 55 Grad Celsius | Über 60 Grad Celsius | Unzureichende Schmierkühlung oder vorzeitiger Lagerverschleiß. |
Die Anschaffung industrieller Extrusionsmaschinen stellt einen großen Investitionsaufwand dar. Entscheidungsträger müssen die technischen Spezifikationen der Maschine sorgfältig auf ihre spezifischen Materialrezepturen und langfristigen Produktionsziele abstimmen. Allgemeine Spezifikationen reichen für eine spezielle Compoundierung nicht aus.
Die physikalischen und chemischen Eigenschaften Ihrer täglichen Rohstoffe bestimmen die grundlegende Designarchitektur.
Materialien wie Polyvinylchlorid sind bekanntermaßen scherempfindlich und neigen zu einem schnellen thermischen Abbau, sodass eine gegenläufige Konfiguration optimal ist. Umgekehrt profitieren Polyolefine immens von der Verteilungsmischung mit hoher Scherung, die durch eine gleichrotierende Konfiguration ermöglicht wird. Wenn Ihre proprietäre Rezeptur einen hohen Anteil an abrasiven Füllstoffen wie Glasfasern oder korrosiven Zusatzstoffen enthält, erodiert normaler nitrierter Stahl schnell. In diesen anspruchsvollen Szenarien ist die Spezifikation von Bimetallzylindern und Schneckenelementen aus hochverschleißfesten Legierungen ein absolut notwendiger Vorabaufwand.
Das Erreichen Ihres Zieldurchsatzes ist nicht nur eine Funktion des Einbaus eines größeren Motors. Es hängt stark vom geometrischen Volumen der Schrauben und der strukturellen Drehmomentkapazität des Getriebes ab. Achten Sie bei der Bewertung moderner Geräte besonders auf die folgenden Parameter.
Das Verhältnis von Länge zu Durchmesser bestimmt direkt die Verweilzeit des Materials im beheizten Zylinder. Ein kürzeres Verhältnis, beispielsweise 32, ist für einfaches Schmelzen und Standardcompoundieren vollkommen ausreichend. Allerdings erfordern hochkomplexe Aufgaben eine längere Übersetzung. Beispielsweise erfordert die fortgeschrittene Entgasung oder die Verarbeitung extremer Mengen mineralischer Füllstoffe häufig Verhältnisse von 44 bis 64, um ausreichend Zeit für gründliches Mischen und Entlüften zu bieten.
Darüber hinaus skaliert die Maschinenkapazität mit dem Schneckendurchmesser und der Drehzahl. Hochleistungslinien bieten typischerweise Schneckendurchmesser von 41 mm bis 135 mm, wobei die Drehzahlen sicher 600 Umdrehungen pro Minute oder mehr erreichen. Moderne Industrieanlagen werden nach ihrer spezifischen Drehmomentdichte kategorisiert. Maschinen mit hohem Drehmoment sind speziell für die Verarbeitung hochviskoser Schmelzen bei viel niedrigeren Temperaturen konzipiert, was zu höheren Durchsätzen ohne Verschlechterung der Polymerketten führt.
Fortschrittliche Extrusionsgeräte wandeln Rohstoffe effizient um, indem sie unübertroffene Mischfähigkeiten und präzise Temperaturkontrolle bieten. Diese Maschinen sind unbestreitbar für moderne Fertigungsprozesse in der Kunststoff-, Chemie- und Lebensmittelindustrie von entscheidender Bedeutung. Durch die Aufrüstung Ihrer Fabrikhalle mit dieser Technologie verbessern Sie die Produktionsgeschwindigkeit erheblich und stellen gleichzeitig eine hohe Materialflexibilität und kompromisslose Produktqualität sicher. Entdecken Sie das umfassende Lösungsangebot von Jwell Recycling, um genau die Konfiguration zu finden, die perfekt zu Ihren betrieblichen Anforderungen passt und Ihre Fertigungskapazitäten in die Zukunft treibt.
Eine einzelne Welle beruht fast ausschließlich auf der Reibung zwischen dem Material und der Zylinderwand, um das Polymer vorwärts zu befördern. Im krassen Gegensatz dazu nutzt ein Doppelwellensystem die positive Verdrängung, die durch zwei ineinandergreifende Schrauben erzeugt wird. Dieser fortschrittliche Mechanismus ermöglicht ein weit überlegenes verteilendes und dispersives Mischen, eine präzise Kontrolle der Scherkräfte und die einzigartige Fähigkeit, mehrere komplexe Additive gleichzeitig ohne Vormischen zu verarbeiten.
Ja, es ist äußerst effektiv für fortgeschrittene Kunststoffrecyclingbetriebe. Das Design bietet hervorragende Entgasungsfähigkeiten und erzeugt ein tiefes Vakuum, um Feuchtigkeit und flüchtige Verunreinigungen aus Post-Consumer-Kunststoffen zu entfernen. Darüber hinaus können Betreiber abgebaute recycelte Harze nahtlos mit Neumaterialien, Kettenverlängerern und Farbstoffen verbinden und so Abfälle effektiv in hochwertige Industriepellets umwandeln.
Sie gibt die Gesamtlänge des Extrusionszylinders im Verhältnis zum Außendurchmesser der Schnecken an. Ein höheres Verhältnis bedeutet einen längeren Zylinder, was zwangsläufig zu einer längeren Verweilzeit des Materials führt. Diese verlängerte Zeit ist entscheidend für komplexe Prozesse, die mehrere nachgeschaltete Zuführzonen, eine intensive Dispergierung oder eine längere Vakuumentgasung erfordern.
Die Verweilzeit wird durch eine Kombination aus geometrischem Design der Maschine und Betriebsparametern gesteuert. Der primäre Hardwarefaktor ist das Verhältnis von Länge zu Durchmesser. Betrieblich wirkt sich die Anpassung der Hauptschneckengeschwindigkeit und der Rohmaterialzufuhrrate direkt darauf aus, wie lange das Polymer im beheizten Zylinder bleibt. Darüber hinaus kann die Änderung des Schneckenprofils durch Hinzufügen oder Entfernen von Knetblöcken mit umgekehrter Steigung den Materialfluss absichtlich verzögern, um die lokale Mischzeit zu verlängern.
Schwankungen oder inkonsistenter Schmelzefluss am Düsenkopf sind ein häufiges Verarbeitungsproblem. Die Ursache hierfür ist in der Regel eine ungleichmäßige Zuführung der Rohstoffe, eine Brückenbildung im Einfüllschacht oder falsche Temperatureinstellungen, die zu abwechselnden Schmelz- und Gefrierzonen im Inneren des Zylinders führen. Die Gewährleistung einer genauen gravimetrischen Zuführung und die Aufrechterhaltung stabiler, optimierter Temperaturprofile in allen Zylinderzonen sind die besten Methoden zur Vermeidung von Schwankungen.
Die Austauschintervalle hängen vollständig von der Abrasivität der verarbeiteten Formulierungen und der spezifischen Metallurgie der Maschinenkomponenten ab. Durch die Verarbeitung standardmäßiger, ungefüllter Polymere können die Komponenten mehrere Jahre halten. Allerdings kann der Einsatz stark abrasiver Materialien, wie z. B. schwerer glasfaserverstärkter Verbindungen, nitrierten Standardstahl innerhalb weniger Monate aggressiv verschleißen. Der Einsatz spezieller Bimetalllegierungen mit hohem Verschleiß verlängert die Lebensdauer der Komponenten in diesen rauen Umgebungen erheblich.


