
- Alles
- Produktname
- Schlüsselwörter
- Produktmodell
- Produktübersicht
- Produktbeschreibung
- Volltextsuche
 Deutsch


Anzahl Durchsuchen:0 Autor:Site Editor veröffentlichen Zeit: 2026-08-04 Herkunft:Powered


Der weltweite Vorstoß hin zu einer nachhaltigen Produktion hat zu einem Anstieg des Kunststoffrecyclings geführt. Es handelt sich nicht mehr nur um eine Nischeninitiative für den Umweltschutz. Heute handelt es sich um einen äußerst lukrativen Industriezweig. In dieser Branche bestimmt die physische Qualität des endgültigen recycelten Pellets direkt dessen Marktwert. Es bestimmt die Eignung des Materials für die Wiederverwendung in neuen Verbraucherprodukten. Die Umwandlung von Post-Consumer- oder Post-Industrial-Kunststoffabfällen in einheitliche, hochwertige Granulate ist jedoch ein komplexer mechanischer und thermischer Prozess.
Wenn Sie durch die Fabrik gehen, werden Ihnen die Bediener schnell sagen, dass die Strangstabilität die Rentabilität der Schicht bestimmt. Die Erzielung eines kontinuierlichen, stabilen Strangs bleibt eine primäre betriebliche Herausforderung beim mechanischen Recycling. Wenn Polymerstränge brechen, durchhängen oder ungleichmäßig aus dem Düsenkopf austreten, sind die Folgen unmittelbar und kostspielig. Spitzenwerte bei den Maschinenausfallzeiten. Die Pelletabmessungen werden inkonsistent. Der Materialabfall häuft sich. Die Bediener sind gezwungen, die Produktion anzuhalten, die verbrühten Fäden neu einzufädeln und die fehlerhafte Produktion auszusortieren.
Die Recyclinglandschaft verändert sich rasant. Aktuelle Branchentrends zeigen eine explosionsartige Nachfrage nach hochwertigem Post-Consumer-Harz. Große Verbrauchermarken bestehen mittlerweile auf recycelten Harzen, die genauso funktionieren wie Neukunststoffe. Dieses unermüdliche Streben nach Qualität zwingt Recycler dazu, manuelles Raten aufzugeben. Pellets mit hoher Dimensionsvarianz werden sofort als nicht spezifikationsgerecht eingestuft und mit massiven Preisnachlässen verkauft. Einheitliche Pellets erzielen dagegen Spitzenpreise auf dem Markt. In diesem Umfeld, in dem viel auf dem Spiel steht, ist die Strangstabilität der absolute Engpass bei der Bestimmung Ihrer Gewinnspanne.
Strandstabilität ist kein Zufall. Es handelt sich um eine hochpräzise Wissenschaft, die auf Thermodynamik, Fluiddynamik und Maschinenbau basiert. Die Stabilität beruht auf einer Kombination aus sorgfältiger Materialvorbereitung, exakten Extrusionsparametern und synchronisierter nachgeschalteter Kühlung. Letztendlich kommt es auf die grundlegende Qualität Ihrer Ausrüstung an. Die Investition in eine richtig konfigurierte Kunststoffgranuliermaschine bietet die strukturelle Grundlage, die für die effektive Bewältigung dieser Variablen erforderlich ist. Es verwandelt unvorhersehbare Abfallströme in stabile, profitable Produktion.
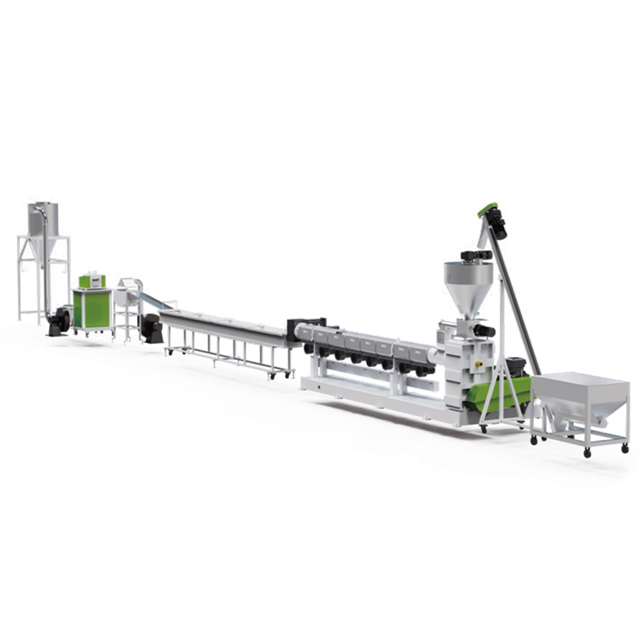
Bei der Stranggranulierung handelt es sich um einen sequentiellen Vorgang, bei dem unregelmäßige Kunststoffflocken oder -reste in gleichmäßige zylindrische Pellets umgewandelt werden. Der Prozess beginnt im Fütterungsbereich. Dabei wird Material in den Extruderzylinder eingebracht. In diesem engen Raum setzt eine rotierende Schnecke den Kunststoff starker mechanischer Reibung aus. Externe Wärmeenergie wird über Fassheizungen zugeführt. Diese Kombination überführt den festen Kunststoff in einen viskosen, geschmolzenen Zustand.
Sobald das Polymer vollständig geschmolzen und homogenisiert ist, wird es durch ein Filtersystem gedrückt, um Verunreinigungen zu entfernen. Anschließend wird es durch einen speziellen Düsenkopf mit mehreren kleinen Öffnungen gepresst. Aus diesen Löchern tritt der Kunststoff als durchgehende, spaghettiartige Stränge aus. Diese Hochtemperaturstränge werden sofort durch ein Wasserbad gezogen. Das Wasser senkt ihre Temperatur schnell und verfestigt die Außenhaut des Polymers. Schließlich führt ein motorisierter Abzieher die abgekühlten Stränge einem Rotationsschneider zu und schneidet sie in gleichmäßige Pellets. Jede einzelne Phase dieses Übergangs muss in perfekter thermodynamischer Harmonie ablaufen.
Aus technischer Sicht ist die Strangstabilität ein entscheidender Leistungsindikator. Stellen Sie sich eine Recyclinganlage vor, in der Stränge häufig brechen. Bediener müssen manuell eingreifen, um den zerbrochenen, geschmolzenen Kunststoff einzusammeln und erneut durch das Wasserbad zu fädeln. Während dieses Eingriffs drückt der Extruder weiterhin Material. Es entsteht Ausschuss, der wiederaufbereitet werden muss. Dieser Zyklus erhöht nicht nur den Energieverbrauch, sondern erhöht auch die Arbeitskosten erheblich.
Darüber hinaus beeinträchtigen instabile Stränge direkt die Produktqualität. Wenn sich ein Strang ungleichmäßig ausdehnt, bevor er in den Schneider gelangt, entstehen Pellets mit unterschiedlichen Durchmessern und Längen. Um die strengen Standards der modernen Fertigung zu erfüllen, benötigen Recycler Geräte, die diese Variablen vollständig eliminieren.
Der Schmelzflussindex MFI misst die Fließfähigkeit einer thermoplastischen Polymerschmelze. Beim Post-Consumer-Recycling bestehen die Rohstoffe häufig aus gemischten Qualitäten desselben Polymers. Dies führt zu einem schwankenden MFI. Wenn eine Charge mit einem stark schwankenden MFI in den Extruder gelangt, ändert sich die Viskosität der Schmelze ständig.
Ein plötzlicher Viskositätsabfall führt dazu, dass die Schmelze zu dünnflüssig wird. Die extrudierten Stränge werden zu flüssig. Sie sinken unter ihrem Eigengewicht schnell und brechen, bevor sie in der Wasserkühlwanne stabilisiert werden können. Umgekehrt erzeugt ein plötzlicher Anstieg der Viskosität einen hohen Druck am Düsenkopf. Dies führt dazu, dass das Material schwankt oder stagniert. Um Strangstabilität zu erreichen, ist vor der Extrusion eine sorgfältige Sortierung und Mischung der Rohstoffe erforderlich. Dadurch wird ein homogenisierter MFI gewährleistet und eine konstante Schmelzfestigkeit an der Düsenfläche aufrechterhalten.
Feuchtigkeit ist wohl eine der zerstörerischsten Variablen bei der Kunststoffextrusion. Post-Consumer-Kunststoffe behalten häufig Oberflächenfeuchtigkeit aus dem Waschprozess. Darüber hinaus sind bestimmte Polymere wie PET oder Nylon hygroskopisch. Sie nehmen Feuchtigkeit direkt in ihre Molekülstruktur auf.
Wenn feuchte Flocken in den Extruderzylinder gelangen, wird das Wasser bei Innentemperaturen von über 200 Grad Celsius in Dampf umgewandelt. Wenn dieses Gas nicht aktiv abgesaugt wird, wird es in der Polymermatrix eingeschlossen. Wenn der Kunststoff aus der Matrize austritt und der Druck auf Atmosphärendruck absinkt, dehnt sich der eingeschlossene Dampf aus. Dadurch entstehen Hohlräume im Inneren der Stränge. Diese Blasen wirken als strukturelle Schwachstellen. Wenn der Abzieher Spannung ausübt, reißt der Strang vorhersehbar an der Stelle des Hohlraums. Moderne Extruder wirken dem entgegen, indem sie Hochleistungs-Vakuum-Entgasungszonen nutzen, um Dampf und flüchtige organische Verbindungen zu extrahieren, bevor die Schmelze die Düse erreicht.
Recycelte Rohstoffe enthalten von Natur aus Schadstoffe. Schmutz, Papierfasern, Aluminiumreste oder unverträgliche Polymerfragmente überleben häufig die ersten Waschphasen. Da diese Verunreinigungen höhere Schmelzpunkte als das Basispolymer haben, bleiben sie im Schmelzfluss fest.
Wenn diese Feststoffpartikel den Düsenkopf erreichen, verstopfen sie die Kapillarlöcher teilweise oder vollständig. Eine teilweise Verstopfung führt dazu, dass die Strähne gefährlich dünn wird und schließlich bricht. Eine vollständige Blockade stoppt den Strang vollständig. Um die Stabilität aufrechtzuerhalten, ist eine robuste Schmelzefiltration erforderlich. Kontinuierliche hydraulische Siebwechsler ermöglichen es dem Bediener, Verunreinigungen im Mikrometerbereich herauszufiltern, ohne den Extrusionsprozess anzuhalten. Dies gewährleistet einen sauberen, unterbrechungsfreien Durchfluss.
Die Polymerrheologie reagiert sehr empfindlich auf Temperaturschwankungen. Extruderzylinder sind in mehrere Heizzonen unterteilt. Jede Zone wird von Proportional-Integral-Derivative-Reglern gesteuert. Ziel ist es, den Kunststoff allmählich zu schmelzen, seine Viskosität zu senken und ihn auf einer optimalen Verarbeitungstemperatur zu halten, ohne dass es zu einer thermischen Zersetzung kommt.
Wird das Temperaturprofil zu hoch eingestellt, beginnen die Polymerketten aufzubrechen. Die Schmelze verliert ihre Strukturfestigkeit. Dies führt zu spröden Strängen, die der mechanischen Zugspannung der nachgeschalteten Ausrüstung nicht standhalten können. Ist die Temperatur hingegen zu niedrig, schmilzt der Kern der Kunststoffmasse möglicherweise nicht vollständig auf. Diese ungeschmolzenen Gele stören die laminare Strömung im Düsenkopf. Sie führen dazu, dass die Stränge in unregelmäßigen Winkeln austreten oder ungleichmäßig pulsieren.
Die Geometrie der Extrusionsschnecke bestimmt, wie mechanische Scherung und Wärme auf den Kunststoff ausgeübt werden. Das L/D-Verhältnis von Länge zu Durchmesser, das Kompressionsverhältnis und die Flugtiefen müssen für die spezifische Schüttdichte des Eingangsmaterials optimiert werden. Fortschrittliche Systeme nutzen beispielsweise ein hohes L/D-Verhältnis von 36:1, um ein gründliches Schmelzen und Mischen zu gewährleisten.
Über das physikalische Design hinaus ist die Stabilität der Schraubenrotationen pro Minute von größter Bedeutung. Schwankungen der Schneckengeschwindigkeit führen zu einem Phänomen, das als „Pumpen“ bezeichnet wird. Hier pulsiert das Kunststoffvolumen, das aus der Matrize austritt, und fließt nicht gleichmäßig. Durch die Druckbeanspruchung wechseln die Stränge zwischen dicken und dünnen Durchmessern. Getriebe mit hohem Drehmoment gepaart mit Frequenzumrichtern sind in einer hochwertigen Kunststoffpelletierlinie unerlässlich . Sie halten eine konstante Drehzahl aufrecht und sorgen so für eine kontinuierliche Druckerzeugung.
Der Düsenkopf ist die letzte mechanische Komponente, die das Polymer vor dem Abkühlen formt. Ein ausgereifter Düsenkopf verfügt über optimierte interne Strömungskanäle. Diese Kanäle verteilen die Polymerschmelze gleichmäßig über alle Düsenlöcher.
Insbesondere wenn der Innendruck ungleichmäßig ist, bevorzugt der Kunststoff den Weg des geringsten Widerstands. Dies führt dazu, dass die Stränge in der Mitte der Düse schneller fließen als an den Rändern. Die schnelleren Strähnen verheddern sich im Wasserbad zwangsläufig. Währenddessen werden die langsameren Stränge durch den Puller gedehnt und gebrochen. Zur Überwachung und Aufrechterhaltung gleichmäßiger Durchflussraten sind eine präzise Bearbeitung des Düsenkopfs und die Integration von Schmelzedruckwandlern erforderlich.
Sobald das Polymer die Düse verlässt, übernimmt die Thermodynamik. Das Wasserbad muss mit einer bestimmten Geschwindigkeit Wärme abführen, um die Stränge zu verfestigen. Die Temperatur des Wassers ist aufgrund der Kristallinität des Polymers ein empfindliches Gleichgewicht.
Ist das Wasser zu kalt oder das Bad zu lang, kühlen die Strähnen zu schnell ab. Sie werden sehr spröde und neigen zum Bruch, wenn sie in den Rotationsschneider gelangen. Ist das Wasser hingegen zu warm, bleibt der Kern des Strangs geschmolzen und klebrig. Diese weichen Stränge dehnen sich unter der Spannung des Abziehers und verformen die endgültige Pelletform. Typischerweise werden die Wassertemperaturen zwischen 20 und 40 Grad Celsius gehalten. Wärmetauscher regulieren diesen Prozess, um sicherzustellen, dass sich die Außenhaut des Strangs verfestigt und gleichzeitig genügend innere Flexibilität für einen sauberen Schnitt behält.
Bevor die Stränge in den Pelletierer gelangen, muss das gesamte Oberflächenwasser mithilfe von Hochgeschwindigkeits-Luftmessern entfernt werden. Wenn das Lufttrocknungssystem ineffizient ist, wird Restwasser in die Schneidkammer getragen.
Feuchtigkeit auf den Strängen führt dazu, dass diese gegen die Gummi- oder Polyurethanrollen des Abziehers rutschen. Dieses Verrutschen führt zu einem plötzlichen Spannungsverlust. Dies führt dazu, dass die Stränge im Wasserbad durchhängen oder ungleichmäßig den Schneidmessern zugeführt werden. Die richtige Positionierung des Luftmessers und ein ausreichender Gebläsedruck sind zwingend erforderlich, um sicherzustellen, dass vollständig trockene Strähnen in die Endphase gelangen.
Das mechanische Verhältnis zwischen dem Ausgangsvolumen des Extruders und der Zuggeschwindigkeit des Granulators ist der entscheidende Faktor für die Strangstabilität. Der Abzieher muss die Stränge genau mit der Geschwindigkeit von der Düse wegziehen, mit der sie extrudiert werden.
Wenn der Abzieher zu schnell arbeitet, übt er eine übermäßige Spannung aus. Es dehnt die Stränge, bis sie reißen. Dies wird als Drawdown-Fehler bezeichnet. Wenn der Abzieher zu langsam ist, sammeln sich die Strähnen an, hängen durch und verheddern sich schließlich im Wasserbad. Moderne automatisierte Systeme nutzen SPS-Steuerungen mit geschlossenem Regelkreis. Die Geschwindigkeit des Abziehers passt sich automatisch in Echtzeit an die Drehzahl des Extruders an, sodass menschliche Fehler bei der Synchronisierung praktisch ausgeschlossen sind.
Starre Kunststoffe wie hochdichtes Polyethylen HDPE, Polypropylen PP und ABS stellen besondere Herausforderungen bei der Verarbeitung dar. Diese Materialien werden typischerweise aus gebrauchten Flaschen, Rohren, Batteriegehäusen und Spritzgussabfällen gewonnen.
Im Gegensatz zu flexiblen Folien haben starre Flocken eine höhere Schüttdichte und erfordern keine Vorverdichtung. Aufgrund ihrer starren Molekülstruktur erfordern sie jedoch erhebliche mechanische Scherung, um gleichmäßig zu schmelzen. Wenn starre Flocken auf Maschinen verarbeitet werden, die für flexible Materialien ausgelegt sind, kann es mangels geeigneter Scherkräfte zu ungeschmolzenen Partikeln kommen. Dies führt zu einem sofortigen Strangbruch an der Düsenstirnseite.
Um bei harten Flocken Strangstabilität zu erreichen, müssen Anlagen spezielle Geräte einsetzen. Eine spezielle Pelletierungslinie für starre Kunststoffe wurde speziell für diese Schüttdichten und Schmelzverhalten entwickelt.
In diesen Linien werden typischerweise Einschneckenextruder mit höheren L/D-Verhältnissen eingesetzt, um eine längere Verweilzeit für ein gründliches Schmelzen zu gewährleisten. Der Zufuhrmechanismus nutzt Zwangszuführungen oder volumetrische Dosiersysteme. Dadurch wird sichergestellt, dass eine gleichmäßige Menge an starren Flocken in das Fass gelangt, wodurch Probleme durch Druckstöße vermieden werden. Darüber hinaus erfordern starre Polymere häufig spezielle Düsenlochgeometrien, um ihren spezifischen Schmelzquelleigenschaften beim Austritt aus dem Extruder gerecht zu werden.
Selbst bei fortschrittlichen Maschinen müssen die Bediener wissen, wie sie das Material lesen. Nachfolgend finden Sie eine kurze Diagnoseaufschlüsselung der häufigsten Strangausfälle und deren unmittelbare technische Lösungen.
| Technische Lösung | für die Ursache | des Symptoms |
|---|---|---|
| Häufiges Schnappen | Eingeschlossene Feuchtigkeit oder Dampfporen wirken als Schwachstellen. | Vakuumentgasungsdruck erhöhen; Überprüfen Sie die Effizienz des vorgeschalteten Trockners. |
| Schwanken oder Pulsieren | Ungleichmäßiger Schmelzedruck oder verschlissene Schneckengänge. | Überprüfen Sie das Volumen des Einfülltrichters. Überprüfen Sie die VFD-Einstellungen und die Getriebelast. |
| Hohle Pellets | Unzureichende Extraktion flüchtiger Stoffe vor dem Düsenkopf. | Reinigen Sie das Öl der Vakuumpumpe und befreien Sie die Entlüftungsöffnungen des Fasses sofort. |
| Strangverwirrung | Ungleichmäßiger Matrizendruck oder nicht übereinstimmende Abziehergeschwindigkeit. | SPS-Synchronisation kalibrieren; Überprüfen Sie den Düsenkopf auf teilweise Verstopfungen. |
Bei der Modernisierung Ihrer Anlage bestimmen die von Ihnen gewählten Maschinen Ihre Betriebsobergrenze. Suchen Sie nach Systemen, die mit automatisierten SPS-Touchscreen-Steuerungen ausgestattet sind. Diese intelligenten Systeme ermöglichen eine präzise Temperaturregelung und automatische Geschwindigkeitssynchronisierung zwischen dem Extruder und dem nachgeschalteten Puller. Priorisieren Sie außerdem Maschinen mit hocheffizienten Doppelvakuumsystemen. Robuste hydraulische Siebwechsler sind außerdem zwingend erforderlich, um stark verunreinigten Post-Consumer-Abfall zu verarbeiten, ohne dass es zu starken Druckabfällen kommt.
Während es Wasserring- oder Unterwasser-Granuliersysteme gibt, bleibt die Stranggranulierung für eine Vielzahl von Polymeren äußerst kostengünstig, vielseitig und einfacher zu warten. Der Schlüssel zur Bewältigung traditioneller Stabilitätsprobleme in Strangsystemen liegt in der Wahl eines Herstellers, der moderne Feedback-Mechanismen mit geschlossenem Regelkreis integriert. Hochwertige Technik stellt sicher, dass die Maschine geringfügige Materialschwankungen ausgleicht. Dadurch bleiben die Stränge stabil und die Ausgabe gleichmäßig.
Die Strandstabilität ist der ultimative Lackmustest für die Effizienz eines Recyclingbetriebs. Es erfordert einen ganzheitlichen Ansatz. Es beginnt mit sauberem, trockenem und gemischtem Material. Es durchläuft präzise thermische und mechanische Extrusionsphasen. Den Abschluss bildet die perfekt synchronisierte Nachkühlung.
Während die Fähigkeiten des Bedieners und eine systematische Fehlerbehebung von unschätzbarem Wert sind, ist die Maschine selbst die Grundlage für einen stabilen, stoßfreien Prozess. Sie können einen schlecht konstruierten Extruder nicht überfordern. Durch die Investition in hochmoderne Pelletieranlagen, die auf Ihren spezifischen Materialstrom zugeschnitten sind, können Recyclinganlagen kostspielige Ausfallzeiten vermeiden. Sie können den Durchsatz maximieren und hochwertige Pellets produzieren, die Spitzenpreise auf dem Markt erzielen. Sind Sie bereit, Ihre Produktionslinie zu modernisieren? Entdecken Sie bei Jwell Recycling spezialisierte Lösungen, um genau die Maschinenkonfiguration zu finden, die Ihren betrieblichen Anforderungen entspricht.
Stränge brechen normalerweise aufgrund von drei Hauptfaktoren. Erstens entstehen durch eingeschlossene Feuchtigkeit Dampfblasen, die als Schwachstellen wirken. Zweitens verstopfen nicht geschmolzene feste Verunreinigungen die Düsenöffnungen. Drittens besteht ein mechanisches Missverhältnis zwischen der Ausgangsgeschwindigkeit des Extruders und der Zuggeschwindigkeit des Pelletierers. Der erste Schritt bei der Fehlerbehebung besteht darin, herauszufinden, welche dieser drei Ursachen vorliegt.
Die ideale Temperatur hängt stark vom zu verarbeitenden Polymer ab. Im Allgemeinen muss es kühl genug sein, um die äußere Schicht des Strangs schnell zu verfestigen. Allerdings muss es warm genug sein, damit der Kunststoff nicht völlig steif und spröde wird, bevor er den Fräser erreicht. Bei den meisten gängigen Thermoplasten werden die Temperaturen sorgfältig zwischen 20 und 40 Grad Celsius reguliert.
Feuchtigkeit wird im Extruder extremer Hitze ausgesetzt und verwandelt sich schnell in Dampf. Wenn die Maschine nicht über geeignete Vakuumentgasungsfunktionen verfügt, bildet dieser Dampf beim Austritt aus der Düse expandierende Hohlräume in den Strängen. Diese Hohlräume führen dazu, dass die Stränge unter Spannung brechen und letztendlich zu hohlen, leichten und nicht den Spezifikationen entsprechenden Pellets führen.
Während es einige sehr vielseitige Maschinen gibt, erfordert die optimale Verarbeitung von starren Flocken und flexiblen Kunststoffen unterschiedliche mechanische Ansätze. Eine spezielle Linie für Hartkunststoffe verwendet spezielle Schneckenkonstruktionen und Zwangszuführungen, um hohe Schüttdichten zu verarbeiten. Umgekehrt erfordern flexible Kunststoffe typischerweise einen in den Zuführbereich integrierten Schneidverdichter, um das leichte Material vor dem Schmelzen zu verdichten.
Pellets verkleben, was oft als Agglomeration bezeichnet wird, wenn der Kern des Polymerstrangs vor dem Eintritt in den Cutter nicht ausreichend gekühlt wird. Ist das Wasserbad zu kurz oder die Wassertemperatur zu hoch, führt die latente Wärme im Inneren des Pellets dazu, dass die frisch geschnittenen Flächen im Auffangbehälter miteinander verschmelzen. Durch Anpassen der Kühlparameter oder Erhöhen der Luftmessereffizienz lässt sich dieses Problem normalerweise beheben.
Die Reinigungshäufigkeit hängt ganz vom Verschmutzungsgrad des Einsatzmaterials und der Effizienz des vorgeschalteten Siebwechslers ab. Bei stark verunreinigten Post-Consumer-Kunststoffen müssen Bediener die Düsenoberfläche möglicherweise täglich reinigen, um die Ansammlung von zersetztem Polymer zu verhindern. Ein routinemäßiger Wartungsplan ist von entscheidender Bedeutung, um einen gleichmäßigen Druck sicherzustellen und Teilverstopfungen zu verhindern, die zu einer Ausdünnung der Stränge führen.


