
- Alles
- Produktname
- Schlüsselwörter
- Produktmodell
- Produktübersicht
- Produktbeschreibung
- Volltextsuche
 Deutsch


Anzahl Durchsuchen:0 Autor:Site Editor veröffentlichen Zeit: 2026-09-20 Herkunft:Powered


Recyceltes Nylon hat einen enormen Marktwert, doch ein versteckter Feind zerstört heimlich unzählige Produktionschargen: Feuchtigkeit. Im Gegensatz zu Polyolefinen, die von Natur aus Wasser abweisen, verhalten sich Polyamidmaterialien ähnlich wie ein molekularer Schwamm, der aktiv Feuchtigkeit direkt aus der Umgebungsluft aufnimmt. Der Versuch, auf eine strikte Feuchtigkeitskontrolle zu verzichten, führt unweigerlich zur Zerstörung der Pellets, zu unerwarteten Maschinenstillständen und vernichtenden Gewinnspannen.
In diesem umfassenden Leitfaden erfahren Sie, wie die präzise Kombination aus geeigneten Trocknungstechniken und fortschrittlicher Extrusionstechnologie eine erstklassige Pelletqualität gewährleistet. Durch die Bewältigung dieser thermodynamischen Herausforderungen können Recyclinganlagen empfindliche Schrotte konsequent in hochwertige, strukturell einwandfreie Polymere umwandeln.
Um zu verstehen, warum das Feuchtigkeitsmanagement der wichtigste Schritt beim Polyamid-Recycling ist, ist es wichtig, die grundlegende Chemie des Materials zu untersuchen. Während Materialien wie PE oder PP leicht Oberflächenwasser abgeben, verhält sich Nylon auf mikroskopischer Ebene völlig anders.
In der Polymerwissenschaft werden Materialien nach ihrer Affinität zu Wasser klassifiziert. Nylon, offiziell Polyamid genannt, ist ein stark hygroskopischer Kunststoff. Das bedeutet, dass es Wassermoleküle tief in seiner molekularen Matrix aktiv anzieht, absorbiert und festhält.
Dieses Verhalten wird durch die hochpolaren Amidgruppen der Polymerkette angetrieben. Da Wassermoleküle ebenfalls polar sind, bildet die Umgebungsfeuchtigkeit starke Wasserstoffbrückenbindungen mit den Sauerstoff- und Stickstoffatomen im Inneren des Kunststoffs. Daher reicht es wissenschaftlich nicht aus, das Material einfach abzuwischen oder eine einfache Zentrifugalschleuder zu verwenden, um diese Bindungen aufzubrechen und das eingeschlossene Wasser zu entfernen.
Nicht alle Polyamidabfälle nehmen die Umgebungsfeuchtigkeit gleich schnell auf. Die Aufnahmekapazität hängt stark von der jeweiligen Qualität ab und wird durch das Verhältnis von Kohlenstoffatomen zu Amidgruppen bestimmt.
| der Polyamidqualität | bei 50 % relativer Luftfeuchtigkeit | , Feuchtigkeit bei Sättigung | , Zielfeuchte vor der Extrusion, |
|---|---|---|---|
| PA6 | 2,5 % – 3,0 % | 8,5 % – 10,0 % | < 0,1 % |
| PA66 | 2,5 % – 2,8 % | 8,0 % - 8,5 % | < 0,1 % |
| PA12 | 0,7 % - 0,9 % | 1,5 % – 1,8 % | < 0,1 % |
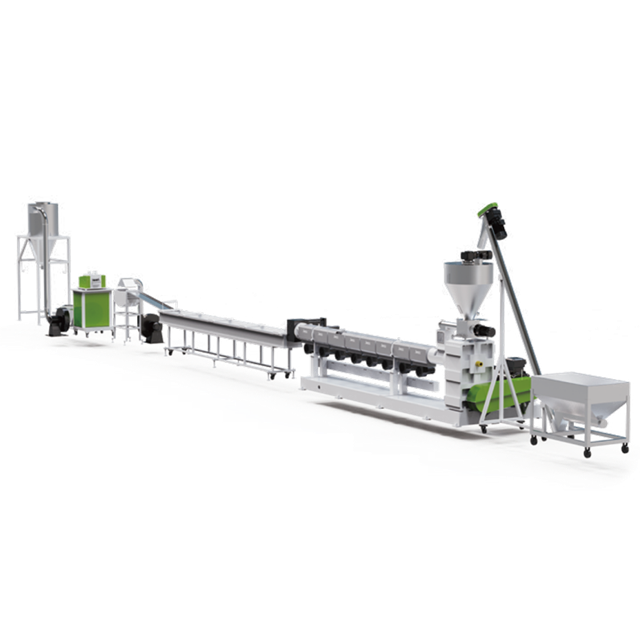
Der Versuch, die Trocknungsphase zu umgehen, um Zeit oder Energie zu sparen, ist ein kostspieliger Verarbeitungsfehler. Das Einspeisen von feuchtem Ausgangsmaterial in ein erhitztes Fass führt nicht nur zu ästhetischen Problemen; es verändert die Physik und Chemie des Endprodukts grundlegend.
Die schwerwiegendste Folge des Extrudierens von nassem Nylon ist eine zerstörerische chemische Reaktion, die als Hydrolyse bezeichnet wird. Polyamide schmelzen typischerweise bei hohen Temperaturen zwischen 220 °C und 260 °C. Bei diesen extremen Temperaturen verwandelt sich die in der Polymermatrix eingeschlossene Feuchtigkeit sofort in überhitzten Dampf.
Wenn dieser Dampf unter dem immensen Druck des Extruderzylinders mit dem geschmolzenen Kunststoff interagiert, spalten Wassermoleküle die langen Polymerketten buchstäblich in kürzere Fragmente. Das unmittelbare empirische Ergebnis ist ein massiver Abfall der Grenzviskosität. Die Schmelze wird übermäßig flüssig und dieser Abbau ist völlig irreversibel. Sobald die Ketten durchtrennt sind, kann kein nachgelagerter Prozess die ursprüngliche Integrität des Materials wiederherstellen.
Stellen Sie sich einen Bediener vor, der am Düsenkopf in der Fabrikhalle steht und hilflos zusieht, wie sich die extrudierten Stränge plötzlich aufblähen, schäumen und brechen, bevor sie überhaupt das Kühlbad erreichen. Das ist die chaotische Realität bei der Verarbeitung von nassem Nylon.
Wenn eingeschlossener Dampf entlang der Schnecke gezogen wird, bildet er Mikroblasen. Wenn die Schmelze aus der Hochdruckdüse austritt, dehnen sich diese Blasen aus und platzen, wodurch gut sichtbare Silberstreifen, allgemein bekannt als Spreizungen, auf der Oberfläche zurückbleiben. In schweren Fällen führt die schnelle Dampfausdehnung dazu, dass der Kunststoff unkontrolliert aufschäumt und eine poröse, schwammartige Textur entsteht. Diese schwachen Stränge brechen ständig, was zu enormer Materialverschwendung, Speichelfluss und anstrengender Handarbeit beim Neubespannen der Schnur führt.
Das ultimative Ziel für Recyclinganlagen ist die Herstellung von Pellets, die an Spritzgießer verkauft werden können. Recycelte Pellets aus hydrolysiertem Nylon ergeben Endprodukte, die außergewöhnlich spröde sind. Der Molekulargewichtsverlust geht direkt mit einem starken Abfall der Zugfestigkeit und Schlagfestigkeit einher, was häufig dazu führt, dass Käufer die gesamte Charge ablehnen.
Effektives Feuchtigkeitsmanagement ist kein einzelner Schritt; Es handelt sich um ein umfassendes System, das sowohl die Vorbereitung vor der Verarbeitung als auch eine fortschrittliche thermodynamische Kontrolle während des Schmelzens umfasst.
Die erste Verteidigungslinie besteht darin, das Material zu behandeln, bevor es überhaupt den Trichter berührt. Allerdings sind herkömmliche Heißlufttrockner hier völlig wirkungslos. Da Wasser chemisch an den Kunststoff gebunden ist, werden diese Bindungen nicht aufgebrochen, wenn warme Umgebungsluft über den Schrott geblasen wird.
Insbesondere für Polyamide sind Adsorptionstrockner erforderlich. Diese Systeme verwenden einen geschlossenen Luftstrom, der die Luft durch ein Molekularsiebbett leitet, das die gesamte Feuchtigkeit entfernt und den Taupunkt auf -40 °C oder weniger senkt. Diese ultratrockene, erhitzte Luft zirkuliert dann durch den Schrott und verdrängt die gebundenen Wassermoleküle. Industriestandards schreiben vor, den Feuchtigkeitsgehalt vor dem Schmelzen auf 0,1 % bis 0,2 % zu reduzieren.
Obwohl eine Vortrocknung obligatorisch ist, ist sie selten perfekt. Schwankungen in der Schüttdichte, der Luftfeuchtigkeit im Lager oder das Vorhandensein flüchtiger organischer Verbindungen und Oberflächentinten im Post-Consumer-Abfall führen dazu, dass weiterhin Spurengase in den Prozess gelangen. Daher stellt die Entfernung von Restdämpfen während der Schmelzphase sicher, dass das Polymer völlig rein ist, bevor es den Filterblock erreicht.
Die Physik schreibt vor, dass Wasserdampf entfernt werden muss, aber die Technik bestimmt, wie effizient dies geschieht. Bei der Verarbeitung anspruchsvoller Materialien reicht die Standardausrüstung oft nicht aus. Eine fortschrittliche Kunststoff-Granuliermaschine wurde speziell entwickelt, um genau diese thermodynamischen Herausforderungen durch gezieltes mechanisches Design zu bewältigen.
Das Herzstück eines jeden Extrusionssystems ist sein Schneckenprofil. Nylon besitzt einen scharfen Schmelzpunkt und eine relativ niedrige Schmelzviskosität. Eine herkömmliche Schnecke schmilzt das Material entweder nicht gleichmäßig oder erzeugt übermäßige Scherreibung, wodurch der Kunststoff verbrennt.
High-End-Extruder nutzen ein individuelles Verhältnis von Länge zu Durchmesser, das typischerweise zwischen 32:1 und 36:1 liegt. Diese verlängerte Zylinderlänge sorgt für die notwendige Verweilzeit für das Schmelzen des Polymers und ermöglicht gleichzeitig die Abtrennung flüchtiger Gase. Die Kompressionszone ist sorgfältig profiliert, um eine präzise, sanfte Scherung zu gewährleisten. Dadurch wird gerade genug mechanische Wärme erzeugt, um das Material zu plastifizieren, ohne dass es zu einer thermischen Zersetzung kommt.
Das wichtigste Merkmal für die Handhabung von hygroskopischem Schrott im Fass ist das Vakuumabsaugsystem. Moderne Maschinen nutzen tiefe Vakuumentlüftungsöffnungen, die strategisch entlang des Laufs angeordnet sind.
Wenn der geschmolzene Kunststoff unter einer Entlüftungsöffnung hindurchfließt, wird die Schmelze durch die Schneckengeometrie gezielt dekomprimiert, wodurch die maximale Oberfläche freigelegt wird. Eine leistungsstarke Flüssigkeitsring-Vakuumpumpe saugt dann eingeschlossenen Dampf und Monomergase kraftvoll ab. Für stark verunreinigten Post-Consumer-Schrott bieten Doppelvakuum-Entgasungszonen einen sekundären Extraktionspunkt, der sicherstellt, dass die Schmelze vor ihrer Weiterleitung völlig frei von Hohlräumen ist.
Feuchtigkeit destabilisiert direkt den Schmelzedruck. Wenn sich Wasser im Inneren des Fasses in Dampf verwandelt, entstehen Hohlräume, die zu Druckstößen führen, bei denen es sich um unvorhersehbare Schwankungen der Ausstoßrate handelt. Dieser Anstieg führt zu verheerenden Schäden an Filtersystemen, da häufig Verunreinigungen durch das Sieb gedrückt werden oder Notabschaltungen ausgelöst werden.
Durch die effektive Verdampfung und Absaugung von Dämpfen durch Vakuumzonen hält der Extruder einen äußerst stabilen Druck aufrecht. Darüber hinaus ermöglicht diese Stabilität kontinuierlichen Siebwechslern, feste Verunreinigungen wie ungeschmolzene vernetzte Partikel oder Papier effizient herauszufiltern, ohne dass die Filtermaschen reißen.
Die Auswahl der richtigen Ausrüstung erfordert ein tiefes Verständnis Ihres spezifischen Ausgangsmaterials. Die Architektur Ihrer Hartkunststoff-Pelletierungslinie muss perfekt auf den Verschmutzungsgrad Ihres Eingangsmaterials abgestimmt sein.
Eine der wichtigsten Entscheidungen bei der Anlagenkonfiguration ist die Wahl zwischen einem einstufigen und einem zweistufigen Aufbau, oft auch Mutter-Baby-Extrusion genannt.
Ein einstufiger Aufbau besteht aus einem langen Lauf. Es ist hocheffizient, verbraucht weniger Strom und eignet sich ideal für sauberen, postindustriellen Schrott, der gründlich vorgetrocknet wurde. Im Gegensatz dazu trennt die Integration eines Pelletiersystems für starren Kunststoff , das eine zweistufige Architektur nutzt, den Schmelzprozess von der Druckphase. Der primäre Mutterextruder schmilzt und entlüftet große Mengen an Gas, wodurch der Kunststoff in einen sekundären Babyextruder fällt, der langsamer läuft, um die Schmelze abzukühlen, zu stabilisieren und zu filtern. Für Post-Consumer-Schrott mit höherer Restfeuchte ist dieser duale Ansatz deutlich überlegen.
| Funktion: | einstufige Extrusion, | zweistufige Extrusion |
|---|---|---|
| Am besten geeignet für | Sauberer, hochvorgetrockneter Industrieschrott | Post-Consumer-, feuchter oder bedruckter Ausschuss |
| Entgasungseffizienz | Moderat bis hoch über Fassentlüftungen | Extrem hoch durch Übergangsbelüftung und Laufbelüftung |
| Filtrationskapazität | Standardmäßiger einzelner kontinuierlicher Bildschirm | Hohe Fähigkeit für doppelte Filtrationsschritte |
Da Nylon beim Schmelzen sehr flüssig wird, ist die Methode zum Schneiden in Pellets von entscheidender Bedeutung. Die Wasserring-Granulierung ist bei Polyolefinen beliebt, aber sie verschmiert häufig flüssiges Polyamid auf der Düsenfläche, was zu Klumpen und einer sofortigen Wiederaufnahme der Feuchtigkeit führt.
Daher bleibt die Stranggranulierung der Industriestandard. Das geschmolzene Polymer wird zu kontinuierlichen spaghettiartigen Strängen extrudiert, durch ein langes Kühlwasserbad gezogen, um Zugfestigkeit zu erreichen, und dann durch leistungsstarke Sauggebläse geleitet, um Oberflächenwasser abzustreifen, bevor es in den Rotationsschneider gelangt. Dies garantiert gleichmäßige, zylindrische und perfekt trockene Pellets.
Da die globalen Nachhaltigkeitsauflagen immer strenger werden, suchen große Marken in der Automobil-, Elektronik- und Textilbranche aggressiv nach recycelten Polyamiden, die perfekt zu den Eigenschaften von Neuware passen. Die Branche verlagert sich rasch vom Downcycling, bei dem billige Formteile hergestellt werden, hin zum echten Upcycling für die Herstellung kritischer Strukturkomponenten. Insbesondere im Elektrofahrzeugbereich fordern Leichtbauinitiativen recycelte Kunststoffe mit einwandfreier mechanischer Integrität.
Um diese strengen Herstellervorgaben zu erfüllen, ist die Beibehaltung der makellosen mechanischen Festigkeit nicht mehr optional. Folglich hat sich die Beherrschung der Feuchtigkeitsextraktion von einer grundlegenden Verarbeitungsnotwendigkeit zu einem strategischen Geschäftsvorteil entwickelt. Anlagen, die in der Lage sind, dauerhaft hochviskose, feuchtigkeitsfreie Pellets zu produzieren, dominieren den Markt für Premium-Recyclingmaterialien.
Selbst die anspruchsvollsten Extrusionsgeräte erfordern eine proaktive Wartung, um den harten Realitäten des Recyclings gerecht zu werden. Wenn Sie die routinemäßige Wartung vernachlässigen, kann es unweigerlich dazu kommen, dass sich wieder strukturelle Mängel in Ihre Produktion einschleichen.
Das Vakuumentgasungssystem fungiert als Lunge des Extruders. Bei der Verarbeitung von Polyamiden entsteht häufig ein Nebenprodukt namens Caprolactam-Monomer als Gas. Wenn es in den Vakuumleitungen abkühlt, kristallisiert es und kann leicht den Luftstrom verstopfen.
Wartungsteams müssen die Auslassöffnungen regelmäßig überprüfen und reinigen. Die Überprüfung des Wasserstands und der Temperatur in Flüssigkeitsringpumpen ist von entscheidender Bedeutung. Wenn das zirkulierende Wasser zu warm wird, verliert die Pumpe ihre physische Fähigkeit, ein tiefes Vakuum zu erzeugen, wodurch zerstörerischer Dampf in der Schmelze eingeschlossen bleibt.
Wenn nasses Ausgangsmaterial hydrolysiert wird, können bei der chemischen Zersetzung leicht saure Nebenprodukte freigesetzt werden. In Kombination mit abrasiven Verunreinigungen wie Glasfasern, die häufig in Autoschrott vorkommen, beschleunigt dies die Mikrokorrosion an den Schneckengängen.
Anlagenmanager sollten regelmäßige Ausfallzeiten einplanen, um den Abstand zwischen der Schnecke und der Zylinderwand zu messen. Wenn sich diese Lücke über die Herstellungstoleranzen hinaus vergrößert, sinkt die Pumpeffizienz, die Scherwärme nimmt unkontrolliert zu und die Extraktionsfähigkeit sinkt.
Genaue Temperaturmesswerte sind nicht verhandelbar. Ein mit zersetztem Kohlenstoff bedecktes Thermoelement meldet möglicherweise eine Zone mit 240 °C, obwohl es tatsächlich bei 270 °C brennt. Bediener sollten in regelmäßigen Abständen Handpyrometer oder Wärmebildkameras verwenden, um zu überprüfen, ob die Außentemperaturen des Fasses mit denen des Bedienfelds übereinstimmen, und defekte Heizbänder sofort austauschen, um kalte Stellen zu vermeiden.
Investitionen in geeignete Vorbehandlungsgeräte und fortschrittliche Entgasungstechnologie sind ein grundlegender Wirtschaftsfaktor. Der Return on Investment wird schnell durch einen höheren Produktwert und eine drastische Reduzierung des Betriebsabfalls erzielt.
Der Markt für Kunststoffrohstoffe ist sehr differenziert. Pellets, die unter teilweiser Hydrolyse oder Spreizung leiden, werden in untergeordnete Anwendungen verbannt und erzielen Preise am unteren Ende des Marktes. Umgekehrt können fehlerfreie Pellets, die ihre hohe Eigenviskosität behalten, an anspruchsvolle Branchen wie die Automobilherstellung oder Industrietextilien verkauft werden. Der Preisaufschlag für ordnungsgemäß getrocknetes Material amortisiert die Investitionsausgaben für moderne Maschinen problemlos innerhalb weniger Monate.
Durch die Beseitigung der Grundursache für Strangbrüche können die Anlagen den manuellen Arbeitsaufwand drastisch reduzieren. Bediener verbringen nicht mehr Stunden damit, die Fäden zu reinigen oder gerissene Schnüre neu zu bespannen. Dieser ununterbrochene Arbeitsablauf maximiert die Gesamteffektivität der Ausrüstung und verhindert, dass wertvolles Material zur Bodenreinigung herabgestuft wird.
Die Feuchtigkeitskontrolle ist unbestrittener Dreh- und Angelpunkt für ein erfolgreiches Polyamid-Recycling. Man kann die Physik nicht betrügen; Wasser muss vor und während des Extrusionsprozesses sorgfältig entfernt werden. Durch die Kombination einer strengen Trockenmittelvortrocknung mit modernster Vakuumentgasungstechnologie können Betreiber die Integrität der Polymerkette schützen und Pellets von außergewöhnlicher Qualität produzieren.
Nehmen Sie sich die Zeit, Ihr aktuelles Setup zu bewerten. Die Umrüstung auf Spezialmaschinen, die für die strengen thermodynamischen Anforderungen hygroskopischer Kunststoffe ausgelegt sind, wird Ihre betriebliche Effizienz steigern. Besuchen Sie Jwell Recycling noch heute, um unsere fortschrittlichen Pelletierungslinien zu erkunden, Ihre spezifischen Rohstoffherausforderungen mit unserem Technikteam zu besprechen und Ihre Produktion für maximale Rentabilität zu optimieren.
Für eine optimale Verarbeitung und um eine Hydrolyse vollständig zu verhindern, sollte das Material grundsätzlich auf einen Feuchtigkeitsgehalt von 0,1 % oder weniger getrocknet werden. Der genaue erforderliche Schwellenwert hängt von der spezifischen Polymersorte und den mechanischen Belastungsanforderungen des endgültigen Formprodukts ab.
Während eine hochwertige Produktionslinie mit doppelten Vakuum-Entgasungszonen hervorragende Spurenmengen an Restdämpfen verarbeiten kann, kann sie einen Trockenmittel-Vortrockner für stark hygroskopische Materialien nicht vollständig ersetzen. Um bestmögliche mechanische Eigenschaften zu erreichen und einen anfänglichen Kettenabbau zu verhindern, ist eine gründliche Vortrocknung weiterhin zwingend erforderlich.
Schaumbildung ist ein klassisches, empirisches Zeichen für übermäßige Feuchtigkeitsverunreinigung. Da nasses Material hoher Hitze und Scherung ausgesetzt wird, verwandelt sich absorbiertes Wasser in überhitzten Dampf. Wenn die Maschine nicht über eine ausreichende Vakuumentlüftungskapazität verfügt, bleibt dieser Dampf unter Druck eingeschlossen. Beim Austritt aus der Düse fällt der Druck sofort ab, wodurch sich der Dampf heftig ausdehnt, was zu einer porösen, schaumigen Textur und spröden Strängen führt.
Handelt es sich bei dem Ausgangsmaterial um besonders sauberen Post-Industrial-Schrott, der gründlich vorgetrocknet wurde, ist eine einstufige Maschine hocheffizient und völlig ausreichend. Für Post-Consumer-Schrott, der typischerweise einen unterschiedlichen Feuchtigkeitsgrad oder eine erhöhte Verunreinigung aufweist, ist eine zweistufige Maschine jedoch weitaus besser. Es bietet eine größere Entgasungsoberfläche und eine hervorragende Filtrationsstabilität und garantiert so ein makelloses Endprodukt.
Die Trocknungszeiten variieren je nach anfänglichem Feuchtigkeitsgehalt und der spezifischen Qualität des Polyamids. Im Allgemeinen dauert es bei Verwendung eines Adsorptionstrockners bei 80 °C bis 90 °C zwischen 4 und 6 Stunden, um den Feuchtigkeitsgehalt auf den akzeptablen Schwellenwert von 0,1 % zu senken. Extrem nasse Post-Consumer-Materialien können eine kontinuierliche Trocknung von bis zu 8 Stunden erfordern.
Ja. Während die Entfernung von Feuchtigkeit von entscheidender Bedeutung ist, kann es zu thermischer Zersetzung und Oxidation kommen, wenn Nylon über einen längeren Zeitraum übermäßig hohen Trocknungstemperaturen ausgesetzt wird, wodurch das Material vergilbt oder spröde wird, bevor es überhaupt den Extruder erreicht. Es ist wichtig, die vom Hersteller empfohlenen Trocknungstemperaturen einzuhalten und zu vermeiden, dass das Material auf unbestimmte Zeit im Trichter verbleibt.


