
- Alles
- Produktname
- Schlüsselwörter
- Produktmodell
- Produktübersicht
- Produktbeschreibung
- Volltextsuche
 Deutsch


Anzahl Durchsuchen:0 Autor:Site Editor veröffentlichen Zeit: 2026-10-02 Herkunft:Powered


Ruinieren inkonsistente Schmelzströme Ihre recycelten Endprodukte? Die Schmelzflussrate, allgemein bekannt als MFR, bedeutet ohne spezifische Testbedingungen absolut nichts. In diesem umfassenden Leitfaden erfahren Sie, warum genaue rheologische Daten wichtig sind und wie die Kontextualisierung dieser Informationen Ihre täglichen Recyclingabläufe direkt optimiert. Letztendlich ist das Verständnis dieser Parameter der entscheidende erste Schritt zur Konfiguration einer hocheffizienten Kunststoffgranulierungsmaschine , die erstklassige Ergebnisse liefert.
Die Schmelzflussrate ist eine grundlegende Kennzahl in der Kunststoffherstellung und im Recyclingsektor. Gemäß Standarddefinition misst MFR die Masse eines thermoplastischen Polymers, das innerhalb von genau 10 Minuten erfolgreich durch eine bestimmte Kapillardüse mit einem Durchmesser von genau 2,095 mm und einer Länge von 8 mm fließt. Entscheidend ist, dass dieser Fluss unter einem streng definierten Druck und einer hochspezifischen Temperatur erfolgen muss.
Stellen Sie sich einen Labortechniker vor, der ein erhitztes Fass mit Kunststoffabfällen belädt. Der Hauptzweck dieses standardisierten Tests besteht darin, als praktischer, empirischer Indikator für das durchschnittliche Molekulargewicht und die Schmelzviskosität eines Polymers zu dienen. Es besteht eine ausgeprägte umgekehrte Beziehung zwischen MFR und Molekulargewicht. Ein hoher MFR weist auf ein niedrigeres Molekulargewicht hin. Das bedeutet, dass das Material eine geringere Viskosität aufweist und beim Schmelzen mühelos fließt. Umgekehrt weist ein niedriger MFR auf ein höheres Molekulargewicht hin. In der Fabrikhalle nennen wir dies oft eine „fraktionierte Schmelze“, was zu einem hochviskosen, hartnäckigen Material führt.
Für Anlagenbetreiber ist MFR die Basismetrik zur Kategorisierung eingehender Schrottmaterialien. Bevor Post-Consumer- oder Post-Industrial-Abfälle einer Verarbeitungslinie zugeführt werden, müssen die Teams den MFR kennen. Diese Daten bestimmen, ob das Material für Spritzguss, Blasformen oder Folienextrusion geeignet ist. Diese Kategorisierung bricht jedoch völlig zusammen, wenn die Prüfparameter undefiniert bleiben.
Thermoplaste zeichnen sich durch ihre einzigartige Fähigkeit aus, bei Hitzeeinwirkung zu schmelzen und beim Abkühlen zu verfestigen. Auf mikroskopischer Ebene bestehen diese Polymere aus langen, dicht verschlungenen makromolekularen Ketten. Wenn thermische Energie zugeführt wird, werden die sekundären intermolekularen Kräfte, die diese Ketten zusammenhalten, systematisch abgebaut. Wenn sich das freie Volumen zwischen den Molekülen vergrößert, gewinnen die Ketten an Beweglichkeit und beginnen aneinander vorbeizugleiten. Die genaue thermische Schwelle, bei der diese Mobilität in einen fließfähigen Zustand übergeht, variiert stark zwischen den verschiedenen Polymerfamilien.
Darüber hinaus sind geschmolzene Kunststoffe absolut nicht-newtonsch. Im Gegensatz zu Wasser, das sich unabhängig von der Fließgeschwindigkeit wie eine Newtonsche Flüssigkeit mit konstanter Viskosität verhält, hängt die Viskosität eines Polymers stark von der Temperatur und der Schergeschwindigkeit ab. Der Zusammenhang zwischen Wärme und Polymerviskosität ist eher exponentiell als linear. Folglich kann eine geringfügige Abweichung von nur 5 Grad Celsius im Prüfzylinder die Schmelzviskosität exponentiell verändern. Wenn ein Techniker eine Charge Polypropylen fälschlicherweise bei 200 Grad Celsius statt bei den vorgeschriebenen 230 Grad Celsius testet, sinkt der resultierende MFR-Wert. Dies signalisiert fälschlicherweise ein hochviskoses Material und wirft alle nachfolgenden Maschinenkalibrierungen durcheinander.
Die Anwendung einer falschen Temperatur während eines MFR-Tests führt nicht nur zu einer Verzerrung der Zahlen. Es verändert physikalisch die Struktur des Polymers. Wird die Prüftemperatur zu hoch eingestellt, kommt es zu einer thermischen Zersetzung oder Kettenspaltung der Polymerketten. Durch diese heftige Reaktion werden die langen Moleküle in kürzere Fragmente zerlegt, wodurch die Viskosität künstlich gesenkt wird und ein falsch hoher MFR-Wert entsteht. Wenn die Temperatur dagegen zu niedrig ist, kann es sein, dass kristalline Bereiche innerhalb des Polymers nicht vollständig schmelzen. Diese hartnäckigen festen Domänen wirken als physische Fließbarrieren und führen zu einem fälschlicherweise niedrigen MFR. Die genaue Angabe der Temperatur bleibt der einzige Schutz vor hitzebedingter Datenverfälschung.
Derzeit zwingt der weltweite Vorstoß in Richtung einer Kreislaufwirtschaft die Hersteller dazu, höhere Anteile an Post-Consumer-Harz, bekannt als PCR, zu verwenden. Da Markeninhaber recycelte Inputs höherer Qualität fordern, sinkt die Fehlertoleranz bei den Materialdaten rapide. Branchenanalysten stellen einen deutlichen Trend hin zu automatisierten, hochpräzisen MFR-Indexern fest, die mit strengen digitalen Temperaturkontrollen ausgestattet sind.
Aufsichtsbehörden und Premiumeinkäufer prüfen zunehmend die Datenblätter von Recyclingmaterialien. Verarbeiter können sich nicht mehr auf allgemeine Temperaturschätzungen oder undokumentierte Durchflussraten verlassen. Um auf dem anspruchsvollen Markt für nachhaltige Materialien von heute bestehen zu können, müssen Recycler äußerst genaue, parameterspezifische MFR-Daten bereitstellen. Durch diesen Wandel werden MFR-Tests von einer einfachen Laborarbeit zu einem wichtigen kommerziellen Compliance-Standard.
Neben der thermischen Dynamik ist auch die beim Testen aufgebrachte mechanische Kraft von entscheidender Bedeutung. In einem MFR-Indexer schmilzt die Hitze den Kunststoff, aber die aufgebrachte Last drückt die Schmelze durch die Matrize. Dieses auf dem Kolben ruhende physische Gewicht liegt im Allgemeinen zwischen 1,2 kg und 21,6 kg und dient als Hauptquelle der Scherspannung. Während der eigentlichen Produktion sorgt die mechanische Drehung der Extruderschnecke für diesen starken Druck. Im Labor simuliert das statische Gewicht perfekt die Kraft, die erforderlich ist, um das Polymer durch eine Verengung zu drücken.
Da Kunststoffe ein faszinierendes Phänomen aufweisen, das als Strukturviskosität bekannt ist, wird das geschmolzene Polymer umso weniger viskos, je stärker man es drückt. Unter starker Scherbeanspruchung entfalten sich die verschlungenen Polymerketten physikalisch und richten sich in Fließrichtung aus, wodurch sie ihren Widerstand verlieren. Daher führt die Prüfung der exakt gleichen Kunststoffcharge mit einem Gewicht von 2,16 kg im Vergleich zu einem Gewicht von 5,0 kg zu völlig unterschiedlichen MFR-Werten. Die Last muss immer angegeben werden, um die Scherrate, bei der die Viskosität gemessen wurde, in einen Kontext zu setzen.
Insbesondere werden standardisierte Ladungen sorgfältig auf der Grundlage der inhärenten Molekularstruktur und der beabsichtigten Anwendung des Polymers ausgewählt. Hochviskose Materialien, wie hochdichtes Hochleistungspolyethylen in Rohrqualität, besitzen enorme Molekulargewichte und widerstehen dem Fließen hartnäckig. Um dieses dichte Material innerhalb eines 10-Minuten-Fensters durch eine Kapillardüse zu drücken, sind schwere Lasten wie 21,6 kg erforderlich. Am anderen Ende des Spektrums fließen hochflüssige Materialien wie Polypropylen in Spritzgussqualität so leicht, dass die Anwendung eines schweren Gewichts den Testzylinder in Sekundenschnelle leeren würde. Diese flüssigen Kunststoffe erfordern geringere Belastungen, um einen kontrollierten, messbaren Fluss zu erreichen.
Um ein absolutes Chaos in der globalen Kunststofflieferkette zu verhindern, haben Leitungsgremien wie ASTM International und die International Organization for Standardization strenge Prüfprotokolle entwickelt. Standards wie ASTM D1238 und ISO 1133 schreiben die spezifischen Temperatur- und Lastkombinationen vor, die für verschiedene Polymerfamilien erforderlich sind. Die Einhaltung dieser globalen Benchmarks sorgt für branchenübergreifende Konsistenz und bietet eine einheitliche Sprache für alle, die mit recycelten Harzen arbeiten.
Verschiedene Polymere verfügen über einzigartige Schmelzpunkte und thermische Stabilitäten, was hochspezifische Testumgebungen erfordert. Nachfolgend finden Sie eine Referenztabelle, in der gängige standardisierte Parameter aufgeführt sind:
| Polymertyp | Standardtesttemperatur | Standardanwendungslast | Typische Anwendung |
|---|---|---|---|
| Polyethylen | 190°C | 2,16 kg | Folie, Blasformen |
| Polypropylen | 230°C | 2,16 kg | Spritzguss, Fasern |
| Polystyrol | 200°C | 5,0 kg | Verpackung, Besteck |
| Polycarbonat | 300°C | 1,2 kg | Elektronikgehäuse |
| ABS | 220°C | 10,0 kg | Automobilteile, Rohre |
Ein häufiger und kostspieliger Fehler im Recyclingsektor ist der Versuch, die MFR verschiedener Polymerfamilien direkt zu vergleichen. Die Angabe, dass eine PE-Charge einen MFR von 5 und eine PP-Charge einen MFR von 5 hat, bedeutet nicht, dass sie die gleiche Schmelzviskosität haben. Da PE bei 190 Grad Celsius bewertet wird, während PP bei 230 Grad Celsius getestet wird, wird ihr Fließverhalten unter identischen Verarbeitungsbedingungen stark abweichen. MFR bleibt eine relative Metrik, die nur innerhalb der genauen Grenzen gültig ist, die für das jeweilige Material festgelegt wurden.
Im Polymerrecycling-Ökosystem sind Daten nur so wertvoll wie ihr Kontext. Die Behandlung eines Schmelzflussratenwerts als absolute Zahl und nicht als bedingte Metrik ist ein kritisches technisches Versehen. Wenn Lieferanten einen MFR-Wert mitteilen, ohne die genaue Prüftemperatur und die angewendete Belastung anzugeben, werden die Daten grundsätzlich unbrauchbar. Dieses Versehen löst häufig eine Kaskade von Betriebsausfällen aus.
Stellen Sie sich ein Szenario vor, in dem eine Anlage eine Massenlieferung recycelten Polypropylenschrotts kauft. Der Lieferant garantiert selbstbewusst einen MFR von 10. Ohne die beigefügten Prüfparameter befindet sich die Einkaufseinrichtung im Blindflug. Wurde es bei 190 oder 230 Grad Celsius getestet? War die Ladung 2,16 kg oder schwerer 5,0 kg?
Wurde der MFR von 10 bei 230 Grad Celsius und einer Belastung von 5,0 kg erreicht, ist das Material tatsächlich recht steif. Wenn der Käufer jedoch davon ausgeht, dass es unter Standard-PP-Bedingungen getestet wurde und ein hochfließfähiges Material erwartet, ist seine Qualitätskontrollbasis völlig verzerrt. Dieser Mangel an Kontext lähmt eingehende Materialinspektionen und macht es unmöglich, Chargen abzufangen, die nicht den Spezifikationen entsprechen, bevor sie den Produktionsstrom verunreinigen.
Die Zufuhr von Materialien mit einem unbekannten Viskositätsprofil in ein Extrusionssystem beeinträchtigt direkt das Endprodukt. Wenn ein Bediener ein Polymer einführt, das deutlich steifer ist als erwartet, erfordert es mehr Wärmeenergie und mechanische Scherung, um eine homogene Schmelze zu erreichen. Wenn die Extrudereinstellungen nicht angepasst werden, schmilzt das Material nicht vollständig, was zu ungeschmolzenen Partikeln, sogenannten Gelen, und schwerwiegenden Strukturschwächen in den endgültigen Pellets führt. Wenn sich das Material hingegen als viel flüssiger als erwartet erweist, kann es im Lauf zu einem vorzeitigen Abbau kommen. Dieser vorzeitige Abbau führt zur Spaltung der Polymerkette, gefährlichen Ausgasungen und starken Verfärbungen.
Abgesehen von zerstörtem Kunststoff sind auch die physischen Maschinen von ungenauen Materialdaten betroffen. Extruder werden sorgfältig konstruiert, um bestimmte Scherbeanspruchungen und Druckschwellen zu bewältigen. Wenn ein hochviskoser Kunststoff in ein System geschüttet wird, das für ein Material mit hohem MFR-Wert konfiguriert ist, steigt der Widerstand, der gegen die Extruderschnecke drückt, dramatisch an. Dieser plötzliche Widerstand verursacht einen massiven Anstieg des Motordrehmoments. Bei aufeinanderfolgenden Schaltvorgängen beschleunigt diese ständige mechanische Belastung den Verschleiß des Getriebes, der Drucklager und der Schneckengänge selbst.
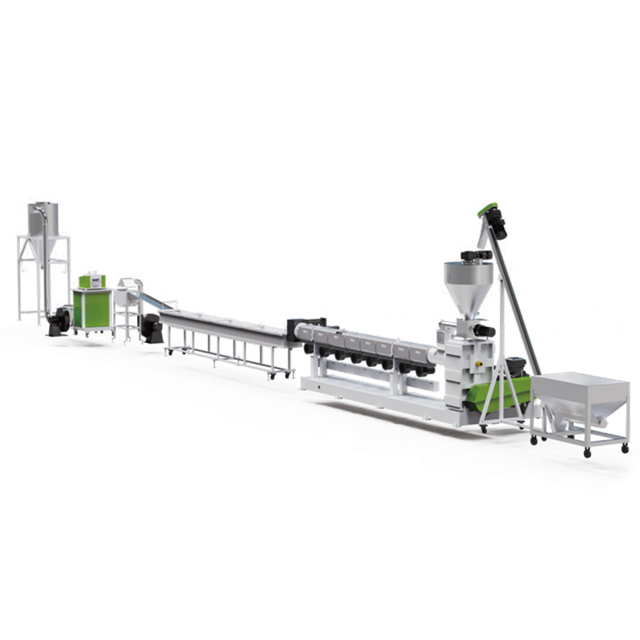
Genaue, standardisierte MFR-Daten dienen als Grundlage für die Konfiguration von Extrusionsmaschinen. Der Betrieb einer Kunststoffgranulierungslinie mit höchster Effizienz erfordert eine präzise Abstimmung zwischen den rheologischen Eigenschaften des Polymers und den mechanischen Einstellungen der Maschine.
Wenn ein Bediener vor dem Bedienfeld steht, verwaltet er mehrere Heizzonen entlang des Extruderzylinders. Diese Zonen sind so konzipiert, dass der Kunststoff allmählich von einem festen Zustand in eine homogene Schmelze übergeht. Präzise MFR-Daten ermöglichen es Ingenieuren, ein hochpräzises, individuelles Temperaturprofil zu erstellen. Wenn die Daten auf ein wärmeempfindliches Material mit einer hohen Durchflussrate hinweisen, können Bediener proaktiv die Temperatur in den Kompressions- und Dosierzonen senken, um eine thermische Verschlechterung zu verhindern. Wenn die Daten alternativ ein fraktioniertes Schmelzmaterial erkennen lassen, können Bediener das Wärmeprofil frühzeitig in der Einzugszone sicher erhöhen.
Die Innengeometrie der Extruderschnecke muss mit der Fließfähigkeit des Materials harmonieren. Während der Austausch einer physischen Schnecke für jede Charge unpraktisch ist, ermöglicht die Kenntnis des genauen MFR den Bedienern die Optimierung der Schneckenumdrehungen pro Minute. Bei hochviskosen Materialien sorgt der Betrieb der Schnecke bei niedrigeren Drehzahlen für die nötige Verweilzeit, damit das Material Wärme absorbieren und gleichmäßig schmelzen kann, ohne übermäßige Scherreibung zu erzeugen. Bei Materialien mit hohem MFR können höhere Geschwindigkeiten eingesetzt werden, um die flüssige Schmelze schnell durch den Zylinder zu spülen.
Im letzten Schritt der Pelletierung wird das geschmolzene Polymer durch eine Lochplatte gedrückt und in gleichmäßige Granulatkörner geschnitten. Hier bestimmt der MFR die Schmelzfestigkeit des Kunststoffs beim Auftreffen auf die Klinge. Ein Material mit einem sehr hohen MFR kann zu flüssig sein und dazu führen, dass die Schmelze unordentlich von der Düsenplatte tropft. Im Gegensatz dazu kann es bei einem Material mit einem sehr niedrigen MFR zu einer aggressiven Düsenquellung kommen, die sich unmittelbar nach dem Austritt aus der Düse deutlich ausdehnt und übergroße Pellets erzeugt. Durch die Nutzung exakter MFR-Daten können Bediener die Matrizentemperatur und die Schneidmessergeschwindigkeit fein abstimmen, um perfekt gleichmäßige Pellets zu erhalten.
Die Beschaffung von Kapitalrecyclinggeräten ist eine monumentale Entscheidung, die auf konkreten Materialdaten basieren muss. Die spezifischen MFR-Eigenschaften Ihrer primären Abfallmaterialien bestimmen vollständig die technischen Anforderungen Ihrer Produktionsstätte.
Die Recyclingindustrie unterteilt Materialien grob in flexible Folien und starre Kunststoffe. Diese beiden Kategorien weisen sehr unterschiedliche MFR-Profile und Schüttdichten auf. Flexible Folien wie LDPE weisen typischerweise höhere MFRs auf und erfordern spezielle Verdichtungsmechanismen, wie z. B. Schneid-Verdichter, um sie in den Extruder zu drücken. Starre Kunststoffe wie zerkleinerte Flaschen aus hochdichtem Polyethylen oder ABS-Elektronikgehäuse liegen im Allgemeinen am unteren Ende des MFR-Spektrums. Sie sind steif, schmelzbeständig und erfordern aggressive mechanische Scherkräfte.
Wenn Facility Manager die Investition in eine spezialisierte Pelletierlinie für starre Kunststoffe planen , ist die Weitergabe umfassender MFR-Daten an den Gerätehersteller nicht verhandelbar. Diese empirischen Daten ermöglichen es dem Hersteller, die interne Mechanik der Maschine stark anzupassen. Wenn der starre Schrott beispielsweise durchgängig einen fraktionierten Schmelzfluss aufweist, verstärkt der Hersteller die Linie mit einem Hochleistungsgetriebe, einem Motor mit hohem Drehmoment und einer Spezialschnecke mit einem Verhältnis von Länge zu Durchmesser von 36:1, die darauf ausgelegt ist, den enormen Gegendruck ohne Abwürgen zu überwinden.
Standardisierte MFR-Daten bestimmen auch die Zusatzfunktionen, die für einen reibungslosen Betrieb der Linie erforderlich sind. Harte Kunststoffe enthalten oft Feuchtigkeit oder Oberflächenverunreinigungen, die bei großer Hitze verdampfen. Wenn der MFR darauf hinweist, dass ein Material erhöhte Verarbeitungstemperaturen erfordert, sind zwei Vakuum-Entgasungszonen obligatorisch, um flüchtige Stoffe zu extrahieren und poröse Pellets zu verhindern. Darüber hinaus drücken hochviskose Materialien mit enormer hydraulischer Kraft gegen Filtersiebe. Genaue Daten gewährleisten die Integration robuster, kontinuierlich arbeitender Siebwechsler, die hohen Drücken standhalten, ohne dass es zu Undichtigkeiten kommt.
Letztendlich besteht das Ziel einer gründlichen Analyse der MFR-Testparameter darin, den Return on Investment Ihrer Recyclingbetriebe zu maximieren. Präzision bei Materialdaten führt direkt zu spürbarer finanzieller Effizienz.
Ungeplante Ausfallzeiten sind nach wie vor die größte Belastung für die Rentabilität einer Recyclinganlage. Durch die strikte Durchsetzung eines MFR-Testprotokolls für jede einzelne eingehende Schrottcharge garantieren die Betreiber, dass das Zufuhrmaterial bemerkenswert konsistent ist. Diese proaktive Konsistenz verhindert plötzliche Druckspitzen, Siebbrüche und Motorüberlastungen und sorgt dafür, dass die Extrusionslinie kontinuierlich mit Höchstkapazität läuft.
Auf dem hart umkämpften Rohstoffmarkt werden die Preise für recycelte Kunststoffpellets auf der Grundlage ihrer Konsistenz und Vorhersehbarkeit festgelegt. Hersteller, die recycelte Harze zum Spritzgießen oder Blasformen kaufen, fordern äußerst enge MFR-Toleranzen, um ihre eigenen nachgeschalteten Maschinen zu schützen. Durch die Beherrschung der MFR-Testparameter können Recycler die Spezifikationen ihrer Pellets zuverlässig garantieren und so erstklassige Marktpreise erzielen.
| Betriebsbereich | Auswirkungen unvollständiger MFR-Daten | Auswirkungen standardisierter MFR-Daten |
|---|---|---|
| Maschinenverfügbarkeit | Häufige Stopps aufgrund von Überspannungen oder Motorüberlastungen. | Kontinuierlicher Betrieb mit vorhersehbarem Schmelzverhalten. |
| Energieverbrauch | Hoher Abfall aufgrund ineffizienter Heizung und Kühlung. | Optimierte Wärmezonen reduzieren den Energieverbrauch drastisch. |
| Pelletqualität | Inkonsistente Größe, Gele und thermischer Abbau. | Gleichmäßige, fehlerfreie Pellets mit stabiler Schüttdichte. |
| Marktwert | Aufgrund unbekannter Eigenschaften werden Pellets mit einem erheblichen Preisnachlass verkauft. | Premium-Preise durch garantierte Materialspezifikationen gesichert. |
Ein MFR-Wert ist eine streng bedingte Metrik. Ohne explizite Angabe der Prüftemperatur und der aufgebrachten Belastung ist die resultierende Zahl wissenschaftlich bedeutungslos und in der Produktion praktisch nutzlos. Die Implementierung genauer, standardisierter Tests überbrückt die kritische Lücke zwischen unvorhersehbarem Rohschrott und hochprofitablen, recycelten Pellets in Premiumqualität.
Verlassen Sie sich nicht mehr auf Vermutungen, um Ihre täglichen Recyclingprozesse voranzutreiben. Indem Sie Ihre genauen Materialdaten mit den richtigen mechanischen Konfigurationen abgleichen, schützen Sie Ihre Maschinen und verbessern Ihr Endprodukt. Übernehmen Sie noch heute die Kontrolle über Ihre Produktion. Stellen Sie sicher, dass Ihre Testparameter streng definiert sind, und richten Sie Ihre Abläufe genau auf die Pelletierungslösung von Jwell aus, die Ihre Materialien benötigen, um maximale Effizienz und Rentabilität zu erzielen.
Im Allgemeinen nein. Da es sich bei thermoplastischen Polymeren um nicht-Newtonsche Flüssigkeiten handelt, ändert sich ihre Viskosität nicht linear bei Temperatur- oder Druckänderungen. Ein einfacher mathematischer Umrechnungsfaktor kann nicht genau vorhersagen, wie sich komplexe Polymerketten unter völlig unterschiedlichen thermischen und Scherbedingungen verhalten. Sie müssen das Material erneut physisch unter den neuen spezifizierten Parametern testen, um einen zuverlässigen, umsetzbaren Messwert zu erhalten.
Polyethylen und Polypropylen besitzen grundsätzlich unterschiedliche molekulare Architekturen und Schmelzpunkte. PE geht bei einer niedrigeren Temperatur in eine Schmelze über, weshalb standardmäßige Prüfrichtlinien die Prüfung bei 190 Grad Celsius vorsehen. Umgekehrt benötigt PP deutlich mehr thermische Energie, um einen stabilen, messbaren Schmelzfluss zu erreichen und damit den 230-Grad-Celsius-Standard zu erreichen. Ein Test bei identischen Temperaturen würde entweder dazu führen, dass das PE heftig thermisch zersetzt wird, oder das PP nicht ausreichend schmelzen, damit es zu einem Fließen kommt.
Es gibt kein allgemeingültiges Gewicht für alle Kunststoffe. Das Standardgewicht oder die Standardlast hängt vollständig von der getesteten Polymerfamilie ab, wie in den ISO- und ASTM-Standards vorgeschrieben. Beispielsweise wird Standard-Polyethylen typischerweise mit einer Last von 2,16 kg getestet, während für hochbelastbares Polycarbonat eine Last von 1,2 kg erforderlich sein könnte und hochviskoses ABS oft eine Last von 10,0 kg erfordert, um einen messbaren Durchfluss zu erreichen.
Ja, deutlich. Hygroskopische Polymere wie PET, Nylon und ABS absorbieren Feuchtigkeit aus der Luft. Wenn diese Materialien vor der MFR-Prüfung nicht gründlich getrocknet werden, verwandelt sich das eingeschlossene Wasser im beheizten Prüfzylinder in Dampf. Diese Feuchtigkeit beschleunigt den Abbau der Polymerkette während des Tests, senkt die Viskosität künstlich und führt zu einem falsch hohen MFR-Wert.
MFR bestimmt genau, wie leicht der geschmolzene Kunststoff durch den Extruderzylinder gelangt, durch die dichten Filtersiebe gelangt und aus dem Düsenkopf austritt. Wenn Sie ein Material mit einem unerwartet niedrigen MFR verarbeiten, entsteht ein starker Gegendruck. Dadurch wird die Materialmenge, die die Schnecke pro Umdrehung nach vorne schieben kann, drastisch reduziert. Dieser Engpass verringert die Gesamtleistungseffizienz, erhöht den Energieverbrauch und führt häufig zu unregelmäßigen Pelletgrößen an der Schneidfläche.
MFR misst die Masse des über einen bestimmten Zeitraum extrudierten Polymers, typischerweise ausgedrückt in Gramm pro 10 Minuten. Im Gegensatz dazu misst die Schmelzvolumenrate (MVR) das Volumen des über die Zeit extrudierten Polymers, ausgedrückt in Kubikzentimetern pro 10 Minuten. Beide wichtigen Tests erfordern eine strenge Spezifikation von Temperatur und Belastung. Bediener nutzen MVR häufig, wenn die Schmelzdichte des Materials erheblich schwankt oder wenn hochgefüllte Polymere und Verbundpolymere getestet werden.
Absolut nicht. Extruder sind hochspezialisierte Maschinen, die für bestimmte Viskositätsbereiche entwickelt wurden. Eine speziell für starres Mahlgut entwickelte Linie verfügt über spezielle Schneckengeometrien, enorme Motordrehmomente und robuste Kühlsysteme, die darauf ausgelegt sind, die besonderen MFR- und hohen Scheranforderungen von steifen Kunststoffen zu erfüllen. Umgekehrt ist ein Foliengranulierer auf leichte, sehr hitzeempfindliche Materialien zugeschnitten. Wenn Sie Ihren standardisierten MFR kennen, stellen Sie sicher, dass Sie Maschinen erwerben, die in der Lage sind, Ihr spezifisches Material effizient zu verarbeiten, ohne das Risiko eines katastrophalen mechanischen Ausfalls einzugehen.


