
- Alles
- Produktname
- Schlüsselwörter
- Produktmodell
- Produktübersicht
- Produktbeschreibung
- Volltextsuche
 Deutsch


Anzahl Durchsuchen:0 Autor:Site Editor veröffentlichen Zeit: 2026-10-11 Herkunft:Powered


Verstopfte Rohre und unvorhersehbarer Materialfluss ruinieren Ihre tägliche Kunststoffproduktion? Stellen Sie sich das vor. Ihre Extrusionslinie läuft auf Hochtouren. Plötzlich bringt eine Verstopfung in der Überkopfleitung alles zum Stillstand. Ungeplante Ausfallzeiten verschwenden wertvolle Zeit. Es belastet auch Ihr Betriebsbudget. Die versteckten Übeltäter hinter diesen chaotischen Engpässen sind oft Plastikstrafen und falsch spezifizierte Rohrbögen. Eine schlechte Konfiguration wird schnell zu einem großen Transport-Albtraum, wenn Rohpellets während des Transports zerfallen. Wir werden die physikalischen Erkenntnisse hinter diesen Störungen aufschlüsseln und technische Lösungen erforschen, um Ihren Prozess dauerhaft zu stabilisieren.
Die jüngsten Veränderungen in der Branche verdeutlichen eine zunehmende Null-Toleranz-Politik gegenüber Materialverschlechterung. Produktionsanlagen verwenden zunehmend hochentwickelte, temperaturempfindliche Harze. Folglich ist die Fehlerquote beim pneumatischen Transport praktisch verschwunden. Aktuelle technische Daten deuten darauf hin, dass fast 60 % der unerwarteten Ausfallzeiten in pneumatischen Netzwerken direkt auf mechanische Verschlechterung bei Richtungsänderungen zurückzuführen sind. Hersteller entfernen sich von der reaktiven Wartung. Stattdessen setzen sie auf prädiktive Systemgeometrien. Die Optimierung des Pipeline-Layouts ist kein optionales Upgrade mehr. Dies ist eine Grundvoraussetzung, um in der anspruchsvollen Produktionslandschaft von heute wettbewerbsfähig zu bleiben.
Der Materialabbau während des Transports bleibt eine anhaltende Herausforderung bei der Kunststoffherstellung. Rohe Kunststoffpellets sind bei der pneumatischen Bewegung aggressiven mechanischen Kräften ausgesetzt. Diese mechanische Belastung führt zu drei Hauptformen der Verschlechterung. Feinstoffe sind Mikropartikel aus zersplittertem Kunststoff. Unter Staub versteht man noch kleinere, pulverförmige Ablagerungen. Engelshaar – manchmal auch Streamer oder Schlangenhaut genannt – besteht aus langen, dünnen Plastiksträngen. Diese Stränge entstehen, wenn Pellets vorzeitig schmelzen und sich entlang der Rohrwände ausdehnen.
Diese zersetzten Materialien beeinträchtigen das fertig geformte Produkt erheblich. Feinteile und Engelshaare schmelzen in der Plastifizierschnecke deutlich schneller als intakte Pellets. Dieses ungleichmäßige Schmelzprofil führt häufig zum Verbrennen des Materials. Sie werden dies als schwarze Flecken oder Strukturschwächen im Endprodukt erkennen. Infolgedessen steigen die Ausschussraten sprunghaft an.
Der physische Aufbau eines Fördernetzes bestimmt das Ausmaß der Materialverschlechterung. Kunststoffpellets verfügen bei hohen Geschwindigkeiten über eine erhebliche kinetische Energie. Bei einer Richtungsänderung kollidieren diese Pellets zwangsläufig mit der Außenwand des Bogens. Hören Sie genau auf die Pipeline. Ein deutliches Rasseln oder Klingeln an diesen Verbindungsstellen ist häufig die erste akustische Warnung vor dem Aufprall der Pellets.
Dieser heftige Zusammenstoß erzeugt eine enorme Reibung. Die kinetische Energie wandelt sich je nach Pelletgeschwindigkeit und Bogenradius schnell in thermische Energie um. Lokale Hitze übersteigt leicht den Erweichungspunkt eines bestimmten Polymers. Dabei schmiert das Pellet an der warmen Metallrohrwand. Mit der Zeit bilden sich verschmierte Schichten, die sich wie Engelshaar ablösen. Im Gegensatz dazu zerbrechen spröde Kunststoffe wie Acryl oder Polystyrol beim Aufprall heftig. Dadurch entstehen große Mengen Staub in der Luft.
Darüber hinaus führt die Entstehung von Bußgeldern und Streamern zu einem zusätzlichen Engpass. Feinpartikel sammeln sich an und werden unablässig zur Vakuumquelle gezogen. Schließlich gelangen sie in die Filtereinheiten des Systems. Übermäßiger Staub lässt die Filter schnell verstopfen, da er sich fest in den mikroskopisch kleinen Poren des Filtermediums festsetzt.
Sobald die Filter verstopfen, wird der Luftstrom stark eingeschränkt. Dies führt zu einem gefährlichen Abfall des Vakuumdrucks. Ohne ausreichenden Druck und Luftgeschwindigkeit kann das System die Kunststoffpellets nicht mehr im Luftstrom schweben lassen. Die Pellets fallen einfach aus der Suspension. Sie sammeln sich am Boden horizontaler Rohrstrecken oder am Fuß vertikaler Aufzüge. Dadurch kommt der gesamte Fördervorgang letztlich zum Erliegen.
Ein weit verbreitetes Missverständnis bei der pneumatischen Förderung ist, dass höhere Luftgeschwindigkeiten automatisch mit einem höheren Durchsatz einhergehen. In Wirklichkeit ist eine zu hohe Fördergeschwindigkeit äußerst zerstörerisch. Die Aufprallkraft einer Kugel, die auf einen Ellenbogen trifft, nimmt exponentiell mit der Geschwindigkeit zu.
Pellets wirken als abrasive Projektile, wenn ein System in einer verdünnten Phase ohne strenge Geschwindigkeitsregulierung läuft. Der Betrieb mit der richtigen Endgeschwindigkeit ist entscheidend. Die Luft muss schnell genug sein, um das Material in Bewegung zu halten, aber langsam genug, um die Aufprallkraft zu minimieren. Wenn dieser Parameter nicht kontrolliert wird, beschleunigt sich sowohl die Materialzerkleinerung als auch der interne Verschleiß der Rohrleitung.
Die physische Verlegung der Pipeline ist ebenso wichtig wie die schweren Maschinen, die sie antreiben. Das Erzwingen zu vieler enger Kurven auf engstem Raum führt zu einem übermäßigen aerodynamischen Widerstand. Jeder Winkel, der in eine Pneumatikleitung eingeführt wird, erhöht den gleichen Widerstand wie ein gerades Rohr. Dies zwingt die Gebläse zu Überanstrengung.
Der Luftstrom wird stark turbulent, wenn die Grundrisse aufeinanderfolgende Ellbogen oder nicht genügend gerade Strecken aufweisen. Diese Turbulenzen stören den gleichmäßigen Pelletfluss. Sie kollidieren häufiger miteinander und mit den Rohrwänden. Die Aufrüstung auf ein professionell kartiertes zentrales Zufuhrsystem sorgt für eine optimierte Rohrleitungsgeometrie. Dieser Übergang sorgt für eine gleichmäßige, laminare Strömung in der gesamten Anlage.
Standardmäßige glatte Edelstahl- oder Aluminiumrohre sind für viele Einrichtungen die Standardwahl. Dennoch sind sie nicht allgemeingültig. Eine perfekt glatte Innenwand maximiert tatsächlich die Kontaktfläche bei einer Kollision für hitzeempfindliche oder weiche Polymere. Dadurch erhöht sich die Wahrscheinlichkeit einer Verschmierung dramatisch.
Um dem entgegenzuwirken, setzen Ingenieure häufig spezielle Rohrbehandlungen ein. Kugelgestrahlte oder genoppte Oberflächen erzeugen einen mikrostrukturierten Innenraum. Diese einzigartige Textur reduziert die physische Kontaktfläche zwischen dem Pellet und der Rohrwand. Es zerstört die Grenzschicht der Luft und sorgt dafür, dass die Pellets sanft taumeln, anstatt aggressiv am Metall entlang zu gleiten.
Standardbögen mit kurzem Radius sind typischerweise für Flüssigkeitsleitungen konzipiert. Für die pneumatische Förderung fester Kunststoffe sind sie grundsätzlich ungeeignet. Der Richtungswechsel in einer Kurve mit kurzem Radius ist abrupt und unversöhnlich. Diese Geometrie zwingt Hochgeschwindigkeits-Kunststoffpellets dazu, in jedem Standard- Vakuumfördersystem in einem sehr steilen, direkten Winkel auf die Rohrwand aufzutreffen.
Dieser steile Aufprallwinkel maximiert die Übertragung der kinetischen Energie. Für den Kunststoff bedeutet das maximale Zersplitterung. Es garantiert einen schnellen und konzentrierten Verschleiß des Rohres. Beim Umgang mit abrasiven Materialien wie glasfaserverstärktem Nylon kann das Metall durch kontinuierlichen Beschuss leicht erodiert werden. Schließlich werden Löcher in den gesamten Außenradius des Kniestücks geblasen und es kommt zu katastrophalen Vakuumlecks.
Standardbögen zwingen alle eingehenden Materialien dazu, auf einen hochkonzentrierten Bereich an der Außenkurve aufzutreffen. Diese spezielle Stelle absorbiert die gesamte Reibungswärme. Diese lokalisierte Aufprallzone hat während eines kontinuierlichen Förderzyklus nicht genügend Zeit, um zwischen den Materialimpulsen abzukühlen.
Mit steigender Temperatur an der Biegung bildet sich eine klebrige, klebende Oberfläche. Nachfolgende Pellets haften an diesem warmen Metall. Sie schmelzen weiter und bilden eine dicke Schicht aus Kunststoffrückständen. Dies erzeugt Streamer und verringert physisch den Innendurchmesser des Rohrs. Infolgedessen steigt der Systemdruck und der Gesamtdurchsatz wird stark eingeschränkt.
Ingenieure haben den Pocket Elbow entwickelt, um die Physik von Hochgeschwindigkeitsaufschlägen zu überlisten. Branchenexperten bezeichnen diese Komponente üblicherweise als Blind-T-Stück. Ein Taschenbogen verfügt über eine Endverlängerung, die direkt im Weg des ankommenden Materials liegt. Die eigentliche Richtungsänderung zweigt in einem spitzen 90-Grad-Winkel ab.
Die ersten Kunststoffpellets gelangen zu Beginn des Förderzyklus direkt in diese Sackgasse. Sie bleiben dauerhaft hängen und füllen die Tasche. Sobald die Tasche voll ist, kollidieren alle weiteren Pellets, die das Rohr hinunterfließen, mit dem eingeschlossenen Kunststoff und nicht mit der Hartmetallwand. Dieser geniale Pellet-auf-Pellet-Schlag absorbiert die kinetische Energie sanft. Es reduziert die Reibungswärme drastisch, verhindert vollständig die Bildung von Engelshaaren und schützt die strukturelle Integrität des Metallgehäuses.
Taschen-Ellenbogen sind phänomenal, wenn es darum geht, Verschleiß und Hitze zu reduzieren. Sie sind jedoch nicht die einzige technische Lösung. Die optimale Wahl des Winkelstücks hängt stark vom jeweiligen zu verarbeitenden Harz ab.
Sweeps mit großem Radius zeichnen sich durch eine sehr allmähliche Kurve aus. Ihr Mittellinienradius beträgt oft das 8- bis 10-fache des Rohrdurchmessers. Durch dieses längliche Design können die Pellets sanft entlang der Kurve gleiten, anstatt heftig auf sie aufzuprallen. Es ist ideal für zerbrechliche Materialien. Alternativ bieten emaillierte Rohre einen extrem harten, verschleißfesten Innenraum für stark abrasive Materialien. Sie halten die Materialgeschwindigkeit ohne übermäßige Reibung aufrecht und verhindern so ein schnelles Durchkauen von Standardstahl.
| Der Ellbogentyp | eignet sich am besten für | primäre | Vorteilseinschränkungen |
|---|---|---|---|
| Standard-Kurzradius | Flüssigkeiten, nur saubere Luft | Geringe Anschaffungskosten, sehr kompakt | Hoher Verschleiß, starker Pelletabbau |
| Taschen-Ellenbogen-/Blind-T-Stück | Schleifharze, glasfaserverstärkte Nylons | Pellet-auf-Pellet-Aufprall, kein Rohrverschleiß | Kann zu geringfügigen Druckabfällen führen |
| Langradius-Sweep | Zerbrechliche oder hitzeempfindliche Kunststoffe | Sanfte Richtungsänderung, gleichmäßiger Fluss | Erfordert erheblichen Installationsraum |
| Mit Noppen/kugelgestrahlt | Weiche Polymere, Elastomere, TPU | Verhindert Verschmieren und Engelshaar | Höhere Herstellungskosten |
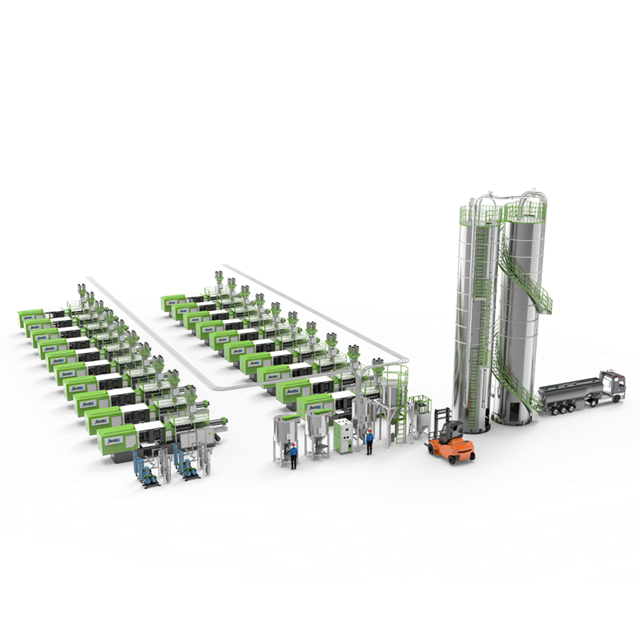
Die Bekämpfung der Grundursachen von Kunststofffeinteilen erfordert einen ganzheitlichen Ansatz beim Materialhandling. Der Austausch verschlissener Rohre reicht einfach nicht aus. Moderne Anlagen verzichten zunehmend auf isolierte, schlecht regulierte Lader. Stattdessen bevorzugen sie umfassende technische Lösungen. Ein gut konzipiertes zentrales Zufuhrsystem bekämpft die Schädigung an der Quelle. Es verwaltet präzise die physikalischen Kräfte, die während des Transports auf Kunststoffpellets einwirken.
Der wichtigste Faktor zur Verhinderung der Materialzerstörung ist die Fördergeschwindigkeit. Die kinetische Energie steigt, wenn sich Kunststoffpellets zu schnell bewegen. Moderne zentralisierte Architekturen nutzen fortschrittliche SPS von Siemens oder Allen-Bradley in Verbindung mit Frequenzumrichtern, um einen einwandfreien Luftstrom aufrechtzuerhalten. Anstatt ein Roots-Gebläse mit konstanter Höchstgeschwindigkeit laufen zu lassen, passt das System die Luftmenge dynamisch an. Es berechnet die Schüttdichte des jeweiligen Materials und die genaue Länge der Rohrstrecke.
Beispielsweise bewältigen industrietaugliche Anlagen routinemäßig Förderkapazitäten von 300 kg/h bis hin zu massiven 5.000 kg/h Durchsätzen unter Einhaltung strenger Geschwindigkeitsgrenzen. Bei der Dünnphasenförderung werden Materialien bei höheren Geschwindigkeiten im Luftstrom suspendiert, was eine präzise Geschwindigkeitsbegrenzung erfordert. Bei der Dichtstromförderung werden Materialien in schweren, sich langsam bewegenden Kugeln gefördert. Durch diese schonendere Methode wird die Stoßkraft an Rohrbögen deutlich reduziert. Es bleibt der Goldstandard für zerbrechliche oder stark abrasive Harze.
Selbst bei absoluter Geschwindigkeitsregelung ist in einer pneumatischen Rohrleitung eine geringe Reibung unvermeidbar. Ein hochwertiges System integriert aktiv Inline-Entstaubungstechnologien, um zu verhindern, dass dieser Staub die Extrusionsmaschinen erreicht.
Entstauber und Zyklonabscheider sind strategisch im Rohrleitungsnetz installiert. Diese Komponenten nutzen Zentrifugalkraft und gegenläufige Luftströme, um Materialien nach Gewicht zu trennen. Die schwereren, intakten Kunststoffpellets fallen elegant in den Trichter der Maschine. Währenddessen werden der leichtere Staub und die Engelshaare nach oben in einen separaten Sammelbehälter befördert. Das Entfernen dieser Verunreinigungen vor dem Schmelzen stellt die strukturelle Integrität sicher und beseitigt kosmetische Mängel vollständig.
Der Filter fungiert als primärer Abwehrmechanismus in jedem Vakuumnetzwerk. Es schützt die Pumpe vor der Aufnahme schädlicher Partikel. Allerdings kommt es durch die Ansammlung von Kunststoffpartikeln zu Blendungen. Dies schränkt den Luftstrom ein und führt zu einem starken Druckabfall. Wenn der Vakuumdruck abfällt, kommt es zum Stillstand der Materialförderung, was zu sofortigen Verstopfungen führt.
Intelligente Zuführsysteme eliminieren dieses Betriebsrisiko durch automatisierte Filterreinigung mit umgekehrten Impulsen. Hochdruck-Druckluft wird regelmäßig in die entgegengesetzte Richtung des Vakuumstroms geblasen. Dadurch wird angesammelter Staub heftig von der Filtermembran gelöst. Die automatisierte Wartung stellt sicher, dass das System eine konstante Saugleistung aufrechterhält. Es verhindert aktiv Geschwindigkeitsschwankungen, die zum Verstopfen der Rohrleitung führen.
Wartungsteams benötigen einen strukturierten, logischen Ansatz, um die Grundursache zu identifizieren, wenn die Produktion aufgrund von Fehlern bei der Materialhandhabung unterbrochen wird. Symptome, die an der Formmaschine auftreten, sind oft die verzögerte Folge unsichtbarer Probleme, die tief in den Überkopfleitungen verborgen sind.
Ihr System erzeugt übermäßig viel Feinstaub, wenn die Filter in Ihren Vakuumbehältern schneller verstopfen, als der automatische Reinigungszyklus sie reinigen kann. Ursache hierfür sind typischerweise viel zu hoch eingestellte Fördergeschwindigkeiten. Die übermäßige Geschwindigkeit führt dazu, dass die Kugeln beim Aufprall zersplittern.
Bediener sollten zunächst die Gebläsegeschwindigkeit überprüfen. Reduzieren Sie die Fördergeschwindigkeit auf das unbedingt erforderliche Minimum, um das Material in Bewegung zu halten. Als nächstes prüfen Sie die Rohrbögen auf starke Abnutzung oder innere Rillen. Raue Innenflächen zerkleinern aktiv vorbeiziehende Pellets.
Sie werden Zeuge der unmittelbaren Folgen der Reibung am Ellenbogen, wenn Sie einen Trichter öffnen und verwickelte Spinnweben auf dem jungfräulichen Harz finden. Eine thermische Zersetzung tritt auf, wenn Pellets mit hoher Geschwindigkeit gegen den Außenradius eines Standard-Rohrbogens gleiten. Dadurch schmilzt die äußere Schicht des Kunststoffs.
Die unmittelbare betriebliche Lösung besteht darin, die Fördergeschwindigkeit zurückzudrehen. Für eine dauerhafte mechanische Lösung muss die Anlage Standard-Bögen mit glattem Durchgang durch technische Alternativen ersetzen. Die Verwendung von Noppenrohren verhindert den Wärmestau, der für die Bildung dieser Luftschlangen erforderlich ist.
Materialverstopfungen an den Rohrbögen sind in der Regel die Folge eines plötzlichen Verlusts der Fördergeschwindigkeit oder einer falschen Rohrleitungsanordnung. Sinkt der Vakuumdruck aufgrund winziger Luftlecks, fällt das Material aus der Schwebe und sammelt sich an den engsten Biegungen.
Das Wartungspersonal muss eine umfassende Dichtheitsprüfung entlang der gesamten Rohrleitung durchführen. Achten Sie besonders auf die Anschlüsse und Dichtungen der Kupplungen. Analysieren Sie die Rohrleitungsgeometrie, ob der Luftstrom ausreichend ist. Die Aufrüstung auf Sweeps mit großem Radius sorgt für einen viel sanfteren Übergang. Dadurch wird der Druckabfall verringert und die Pellets können ohne Strömungsabriss durch die Kurve navigieren.
Die Modernisierung der Materialtransportinfrastruktur einer Anlage erfordert unbestreitbar Kapitalinvestitionen. Kluge Entscheidungsträger betrachten dies nicht nur als Betriebskosten, sondern als strategisches Manöver, um die Gewinnmargen aggressiv zu schützen. Der finanzielle Return on Investment wird durch die Maximierung der Produktionseffizienz und die drastische Reduzierung ungeplanter Wartungsarbeiten erzielt.
Die Qualität des endgültigen Kunststoffprodukts hängt im Wesentlichen vom Zustand des in das Fass gelangenden Rohmaterials ab. Das unmittelbare Ergebnis ist eine vollständige Stabilisierung des Herstellungsprozesses, wenn ein System die Entstehung von Bußgeldern erfolgreich eindämmt.
Staub und Feinteile schmelzen viel schneller als intakte Pellets. Eine chaotische Mischung aus beidem führt zu inkonsistenten Schmelzviskositäten im Zylinder. Ein optimiertes Zuführsystem gewährleistet eine gleichmäßige Plastifizierung durch die Lieferung sauberer, gleichmäßiger Pellets. Die Reduzierung der Ausschussrate um nur den Bruchteil eines Prozents führt in Produktionsumgebungen mit hohen Stückzahlen zu einer erheblichen jährlichen Umsatzsteigerung.
Ungeplante Ausfallzeiten sind wohl die schädlichsten versteckten Kosten bei der Kunststoffherstellung. Die Produktion einer bestimmten Linie kommt vollständig zum Stillstand, wenn ein Standard-Rohrbogen aufgrund von abrasivem Verschleiß kaputt geht oder wenn eine Rohrleitung durch Engelshaare verstopft wird. Die Arbeitskosten, die mit der Entsendung eines Teams zur Demontage von Rohrleitungen oder Schweißnahtreparaturen verbunden sind, sind atemberaubend.
Durch die Umrüstung auf verschleißfeste Taschenbögen und die Implementierung einer automatischen Filterreinigung werden Anlagen von der reaktiven Brandbekämpfung auf eine vorhersehbare, geplante Wartung umgestellt. Konstruierte Winkelstücke halten deutlich länger und reduzieren die Kosten für den Austausch. Letztendlich läuft ein optimiertes System autonom im Hintergrund und sichert so eine schnelle und messbare Rendite der Anfangsinvestition.
Plastikteile und erodierte Rohrbögen stören nicht nur die Produktion. Sie dienen als deutlicher Indikator dafür, dass Ihre Materialtransportausrüstung einer sofortigen Optimierung bedarf. Reibung ist ein natürliches Nebenprodukt der pneumatischen Bewegung von Kunststoffen. Eine robuste Technik kontrolliert und mildert diese physikalischen Kräfte jedoch streng.
Hören Sie auf, zuzulassen, dass die Materialverschlechterung Ihre Gewinnspanne stillschweigend schmälert. Nehmen Sie sich die Zeit, Ihre aktuelle Ausrüstung zu überprüfen, auf die verräterischen Anzeichen von Pelletsplittern zu achten und die versteckten Engpässe in Ihrem Layout zu identifizieren. Sie können Ihre Produktqualität dauerhaft sichern, indem Sie Ihre Rohrbögen zur Wärmereduzierung aufrüsten und eine maßgeschneiderte Zuführarchitektur integrieren. Bewerten Sie Ihr aktuelles Anlagenlayout und erkunden Sie professionelle zentrale Zufuhrlösungen bei Jwell, um mit der Gestaltung einer Anlage zu beginnen, die speziell auf die individuellen Anforderungen Ihrer Anlage zugeschnitten ist.
Die Dünnphasenförderung bewegt Materialien mit hohen Geschwindigkeiten, während sie vollständig im Luftstrom schweben. Diese Geschwindigkeit ist zwar für lange Distanzen sehr effizient, erhöht jedoch die kinetische Energie der Pellets. Es kommt zu starker Reibung und Feinstaub beim Aufprall an Rohrbögen. Im Gegensatz dazu werden bei der Dichtstromförderung Materialien in langsameren, schwereren Schächten entlang des Rohrbodens geschoben. Diese schonende Methode arbeitet mit deutlich geringeren Geschwindigkeiten. Es reduziert die Entstehung von Engelshaaren, Staub und abrasivem Rohrverschleiß drastisch.
Ja, eine ordnungsgemäß konstruierte zentrale Architektur ist in hohem Maße in der Lage, mehrere Harztypen zu verwalten. Diese Systeme nutzen automatisierte Materialverteiler und programmierbare Spülzyklen. Das System entleert automatisch die gesamte Rohrleitung vom bisherigen Harz, wenn ein Materialwechsel angefordert wird. Dadurch wird sichergestellt, dass kein Reststaub oder Pellets zurückbleiben. Eine strikte Trennung gewährleistet, dass verschiedene Kunststoffarten sicher in derselben Anlage verarbeitet werden können.
Die Inspektionshäufigkeit hängt ganz von der Abrasivität des Harzes und Ihrer durchschnittlichen Fördergeschwindigkeit ab. Bei standardmäßigen, nicht abrasiven Kunststoffen, die mit optimaler Geschwindigkeit gefördert werden, reicht in der Regel eine halbjährliche Sicht- und Ultraschalldickenprüfung aus. Allerdings verschlechtern sich Standardbögen schnell und müssen vierteljährlich überprüft werden, wenn mit stark abrasiven Materialien wie glasfaserverstärktem Kunststoff gearbeitet wird. Durch den Einbau spezieller verschleißfester Komponenten können diese Inspektionsintervalle sicher verlängert werden.
Keine einzelne Komponente kann Bußgelder vollständig beseitigen. Durch die Umrüstung auf technische Bögen wird die Entstehung neuer Feinteile, die durch Reibung innerhalb der Rohrleitung verursacht werden, drastisch reduziert. Der Staub, der bereits vor der Förderung in den Rohstoffsäcken oder -silos vorhanden war, wird jedoch nicht entfernt. Eine dauerhafte Lösung erfordert einen dualen Ansatz. Um eine erneute Zersetzung zu verhindern, ist ein geeignetes Rohrbogendesign erforderlich, kombiniert mit einer integrierten Entstaubungseinheit, um vorhandene Verunreinigungen aktiv herauszufiltern.
Die effektivste Methode zur Abtrennung vorhandener Engelshaare und Staub ist die Verwendung eines Inline-Entstaubungssystems oder eines Elutriators. Diese Geräte werden typischerweise direkt über dem Maschinentrichter installiert. Sie drücken das Material durch einen Gegenstrom-Luftstrom. Da intakte Pellets schwerer sind, fallen sie durch den aufsteigenden Luftstrom in den Prozess. Die leichteren Staubpartikel und Engelshaare werden nach oben gefegt und in einem separaten Filterbehälter gesammelt, sodass nur sauberes Harz in die Schnecke gelangt.
Die zulässige Luftgeschwindigkeit variiert je nach Schüttdichte und Zerbrechlichkeit des Materials. Im Allgemeinen liegt die Endgeschwindigkeit für Standard-Kunststoffpellets in einem System mit verdünnter Phase zwischen 15 und 25 Metern pro Sekunde. Bei Unterschreitung der Mindestgeschwindigkeit fallen die Pellets aus der Suspension und verstopfen das Rohr. Das Überschreiten der Obergrenze erhöht die Aufprallkräfte an den Ellbogen exponentiell, was zu schweren Splittern und der Bildung von Engelshaaren führt.


