
- Alles
- Produktname
- Schlüsselwörter
- Produktmodell
- Produktübersicht
- Produktbeschreibung
- Volltextsuche
 Deutsch


Anzahl Durchsuchen:0 Autor:Site Editor veröffentlichen Zeit: 2026-09-05 Herkunft:Powered


Die weltweite Nachfrage nach recycelten Kunststoffen steigt heute stark an. Aggressive Nachhaltigkeitsziele der Unternehmen und strenge staatliche Vorgaben treiben diesen massiven Wandel voran. Allerdings ist der Plastikmüll im Haushalt von Natur aus chaotisch. Es kommt in Anlagen voller Schmutz, organischer Rückstände und gemischter Materialien an. Wenn Anlagenbetreiber versuchen, diese städtischen Ballen mit Standardmaschinen zu verarbeiten, kommt es häufig zu katastrophalen Ausfällen der Ausrüstung. Diese harte Realität macht eine fortschrittliche Kontaminationskontrolle zu einer absoluten betrieblichen Notwendigkeit.
Aktuelle Marktanalysen zeigen einen entscheidenden Wandel in der Branche. Da sich die weltweiten Verpackungsvorschriften verschärfen, sind Verbrauchermarken gezwungen, einen höheren Anteil an recyceltem Inhalt zu verwenden. Dennoch nimmt die Rohqualität der kommunalen Abfallströme paradoxerweise ab. Der moderne Fertigungsdrang hin zu Leichtverpackungen führt dazu, dass der Anteil an Oberflächenverunreinigungen im Vergleich zum eigentlichen Basispolymer jetzt viel höher ist. Um die enorme Kluft zwischen diesen stark verunreinigten Ballen und der vom Markt geforderten nahezu neuwertigen Qualität zu schließen, ist eine grundlegende Änderung in der Herangehensweise der Anlagen an die Materialrückgewinnung erforderlich.
In diesem umfassenden Ratgeber erfahren Sie genau, warum Post-Consumer-Streams so schwierig zu handhaben sind. Noch wichtiger ist, dass wir die technischen Anforderungen aufschlüsseln, die für die Verarbeitung schmutziger Abfälle in hochwertige Pellets mit hoher Gewinnspanne erforderlich sind.
Um zu verstehen, warum herkömmliche Recyclingmethoden nicht ausreichen, müssen wir zunächst die physikalische und chemische Zusammensetzung des Rohstoffs analysieren. Postindustriell recycelter Kunststoff besteht aus sauberen, einheitlichen Fabrikresten. Im krassen Gegensatz dazu werden recycelte Post-Consumer-Materialien aus Mülltonnen am Straßenrand gesammelt. Dies setzt sie einer brutalen Reise durch kommunale Abfallströme aus.
Wenn Sie den Kippboden einer Materialrückgewinnungsanlage betreten, ist eine Welle säuerlichen Geruchs oft der erste Hinweis auf eine organische Kontamination. Da diese Kunststoffe als Primärverpackung für Konsumgüter dienen, stehen sie wochenlang im direkten Kontakt mit Speiseölen, Milchprodukten, Kosmetika und aggressiven Haushaltsreinigern. Bis sie eine Recyclinganlage erreichen, hat mikrobielles Wachstum den Oberflächen-pH-Wert des Materials verändert. Restöle dringen in die poröse Struktur bestimmter Polymere ein. Wenn das Bedienpersonal diese Rückstände nicht aggressiv wegschrubbt, verkohlt das organische Material während der Hochtemperatur-Extrusion. Dies hinterlässt schwarze Flecken und starke Verfärbungen im fertigen Harz.
Modernes Marketing basiert stark auf komplexen Verpackungsdesigns. Papieretiketten, Metallfolien, starke Industriekleber und tief eindringende Druckfarben stellen eine enorme Verarbeitungshürde dar. Schmelzklebstoffe lösen sich nicht im Umgebungswasser auf. Stattdessen bilden sie klebrige Ansammlungen, die nachgeschaltete Geräte verstopfen. Darüber hinaus enthalten Druckfarben flüchtige organische Verbindungen. Wenn diese Tinten der starken Hitze eines Extruderzylinders ausgesetzt werden, verdampfen sie schnell. Ohne ordnungsgemäße Vakuumextraktion führt diese plötzliche Gasexpansion zu eingeschlossenen Blasen, die die strukturelle Integrität des Pellets zerstören.
Die vielleicht gefährlichste Form der Kontamination ist die Vermischung von Polymeren. Kommunale Sortieranlagen nutzen optische Nahinfrarotsortierer, diese Systeme sind jedoch nicht unfehlbar. Es kommt äußerst häufig vor, dass Spuren von PVC in einem PET-Flaschenballen vermischt sind. Sie werden auch häufig Polypropylenverschlüsse sehen, die zusammen mit Flaschen aus hochdichtem Polyethylen zermahlen werden. Das Mischen von Polymeren mit sehr unterschiedlichen Schmelzpunkten ist katastrophal. Beispielsweise schmilzt PET bei etwa 250 Grad Celsius, während PVC bei Temperaturen knapp über 200 Grad Celsius zu zerfallen beginnt und ätzendes Salzsäuregas freisetzt. Schon ein Bruchteil eines Prozents eines Fremdpolymers kann die mechanische Festigkeit einer gesamten recycelten Charge zerstören.
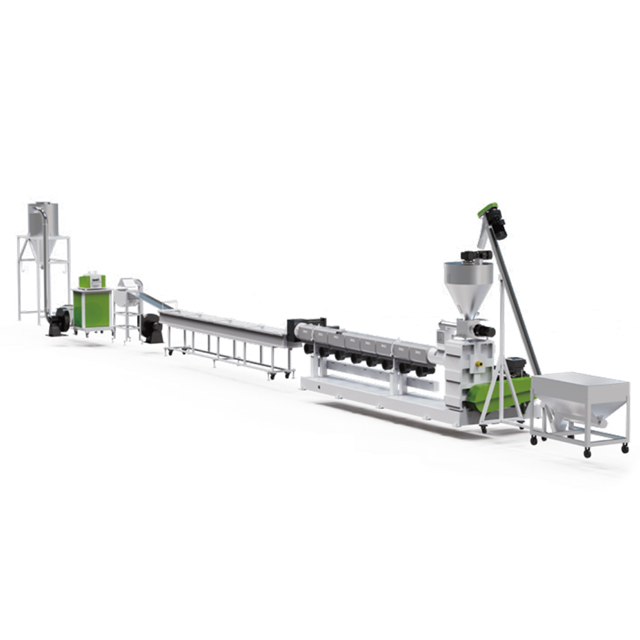
Die Verarbeitung stark verunreinigter Rohstoffe ohne eine spezielle, mehrstufige Filtrationsstrategie führt unweigerlich zu schwerwiegenden betrieblichen Engpässen. Die Extrusionsphase ist der ultimative Tiegel. Hier werden die Folgen einer mangelhaften Vorreinigung sofort deutlich.
Bei einem Standard-Extrusionsaufbau fließen feste Verunreinigungen wie Sand, oxidierte Gele und ungeschmolzene Papierfasern direkt in den Schmelzefilter. Bei der Verarbeitung von ungewaschenen Post-Consumer-Flocken kommt es innerhalb weniger Minuten zu einem Verstopfen dieser Siebe. Die unmittelbare Folge ist ein gefährlicher Anstieg des Schmelzedrucks im Zylinder. Um katastrophale Schäden an der Ausrüstung zu verhindern, sind die Bediener gezwungen, die Produktion anzuhalten, die Brechplatte manuell zu ziehen und die Siebe auszutauschen. In Einrichtungen ohne angemessene Kontaminationskontrolle geschieht dies mehrmals pro Schicht. Es reduziert den Durchsatz drastisch und verschwendet beim Neustart der Maschine enorme Mengen an Energie.
Mikroskopisch kleine Verunreinigungen, die es schaffen, durch rudimentäre Filtersysteme zu schlüpfen, dringen tief in die Polymermatrix ein. Aus materialwissenschaftlicher Sicht wirken diese mikroskopisch kleinen Verunreinigungen als Spannungskonzentratoren. Sie stören physikalisch die kontinuierliche Ausrichtung der Polymerketten und erzeugen mikroskopisch kleine Bruchlinien. Wenn diese minderwertigen Pellets später an Hersteller verkauft werden, um sie zu dünnen Folien zu blasen oder in starre Formen zu formen, sind die Endprodukte sehr anfällig für Risse, Risse und vorzeitiges mechanisches Versagen.
Werden organische Rückstände und Klebstoffreste hohen Temperaturen ausgesetzt, kommt es zu einer thermischen Zersetzung. Dabei wird ein komplexes Gemisch flüchtiger Gase freigesetzt. Wenn die Extrusionsausrüstung auf natürliche Entlüftung statt auf aktive Vakuumabsaugung setzt, bleiben diese Gase im geschmolzenen Kunststoff eingeschlossen. Wenn der Kunststoff den Düsenkopf verlässt und auf das Kühlwasser trifft, bilden die Gase Hohlräume. Dadurch entstehen hohle, leichte Pellets. Infolgedessen verströmen diese eingeschlossenen flüchtigen Stoffe einen äußerst stechenden chemischen Geruch, wodurch das Material für Konsumgüter in Innenräumen völlig ungeeignet ist.
Die weltweite Nachfrage nach recycelten Kunststoffen verlagert sich schnell von Low-End-Anwendungen wie Baurohren hin zu hochwertigen Verpackungen mit geschlossenem Kreislauf. Die strengste dieser Anwendungen ist die Verpackung mit Lebensmittelkontakt. Dies stellt den ultimativen Stresstest für die Dekontaminationsfähigkeiten einer Einrichtung dar.
Regulierungsbehörden wie die Food and Drug Administration und die Europäische Behörde für Lebensmittelsicherheit haben kompromisslose Compliance-Rahmenwerke geschaffen. Diese Vorschriften sollen verhindern, dass schädliche Chemikalien, Schwermetalle und krebserregende Verbindungen aus recyceltem Kunststoff in die menschliche Nahrung gelangen. Um die begehrten „Letters of No Objection“ zu erhalten, müssen Recyclinganlagen durch strenge Herausforderungstests nachweisen, dass ihr Prozess künstlich eingeführte Ersatzverunreinigungen erfolgreich auf nicht nachweisbare Mengen entfernen kann.
Herkömmliches Kaltwaschen und einfaches Schmelzen reichen für die Einhaltung der Lebensmittelqualität völlig nicht aus. Um diese Zertifizierung zu erhalten, sind fortschrittliche Superreinigungstechnologien erforderlich. Dabei handelt es sich um aggressives chemisches Waschen bei hohen Temperaturen, gefolgt von zugelassenen Schmelzfiltrationssystemen, die in der Lage sind, bis in den einstelligen Mikrometerbereich zu filtern. Darüber hinaus sind Ultrahochvakuum-Entgasungszonen obligatorisch, um flüchtige Verunreinigungen auf molekularer Ebene zu entfernen und so absolute chemische Sicherheit und kein Migrationsrisiko zu gewährleisten.
Eine wirksame Kontaminationskontrolle beginnt nicht erst im Extruder. Es beginnt in dem Moment, in dem der Ballenabfall auf den Kippboden trifft. Der erste entscheidende Schritt bei der mechanischen Rückgewinnung ist die Größenreduzierung und die anfängliche Materialfreisetzung.
Große, sperrige Gegenstände fangen auf natürliche Weise große Mengen Schmutz, Steine und Fremdmetall in ihren Hohlräumen ein. Wenn diese Materialien direkt einem Hochgeschwindigkeitsgranulator zugeführt werden, zerstören versteckte Rückstände sofort die Schneidmesser. Dadurch kommt die gesamte Linie kreischend zum Stillstand. Die Hauptaufgabe des Zerkleinerns besteht darin, diese massiven Formen mithilfe reiner mechanischer Kraft zu zerkleinern. Dadurch können loser Schmutz und schwere Ablagerungen sicher abfallen.
Bei der Konfiguration einer Anlage müssen Betreiber Maschinen mit verschleißfesten V-förmigen Rotorkonstruktionen und Hochleistungsgetrieben, die plötzliche Stöße absorbieren können, Vorrang geben. Der Einsatz eines robusten Kunststoff-Recycling-Schredders dient als entscheidende erste Verteidigungslinie. Es schützt empfindliche nachgeschaltete Geräte und sorgt für eine gleichmäßige Flockengröße. Eine gleichmäßige Flockengröße ist für die chemische Dynamik der nachfolgenden Waschschritte von entscheidender Bedeutung.
Sobald das Material zu handlichen Flocken zerkleinert ist, muss es einem strengen, mehrstufigen Waschprozess unterzogen werden. Kaltes Wasser allein reicht zur Entfernung von Industrieklebstoffen und schweren Maschinenölen einfach nicht aus.
Moderne Anlagen nutzen heiße Waschtanks, die auf 85 bis 90 Grad Celsius erhitzt werden, kombiniert mit präzisen Konzentrationen von Natronlauge und speziellen Tensiden. Diese thermische und chemische Kombination bricht die molekularen Bindungen von Klebstoffen und verseift hartnäckige Öle. Unmittelbar nach der Heißwäsche werden die Flocken in Hochgeschwindigkeits-Reibscheiben befördert. Diese Maschinen arbeiten mit über 1.000 U/min und schrubben aufgeweichte Rückstände durch intensive mechanische Reibung physikalisch weg.
Nach einer aggressiven Wäsche enthält der Strom oft noch gemischte Polymere. Um dieses Problem zu lösen, werden Flocken in Dichtetrenntanks eingespeist. Schwere Kunststoffe sinken unter Ausnutzung des spezifischen Gewichts, während leichtere Polyolefine an die Oberfläche schwimmen, was eine präzise physikalische Trennung ermöglicht. Bei Betrieben, die Getränkebehälter verarbeiten, stellt die Verarbeitung stark verunreinigter Ströme durch eine spezielle PET-Flaschen-Recycling-Waschlinie sicher, dass die resultierenden Flocken makellos, homogen und bereit für die thermische Verarbeitung sind.
Selbst nach gründlicher Zerkleinerung und intensivem Heißwaschen bleiben zwangsläufig mikroskopisch kleine Verunreinigungen wie feiner Papierstaub, oxidierte Gele und Spuren von Aluminium zurück. Der letzte und wohl kritischste Schritt der Dekontamination findet während der Extrusion statt. Hier werden feste Flocken eingeschmolzen und in gleichmäßige Pellets umgewandelt.
Zur Beseitigung restlicher fester Verunreinigungen sind standardmäßige stationäre Filter völlig überholt. Moderne Linien nutzen kontinuierliche Doppelkolben-Siebwechsler oder selbstreinigende Laserfiltrationssysteme. Diese Mechanismen ermöglichen, dass ein Filterhohlraum im Schmelzfluss bleibt, während der Bediener den anderen auswechselt. Dadurch wird sichergestellt, dass die Maschine nie stehen bleibt und der Schmelzedruck vollkommen stabil bleibt.
Gleichzeitig verdampfen beim Schmelzen des Polymers Restfeuchtigkeit und Spurenchemikalien. Fortschrittliche Extrusionssysteme verfügen über spezielle Zylinderkonstruktionen, die mit Hochleistungs-Roots-Vakuumpumpen ausgestattet sind. Diese Pumpen erzeugen ein tiefes Vakuum über der Schmelze und saugen flüchtige Gase kraftvoll ab, bevor der Kunststoff den Düsenkopf erreicht. Durch die Umwandlung dieser sauberen Flocken in einer hochentwickelten Pelletierlinie aus starrem Kunststoff erhält das Material schließlich seine strukturelle Integrität und seinen kommerziellen Wert zurück.
Die Investition in Recyclingmaschinen ist ein enormer Kapitalaufwand. Werksleiter müssen über die grundlegenden Durchsatzspezifikationen hinausblicken. Sie müssen die Fähigkeit der Ausrüstung, mit unvorhersehbaren Variablen umzugehen, ohne die Integrität des Endprodukts zu beeinträchtigen, streng bewerten.
Der Kern eines jeden Extrusionssystems ist seine Plastifizierungsfähigkeit. Post-Consumer-Rohstoffe sind bekanntermaßen inkonsistent. Dies erfordert ein maßgeschneidertes Schneckendesign mit einem optimierten Längen-Durchmesser-Verhältnis, typischerweise 32:1 oder 36:1. Ein längeres Verhältnis bietet ein breiteres Verarbeitungsfenster für sanfteres, gleichmäßigeres Schmelzen. Die Anwendung einer übermäßigen Scherbeanspruchung führt zu einer thermischen Zersetzung, wodurch die Polymerketten zerstört werden und die Grenzviskosität zerstört wird.
Da Post-Consumer-Materialien darüber hinaus abrasive, mikroskopisch kleine Verunreinigungen enthalten, die der Waschphase entgehen, müssen Schnecke und Zylinder aus Bimetalllegierungen oder hochverschleißfesten Legierungen gefertigt sein. Standardmäßig nitrierte Schrauben unterliegen einem schnellen Verschleiß. Dies führt mit der Zeit zu einem Komprimierungsverlust und einem drastisch verringerten Durchsatz. Letztendlich ist die Investition in eine speziell angefertigte Kunststoffgranuliermaschine mit robuster Entlüftung und Hochleistungsfiltration das entscheidende Unterscheidungsmerkmal. Es ist der entscheidende Faktor zwischen der Herstellung begehrter, lebensmittelechter Harze und der Entscheidung für minderwertige, recycelte Kunststoffe.
Die anfänglichen Investitionsausgaben für moderne Zerkleinerungs-, Wasch- und spezielle Extrusionslinien sind sicherlich höher als bei Standardgeräten von der Stange. Der Return on Investment ist jedoch beträchtlich und wird in einem stark nachgefragten Markt schnell realisiert.
Der Haupttreiber dieser finanziellen Rendite ist die dramatische Steigerung des Marktwerts Ihres Endprodukts. Auf dem Kunststoffmarkt werden minderwertige, riechende oder verfärbte Harze stark bestraft. Umgekehrt erzielen makellose, strukturell einwandfreie Pellets einen Premiumpreis. Sie konkurrieren oft mit dem Spotpreis von Neukunststoffen. Verpackungsmarken bemühen sich aktiv darum, hochwertige recycelte Rohstoffe zu sichern, um ihren bevorstehenden Nachhaltigkeitsverpflichtungen nachzukommen.
Darüber hinaus werden durch die Aufrüstung auf automatisierte Selbstreinigungssysteme und leistungsstarke Vorbehandlungszerkleinerer die versteckten Betriebskosten drastisch reduziert. Durch die kontinuierliche Filtration entfällt die Notwendigkeit, den Extruder wegen Siebwechseln anzuhalten, wodurch der tägliche Durchsatz maximiert wird. Über ein einziges Geschäftsjahr hinweg tragen die Verringerung des Maschinenverschleißes, der geringere Energieverbrauch pro Kilogramm Produktion und die geringere Abhängigkeit von manueller Arbeit massiv zum Endergebnis der Anlage bei.
Ja, Post-Consumer-Kunststoff kann mehrfach recycelt werden, der Prozess erfordert jedoch strenge Parameterkontrollen. Jedes Mal, wenn Kunststoff geschmolzen und erneut extrudiert wird, unterliegt er einer thermischen Vorgeschichte und einer Scherbeanspruchung. Dies führt zur Spaltung der Polymerkette. Ohne strenge Kontaminationskontrolle wirken Fremdpartikel als Katalysatoren und beschleunigen diesen Abbau. Durch den Einsatz fortschrittlicher Extrusionsmaschinen, die mit sanften Schmelzprofilen und Tiefenvakuumentgasung ausgestattet sind, können Betreiber jedoch die strukturelle Integrität des Polymers bewahren. Dadurch kann das Material mehrere Lebenszyklen überstehen.
Der Hauptunterschied liegt in der Vorhersehbarkeit und Sauberkeit des Materialflusses. Postindustrielles Plastik besteht aus sauberem Fabrikabfall, der nie den Verbraucher erreicht hat. Es ist gleichmäßig und erfordert nur minimales Waschen. Umgekehrt ist Post-Consumer-Kunststoff von Natur aus chaotisch. Es wird im Rahmen kommunaler Straßenrandprogramme gesammelt und ist stark mit Lebensmittelrückständen, Schwerölen, starken Klebstoffen und gemischten Polymeren verunreinigt. Für die Verarbeitung ist eine umfassende, mehrstufige mechanische Recyclinglinie erforderlich, um die Abfälle sicher wieder in verwertbare Rohstoffe umzuwandeln.
Geruch und Verfärbung sind direkte Anzeichen für eine unzureichende Kontaminationskontrolle. Dunkle Farben oder schwarze Flecken entstehen, wenn Reste von Papieretiketten, Klebstoffen oder Druckfarben während der Waschphase nicht vollständig entfernt werden. Wenn diese Verunreinigungen in den Extruder gelangen, verbrennen und verkohlen sie aufgrund der hohen Verarbeitungstemperaturen. Ebenso entstehen üble Gerüche durch den thermischen Abbau organischer Stoffe und chemischer Verbindungen. Wenn die Maschine nicht über eine ausreichende Vakuumkapazität verfügt, werden diese flüchtigen Gase im geschmolzenen Kunststoff eingeschlossen.
Ja, eine umfassende Wascheinrichtung ist bei der Verarbeitung kommunaler Rohstoffe unbedingt erforderlich, unabhängig davon, wie fortschrittlich Ihr Siebwechsler ist. Ein Siebwechsler dient ausschließlich dem Herausfiltern fester, nicht schmelzender Verunreinigungen wie Sand oder Aluminiumfolie. Es kann keine flüssigen oder organischen Verunreinigungen entfernen. Schweröle, Zucker und chemische Rückstände schmelzen oder verbrennen einfach neben dem Kunststoff und gelangen direkt durch das Filtergewebe. Eine Überladung eines Extruders mit ungewaschenen Flocken führt dazu, dass der Siebwechsler fast augenblicklich verstopft, was zu ständigen Ausfallzeiten führt.
Zu den häufigsten Verunreinigungen zählen organische Lebensmittelabfälle, Papieretiketten, Schmelzklebstoffe, Aluminiumfolienversiegelungen und Feuchtigkeit. Darüber hinaus ist die Verunreinigung durch Kreuzpolymere weit verbreitet. Oft findet man PVC-Schrumpfschläuche auf PET-Flaschen oder Silikonventile in Spenderkappen. Die Entfernung dieser vielfältigen Verunreinigungen erfordert eine Kombination aus mechanischer Zerkleinerung, thermischer Wäsche, Reibungswäsche und fortschrittlicher Schmelzefiltration.
Feuchtigkeit wirkt sich äußerst schädlich auf den Extrusionsprozess aus, insbesondere bei feuchtigkeitsempfindlichen Polymeren wie PET und Nylon. Wenn Kunststoffflocken mit hohem Feuchtigkeitsgehalt in den Extruder gelangen, verwandelt sich das Wasser unter hoher Hitze und hohem Druck heftig in Dampf. Dies führt zu einem hydrolytischen Abbau, der die Polymerketten aufbricht und die Grenzviskosität des Materials drastisch senkt. Die resultierenden Pellets sind spröde und für hochfeste Anwendungen praktisch unbrauchbar. Aus diesem Grund sind aggressive Trocknungssysteme und Tiefvakuum-Entgasungszonen wichtige Bestandteile einer professionellen Recyclinglinie.
Die Umwandlung stark verunreinigter Siedlungsabfälle in hochwertiges Harz in Lebensmittelqualität ist nicht mehr nur ein theoretisches Ziel. Es handelt sich um eine operative Basislinie. Wenn Ihre Anlage mit Siebverstopfungen, verminderter Polymerfestigkeit oder inakzeptablen Geruchsprofilen zu kämpfen hat, sind Ihre aktuellen Maschinen wahrscheinlich der Engpass. Für Betreiber, die bereit sind, ihre Dekontaminationsfähigkeiten zu verbessern, ist die Suche nach speziell entwickelten Lösungen der nächste logische Schritt. Von Hochleistungszerkleinerern bis hin zu Ultrahochvakuum-Extrusionslinien finden Sie unter https://www.jwell-recycling.com genau die Technologie, die Sie benötigen, um die moderne Kreislaufwirtschaft zu beherrschen.


