
- Alles
- Produktname
- Schlüsselwörter
- Produktmodell
- Produktübersicht
- Produktbeschreibung
- Volltextsuche
 Deutsch


Anzahl Durchsuchen:0 Autor:Site Editor veröffentlichen Zeit: 2026-09-17 Herkunft:Powered


Tritt geschmolzener Kunststoff aus der Entlüftung Ihres Extruders aus? Dieses chaotische Problem führt zu sofortigen Ausfallzeiten. Es verschwendet wertvolles Material und stellt einen absoluten Albtraum für die Wartungsteams in der Fabrikhalle dar. Eine Überflutung der Entlüftung weist normalerweise auf ein starkes Druckungleichgewicht im Fass hin. In diesem umfassenden Leitfaden werden wir die genauen mechanischen Ursachen dieses Phänomens untersuchen. Sie lernen praktische Schritte zur Fehlerbehebung kennen und erfahren, wann ein Geräte-Upgrade finanziell gerechtfertigt ist.
Bodenbetreiber bezeichnen eine Entlüftungsüberflutung häufig als Entlüftungsblutung oder Entlüftungsströmung. Dieser mechanische Extrusionsfehler tritt auf, wenn geschmolzenes Polymer durch die Vakuum-Entgasungsöffnung entweicht. Um wirklich zu verstehen, warum dies geschieht, muss man sich die physikalische Dynamik des Extrusionsprozesses ansehen.
Bei einem Standard-Entgasungsextruder weist die Schneckengeometrie unterschiedliche Funktionszonen auf. Dazu gehören Zuführung, Komprimierung, Dekompression und Dosierung. Die Dekompressionszone ist mit tieferen Schneckengängen ausgestattet, um das freie Volumen im Zylinder zu vergrößern. Folglich füllt die Polymerschmelze den Kanal nur teilweise. Normalerweise nimmt es nur die Hälfte des verfügbaren Platzes ein. Durch diese Teilfüllung entsteht ein entscheidender Hohlraum. Hier trennen sich eingeschlossene Gase, Feuchtigkeit und flüchtige organische Verbindungen aus dem Schmelzbad und werden von der Vakuumpumpe sicher abgesaugt.
Die Probleme beginnen, wenn diese Dekompressionszone vollständig gefüllt ist. Geschmolzener Kunststoff fungiert als inkompressible Flüssigkeit und folgt immer dem Weg des geringsten Widerstands. Wenn die Vorwärtsförderleistung nachlässt, staut sich die Schmelze. Sobald der Hohlraum verschwindet, wird das Polymer mit Gewalt nach oben in den Vakuumanschluss gedrückt.
Die Folgen sind hart. Vakuumleitungen verstopfen mit gehärtetem Kunststoff, wodurch der Entgasungsprozess sofort gestoppt wird. Produktionsstopps wegen langwieriger Wartung. Jede hochwertige Pelletiermaschine für Kunststoffe ist auf ein empfindliches Gleichgewicht zwischen Vorschubgeschwindigkeit, Schneckengeschwindigkeit und Vakuumdruck angewiesen. Bei Störungen nimmt die Qualität der Pellets schnell ab. Am Ende erhalten die Bediener poröse, spröde oder verfärbte Endprodukte.
Die Diagnose von Entlüftungslecks erfordert einen systematischen technischen Ansatz. Die Grundursache ist fast immer ein Problem mit der Druckdifferenz. Der Druck unter der Entlüftung übersteigt einfach die Vorwärtsförderkapazität der Schnecke. Lassen Sie uns die hauptsächlichen technischen Schuldigen aufschlüsseln.
Die geometrische Gestaltung der Extruderschnecke bestimmt deren volumetrische Förderleistung. Die Dosierzone befindet sich unmittelbar nach der Entlüftungszone und fungiert als Pumpe, die die entgaste Schmelze durch den Düsenkopf drückt. Für eine erfolgreiche Entlüftung muss die Pumpleistung dieses Dosierabschnitts die Leistung der ersten Kompressionszone unbedingt übersteigen.
Fehlt einer Schnecke im Entlüftungsbereich die ausreichende Tiefe, kann sie das Material nicht schnell genug vorantreiben. Es sammelt sich Schmelze an. Darüber hinaus führt übermäßiger Verschleiß an den Schneckengängen oder der Zylinderwand zu einer Vergrößerung des Spiels. Hochdruckschmelze rutscht über die Mitnehmer nach hinten. Dieser Leckstrom verringert die Vorwärtseffizienz drastisch und führt dazu, dass sich Material unter der Entlüftung ansammelt.
Selbst bei einer perfekt ausgelegten Schnecke kommt es zwangsläufig zu Überschwemmungen, wenn der nachgeschaltete Widerstand zu hoch ist. Der Extruder muss ausreichend Druck erzeugen, um Komponenten wie Siebwechsler und Düsenplatten zu überwinden.
Wenn ein Siebwechsler durch nicht geschmolzene Partikel oder Metallverunreinigungen verstopft ist, steigt der Gegendruck schnell an. Die Schmelze kann das verstopfte Filtergewebe nur schwer passieren. Eine Druckwelle breitet sich rückwärts durch die Dosierzone aus. Sobald dieser Gegendruck die Dekompressionszone erreicht, wird die Schmelze nach oben gedrückt.
Die Polymerrheologie hängt stark von der Temperatur ab. Die Viskosität der Schmelze hat direkten Einfluss darauf, wie effizient die Schnecke sie fördern kann.
Wird das Temperaturprofil zu niedrig eingestellt, bleibt die Schmelze zu steif. Die Schnecke hat Mühe, dieses träge Material durch nachgeschaltete Beschränkungen zu drücken. Wird die Temperatur hingegen zu hoch eingestellt, kommt es zu einem thermischen Abbau des Polymers. Durch die schnelle Expansion der eingeschlossenen Gase wird die Schmelze übermäßig flüssig und schäumt heftig auf. Für einen stabilen Betrieb ist die Einhaltung eines präzisen Temperaturfensters zwingend erforderlich.
Extruder arbeiten nach einem strengen Massengleichgewicht. Das in den Einfüllschacht eintretende Material muss genau der Geschwindigkeit entsprechen, mit der die Schnecke es schmelzen und fördern kann.
Der Versuch, den Durchsatz durch Überdosierung des Haupttrichters zu maximieren, verdichtet die Schneckengänge vollständig. Diese Überfüllung lässt keinen physischen Raum für den notwendigen Hohlraum in der Dekompressionszone. Es stört das Hungerfütterungsprinzip, das für eine wirksame Entlüftung erforderlich ist.
Ein hoher Vakuumdruck entfernt hartnäckige flüchtige Stoffe effektiv, kann jedoch bei falscher Anwendung den Prozess physisch stören. Verschiedene Polymere besitzen unterschiedliche Schmelzdichten.
Wenn die Vakuumpumpe einen zu starken Zug auf eine leichte oder sehr flüssige Schmelze zieht, überwindet die physikalische Saugkraft die Schwerkraft. Das Vakuum hebt den geschmolzenen Kunststoff physikalisch nach oben in den Entlüftungsschacht. Dieses Szenario tritt häufig bei der Verarbeitung von niedrigviskosen Harzen auf.
Materialeigenschaften bestimmen grundsätzlich, wie sich ein Polymer im Zylinder verhält. Extrusionsparameter können nicht universell auf alle Abfallströme angewendet werden. Schüttdichte, Feuchtigkeitsgehalt und Schmelzindex verändern die erforderlichen Verarbeitungsbedingungen dramatisch.
Starre Kunststoffe wie zerkleinerte Polypropylen- oder Polyethylenflaschen besitzen eine hohe Schüttdichte. Sie führen effizient zu, erfordern jedoch eine erhebliche mechanische Scherung, um gleichmäßig zu schmelzen. Standard-Einstufenextruder haben oft Schwierigkeiten, die zum Schmelzen erforderliche hohe Scherung mit dem zum Entlüften erforderlichen niedrigen Druck in Einklang zu bringen. Genau aus diesem Grund empfehlen leitende Ingenieure dringend ein spezielles Pelletiersystem für starren Kunststoff . Diese Spezialsysteme nutzen maßgeschneiderte Schneckenprofile und verwenden oft eine zweistufige Extrusion, um Materialien mit hoher Schüttdichte zu verarbeiten, ohne die Entlüftungszone zu überlasten.
Betrachtet man die allgemeine Entwicklung in der Branche, so hat der Übergang zu einer Kreislaufwirtschaft die Rohstoffprofile drastisch verändert. Recyclinganlagen werden zunehmend mit der Verarbeitung von Post-Consumer-Recyclingkunststoffen beauftragt. Diese Materialien enthalten viel Feuchtigkeit, flüchtige Tinten und unvorhersehbare Verunreinigungen.
Folglich hat sich die Überschwemmung von Schloten von einer seltenen mechanischen Anomalie zu einem häufigen betrieblichen Engpass entwickelt. Moderne Extrusionsanalysen zeigen, dass stark bedruckte oder gewaschene Materialien Feuchtigkeit im erhitzten Zylinder schnell in Dampf umwandeln. Die Volumenausdehnung von Wasser zu Dampf ist enorm. Wenn das erzeugte Gasvolumen die physikalische Extraktionskapazität einer Standard-Entlüftungsöffnung übersteigt, erzeugt der expandierende Dampf lokal hohen Druck. Es drückt die umgebende Polymerschmelze heftig aus der Entlüftungsöffnung.
Um diesem Trend entgegenzuwirken, verzichten fortschrittliche Anlagen zunehmend auf veraltete Maschinen mit nur einer Entlüftung. Der Industriestandard verlagert sich hin zu fortschrittlichen mehrstufigen Entgasungssystemen, die in der Lage sind, Inputs mit hohem Feuchtigkeitsgehalt ohne Beeinträchtigung des Durchsatzes zu verarbeiten.
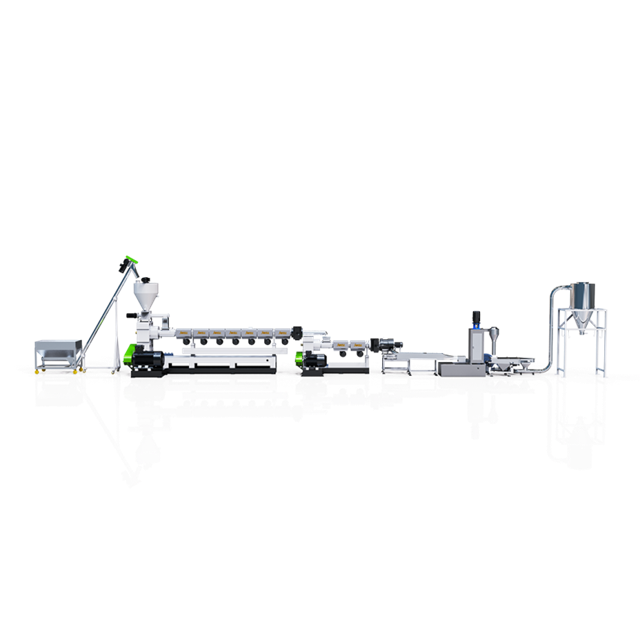
Die nach dem Extruderzylinder installierten Komponenten spielen eine entscheidende Rolle bei der Aufrechterhaltung des Druckgleichgewichts. Flussabwärts gelegene Einschränkungen sind wohl die häufigste betriebliche Ursache für Überschwemmungen von Entlüftungsöffnungen. Facility Manager müssen diese Systeme genau überwachen.
Konkret fungiert der Siebwechsler als primärer Schutz gegen Kontamination. Es ist auch von Natur aus die Hauptquelle des Gegendrucks. Da das Netz Schmutz und nicht geschmolzene Partikel auffängt, verringert sich die offene Fläche des Filters. Wenn ein Bediener das Netz nicht rechtzeitig vorschiebt, steigt der Druck stromaufwärts sofort an. Diese Druckwelle kann nur zurück zur Entlüftung gehen.
Darüber hinaus muss das Design des Düsenkopfes perfekt zum Volumendurchsatz der Kunststoffpelletierlinie passen . Zu kleine Matrizenlöcher wirken als dauerhafte Einschränkung. Der Extruder kämpft ständig gegen diesen Engpass. Um chronische Druckprobleme zu lösen, integrieren Ingenieure häufig eine Schmelze-Zahnradpumpe zwischen Extruder und Siebwechsler. Dadurch wird der Düsenwiderstand von der Extruderschnecke entkoppelt.
Wenn geschmolzenes Polymer austritt, müssen die Bediener systematisch vorgehen. Eine Entlüftungsüberflutung ist die physische Manifestation eines Druckungleichgewichts. Durch die Implementierung eines standardisierten Fehlerbehebungsprotokolls werden Ausfallzeiten minimiert.
Überprüfen Sie zunächst die Druckwandler vor dem Siebwechsler. Ein schneller Anstieg weist auf einen verstopften Filter hin. Führen Sie sofort einen Bildwechsel durch. Ein sauberer Filter sollte den Gegendruck sofort abbauen, sodass die Schmelze vorwärts gefördert werden kann.
Wenn die Hauptvorschubgeschwindigkeit im Verhältnis zur Schneckengeschwindigkeit zu hoch ist, kommt es zu einer Überfüllung der Schneckengänge. Reduzieren Sie die volumetrische Förderrate um fünf bis zehn Prozent und behalten Sie dabei die aktuelle Schneckendrehzahl bei. Bei dieser Hungerfütterungstechnik wird der Entlüftungsabschnitt absichtlich unterfüllt.
Überprüfen Sie die Temperaturregler entlang des Zylinders. Erhöhen Sie die Temperatur in der Dosierzone um einige Grad, um die Schmelzeviskosität zu senken. Dadurch wird der Widerstand verringert und der Vorwärtsfluss verbessert. Stellen Sie sicher, dass alle Anpassungen mit dem spezifischen Schmelzindex des Materials übereinstimmen.
Zu hoher Unterdruck kann niedrigviskose Schmelze physikalisch herausziehen. Entlüften Sie das Vakuum nach und nach, indem Sie das Umgebungsluftventil leicht öffnen. Wenn sich das Polymer in den Lauf zurückzieht, war die Auszugskraft einfach zu hoch.
Wenn betriebliche Anpassungen bei verschiedenen Materialchargen fehlschlagen, ist das Problem wahrscheinlich mechanischer Natur. Planen Sie einen Stillstand ein, um den Abstand zwischen den Schneckengängen und der Zylinderwand zu messen. Verschlissene Schrauben verlieren ihre Pumpleistung und müssen erneuert werden.
Durch Maßnahmen zur Fehlerbehebung können akute Fälle von Entlüftungsüberschwemmungen abgemildert werden. Chronische Lecks weisen jedoch häufig auf eine systemische Diskrepanz zwischen Ihrer aktuellen Ausrüstung und den betrieblichen Anforderungen hin. Facility Manager müssen objektiv bewerten, ob eine kontinuierliche Wartung die Gesamtrentabilität beeinträchtigt.
Anhaltende Blutungen aus der Entlüftungsöffnung haben erhebliche finanzielle Auswirkungen. Jedes Mal, wenn geschmolzener Kunststoff austritt, muss die Produktionslinie angehalten werden. Extrudiertes Material muss manuell entfernt werden, was zu Materialverschwendung und Arbeitsineffizienz führt. Wenn Schmelze in die Vakuumleitungen gelangt, kann dies zu katastrophalen Schäden an Flüssigkeitsring-Vakuumpumpen führen.
Ältere einstufige Extruder, die für saubere Industrieabfälle ausgelegt sind, werden bei der Verarbeitung gewaschener Post-Consumer-Flakes mit hohem Feuchtigkeitsgehalt grundsätzlich Schwierigkeiten haben. Investitionen in neue Ausrüstung werden oft durch die sofortige Reduzierung der Betriebsausgaben und eine massive Steigerung des stabilen Durchsatzes gerechtfertigt.
Die Auswahl der richtigen Technologie ist entscheidend für die langfristige Betriebsstabilität. Die moderne Extrusionstechnologie wurde speziell entwickelt, um den Herausforderungen stark verunreinigter und unterschiedlich dichter recycelter Kunststoffe zu begegnen.
| Funktionsvergleich | Ältere einstufige Extruder | Moderne zweistufige Systeme |
|---|---|---|
| Entlüftungskapazität | Einzelner schmaler Hafen, anfällig für Überschwemmungen | Mehrere längliche Vakuumzonen |
| Druckmanagement | Widersprüchlicher Druck in einem Fass | Entkoppelte Schmelz- und Pumpstufen |
| Feuchtigkeitsbehandlung | Probleme mit gewaschenem Post-Consumer-Schrott | Aggressive Entgasung für Flocken mit hohem Feuchtigkeitsgehalt |
| Ideales Material | Saubere, feuchtigkeitsarme Industriefolie | Starre Kunststoffe, stark bedruckte PCR-Materialien |
Die definitivste mechanische Lösung zur Entlüftung von Überschwemmungen ist die Implementierung eines zweistufigen Extrusionsprozesses. Systeme wie die JWL Double Stage-Serie entkoppeln Schmelzen und Pumpen. Der Primärextruder verfügt über ein hohes Verhältnis von Länge zu Durchmesser, das für das Schmelzen optimiert ist, und eine maximale Freilegung der Oberfläche für eine aggressive Entgasung. Da es bei relativ niedrigem Druck arbeitet, ist die Gefahr einer Überflutung der Entlüftung praktisch ausgeschlossen. Das entgaste Polymer wird dann in einen sekundären Kurzschneckenextruder geleitet, der ausschließlich dem Aufbau eines hohen Drucks für die Feinfiltration dient.
Moderne Linien verfügen über zwei oder sogar dreifache Vakuumzonen mit länglichen Entlüftungsöffnungen. Sie verwenden mehrstufige Vakuumpumpen, die große Mengen Wasserdampf verarbeiten können. Darüber hinaus sind hochentwickelte speicherprogrammierbare Steuerungen mit hochempfindlichen Schmelzedruckwandlern integriert. Wenn der stromabwärtige Druck einen kritischen Schwellenwert erreicht, passt das System automatisch die Zufuhrrate an oder löst einen Siebwechsel aus und verhindert so Ungleichgewichte, bevor ein menschlicher Bediener reagiert.
Aus der Vakuumentlüftung austretende Schmelze ist ein klarer Hinweis auf ein starkes Druckungleichgewicht im Extrusionssystem. Während dieses Problem in der Regel auf nachgeschaltete Einschränkungen, schlechte Temperaturkontrolle oder verschlissene Schneckenkonstruktionen zurückzuführen ist, bietet die Fehlerbehebung auf Bodenebene vorübergehende Abhilfe. Sich ständig auf betriebliche Problemumgehungen zu verlassen, ist nicht nachhaltig. Langfristige Effizienz erfordert die Investition in Ausrüstung, die auf Ihren spezifischen Rohstoff zugeschnitten ist. Bewerten Sie Ihre aktuellen betrieblichen Engpässe sorgfältig, um zukünftige Produktionsausfälle zu verhindern. Für diejenigen, die anspruchsvolle Post-Consumer-Schrotte verarbeiten, ist die Aufrüstung auf ein modernes zweistufiges System der zuverlässigste Weg zu einer profitablen, unterbrechungsfreien Produktion.
Sind Sie bereit, Entlüftungsüberschwemmungen zu vermeiden und Ihre Produktion zu optimieren? Durch die Aufrüstung Ihrer Recyclinganlage mit automatisierter, leistungsstarker Extrusionstechnologie können diese Engpässe dauerhaft beseitigt werden. Bewerten Sie Ihren Materialbedarf und erkunden Sie fortschrittliche Lösungen, die auf Ihren Rohstoff zugeschnitten sind. Besuchen Sie Jwell Recycling online, um die genaue Ausrüstung für Ihre Anlage zu entdecken und sich noch heute von technischen Experten beraten zu lassen, um Ihre Produktionslinie zu modernisieren.
Das Entfernen von Verstopfungen erfordert aufgrund der hohen Verbrennungsgefahr die strikte Einhaltung von Sicherheitsprotokollen. Stoppen Sie zunächst die Materialzufuhr und die Extruderschnecke. Schalten Sie die Vakuumpumpe aus und befolgen Sie die Sperrverfahren. Während sich der Lauf noch auf Betriebstemperatur befindet, schrauben Sie den Entlüftungsschacht vorsichtig ab. Verwenden Sie zum Entfernen des halbgeschmolzenen Kunststoffs nur weiche Schabewerkzeuge aus Messing oder Kupfer. Verwenden Sie niemals Stahlwerkzeuge, da diese den gehärteten Stahl des Laufs dauerhaft beschädigen können.
Ja, übermäßige Feuchtigkeit ist ein Hauptauslöser für die Überschwemmung von Entlüftungsöffnungen. Wenn eingeschlossenes Wasser in das Hochtemperaturfass gelangt, verdampft es. Das Volumenausdehnungsverhältnis ist enorm. Wenn die Feuchtigkeit die volumetrische Kapazität der Dekompressionszone überschreitet, drückt Hochgeschwindigkeitsdampf das umgebende geschmolzene Polymer physisch nach oben und aus dem Entlüftungskamin heraus.
Das optimale Vakuumniveau hängt von der Viskosität und Schmelzfestigkeit des Polymers ab. Der Betrieb liegt im Allgemeinen in einem Bereich von -0,05 MPa bis -0,08 MPa. Bei schwachem Vakuum kann keine Feuchtigkeit abgesaugt werden, was zu porösen Pellets führt. Ein zu starkes Vakuum kann stark flüssigen, geschmolzenen Kunststoff physikalisch in den Anschluss saugen.
Harte Kunststoffe wie Bottle Flakes besitzen eine deutlich höhere Schüttdichte als flexible Folienflocken. Wenn Ihr Schneckenprofil für leichte Folien ausgelegt ist, sind die Kanaltiefen wahrscheinlich zu tief. Starre Materialien schmelzen und bauen schneller Druck auf, als sie durch die Form gedrückt werden können, wodurch überschüssige Schmelze nach oben gedrückt wird. Die effiziente Verarbeitung starrer Flocken erfordert eine spezielle Schneckengeometrie.
Feinere Filternetze erzeugen einen deutlich höheren Strömungswiderstand. Wenn Sie von einem groben 40-Mesh-Sieb zu einem feinen 100-Mesh-Sieb wechseln, ohne die Extrudertemperatur oder die Zufuhrgeschwindigkeit anzupassen, wird der plötzliche Anstieg des Gegendrucks den Vorwärtsfluss der Schmelze blockieren. Dieser schnelle Druckaufbau in der Dosierzone drückt das Polymer zurück in die Dekompressionszone, was direkt zu einer Überflutung der Entlüftung führt.
Der Einbau einer Schmelze-Zahnradpumpe ist eine der effektivsten mechanischen Verbesserungen zur Verhinderung von Entlüftungsblutungen. Die Schmelzepumpe übernimmt die Aufgabe, den hohen Druck zu erzeugen, der benötigt wird, um den Kunststoff durch die Matrize und den Siebwechsler zu drücken. Dadurch kann die Hauptextruderschnecke mit einem viel niedrigeren, konstanten Druck betrieben werden, wodurch sichergestellt wird, dass die Dekompressionszone teilweise leer und stabil bleibt.


