
- Alles
- Produktname
- Schlüsselwörter
- Produktmodell
- Produktübersicht
- Produktbeschreibung
- Volltextsuche
 Deutsch


Anzahl Durchsuchen:0 Autor:Site Editor veröffentlichen Zeit: 2026-09-18 Herkunft:Powered


Wenn Sie einen aktiven Extrusionsboden betreten, werden Sie möglicherweise Zeuge einer vertrauten chaotischen Szene. Ein Bediener bemüht sich, eine heiße, durchhängende Polymerschmelze zu ergreifen. Sie versuchen verzweifelt, es wieder durch die Kühlrinne zu fädeln, während sich Kilos teures Harz als Bodenschrott anhäufen. Reißen Ihre Kunststoffstränge ständig, bevor sie überhaupt die Schneidkammer erreichen? Dieses frustrierende Problem beeinträchtigt die Gesamteffizienz der Produktion drastisch und zerstört die Gewinnmargen.
Beim Stranggranulierungsprozess ist die Erzielung eines glatten und kontinuierlichen Extrudats das Lebenselixier eines hocheffizienten Recyclingbetriebs. Gebrochene Litzen verursachen kostspielige Ausfallzeiten. Sie stellen ein erhebliches Sicherheitsrisiko für die Bediener dar und verschwenden wertvolles recyceltes Kunststoffmaterial. Durch das Verständnis der mechanischen und thermodynamischen Variablen können Facility Manager eine chaotische Produktionslinie in eine stabile, ertragsstarke Anlage verwandeln. Dieser Leitfaden diagnostiziert die Grundursachen für Strangbrüche, die von Materialverunreinigungen bis hin zur Maschinenkalibrierung reichen, und bietet praktische technische Lösungen.
Die globalen Recyclingmärkte verlagern sich aggressiv hin zur Verarbeitung hochkontaminierter Post-Consumer-Harze. Strenge Umweltvorschriften und unternehmerische Nachhaltigkeitsauflagen zwingen Hersteller dazu, einen höheren Anteil an recyceltem Inhalt in ihre Verpackungen zu integrieren. Infolgedessen sind Recycler gezwungen, mit Rohstoffen umzugehen, die stark schwankende Schmelzindexe aufweisen. Branchenanalysten weisen darauf hin, dass die Pelletkonsistenz nach wie vor eines der größten Hindernisse für die Skalierung der Kreislaufwirtschaft darstellt.
Die Aufrechterhaltung der absoluten Strangstabilität ist nicht mehr nur eine betriebliche Präferenz. Es ist zu einem entscheidenden Wettbewerbsvorteil geworden. Anlagen, die den Strangbruch nicht kontrollieren können, werden unweigerlich Schwierigkeiten haben, die strengen Standards für Schüttdichte und einheitliche Geometrie zu erfüllen, die von Premium-Käufern gefordert werden. Fortschrittliche Verarbeitungstechnologie ist heute eine zwingende Voraussetzung, um die komplexe Rheologie moderner Abfallströme zu bewältigen.
Das Ignorieren kontinuierlicher Strangbrüche stellt eine enorme finanzielle Belastung für Compoundieranlagen dar. Wenn der kontinuierliche Fluss des geschmolzenen Materials unterbrochen wird, wirken sich die kaskadierenden negativen Auswirkungen unmittelbar auf die Arbeitsverteilung, die Produktqualität und die Maschinenlebensdauer aus.
Die unmittelbarsten und sichtbarsten Kosten eines gerissenen Strangs sind Maschinenstillstandszeiten. Jedes Mal, wenn ein Bruch auftritt, muss ein Bediener physisch eingreifen. Sie müssen die zerbrochene Schmelze aufsammeln, sie vorsichtig erneut durch das Kühlwasserbad fädeln und zurück in die Andruckwalzen des Granulators leiten. Während dieses manuellen Vorgangs drückt der Extruder weiterhin Material aus. Dieser fällt als nicht verwertbarer Abfall auf den Boden, was oft als Startup-Purge bezeichnet wird. Dutzende dieser Pausen pro Schicht können die Gesamteffizienz der Linie leicht um bis zu 15 Prozent verringern. Darüber hinaus birgt die Notwendigkeit, dass die Bediener ständig mit heißem Kunststoff umgehen müssen, erhebliche Sicherheitsrisiken.
Ein hochwertiges Kunststoffgranulat muss in Größe und Form einheitlich sein, um eine reibungslose Zuführung in nachgelagerte Prozesse wie das Spritzgießen zu gewährleisten. Gebrochene Stränge gefährden direkt diese notwendige Gleichmäßigkeit. Wenn ein Strang reißt und anschließend erneut zugeführt wird, schwankt die Zugspannung stark. Diese Inkonsistenz führt zur Bildung ungewöhnlich langer Pellets, sogenannter Longs, Kunststoffstaub, sogenannter Fines, und unregelmäßig geformter Granulatkörner. Diese Mängel verringern die Schüttdichte der Endcharge und führen häufig zur sofortigen Ablehnung des Materials durch strenge Käufer.
Eine inkonsistente Zuführung führt zu verheerenden Schäden an Ihren Maschinen. Der Schneidrotor in einem Pelletierer ist so konstruiert, dass er kontinuierliche, gleichmäßig gespannte Stränge zerkleinert. Wenn Stränge brechen, gelangen sie in unregelmäßigen Winkeln in die Schneidkammer oder bündeln sich vor den Einzugswalzen stark. Dieser ungleichmäßige Vorschub führt zu einer asymmetrischen Belastung der rotierenden Schneidmesser und Innenlager. Mit der Zeit führt diese unregelmäßige Belastung zu einem vorzeitigen Abstumpfen der Klingen, was ein weitaus häufigeres Schärfen erforderlich macht und den Wartungsaufwand in die Höhe treibt.
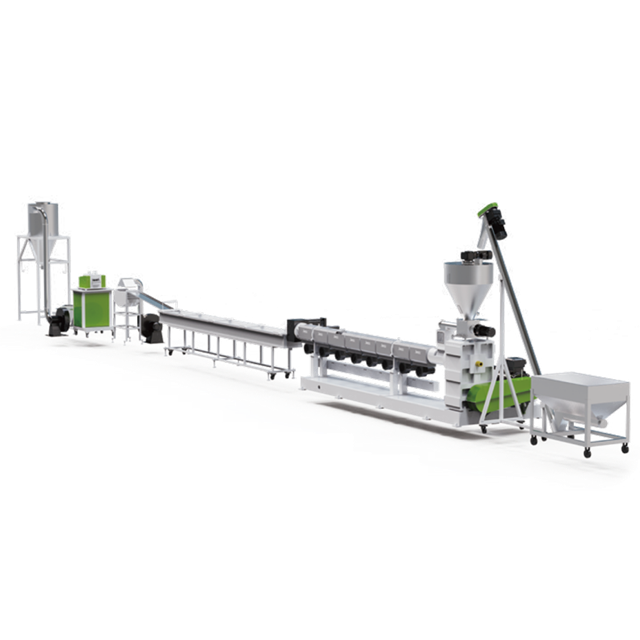
Eine der häufigsten Ursachen für Strangbrüche ist mikroskopisch kleine Feuchtigkeit, die im rohen Kunststoffmaterial eingeschlossen ist. Bei der Verarbeitung von hygroskopischen Polymeren oder stark gewaschenem Post-Consumer-Abfall wie Agrarfolien ist ein striktes Feuchtigkeitsmanagement absolut entscheidend.
Wasser, das in das Fass eindringt, ist eine Katastrophe. Die intensive innere Scherwärme verwandelt es sofort in Dampf. Dieser Dampf wird in der Polymerschmelze eingeschlossen und erzeugt mikroskopisch kleine Blasen oder große Hohlräume im extrudierten Strang. Wenn der Strang den Düsenkopf verlässt und vom Pelletierer gezogen wird, wirken diese Hohlprofile als starke Spannungskonzentratoren. Mangels solider struktureller Integrität reißt die Litze unter normaler mechanischer Zugspannung einfach ab.
Um Feuchtigkeit und flüchtige Gase aktiv zu bekämpfen, nutzen hochwertige Extrusionsmaschinen einfache oder doppelte Vakuum-Entgasungszonen entlang des Zylinders. Während der Kunststoff in einen geschmolzenen Zustand übergeht, saugt die Vakuumpumpe Dampf, Tintendämpfe und andere flüchtige organische Verbindungen ab, bevor das Material den Düsenkopf erreicht. Wenn dieses Vakuumsystem aufgrund verstopfter Entlüftungsöffnungen oder verschlissener Schneckenelemente, die keine ordnungsgemäße Schmelzdichtung herstellen können, eine unzureichende Leistung erbringt, bleiben Gase eingeschlossen. Das Ergebnis sind schäumende und sehr brüchige Strähnen.
Bei stark verunreinigten oder durchnässten Materialien reicht es oft nicht aus, sich ausschließlich auf das Extruder-Vakuumsystem zu verlassen. Durch den Einsatz einer Kunststoffpelletierlinie, die mit einem Schneidverdichter ausgestattet ist, werden feuchtigkeitsbedingte Brüche drastisch reduziert. Ein Schneidverdichter verwendet rotierende Hochgeschwindigkeitsmesser zum Zerkleinern, Mischen und Erzeugen intensiver Reibungswärme. Dieser Prozess verdichtet nicht nur leichte Folienreste, sondern verdunstet auch die Oberflächenfeuchtigkeit auf unter 2 Prozent, bevor der Kunststoff zwangsweise in die Extruderschnecke eingespeist wird. Indem sichergestellt wird, dass das Material in einem dichten, vorgewärmten und trockenen Zustand in den Zylinder gelangt, bleibt die Schmelze fest und die Stränge behalten ihre erforderliche Zugfestigkeit.
Während die Feuchtigkeit die innere Festigkeit des Extrudats bestimmt, bestimmt die thermische Dynamik seine gesamte strukturelle Flexibilität. Bei der Polymerextrusion kommt es auf einen präzisen Temperaturausgleich an. Die Kunststoffschmelze muss genau die erforderliche Viskosität und Schmelzfestigkeit besitzen, um durch eine Kühlrinne gezogen zu werden, ohne zu reißen.
Extruderzylinder sind in mehrere unabhängig gesteuerte Heizzonen unterteilt. Wird die Temperatur zu hoch eingestellt, kommt es zu einem thermischen Abbau des Polymers. Die Schmelze wird übermäßig flüssig, verliert an Viskosität und verliert vollständig ihre Zugfestigkeit. Wenn es den Düsenkopf verlässt, wird es unter seinem Eigengewicht stark durchhängen oder sich zu dünn dehnen. Es bricht zwangsläufig, wenn es vom Pelletierer gezogen wird. Ist die Temperatur hingegen zu niedrig, schmilzt das Polymer nicht gleichmäßig. Ungeschmolzene Partikel wirken als feste Fehler im Strang. Die hohe Viskosität verursacht einen Schmelzbruch, eine raue Oberflächenstruktur, die unter Spannung leicht reißt.
Unter „Surging“ versteht man zyklische, ungewollte Schwankungen der Ausstoßrate des Extruders. Wenn ein Druckstoß auftritt, drückt der Düsenkopf das Material in unregelmäßigen Stößen heraus. Dadurch entstehen abwechselnd zu dicke und zu dünne Strähnen. Die Dünnstellen werden zu unmittelbaren Schwachstellen. Spannungsstöße werden typischerweise durch inkonsistente Zufuhr, verschlissene Schneckengänge, die das Material nicht gleichmäßig fördern, oder falsche Temperaturprofile in der Zufuhrzone verursacht, die zu vorzeitigem Schmelzen und Brückenbildung führen.
Der Düsenkopf stellt die letzte Formungsstufe des Extrusionsprozesses dar. Hier wird die amorphe Schmelze zu einzelnen zylindrischen Strängen geformt. Jede Störung an dieser kritischen Verbindungsstelle hat unmittelbare, sichtbare Auswirkungen auf die Strangstabilität.
Recycelte Kunststoffe enthalten von Natur aus Verunreinigungen wie Schmutz, Papieretiketten, Aluminiumfolie oder ungeschmolzene vernetzte Polymere. Der Siebwechsler dient dazu, diese Verunreinigungen herauszufiltern. Wenn sich jedoch im Metallsieb Schmutz ansammelt, steigt der Gegendruck im Extruder schnell an und das durch den Düsenkopf fließende Kunststoffvolumen nimmt ab. Wenn der Granulator bei sinkender Extrusionsleistung mit konstanter Geschwindigkeit weiterzieht, werden die Stränge über ihre Bruchgrenze hinaus gedehnt.
Im Laufe der Zeit sammeln sich an den Rändern der Matrizenlöcher zersetzter Kunststoff oder mikroskopisch kleine Verunreinigungen an. Dieses Phänomen ist in der Branche als Speichel- oder Karbonisierung bekannt. Diese Krustenbildung erzeugt Reibung und Widerstand, wenn die Schmelze aus der Düse austritt. Der ungleichmäßige Widerstand führt dazu, dass sich die Strähne kräuselt, reißt oder Oberflächenfehler aufweist, die ihre Struktur stark schwächen.
Was zwischen dem Extrusionsdüsenkopf und der Schneidkammer des Pelletierers passiert, ist für Ihre Produktionseffizienz ebenso entscheidend wie der Schmelzprozess selbst. Sobald das geschmolzene Polymer den Düsenkopf verlässt, geht es in einen äußerst empfindlichen viskoelastischen Zustand über. Eine schlechte Steuerung des Kühlwasserbades oder eine unsachgemäße Synchronisierung der Abzugsgeschwindigkeit sind häufige Ursachen für kontinuierliches Reißen.
Das Kühlwasserbad dient dazu, die Außenhaut des Kunststoffstrangs zu verfestigen, während der Kern für einen sauberen Schnitt leicht biegsam bleibt. Wenn die Thermodynamik hier unausgeglichen ist, versagt die strukturelle Integrität.
Wenn die Wassertemperatur zu hoch ist, verfestigen sich die Kunststoffstränge nicht ausreichend. Sie bleiben weich, klebrig und hochelastisch. Wenn der Pelletierer diese weichen Stränge zieht, dehnen sie sich aus und werden gefährlich dünn, bis die Zugspannung die Streckgrenze des Materials übersteigt. Umgekehrt erleiden die Stränge bei zu niedrigen Wassertemperaturen einen starken Thermoschock. Die Polymerketten ziehen sich zu schnell zusammen, was zu extremer Sprödigkeit führt. Wenn ein spröder Strang über die Führungsrollen läuft, bricht er bei der geringsten Biegekraft wie Glas.
Die auf die Kunststoffstränge ausgeübte mechanische Spannung wird durch die Synchronisation zwischen dem Ausgangsvolumen des Extruders und den Zugwalzen des Granulators bestimmt. Wenn der Granulator die Stränge schneller zieht, als der Extruder die Schmelze drückt, werden die Stränge durch die Spannung gedehnt, bis sie brechen. Ist die Zuggeschwindigkeit hingegen zu gering, sinken die Strähnen in das Wasserbad, verlieren ihre Spannung, wandern von den Führungsrollen ab und verheddern sich schließlich.
Wenn ein Bediener in der Fabrikhalle ständig auf einen Strangbruch stößt, verschlimmert die willkürliche Anpassung der Maschinenparameter das Problem oft noch. Das Befolgen einer strukturierten Diagnose-Checkliste hilft, die Grundursache schnell zu isolieren.
Überprüfen Sie zunächst den Feuchtigkeitsgehalt des eingehenden Futters. Feuchtes Material muss in ein Vortrocknungssilo umgeleitet werden. Stellen Sie sicher, dass die Mahlgutmischung gleichmäßig ist, da das Mischen von Materialien mit sehr unterschiedlichen Schmelzfließindizes zu ungleichmäßigem Schmelzen führt. Beobachten Sie als nächstes, wie die Stränge den Düsenkopf verlassen, bevor sie auf das Wasser treffen. Blasen oder Pockennarben auf der Oberfläche weisen auf Feuchtigkeit oder eine schlechte Vakuumentgasung hin. Rauch oder ein verbrannter Geruch weisen darauf hin, dass die Fasstemperatur zu hoch ist.
Überprüfen Sie den Schmelzedruckwandler vor dem Siebwechsler. Ein plötzlicher Druckanstieg weist auf einen verstopften Filter hin, der den Durchfluss einschränkt. Führen Sie sofort einen Bildschirmwechsel durch, um die normale Ausgabelautstärke wiederherzustellen. Testen Sie die Wassertemperatur mit einem Industriethermometer. Stellen Sie sicher, dass es mit dem zu verarbeitenden Polymer übereinstimmt. Beobachten Sie abschließend die Spannung der Stränge zwischen dem Wasserbad und dem Pelletierer. Wenn sie wie Gitarrensaiten stark gespannt sind, verringern Sie die Geschwindigkeit der Abzugsrollen. Wenn sie stark durchhängen, erhöhen Sie die Rollengeschwindigkeit leicht, bis eine leichte Spannung erreicht ist.
Während eine gründliche Fehlerbehebung viele alltägliche Betriebsprobleme löst, wird die Veralterung der Ausrüstung oft zum primären limitierenden Faktor. Wenn es in Ihrer Einrichtung trotz Einhaltung bewährter Verfahren zu chronischen Strangbrüchen kommt, liegt das Problem an den Einschränkungen veralteter Maschinen. Die einzige dauerhafte Lösung ist die Auswahl der richtigen Gerätekonfiguration basierend auf Ihrem spezifischen Materialstrom.
| Materialtyp | Empfohlene Ausrüstung | Wichtige technische Merkmale | Bestes Anwendungsszenario |
|---|---|---|---|
| Gewaschene Folien- und Webtaschen | Pelletierlinie mit Schneidverdichter | Integrierte Verdichtung, Vorwärmung, Feuchtigkeitsverdunstung | Schrott mit hohem Feuchtigkeitsgehalt und geringer Schüttdichte |
| Harte Flocken und zerdrückte Flaschen | Starre Kunststoffpelletisierungslinie | 32:1 bis 36:1 Länge-zu-Durchmesser-Verhältnis, robuste Zwangszuführungen | Abrasiver Verschleiß, starres Mahlgut mit hohem Durchsatz |
| Gemischtes Post-Consumer-Mahlgut | Fortschrittliche Pelletiermaschine | Siemens SPS-Geschwindigkeitsanpassung, doppelte Vakuumentgasung | Schwankende Schmelzindexe, gemischte Polymerströme |
Die Verarbeitung von starrem Post-Consumer-Mahlgut wie zerkleinerten Rohren aus hochdichtem Polyethylen oder spritzgegossenem Abfall stellt besondere rheologische Herausforderungen dar. Starre Flocken lassen sich nicht leicht komprimieren. Sie erfordern hochspezialisierte Schneckengeometrien. Ältere Maschinen, die für weiche Folien entwickelt wurden, verfügen nicht über das erforderliche Drehmoment, was zu ruckartigen und spröden Strängen führt. Durch die Aufrüstung auf eine speziell gebaute Pelletierlinie aus starrem Kunststoff werden diese Engpässe beseitigt. Diese Systeme verfügen über maßgeschneiderte Schneckenprofile, die darauf zugeschnitten sind, die genauen Schmelzflusseigenschaften von hartem Mahlgut zu bewältigen, ohne dass es zu einer thermischen Zersetzung kommt.
Der technologische Fortschritt hat die Verarbeitungsvorgänge grundlegend verändert. Moderne Geräte nutzen speicherprogrammierbare Steuerungen, um den Schmelzedruck automatisch zu überwachen, die Zonentemperaturen in Echtzeit anzupassen und die Rotationsgeschwindigkeit des Extruders mit der Zuggeschwindigkeit des Granulators zu synchronisieren. Durch die Investition in eine hochmoderne Pelletiermaschine für Kunststoffe beseitigen Facility Manager die Variablen menschlicher Fehler. Die Integration einer automatischen Geschwindigkeitsanpassung und einer überlegenen Doppelvakuum-Entgasung sorgt für ein ausfallfreies Strangschneiden.
Ein Strangbruch ist selten ein Rätsel. Dies ist fast immer eine direkte Folge von unkontrollierter Feuchtigkeit, thermischen Ungleichgewichten oder schlechter Filterung, die den kontinuierlichen Materialfluss stören. Die Implementierung strenger Materialvorbehandlungsprotokolle, die Kalibrierung der Extrudertemperaturen auf das spezifische Polymer und die Aufrechterhaltung sauberer Düsenköpfe lösen die meisten täglichen Produktionsprobleme.
Allerdings ist es für die langfristige Rentabilität von entscheidender Bedeutung, zu erkennen, wann veraltete Geräte die eigentliche Ursache sind. Durch die Umrüstung auf spezialisierte, automatisierte Recyclingmaschinen werden kostspielige Ausfallzeiten und Verschwendung vermieden. Für Anlagen, die mit höchster Effizienz arbeiten und Premium-Pellets auf den Markt bringen möchten, ist die Bewertung und Modernisierung Ihrer Extrusionslinie der nächste logische Schritt. Entdecken Sie umfassende, maßgeschneiderte Extrusionslösungen, die auf Ihre spezifischen Materialherausforderungen zugeschnitten sind, um Ihre Produktion dauerhaft zu stabilisieren.
Die ideale Kühlwassertemperatur hängt vollständig vom jeweiligen verarbeiteten Polymer ab. Amorphe und kristalline Kunststoffe reagieren unterschiedlich auf thermische Übergänge. Im Allgemeinen erfordern Polyolefine wie Polyethylen und Polypropylen wärmere Wasserbäder, die typischerweise zwischen 40 und 60 Grad Celsius liegen. Dies verhindert einen schnellen Thermoschock, der zu einem zu schnellen Blockieren der Polymerketten und einer extremen Sprödigkeit führt. Im Gegensatz dazu benötigen andere Materialien kühlere Bäder, um richtig zu verfestigen. Konsultieren Sie immer das technische Datenblatt des Materials, um genaue thermodynamische Parameter festzulegen.
Blasen im extrudierten Strang sind ein definitives empirisches Zeichen für eingeschlossene Gase. Diese bestehen meist aus verdampfter Feuchtigkeit oder flüchtigen organischen Verbindungen, die während der Schmelzphase freigesetzt werden. Wenn der Kunststoff aus der Hochdruckumgebung des Düsenkopfs in den atmosphärischen Druck der Fabrikhalle austritt, dehnen sich diese eingeschlossenen Gase aus. Dadurch entstehen Hohlräume, die den Strang stark schwächen. Um dieses Problem zu lösen, sind bessere Vortrocknungsprotokolle für das Material oder die Optimierung der Vakuumentgasungszonen an Ihrem Extrusionszylinder erforderlich.
Ja, eine stumpfe Schneidklinge ist eine häufige, aber oft übersehene Ursache für Fadenbrüche. Ein Pelletierer nutzt die scharfe Scherkraft zwischen den rotierenden Messern und dem stationären Untermesser, um den Kunststoff sauber zu schneiden. Wenn die Rotationsmesser stumpf werden, schneiden sie nicht mehr effizient. Stattdessen ziehen, zerren und reißen sie am ankommenden Material. Dieses mechanische Ziehen sendet Stoßwellen der Spannung nach hinten entlang der Stränge, was häufig dazu führt, dass diese weiter nach hinten in der Leitung im Kühlbad reißen.
Eine Standard-Pelletierlinie ist typischerweise für allgemeine Anwendungen oder weiche Materialien wie Agrarfolien konfiguriert. Im Gegensatz dazu ist eine starre Linie von Grund auf speziell für die Bewältigung der schwierigen mechanischen Eigenschaften von Hartplastik wie zerkleinerten Flaschen oder Autoschrott konzipiert. Starre Leitungen verfügen über spezielle Zwangszuführungstrichter, um Brückenbildung zu verhindern. Sie nutzen äußerst robuste Getriebe, um erhöhte Drehmomentanforderungen zu bewältigen, und kundenspezifische Schneckengeometrien, die darauf ausgelegt sind, harte Flocken effizient zu schmelzen, ohne dass es zu einer thermischen Zersetzung kommt.
Schmelzbrüche, die oft als raue oder haifischartige Struktur auf der Strangoberfläche sichtbar sind, werden hauptsächlich durch übermäßige Scherbeanspruchung an der Düsenwand verursacht. Um dieses Problem zu beheben, sollten Bediener zunächst die Düsenkopftemperatur leicht erhöhen, um die Schmelzeviskosität am Austrittspunkt zu verringern. Wenn die Temperaturanpassungen fehlschlagen, können Sie die Oberflächenrisse beheben, indem Sie die Extrusionsgeschwindigkeit verringern, um die Scherraten zu verringern, oder die Düsengeometrie ändern, um einen stromlinienförmigeren Fließkanal zu ermöglichen.
Das Zusammenkleben von Pellets, allgemein als Agglomeration bezeichnet, entsteht, wenn der Kunststoffkern nach dem Schneiden zu viel latente Wärme speichert. Dies ist meist auf eine unzureichende Kühlbadlänge oder zu hoch eingestellte Wassertemperaturen zurückzuführen. Wenn Sie dafür sorgen, dass die Stränge eine ausreichende Verweilzeit in ausreichend gekühltem Wasser haben, bevor sie die Schneidmaschine erreichen, und indem Sie unmittelbar nach dem Pelletieren einen Zentrifugaltrockner verwenden, wird die Außenhülle effektiv gehärtet und ein Verklumpen verhindert.


