
- Alles
- Produktname
- Schlüsselwörter
- Produktmodell
- Produktübersicht
- Produktbeschreibung
- Volltextsuche
 Deutsch


Anzahl Durchsuchen:0 Autor:Site Editor veröffentlichen Zeit: 2026-09-25 Herkunft:Powered


Wenn Sie durch die Fabrikhalle einer typischen Extrusionsanlage gehen, werden Sie wahrscheinlich Bediener sehen, die flauschige Kantenreste manuell mit einem Stock in einen Trichter stecken. Dies stellt ein eklatantes Sicherheitsrisiko dar. Noch wichtiger ist, dass es auf eine grundlegend fehlerhafte Materialtransporteinrichtung hinweist.
Flauschiger Kantenbesatz führt zu ungleichmäßiger Zuführung. Diese Instabilität führt unweigerlich zu Pellets schlechter Qualität, übermäßigem Maschinenverschleiß und kostspieligen Produktionsausfällen. In diesem technischen Leitfaden werden wir die Physik hinter dem Verhalten von Filmabfall untersuchen. Wir erklären Ihnen genau, wie eine konsequente Materiallieferung diese betrieblichen Engpässe löst. Lassen Sie uns die besten Maschinenlösungen aufschlüsseln, mit denen Sie Ihren Recyclingbetrieb für maximale Rentabilität optimieren können.
In der industriellen Kunststoffherstellung ist der Randbeschnitt der Folie ein unvermeidbares Nebenprodukt des Extrusionsprozesses. Bei der Herstellung von Blasfolien oder Gießfolien werden die Kanten der Endlosbahn maschinell besäumt. Zu den gängigen Polymeren gehören Polyethylen niedriger Dichte LDPE, Polyethylen hoher Dichte HDPE, Polypropylen PP oder biaxial orientiertes Polypropylen BOPP. Durch diesen präzisen Zuschnitt wird sichergestellt, dass die endgültige Folienrolle eine gleichmäßige Breite aufweist und strenge Maßtoleranzen für nachgeschaltete Verpackungsmaschinen einhält.
Aus Sicht der Materialbewertung wird dieser kontinuierliche Bahnabfall als erstklassiger postindustrieller recycelter PIR-Abfall eingestuft. Im Gegensatz zu Post-Consumer-Abfällen sind Randbeschnitte völlig sauber. Es wurde weder Verbrauchergebrauch noch externer Kontamination ausgesetzt. Folglich behält es die Eigenschaften eines nahezu reinen Polymers bei. Dies macht es für die sofortige interne Wiederherstellung äußerst wertvoll.
Die globale Kunststoffindustrie erlebt derzeit einen massiven Wandel hin zu Kreislaufwirtschaftspraktiken. Aufgrund strengerer Nachhaltigkeitsauflagen und stark schwankender Frischharzpreise können Werksleiter Kantenbeschnitt nicht länger als wegwerfbares Ärgernis betrachten. Der vorherrschende Branchentrend geht aggressiv in Richtung einer Produktion mit geschlossenem Kreislauf und ohne Abfall. Die interne Rückgewinnung dieser hochwertigen Zierteile ist heute ein entscheidender Gewinnfaktor. Durch die Integration optimierter Rückgewinnungsanlagen können Hersteller dieses Material wieder in ihren primären Extrusionsprozess einführen und die Kosten für die Rohstoffbeschaffung drastisch senken.
Trotz seiner hohen chemischen Reinheit stellen leichte Reste große Herausforderungen bei der mechanischen Handhabung dar. Die Ursache liegt ausschließlich in der physischen Form des Materials. Es widersteht standardmäßigen Materialhandhabungstechniken aggressiv.
Extrem niedrige Schüttdichte
Die größte Hürde ist die Schüttdichte. Standardharte Kunststoffpellets haben typischerweise eine Schüttdichte von etwa 500 bis 600 Kilogramm pro Kubikmeter. Dadurch können sie dank der Schwerkraft mühelos in einen Trichter fließen. Im krassen Gegensatz dazu besteht der Randbeschnitt von Folien überwiegend aus eingeschlossener Luft. Seine Schüttdichte sinkt oft auf unter 80 Kilogramm pro Kubikmeter. Weil es so flauschig ist, gehorcht es der Schwerkraft in einem Standard-Futterhals einfach nicht. Der Film neigt dazu, zu schwimmen, Brücken zu bilden oder ein hartnäckiges Loch im Trichter zu bilden, wodurch der Materialfluss völlig zum Erliegen kommt.
Erzeugung statischer Elektrizität
Kunststofffolien wirken als hervorragende Isolatoren. Stellen Sie sich die primäre Extrusionslinie vor. Da der Endlosstreifen schnell durch pneumatische Förderrohre oder Andruckrollen gezogen wird, erzeugt die ständige Reibung erhebliche statische Elektrizität. Diese statische Aufladung führt dazu, dass die leichten Reststücke hartnäckig an den Metallwänden des Einfüllschachts haften bleiben. Im Laufe der Zeit baut sich diese Anhaftung auf und führt zu einer Verkürzung des Extruders.
Spannung, Verheddern und Reißen
Bei der Verarbeitung fortlaufender Kantenbeschnitte direkt von einem Produktionswickler ist das Material sehr anfällig für Spannungsschwankungen. Wenn die Zugspannung der Recyclinganlage schwankt, kann sich die Endlosbahn leicht um bewegliche Wellen verwickeln oder ganz reißen. Sobald der Besatz einrastet, muss ein Bediener seine Hauptaufgaben unterbrechen und das System manuell neu einfädeln. Dies führt direkt zu kostspieligen Produktionsausfällen.
Um die entscheidende Notwendigkeit eines stetigen Schrottflusses zu verstehen, ist eine Untersuchung der internen Extrusionsphysik erforderlich. Der Übergang von flauschigen Abfällen zu dichten, wiederverwendbaren Pellets hängt ausschließlich von einer unterbrechungsfreien Materialversorgung ab.
Das Pumpen von Extrudern ist eine schwerwiegende Betriebsinstabilität. Es tritt auf, wenn die Fördergeschwindigkeit des Materials in die Schnecke schwankt. Kommt es zu einer Überbrückung des Trichters und einem vorübergehenden Stillstand der Schnecke, sinkt der Schmelzeinnendruck rapide ab. Augenblicke später, als die Brücke einstürzt, überschwemmt plötzlich eine große Menge Film den Einzugsschacht. Der Innendruck steigt heftig an.
Dieser oszillierende Druck erzeugt einen Druckstoßeffekt am Düsenkopf. Druckstöße zwingen die Maschine dazu, ihr Motordrehmoment ständig anzupassen, was zu einer übermäßigen mechanischen Belastung der Drucklager führt. Durch die Implementierung eines erzwungenen, stabilen Zufuhrmechanismus stellen die Bediener sicher, dass jederzeit eine konstante, volumetrische Menge Kunststoff in die Dieser stabile Zustand sorgt für einen stabilen Zylinderinnendruck und verhindert, dass der Antriebsmotor aufgrund plötzlicher Lastspitzen auslöst. Kunststoffgranulierungsmaschine gelangt.
Über den Maschinenverschleiß hinaus bestimmt die Zufuhrstabilität direkt die Temperatur der Polymerschmelze. In einem Extrusionssystem wird ein erheblicher Teil der zum Schmelzen des Kunststoffs erforderlichen Wärme durch mechanische Scherreibung der rotierenden Schnecke erzeugt. Eine ausgehungerte Schraube überträgt zu viel Scherenergie auf eine kleine Menge Kunststoff. Dies führt zu örtlicher Überhitzung, Polymerkettenzerfall und Verfärbung. Eine gleichmäßige Materialzufuhr garantiert eine gleichmäßige Wärmeentwicklung des Polymers, was zu gleichbleibend großen Pellets von hoher Qualität führt.
Um die Herausforderungen der geringen Schüttdichte und des Verhedderns zu meistern, ist die Vorbearbeitung des Randbeschnitts oft die effektivste Strategie. Geräte zur Größenreduzierung wirken als entscheidender Stabilisator im Wiederherstellungsablauf.
Ein Hochleistungs- Kunststofffolienzerkleinerer wurde speziell dafür entwickelt, fortlaufende, verwickelte Kantenstreifenbahnen zu erfassen und sie in gleichmäßige Flocken zu zerkleinern. Nehmen Sie als Paradebeispiel den universellen Einwellen-Zerkleinerer der DYSSJ-Serie. Ausgestattet mit einer speziellen V-förmigen Rotoranordnung und arbeitet mit niedrigen Drehzahlen und hohem Drehmoment, schneidet es elastische Folien sauber ab, ohne sie vorzeitig zu schmelzen. Hochgeschwindigkeitsgranulatoren erzeugen bei der Verarbeitung dünner Filme häufig übermäßig viel Staub und Hitze; Ein langsam laufender Aktenvernichter vermeidet dies vollständig.
Sobald die Endlosbahn in einzelne Flocken zerkleinert ist, erhöht sich die Schüttdichte erheblich. Geschredderte Folie lässt sich viel einfacher pneumatisch fördern und in Standardtrichter einfüllen. Für Offline-Recyclingvorgänge ist ein Schredder der perfekte erste Schritt, um die physische Größe des Schrotts zu homogenisieren.
Für leichte Folien reicht es einfach nicht aus, sich allein auf die Schwerkraft zu verlassen. Hersteller haben spezielle Geräte entwickelt, mit denen die physikalischen Eigenschaften der Folie direkt am Einzugsschacht manipuliert werden können.
Andruckrollenzuführungen für kontinuierlichen Beschnitt.
Andruckrollenzuführungen sind für kontinuierliche, ununterbrochene Folienrandbeschnittbahnen konzipiert. Diese Technologie wird typischerweise in Inline-Recyclinganlagen eingesetzt. Zwei präzise bearbeitete Zylinderrollen greifen den Endlosbesatz. Durch kontrollierten mechanischen Druck ziehen die Rollen die Leichtfolie direkt vom Produktionswickler ab. Fortschrittliche Andruckwalzensysteme nutzen geschlossene Feedback-Mechanismen, um die Walzengeschwindigkeit ständig anzupassen. Dadurch wird die Ziehgeschwindigkeit mit der Aufnahmekapazität des Extruders synchronisiert.
Integrierte Schneid-Kompaktor-Systeme
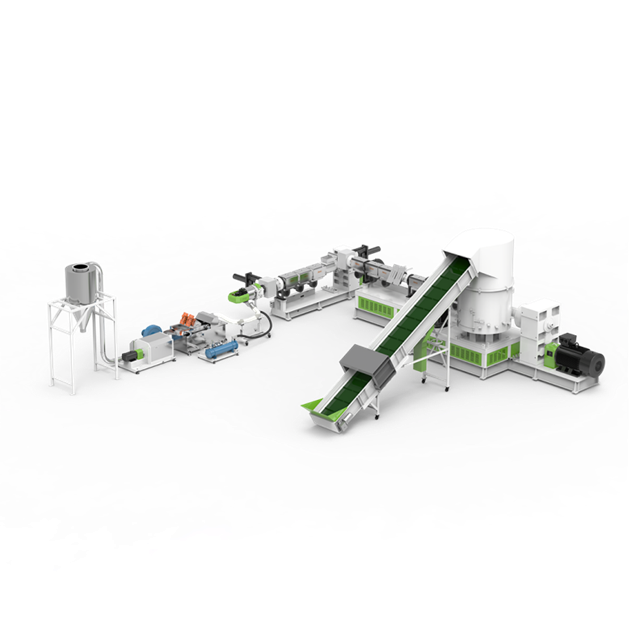
Für viele Industrieanlagen stellt das Schneid-Kompaktor-System den absoluten Goldstandard für die Verarbeitung flockiger Materialien dar. Systeme wie die Kunststoffpelletierlinie mit integriertem Kompaktor vereinen Verdichtung und Extrusion in einem nahtlosen Schritt. Die vertikale Verdichtertrommel verfügt an der Unterseite über schnell rotierende Messer. Diese Messer zerkleinern das Material und erzeugen dabei eine enorme mechanische Reibung.
Diese lokalisierte Hitze erweicht und verdichtet den Kunststoff sanft, ohne seinen vollen Schmelzpunkt zu erreichen. Die von den rotierenden Messern erzeugte Zentrifugalkraft drückt dieses dichte, vorgewärmte Material aktiv direkt in die angeschlossene Extruderschnecke. Dadurch wird eine Brückenbildung vollständig vermieden und eine unglaublich stabile Vorschubgeschwindigkeit gewährleistet.
Zwangszuführungen und Pressvorrichtungen
In Offline-Recycling-Szenarien, bei denen zerkleinerte Folienflocken in Silos gelagert werden, sind mechanische Zwangszuführungen äußerst effektiv. Eine motorisierte Schneckenschnecke komprimiert die zerkleinerten Folienflocken aktiv und drückt sie nach unten in die Einfüllöffnung des Extruders. Durch die Aufrechterhaltung eines konstanten Zwangsdrucks stellt der Stampfer sicher, dass die Extruderschnecke vollständig gepackt bleibt.
| Operativer metrischer | traditioneller Schwerkrafttrichter | mit integriertem Schneid-Verdichter |
|---|---|---|
| Materialfluss | Anfällig für Brückenbildung und Rattenlochbildung | Kontinuierliche, erzwungene Zentrifugalzufuhr |
| Bedienereingriff | Hoher ständiger manueller Stichaufwand erforderlich | Minimale automatisierte Verdichtung |
| Gefahr von Extruder-Spannungen | Schwerwiegend aufgrund inkonsistenter Einnahme | Praktisch eliminiert |
| Durchsatzeffizienz | Läuft oft mit 40 bis 60 Prozent Kapazität | Läuft konstant mit 100 Prozent Kapazität |
Investitionen in Kapitalrecyclinggeräte erfordern eine strenge technische Bewertung. Der Kauf eines handelsüblichen Extruders ist bei der Beseitigung von Folienabfall selten sinnvoll. Entscheidungsträger müssen nach spezifischen technischen Merkmalen suchen.
Invertergesteuerte Zufuhrsysteme
Kaufen Sie niemals eine Maschine mit Zufuhrmechanismen mit fester Geschwindigkeit für Filmreste. Die Rohdichte des Randstreifens variiert je nach Dicke der Primärfolie. Stellen Sie sicher, dass alle Zuführgeräte VFDs mit Frequenzumrichtern verwenden. Bei fortschrittlichen Systemen ist der Antrieb der Zuführung elektronisch mit dem Laststrom des Hauptextrudermotors gekoppelt. Wenn der Extrudermotor einen Abfall des Innendrucks erkennt, beschleunigt der Wechselrichter automatisch den Feeder.
Robuste Vakuumentgasung.
Industriefolienkantenbeschnitte sind aufgrund ihres enormen Verhältnisses von Oberfläche zu Volumen sehr anfällig für Feuchtigkeitsaufnahme. Bedruckte Folien enthalten außerdem Tinten und flüchtige organische Verbindungen (VOCs). Beim Schmelzen dehnen sich diese zu Gasen aus. Käufer müssen sicherstellen, dass die Maschine über robuste Doppelvakuum-Entgasungszonen entlang des Zylinders verfügt. Diese Zonen ziehen aktiv Gase aus dem geschmolzenen Polymer, bevor es den Düsenkopf erreicht, und sorgen so für feste Pellets.
Kundenspezifische Schneckengeometrie
Verschiedene Kunststoffpolymere weisen ein sehr unterschiedliches rheologisches Verhalten auf. Lineares Polyethylen niedriger Dichte LLDPE, das in Stretchfolien verwendet wird, weist im Vergleich zu BOPP eine andere thermische Empfindlichkeit auf. Priorisieren Sie Hersteller, die maßgeschneiderte Schraubengeometrien anbieten. Das L/D-Verhältnis von Länge zu Durchmesser und die Konfiguration der Mischzonen müssen auf Ihren spezifischen verdichteten Folienabfall zugeschnitten sein.
Eine stabile Zuführung ist die unbestrittene Grundlage für ein profitables Folienrecycling. Ohne sie führt leichter Randbeschnitt zu ständigen Maschinenstaus und verschlechterten Pellets. Durch das Verständnis der Physik von Schrott mit geringer Schüttdichte können Hersteller die richtigen Zwangsbeschickungstechnologien implementieren, die erforderlich sind, um Industrieabfälle in einen hochwertigen Vermögenswert umzuwandeln.
Verschwenden Sie keine Arbeitskräfte mehr mit ineffizienten Schrotthandhabungsmethoden. Bewerten Sie Ihr aktuelles Ausschussvolumen und modernisieren Sie Ihre Produktionsfläche. Von Hochleistungs-Einwellen-Zerkleinerern bis hin zu fortschrittlichen Schneid-Verdichter-Pelletierlinien sorgt die Auswahl der richtigen technischen Lösungen für ein geschlossenes Kreislaufsystem, das die Rohstoffkosten senkt. Wenn Sie passende Lösungen und präzise technische Spezifikationen benötigen, erkunden Sie die spezielle Recyclingausrüstung bei Jwell Machinery, um Ihren Gewinn zu steigern.
Der Versuch, Endlosbahnreste direkt in einen Standard-Schwerkrafttrichter einzuführen, führt unweigerlich zum Scheitern. Ohne einen Andruckrollenvorschub, der die Folie mechanisch greift und zieht, schwankt die Spannung der Bahn stark. Die Folie reißt entweder oder verheddert sich um die Einfüllöffnung. Ein synchronisiertes Andruckwalzensystem stellt sicher, dass der kontinuierliche Beschnitt genau mit der Geschwindigkeit gezogen wird, mit der die Extruderschnecke ihn verbraucht.
Ein Häcksler arbeitet bei niedrigen Drehzahlen mit außergewöhnlich hohem Drehmoment. Es nutzt einen robusten Rotor, der dichte Ballen oder verwickelte Bahnen aus zäher Folie zerreißt, ohne dass es zu Verklemmungen kommt. Ein Granulator arbeitet mit hoher Geschwindigkeit und geringerem Drehmoment und verwendet schnell rotierende Messer, um das Material in sehr feine Flocken zu schneiden. Bei der Verarbeitung harter industrieller Randstreifen wird als primärer Zerkleinerungsschritt vorzugsweise ein Zerkleinerer eingesetzt, um ein Schmelzen durch Reibung zu verhindern.
Hohle Pellets sind das direkte Ergebnis eingeschlossener Gase in der Polymerschmelze. Erstens führt eine instabile Zufuhr zu ungleichmäßigen Schmelztemperaturen, wodurch verhindert wird, dass Feuchtigkeit gleichmäßig verdampft. Zweitens verfügen die Geräte möglicherweise nicht über ausreichende Entgasungskapazitäten. Wenn der Extruder nicht über geeignete Vakuum-Entlüftungszonen verfügt, können Feuchtigkeit und flüchtige Verbindungen nicht aus dem geschmolzenen Kunststoff entweichen, bevor dieser die Düse passiert.
Ein Schneidverdichter wird direkt am Einfüllstutzen eines Extruders angebracht und löst direkt das Problem der geringen Schüttdichte. Schnell rotierende Messer zerkleinern den flauschigen Film und erzeugen dabei Reibungswärme. Dadurch wird der Kunststoff sanft weicher und verdichtet. Die Zentrifugalkraft drückt dieses dichte, vorgewärmte Material dann aktiv in die Extruderschnecke, wodurch ein Pumpen verhindert und der Durchsatz maximiert wird.
Die Schüttdichte bestimmt, wie leicht das Material in die Schneckengänge des Extruders fließt. Materialien mit hoher Schüttdichte fallen auf natürliche Weise durch die Schwerkraft, sodass die Schnecke voll gepackt bleibt. Materialien mit geringer Schüttdichte wie Folienreste enthalten zu viel Luft, wodurch sie im Trichter schwimmen und Brücken bilden. Dadurch wird die Schnecke ausgehungert, was zu Druckabfällen, ungleichmäßigem Schmelzen und starker mechanischer Abnutzung des Extrusionsantriebssystems führt.
Absolut. Bei industriellen Randleisten handelt es sich um ein sauberes, hochwertiges Post-Industrial-Material, das die nahezu ursprünglichen Polymereigenschaften beibehält. Durch den Einsatz stabiler Zuführtechnologien zur Verarbeitung dieser Abfälle zu hochwertigen Pellets können Werke diese Pellets direkt wieder in ihre primären Extrusionslinien einmischen. Dadurch wird die benötigte Menge an teurem Frischharz direkt ausgeglichen, wodurch die Gesamtkosten für die Materialbeschaffung deutlich gesenkt und der Anlagen-ROI beschleunigt werden.


