
- Alles
- Produktname
- Schlüsselwörter
- Produktmodell
- Produktübersicht
- Produktbeschreibung
- Volltextsuche
 Deutsch


Anzahl Durchsuchen:0 Autor:Site Editor veröffentlichen Zeit: 2026-08-30 Herkunft:Powered


Wussten Sie, dass ein einziger Tropfen Wasser eine ganze Plastikcharge ruinieren kann? Es klingt wie eine Übertreibung. In der Fabrikhalle ist es tägliche Realität. Polyethylenterephthalat, allgemein bekannt als PET, ist bekanntermaßen unempfindlich gegenüber Feuchtigkeit. Geben Sie es im nassen Zustand in einen Extruder, und Sie kochen nicht nur Wasser ab. Sie zerstören grundlegend die chemische Struktur des Kunststoffs.
Da sich der weltweite Vorstoß zur Kreislaufwirtschaft verstärkt, ist das Recycling von Altflaschen und Industrieabfällen zu hochwertigen Materialien lukrativer denn je. Diese Rentabilität hängt vollständig von der Beherrschung der Polymerthermodynamik ab. Ohne eine strenge Feuchtigkeitskontrolle kommt es während der Extrusion zu schweren chemischen Reaktionen. Diese Reaktionen zerstören die Materialfestigkeit und machen das Endprodukt für High-End-Anwendungen unbrauchbar.
In diesem umfassenden Leitfaden untersuchen wir die molekulare Wissenschaft hinter der hygroskopischen Natur von PET, die mechanischen Folgen der Nichtbeachtung von Feuchtigkeit und wie moderne Extrusionstechnologie diese Verarbeitungsrisiken mindert.
Um zu verstehen, warum die Entfeuchtung eine nicht verhandelbare Voraussetzung beim Recycling ist, muss man das Material durch eine molekulare Linse betrachten. PET ist ein hygroskopischer Thermoplast. Im Gegensatz zu wasserabweisenden Polyolefinen wie PE oder PP wirkt dieses Material wie ein molekularer Schwamm. Es entzieht seiner Umgebung aktiv Feuchtigkeit.
Der Kern des Problems liegt im chemischen Grundgerüst des Polymers, das mit Estergruppen besetzt ist. Diese Esterbindungen sind stark polar. Da Wasser auch ein polares Molekül ist, entsteht zwischen beiden eine natürliche elektrische Anziehung. Wenn Ingenieure die Feuchtigkeit in Kunststoffrohstoffen bewerten, unterscheiden sie strikt zwischen Oberflächenfeuchtigkeit und Innenfeuchtigkeit. Oberflächenfeuchtigkeit ist das an der Außenseite einer Flocke haftende Kondenswasser oder restliches Waschwasser, das mit normaler Heißluft relativ leicht verdunstet.
Interne Feuchtigkeit stellt eine viel größere technische Herausforderung dar. Angetrieben durch die Polarität dringen Wassermoleküle in die amorphen Bereiche der Polymerketten ein. Um diese eingebettete Feuchtigkeit zu beseitigen, ist mehr als nur Oberflächenwärme erforderlich. Es erfordert eine längere Einwirkung spezifischer Temperaturen und ultratrockener Luft, um das Wasser aus der molekularen Matrix zurückzudrängen.
Die Lagerbedingungen bestimmen Ihre grundlegende Verarbeitungsschwierigkeit. Wenn ein Haufen gewaschener Post-Consumer-Flocken in einem unkonditionierten Lagerhaus steht, fungiert es als Trockenmittel für den Raum. Unter solchen Bedingungen kann der Feuchtigkeitsgehalt im Inneren schnell auf über 6.000 ppm ansteigen. Die Industriestandards sind hier unerbittlich. Vor dem Eintritt in die Schmelzzone muss das Material auf einen Feuchtigkeitsgehalt von unbedingt unter 200 ppm getrocknet werden. Für hochfeste Anwendungen wie Umreifungsbänder oder Bottle-to-Bottle-Fasern liegt der Grenzwert unter 50 ppm. Das Überschreiten dieser Grenzen garantiert stromabwärts ein strukturelles Versagen.
Die Dringlichkeit bei der Feuchtigkeitsentfernung besteht nicht nur darin, Dampfblasen zu verhindern. Die wahre Gefahr ist eine stille und katastrophale chemische Reaktion, die als hydrolytischer Abbau bekannt ist.
Bei der Standardproduktion von PET-Pellets unterliegt das Material enormen thermischen und mechanischen Scherkräften. Im Fass herrschen regelmäßig Temperaturen zwischen 260 °C und 280 °C. Wenn innere Feuchtigkeit in diese Umgebung mit hoher Hitze gelangt, verdampft sie nicht einfach. Stattdessen wirkt das überhitzte Wasser als heftiger chemischer Katalysator.
Dieser überhitzte Dampf greift die polaren Esterbindungen an, die die langen Polymerketten zusammenhalten, und spaltet sie. Durch diese Kettenspaltung werden die langen Molekülstrukturen dauerhaft in kürzere Fragmente zerlegt, wodurch Carbonsäure- und Hydroxyl-Endgruppen entstehen. Der Kunststoff, mit dem Sie begonnen haben, ist im Grunde nicht mehr der Kunststoff, den Sie extrudieren.
Die physikalische Festigkeit eines Polymers hängt direkt von der Länge seiner Molekülketten ab, die in der Industrie als Grenzviskosität gemessen wird, ausgedrückt in Deziliter pro Gramm. Lange Ketten verschränken sich eng miteinander, um eine hohe Zugfestigkeit und Flexibilität zu gewährleisten. Durch Hydrolyse sinkt diese Viskosität. Da die Ketten durch die Wassermoleküle kürzer geschnitten werden, geht die mechanische Integrität des Kunststoffs verloren.
| Anwendungstyp | Zielwert IV-Anforderung in dL/g | Auswirkung schwerer Hydrolyse |
|---|---|---|
| Textil oder Faser | 0,60 - 0,65 | Häufiger Faserbruch beim Hochgeschwindigkeitsspinnen |
| Blatt- oder Thermoformung | 0,70 - 0,78 | Brüchige Bleche, die beim Biegen oder Schneiden reißen |
| Flaschenqualität | 0,80 - 0,85 | Platzt unter normalem Karbonisierungsdruck |
| Strapazierfähiges Umreifungsband | 0,90 - 1,00+ | Heftiges Knacken unter Zugbelastung |
Durch das Extrudieren nasser Flocken wird hochwertiges Material effektiv zu minderwertigem Schrott herabgestuft. Dadurch wird die Wirtschaftlichkeit eines geschlossenen Recyclingprozesses zerstört.
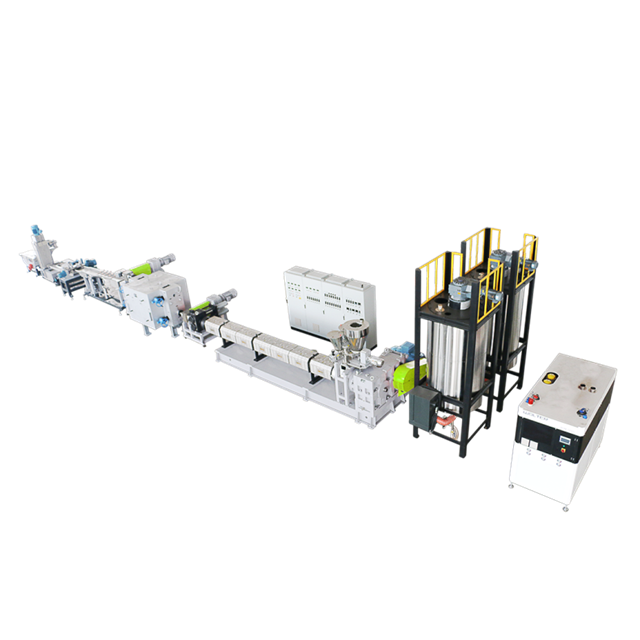
Über den unsichtbaren Abbau des Molekulargewichts hinaus hinterlässt überschüssige Feuchtigkeit eine deutlich sichtbare Spur der Zerstörung in der Fabrikhalle. Bediener können einen Trocknungsfehler oft schon durch einen Blick auf den Düsenkopf diagnostizieren.
Wenn eingeschlossenes Wasser zu Dampf wird und nicht aus dem Schmelzbad entweichen kann, entstehen physische Hohlräume. Die extrudierten Stränge sehen schaumig aus. Beim Schneiden weisen die Pellets hohle Kerne auf, was ihre Schüttdichte drastisch verringert. Dies führt zu einer unregelmäßigen Zufuhr, wenn die Pellets schließlich an Spritzgießer verkauft werden. Hochdruckdampf, der an der Matrizenlippe heftig entweicht, streicht über die abkühlende Kunststoffoberfläche und hinterlässt deutliche silbrige Schmierspuren, die als Spreizungen bekannt sind.
Hochwertiges Recyclingmaterial wird wegen seiner glasähnlichen Transparenz geschätzt. Durch den feuchtigkeitsbedingten Abbau wird die Schmelze trüb, gelblich und undurchsichtig. Physische Hohlräume in Kombination mit einer kollabierten Viskosität machen die fertigen Pellets gefährlich unzuverlässig. Aus diesen zersetzten Pellets geformte Endprodukte sind spröde und sehr anfällig für Spannungsrisse durch Umwelteinflüsse. Für Hersteller von tragenden Gütern stellen diese versteckten mechanischen Mängel ein enormes Sicherheits- und Haftungsrisiko dar.
Wasser ruiniert nicht nur das Plastik. Es richtet verheerende Schäden an den Maschinen an, die es verarbeiten. Das Einbringen von nassem Ausgangsmaterial in eine Kunststoffpelletiermaschine zwingt die Ausrüstung dazu, unter chaotischen thermodynamischen Bedingungen zu arbeiten.
Bedenken Sie die Physik, die im Spiel ist. Beim Verdampfen dehnt sich Wasser etwa um den Faktor 1.600 aus. Wenn eine Charge mit hohem Feuchtigkeitsgehalt in den Einfüllschacht gelangt, erzeugt die plötzliche explosionsartige Dampferzeugung heftige Druckspitzen im geschlossenen Zylinder. Dieser schwankende Innendruck stört die gleichmäßige Förderung der Schmelze. Bediener werden an der Düse einen Druck bemerken, wo der Kunststoff spritzt und pulsiert, anstatt in einem glatten, kontinuierlichen Band zu fließen. Durch die Druckstöße ist es für den Pelletierer unmöglich, gleichmäßige Größen zu schneiden, wodurch große Mengen an Fein-, Lang- und Abfällen entstehen, die nicht den Spezifikationen entsprechen.
Die bei der Hydrolyse entstehenden sauren Nebenprodukte wie Carbonsäure beschleunigen die Korrosion interner metallurgischer Komponenten. Die schwankende Viskosität der Schmelze zwingt den Hauptantriebsmotor dazu, ständig nach dem richtigen Drehmoment zu suchen, was zu einer starken wellenförmigen Belastung des Getriebes und der Drucklager führt. Mit der Zeit verkürzt die Verarbeitung nicht ordnungsgemäß getrockneter Materialien die Lebensdauer Ihrer Schnecken und Zylinder drastisch.
Die von Ihnen gewählte Extrusionsarchitektur bestimmt im Wesentlichen Ihre Fehlertoleranz in Bezug auf Feuchtigkeit. Unterschiedliche Schneckengeometrien gehen mit eingeschlossenem Dampf auf sehr unterschiedliche Weise um. Herkömmliche Einschneckensysteme basieren auf einem tiefen Schmelzbad und Reibung an der Zylinderwand, um das Material zu transportieren. Da der Kunststoff nicht stark gefaltet ist, ist die Oberfläche, die den Entlüftungsöffnungen ausgesetzt ist, minimal. Wenn Dampf im Kern einer Einschneckenschmelze eingeschlossen ist, bleibt er dort. Betreiber, die Einschneckenlinien verwenden, müssen eine einwandfreie Vortrocknung durchführen, was oft erfordert, dass das Material bis zu sechs Stunden in Kristallisations- und Trockenmittelsilos ruht.
Moderne Recycler setzen zunehmend auf die gleichläufige Doppelschneckentechnologie, um die Feuchtigkeit dynamischer zu verwalten. Eine leistungsstarke Doppelschnecken-Granulierlinie nutzt ineinandergreifende Schnecken, die sich ständig gegenseitig abwischen. Dadurch entsteht ein sehr dünner und stark bewegter Film aus geschmolzenem Polymer. Der intensive Knetvorgang erneuert kontinuierlich die Oberfläche des Schmelzbades und zieht eingebettete Feuchtigkeit an die Oberfläche.
Fortschrittliche, auf diese Anwendung zugeschnittene Geräte wie die CJWH-Serie nutzen erweiterte L/D-Verhältnisse von 40:1 bis 48:1. In Kombination mit mehrstufigen Vakuumentgasungszonen, die mit robusten Wälzkolbenpumpen ausgestattet sind, die Absolutdrücke unter 5 mbar erzeugen können, extrahieren diese Systeme verdampfte Feuchtigkeit und flüchtige organische Verbindungen aggressiv aus dem Fass, bevor eine erhebliche Hydrolyse einsetzt. Während eine strikte Vortrocknung nach wie vor der Goldstandard ist, fungieren fortschrittliche Doppelschneckensysteme als entscheidendes Sicherheitsnetz, das es Anlagen ermöglicht, Materialien mit etwas höheren Feuchtigkeitstoleranzen ohne Einbußen bei der Viskosität zu verarbeiten.
Die globalen Energiekosten erzwingen eine rasante Entwicklung in der Art und Weise, wie Recyclinganlagen mit der Thermodynamik von Polymeren umgehen. In der Vergangenheit waren Anlagenmanager auf Trockenmittelsilos angewiesen, die mit roher Gewalt im Dauerbetrieb betrieben wurden. Heutzutage geht die Branche aggressiv in Richtung hybrider Feuchtigkeitsextraktion. Verarbeiter minimieren die thermischen Vortrocknungszeiten und verlagern die Last der Feuchtigkeitsentfernung direkt auf die Schmelzphase des Extruders.
Durch die Integration von Infrarot-Rotationstrommeln mit Ultrahochvakuum-Doppelschneckenanlagen senken moderne Anlagen den Energieverbrauch pro Kilogramm verarbeitetem Material um fast dreißig Prozent. Dieser optimierte Ansatz reduziert nicht nur den CO2-Fußabdruck, um strenge neue Umweltvorschriften zu erfüllen, sondern begrenzt auch die thermische Zersetzung, die durch das sechsstündige Backen von Kunststoff in einem Silo verursacht wird. Die Zukunft der Extrusion liegt in der intelligenten Inline-Feuchtigkeitsabsaugung statt in der passiven Lagerungstrocknung.
Um dauerhaft Premium-Pellets zu produzieren, müssen Anlagenmanager einen mehrschichtigen Schutz gegen Feuchtigkeit implementieren. Bei stark schwankendem Post-Consumer-Schrott reicht es oft nicht aus, sich auf eine einzige Methode zu verlassen.
Die traditionelle empirische Methode beinhaltet einen zweistufigen thermischen Konditionierungsprozess. Post-Consumer-Flocken sind normalerweise amorph. Wenn sie direkt erhitzt werden, überschreiten sie ihre Glasübergangstemperatur und verschmelzen zu einem festen, klebrigen Block, wodurch der Trichter verstopft wird. Flocken werden zunächst mechanisch bewegt und erhitzt, um eine kristalline Struktur zu erzeugen. Die kristallisierten Flocken gelangen dann in einen versiegelten Trichter, in dem entfeuchtete Luft bei etwa 160 °C zirkuliert. Über vier bis sechs Stunden hinweg wirkt diese ultratrockene Luft wie ein Feuchtigkeitsvakuum.
Um den enormen Platzbedarf und den Energieverbrauch von Trockenmittelsystemen zu bekämpfen, integrieren viele moderne Anlagen Infrarot-Rotationstrommeln. Bei der Infrarottechnologie dringen bestimmte Lichtwellenlängen in die Flocken ein und versetzen die Moleküle in Schwingungen, um von innen nach außen Wärme zu erzeugen. Diese interne Erwärmung treibt Feuchtigkeit unglaublich schnell an die Oberfläche. Infrarotsysteme können Material in fünfzehn bis zwanzig Minuten gleichzeitig kristallisieren und trocknen und so den Anlagendurchsatz erheblich steigern.
Auch bei perfekter Vortrocknung kann beim Fördern wieder Umgebungsfeuchtigkeit in das Material eindringen. Eine robuste Inline-Vakuumentgasung ist Ihre letzte Verteidigungslinie. Wenn Sie sicherstellen, dass Ihre Vakuumanschlüsse sauber sind und Ihre Roots-Pumpen ordnungsgemäß gewartet werden, ist gewährleistet, dass der beim Schmelzen entstehende Restdampf sofort evakuiert wird.
Rentabilität beim Recycling ist ein heikles Gleichgewicht. Sie müssen die für die Trocknung benötigten Energiekosten gegen den Premiumpreis abwägen, den Sie für hochviskose Pellets erzielen können. Ihre Maschinen müssen Ihr Ausgangsmaterial widerspiegeln. Sauberer industrieller Thermoform-Gerüstschrott erfordert möglicherweise nur eine leichte Kristallisation. Heißgewaschene Post-Consumer-Flaschenflocken weisen eine hohe Restfeuchtigkeit und unterschiedliche Verschmutzungsgrade auf, was eine intensive Entgasung und Schmelzefiltration erforderlich macht.
Priorisieren Sie bei der Bewertung von Kaufentscheidungen am unteren Ende des Trichters bestimmte technische Merkmale. Durch die Erhaltung der Viskosität bleibt die Schmelze hochviskos. Das Getriebe muss diesen enormen Widerstand bewältigen, ohne abzuwürgen oder zu überhitzen. Suchen Sie eher nach zweistufigen Wälzkolbenpumpen als nach einfachen Wasserringpumpen, da letztere oft Probleme mit der schieren Menge an Dampf haben, die nasses Material erzeugt. Verlängerte Fässer ermöglichen ein schonendes Schmelzen und bieten ausreichend Platz für mehrere Entlüftungszonen.
Die Vorabinvestitionen für eine High-End-Extrusionslinie werden schnell durch betriebliche Einsparungen ausgeglichen. Durch die Investition in Technologie, die Feuchtigkeit effizient verarbeitet, reduzieren Sie Ihre monatlichen Stromkosten drastisch. Noch wichtiger ist, dass Sie eine konstante Produktion von Premium-Pellets garantieren, die von erstklassigen Käufern verlangt wird.
Feuchtigkeit ist der unbestrittene Feind der Polymerextrusion. Wenn es nicht kontrolliert wird, löst es eine schnelle Hydrolyse aus, lässt die Grenzviskosität sinken und überschwemmt Ihre Produktionslinie mit sprödem und optisch fehlerhaftem Abfall. Bei erfolgreichem Recycling geht es nicht nur um das Schmelzen von Kunststoff. Es geht darum, die Chemie des Polymers zu schützen.
Durch das Verständnis der hygroskopischen Natur des Materials und die Umsetzung strenger Trocknungsprotokolle können Hersteller ihr Produkt schützen. Die Investition in fortschrittliche Extrusionstechnologie, die mit aggressiven Feuchtigkeitsmanagementsystemen ausgestattet ist, ist der zuverlässigste Weg zur Skalierung eines profitablen und qualitativ hochwertigen Recyclingbetriebs. Wenn Sie Ihre Anlage aufrüsten möchten, um Rohstoffe mit hohem Feuchtigkeitsgehalt effizient verarbeiten zu können, erkunden Sie die professionellen Kunststoffgranulierungsmaschinen von Jwell, um die exakte Konfiguration zu finden, die genau auf Ihre Produktionsanforderungen zugeschnitten ist.
Bei der Standard-Einschneckenextrusion muss das Material auf einen Feuchtigkeitsgehalt von weniger als 0,02 Prozent getrocknet werden, was 200 Teilen pro Million entspricht. Bei Anwendungen, die maximale mechanische Festigkeit erfordern, wie z. B. Flaschen-zu-Flasche-Recycling oder industrielle Umreifungen, halten Ingenieure den Feuchtigkeitsgehalt strikt unter 50 ppm ein, um messbaren hydrolytischen Abbau zu verhindern.
Hochspezialisierte gleichläufige Doppelschneckenextruder können das Material mit minimaler Vortrocknung verarbeiten. Diese Maschinen nutzen eine intensive Oberflächenerneuerung und eine mehrstufige Vakuumentgasung mit hoher Kapazität, um Wasserdampf physikalisch aus der Schmelze zu entfernen. Die Durchführbarkeit dieser ungetrockneten Verarbeitung hängt stark von der anfänglichen Feuchtigkeitsbelastung und der vom Endkäufer geforderten spezifischen Viskositätsvorgabe ab.
Die Grenzviskosität ist eine Metrik zur Messung der Polymerkettenlänge und des Molekulargewichts, die direkt die physikalische Festigkeit bestimmen. Wenn während der extremen Hitze der Extrusion Feuchtigkeit vorhanden ist, löst sie eine Hydrolyse aus. Diese chemische Reaktion zerhackt die langen Polymerketten in kürzere Stücke, was die Viskosität drastisch senkt und zu einem spröden Endprodukt führt.
Bei herkömmlichen thermischen Methoden ist der Prozess recht langwierig. Amorphe Flocken müssen zunächst ein bis zwei Stunden lang kristallisiert werden, um ein Verklumpen zu verhindern. Anschließend wird das Material weitere vier bis sechs Stunden lang in einem Adsorptionstrockner der Luft mit extrem niedrigem Taupunkt bei 160 °C ausgesetzt. Die gesamte Vorbereitungszeit beträgt typischerweise fünf bis acht Stunden.
Von der effektiven Verarbeitung dieses hochempfindlichen Materials auf einer für PE oder PP ausgelegten Maschine wird dringend abgeraten. Standardmaschinen fehlen die speziellen Schneckengeometrien mit geringer Scherung, erweiterte L/D-Verhältnisse und aggressive Vakuumentlüftungssysteme, die zur Verhinderung von Qualitätsverlust erforderlich sind. Die Verwendung von nicht spezialisierter Ausrüstung führt mit ziemlicher Sicherheit zu minderwertigen und unverkäuflichen Pellets.
Der Feuchtigkeitsgehalt wird typischerweise mit einem coulometrischen Karl-Fischer-Titrator oder einem speziellen Feuchtigkeitsanalysator überprüft, der mit einem Heizelement und einer Präzisionsskala ausgestattet ist. Diese Geräte erhitzen eine kleine Probe der Flocken oder Pellets und messen das genaue Gewicht des verdampften Wassers. So erhalten sie einen hochpräzisen Messwert in Teilen pro Million, bevor die Charge für den Extruder freigegeben wird.
Während fortschrittliche mehrstufige Vakuumsysteme auf Doppelschneckenextrudern große Mengen Dampf aus der Schmelze ziehen können, ersetzen sie bei High-End-Anwendungen im Allgemeinen die Vortrocknung nicht vollständig. Sie fungieren als leistungsstarke Ergänzung, die es den Betrieben ermöglicht, die thermischen Trocknungszeiten drastisch zu verkürzen. Für minderwertige Anwendungen mag eine starke Entlüftung ausreichen, aber die Produktion hochwertiger Flaschenqualität erfordert immer noch einen Hybridansatz, um die strukturelle Integrität zu gewährleisten.


