
- Alles
- Produktname
- Schlüsselwörter
- Produktmodell
- Produktübersicht
- Produktbeschreibung
- Volltextsuche
 Deutsch


Anzahl Durchsuchen:0 Autor:Site Editor veröffentlichen Zeit: 2026-10-19 Herkunft:Powered


Kommen Ihre Polycarbonat-Pellets voller Blasen heraus? Die Verarbeitung dieses anspruchsvollen technischen Kunststoffs ist bekanntermaßen schwierig. Polycarbonat nimmt Umgebungsfeuchtigkeit schnell auf und dieses eingeschlossene Wasser zerstört Polymerketten direkt in der Schmelzzone. Bediener hören oft ein deutliches Zischen oder Knallen am Düsenkopf. Wenn sich diese Feuchtigkeit in Dampf verwandelt, ist das Material bereits zerstört.
In diesem Ratgeber erläutern wir genau, wann die Entgasung verpflichtend wird. Wir werden das chemische Verhalten untersuchen, strenge Betriebsszenarien skizzieren und umsetzbare Schritte zur Fehlerbehebung bereitstellen. Ziel ist es, Ihre Produktionslinie effizient und profitabel laufen zu lassen.
Bevor wir uns mit den Mechanismen befassen, müssen wir uns ansehen, wohin sich der Markt entwickelt. Globale Vorgaben zur Kreislaufwirtschaft zwingen Hersteller dazu, viel größere Mengen an Post-Consumer-Polycarbonat zu verarbeiten. Marktdaten zeigen einen massiven Anstieg der Nachfrage nach hochwertigen recycelten Kunststoffen, die in der Automobil- und Elektronikbranche eingesetzt werden. Da Post-Consumer-Rohstoffe unvorhersehbare Mengen an Feuchtigkeit und flüchtigen organischen Verbindungen enthalten, versagen Standard-Extrusionsaufbauten. Somit ist die Integration leistungsstarker Vakuumsysteme kein optionales Upgrade mehr. Es ist der Basisstandard für jede Anlage, die darauf abzielt, fehlerfreie, optisch klare Recyclingpellets herzustellen.
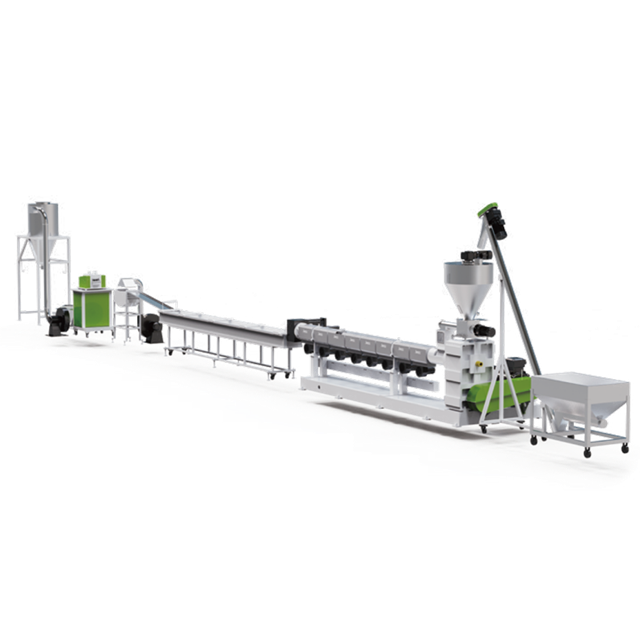
Um zu wissen, wann ein Vakuum angelegt werden muss, müssen Sie zunächst die mechanischen Prinzipien einer Standard- Kunststoffgranuliermaschine verstehen . Rohes Polymerharz wird in ein beheiztes Fass geleitet. Eine rotierende Schnecke schert, schmilzt, mischt und pumpt das Material in eine Düse. Der gesamte Prozess beruht auf einem präzisen Gleichgewicht zwischen der Wärmeleitung der Zylinderheizungen und der durch das Schneckenprofil erzeugten mechanischen Reibung.
Unter den technischen Kunststoffen zeichnet sich Polycarbonat durch seine hohe Glasübergangstemperatur und seine außergewöhnliche Schlagzähigkeit aus. Es weist jedoch eine erhebliche Schwachstelle auf. Es ist stark hygroskopisch. Es schließt Wasser tief in seiner Molekülstruktur ein. Industriestandards schreiben vor, dass das Material vor der Schmelzverarbeitung auf einen Feuchtigkeitsgehalt von weniger als 0,02 Prozent getrocknet werden muss.
Wenn die Feuchtigkeit diesen strengen Grenzwert überschreitet, löst die Kombination aus hohen Verarbeitungstemperaturen – oft zwischen 280 und 320 Grad Celsius – und Wasser eine chemische Reaktion aus, die als Hydrolyse bezeichnet wird. Durch Hydrolyse werden die Esterbindungen in den Polymerketten aufgebrochen. Dadurch wird das Molekulargewicht drastisch reduziert. Am Endprodukt werden Sie einen erheblichen Verlust der Schlagfestigkeit, optische Trübungen und optische Mängel wie Spreizspuren feststellen.
Die Entgasungszone bekämpft genau diese Mängel. Die Schneckengänge befinden sich auf halber Höhe des Extruderzylinders und vertiefen sich plötzlich. Durch diese geometrische Änderung wird das geschmolzene Polymer schnell dekomprimiert. Über eine Entlüftungsöffnung, die an eine industrielle Vakuumpumpe angeschlossen ist, wird ein Unterdruck auf diese entspannte Schmelze ausgeübt. Es reißt eingeschlossene Luft, Restfeuchtigkeit und flüchtige Gase kraftvoll heraus, bevor die Schmelze erneut komprimiert und durch die Form gedrückt wird.
In stark kontrollierten Umgebungen, in denen frisches, gründlich getrocknetes Harz verwendet wird, kann die Vakuumentlüftung möglicherweise überflüssig werden. In realen Fabrikhallen gibt es jedoch Szenarien, in denen die Entgasung eine zwingende technische Voraussetzung ist.
Verarbeitung von ungetrocknetem oder teilweise getrocknetem Mahlgut
Beim industriellen Recycling stellt die Verarbeitung von Mahlgut erhebliche Feuchtigkeitsprobleme dar. Mahlgutflocken haben unregelmäßige Formen und große Oberflächen. Sie nehmen Umgebungsfeuchtigkeit extrem schnell auf. Herkömmliche Adsorptionstrockner schaffen es oft nicht, unregelmäßige Flocken über eine große Charge hinweg gleichmäßig zu trocknen. Dabei fungiert die Vakuumentgasungszone als zwingender sekundärer Trocknungsmechanismus. Es entfernt die hartnäckige Feuchtigkeit, die den Primärtrichtern entgangen ist.
Der Betrieb einer Pelletierungslinie für Post-Consumer-Abfälle
Post-Consumer-Abfälle bringen enorme Unvorhersehbarkeit mit sich. Dieses Ausgangsmaterial enthält Oberflächenschmutz, Reste von Waschflüssigkeiten, Papieretiketten und chemische Klebstoffe. Im Hochtemperaturfass verdampfen diese Verunreinigungen schnell zu flüchtigen organischen Verbindungen. Ohne eine robuste Pelletierlinie aus starrem Kunststoff, die mit einem speziellen Vakuumsystem ausgestattet ist, bleiben expandierende Gase in der viskosen Schmelze eingeschlossen. Das Ergebnis sind strukturell beeinträchtigte, sprudelnde Pellets.
Compoundierung mit Additiven oder Pigmenten
Moderne Anwendungen erfordern die Compoundierung des Basisharzes mit UV-Stabilisatoren, Flammschutzmitteln oder Farbmasterbatches. Durch die Zugabe dieser Sekundärmaterialien wird Umgebungsluft in den Einfüllschacht eingeführt. Darüber hinaus transportieren bestimmte mineralische Füllstoffe ihre eigene Spurenfeuchtigkeit direkt in die Schmelze. Die Vakuumextraktion sorgt dafür, dass die fertige Schmelze dicht, homogen und völlig frei von mikroskopisch kleinen Lufteinschlüssen bleibt.
Hochgeschwindigkeits-Extrusionsvorgänge
Um den Durchsatz zu maximieren, betreiben Betriebe ihre Extruder mit hohen Schneckengeschwindigkeiten. Bei der Hochgeschwindigkeitsextrusion entstehen enorme Mengen an Scherwärme. Übermäßige Hitze verursacht örtliche Temperaturspitzen, die die thermische Zersetzungsschwelle des Polymers überschreiten. Beim Abbau von Polycarbonat werden niedermolekulare Monomere und gasförmige Nebenprodukte freigesetzt. Eine Hochleistungspumpe saugt diese Abbaugase sofort aus dem Zylinder, stabilisiert den Schmelzedruck und verhindert ein Pumpen des Düsenkopfs.
Wie funktioniert es eigentlich? Es kommt auf die Thermodynamik und Strömungsmechanik an, die bestimmen, wie sich Gase in hochviskosen nicht-Newtonschen Flüssigkeiten unter extremer Hitze verhalten.
Entfernen flüchtiger Gase und eingeschlossener Luft
Das Entfernen von Gasen aus einer Polymerschmelze hängt vom Partialdruck und der Blasenkeimbildung ab. Wenn der geschmolzene Kunststoff in die Dekompressionszone eintritt, schafft der plötzliche Druckabfall eine günstige Umgebung für die Gasexpansion. Nach dem Gesetz von Boyle ist die Löslichkeit eines Gases in einer Flüssigkeit direkt proportional zum Druck darüber.
Durch die Anwendung eines starken Unterdrucks wird dieses Gleichgewicht gewaltsam gestört. Die in der Schmelze gelöste Feuchtigkeit und die flüchtigen Gase bilden schnell Keime in mikroskopisch kleinen Bläschen. Da der Umgebungsdruck künstlich gesenkt wird, dehnen sich diese Blasen aus, steigen an die Oberfläche des Schmelzbades und platzen. Anschließend saugt die Pumpe die freigesetzten Gase sicher ab.
Verhinderung der Hydrolyse und Erhalt der Schlagfestigkeit.
Chemisch gesehen stoppt die Vakuumentgasung den Kettenspaltungsprozess, der das Material zerstört. Bei der Hydrolysegleichung greifen Wassermoleküle die Carbonatgruppen im Polymergerüst an. Durch die gewaltsame Extraktion der Wassermoleküle, bevor diese ausreichend Zeit zur Reaktion haben, bewahrt das Vakuumsystem das ursprüngliche Molekulargewicht. Die Beibehaltung dieses Molekulargewichts ist der wichtigste Faktor, um sicherzustellen, dass die recycelten Pellets ihre hohe Schlagfestigkeit behalten.
Der Betrieb eines Entgasungsextruders erfordert eine präzise Kontrolle der Prozessparameter. Wenn das Entgasungssystem eine unzureichende Leistung erbringt, wirkt sich dies unmittelbar auf die Produktqualität aus. Nachfolgend finden Sie eine objektive Aufschlüsselung häufiger Entgasungsfehler und ihrer Grundursachen.
| Fehlerbehebung Symptom | Mögliche Ursachen | Abhilfemaßnahmen |
|---|---|---|
| Entlüftungsüberschwemmung | 1. Unzureichende Schmelzdichtung vor der Entlüftung. 2. Überbeschickung des Extruders. 3. Hinterdruck zu hoch. | 1. Schraube mit Blisterringen vor der Entlüftung umgestalten. 2. Vorschub reduzieren. 3. Erhöhen Sie die stromabwärtigen Zylindertemperaturen leicht, um die Viskosität zu senken. |
| Unzureichende Vakuumwerte | 1. Verschlissene Dichtungen der Vakuumpumpe. 2. Verstopfte Vakuumleitungen aufgrund von Monomeransammlungen. 3. Luftlecks im Entlüftungsgehäuse. | 1. Die Vakuumpumpe umbauen oder ersetzen. 2. Reinigen Sie die Entlüftungsöffnung und das Filtersystem. 3. Überprüfen Sie die O-Ringe an der Entlüftungsabdeckung und ersetzen Sie sie. |
| Blasen im letzten Pellet | 1. Das Vakuumniveau reicht für die Feuchtigkeitsbelastung nicht aus. 2. Die Feuchtigkeit des Ausgangsmaterials übersteigt die Entfernungskapazität des Systems. | 1. Überprüfen Sie den Pumpenbetrieb. 2. Vortrocknungsprotokolle verbessern oder auf ein zweistufiges System umrüsten. |
Überflutungen von Entlüftungsöffnungen sind wohl das störendste Problem, mit dem Betreiber konfrontiert sind. Es entsteht, wenn die Polymerschmelze das gesamte freie Volumen der Dekompressionszone ausfüllt und in den Vakuumanschluss gesaugt wird. Dies ist fast immer ein Problem der Fluiddynamik im Zusammenhang mit der Schraubenkonstruktion. Die Schnecke muss eine Schmelzdichtung erzeugen – einen vollständig gefüllten, unter hohem Druck stehenden Abschnitt der Schneckengänge unmittelbar vor der Entlüftungszone. Diese Dichtung verhindert strikt, dass das Vakuum Luft aus der Einfüllöffnung zurückzieht.
Die Extraktion von Gasen ist nur die halbe Miete. Sie müssen Ihre Ausrüstung schützen. Die abgesaugten Dämpfe sind extrem heiß und mit Restmonomeren beladen. Auf ihrem Weg zur Vakuumpumpe kühlen sie schnell ab.
Diese Abkühlung stellt eine schwere mechanische Gefahr dar. Dämpfe kondensieren zu klebrigen Harzen oder abrasivem Staub. Gelangen diese Partikel in die Pumpenkammer, zerstören sie interne Toleranzen. Sich auf ein einfaches Maschensieb an der Fassentlüftung zu verlassen, ist ein Rezept für eine Katastrophe. Für Industrieanlagen ist ein mehrstufiges Filtersystem unabdingbar.
Die Auswahl der richtigen Architektur bestimmt die endgültige Pelletqualität. Sie müssen die Maschine an die Beschaffenheit Ihres Inputmaterials anpassen. Moderne Geräte mit speziellen Längen-Durchmesser-Verhältnissen sorgen dafür, dass das Material eine ausreichende Verweilzeit für die Feuchtigkeitsentfernung erhält.
Wann sollte ein einstufiger Extruder verwendet werden?
Ein einziger kontinuierlicher Zylinder übernimmt das Zuführen, Schmelzen, Entlüften und Pumpen. Dieser Aufbau ist für relativ saubere, gleichmäßige Materialien äußerst effizient. Beispielsweise erfordert das Recycling von fabrikinternem Schrott nur eine Standardentgasung, um geringfügige Oberflächenfeuchtigkeit zu entfernen. Eine hochwertige einstufige Linie bietet eine kompakte Stellfläche und einen geringeren Energieverbrauch. Geräte mit Längen-Durchmesser-Verhältnissen von 30 zu 36 sind typischerweise optimal für diese kontrollierten Umgebungen.
Wann ist ein Upgrade auf einen zweistufigen Extruder sinnvoll?
Wenn Sie Post-Consumer-Abfälle, stark eingefärbte Flocken oder im Freien gelagertes Mahlgut verarbeiten, fällt eine einstufige Maschine aus. Sie müssen auf ein zweistufiges Pelletierungssystem für Hartplastik umrüsten . Diese Architektur teilt die Arbeit. Das Primärrohr läuft schneller, um das kontaminierte Material zu schmelzen und eine erste atmosphärische Entlüftung durchzuführen. Anschließend gelangt die Schmelze durch einen Siebwechsler in einen größeren, langsameren Sekundärzylinder. Diese zweite Stufe konzentriert sich ausschließlich auf die Tiefvakuumentgasung. Durch die Trennung der Aufgaben wird ein Überfluten der Entlüftung verhindert und ein viel tieferer Unterdruck erreicht.
Die Vakuumpumpe ist das Herzstück der Entgasungszone. Bei Unterdimensionierung der Pumpe versagt der gesamte Entgasungsaufwand. Ingenieure wählen im Allgemeinen zwischen drei Haupttypen von Pumpen.
Flüssigkeitsring-Vakuumpumpen: Der Industriestandard für Kunststoffe mit hoher Feuchtigkeit. Sie nutzen einen kontinuierlichen Wasserfluss, um eine Abdichtung zu erzeugen. Sie sind unglaublich robust und vertragen Flüssigkeitsverschleppung gut. Wenn etwas Monomer aus dem Filtersystem austritt, wird es normalerweise vom Wasserring ausgespült, ohne die Mechanik zu beschädigen.
Drehschieber-Vakuumpumpen: Diese erreichen viel tiefere Vakuumniveaus und eignen sich perfekt zum Extrahieren hartnäckiger flüchtiger Bestandteile aus hochviskosen Schmelzen. Allerdings sind sie empfindlich gegenüber Verunreinigungen. Wenn Dämpfe am Kondensator vorbeiströmen, wird das Schmieröl sofort abgebaut.
Trockene Klauen-Vakuumpumpen: Sie arbeiten mit rotierenden Klauen, die sich nie berühren, und benötigen weder Öl noch Wasser. Sie sind äußerst energieeffizient und sauber. Sie sind jedoch mit hohen Kapitalkosten verbunden und erfordern eine strenge Vorfiltration, um die Ansammlung klebriger Monomere zu verhindern.
Die Verarbeitung von recyceltem Polycarbonat ohne Vakuumentgasungsstufe garantiert schwache, trübe und fehlerhafte Pellets. Sie müssen Ihre aktuellen Rohstoff- und Feuchtigkeitsbelastungen sorgfältig bewerten. Die Modernisierung Ihrer Extrusionsarchitektur ist die einzige Möglichkeit, eine konsistente, hochwertige Ausgabe sicherzustellen. Sind Sie bereit, Blasen zu beseitigen und Ihre Produktionseffizienz zu steigern? Entdecken Sie die fortschrittlichen Maschinen von Jwell Machinery, um das exakte Pelletiersystem zu finden, das auf Ihre spezifischen Anforderungen beim Recycling von Hartplastik zugeschnitten ist.
Ja, aber das ist technisch nur unter äußerst strengen Auflagen realisierbar. Ohne Vakuum können Sie nur dann arbeiten, wenn Sie Neuharz verarbeiten, das einwandfrei vorgetrocknet ist und einen Feuchtigkeitsgehalt von unter 0,02 Prozent hat. In diesem makellosen Szenario gibt es praktisch keine Feuchtigkeit, die abgesaugt werden könnte. Bei allen Vorgängen, bei denen Mahlgut, recyceltes Material oder Farbstoffe zum Einsatz kommen, führt der Betrieb ohne Entgasungszone jedoch garantiert zu fehlerhaftem Material.
Wenn ungetrocknetes oder nicht ordnungsgemäß entgastes Material starker Hitze und Scherkräften ausgesetzt wird, verwandelt sich eingeschlossene Feuchtigkeit sofort in überhitzten Dampf. Dieser Dampf greift die Moleküle chemisch an und spaltet die langen Polymerketten in kürzere Fragmente. Das physikalische Ergebnis ist ein katastrophaler Verlust an Schlagfestigkeit und Zugfestigkeit. Optisch weist das Endprodukt schwerwiegende Mängel auf, darunter Spreizspuren, innere Blasen und ein trübes Aussehen.
Nein, die Vakuumentgasung ersetzt nicht die Vortrocknung. Es fungiert als wichtiger sekundärer Schutz. Polycarbonat nimmt Feuchtigkeit direkt in seine Molekülstruktur auf. Während ein leistungsstarkes Vakuumsystem Oberflächenfeuchtigkeit und flüchtige Gase, die beim Schmelzen entstehen, entfernt, kann es tief eingebettete innere Feuchtigkeit nicht schnell genug entfernen, bevor die Hydrolyse beginnt. Eine gründliche Vortrocknung mit einem Trockenmitteltrichter ist weiterhin unbedingt erforderlich.
Der erforderliche Druck hängt von der Viskosität der Schmelze und der Menge der extrahierten flüchtigen Bestandteile ab. Für die Verarbeitung hochtemperaturbeständiger technischer Kunststoffe ist ein tiefes Vakuum erforderlich. Industriestandards empfehlen die Aufrechterhaltung eines Unterdrucks zwischen 80 und 95 Millibar absolut. Durch die Aufrechterhaltung dieses spezifischen Drucks wird sichergestellt, dass expandierende Gasblasen genügend Kraft haben, um durch die dicke Schmelze zu platzen und sicher evakuiert zu werden.
Vergilbung wird hauptsächlich durch thermischen Abbau, Sauerstoffeinwirkung und feuchtigkeitsinduzierte Hydrolyse verursacht. Wenn das Material übermäßiger Scherwärme ohne ausreichende Entlüftung ausgesetzt wird, zerfällt das Polymergerüst und es entstehen farbverändernde Nebenprodukte. Ein effizientes Vakuumentgasungssystem entzieht dem Fass eingeschlossenen Sauerstoff und Feuchtigkeit und reduziert so den oxidativen und hydrolytischen Stress, der zur Vergilbung führt, erheblich.
Bediener verwenden spezielle Feuchtigkeitsanalysatoren, die in der Regel Halogenheiztechnologie verwenden, um das Material zu testen, bevor es in den Einfüllschacht gelangt. Eine kleine Probe des vorgetrockneten Materials wird gewogen, erhitzt, um die Feuchtigkeit zu verdampfen, und erneut gewogen. Bei Polycarbonat muss dieser Test bestätigen, dass der Feuchtigkeitsgehalt strikt unter 0,02 Prozent liegt, um eine strukturelle Verschlechterung während des Extrusionsprozesses zu verhindern.


