
- Alles
- Produktname
- Schlüsselwörter
- Produktmodell
- Produktübersicht
- Produktbeschreibung
- Volltextsuche
 Deutsch


Anzahl Durchsuchen:0 Autor:Site Editor veröffentlichen Zeit: 2026-08-28 Herkunft:Powered


Stellen Sie sich die Fabrikhalle vor. Die Bediener ziehen Stränge aus recyceltem Polymer aus dem Kühlbad. Das Ergebnis? Spröder, poröser Kunststoff mit rauer Haifischhautstruktur. Am Düsenkopf erfüllen spritzender Dampf und der beißende Geruch verbrannter Tinte die Luft. Dies sind klassische, frustrierende Symptome. Eingeschlossene Gase, flüchtige organische Verbindungen und Restfeuchtigkeit zerstören aktiv die strukturelle Integrität Ihres Endprodukts.
Globale Nachhaltigkeitsauflagen verändern die Recyclinglandschaft grundlegend. Regulierungsbehörden auf der ganzen Welt setzen mittlerweile einen Mindestanteil an Post-Consumer-Recycling in Verpackungen durch. Folglich müssen die Anlagen stark verunreinigten Siedlungsabfall mit hohem Feuchtigkeitsgehalt und nicht sauberen Industrieschrott verarbeiten. Um dem entgegenzuwirken, setzt das industrielle Recycling auf Vakuumentgasung. Dieser spezielle thermodynamische Prozess extrahiert Verunreinigungen direkt aus der Polymerschmelze.
Die Branche erlebt einen endgültigen Wandel. Aktive Entlüftung wird nicht mehr als optionales Upgrade für eine Kunststoffgranuliermaschine angesehen . Es ist zu einer grundlegenden technischen Anforderung geworden. Wenn Sie in einem hart umkämpften, qualitätsorientierten Polymermarkt bestehen wollen, müssen Ihre Geräte harten Belastungen standhalten. Es ist von entscheidender Bedeutung, genau zu verstehen, wann und warum Ihre Extrusionslinie diese Technologie benötigt. Es maximiert die Gewinnmargen und gewährleistet die Konsistenz von Charge zu Charge.
Im Bereich des industriellen Polymerrecyclings ist die Vakuumentgasung ein präziser mechanischer Mechanismus. Es wurde entwickelt, um eingeschlossene Luft und flüchtige Verunreinigungen aus dem geschmolzenen Kunststoff zu entfernen, bevor das Material die Form erreicht. Ein ordnungsgemäß konstruierter Extruderzylinder verfügt über eine spezielle Entlüftungsöffnung. Dieser Anschluss stellt eine sichere Verbindung zu einem externen, leistungsstarken Vakuumpumpensystem her.
Die dahinter stehende Physik beruht auf Fluiddynamik und Druckunterschieden. Feste Kunststoffabfälle werden gefördert und in der Kompressionszone der Schnecke geschmolzen. Während dieser Phase werden Gase in der dicken Flüssigkeitsmatrix eingeschlossen. Um sie freizugeben, verfügt das Schneckenprofil über eine plötzliche Dekompressionszone direkt unter der Entlüftungsöffnung. Der Wurzeldurchmesser der Schraube verengt sich hier. Diese Geometrieänderung führt zu einem schnellen Abfall des Schmelzedrucks. Durch eine solche Dekompression können eingeschlossene Feuchtigkeit und flüchtige Tintenbestandteile verdampfen, sich ausdehnen und vom Kunststoff trennen. Schließlich saugt die Vakuumpumpe diese Emissionen aktiv aus dem Fass ab.
Das Verständnis der Unterscheidung zwischen passiven und aktiven Systemen ist für die Ausrüstungsbeschaffung von entscheidender Bedeutung. Bei der natürlichen Entlüftung bleibt einfach ein Anschluss zur Atmosphäre hin offen. Es ist auf den Umgebungsdruck angewiesen, um den Oberflächendampf entweichen zu lassen. Während dies bei besonders sauberem, trockenem, werksinternem Industrieschrott funktioniert, versagt es bei kontaminierten Materialien völlig. Im Gegensatz dazu zieht die Vakuumentlüftung bei Unterdruck aktiv Gase aus der Schmelze.
| Mit | natürlicher Entlüftung | und aktiver Vakuumentlüftung |
|---|---|---|
| Mechanismus | Passive atmosphärische Freisetzung | Zwangsabsaugung mit Unterdruck |
| Ideales Material | Sauberer, trockener postindustrieller Schrott | Gewaschene Flocken, bedruckte Folien, Siedlungsabfälle |
| Entgasungseffizienz | Niedrig | Extrem hoch |
| Feuchtigkeitstoleranz | Unter 1 % | Je nach Einrichtung bis zu 5 % oder mehr |
Werksleiter und Qualitätskontrollingenieure müssen die Extrusionsleistung kontinuierlich auf bestimmte physikalische Mängel überwachen. Wenn Ihre aktuellen Maschinen über kein aktives Unterdrucksystem verfügen, werden Sie unweigerlich auf mehrere betriebliche Hürden stoßen.
Schaumbildung und innere Hohlräume
Wenn Feuchtigkeit eingeschlossen bleibt, ist sie im Inneren des Fasses einem enormen Druck ausgesetzt. Genau in dem Moment, in dem der Kunststoff den Düsenkopf verlässt und auf Atmosphärendruck trifft, dehnt sich das Gas heftig aus. Durch diese schnelle Expansion entstehen mikrozelluläre Strukturen. Übrig bleiben geschäumte, hohle oder mit Blasen gefüllte Pellets, die nicht den Standardspezifikationen für die Dichte entsprechen.
Verschlechterte Oberflächenbeschaffenheit
Abgesehen von der bloßen Ästhetik stören eingeschlossene flüchtige Stoffe den laminaren Fluss des Kunststoffs beim Durchgang durch die Extrusionsdüse. Diese Störung äußert sich in einer matten, rauen oder strukturierten Oberfläche der Strähnen. Ohne aggressive Gasabsaugung ist es physikalisch unmöglich, eine glatte, glänzende Oberfläche in Spritzgussqualität zu erzielen.
Gefährlicher Rauch und Gerüche
Sichtbarer Rauch oder starke chemische Gerüche an der Düsenfläche weisen auf ein ernstes Problem hin. Reste von Tinten, Papieretikettenklebstoffen oder zersetzten Polymerketten verbrennen. Ein spezielles Vakuumsystem erfasst diese gefährlichen Emissionen sicher über die Entlüftungsöffnung. Dies verhindert eine Materialverschlechterung und schützt Ihre Bodenarbeiter vor einer giftigen Umgebung.
Katastrophaler Abfall der mechanischen Festigkeit
Feuchtigkeit wirkt sich äußerst zerstörerisch auf Kondensationspolymere aus. Bei typischen Extrusionstemperaturen reagiert Wasser durch Hydrolyse mit Polymerketten. Diese chemische Reaktion spaltet molekulare Bindungen. Das Ergebnis ist eine drastische Reduzierung der Grenzviskosität und Schlagfestigkeit des recycelten Kunststoffs.
Durch Sputtern an der Düsenfläche
wird bei der Verarbeitung nasser Materialien ohne Dekompressionszone Wasser schnell in Hochdruckdampf umgewandelt. Dieser Dampf dringt in aggressiven Stößen aus der Gussform heraus, wodurch die Schmelze spritzt und spritzt. Dies führt zu einem ungleichmäßigen Pelletschnitt und stellt eine schwere Verbrennungsgefahr für den Bediener dar.
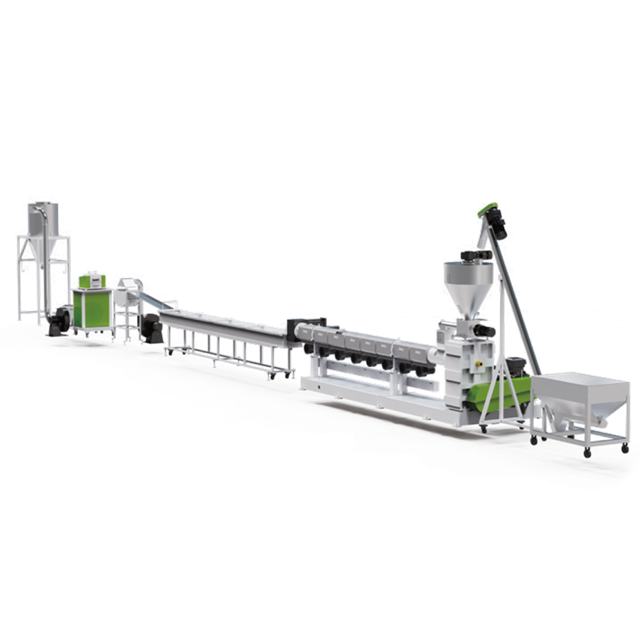
Nicht alle Recyclingströme erfordern das gleiche Maß an thermodynamischer Verarbeitung. Allerdings machen bestimmte Materialkategorien die aktive Entgasung eher zu einer absoluten technischen Notwendigkeit als zu einem Luxus.
Hygroskopische Polymere
Kunststoffe wie PET, PA, ABS und PC besitzen eine chemische Affinität zu Wasser. Sie nehmen Feuchtigkeit direkt in ihre Zellstruktur auf, anstatt sie nur an der Oberfläche zu halten. Selbst nach stundenlanger intensiver Vortrocknung in Kristallisatoren bleiben oft Spuren von innerer Feuchtigkeit zurück. Eine Vakuumzone während der Schmelzphase ist die letzte Verteidigungslinie. Es extrahiert dieses Restwasser und verhindert so einen katastrophalen molekularen Abbau.
Gewaschene Post-Consumer-Abfälle
Bei der Verarbeitung von Materialien aus einer Intensivwaschstraße – wie Waschmittelflaschen, Milchkännchen oder Agrarfolien – enthält der Input zwangsläufig Restfeuchtigkeit. Zentrifugaltrockner und Thermorohre reduzieren dieses Wassergewicht, sind jedoch selten vollkommen effizient. Eine spezielle Hartkunststoff-Pelletierlinie, die diese gewaschenen Flocken verarbeitet, ist in hohem Maße auf Vakuumentgasung angewiesen. Es verarbeitet den verbleibenden Wassergehalt und stellt sicher, dass die endgültigen PE- oder PP-Pellets dicht und frei von Hohlräumen sind.
Stark bedruckte oder lackierte Kunststoffe
Moderne Verpackungsmaterialien sind häufig mit dicken Schichten aus Tinten, Farben und Klebstoffen beschichtet. Unter der extremen Hitze und den Scherkräften des Extrusionszylinders zersetzen sich diese chemischen Zusatzstoffe und verdampfen. Ohne aggressive Extraktion bleiben diese flüchtigen Gase eingeschlossen, was zu starken Verfärbungen und Strukturschwächen führt.
Starre Kunststoffe weisen eine einzigartige Schmelzflussdynamik auf. Materialien wie Flaschen aus hochdichtem Polyethylen, Batteriegehäuse aus Polypropylen und Rohre aus starrem Polyvinylchlorid weisen im Vergleich zu flexiblen Folien eine höhere Schüttdichte und Schmelzviskosität auf. Diese hohe Viskosität macht es der eingeschlossenen Luft unglaublich schwer, an die Oberfläche zu gelangen und auf natürlichem Wege zu entweichen.
Wenn starre Flocken geschmolzen werden, ist die Entfernung dieser eingeschlossenen Luft von entscheidender Bedeutung, um einen konstanten, stabilen Schmelzedruck am Düsenkopf aufrechtzuerhalten. Schwankender Druck führt zu Druckstößen. Druckstöße verursachen ungleichmäßige Strangdicken und unregelmäßige Pelletgrößen am Schneidgerät. Durch den Einsatz der Vakuumtechnologie wird der Innendruck stabilisiert, indem sichergestellt wird, dass die Schmelze homogen und inkompressibel ist.
Bei der Konfiguration eines Anlagengrundrisses müssen Ingenieure je nach Verschmutzungsgrad des Rohmaterials zwischen einstufigen und zweistufigen Extrusionssystemen wählen.
Einstufige Extruder
Ein einstufiger Extruder verwendet einen langen Zylinder und eine Schnecke. Typische Industriedesigns verfügen über ein Länge-zu-Durchmesser-Verhältnis von 30:1 bis 36:1, um eine geeignete Vakuumzone zu ermöglichen. Die Verweilzeit – die genaue Zeit, die der Kunststoff dem Vakuum ausgesetzt bleibt – wird durch die physikalische Länge dieser einzelnen Schraube begrenzt. Diese Systeme sind hocheffizient und kostengünstig. Sie sind jedoch am besten für leicht bedruckte postindustrielle Abfälle reserviert, bei denen nur eine mäßige Entgasung erforderlich ist.
Zweistufige Extruder
Für stark verunreinigte, stark bedruckte oder außergewöhnlich feuchte Materialien bleibt die zweistufige Konfiguration der Branchenstandard. Bei diesem Aufbau schmilzt, mischt und filtert der Primärextruder den Rohkunststoff. Die Schmelze wird dann durch einen primären Siebwechsler gedrückt und fällt in einen sekundären Extruder.
Dieser physische Übergangspunkt ist entscheidend. Während der geschmolzene Kunststoff von der ersten Stufe in die zweite fällt, erfährt er eine massive Oberflächenvergrößerung. Diese Belichtung führt in Kombination mit einem speziellen Vakuumsystem am kurzen Sekundärextruder zu einer beispiellosen Entgasungseffizienz. Durch den Einsatz eines zweistufigen Pelletiersystems für starren Kunststoff wird sichergestellt, dass selbst die hartnäckigsten flüchtigen Bestandteile vor der Pelletierung vollständig entfernt werden.
Für technische Einkäufer und Beschaffungsmanager geht die Bewertung der Entgasungsfähigkeiten weit über das Ankreuzen eines Kästchens auf einem Spezifikationsblatt hinaus. Um kostspielige Ausfallzeiten zu vermeiden, ist eine sorgfältige Bewertung der zugrunde liegenden Technik erforderlich.
Pumpenqualität und -kapazität: Achten Sie speziell auf robuste Flüssigkeitsring-Vakuumpumpen (oft Wasserring-Vakuumpumpen). Diese Pumpen nutzen zirkulierendes Wasser als Dichtungsmittel. Durch diese Konstruktion sind sie äußerst tolerant gegenüber leicht korrosiven Gasen und Feuchtigkeit, die aus geschmolzenem Kunststoff gewonnen werden. Stellen Sie sicher, dass die Pumpe den industriellen Vakuumdruck konstant aufrechterhalten kann, der auf dem Manometer typischerweise zwischen -0,06 und -0,09 MPa liegt.
Schneckendesign und Dekompression: Die innere Schneckengeometrie ist der kritischste Faktor. Die Schnecke muss über eine präzise konstruierte Dekompressionszone unterhalb der Entlüftung verfügen. Wenn die Kanaltiefe in dieser Zone falsch berechnet wird, wird der geschmolzene Kunststoff nicht dekomprimiert. Stattdessen schießt es aus dem Vakuumanschluss. Hierbei handelt es sich um einen schwerwiegenden Betriebsfehler, der als Entlüftungsströmung bezeichnet wird.
Filtrationsintegration: Die Platzierung des Schmelzefilters hat erheblichen Einfluss auf die Entgasungsleistung. Bei optimalen Designs wird vor der Vakuumzone ein robuster Siebwechsler eingesetzt. Das Herausfiltern fester Verunreinigungen verhindert zunächst, dass nicht geschmolzene Rückstände die Entlüftungsöffnung verstopfen oder in die Vakuumpumpe gesaugt werden.
Die Investition in eine Maschine, die mit einem aktiven Vakuumsystem ausgestattet ist, erfordert unbestreitbar höhere Anfangsinvestitionen. Eine umfassende Kostenanalyse muss auch den etwas höheren Energieverbrauch für den Betrieb der kontinuierlichen Pumpe, den Wasserbedarf für die Flüssigkeitsringdichtung und die routinemäßige Wartung berücksichtigen.
Darüber hinaus spricht die Gewinnanalyse stark für die Investition. Ein belüftetes System ermöglicht es einer Recyclinganlage, billigere, minderwertigere, feuchtere und stärker bedruckte Abfallmaterialien zu kaufen. Ohne Vakuum würde dieser billige Schrott zu unbrauchbarem, porösem Müll führen. Mit einem Hochleistungs-Vakuumsystem wird dieser kostengünstige Input in dichte, recycelte Pellets der Güteklasse A umgewandelt.
Letztendlich führt die Möglichkeit, kostengünstigere Rohstoffe zu verarbeiten und gleichzeitig die Produktion zu erstklassigen Marktpreisen zu verkaufen, zu einer massiven Margensteigerung. Eine Premium-Extrusionslinie amortisiert die Aufrüstung ihres Vakuumsystems in der Regel innerhalb weniger Monate durch höhere Produktionsausbeuten, geringere Ausfallzeiten des Bedieners und höhere Endproduktpreise.
Obwohl eine Nachrüstung in einigen seltenen Fällen technisch möglich ist, ist sie äußerst schwierig und wird grundsätzlich davon abgeraten. Das gesamte Schneckenprofil muss speziell mit einer präzisen Dekompressionszone zur Aufnahme einer Entlüftung konstruiert werden. Das Schneiden eines Lochs in einen Standardzylinder ohne Änderung der Schneckengeometrie führt einfach dazu, dass geschmolzener Kunststoff aus der Öffnung strömt. Es ist fast immer kostengünstiger, eine speziell angefertigte Maschine mit werkseitig integrierter Entlüftung zu kaufen.
Der erforderliche Vakuumdruck hängt vollständig vom Feuchtigkeitsgehalt und der Menge der im Rohmaterial vorhandenen flüchtigen Gase ab. Für standardmäßige industrielle Recyclinganwendungen sollte eine gesunde Flüssigkeitsring-Vakuumpumpe konstant einen Unterdruckbereich zwischen -0,06 MPa und -0,09 MPa aufrechterhalten. Ein plötzlicher Druckabfall weist normalerweise auf eine verstopfte Entlüftungsöffnung oder einen mangelnden Wasserfluss zur Pumpendichtung hin.
Nein, die aktive Entlüftung stabilisiert tatsächlich die effektive Produktionsrate und erhöht sie häufig. Ohne Vakuumsystem müssen Bediener häufig die Maschinendrehzahl verlangsamen, um starke Blasenbildung und Druckspitzen an der Düsenfläche zu verhindern. Ein geeignetes Vakuumsystem beseitigt diese Verarbeitungsengpässe. Dadurch kann die Linie kontinuierlich mit der maximal ausgelegten Kapazität betrieben werden, ohne dass die Pelletdichte beeinträchtigt wird.
Dieses häufige Problem bei der Fehlerbehebung wird in der Branche als Entlüftungsströmung bezeichnet. Dies ist typischerweise auf stromabwärts gelegene Verstopfungen zurückzuführen, wie z. B. stark verstopfte Filtersiebe, die den Druck der Schmelze in die Dekompressionszone stauen. Es kann auch durch falsche Temperatureinstellungen verursacht werden, die den Kunststoff zu flüssig machen, oder durch eine grundsätzlich schlechte Schneckengeometrie, die die Schmelze nicht richtig dekomprimieren kann, wenn sie unter der offenen Öffnung hindurchläuft.
Um Verstopfungen vorzubeugen, ist eine Kombination aus geeigneter Filterung und Temperaturkontrolle erforderlich. Stellen Sie immer sicher, dass Ihr Schmelzefilter vor der Entgasungszone positioniert ist, um nicht geschmolzene Feststoffe aufzufangen. Darüber hinaus sollten Bediener den Abluftkamin regelmäßig überprüfen und alle kondensierten Monomeransammlungen entfernen, bevor diese aushärten und den Luftstrom behindern.
Die routinemäßige Wartung ist relativ einfach, aber von entscheidender Bedeutung. Die wichtigste Aufgabe besteht darin, eine saubere und kontinuierliche Versorgung mit Sperrwasser sicherzustellen. Hartes Wasser kann zu Kalkablagerungen im Pumpengehäuse führen. Daher wird empfohlen, das System regelmäßig mit einem Entkalkungsmittel zu spülen. Ingenieure sollten außerdem regelmäßig das Laufrad auf Verschleiß prüfen und sicherstellen, dass das Vakuummessgerät richtig kalibriert ist.
Die Verbesserung Ihrer Extrusionsfähigkeiten ist ein entscheidender Schritt auf dem Weg zur Vorherrschaft auf dem modernen Recyclingmarkt. Wenn Sie mit porösen Pellets oder Oberflächenfehlern zu kämpfen haben oder stark belasteten Siedlungsabfall verarbeiten, ist es an der Zeit, Ihre Ausrüstung zu bewerten. Die Wahl der richtigen Maschinen stellt sicher, dass Sie preiswerten Schrott in ertragsstarke Premium-Pellets umwandeln. Entdecken Sie fortschrittliche, branchenerprobte Lösungen, die auf Ihre spezifischen Materialanforderungen zugeschnitten sind, damit Ihre Produktionslinie einwandfrei läuft.


