
- Alles
- Produktname
- Schlüsselwörter
- Produktmodell
- Produktübersicht
- Produktbeschreibung
- Volltextsuche
 Deutsch


Anzahl Durchsuchen:0 Autor:Site Editor veröffentlichen Zeit: 2026-08-01 Herkunft:Powered


Die weltweite Nachfrage nach Polypropylen-Recycling steigt stark an. Strenge Nachhaltigkeitsauflagen und die schiere Menge dieses Polymers in Verpackungen und Automobilteilen treiben diesen Aufwärtstrend voran. Doch die Verarbeitung dieses zähen, vielseitigen Schrotts ist für viele Werksleiter ein täglicher Albtraum. Standardmäßige Reduktionsgeräte versagen in der Fabrikhalle einfach. Die einzigartigen thermischen Eigenschaften von Polypropylen führen zu geschmolzenem Kunststoff, blockierten Motoren und frustrierten Bedienern.
Kann ein spezialisierter Hersteller diese betrieblichen Engpässe beheben? Absolut. Schauen wir uns die technische Realität der Polypropylen-Granulierung an, welche technischen Merkmale tatsächlich wichtig sind und wie Sie die richtige Maschine für Ihren spezifischen Abfallstrom auswählen.
Polypropylen ist eines der weltweit am häufigsten verwendeten thermoplastischen Polymere. Sie finden es in allem, von spritzgegossenen Armaturenbrettern für Autos bis hin zu extrudierten Platten und gewebten Agrartaschen. Da es überall vorhanden ist, fragen mich Recyclinganlagenmanager häufig, ob Standardzerkleinerungsgeräte dieses Polymer ohne häufige Ausfälle verarbeiten können.
Die objektive Antwort lautet: Ja. Jeder namhafte Maschinenhersteller betrachtet diesen Schrott als primäres Zielmaterial. Der entscheidende Unterschied liegt jedoch im technischen Ansatz. Polypropylen ist unglaublich vielseitig. Seine Schrottform variiert erheblich in Dicke, Dichte und Flexibilität. Branchenführende Hersteller bieten daher keine einzige Universalmaschine an. Stattdessen bauen sie ein vielfältiges Portfolio an Zerkleinerungssystemen auf, die genau auf den physikalischen Zustand des Materials zugeschnitten sind.
Fragen Sie bei der Bewertung von Geräten nicht nur, ob ein Lieferant das Material unterstützt. Fragen Sie, wie ihre spezifischen technischen Designs die inhärenten Herausforderungen Ihrer genauen Abfallart mildern. Investitionen in generische Maschinen führen zu schnellem Messerverschleiß, Siebverstopfungen und einer stark beeinträchtigten Qualität des Mahlguts. Die Zusammenarbeit mit einem Ingenieurteam, das sich mit der Polymerwissenschaft auskennt, ist der einzige Weg, um eine langfristige betriebliche Effizienz zu erreichen.
Die Verarbeitung dieses Materials erfordert eine komplexe mechanische und thermische Dynamik. Im Gegensatz zu spröden Kunststoffen wie Polystyrol, die beim Aufprall zerbrechen, verfügt Polypropylen über physikalische Eigenschaften, die eine hochspezialisierte Technologie erfordern.
Polypropylen ist ein teilkristallines Polymer. Sein Schmelzpunkt liegt typischerweise zwischen 130 und 171 Grad Celsius. Durch die starke mechanische Scherung beim Granulieren entsteht enorme Reibungswärme. Wenn eine generische Maschine ohne Wärmemanagement mit hohen Geschwindigkeiten arbeitet, übersteigt die Innentemperatur der Schneidkammer schnell den Erweichungspunkt des Polymers.
Wenn Sie diese thermische Schwelle überschreiten, stoppt die Produktion. Der Schrott beginnt zu schmelzen und zu verschmieren, anstatt ihn sauber zu schneiden. Es umschlingt den Rotor und verstopft aggressiv die Sieblöcher. Wir nennen dies Bildschirmblendung. Die Bediener sind dann zu arbeitsintensiven Wartungsarbeiten gezwungen, um gehärteten Kunststoff aus der Schneidkammer zu meißeln. Spezialgeräte vermeiden dies vollständig durch kontrollierte Rotorgeschwindigkeiten und fortschrittliche Wasserkühlungsmechanismen.
Dieses Polymer ist für seine außergewöhnliche Zähigkeit bekannt. Das ist großartig für die Verbraucher, aber brutal für die Größenreduzierung. Stellen Sie sich einen Bediener vor, der versucht, einen massiven, dichten Spritzguss-Spülblock in einen Standardtrichter zu füllen. Ohne die richtige Rotorträgheit wird das deutliche Ächzen eines abwürgenden Motors durch die Anlage hallen. Die Folge ist in der Regel ein ausgelöster Leistungsschalter oder eine katastrophal abgescherte Welle.
Um dies effizient zu verarbeiten, sind für die Maschinen robuste Rotoren aus massivem Stahl erforderlich. Dieser Rotationsimpuls ermöglicht es den Klingen, das zähe Polymer gleichmäßig zu durchschneiden. Es verhindert eine übermäßige Belastung des Antriebsmotors und sorgt für eine stabile Durchsatzleistung.
Die physikalische Form des Abfalls bestimmt die Schneidmechanik. Die folgende Tabelle zeigt, wie unterschiedliche Formulare unterschiedliche Verarbeitungsansätze erfordern.
| Schrottform | Gemeinsame Quellen | Verarbeitungsherausforderung | Erforderliche Maschinenanpassung |
|---|---|---|---|
| Starre Klumpen | Spritzgussteile, dicke Blöcke | Eine hohe Dichte führt zum Abwürgen des Motors und zum Abplatzen der Klinge. | Solide, hochbelastbare Rotoren; Antriebssysteme mit hohem Drehmoment; versetzte Klingenanordnungen. |
| Dünne Bleche/Folien | Tiefziehabfälle, Verpackungsfolien | Material neigt dazu, zu schwimmen oder sich um den Rotor zu wickeln. | Scherenschnitt-Klingengeometrie; Traktionsvorschubsysteme, um Material nach innen zu ziehen. |
| Gewebte Taschen/Bast | Schüttgutsäcke oder FIBCs, landwirtschaftliche Säcke | Hohe Zugfestigkeit führt zu Verwicklungen und extremer Reibung. | V-förmiges Rotordesign; spezielle Siebe, um zu verhindern, dass lange Stränge austreten. |
Wenn Sie Angebote eines Maschinenlieferanten bewerten, prüfen Sie die technischen Spezifikationen genau. Die folgenden Merkmale sind für eine effiziente Abwicklung nicht verhandelbar und müssen bei der Beschaffung priorisiert werden.
Die Gestaltung und Anordnung der Schneidmesser bestimmen die Effizienz der Zerkleinerung. Eine stumpfe Krafteinwirkung ist hier völlig wirkungslos. Das Gerät erfordert einen sauberen Schneidvorgang. Hersteller erreichen dies durch V-förmige Chevron- oder versetzte Klingengeometrien.
Insbesondere erzeugen diese Konfigurationen eine scherenartige Schneidwirkung, die das zähe Material effektiv schneidet. Dieser Ansatz erfordert deutlich weniger elektrische Energie. Darüber hinaus wird die Entstehung von Feinstaub, der die Qualität des Endmahlguts beeinträchtigt, drastisch reduziert. Auch die Verwendung von hochlegiertem Werkzeugstahl wie D2 oder SKD11 ist entscheidend, um der abrasiven Natur bestimmter Verbundwerkstoffe standzuhalten.
Das Wärmemanagement ist von größter Bedeutung. Hochleistungsbetriebe erfordern aktive Kühlsysteme, die direkt in die Maschinenarchitektur integriert sind.
Ein ausgereifter Granulator verfügt über wassergekühlte Schneidkammern. Wassermäntel, die den Schleifbereich umgeben, leiten kontinuierlich Wärme aus der Reibungszone ab. Dadurch bleibt die Innentemperatur deutlich unter dem Schmelzpunkt. Darüber hinaus verhindern wassergekühlte Lagergehäuse eine thermische Ausdehnung der Rotorwelle. Dadurch wird sichergestellt, dass der präzise Abstand zwischen den rotierenden und stationären Messern auch bei längeren 24-Stunden-Schichten konstant bleibt.
Das unter dem Rotor positionierte Sieb bestimmt die endgültige Partikelgröße des Mahlguts. Unterschiedliche Endanwendungen erfordern unterschiedliche Flockengrößen. Daher ist die Fähigkeit, Bildschirme schnell zu wechseln, eine entscheidende betriebliche Kennzahl.
Moderne Geräte nutzen hydraulische Systeme, um die Schneidkammer zu öffnen und den Siebträger sicher abzusenken. Dies reduziert die Ausfallzeiten, die für routinemäßige Wartung, Messerschärfen und Siebwechsel erforderlich sind, drastisch. Darüber hinaus muss das Sieblochdesign so optimiert werden, dass das Material die Kammer sofort verlassen kann, sobald es die Zielgröße erreicht hat, und so ein Übermahlen verhindert wird.
Da der Abfall alles andere als einheitlich ist, stellt ein kompetenter Hersteller einen segmentierten Maschinenkatalog zur Verfügung. Die Auswahl der richtigen Geräteklassifizierung ist der grundlegende Schritt beim Aufbau einer zuverlässigen Recyclinglinie.
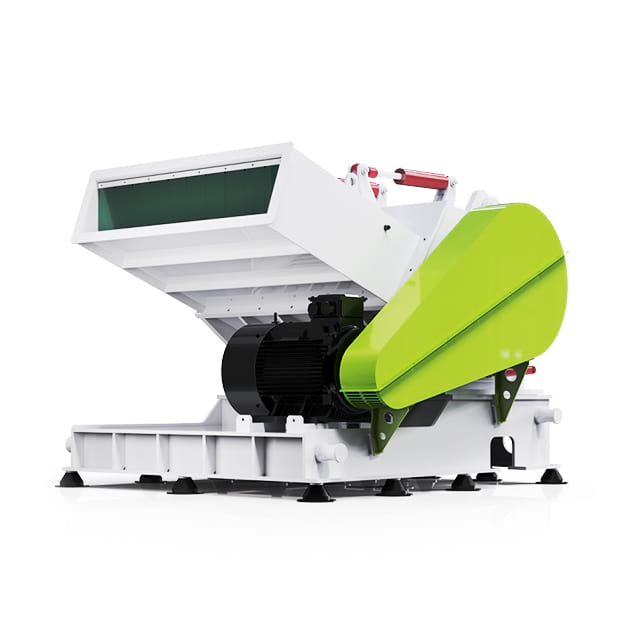
Für allgemeine starre Abfälle wie defekte Autoteile, dickwandige Behälter, Kisten und Extrusionsrohre ist eine Standard-Hochleistungs- Kunststoffzerkleinerungsmaschine die beste Wahl.
Diese Einheiten sind mit tiefen Schneidkammern und robusten Trichtern ausgestattet, die für die Aufnahme sperriger Gegenstände ausgelegt sind. Die Rotoren sind typischerweise offen oder halbgeschlossen. Sie sorgen für den nötigen Biss, um große, starre Gegenstände zu greifen und in die Schneidzone zu ziehen. Bei richtiger Spezifikation liefern diese Maschinen ein äußerst gleichmäßiges Mahlgut, das sofort wieder in den Herstellungsprozess eingesetzt werden kann.
Bei Thermoformvorgängen entsteht eine enorme Menge an Skelettabfällen und nicht spezifikationsgerechten Blechen. Der Versuch, Endlosrollen flexibler Folie einem Standardtrichter zuzuführen, ist aus physikalischen Gründen unpraktisch. Es ist außerdem äußerst gefährlich für die Bediener.
Um dieses spezielle Szenario zu bewältigen, entwickeln Hersteller den Kunststoffplattenbrecher . Diese Spezialausrüstung verfügt über einen integrierten Zugmechanismus, typischerweise einen Satz synchronisierter Andruckrollen. Diese Rollen greifen aktiv die Endlosfolie und führen sie mit kontrollierter Geschwindigkeit direkt in die Schneidkammer. Diese Synchronisierung zwischen Vorschub und Rotordrehzahl verhindert eine Überlastung der Maschine.
In der Verpackungsindustrie wird Material häufig in breite, flache Formen wie Lebensmittelschalen, Teller und flache Behälter geformt. Wenn diese flachen Gegenstände in einen standardmäßigen V-förmigen Trichter gekippt werden, neigen sie dazu, sich zu stapeln und die Öffnung zu überbrücken. Das Material erreicht nie den Spinnrotor.
Spezielle Tray-Plate -Spezialbrechersysteme lösen dieses strukturelle Problem durch eine modifizierte Trichtergeometrie. Der Zufuhreinlass ist typischerweise breiter und flacher. Sie nutzen horizontale Zuführmechanismen oder spezielle Deflektoren, die den flachen Abfall direkt in den Weg der Schneidmesser drücken. Dadurch werden Materialbrücken vermieden und eine konstante Durchsatzrate gewährleistet.
Betrachtet man den breiteren Markt, erlebt die Recyclingindustrie einen massiven Wandel. Der regulatorische Druck und die Nachhaltigkeitsverpflichtungen der Unternehmen erfordern einen höheren Anteil an recyceltem Post-Consumer-Harz in Verpackungsmaterialien. Während chemische Recyclingtechnologien häufig Schlagzeilen machen, bleibt das mechanische Recycling die kostengünstigste und am weitesten verbreitete Grundlage der Kreislaufwirtschaft.
Darüber hinaus verzeichnet der Markt einen Aufschwung bei komplexen, mehrschichtigen Folien und hochentwickelten Verbundwerkstoffen, die im Automobilsektor eingesetzt werden. Die Verarbeitung dieser fortschrittlichen Materialien erfordert Granulatoren mit äußerster Präzision. Wenn der anfängliche Zerkleinerungsschritt zu viel Staub erzeugt oder das Polymer thermisch zersetzt, können nachgeschaltete Sortier- und Waschlinien den Materialwert nicht retten. Folglich geht der Branchentrend stark zu Gunsten von Herstellern, die intelligente, mit Sensoren ausgestattete Granulatoren anbieten. Diese Systeme überwachen die Motorlast und die Rotortemperaturen in Echtzeit und stellen so eine optimale Mahlgutqualität für hochwertige Anwendungen sicher.
Die Investition in genau spezifizierte Maschinen führt zu messbaren Verbesserungen der Anlageneffizienz. Es verwandelt die Abfallwirtschaft von einem versunkenen Kostenfaktor in einen Umsatzbringer.
Der Durchsatz ist die entscheidende Messgröße für die Rentabilität des Recyclings. Wenn eine Maschine nicht an den Schrott angepasst ist, muss der Bediener die Vorschubgeschwindigkeit manuell drosseln, um ein Abwürgen zu verhindern. Durch die Anpassung des Motordrehmoments, der Rotormasse und der Rotorblattgeometrie an die spezifische Materialdichte können Anlagen die Anlagen mit maximaler Dauerleistung betreiben.
Das ultimative Ziel besteht darin, ein Mahlgut herzustellen, das den Neuharzpellets sehr nahe kommt. Eine gut gefertigte Maschine produziert gleichmäßige, sauber geschnittene Granulatkörner mit minimaler Staubentwicklung. Hochwertiges Mahlgut fließt reibungslos durch die Trichter von Spritzgießmaschinen, ohne Brückenbildung zu verursachen. Durch die interne Produktion von hochwertigem Mahlgut reduzieren Hersteller ihre Abhängigkeit von teuren Rohstoffmärkten drastisch.
Die Auswahl eines Anbieters ist eine strategische Entscheidung, die weit über die anfänglichen Investitionsausgaben hinausgeht. Werksleiter müssen Hersteller anhand ihrer technischen Fähigkeiten und empirischen Testprozesse bewerten.
Standardlösungen liefern selten optimale Ergebnisse für komplexe Recyclingströme. Als Engineering-Partner fungiert ein erstklassiger Hersteller. Sie sind bereit, Standarddesigns basierend auf Ihren spezifischen Betriebsdaten zu ändern. Dazu gehört die Änderung der Trichterabmessungen, um sie an bestehende Förderbänder anzupassen, die Aufrüstung der Motorgrößen für Materialien mit höherer Dichte und die Auswahl spezifischer Klingenlegierungen basierend auf der Abrasivität.
Eine objektive Entscheidungsfindung erfordert empirische Belege. Vertrauenswürdige Hersteller betreiben spezielle Testeinrichtungen. Kaufinteressenten können Proben ihres tatsächlichen Abfalls einsenden. Der Hersteller lässt das Material durch seine Maschinen laufen. Dies ermöglicht es dem Käufer, die Durchsatzrate zu überprüfen, den Schallpegel zu beurteilen und die endgültige Qualität des Mahlguts physisch zu prüfen, bevor er einen Kaufauftrag unterzeichnet.
Selbst sehr langlebige Systeme erfordern ein strenges Wartungsprotokoll. Durch die kontinuierliche Scherwirkung kommt es naturgemäß zu einem Verschleiß der Schneidkomponenten. Proaktive Wartung verhindert unerwartete Ausfallzeiten.
Die kritischste Wartungsaufgabe ist die Kontrolle der Klingenschärfe und des Abstands zwischen den beweglichen und stationären Messern. Stumpfe Klingen zerkleinern und zerreißen das Material, anstatt es sauber zu schneiden. Dadurch entsteht übermäßige Hitze, die dazu führt, dass geschmolzener Kunststoff in der Schneidkammer verschmiert.
Facility Manager müssen einen strengen Schärfungsplan aufstellen. Darüber hinaus muss nach dem Schärfen der Messerspalt sorgfältig neu kalibriert werden. Ein optimaler Klingenspalt liegt typischerweise zwischen 0,2 mm und 0,5 mm. Ist der Spalt zu groß, rutschen dünne Materialien ungeschnitten durch. Wenn es zu eng ist, steigt die Gefahr eines katastrophalen Metall-auf-Metall-Kontakts.
Der ständige Aufprall harter Klumpen kann zu einer Verformung der Sieblöcher führen. Ein vergrößertes Siebloch lässt übergroße Partikel durch, was stromabwärts zu schwerwiegenden Zufuhrproblemen führt. Regelmäßige wöchentliche Inspektionen sollten durchgeführt werden, um Siebverschleiß oder Verstopfungen festzustellen.
Der Kauf eines Granulators ist nur ein Teil der Gleichung. Die effektive Integration in eine bestehende Recyclinganlage bestimmt die Gesamtbetriebseffizienz.
Die Art der Schrottzuführung hat erhebliche Auswirkungen auf den Durchsatz. Für starre Klumpen werden Hochleistungsförderbänder mit Frequenzumrichtern dringend empfohlen. Dies ermöglicht es dem Bediener, die Vorschubgeschwindigkeit zu steuern und plötzliche Stöße von schwerem Material zu verhindern, die den Rotor blockieren könnten.
Schrott enthält oft versteckte Metallverunreinigungen wie Schrauben oder Klammern. Wenn ein Metallstück in die Schneidkammer gelangt, zersplittert es die Messer und beschädigt den Rotor schwer. Die Installation eines Magnetabscheiders oder eines elektronischen Metalldetektors am Zuführband ist eine nicht verhandelbare Voraussetzung.
Beim Granulieren wird zwangsläufig ein gewisser Anteil des Materials zu Feinstaub zerkleinert. Wenn dieser Staub im Mahlgut verbleibt, verbrennt er während des Extrusionsprozesses und verursacht schwarze Flecken. Effiziente Anlagen verfügen über pneumatische Evakuierungssysteme, die das geschnittene Mahlgut durch das Sieb ziehen und zu einem Zyklonabscheider transportieren. Der Zyklon entfernt die Staubfeinstoffe und lagert das saubere Mahlgut in einem Lagersilo ab.
Die Entscheidung, in Spezialausrüstung zu investieren, muss durch einen klaren Return on Investment gerechtfertigt sein. Während generische Brecher geringere Anschaffungskosten aufweisen, bieten spezialisierte Granulatoren langfristig eine überlegene finanzielle Leistung.
Spezialmaschinen mit optimierten V-Schnitt-Messergeometrien erzeugen gleichmäßige, sauber geschnittene Flocken. Dieses Mahlgut mit hoher Schüttdichte fließt reibungslos in die Trichter des Extruders und schmilzt gleichmäßig, was es äußerst wertvoll macht. Im Gegensatz dazu wird zersetztes, staubiges Mahlgut häufig mit einem hohen Preisnachlass verkauft.
Darüber hinaus verfügen Hochleistungsrotoren, die auf Schlagfestigkeit ausgelegt sind, über eine höhere Trägheit. Sobald der massive Rotor seine Betriebsgeschwindigkeit erreicht, erledigt sein Rotationsimpuls einen Großteil der Schneidarbeit. Dadurch wird der kontinuierliche Stromverbrauch des Motors drastisch reduziert, was sich direkt in niedrigeren monatlichen Stromrechnungen niederschlägt.
Die Verarbeitung gewebter Säcke ist für Standardgranulatoren bekanntermaßen schwierig. Flexible, hochfeste Materialien neigen dazu, sich um offene Standardrotoren zu wickeln, was zu einem Blockieren der Maschine führt. Um gewebte Säcke effektiv zu verarbeiten, benötigen Anlagen in der Regel eine Schredder-Granulator-Kombination oder einen Granulator, der mit einem speziellen geschlossenen Rotor und aggressiven Statormesserwinkeln ausgestattet ist, um flexible Fasern ohne Verheddern zu scheren.
Es gibt keine einheitliche Idealgeschwindigkeit, da diese stark vom Rotordurchmesser und der jeweiligen Materialqualität abhängt. Die standardmäßige starre Granulierung erfolgt jedoch im Allgemeinen bei mittleren Geschwindigkeiten, typischerweise zwischen 400 und 600 U/min. Bei zu hohen Geschwindigkeiten entsteht zu viel Reibungswärme. Für dicke, starre Klumpen werden häufig niedrigere, drehmomentintensive Drehzahlen bevorzugt, um einen sauberen Schnitt ohne thermische Verschlechterung zu gewährleisten.
Um das Schmelzen zu verhindern, ist ein dreigleisiger Ansatz erforderlich. Stellen Sie zunächst sicher, dass die Klingen messerscharf sind und der Klingenspalt genau kalibriert ist. Zweitens: Verwenden Sie eine Maschine mit einer aktiven wassergekühlten Schneidkammer und einer wassergekühlten Rotorwelle. Stellen Sie abschließend sicher, dass Ihr pneumatisches Evakuierungssystem leistungsstark genug ist, um das geschnittene Material sofort durch das Sieb zu ziehen und so zu verhindern, dass es rezirkuliert und zusätzliche Wärme erzeugt.
Häcksler arbeiten mit niedrigen Drehzahlen und hohem Drehmoment, um massive, dichte Schrotreste oder Ballen in faustgroße Stücke zu zerkleinern. Granulatoren laufen mit höheren Geschwindigkeiten, um diese Brocken in gleichmäßige Flocken zu zerkleinern, die für einen Extruder geeignet sind. Sie werden häufig gemeinsam in einer zweistufigen Recyclinglinie eingesetzt.
Die Investition variiert stark je nach Durchsatzkapazität und speziellen Funktionen wie Antriebsrollen oder Wasserkühlung. Anstatt sich ausschließlich auf die Vorabkosten zu konzentrieren, bewerten Sie die Kapitalrendite durch Energieeinsparungen, geringere Wartungsausfallzeiten und einen höheren Marktwert des Mahlguts.
Geben Sie sich nicht mit herkömmlichen Geräten zufrieden, die Ihren wertvollen Schrott zum Stillstand bringen und einschmelzen. Die Verarbeitung moderner Polymere erfordert Präzisionstechnik und robuste Konstruktion. Entdecken Sie das gesamte Spektrum an Speziallösungen bei Jwell Recycling. Ganz gleich, ob Sie einen Hochleistungs- Kunststoffbrecher für starre Klumpen oder ein Zugsystem zum Thermoformen von Blechen benötigen – die Zusammenarbeit mit Branchenexperten stellt sicher, dass Ihre Anlage mit höchster Effizienz läuft. Kontaktieren Sie noch heute das Engineering-Team, um einen Materialtest zu vereinbaren und die optimale Maschine für Ihren spezifischen Abfallstrom zu finden.


