
- Alles
- Produktname
- Schlüsselwörter
- Produktmodell
- Produktübersicht
- Produktbeschreibung
- Volltextsuche
 Deutsch


Anzahl Durchsuchen:0 Autor:Site Editor veröffentlichen Zeit: 2026-09-12 Herkunft:Powered


Die Recyclingbranche befindet sich in einem massiven Wandel. Aktuelle Marktdaten zeigen einen unaufhörlichen Anstieg der weltweiten Nachfrage nach recyceltem Polypropylen. Aufgrund strikter Vorgaben zur Kreislaufwirtschaft und ehrgeiziger Nachhaltigkeitsziele der Unternehmen fordern Verbrauchermarken heute einen Anteil von 20 bis 30 Prozent Post-Consumer-Harz in ihren Verpackungen. Folglich stehen Recyclinganlagen unter einem enormen Druck. Sie müssen ihre Verarbeitungskapazitäten sofort verbessern. Behelfsmäßige Aufbauten reichen nicht mehr aus. Anlagenbetreiber benötigen robuste Industrielösungen, um nahezu hochwertige Kunststoffpellets zu produzieren, die erstklassige Marktpreise erzielen.
Im Zuge dieser Verlagerung von Low-End-Downcycling hin zu qualitativ hochwertiger Materialrückgewinnung stellen Werksleiter häufig die Wahl ihrer Ausrüstung in Frage. Sie fragen sich, ob Standardmaschinen starren Schrott zuverlässig und ohne ständige Ausfälle verarbeiten können. Glücklicherweise bietet ein spezialisiertes Einschneckenextruderunternehmen genau die Technik an, die erforderlich ist, um diese strengen Marktanforderungen zu erfüllen. In diesem technischen Leitfaden erfahren Sie die optimalen Gerätekonfigurationen und Betriebsstrategien für ein hocheffizientes Polypropylen-Recycling.
Die kurze Antwort ist ein absolutes Ja. Polypropylen passt sich nahtlos der Einschneckenextrusionstechnologie an. Um zu verstehen, warum, müssen wir uns die Materialeigenschaften dieses weit verbreiteten Polymers genau ansehen.
Polypropylen besitzt einen ausgeprägten Schmelzindex und eine ausgezeichnete thermische Stabilität. Im Gegensatz zu hitzeempfindlichen Polymeren, die sich bei längerer thermischer Einwirkung schnell zersetzen, kann Polypropylen dem stetigen, auf Reibung basierenden Schmelzprozess eines einzelnen Schneckenzylinders standhalten. Es behält seine molekulare Integrität während des gesamten Extrusionszyklus bei. Diese Widerstandsfähigkeit macht es zu einem idealen Kandidaten für das standardmäßige mechanische Recycling. Die physikalische Form des Abfalls bestimmt jedoch genau, wie er in der Fabrikhalle gehandhabt werden muss, bevor er in den Extruder gelangt.
Zu den starren Abfällen zählen Gegenstände wie zerkleinerte Lagerbehälter, Hochleistungsrohre, spritzgegossene Autoteile und Abfallbehälter. Sobald diese sperrigen Materialien einen Hochleistungszerkleinerer durchlaufen, um eine gleichmäßige Flockengröße im Bereich von 10 mm bis 15 mm zu erreichen, werden sie für die direkte Zufuhr vorbereitet. In der Praxis ermöglicht die starre Beschaffenheit dieser Flocken einen reibungslosen Fluss durch Trichter und Einfüllöffnungen. Sie bilden keine Brücken, verstopfen nicht und erfordern keine Zwangsverdichtung.
Umgekehrt stellt flexibler Schrott eine besondere Herausforderung bei der Materialhandhabung dar. Zu dieser Kategorie gehören gewebte Schüttgutsäcke, Verpackungsfolien und Vliesstoffe. Die Polymerchemie selbst bleibt durch die Einschneckentechnologie perfekt unterstützt. Die extrem niedrige Schüttdichte flexibler Folien verhindert jedoch, dass sie gleichmäßig in einen standardmäßigen Schwerkrafttrichter gelangen. In diesen speziellen Szenarien müssen Betreiber einen Schneidverdichter integrieren oder ein Shredder-Extruder-Kombinationssystem verwenden. Dieser Vorkonditionierungsschritt verdichtet das flauschige Material. Es sorgt für einen gleichmäßigen, verstopfungsfreien Einzug in die Einzelschnecke.
Ein zuverlässiger Ausrüstungslieferant verkauft nicht einfach Maschinen von der Stange. Erfahrene Ingenieure passen die Kernkomponenten der Maschine perfekt an die thermischen und rheologischen Eigenschaften von Polypropylen an. Diese Anpassung konzentriert sich stark auf die Schneckengeometrie und das Zylinderdesign.
Eine der kritischsten Spezifikationen in der Extrusionstechnik ist das Verhältnis von Länge zu Durchmesser. Für die Verarbeitung von Polypropylenabfällen wählen Hersteller typischerweise ein Verhältnis zwischen 30:1 und 36:1. Ein verlängerter Zylinder sorgt für ausreichend Verweilzeit. Dadurch kann das Polymer durch mechanische Reibung und externe Heizbänder allmählich schmelzen. Die allmähliche Plastifizierung verhindert plötzliche Temperaturspitzen, die den Kunststoff zersetzen könnten. Darüber hinaus bietet ein längerer Zylinder den nötigen Raum für die Homogenisierung der Schmelze und stellt sicher, dass die endgültigen Pellets eine gleichmäßige Dichte und eine gleichmäßige Färbung aufweisen.
Post-Consumer- und Post-Industrial-Schrott kommt selten unversehrt an. Oftmals sind darin Restfeuchtigkeit, Oberflächentinte oder Reinigungsmittel von früheren Wäschereien enthalten. Wenn der Kunststoff im Zylinder schmilzt, verdampfen diese Verunreinigungen zu flüchtigen Gasen. Um dem entgegenzuwirken, wird ein spezialisierter Hersteller Fässer mit einfacher oder doppelter Vakuum-Entgasungszone entwickeln. Diese leistungsstarken Vakuumsysteme saugen aktiv eingeschlossene Gase und Dämpfe aus dem geschmolzenen Kunststoff ab. Ohne diesen entscheidenden Entgasungsschritt würden die fertigen Pellets innere Luftblasen aufweisen. Porosität verringert die mechanische Festigkeit und den Wiederverkaufswert des recycelten Materials erheblich.
Da Abfallmaterialien häufig Spuren von nicht geschmolzenen Partikeln, Papieretiketten oder feinem Schmutz enthalten, ist eine robuste Filterung unerlässlich. Gerätehersteller integrieren leistungsstarke hydraulische Siebwechsler in die Linie. Diese Systeme drücken den geschmolzenen Kunststoff durch feinmaschige Stahlsiebe, um Verunreinigungen aufzufangen. Fortschrittliche kontinuierliche Siebwechsler ermöglichen es Anlagenbetreibern, verschmutzte Siebpakete im Handumdrehen auszutauschen, ohne den Extruder anzuhalten. Dadurch werden eine hohe Anlagenverfügbarkeit und konstante Produktionsraten gewährleistet.
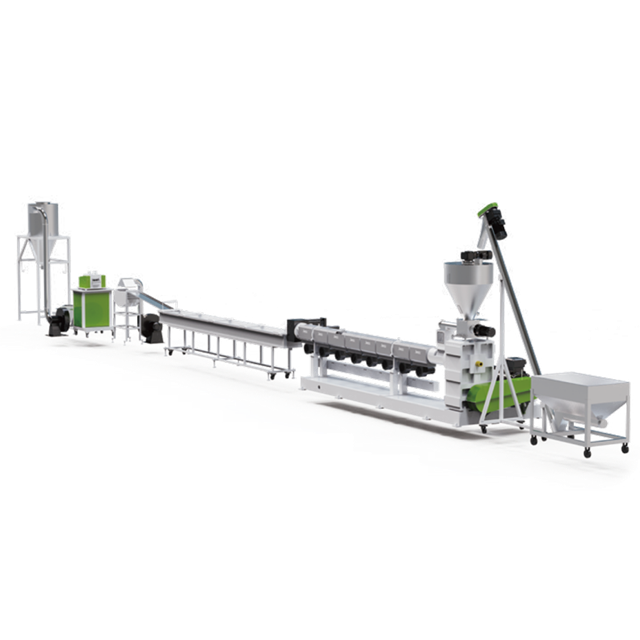
Die Umwandlung roher Kunststoffflocken in gleichmäßige, hochwertige Pellets erfordert ein synchronisiertes System. Eine gut konzipierte PP-PE-Pelletierlinie besteht aus mehreren kritischen Phasen. Jede Stufe trägt direkt zum Endertrag und zur Qualität des Produkts bei.
Eine konsistente Ausgabe beruht grundsätzlich auf einer konsistenten Eingabe. Wenn dem Extruder Material fehlt, sinkt die Produktion. Bei Überlastung besteht die Gefahr einer katastrophalen Überlastung des Motors. Abhängig von der Schüttdichte des Materials kommen bei den Zuführsystemen automatisierte Bandförderer oder volumetrische Schneckendosierer zum Einsatz. Bei starren Flocken reicht in der Regel ein Standard-Schneckenförderer aus, der mit einem Antrieb mit variabler Frequenz ausgestattet ist, um einen gleichmäßigen, dosierten Materialfluss in den Hals des Extruders aufrechtzuerhalten.
Sobald das Material in den beheizten Zylinder gelangt, übernimmt die einzelne Schnecke die volle Kontrolle. Die Schnecke selbst ist sorgfältig in drei verschiedene Bearbeitungszonen unterteilt. Zunächst transportiert die Einzugszone die festen Flocken nach vorne und leitet gleichzeitig die Vorheizphase ein. Als nächstes nimmt die Kanaltiefe der Kompressionszone ab. Dadurch wird der Kunststoff stark komprimiert, eingeschlossene Luft nach hinten ausgestoßen und das Material durch hohe Scherreibung geschmolzen. Abschließend homogenisiert die Dosierzone den geschmolzenen Kunststoff. Es pumpt die Schmelze mit einem konstanten, kontrollierten Druck durch das Filtersystem und in den Düsenkopf.
Bei Polypropylenmaterialien hat die Auswahl der richtigen Pelletierungsmethode drastische Auswirkungen auf die tägliche Betriebseffizienz. Die beiden vorherrschenden Verfahren sind die Wasserringgranulierung und die Stranggranulierung. Bei einem Wasserring-Aufbau schneiden rotierende Hochgeschwindigkeitsmesser die Schmelze direkt an der Düsenfläche. Die Pellets werden sofort in einen Kühlwasserring geschleudert. Diese Methode ist hochgradig automatisiert, kompakt und aufgrund der hervorragenden Schmelzfestigkeit sehr zu empfehlen. Im Gegensatz dazu werden beim Strangpelletisieren lange Kunststoffnudeln in ein langes Wasserbad extrudiert, bevor sie von einer Rotationsmaschine zerkleinert werden. Die Stranggranulierung ist zwar effektiv, verbraucht jedoch deutlich mehr Produktionsfläche und erfordert manuelles Eingreifen, wenn ein Strang bricht.
Nachdem die Pellets geschnitten und abgekühlt sind, gelangen sie über einen turbulenten Wasserstrom in einen Zentrifugaltrockner. Diese Maschine dreht sich mit hoher Geschwindigkeit, um die Feuchtigkeit mechanisch vom Kunststoff zu trennen. Schließlich prallen die trockenen Pellets über ein Vibrationssieb, um alle übergroßen Klumpen abzutrennen, bevor sie pneumatisch in ein großes Lagersilo geblasen werden.
Bei der Ausarbeitung von Investitionsplänen für eine neue Anlage diskutieren Entscheidungsträger häufig darüber, ob sie einen Einschnecken- oder einen Doppelschneckenextruder kaufen sollen. Beide Technologien nehmen in der Kunststoffindustrie einen wichtigen Platz ein. Ihre optimalen Anwendungsfälle unterscheiden sich jedoch erheblich.
Für das Standard-Kunststoffrecycling, bei dem das Hauptziel lediglich darin besteht, vorverarbeiteten Abfall zu schmelzen, zu filtern und zu pelletieren, ist eine Einschneckenmaschine die beste Lösung. Sie sind mechanisch einfacher. Dies bedeutet eine deutlich geringere Anfangsinvestition. Darüber hinaus verbrauchen sie weniger Strom pro Kilogramm Leistung und zeichnen sich durch einfachere Wartungsroutinen aus, da sie nur über eine rotierende Welle und ein unkompliziertes Getriebe verfügen.
| Funktion | Einschneckenextruder | Doppelschneckenextruder |
|---|---|---|
| Primäre Anwendung | Standardmäßiges Recycling, Schmelzen, Filtern | Hochwertige Compoundier- und Mischadditive |
| Erstinvestition | Äußerst kostengünstig | Deutlich höhere Kapitalkosten |
| Wartungskomplexität | Niedrig (Einzelwelle, einfaches Getriebe) | Hoch (ineinandergreifende Schrauben, komplexes Getriebe) |
| Erzeugung von Scherwärme | Mäßig, sicher für Standardpolymere | Intensiv, hervorragend für die Verteilung |
| Stromverbrauch | Weniger pro Kilogramm Leistung | Höhere Energieaufnahme |
Doppelschneckenextruder verfügen über zwei ineinandergreifende Schnecken. Sie erzeugen eine intensive Scherung und hervorragende Mischfähigkeiten. Sie werden nur dann notwendig, wenn der Prozess eine hochgradige Compoundierung erfordert. Wenn ein Hersteller beispielsweise schwere Füllstoffe wie Calciumcarbonat oder Glasfasern in die Polymermatrix einmischen möchte, ist ein Doppelschneckensystem zwingend erforderlich, um eine gleichmäßige Dispersion zu gewährleisten. Für die überwiegende Mehrheit des Post-Consumer-Recyclings bleibt jedoch die Partnerschaft mit einem einzigen Schraubenhersteller die praktischste und profitabelste Wahl.
Der Kauf hochwertiger Ausrüstung ist lediglich der grundlegende Schritt. Um den höchstmöglichen Ertrag zu erzielen und Ihre Kapitalrendite zu maximieren, ist die strikte Einhaltung betrieblicher Best Practices erforderlich. Eine sorgfältige und proaktive Wartung ist unerlässlich. Beispielsweise kann die Aufrüstung auf eine Hochleistungs- Kunststoffgranulierungslinie Ihren täglichen Durchsatz drastisch verbessern, sofern sie richtig bedient wird.
Eine einzelne Schnecke ist stark auf mechanische Reibung angewiesen, um den Kunststoff zu schmelzen. Während externe Heizbänder den Zylinder beim morgendlichen Anfahren auf Temperatur bringen, erzeugt die Rotationsscherung der Schnecke im Dauerbetrieb den größten Teil der Wärme. Bediener müssen die Temperaturkontrollzonen aufmerksam überwachen. Wenn die Schneckengeschwindigkeit zu hoch eingestellt wird, kann übermäßige Scherwärme das Material thermisch zersetzen. Dies führt zu unerwünschten Verfärbungen und einem starken Molekulargewichtsabfall. Durch den Einsatz automatisierter Zylinderkühlsysteme, wie z. B. industrieller Luftventilatoren oder Wassermäntel, wird sichergestellt, dass die Schmelzetemperatur genau innerhalb des optimalen Verarbeitungsfensters bleibt.
Darüber hinaus hängt eine konstante Leistung direkt mit der Maschinensauberkeit zusammen. Zur routinemäßigen Wartung muss regelmäßig die Schraube herausgezogen werden, um verkohlte Kunststoffablagerungen zu entfernen. Techniker müssen außerdem die Manometer der Schmelze genau überwachen. Die Durchführung von Siebwechseln, bevor der Gegendruck den Motor belastet, verhindert plötzliche Abschaltungen und verlängert die Lebensdauer des Getriebes.
Die Auswahl der geeigneten Ausrüstung für Ihre Recyclinganlage erfordert eine gründliche Analyse Ihrer Eingangsmaterialien und langfristigen Produktionsziele. Werksleiter müssen mehrere technische Parameter bewerten, um sicherzustellen, dass die gewählte Kunststoffgranuliermaschine perfekt zu den betrieblichen Anforderungen passt und Engpässe im Arbeitsablauf verhindert werden.
Die Kapazität Ihrer Ausrüstung muss direkt mit Ihrer Ausschusserzeugungsrate korrelieren. Der Maschinendurchsatz wird stark von der Schüttdichte des Inputmaterials beeinflusst. Gewerbliche Recycler im industriellen Maßstab benötigen oft enorme Kapazitäten. Ein robustes System mit einem Schneckendurchmesser von 160 mm kann Leistungen von über 1000 Kilogramm pro Stunde erreichen, unterstützt von leistungsstarken Antriebsmotoren mit 250 kW bis 315 kW. Umgekehrt benötigt ein kleinerer Eigenbetrieb möglicherweise nur ein 90-mm-Schraubsystem mit einer Leistung von 200 bis 300 Kilogramm pro Stunde. Eine Überdimensionierung der Maschine kann aufgrund der übermäßigen Verweilzeit im beheizten Zylinder zu einer Materialverschlechterung führen, während eine Unterdimensionierung Ihr Umsatzpotenzial erheblich einschränkt.
Über die Kapazität hinaus ist Vielseitigkeit ein enormer Vorteil. Ein ausgereiftes System bietet betriebliche Flexibilität. Obwohl sie in erster Linie für Polypropylen konzipiert ist, ermöglichen geringfügige Anpassungen des Trommeltemperaturprofils und der Siebmaschenweiten oft, dass genau dieselbe Maschine starren Abfall aus hochdichtem Polyethylen verarbeitet. Diese materialübergreifende Fähigkeit stellt sicher, dass sich Recyclinganlagen schnell an Marktschwankungen anpassen können, ohne in völlig separate Produktionslinien investieren zu müssen.
Die endgültige Beschaffungsentscheidung hängt von der Auswahl des richtigen Fertigungspartners ab. Eine kommerzielle Recyclinglinie ist eine schwere industrielle Investition. Der von Ihnen gewählte Lieferant wird Ihren betrieblichen Erfolg über Jahrzehnte hinweg bestimmen.
Kaufen Sie niemals Industrieausrüstung ausschließlich auf der Grundlage einer Hochglanzbroschüre. Ein seriöser Hersteller verfügt über eine nachgewiesene Erfolgsbilanz bei erfolgreichen weltweiten Installationen. Noch wichtiger ist, dass sie Werksabnahmetests anbieten sollten. Käufer sollten die Möglichkeit haben, eine Probe ihres spezifischen Schrotts an die Produktionsstätte des Herstellers zu schicken, um ihn einer Testmaschine zu unterziehen. Dieser praxisnahe Ansatz ermöglicht den empirischen Nachweis der Maschinenleistung und der Qualität der endgültigen Pellets, bevor Verträge unterzeichnet werden.
Im unerbittlichen Umfeld des Kunststoffrecyclings führen unerwartete Ausfallzeiten zu Umsatzverlusten. Bewerten Sie die After-Sales-Support-Infrastruktur gründlich. Entsenden sie Techniker für die Installation vor Ort und eine umfassende Bedienerschulung? Wie schnell können sie wichtige Ersatzteile wie Ersatzschrauben, Zylinder und Heizbänder versenden? Ein zuverlässiger Lieferant unterhält einen robusten Bestand an Verschleißteilen und bietet über moderne speicherprogrammierbare Steuerungssysteme Möglichkeiten zur Fehlerbehebung aus der Ferne.
Untersuchen Sie außerdem die Metallurgie der Kernkomponenten. Da starrer Schrott häufig Spuren von Schleifmitteln wie Schmutz oder Sand enthält, sollte der Hersteller für Schnecke und Zylinder hochwertige Bimetalllegierungen oder tief nitrierten Stahl verwenden. Diese speziellen Behandlungen erhöhen die Verschleißfestigkeit erheblich und verlängern die Lebensdauer Ihrer Investition.
Die Feuchtigkeitsentfernung beginnt lange bevor der Kunststoff in den Extruder gelangt. Nach der Waschphase durchläuft der Schrott typischerweise einen Hochgeschwindigkeits-Zentrifugaltrockner oder ein thermisches Rohrleitungstrocknungssystem, um die Oberflächenfeuchtigkeit auf unter 2 Prozent zu reduzieren. Jegliche Restfeuchtigkeit, die in den Extruder gelangt, wird dann aktiv durch die Vakuum-Entgasungszonen entlang des Extruderzylinders abgesaugt, wodurch sichergestellt wird, dass die endgültigen Pellets vollständig trocken und frei von inneren Hohlräumen sind.
Die optimale Schmelztemperatur für Polypropylen liegt typischerweise zwischen 200 und 240 Grad Celsius, abhängig vom spezifischen Schmelzindex des Schrotts. Bediener müssen das Temperaturprofil im gesamten Extruderzylinder sorgfältig einstellen und dabei die Wärme vom Einfüllstutzen bis zum Düsenkopf schrittweise erhöhen. Eine präzise Temperaturkontrolle verhindert thermischen Abbau und stellt gleichzeitig sicher, dass das Polymer die richtige Viskosität für die Feinfiltration erreicht.
Ja. Ein renommiertes Ingenieurteam wird das System speziell für die Bewältigung hoher Verschmutzungsgrade entwickeln. Für schmutzigen Schrott werden sie eine mehrstufige Filterung integrieren, beispielsweise kontinuierliche hydraulische Doppelkolben-Siebwechsler. Diese entfernen feste Verunreinigungen wie Papier, Holz oder nicht geschmolzene Partikel, ohne die Produktion zu unterbrechen. Außerdem sind aggressive Doppelvakuum-Entgasungssysteme installiert, um flüchtige Gase und Tintenreste effektiv abzusaugen.
Die Lebensdauer einer Extruderschnecke hängt weitgehend von der Abrasivität Ihres Eingangsmaterials und der spezifischen Metallurgie des Bauteils ab. Wenn der Schrott stark abrasive Verunreinigungen wie Restschmutz oder Glasfasern enthält, verschleißen Standardschrauben schnell. Allerdings hält eine Premium-Schraube, die mit einer Bimetallbeschichtung oder Tiefennitrierung behandelt wurde, im Dauerbetrieb typischerweise ein bis drei Jahre, bevor eine professionelle Überholung oder ein Austausch erforderlich ist.
Ja, die internen technischen Anforderungen unterscheiden sich erheblich. Während beide Polymere mithilfe der Einschneckentechnologie verarbeitet werden können, ist PET bekanntermaßen feuchtigkeitsempfindlich und erfordert eine umfassende Vorkristallisation, gründliche Trocknung und hochspezialisierte Schneckenkonstruktionen, um eine Verschlechterung der Eigenviskosität zu verhindern. Im Gegensatz dazu ist Polypropylen thermisch stabil und viel einfacher zu verarbeiten, wobei vor allem Standard-Vakuum-Entlüftungstechniken und platzsparende Wasserring-Granuliersysteme zum Einsatz kommen.
Die Kapitalinvestitionen für ein kommerzielles Recyclingsystem variieren stark und hängen von mehreren technischen Faktoren ab. Die Gesamtkosten werden durch die angestrebte Durchsatzkapazität, den Grad der erforderlichen Automatisierung und die Integration fortschrittlicher Komponenten wie intelligente Steuerungssysteme oder kontinuierliche Schmelzefilter bestimmt. Da die Anforderungen je nach Anlagenlayout und Materialzustand sehr spezifisch sind, wird immer empfohlen, sich direkt an einen spezialisierten Hersteller zu wenden, um ein individuelles Angebot anzufordern.
Die Einschnecken-Extrusionstechnologie ist eine hocheffiziente und bewährte Methode zur Umwandlung von Hartschrott in profitable, hochwertige Pellets. Der Erfolg hängt in hohem Maße von der Partnerschaft mit dem richtigen Hersteller ab, der die differenzierte thermische Dynamik des Kunststoffrecyclings genau versteht. Durch sorgfältige Bewertung Ihres Materialvolumens, Priorisierung einer robusten Filterung und Beharren auf empirischen Materialtests kann Ihre Einrichtung ein System sicherstellen, das einen zuverlässigen Durchsatz liefert. Besuchen Sie Jwell Recycling, um Gerätekonfigurationen zu erkunden, die auf Ihre spezifischen Verarbeitungsanforderungen zugeschnitten sind. Dort finden Sie genau die Industrielösungen, die Ihre Produktionskapazitäten steigern.


