
- Alles
- Produktname
- Schlüsselwörter
- Produktmodell
- Produktübersicht
- Produktbeschreibung
- Volltextsuche
 Deutsch


Anzahl Durchsuchen:0 Autor:Site Editor veröffentlichen Zeit: 2026-09-15 Herkunft:Powered


Farbwechsel schmälern die Gewinnspanne. Stellen Sie sich die Werkstatt in einer Spätschicht am Freitag vor. Der Crew fällt der Übergang von einem tiefschwarzen ABS zu einem durchsichtigen Polycarbonat schwer. Die Maschine steht still. Es spuckt zersetztes Material aus, während sich versteckte Ausfallkosten häufen. Die meisten Werksleiter betrachten auf Einkaufsrechnungen nur die zusammengesetzten Preise. Sie ignorieren völlig die verschwendete Arbeit, Energie und verlorene Produktionszeit. Diese versteckten Faktoren belasten Ihr Geschäftsergebnis erheblich.
Ein optimiertes Protokoll spart erheblich Geld. Wir werden die Mechanismen der Budgetierung für diese materiellen Übergänge aufschlüsseln. Sie erfahren, wie Sie die tatsächlichen Kosten berechnen und Wartungsprobleme in einen Wettbewerbsvorteil verwandeln.
Aktuelle Marktdaten zeigen einen massiven Wandel in der Kunststoffverarbeitung. Einrichtungen verzichten auf reaktive Wartung. Stattdessen setzen sie auf eine vorausschauende, datengesteuerte Budgetierung. Die globalen Harzpreise bleiben volatil. Aus diesem Grund ist eine Verschärfung der operativen Margen keine Option mehr. Die genaue Verfolgung des finanziellen Fußabdrucks einer Umstellung ist zu einer zentralen Überlebensstrategie geworden. Verarbeiter, die ihre Ausfallzeitverfolgung digitalisieren, stellen oft fest, dass ihre günstigsten Reinigungsmethoden sie tatsächlich Tausende an Ertragsausfällen kosten.
Um eine Anlage effektiv zu betreiben, müssen Sie die Wartung mit der gleichen finanziellen Sorgfalt behandeln wie einen Produktionslauf. Die Definition des Prozesses ist Schritt eins. Dies ist ein systematischer Vorgang zur Reinigung interner Komponenten wie Zylinder, Schnecke und Düsenkopf. Wir tun dies, um restliche Polymere zu entfernen und eine Karbonisierung zu verhindern. Während eines Wechsels geben die Bediener eine spezielle handelsübliche Verbindung oder ein Übergangsharz in den Trichter. Während es durch das erhitzte Fass wandert, ist es auf chemische Reaktionen oder mechanisches Schrubben angewiesen, um das alte Material herauszudrücken. Ohne eine strikte Grundlinie verunreinigen restliche Farbstoffe den nächsten Lauf. Dies führt zu Ausschussteilen.
Der Betrieb ohne eigenes Budget führt zu massiven finanziellen Verlusten. Wenn Manager diesen Prozess als lästig empfinden, versäumen sie es, die Ausgaben im Auge zu behalten. Stellen Sie sich einen Betreiber vor, der sich beeilt, eine Quote zu erreichen. Sie schütten eine beliebige Menge teurer Mischung in den Trichter. Menschliches Versagen übernimmt die Oberhand. Sie könnten zu viel reinigen und hochwertiges Material verschwenden. Oder sie spülen zu wenig, um Zeit zu sparen, was zu schwarzen Flecken und Farbstreifen führt. Budgetierung erzwingt Rechenschaftspflicht.
Der Zeitplan hängt von Ihrem Produktionsmix und der thermischen Stabilität des Harzes ab. Zu den Standardauslösern gehören Farbveränderungen von dunkel nach hell oder der Wechsel von technischen Hochtemperaturharzen zu Standardkunststoffen mit niedrigeren Temperaturen. Bei routinemäßigen Stillstandzeiten am Wochenende ist außerdem eine gründliche Reinigung erforderlich, um Kohlenstoffablagerungen zu verhindern, bevor Sie die Schraube manuell ziehen müssen.
Um ein genaues Budget zu erstellen, müssen direkte und indirekte Ausgaben analysiert werden. Dieser detaillierte Ansatz enthüllt eine harte Wahrheit. Die sichtbarsten Kosten sind selten diejenigen, die Ihre Margen beeinträchtigen.
Direkte Kosten sind quantifizierbare Einzelposten in Bestellungen. Sie berechnen den genauen Preis pro Kilogramm der Verbindung. Wenn Ihr Team versucht, neues Harz zu verwenden, um altes Material zu verdrängen, müssen Sie hier die Kosten für verschwendetes Harz berechnen. Ein weiterer wichtiger Faktor ist die Arbeit. Sie müssen die Stundenlöhne der Bediener und Techniker berücksichtigen, die die Geräte aktiv überwachen.
Hier verschwindet das echte Geld. Indirekte Kosten stellen entgangene Einnahmen und Gemeinkosten dar, die verbraucht werden, während die Maschine keine verkaufsfähigen Waren produziert. Diese Faktoren machen in der Regel 70 bis 80 Prozent des Gesamtbudgets aus.
| der | Kostenkategoriekomponenten | auf das Gesamtbudget |
|---|---|---|
| Direkte Kosten | Reinigungsmasse, Neuharz, Stundenlohn des Bedieners | 20 % – 30 % |
| Indirekte Kosten | Maschinenstillstand, entgangene Produktionseinnahmen, Energieverbrauch | 70 % – 80 % |
| Kosten nach der Bereinigung | Schrottentsorgungsgebühren, Recyclinglogistik | Variabel 5 % – 10 % |
Werksleiter benötigen konkrete Daten, um den Kauf hochwertiger Compounds oder die Modernisierung der Ausrüstung zu rechtfertigen. Die Berechnung Ihrer Kapitalrendite erfordert normale Mathematik und kein Bauchgefühl.
Um die tatsächlichen finanziellen Auswirkungen Ihres aktuellen Prozesses zu ermitteln, verwenden Sie die folgende Gleichung. Die Gesamtkosten entsprechen der Menge des verwendeten Materials multipliziert mit den Kosten pro Einheit, plus den Ausfallstunden multipliziert mit dem Stundensatz der Maschine, plus den Kosten für die Schrottentsorgung.
Schauen wir uns ein reales Szenario an. Eine Einrichtung versucht, mit billigem Neuharz Geld zu sparen. Das Harz kostet einen Dollar pro Pfund. Allerdings fehlt ihm die Reinigungskraft. Der Bediener benötigt 100 Pfund Material und zwei Stunden Maschinenstillstand, um das Fass freizumachen. Bei einem Maschinensatz von 500 Dollar pro Stunde kostet allein die Ausfallzeit 1.000 Dollar. Die Gesamtkosten belaufen sich auf 1.100 Dollar.
Umgekehrt könnte eine hochwertige chemische Verbindung vier Dollar pro Pfund kosten. Aufgrund seiner hohen Effizienz benötigt der Bediener nur 20 Pfund. Der Vorgang dauert nur 30 Minuten. Die Gesamtkosten sinken auf 330 Dollar. Durch höhere Vorabinvestitionen in das richtige Material senkt das Werk die Gesamtkosten um über 65 Prozent.
Die Innengeometrie Ihrer Extrusionsausrüstung bestimmt, wie leicht das Material fließt. Daher bestimmt Ihr Maschinentyp direkt Ihr Basisbudget.
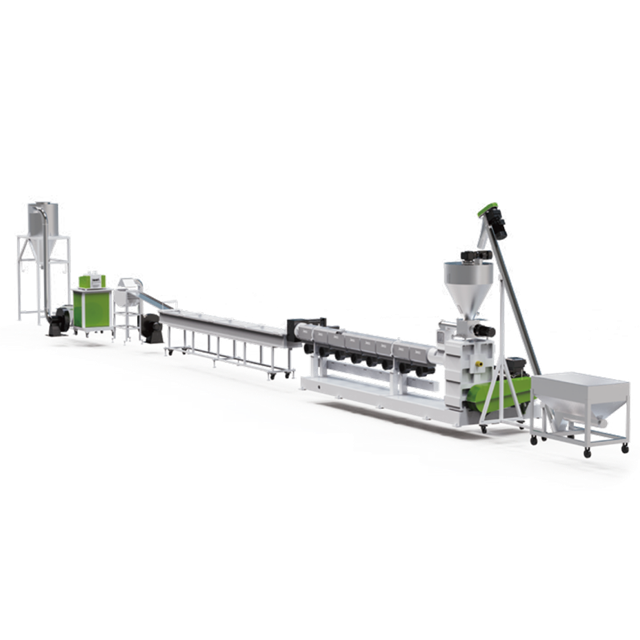
Grundlegende Setups stellen häufig grundlegende Herausforderungen dar. Herkömmliche Schneckenkonstruktionen und einfache Siebwechsler erzeugen Bereiche mit geringem Durchfluss, die als tote Bereiche bezeichnet werden. Bei der Budgetplanung für eine Standard- Pelletiermaschine aus Kunststoff müssen Sie mit längeren Einweichzeiten rechnen. Um diese toten Zonen zu reinigen, benötigen Sie größere Mengen mechanischer Verbindung. Das Budget muss auch manuelle Siebwechsel und regelmäßige Demontagen des Düsenkopfs berücksichtigen.
Materialien wie Polypropylen und hochdichtes Polyethylen verhalten sich anders als flexible Folien. Sie erfordern spezifische Temperaturprofile und robuste Schneckenkonstruktionen. Wenn Sie beispielsweise eine hocheffiziente Pelletierlinie für starre Kunststoffe mit speziellen Längen-Durchmesser-Verhältnissen wie 30:1 oder 36:1 betreiben, wird der Schmelzfluss stark optimiert. Ihr Budget muss jedoch immer noch mechanische Typen umfassen, die für starre Polymere formuliert sind. Diese Verbindungen erfordern eine hohe Scherkraft, um hartnäckige Rückstände abzukratzen. Die Verwendung eines falschen Schmelzindex führt dazu, dass die Masse direkt über den starren Rückstand rutscht.
Darüber hinaus verändert die architektonische Gestaltung Ihr benötigtes Volumen. Ein einstufiges System verfügt über ein durchgehendes Fass. Bei einem zweistufigen Aufbau werden ein primärer Extruder zum Schmelzen und ein sekundärer, größerer Extruder für eine hervorragende Schmelzefiltration und Vakuumentgasung verwendet. Die Budgetierung für ein fortschrittliches Pelletiersystem für starren Kunststoff erfordert aufgrund der größeren Innenoberfläche die Zuweisung von Mitteln für etwas höhere Compound-Volumina. Glücklicherweise verfügen moderne Systeme über eine optimierte Fluiddynamik, die Materialblockaden verhindert und die anfänglichen Mischungskosten durch blitzschnelle Umstellungen und überlegene Pelletreinheit ausgleicht.
Wenn Ihre monatliche Analyse übermäßige Ausgaben für Umstellungen zeigt, können Sie durch die Umsetzung dieser praxiserprobten Strategien verlorene Margen wiederherstellen.
Es gibt keine universelle Lösung. Die Verwendung einer chemischen Spülung bei niedriger Temperatur bei einem technischen Polymer mit hoher Temperatur führt dazu, dass die Spülung verbrennt. Dies verschlimmert die Verschmutzung. Passen Sie die Mischung immer an Ihre Verarbeitungstemperatur und Polymerfamilie an.
Warten Sie nicht, bis schwarze Flecken eine Charge ruinieren. Implementieren Sie einen Zeitplan, der routinemäßige, kurzzeitige Säuberungen umfasst. Planen Sie regelmäßige manuelle Schraubenzüge ein. Durch die physikalische Reinigung der Schnecke wird die Bildung von festgebackenem Kohlenstoff verhindert.
Der intelligenteste Weg, Kosten zu senken, ist eine logische Planung. Ordnen Sie bei der Herstellung die Reihenfolge von hellen Farben wie Klar oder Weiß bis hin zu dunklen Farben wie Schwarz an. Übergang von Materialien mit niedrigerem Schmelzindex zu Materialien mit höherem. Diese natürliche Abfolge minimiert die Intensität der erforderlichen Reinigung.
Ein perfektes Budget nützt nichts, wenn die Betreiber den Plan ignorieren. Sie müssen die genaue zu verwendende Menge, die erforderlichen Zylindertemperaturen und die richtigen Schneckendrehzahlen kennen, um den Scheuerdruck zu maximieren. Standardisierte Schulungen machen Schluss mit der teuren Angewohnheit, immer nur auf die Menge zu achten.
Ältere Maschinen leiden unter abgenutzten Zylinderauskleidungen und beschädigten Schneckengängen. Dadurch entstehen mikroskopisch kleine Taschen, in denen das Polymer stagniert und verbrennt. Durch die Umrüstung auf moderne kontinuierliche Siebwechsler und optimierte Düsenköpfe werden diese toten Stellen beseitigt. Ein gleichmäßigerer interner Fluss bedeutet, dass die Mischung schneller aus der Maschine austritt.
Konsistenz ist die Grundlage der Finanzkontrolle. Ohne einen standardisierten Ansatz schwanken Ihre Kosten stark, je nachdem, wer die Schicht leitet. Die Implementierung einer strengen Standardarbeitsanweisung ist der beste Weg, Variablen zu eliminieren und Materialverschwendung zu reduzieren.
Sie können die Kosten für einen unvorhersehbaren Prozess nicht vorhersagen. Wenn ein Bediener 15 Pfund Compound in 30 Minuten verbraucht und ein anderer 40 Pfund in einer Stunde, sind Ihre Prognosen nutzlos. Ein dokumentiertes Verfahren beseitigt das Rätselraten. Es bestimmt die genaue Menge, Temperatur und Schneckengeschwindigkeit. Dadurch werden feste Kosten pro Umstellung festgelegt.
Ein robustes Dokument lässt keinen Raum für Interpretationen. Es sollte direkt am Bedienfeld ausgehängt werden. Geben Sie die erforderliche persönliche Schutzausrüstung wie hitzebeständige Handschuhe an. Detaillieren Sie die genauen Temperaturprofile. Einige chemische Reinigungen erfordern eine Wärmebehandlung bei bestimmten Schwellenwerten, um ihre Treibmittel zu aktivieren.
Um den Compound-Verbrauch zu minimieren, muss das Fass leer sein. Weisen Sie die Bediener an, den Einfülltrichter zu schließen. Sie sollten die Schraube drehen, bis kein restliches Harz aus der Matrize austritt. Dokumentieren Sie die genauen Drehzahleinstellungen für diese Phase, um unnötigen Schraubenverschleiß zu vermeiden.
Geben Sie das genaue Gewicht anhand des Längen-Durchmesser-Verhältnisses der Maschine an. Führen Sie das Material mit niedriger Schneckengeschwindigkeit ein, damit es die Mitnehmer richtig erfasst. Passen Sie dann die Drehzahl an, um den Schrubbdruck zu maximieren. Bei der Verwendung chemischer Verbindungen gegen starke Kohlenstoffablagerungen sind Einweichzeiten zwingend erforderlich. Legen Sie genau fest, wie lange die Maschine im Leerlauf bleiben soll. Nicht umgesetzte chemische Reinigungsmittel können die Maschine nicht reinigen.
Beschreiben Sie detailliert den Trichterreinigungsprozess. Bediener müssen die genaue Schneckengeschwindigkeit kennen, die erforderlich ist, um das neue Produktionsharz durch den Zylinder zu drücken. Der Prozess ist erst abgeschlossen, wenn visuell bestätigt wird, dass das Extrudat vollständig frei von Spülmaterial ist.
Die Optimierung von Abläufen durch bessere Mischungen senkt die Kosten, aber alternde Maschinen haben mechanische Grenzen. Manchmal liegt die Ursache für ein überhöhtes Budget in der Ausrüstung selbst.
Jeder Extruder erreicht irgendwann einen Punkt, an dem Wartungs- und Ausfallzeiten die Kosten einer neuen Maschine übersteigen. Mit der Abnutzung von Schnecke und Zylinder über Tausende von Stunden nehmen die Toleranzen zwischen den Gewindegängen und der Innenwand zu. Diese erweiterten Lücken erzeugen Niederdruckzonen, in denen geschmolzener Kunststoff stagniert und karbonisiert. Wenn dies geschieht, kann die Maschine auch mit der Menge an Reinigungsmittel nicht effizient gereinigt werden. Bediener führen eine Spülung nach der anderen durch, verbrauchen große Mengen an Material und sehen immer noch schwarze Flecken. Wenn Sie aufgrund schlechter Fasstoleranzen monatlich Tausende für längere Ausfallzeiten ausgeben, haben Sie den Punkt erreicht, an dem die Erträge sinken.
Wenn die Daten auf ein Upgrade hinweisen, ist die Auswahl von Maschinen, die auf thermodynamische Effizienz ausgelegt sind, von entscheidender Bedeutung. Moderne Extrusionsanlagen minimieren die Polymerstagnation. Bei starren Materialien gewährleistet die Aufrüstung auf Geräte mit fortschrittlicher Entgasung und speziellen Schneckengeometrien einen First-In-First-Out-Schmelzfluss. Fortschrittliche metallurgische Beschichtungen auf modernen Fässern verhindern die Polymerhaftung. Durch die Investition in Ausrüstung, die für schnelle Umrüstungen ausgelegt ist, können Hersteller die Ausfallzeiten halbieren.
Die Budgetierung einer Umstellung ist eine wichtige Finanzkennzahl und nicht nur eine Wartungsaufgabe. Eine genaue Prognose erfordert die Verfolgung von Ausfallzeiten, Materialverbrauch und Arbeitsaufwand. Die billigste Verbindung schafft selten den billigsten Prozess. Echte Effizienz beruht auf standardisierten Abläufen und hochwertiger Ausrüstung. Wir ermutigen Werksleiter, die mit langen Umrüstungen oder hohen Ausschussraten zu kämpfen haben, ihre aktuellen Maschinen zu bewerten. Für Verarbeiter, die bereit sind, versteckte Ausfallkosten zu eliminieren, ist die Investition in die richtigen Maschinen die ultimative Lösung. Bewerten Sie Ihre Produktionsanforderungen und erkunden Sie die fortschrittliche Extrusionstechnologie bei Jwell Recycling, um noch heute das perfekte System für Ihre Anlage zu finden.
Die genaue Menge hängt stark von der Größe Ihrer Maschine ab, insbesondere vom Schneckendurchmesser und dem Verhältnis von Länge zu Durchmesser. Generell gilt, dass für eine Standardreinigung das Ein- bis Zweifache der gesamten Fasskapazität erforderlich ist. Für stark kontrastreiche Farbwechsel kann jedoch die bis zu dreifache Kapazität erforderlich sein. Ältere Maschinen mit verschlissenen Schnecken benötigen in der Regel höhere Volumina, um den nötigen Druck zu erzeugen.
Die Wirtschaftlichkeit hängt ganz von Ihrer Anwendung ab. Mechanische Verbindungen beruhen auf reiner Kraft und Reibung, um die Schraube zu schrubben. Sie sind für routinemäßige Farbwechsel äußerst kostengünstig, da keine Einweichzeit erforderlich ist. Chemische Verbindungen enthalten hitzeaktivierte Schaummittel, die sich in tote Bereiche ausdehnen. Sie sind pro Pfund teurer und erfordern Einweichzeiten im Leerlauf, sind aber bei der Entfernung hartnäckiger Kohlenstoffablagerungen deutlich kostengünstiger.
Die Ansammlung von Kohlenstoff ist die Hauptursache für Verfahren, die das Budget belasten. Die beste Vorbeugung ist ein striktes Temperaturmanagement und ordnungsgemäße Abschaltprotokolle. Polymer verwandelt sich in Kohlenstoff, wenn es ohne Bewegung hoher Hitze ausgesetzt wird. Bediener dürfen während Schichtwechseln niemals restliches Harz in einem beheizten Fass liegen lassen. Implementieren Sie ein vorbeugendes Abschaltprotokoll, indem Sie das Produktionsharz durch eine hitzestabile Verbindung ersetzen, bevor Sie die Maschine abschalten. Dies schließt Sauerstoff aus und stoppt den Abbau.
Während viele Betriebe versuchen, Neuharz oder Mahlgut zu verwenden, um frühere Farben zu verdrängen, ist dies selten kosteneffektiv. Neuware ist so konzipiert, dass es sanft schmilzt und leicht fließt. Es fehlt die mechanische Scheuerkraft oder chemische Expansion, die erforderlich ist, um restliches Polymer von den Schneckengängen zu entfernen. Die Verwendung von Frischharz führt häufig zu Kanalbildung, bei der der neue Kunststoff einfach über die alte Schicht fließt. Dies führt zu zu langen Umrüstzeiten und zu enormer Materialverschwendung.
Die optimale Temperatur hängt ganz von der Art des Spülmittels und dem darin enthaltenen Harz ab. Mechanische Spülungen werden typischerweise bei der Standardverarbeitungstemperatur des vorhandenen Produktionsharzes durchgeführt. Chemische Spülmittel erfordern jedoch häufig ein bestimmtes Temperaturfenster für die Wärmebehandlung, um ihre Schaummittel zu aktivieren. Konsultieren Sie immer das technische Datenblatt des Compound-Herstellers, da die chemische Reinigung bei einer falschen Temperatur unwirksam wird und Ihr Budget verschwendet.
Anhaltende schwarze Flecken weisen in der Regel auf starke Karbonisierung hin, die in Bereichen mit geringem Durchfluss verborgen ist, beispielsweise am Düsenkopf, am Siebwechsler oder an verschlissenen Schneckengängen. Wenn eine Standardspülung die Verunreinigung nicht beseitigt, handelt es sich möglicherweise um zersetztes Material, das über mehrere Monate hinweg auf dem Metall festgebacken ist. In diesen Fällen ist eine intensive chemische Reinigung mit langer Einwirkzeit erforderlich. Wenn das Problem weiterhin besteht, ist dies ein deutlicher Hinweis darauf, dass Sie die Schraube manuell herausziehen und die Ausrüstung physisch polieren müssen.


