
- Alles
- Produktname
- Schlüsselwörter
- Produktmodell
- Produktübersicht
- Produktbeschreibung
- Volltextsuche
 Deutsch


Anzahl Durchsuchen:0 Autor:Site Editor veröffentlichen Zeit: 2026-10-15 Herkunft:Powered


Stellen Sie sich dieses bekannte Szenario in der Fabrikhalle vor. Die Schicht endet und der Auffangbehälter ist zwanzig Prozent leichter als in Ihrer Produktionstabelle vorhergesagt. Verfehlen Sie ständig die täglichen Produktionsziele? Viele Betriebsleiter und Verfahrenstechniker stehen genau vor diesem frustrierenden Problem. Sie haben Schwierigkeiten, die theoretische Kapazität ihrer Maschinen mit den tatsächlichen Bodenergebnissen in Einklang zu bringen. Diese Diskrepanz ruiniert Ihre Kapitalrendite und stört die Lieferketten.
Ohne ein genaues Verständnis der zugrunde liegenden Mathematik besteht die Gefahr, dass Einrichtungen ihre Ausrüstung nicht ausreichend nutzen. Möglicherweise erfüllen Sie auch nicht die strengen Quoten für recycelte Materialien. In diesem umfassenden Leitfaden werden wir komplexe technische Formeln in praktische Schritte zerlegen. Sie können diese umsetzbaren Berechnungen noch heute direkt auf Ihre Verarbeitungslinie anwenden.
Den genauen Durchsatz Ihrer Maschinen zu ermitteln, ist nicht nur eine akademische Übung. Es ist eine Grundvoraussetzung für die betriebliche Effizienz. Um die Rentabilität aufrechtzuerhalten, müssen sich Fabrikmanager auf präzise Daten und nicht auf grobe Schätzungen verlassen.
Ein breiterer Blick auf die aktuellen Fertigungstrends zeigt einen großen Wandel in der Art und Weise, wie die Produktion überwacht wird. Aufgrund intelligenter Fertigungs- und Nachhaltigkeitsanforderungen ist die Optimierung von Extrusionsberechnungen nicht mehr optional. Aktuelle Branchendaten zeigen, dass Anlagen, die Schmelzdruck- und Drehzahlüberwachung in Echtzeit nutzen, um ihre Berechnungen dynamisch anzupassen, eine deutliche Reduzierung der Energieverschwendung verzeichnen. Dieser branchenweite Vorstoß hin zu einer datengesteuerten Produktion bedeutet, dass die Kenntnis Ihrer genauen Produktion direkte Auswirkungen auf Ihren CO2-Fußabdruck und Ihre Gewinnmargen hat.
Genaue Berechnungen ermöglichen eine präzise Rohstoffbestellung und realistische Lieferzeiten. Wenn Sie den genauen Ausstoß pro Stunde kennen, können Sie Schichtwechsel, Wartungsfenster und nachgelagerte Verpackungsprozesse planen, ohne dass es zu Engpässen kommt. Eine Überschätzung der Kapazität führt unweigerlich dazu, dass Kundentermine nicht eingehalten werden. Umgekehrt führt eine Unterschätzung zu übermäßigen Lagerhaltungskosten und verschwendeter Lagerfläche.
Der Vergleich der theoretischen Leistung mit der tatsächlichen Leistung ist die objektivste Methode zur Diagnose des Verschleißes Ihrer Standard- Kunststoffgranuliermaschine . Wenn das mathematische Modell einen Ertrag von 800 kg pro Stunde vorhersagt, die Maschine aber bei identischen Parametern nur 650 kg liefert, liegt eine messbare mechanische Abweichung vor. Dieser Spalt weist häufig auf inneren Verschleiß hin. Der vergrößerte Abstand zwischen der Schnecke und dem Zylinder führt dazu, dass geschmolzenes Material nach hinten austritt, anstatt sich effizient durch die Matrize zu bewegen.
Der Betrieb eines Extruders mit der optimal berechneten Leistung senkt die Energiekosten pro verarbeitetem Kilogramm Kunststoff. Industriemotoren und Heizbänder verbrauchen enorme Mengen Strom. Wenn eine Maschine aufgrund mechanischer Ineffizienzen unterhalb ihrer berechneten Kapazität arbeitet, steigt der Energieverbrauch pro Leistungseinheit. Die Beherrschung dieser Berechnungen ermöglicht es den Betreibern, die Parameter fein abzustimmen und für jede verbrauchte Kilowattstunde den höchstmöglichen Ertrag zu erzielen.
Um den Durchsatz eines Extrusionssystems genau zu bestimmen, verlassen sich Ingenieure auf die grundlegende Fluiddynamik, die an Polymerschmelzen angepasst ist. Bei dem gesamten Prozess geht es darum, die Kräfte, die den Kunststoff vorwärts bewegen, gegen die Kräfte auszugleichen, die seinem Fließen entgegenwirken.
Im Mittelpunkt des Verständnisses der Extrusionskapazität steht die grundlegende Nettoflussgleichung. Die vereinfachte Branchenformel wird wie folgt ausgedrückt:
Nettoleistung = Widerstandsströmung – Druckströmung – Leckageströmung
| der technischen Definition | des Flusstyps | auf die Gesamtleistung |
|---|---|---|
| Drag-Flow | Vorwärtsbewegung des Polymers, verursacht durch die Reibung der rotierenden Schnecke am Zylinder. | Positiv. Dies ist Ihre theoretische maximale Leistung im Vakuum. |
| Druckfluss | Durch Düsenköpfe, Siebpakete und konvergierende Maschinengeometrie verursachter Rückwärtswiderstand. | Negativ. Reduziert die Nettoleistung, wenn der Förderdruck steigt. |
| Leckstrom | Material entweicht nach hinten über die Schneckenspitzen durch den Freiraum zwischen Schraube und Zylinder. | Negativ. Verschlimmert sich erheblich, wenn Maschinenkomponenten mit der Zeit verschleißen. |
Bevor Sie ein mathematisches Modell anwenden, müssen Sie spezifische mechanische und Materialdaten sammeln. Die Verwendung falscher Eingaben führt zu einer exponentiellen Verzerrung der Endergebnisse. Sie müssen den Außendurchmesser der Schnecke messen, der das Gesamtvolumen des Materials bestimmt, das innerhalb einer einzelnen Steigung gehalten wird. Beachten Sie den Pitch-Winkel und die Kanaltiefe im Metering-Bereich. Überprüfen Sie auf der Betriebsseite die Schneckengeschwindigkeit in U/min. Stellen Sie abschließend sicher, dass Sie die genaue Schmelzdichte des jeweiligen Kunststoffs bei seiner Verarbeitungstemperatur und nicht seinen festen Zustand bei Raumtemperatur verwenden.
Für absolute Präzision ist eine komplexe Berechnung erforderlich. Allerdings benötigen Fabrikleiter oft einen schnellen Kostenvoranschlag, um den täglichen Betrieb zu überprüfen. Die in industriellen Umgebungen praktischste Formel basiert auf einem spezifischen Durchsatz:
Geschätzte Leistung ≈ U/min × Spezifische Leistung
Die spezifische Leistung ist eine Basismetrik, die normalerweise vom Maschinenhersteller während der ersten Inbetriebnahmephase bereitgestellt wird. Wenn eine Maschine beispielsweise eine getestete spezifische Leistung von 2,5 kg pro Stunde und U/min hat und derzeit mit 120 U/min läuft, würde der geschätzte Durchsatz 300 kg pro Stunde betragen. Diese einfache Multiplikation ermöglicht es dem Bediener, die Maschinenleistung schnell zu überprüfen, ohne einen technischen Taschenrechner hervorholen zu müssen.
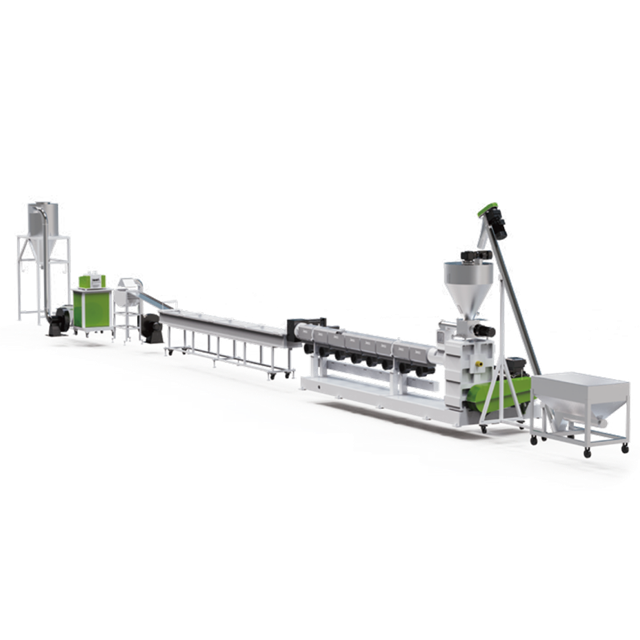
Selbst mit der perfekten mathematischen Formel verändern reale Bedingungen ständig Ihr Endergebnis. Das Erkennen und Kontrollieren dieser fünf physikalischen Faktoren ist für die Aufrechterhaltung konstanter Produktionsraten von entscheidender Bedeutung.
Die physikalische Form des Inputmaterials verändert die Kapazität des Einzugsbereichs drastisch. Flauschige Materialien wie gewaschene Agrarfolien besitzen eine sehr geringe Schüttdichte. Selbst wenn die Schnecke mit maximaler Drehzahl rotiert, fördert sie somit überwiegend Luft. Das Ergebnis ist eine frustrierend niedrige Leistung. Schweres, starres Mahlgut wird effizient zugeführt, füllt die Schneckengänge vollständig aus und maximiert den Widerstandsfluss.
Das interne Design bestimmt, wie sich das Material verhält, wenn es vom Feststoff in die Schmelze übergeht. Die Flugtiefe in der Einzugszone im Vergleich zur Dosierzone bestimmt das Verdichtungsverhältnis. Ein hohes Kompressionsverhältnis zwingt das Material durch starke Scherung dazu, schnell zu schmelzen. Wenn es für das jeweilige Polymer zu aggressiv ist, kann es zu Materialschäden führen und den Vorwärtsfluss behindern.
Die Polymerviskosität ändert sich umgekehrt mit der Wärme. Werden die Zylindertemperaturen zu hoch eingestellt, wird die Kunststoffschmelze sehr dünnflüssig. Während eine niedrigviskose Schmelze vorteilhaft erscheinen mag, erhöht sie tatsächlich den Druckfluss und den Leckagefluss. Die dünne Flüssigkeit rutscht entgegen der Drehung der Schraube leicht nach hinten. Die Beibehaltung des genauen Temperaturprofils für Ihre spezifische Polymersorte stabilisiert die Leistung.
Jede physische Barriere am Ende des Laufs erhöht den Gegendruck. Zur Ausfilterung von Schadstoffen sind Siebpakete zwingend erforderlich. Durch die Ansammlung von Schmutz und Metallpartikeln verringert sich die offene Fläche. Diese Einschränkung erhöht den Rückwärtswiderstand. Ein stark verschmutztes Siebpaket kann den Gesamtdurchsatz stillschweigend um bis zu zwanzig Prozent reduzieren, bis es ausgetauscht oder gereinigt wird.
Bei der Leistungsberechnung wird davon ausgegangen, dass die Schneckenkanäle vollständig mit Polymer gefüllt sind. In vielen modernen Betrieben, die Hungerfördermechanismen nutzen, ist die Schnecke nur teilweise gefüllt. Dies verändert die Maschinenphysik, verringert die Abhängigkeit von der Trommelreibung und verändert die Art und Weise, wie Scherwärme erzeugt wird. Teilweise gefüllte Schnecken erfordern modifizierte Volumenberechnungen, um die tatsächliche Ausbeute genau vorherzusagen.
Der mathematische Ansatz zur Kapazitätsbestimmung ändert sich grundlegend je nach der in Ihrer Fabrik eingesetzten Extrusionstechnologie.
Einschneckenextruder basieren ausschließlich auf Reibung. Das Grundprinzip besteht darin, dass der Kunststoff an der Zylinderwand haften und auf der Schneckenoberfläche gleiten muss, um sich vorwärts zu bewegen. Berechnungen für Einschneckenmaschinen reagieren sehr empfindlich auf Gegendruck, Polymerviskosität und Zylinderkühlung. Wenn das Fass zu heiß wird, klebt der Kunststoff an der Schnecke statt an der Wand, dreht sich an Ort und Stelle und führt dazu, dass die Förderleistung auf Null sinkt.
Doppelschneckenextruder arbeiten nach dem Prinzip der Verdrängung, insbesondere wenn die Schnecken vollständig ineinandergreifen. Da die Gänge einer Schnecke die Kanäle der anderen abstreifen, wird das Material in einer geschlossenen Kammer zwangsweise nach vorne gedrückt. Dadurch sind Doppelschneckenberechnungen wesentlich weniger abhängig von Gegendruck und Reibung. Der Durchsatz ist in erster Linie eine Funktion des freien Volumens zwischen den Schnecken und der Drehzahl.
Das Erkennen der Lücke zwischen theoretischer Kapazität und tatsächlichem Produktionsertrag ist eine entscheidende diagnostische Fähigkeit. Wenn Berechnungen eine theoretische Leistung von 500 kg pro Stunde ergeben, die Waage am Ende der Linie jedoch nur 350 kg anzeigt, erleben Sie einen gravierenden Effizienzverlust. Diese Diskrepanz stellt verschwendete Energie und entgangene Einnahmen dar.
Wenn theoretische und tatsächliche Ergebnisse voneinander abweichen, liegt das Problem typischerweise im mechanischen Zustand der Ausrüstung oder den physikalischen Eigenschaften des Ausgangsmaterials. Diagnostizieren Sie das Problem systematisch, indem Sie Variablen isolieren. Überprüfen Sie die Genauigkeit der Drehzahlsensoren, überprüfen Sie die Schmelzdichte der aktuellen Kunststoffcharge und beobachten Sie den tatsächlichen Gegendruck am Düsenkopf. Sobald die Eingaben bestätigt sind, konzentrieren Sie sich auf die mechanischen Übeltäter.
Die häufigste Ursache für eine verminderte Leistung ist ein zu großer Abstand zwischen den Schneckengängen und der Zylinderwand. Während Millionen Kilogramm abrasiver Kunststoffe durch das System fließen, kommt es zu einem Verschleiß der Metalloberflächen. Dadurch wird der Weg für den Leckstrom erweitert. Mathematisch gesehen steigt der Leckstrom exponentiell mit der Zunahme des Radialspiels. Schon ein einziger Millimeter Verschleiß kann die Produktionsrate drastisch senken.
Auch Fütterungsprobleme sabotieren häufig die Produktion. Wenn der Einfüllstutzen das Material nicht so schnell liefern kann, wie die Schnecke es transportieren kann, kommt es zu einer Unterversorgung des Extruders. Unregelmäßige Zufuhr blockiert den Trichter. Bediener sollten bei der routinemäßigen Wartung den Abstand zwischen Schraube und Zylinder mithilfe von Fühlerlehren messen, einen Kraftvorschub installieren, um Brückenbildung zu verhindern, und einen strengen Zeitplan für den Wechsel der Siebpakete einhalten.
Beim Umgang mit Post-Consumer- oder Post-Industrial-Materialien wird die Berechnung und Aufrechterhaltung der Leistung einer Pelletieranlage für Hartkunststoffe deutlich komplexer. Im Gegensatz zu Neuharzpellets umfasst das Recycling von starrem Kunststoff die Verarbeitung zerkleinerter Flaschen, Batteriegehäuse, Rohre und Spritzgussabfälle. Diese Materialien bringen einzigartige rheologische Herausforderungen mit sich.
Die größte Hürde ist die Inkonsistenz der Materialschüttdichte. Zerkleinerte starre Flocken fließen nicht so gleichmäßig wie gleichförmige Pellets. Ihre unregelmäßigen Formen erzeugen Lufteinschlüsse im Futterbereich. Die pro Umdrehung in die Schnecke gelangende Kunststoffmasse ist deutlich geringer als das theoretische Maximum. Darüber hinaus enthalten Hartkunststoffe häufig Restfeuchtigkeit und Oberflächenverunreinigungen. Wenn sich Materialien erwärmen, verwandelt sich Feuchtigkeit in Dampf, nimmt wertvolles Volumen in den Schneckenkanälen ein und verursacht Schaumbildung am Düsenkopf.
Um die tatsächliche Leistung näher an das theoretische Maximum zu bringen, sind spezifische mechanische Verbesserungen erforderlich. Das Hinzufügen eines Zwangszuführers löst das Problem der Schüttdichte, indem die starren Flocken vorverdichtet werden und so sichergestellt wird, dass die Hauptextruderschnecke vollständig gefüllt bleibt. Spezielle Extrusionssysteme verfügen über Vakuumentgasungszonen. Diese belüfteten Abschnitte ermöglichen das Entweichen flüchtiger Gase, bevor das Polymer die Dosierzone erreicht, wodurch sichergestellt wird, dass 100 % des Volumens von dichtem, geschmolzenem Kunststoff eingenommen wird.
In jedem Fertigungsbetrieb kommt der Punkt, an dem die Wartung zu sinkenden Erträgen führt. Wenn eine ältere Maschine trotz neuer Schnecken und optimierter Heizprofile immer wieder die berechnete Leistung nicht erreicht, ist die grundlegende Geometrie wahrscheinlich veraltet. Um wettbewerbsfähige Kosten pro Kilogramm aufrechtzuerhalten, ist es von entscheidender Bedeutung, zu erkennen, wann ein Austausch anstelle einer Reparatur erforderlich ist.
Die Bewertung der Gesamtbetriebskosten ist der beste Weg, diese Entscheidung zu treffen. Die Kosten häufiger Ausfallzeiten, Energieverschwendung und unterdurchschnittlicher Erträge übersteigen häufig die für neue Maschinen erforderlichen Kapitalaufwendungen. Moderne Extrusionslinien sind mit optimierten Längen-Durchmesser-Verhältnissen und hocheffizienten Wechselstrommotoren ausgestattet, die einen deutlich höheren spezifischen Durchsatz als ältere Maschinen liefern.
Um eine garantierte Hochleistungsleistung zu erzielen, die den theoretischen Berechnungen weitgehend entspricht, müssen Sie moderne, speziell gebaute Maschinen integrieren. Für Betriebe, die standardmäßige, saubere starre Materialien verarbeiten, sorgt die Investition in eine modernisierte Pelletierlinie für starre Kunststoffe für eine stabile Verarbeitung. Reale technische Spezifikationen für diese Systeme weisen je nach ausgewähltem Modell typischerweise Kapazitäten zwischen 100 und 1000 kg pro Stunde auf. Sie verwenden spezielle Schneckenkonstruktionen, die speziell auf die Schmelzdichte starrer Polyolefine zugeschnitten sind. Durch die Integration fortschrittlicher hydraulischer Non-Stop-Siebwechsler und optimierter Entlüftung minimieren diese Maschinen Leckageströme und stellen sicher, dass Ihre Produktionsleistung perfekt mit fortschrittlichen technischen Prognosen übereinstimmt.
Wenn Sie wissen, wie Sie die Extruderleistung berechnen, können Sie Ihren Fabrikbetrieb grundlegend verbessern. Es erfordert ein klares Verständnis darüber, wie Widerstandsströmung, Druckströmung und Materialeigenschaften innerhalb des Zylinders interagieren. Allerdings ist die theoretische Mathematik nur so zuverlässig wie die Maschinerie, die sie auf dem Boden ausführt.
Wir empfehlen dringend, Ihre tatsächlichen Erträge regelmäßig mit diesen Formeln zu vergleichen, um mechanischen Verschleiß frühzeitig zu erkennen. Wenn Ihr aktuelles Setup sein mathematisches Potenzial nicht ausschöpft, ist es Zeit für ein Upgrade. Bewerten Sie Ihre aktuelle Ausrüstung und stellen Sie auf eine hocheffiziente Jwell-Recyclinglösung um, die einen vorhersehbaren, rentablen Durchsatz für Ihren spezifischen Materialbedarf garantiert.
Im Bereich der industriellen Extrusion verwenden Ingenieure häufig die spezifische Durchsatzmetrik, um die Produktion abzuschätzen, definiert als Kilogramm pro Stunde und U/min. Ein gut optimierter Einschneckenextruder, der Standard-Polyolefine verarbeitet, weist einen spezifischen Durchsatz auf, der innerhalb seines optimalen Betriebsbereichs relativ linear bleibt. Eine 75-mm-Schnecke könnte 1,5 bis 2,0 kg pro Stunde und U/min liefern, während eine massive 150-mm-Schnecke 8,0 bis 10,0 kg pro Stunde und U/min liefern könnte. Für eine schnelle Schätzung multiplizieren Sie den bekannten spezifischen Durchsatz Ihrer Maschine mit der aktuellen Betriebsdrehzahl.
Während die grundlegende Physik des Schmelzens und Drückens von Polymer gleich bleibt, sind der Maßstab und die Variablen völlig unterschiedlich. Desktop-Mikroextruder berechnen die Leistung auf der Grundlage von Schrittmotorschritten, Filamentdurchmesser und Vorschubgeschwindigkeit in Millimetern pro Sekunde, wobei der Schwerpunkt auf mikroskopischer Präzision liegt. Industrielle Pelletiermaschinen berechnen die Leistung in Tonnen pro Stunde. Diese umfangreichen Berechnungen müssen die Schüttdichte unregelmäßiger Flocken, extreme Schererwärmungskräfte, ein in Hunderten von Kilowatt gemessenes Motordrehmoment und die komplexe Fluiddynamik von Tiefkanalschneckengeometrien berücksichtigen.
Nein, der Zusammenhang zwischen Drehzahl und Leistung ist nicht unendlich linear. Wird die Drehzahl über den für die Schraube vorgesehenen optimalen Bereich hinaus erhöht, führt dies zu stark sinkenden Erträgen. Hohe Drehzahlen erhöhen die Scherreibung drastisch, was zu einer Überhitzung und Zersetzung des Kunststoffs vor dem Austritt aus der Matrize führen kann. Wenn die Drehzahl die Schwerkraftzufuhrkapazität des Trichters übersteigt, kommt es zu einer Unterversorgung der Schnecke, was dazu führt, dass die Förderleistung ein Plateau erreicht. Eine zu hohe Drehzahl erhöht auch den Gegendruck an der Düse, was wiederum den Leckstrom erhöht und die Vorwärtswiderstandsströmungsgewinne zunichte macht.
Die Berechnung der Leistung für ein starres Kunststoffsystem erfordert eine Änderung der Standardgleichung, um Materialinkonsistenzen zu berücksichtigen. Ersetzen Sie zunächst die Standarddichte des festen Polymers durch die spezifische Schüttdichte Ihres starren Mahlguts. Da Flocken Luft enthalten, ist die Kapazität des Zufuhrbereichs oft der limitierende Faktor. Zweitens ist das Vorhandensein von Vakuumentgasungszonen zu berücksichtigen. Entlüftungszonen arbeiten absichtlich im drucklosen Zustand, um das Entweichen von Gasen zu ermöglichen und so das kontinuierliche Druckprofil des Zylinders zu unterbrechen. Die Leistung wird größtenteils durch den Schleppstrom im letzten Pumpabschnitt unmittelbar nach der letzten Entlüftung bestimmt, abzüglich des Druckstroms, der durch das spezielle Siebpaket erzeugt wird, das für die Filtration verwendet wird.
Die Verweilzeit ist die durchschnittliche Zeit, die ein Polymerpartikel vom Einfüllstutzen bis zum Düsenausgang im Extruder verbringt. Um dies rechnerisch zu berechnen, dividiert man das freie Volumen der vollständig gefüllten Extruderschnecke durch den Volumenstrom der Polymerschmelze. In praktischen Fabrikumgebungen messen Ingenieure dies oft empirisch, indem sie eine kleine Menge Farb-Masterbatch in den Einfüllstutzen tropfen und genau messen, wie lange es dauert, bis der farbige Kunststoff aus der Matrize austritt.
Der spezifische Energieverbrauch misst den elektrischen Wirkungsgrad Ihres Extrusionsprozesses, definiert als die Energiemenge, die zur Verarbeitung eines Kilogramms Material erforderlich ist. Sie berechnen es, indem Sie die vom Hauptmotor und den Fassheizungen verbrauchte Gesamtleistung durch die Gesamtmassenleistung pro Stunde dividieren. Die Senkung dieser Zahl ist ein vorrangiges Ziel moderner Anlagenmanager, da sie direkt auf eine hochoptimierte Maschinengeometrie und einen hervorragenden thermischen Wirkungsgrad hinweist.


